Допуск NSF H1 означает, что смазка разрешена для применения в зонах потенциального случайного контакта с пищей. Но сам по себе пищевой допуск не гарантирует стойкость к условиям циркуляционной мойки CIP - циклу горячих щелочных и кислотных растворов, который атакует узлы трения на технологическом оборудовании. Закупщики и инженеры часто предполагают, что высокотемпературная смазка автоматически выдержит CIP-среду. На деле нужна отдельная проверка водостойкости и устойчивости к вымыванию: термостойкость и гидрофобность - разные параметры. В этой статье разбираем, какие свойства H1-смазок действительно работают в условиях высокотемпературной CIP-мойки, и как правильно подобрать состав для вашего оборудования.
Что означает пищевой допуск H1 и почему его недостаточно для CIP
Пищевая смазка высокотемпературная с допуском H1 разрешена для применения там, где технически неизбежен случайный контакт смазки с пищевым продуктом.
Допуск выдает NSF (National Sanitation Foundation), и он основан на проверке ингредиентов через базу данных FDA 21 CFR 178.3570. Однако в сертификате H1 указывается применение в пищевых зонах, а не заявляется универсальная стойкость к конкретным режимам мойки.
CIP-мойка - это циркуляция моющих растворов, которые атакуют подшипники, направляющие, цепи и шестерни. Процесс включает несколько циклов:
Предварительное ополаскивание горячей водой (обычно 60–80°C).
Циркуляция щелочного раствора при температуре 75–90°C.
Промежуточное ополаскивание.
Циркуляция кислотного раствора для удаления осадков (температура 50–70°C).
Финальное ополаскивание горячей водой или паром.
На этапе циркуляции щелочь и ПАВы (поверхностно-активные вещества) атакуют масляную пленку, стремясь ее растворить. Высокая рабочая температура смазки (например, 260°C) не защищает от вымывания горячей водой и щелочью; это разные нагрузки. Именно поэтому отраслевые эксперты отмечают: для CIP-зон нужна отдельно подтвержденная водостойкость, то есть способность смазки оставаться на поверхности трения даже под воздействием циркулирующей горячей жидкости.
Водостойкость и антикоррозионность: ключевые параметры для CIP-участков
Наличие пищевого допуска H1 не означает автоматическую стойкость к воде.
На самом деле в NSF-сертификате H1 прямо указывается, что при использовании как антикоррозионной пленки смазка должна быть удалена мойкой или протиркой, так чтобы поверхность оставалась практически свободна от вещества. Это говорит о том, что смазку, наносимую профилактически, рассчитывают на впоследствии удаление при уборке.
Однако в самих узлах трения (подшипниках, цепных приводах) смазка должна удерживаться и защищать металл от коррозии, вызываемой остаточной влагой и солями, оставленными CIP-раствором. Высокая водостойкость означает, что масляная пленка не эмульгируется при контакте с водой и не вымывается из зазора под давлением циркулирующей жидкости.
В пищевой отрасли этот параметр проверяют испытаниями на фильтрованную воду, стабильность эмульсии и испытание на демульгирующую способность. Смазка должна отталкивать воду, а не впитывать ее. Для высокотемпературной пищевой смазки с пищевым допуском это требование только усиливается: параллельно с ростом температуры растет риск окисления базового масла, если в него попала влага.
Практически все производители, рекомендующие H1-смазки для CIP-участков, указывают необходимость хорошей антикоррозионной защиты. Это достигается добавлением специальных присадок, которые:
Создают тонкий адгезионный слой на металле (адгезия - способность смазки прилипать к поверхности).
Нейтрализуют кислотные продукты окисления.
Предотвращают контакт воды с металлом.
Если смазка недостаточно водостойкая, после одного-двух CIP-циклов на подшипниках появляется ржавчина и повышается риск фреттинга (коррозионного износа под микроподвижностью).
Синтетические базовые масла и загустители для условий высокотемпературной мойки
Высокотемпературная смазка для пищевой промышленности, которая должна выдержать CIP-циклы, обычно строится на базе полностью синтетического масла, а не минерального.
Синтетическое масло (например, полиальфаолефин или эстер) обладает:
Лучшей окислительной стабильностью: синтетика сопротивляется окислению при высокой температуре лучше, чем минеральное масло, и дольше сохраняет свои смазывающие свойства.
Более низкой летучестью: при нагреве синтетическое масло испаряется медленнее, поэтому дольше удерживается в узле.
Лучшей вязкостью при высокой и низкой температуре: синтетика меньше загущается на холоде и меньше разжижается при нагреве, что критично для оборудования, работающего в цехе с перепадами.
Загуститель для такой смазки часто выбирается литиевый комплексный или полиуреа: это смеси с улучшенной водостойкостью и стабильностью при температурных колебаниях. Некоторые производители используют силиконовые компоненты в загустителе для дополнительной температурной стабильности, хотя есть ограничение по концентрации силикона для H1 (не более 1 ppm загрязнения силиконом в пищевую продукцию).
Примеры температурных диапазонов для таких смазок: от -40°C до 260°C или от -40°C до 177°C (350°F). Выбор диапазона зависит от того, какие узлы вы смазываете: подшипники на холодильнике требуют низкотемпературной стабильности, а подшипники на горячей линии фасовки - высокотемпературной.
Минимальное нанесение и перемазка после CIP: практический регламент
Согласно NSF, пищевую смазку H1 нужно наносить в минимально необходимом количестве для получения технического эффекта смазывания.
Избыточное нанесение не компенсирует недостаточную водостойкость и может привести к накоплению смазки в узле, что усложнит последующую очистку.
На практике в пищевых производствах используют регламент перемазки:
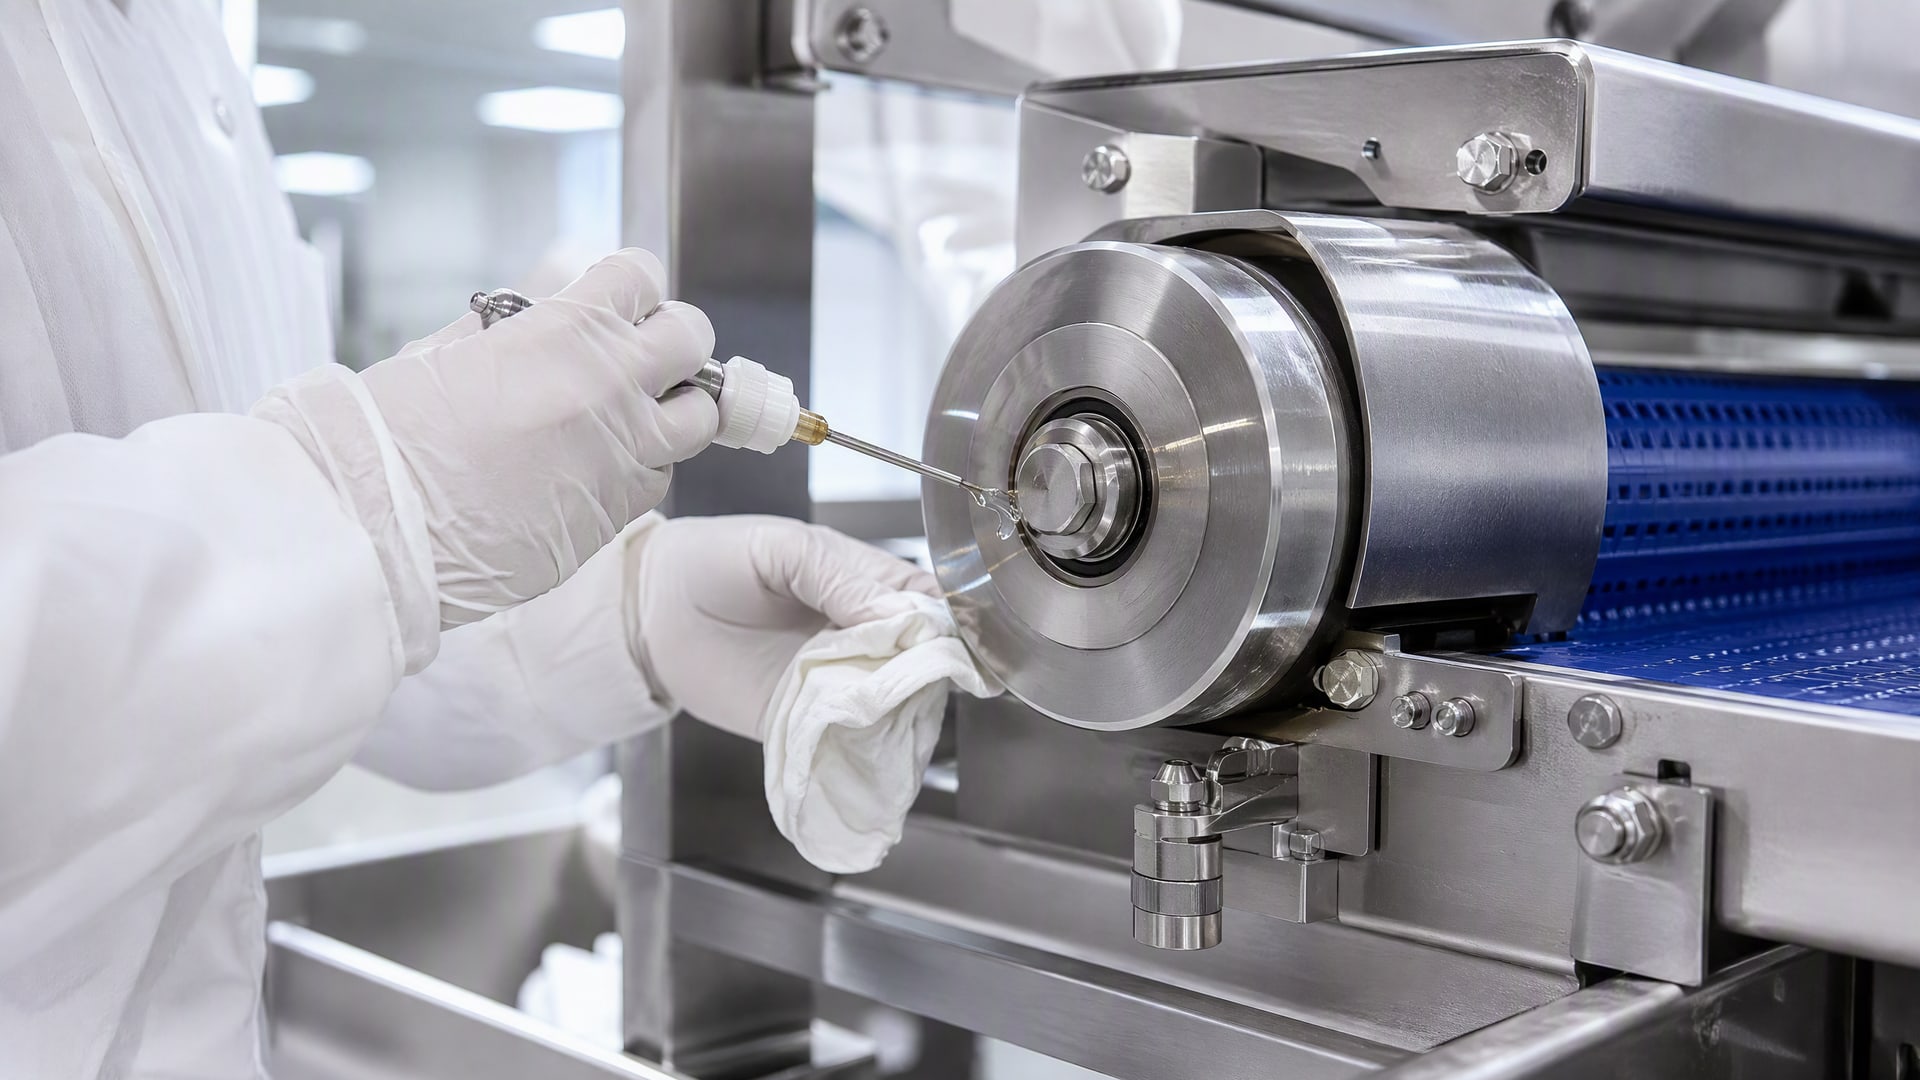
Перед первым запуском нанести смазку согласно техническому руководству оборудования (обычно небольшая шприцевая порция или несколько оборотов шприца-дозатора).
После каждого CIP-цикла, если узел остался без смазки (предварительно проверить на ощупь, осталась ли пленка), провести перемазку.
В межсезонье или при длительном простое оборудования нанести защитную тонкую пленку для предотвращения коррозии.
Эта схема вызвана именно тем, что мойка вымывает смазку из зазора. Один раз нанесенная смазка, даже если она высокотемпературная и водостойкая, через один-два CIP-цикла заметно истончается.
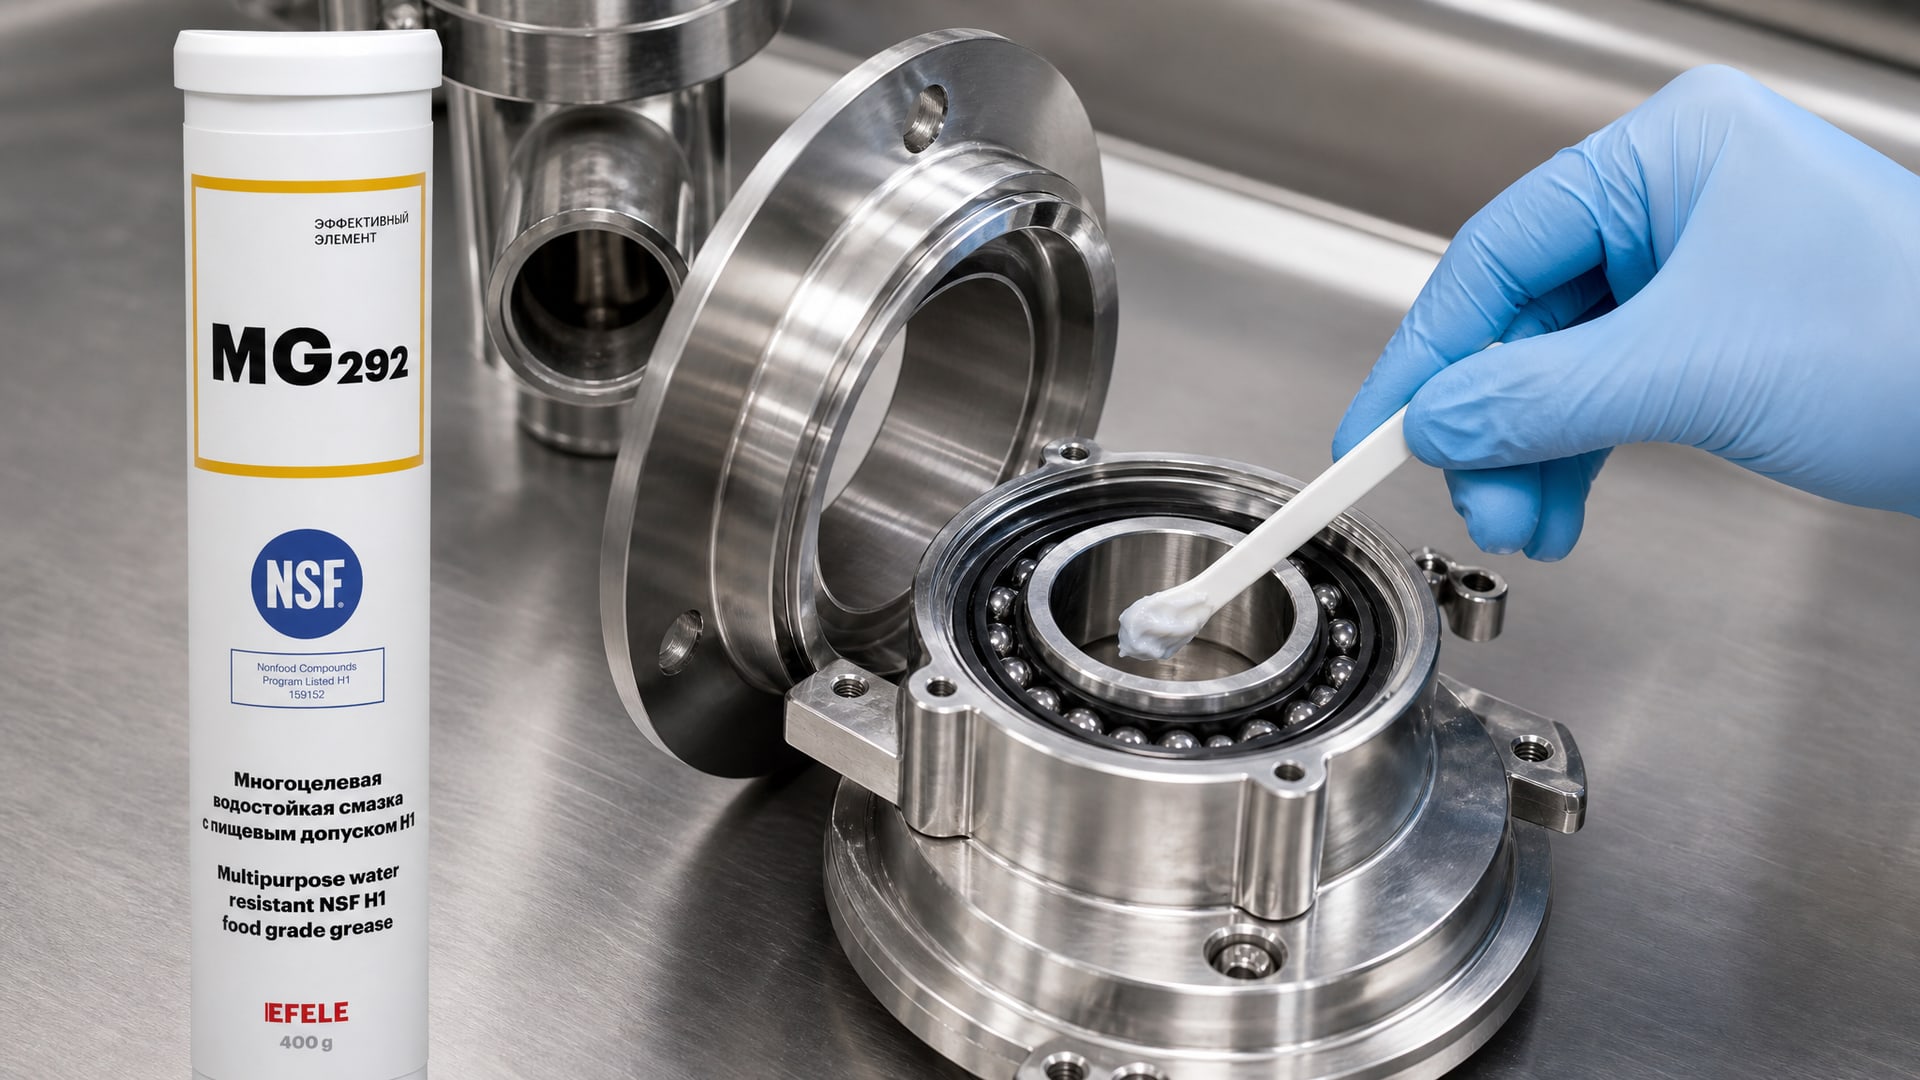
Для обеспечения надежной работы оборудования в условиях высокотемпературной CIP-мойки многие закупщики обращают внимание на смазки, которые по-прежнему сохраняют адгезию к металлу и не эмульгируются после нескольких циклов нагрева и охлаждения. Рекомендуется использовать водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1, которая сохраняет свои свойства при температурах до +150 °C, что позволяет избежать критического истончения пленки и снизить частоту перемазки.
Проверка стойкости к CIP: какие параметры смотреть в технических данных
Выбирая высокотемпературную смазку с пищевым допуском для CIP-участка, нужно обращать внимание не только на букву H1, но и на:
Регистрация NSF H1: убедиться, что продукт есть в официальном реестре NSF (а не просто заявлен как «пищевой»). На картонную упаковку или на бак должен быть указан номер регистрации NSF.
Соответствие FDA 21 CFR 178.3570: этот стандарт перечисляет вещества, которые разрешены в контакте с пищей. Все компоненты смазки (масло, загуститель, присадки) должны быть в этом списке.
Водостойкость по ASTM D6304 или аналогу: это испытание показывает, насколько смазка противостоит растворению в воде. Результат должен быть высоким (минимум 4–5 балл из 5).
Стабильность при циклических нагреву-охлаждению: некоторые производители приводят данные об испытаниях в условиях, близких к CIP (нагрев, охлаждение, выдержка в горячей воде).
Демульгирующая способность: способность смазки отделяться от воды при отстаивании. Для CIP-смазок это особенно важно.
Коррозионное защитное число (ASTM D1264 или ASTM D4378): показывает, как долго смазка защищает железо и медь от коррозии во влажных условиях.
Если в технических данных отсутствуют эти параметры, следует запросить их у производителя или у дистрибьютора. Не полагайтесь только на температурный диапазон: смазка может быть высокотемпературной, но при этом плохо переносить влагу.
Классификация NLGI и консистенция для разных узлов
Высокотемпературная пищевая смазка для пищевой промышленности выпускается в разных классах консистенции по NLGI: NLGI 1, NLGI 2, NLGI 3.
Класс NLGI не определяет липкость смазки, а указывает только жесткость: NLGI 1 - жидкая (медоподобная), NLGI 2 - средняя (масло с загустителем, привычная консистенция), NLGI 3 - твердая (похожа на пасту).
Выбор класса зависит от узла:
NLGI 1 используют для смазки подшипников качения на высоких оборотах (более 3000 об/мин) и для центральных систем смазки, где смазка должна перекачиваться насосом.
NLGI 2 - универсальный вариант для подшипников, шпинделей и направляющих, работающих при средних и высоких нагрузках.
NLGI 3 применяют для вертикальных узлов и для оборудования с перерывами в работе, где смазка должна держаться на месте.
Для CIP-участков обычно выбирают NLGI 1 или NLGI 2, потому что более жидкие смазки лучше вымываются при мойке и после цикла чище удаляются. Это упрощает проверку и перемазку: вы сразу видите, осталась ли смазка на узле или она полностью смыта.
Часто задаваемые вопросы
Можно ли использовать обычную пищевую смазку высокотемпературную без дополнительной проверки на CIP-стойкость?
Нет. Пищевой допуск H1 гарантирует только безопасность при случайном контакте с пищей, но не стойкость к циркуляционной мойке. Перед использованием в CIP-зонах необходимо проверить водостойкость, демульгирующую способность и антикоррозионные свойства в технических данных или запросить дополнительные тесты у производителя.
Как часто нужно переносить смазку после CIP-цикла?
Частота зависит от интенсивности мойки, температуры CIP-раствора и типа узла. В среднем рекомендуется проводить перемазку после каждого CIP-цикла, если узел полностью вымыт или видна потеря адгезии смазки к поверхности. Некоторые производства переходят на ежедневную перемазку в конце дня перед отключением оборудования.
Отличаются ли высокотемпературные пищевые смазки для духовок от смазок для холодильников?
Да, отличаются. Смазка для духовки с пищевым допуском должна выдерживать прямой контакт с горячей поверхностью (вплоть до 250–260°C), тогда как смазка для холодильника рассчитана на стабильность при низких температурах (-20 до 0°C). Для CIP-оборудования выбирают компромиссный вариант с диапазоном от -40°C до 150–177°C, что позволяет работать и при холодном запуске, и при нагреве от CIP-раствора.
Что означает буква H в H1 и почему есть еще H2 и 3H?
H - это обозначение NSF для пищевых смазок. H1 означает допуск на случайный контакт с пищей. H2 - это смазки для оборудования без контакта с пищей (например, кулиски дверей холодильника). 3H - смазки с прямым контактом с пищей (разделительные агенты, используются редко). Для большинства линий фасовки и обработки применяют именно H1.
Как проверить, что смазка подходит по водостойкости, если в спецификации нет явного теста ASTM D6304?
Запросите у производителя результаты испытаний на демульгирующую способность (ASTM D95 или аналог) и тест на эмульсию (ASTM D1401). Также попросите примеры успешного применения на пищевых производствах с CIP-циклами. Если производитель не может дать этих данных, смазка не протестирована для CIP-условий и может быть рискована.
Заключение
Высокотемпературная пищевая смазка с допуском H1 - это не универсальное решение для всех условий мойки. Буква H1 подтверждает только пищевой контакт, а не стойкость к горячим щелочным средам и циркуляционному воздействию CIP. Для надежной работы в зонах высокотемпературной мойки нужна дополнительная проверка водостойкости, демульгирующей способности и антикоррозионной защиты. Полностью синтетические смазки на основе специальных загустителей, с подтвердившей себя практикой на пищевых линиях, показывают лучший результат при условии регулярной перемазки после каждого CIP-цикла.
Ваш первый шаг: сверьте техническую спецификацию выбранной смазки с требованиями к водостойкости, затребуйте у производителя результаты испытаний на эмульсию и коррозионную защиту, проведите пробный цикл на небольшом участке оборудования и через 2–3 CIP-цикла оцените наличие смазки в узле и состояние поверхности трения.