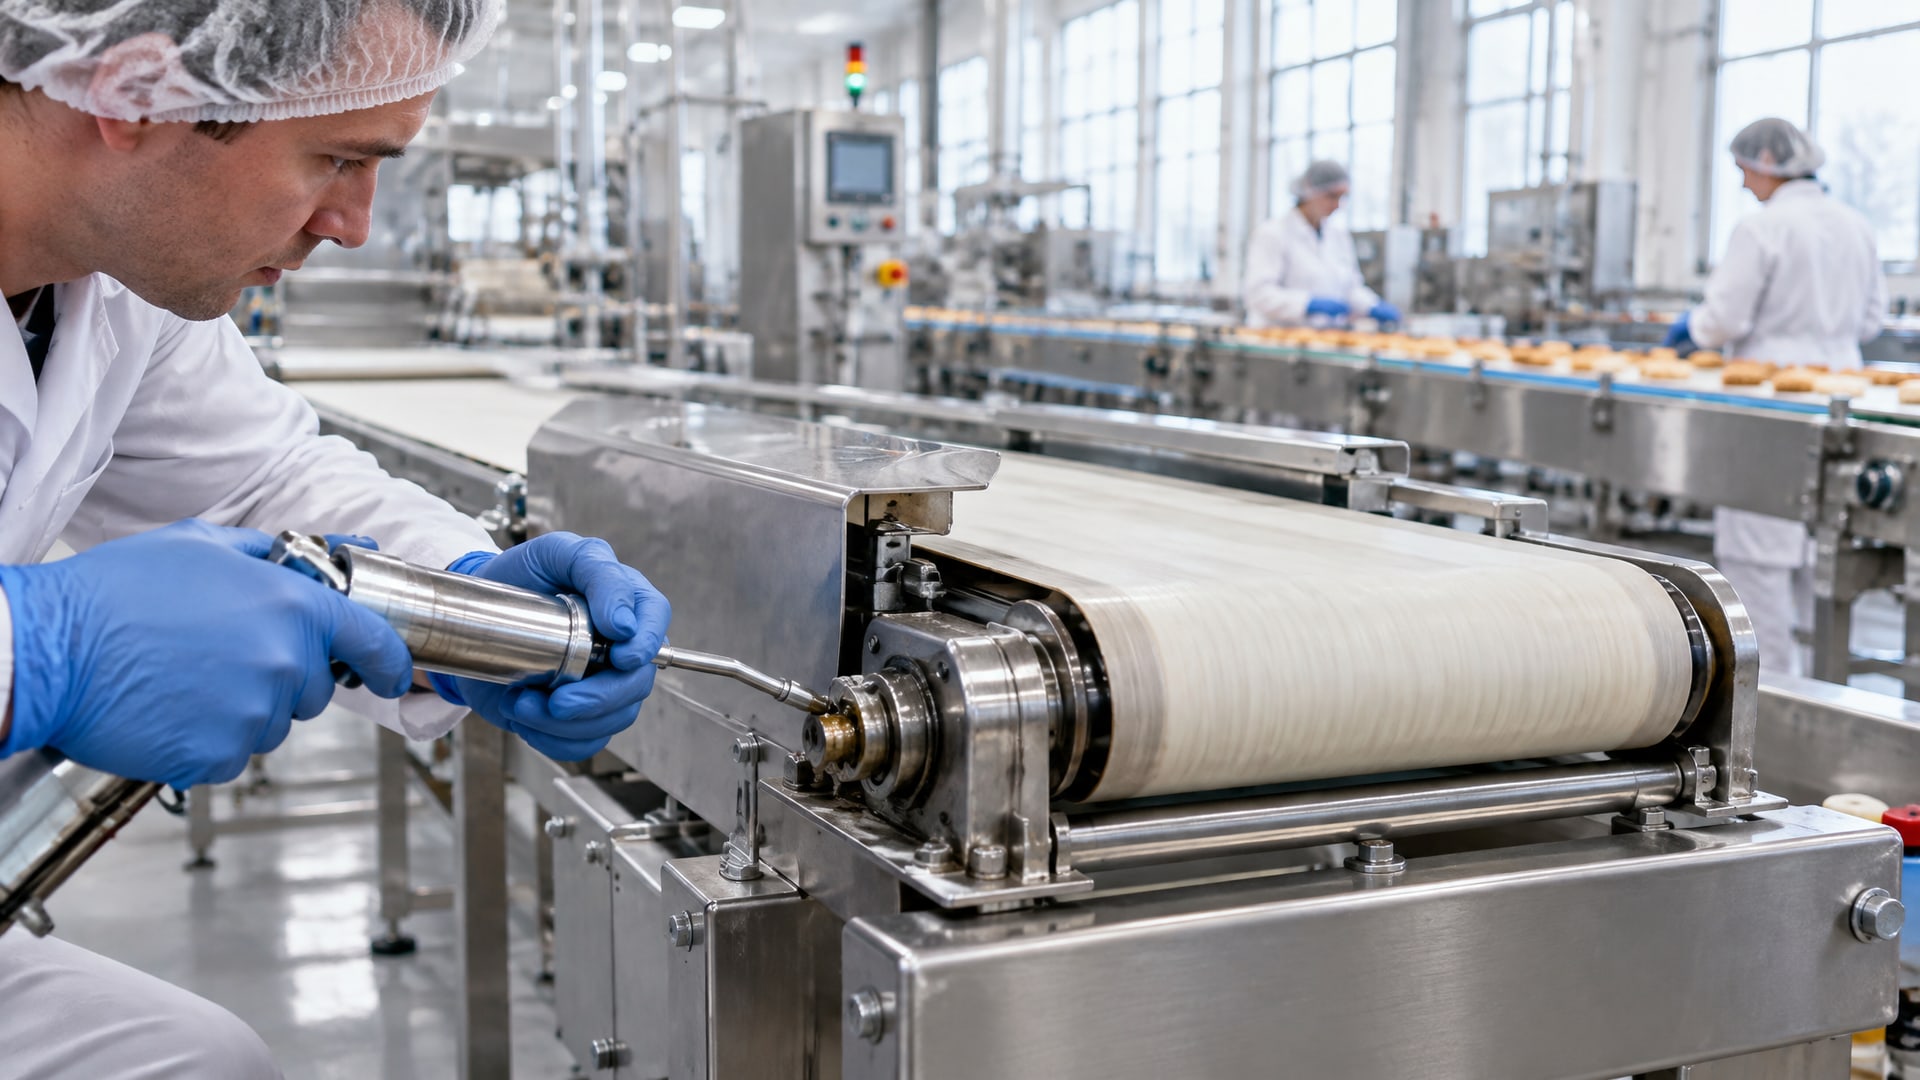
На производствах с холодильными цехами и морозильными камерами смазка для низких температур становится критичной для надежности фасовочной линии. Обычная пищевая смазка H1 при минус 20–50 градусов часто загустевает, повышает момент проворачивания подшипников и теряет текучесть в централизованных системах смазки. Читатели этой статьи - инженеры, закупщики и технические специалисты - узнают, чем низкотемпературные пищевые смазки отличаются от стандартных, на какие параметры смотреть при выборе и как правильно наносить состав в условиях постоянного охлаждения и влажности.
Статья дает конкретный алгоритм подбора: от проверки рабочего диапазона и допуска NSF H1 до оценки водостойкости и совместимости с уплотнениями оборудования.
Почему стандартная пищевая смазка не подходит для холода
Смазка получает статус H1, если физиологически инертна и допускает случайный контакт с продуктом (до 10 ppm загрязнения для минеральных и синтетических, до 1 ppm для силиконовых).
Но этот допуск ничего не говорит о поведении материала при -20, -40 или -50 градусах. На практике многие H1-смазки, оптимальные для комнатной температуры, при охлаждении твердеют, снижают адгезию (способность держаться на трущихся поверхностях) и создают избыточное сопротивление при пуске оборудования.
Фасовочные машины в холодильных цехах работают в условиях, когда смазка должна оставаться текучей и при этом не вымываться водой и конденсатом. Обычная минеральная пищевая смазка часто не справляется с обеими задачами одновременно. Синтетические низкотемпературные составы на базе PAO или полиолефинов дороже, но обеспечивают предсказуемое поведение во всем диапазоне и дольше сохраняют адгезию на холоде.
Температурный диапазон и понимание параметров текучести
Низкотемпературная стабильность смазки оценивается не по одному параметру, а сразу по нескольким.
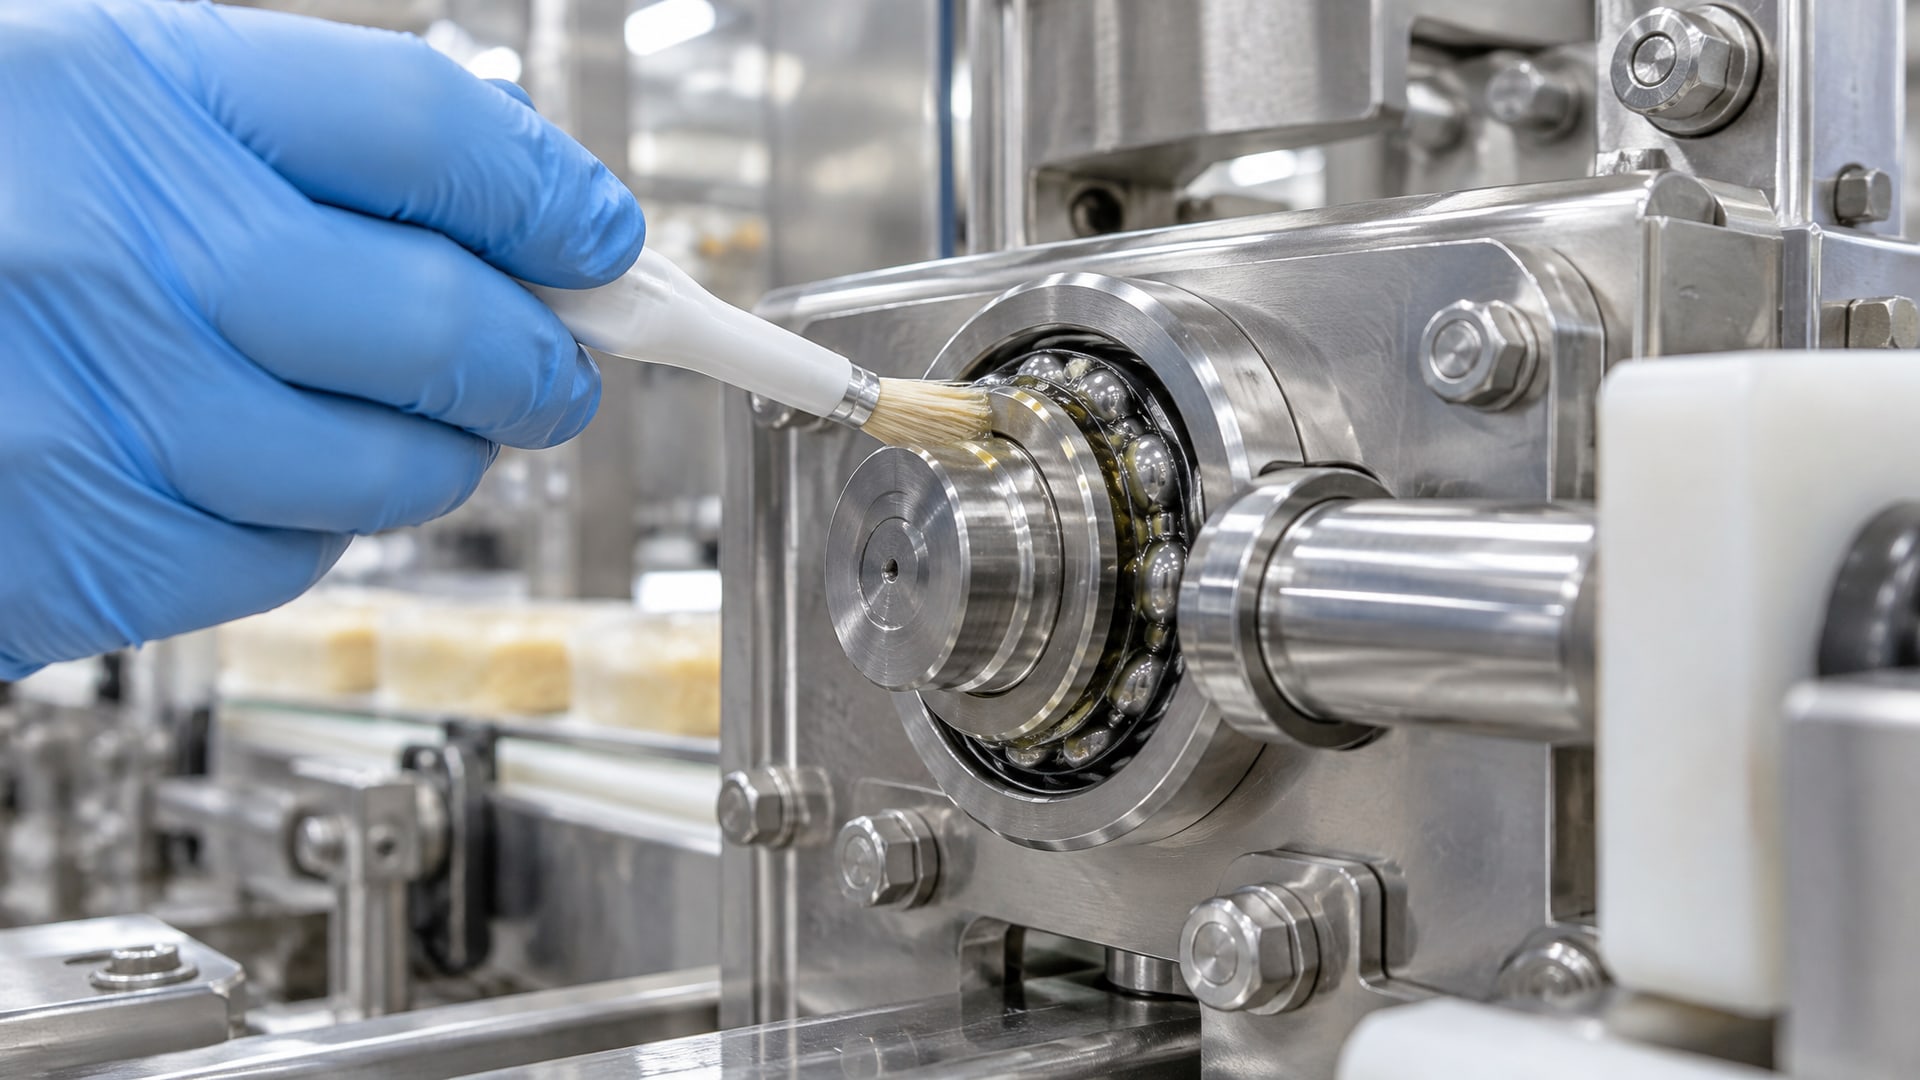
Первый и самый очевидный - рабочий температурный диапазон, который указывается в техническом паспорте (например, -45…+100 °C). Но за этим стоят конкретные тесты: текучесть при низкой температуре, низкотемпературный момент проворачивания и давление течения.
При -40 °C масло должно оставаться в диапазоне вязкости примерно 220–320 сСт, чтобы обеспечить смазывание узла, но не создавать избыточное сопротивление при пуске. Температура, при которой создается давление течения 1400 мбар, часто используется производителями как нижняя граница рабочей температуры для подшипников качения. Для морозильных установок встречаются смазки с полезным диапазоном вплоть до -68 °C, что говорит о высокотехнологичной основе и качественных депрессорных присадках.
Важно не путать температуру каплепадения (точка, при которой смазка под своим весом начинает капать) с рабочей температурой. Высокая температура каплепадения НЕ гарантирует текучесть на холоде; это разные характеристики. Для низких температур важнее именно момент проворачивания при пуске и поведение на протяжении всего диапазона.
Выбор консистенции: когда нужен NLGI 0, а когда NLGI 1
NLGI (Национальная ассоциация изготовителей смазок США) - классификация консистенции пластичной смазки, где NLGI 0 - самая мягкая, текучая; NLGI 1 - среднемягкая; NLGI 2 - самая распространенная и плотная.
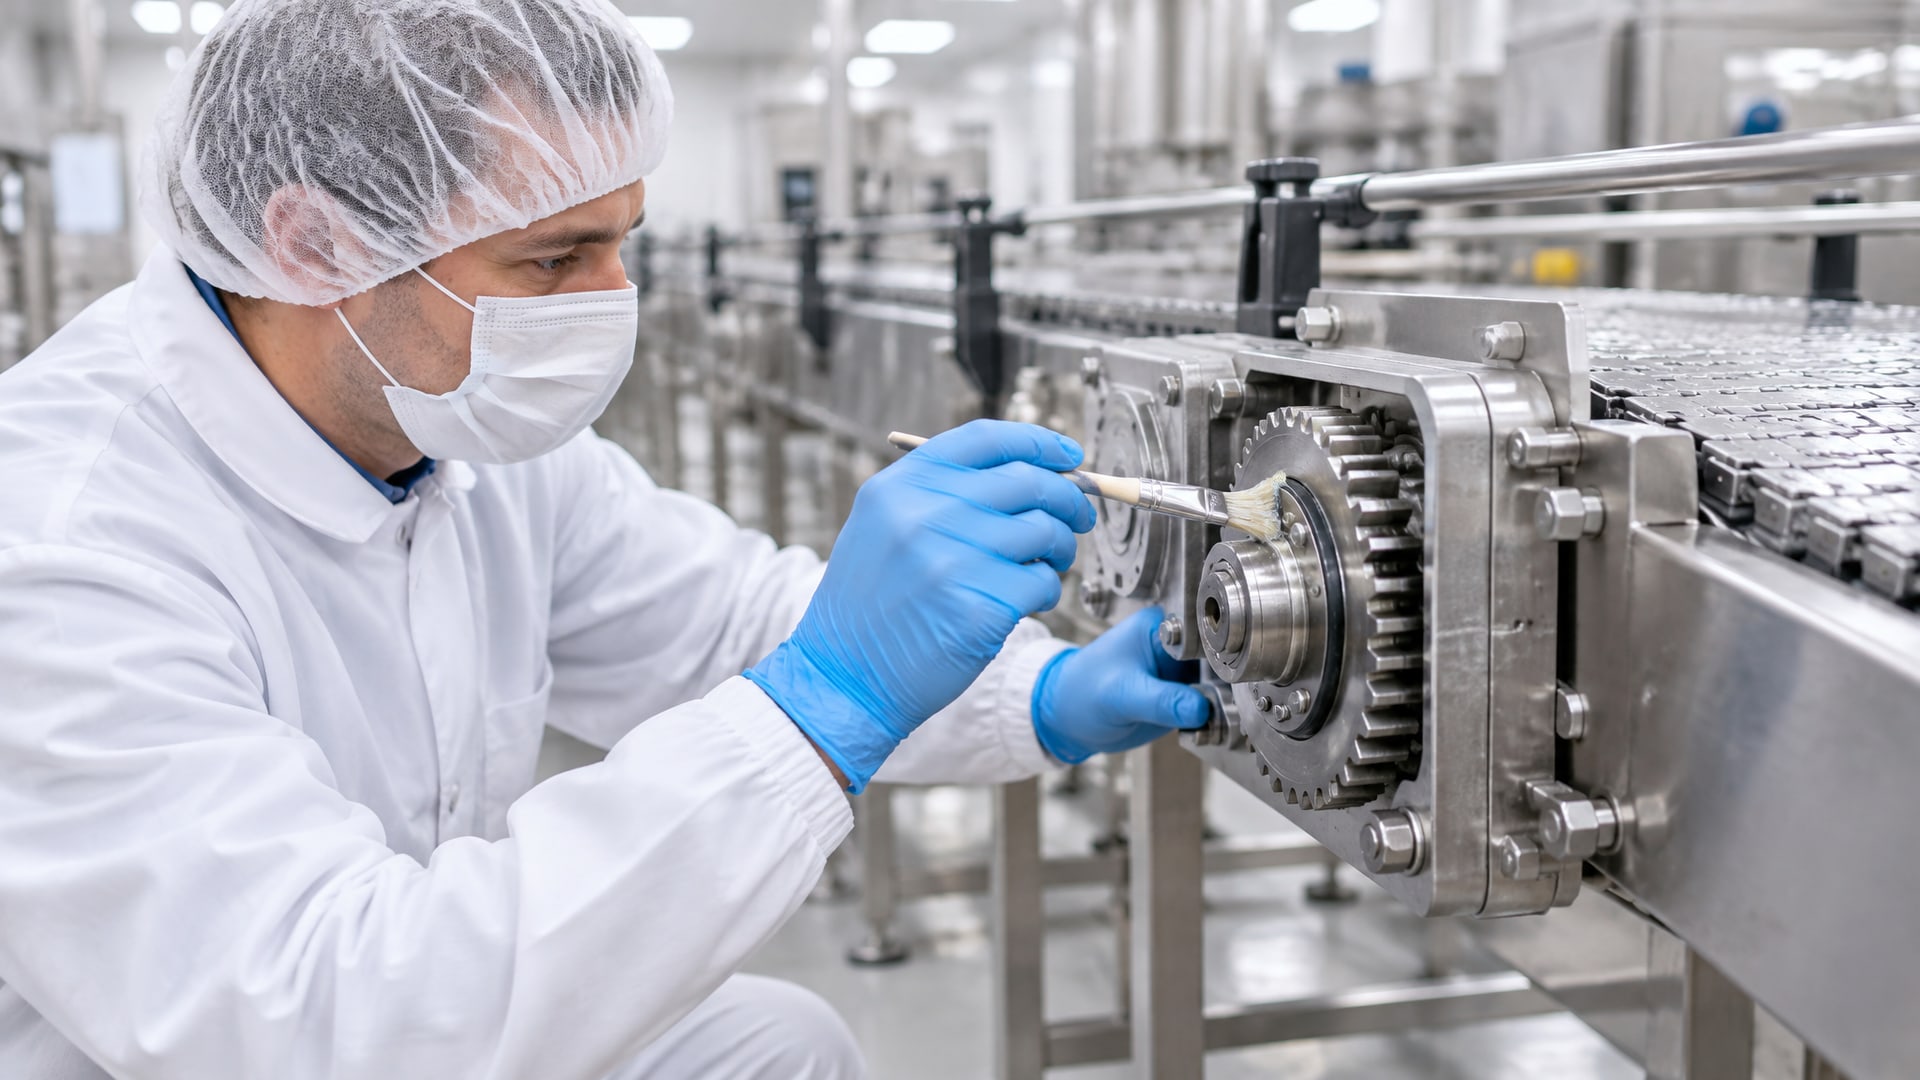
Для низкотемпературного оборудования выбор класса критичен.
В централизованных системах смазки и при длительной работе на морозе предпочитают NLGI 0, потому что она легче прокачивается насосом и не создает затруднений при подаче смазки на холоде. NLGI 1 встречается в низкотемпературных пищевых смазках для подшипников среднего размера и отдельных редукторов - это компромисс между текучестью и способностью задерживаться в зазорах.
NLGI 2 для фасовочного оборудования в морозильной камере используется редко, только если узел работает при температурах не ниже -20 °C и находится вне основного потока холода. Если закупщик видит в карточке товара смазку NLGI 2 с указанием рабочего диапазона до -40 °C - это повод перепроверить паспорт и гарантии производителя, так как такие комбинации встречаются, но требуют подтверждения.
Пищевой допуск, водостойкость и совместимость с уплотнениями
Для фасовочного оборудования в пищевом производстве смазка должна иметь регистрацию NSF H1 или соответствовать стандарту FDA 21 CFR 178.3570.
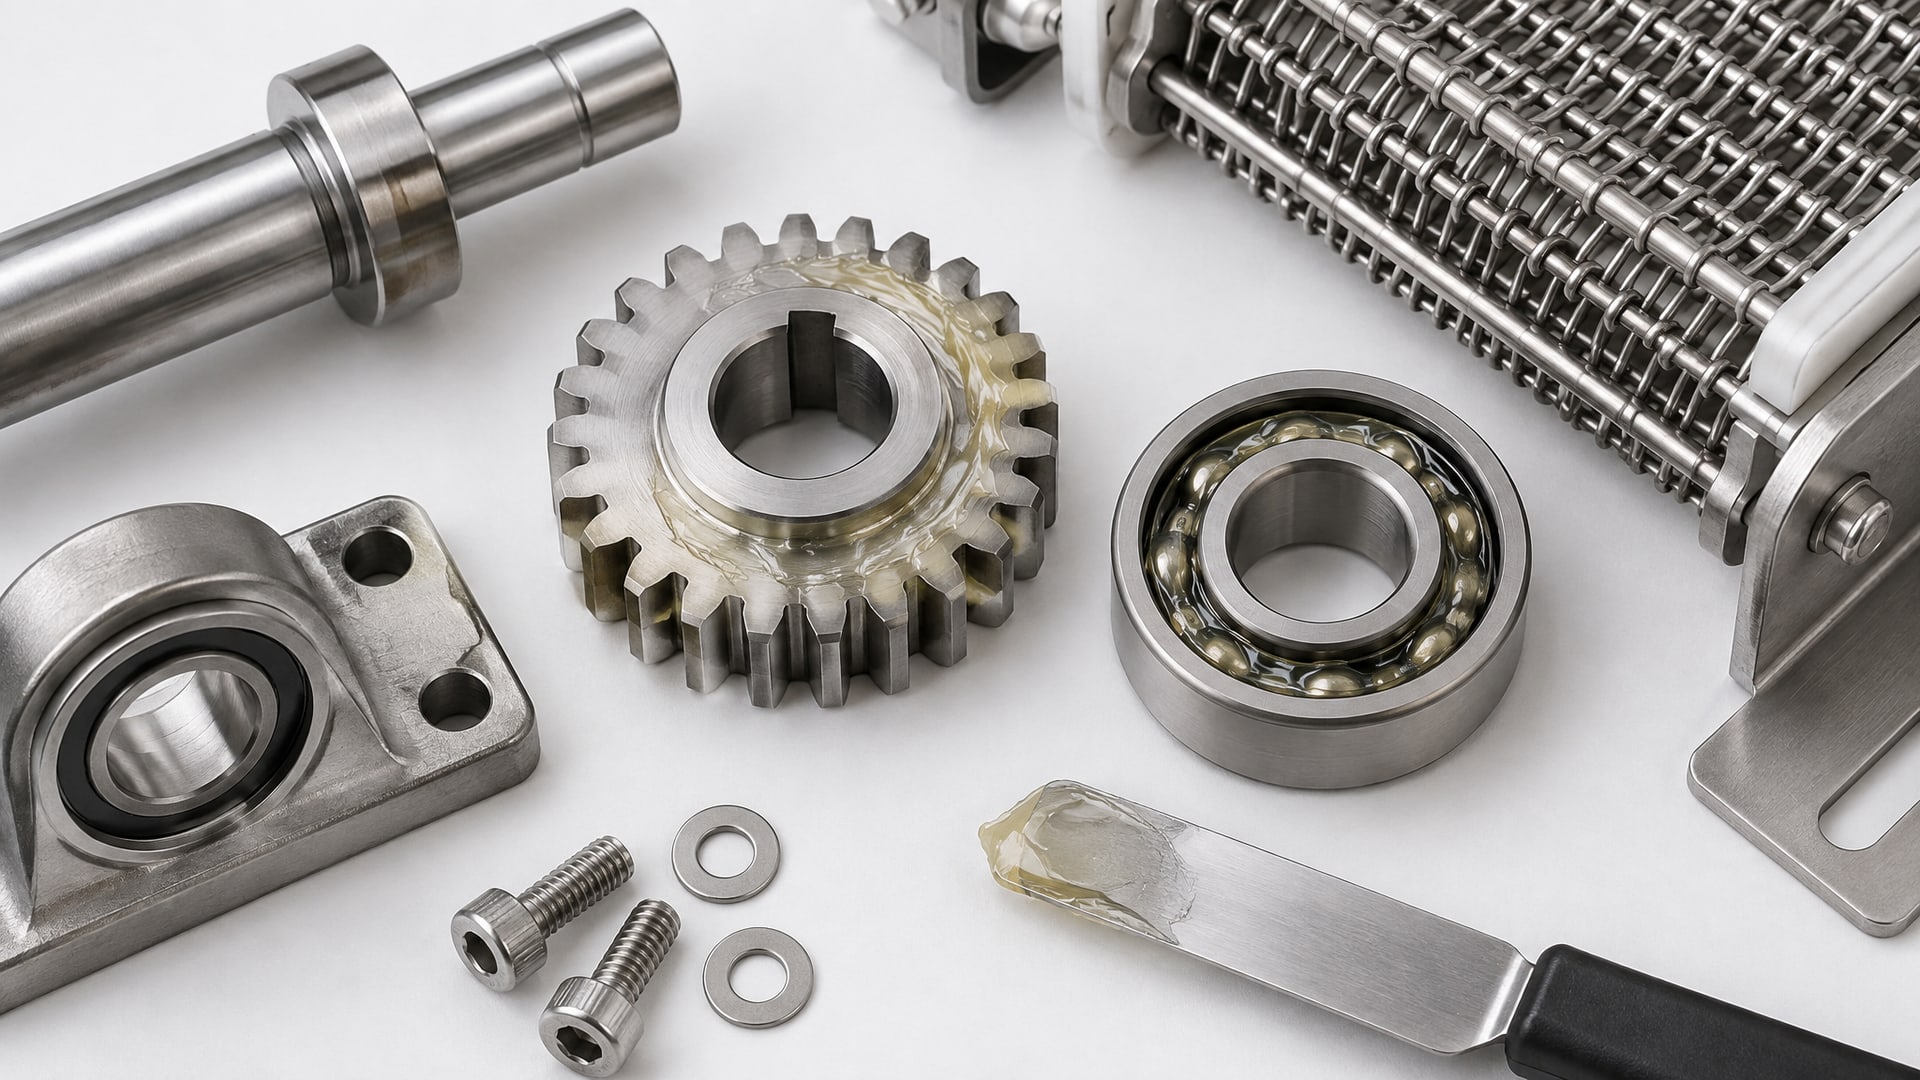
Это означает, что материал прошел тестирование на токсичность и может находиться в случайном контакте с продуктом без вреда для потребителя.
Вторая задача - водостойкость. Во влажной среде морозильной камеры, при регулярной мойке оборудования и действии конденсата, смазка теряет адгезию и вымывается из узлов трения. Если смазка легко отмывается водой (не стойка к эмульгированию), ресурс ее в таких условиях сокращается в 2–3 раза. На практике многие закупщики выбирают низкотемпературную смазку, забывают проверить водостойкость, и через несколько недель работы узлы начинают работать с люфтом и шумом.
Третий параметр - совместимость с материалами уплотнений. Разные смазки на разных масляных основах по-разному влияют на резину и пластик. Например, силиконовые смазки часто требуют специальных резинок, иначе уплотнение разбухает. Синтетические смазки на PAO-основе обычно совместимы со стандартными эластомерами, но это нужно уточнять в паспорте фасовочной машины.
Синтетические основы для низкотемпературных пищевых смазок
Низкотемпературные пищевые смазки почти всегда строятся на синтетических маслах, а не на минеральных.
Синтетические масла из углеводородов (PAO - полиальфаолефины) обеспечивают лучшую текучесть при низких температурах, более стабильную вязкость во всем диапазоне и дольше служат без окисления.
Для высоконагруженных узлов трения фасовочного оборудования, работающего при низких температурах и во влажной среде, применяют синтетические смазки с высокой адгезией и стойкостью к вымыванию. Присадки в составе (депрессоры, антиокислители, стабилизаторы консистенции) позволяют смазке сохранять прокачиваемость при -45…-50 °C и одновременно не вытекать из подшипника при нагреве от фрикционного тепла.
Полиэфирные синтетические масла встречаются реже в пищевом сегменте из-за более высокой стоимости, но иногда используются для особо холодных условий (ниже -50 °C). Силиконовые масла в пищевых смазках применяют в узких случаях, когда требуется очень низкое загрязнение (до 1 ppm), потому что лимит на примеси жесче, чем для минеральных (10 ppm).
Подбор смазки для разных узлов фасовочного оборудования
Закупщикам важно понять, что единой «универсальной» низкотемпературной пищевой смазки для всей линии нет.
Подшипники качения, редукторы, конвейерные цепи и шнеки требуют разных вязкостей базового масла и, иногда, разных консистенций.
Подшипники. Для подшипников качения в морозильном оборудовании берут смазки NLGI 0–1 на синтетической основе с низким моментом проворачивания при пуске. Вязкость базового масла - обычно ISO VG 10–32 (при -40 °C вязкость должна быть в диапазоне 220–320 сСт). Примеры из паспортов: рабочий диапазон от -45 до +80…+100 °C.
Редукторы. Редукторы нередко требуют более жидкую смазку, чем подшипники, потому что масло должно распределяться по зубчатым передачам. Для редуктора в холоде выбирают вязкость ISO VG 10–22 с пищевым допуском; консистенция может быть NLGI 1 или даже масло (если система централизованная).
Конвейерные цепи и направляющие. Для цепей обычно подходит более жидкая консистенция или масло, потому что нужна быстрая доставка смазки по всей длине звеньев. Для направляющих скольжения работает NLGI 1–2, в зависимости от нагрузки и температуры в той зоне цеха.
Практический совет: перед закупкой уточните в технической документации фасовочной машины, какие узлы смазываются, какая рекомендуется вязкость масла и класс NLGI. Это избавит вас от покупки неподходящего материала и переделки смазывания.
Практические рекомендации по нанесению смазки в холодных условиях
Нанесение смазки при низких температурах отличается от обычной процедуры смазывания.
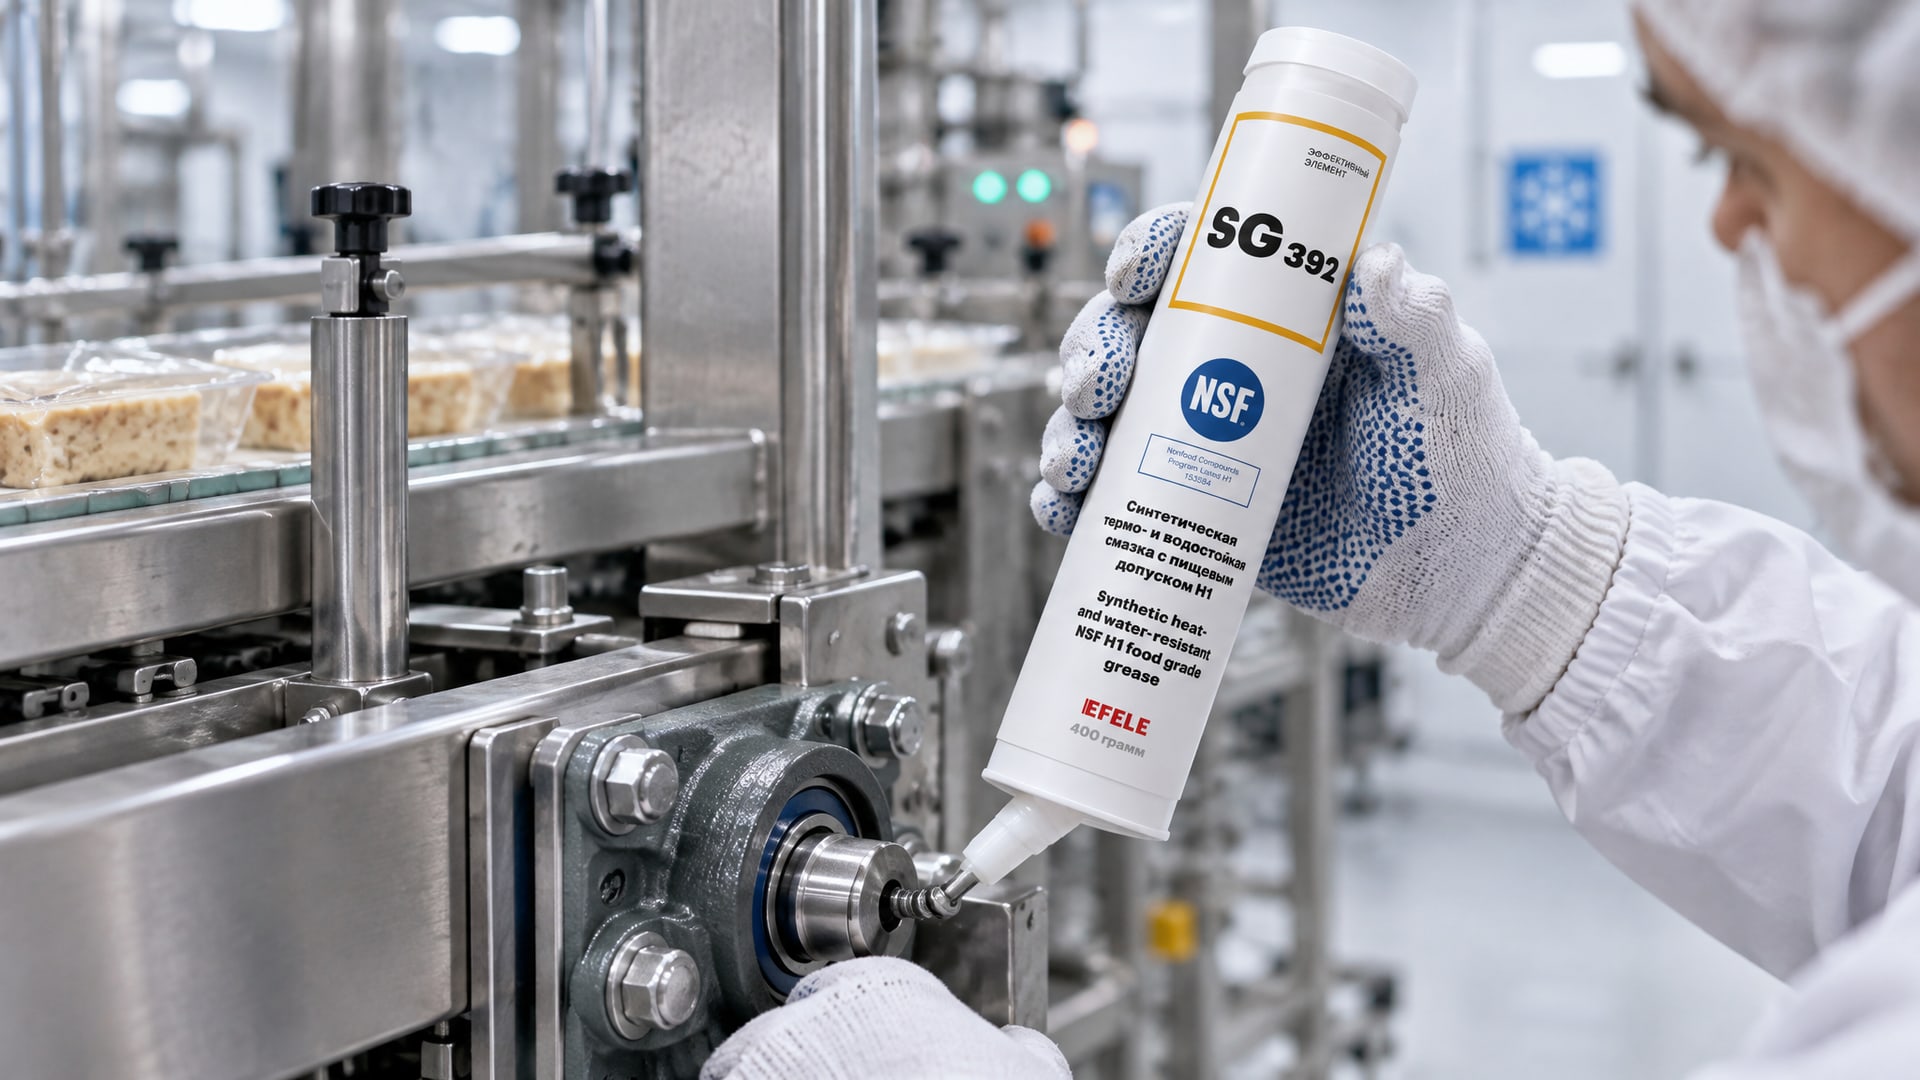
На холоде смазка становится гуще, и ее сложнее распределить равномерно. Вот ключевые моменты:
Периодичность. На холоде интервалы между смазыванием часто короче, чем при комнатной температуре, из-за вымывания и окисления. Для морозильных узлов типичный интервал -1–2 недели вместо месяца для обычных условий.
Защита от влаги. Если оборудование находится в зоне прямого распыления воды или конденсата, смазку наносят тонким слоем так, чтобы она не размывалась. Для высоконагруженных узлов трения фасовочного оборудования, работающего при низких температурах и во влажной среде, часто используют консистентные смазки NLGI 0–1, которые лучше удерживаются на поверхности, чем масла. EFELE SG-392 - пример термо-водостойкой смазки с допуском NSF H1 и рабочим диапазоном до -45 °C; она создана для точного баланса между текучестью на холоде и адгезией во влажной среде.
Признаки неправильного выбора смазки для низких температур
Закупщики и инженеры часто понимают, что смазка неправильно выбрана, только когда оборудование начинает работать со сбоями.
Вот на что обратить внимание:
Износ подшипников и люфт. Если смазка регулярно вымывается (в течение 1–2 недель вместо месяца), узлы работают с недостаточной смазкой, развивается фреттинг и кавитация. Подшипник начинает гудеть, люфт растет.
Нарастание льда и конденсата вокруг узла. Если смазка не водостойка, она эмульгируется с конденсатом, и образуется ледяная корка. Это признак, что нужна смазка с лучшей стойкостью к вымыванию.
Окисление и потемнение. Если смазка буреет или темнеет за несколько недель, это может указывать на низкую окислительную стабильность. Для низких температур можно использовать более дешевую смазку, но качественная синтетическая смазка служит дольше.
Часто задаваемые вопросы
Какая разница между пищевой смазкой и обычной низкотемпературной?
Пищевая смазка имеет допуск NSF H1 к случайному контакту с продуктом и изготовлена из физиологически инертных материалов. Обычная низкотемпературная смазка не обязательно пищевая и может содержать токсичные присадки. Для фасовочного оборудования в пищевом цехе нужна именно комбинация: низкотемпературная И пищевая одновременно. Смотрите в паспорте обе характеристики: рабочий диапазон и маркировку NSF H1.
Почему силиконовую смазку часто рекомендуют для низких температур?
Силиконовые смазки действительно хорошо текут на холоде, но в пищевом производстве их используют избирательно. Во-первых, допуск на загрязнение силиконовой смазки H1 намного жестче (до 1 ppm вместо 10 ppm для минеральных), что усложняет производство и хранение. Во-вторых, силиконовые смазки могут разбухать резиновыми уплотнениями. Выбирайте их только если в паспорте фасовочной машины прямо указано, что уплотнения совместимы с силиконом, или если другие материалы не подходят по параметрам.
Как часто нужно менять смазку для низких температур на фасовочном оборудовании?
При работе в морозильной камере интервал между заменами обычно 300–500 часов работы (примерно 1–2 месяца при круглосуточной работе) вместо 500–1000 часов для комнатной температуры. Это связано с усиленным вымыванием, окислением и загустеванием. Точный интервал уточняйте в паспорте оборудования; если срок не указан, ориентируйтесь на визуальный осмотр: если смазка почернела, потеряла консистенцию или начала крошиться - пора менять.
Можно ли использовать для низких температур универсальное масло вместо консистентной смазки?
Это зависит от узла. Для редукторов и некоторых типов подшипников можно использовать жидкое универсальное масло, если оно имеет пищевой допуск NSF H1 и подходящую вязкость. Для обычных подшипников качения консистентная смазка предпочтительнее, потому что она лучше удерживается в зазорах и не вытекает при наклоне оборудования. EFELE MO-841 - универсальное масло с допуском NSF H1, подходящее для легконагруженных узлов при температурах до -15 °C; для более холодных условий выбирайте специализированную низкотемпературную консистентную смазку NLGI 0–1.
Что означает параметр «момент проворачивания» и почему он важен для низких температур?
Момент проворачивания - это сопротивление, которое нужно преодолеть, чтобы запустить узел (вращающийся подшипник, редуктор). На холоде смазка гуще, и момент растет. Если выбрать смазку с высоким моментом проворачивания при -40 °C, электромотор фасовочной машины может не запуститься или будет стартовать рывками. Низкотемпературная смазка специально подобрана так, чтобы момент проворачивания оставался приемлемым. Обычно производители указывают этот параметр в тестах (например, не более 300–500 мНм при -30 °C для подшипника 6000-типа). Если момент не указан в паспорте - попросите данные у производителя перед закупкой.
Заключение
Смазка для низких температур в фасовочном оборудовании - не просто «холодная версия» пищевой смазки. Это специально разработанный материал, который совмещает пищевой допуск NSF H1, синтетическую основу для текучести при -45…-50 °C, водостойкость для влажной среды и правильную консистенцию NLGI 0–1 для прокачиваемости и удержания в узлах. Многие производства полагают, что можно сэкономить на обычной дешевой пищевой смазке - и через несколько недель сталкиваются с поломками подшипников, люфтом и внеплановыми простоями.
Конкретный следующий шаг: возьмите технический паспорт вашей фасовочной машины, выпишите температуру работы морозильной камеры, вязкость и класс NLGI рекомендуемой смазки, а также требование по допуску пищевой безопасности. Затем сверьте эти параметры с паспортом кандидата на закупку: рабочий диапазон должен перекрывать вашу температуру с запасом в 5–10 градусов, водостойкость - быть подтвержденной тестом, допуск NSF H1 - явно указан. Если есть сомнения - запросите у производителя доказательство низкотемпературной стабильности (тест на момент проворачивания или давление течения при целевой температуре). Это отнимет 1–2 дня, но избавит от риска неправильного выбора и дорогостоящего простоя.