Перерасход концентрата счелкает бюджет, но экономия на смеси часто оборачивается браком, коррозией и дорогостоящим простоем оборудования. Проблема в том, что технический специалист стоит перед выбором: либо платить за избыток концентрата, либо рисковать качеством обработки. На самом деле это ложная дилемма.
Сократить расход концентрата без ущерба качеству можно, если держать рабочую концентрацию в точных пределах рекомендаций производителя, правильно управлять доливом, контролировать уровень и концентрацию еженедельно, а также следить за главными потребителями: испарением, износом на стружке и деталях, загрязнением системы. В этой статье разберем конкретные механизмы перерасхода и практические шаги, которые закупщики и инженеры ежедневно применяют на производствах, чтобы одновременно сэкономить и гарантировать стабильность обработки.
Почему концентрация ниже нормы ведет к увеличению расходов
Кажется логичным: разбавь смесь еще сильнее, и концентрата потребуется меньше.
На практике это работает в узком окне, за пределами которого начинаются убытки.
Когда концентрация падает ниже нижнего предела рекомендаций производителя (обычно это 5% для большинства операций), смазывающая способность ухудшается. Инструмент быстрее изнашивается, температура в зоне контакта растет, возникают задиры на детали. Следствие: брак продукции, переточка инструмента, остановка линии. Затраты на один брак часто в десятки раз превышают сэкономленный на концентрате литраж.
Кроме того, при низкой концентрации падает коррозионная защита. Детали, особенно из черного металла, начинают ржаветь уже в ванне, пока стоят в очереди на следующую операцию. Это приводит к необходимости дополнительной промывки и консервации, а в худшем случае - к переделке партии.
Наконец, слишком слабая эмульсия нестабильна: она быстрее расслаивается, образует пленку масла на поверхности ванны, хуже удерживает загрязнения в суспензии. Система начинает требовать более частых замен, что в итоге заметно увеличивает суммарный расход концентрата по сравнению с работой в рекомендованном диапазоне.
Поэтому первое правило экономии - не выходить за нижний предел концентрации, установленный производителем. Для большинства водосмешиваемых СОЖ это 5–10% в зависимости от типа операции и материала.
Правильный долив как инструмент экономии
Большинство производств проводят первичную заливку ванны на полную рекомендуемую концентрацию - например, 8%.
Но когда уровень начинает падать из-за испарения и уноса, многие механики просто доливают ту же смесь 8%. Это ошибка, которая накапливается.
По мере долива на 8% происходит следующее: испарившаяся вода пополняется более концентрированным составом, и логарифмически концентрация в ванне начинает расти. За неделю она может превыситься до 9–10%, за месяц - вообще выйти из строя. Система становится перенасыщена, что ухудшает охлаждающий эффект, увеличивает липкость, ускоряет старение.
Технические руководства рекомендуют готовить так называемый «make-up fluid» - жидкость для долива, которая слабее основной смеси: примерно 1/3–1/2 от рабочей концентрации. Если основная концентрация 8%, то долив должен быть около 3–4%. Это позволяет компенсировать испарившуюся воду, не перенасыщая систему. Концентрация остается в рабочем коридоре 7–9%, и при этом расход концентрата значительно ниже, чем если бы каждый раз доливали полноценную смесь.
Практический совет: доливайте через дозирующее устройство или делайте разбавленный долив вручную, но отмеряйте его точно. Если ванна требует ежедневно 20 литров компенсационной жидкости, приготовьте 15 л воды + 2 л концентрата (примерно 12% в этой порции), а не 8-процентную смесь полного объема. Это снижает расход концентрата на 20–30% без видимых последствий для качества обработки.
Как система контроля уровня и концентрации сокращает перерасход
Часто расход СОЖ перебегает прогноз потому, что система работает в «слепую».
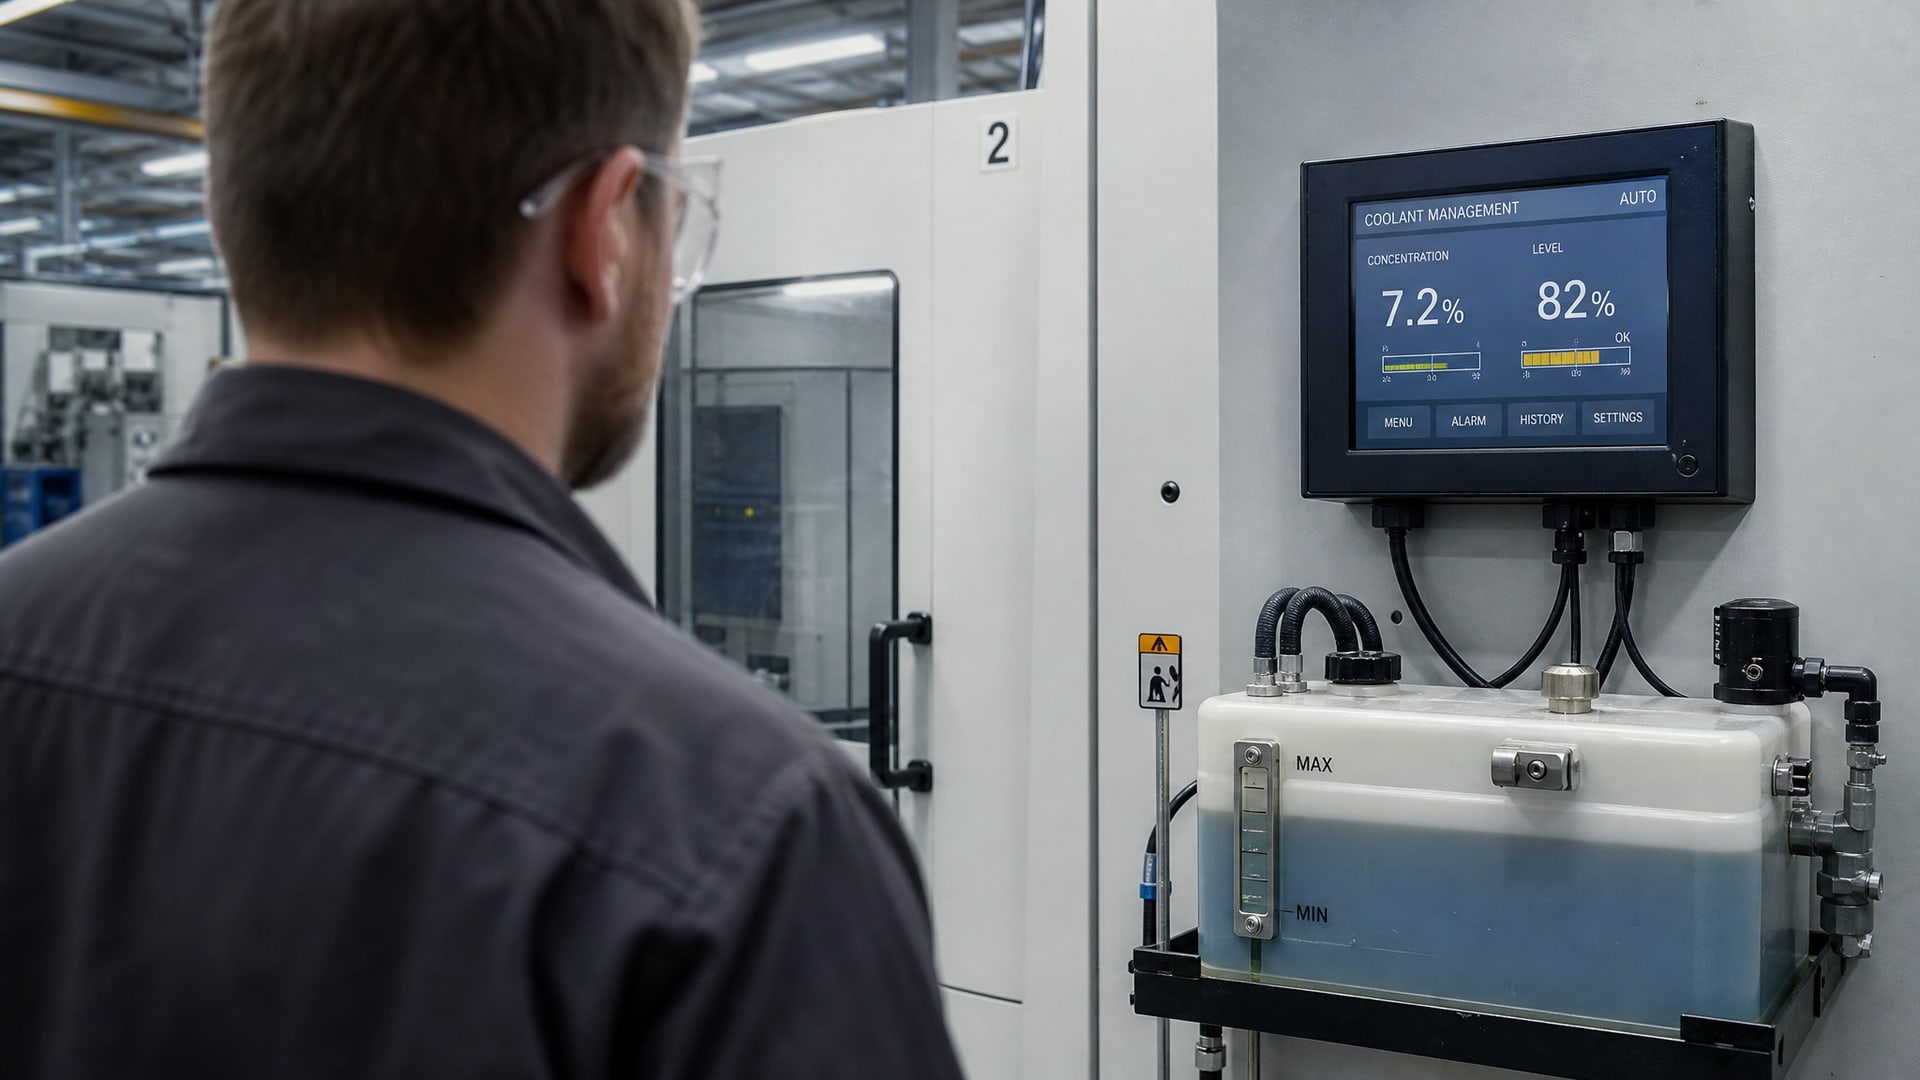
Техник смотрит на смотровое окно раз в день, видит, что уровень «примерно нормально», и думает, что все в порядке. Между тем за это время концентрация прыгала из-за испарения, уноса и предыдущих недокорректных доливов.
Еженедельный контроль концентрации с помощью рефрактометра - это не трата времени, это инструмент прямого экономи. Вот почему:
1. Раннее выявление перекоса. Если концентрация упала до 6% вместо нормальных 8%, вы сразу это видите и немедленно доливаете слабую смесь, чтобы вернуться в коридор. Если бы не контролировали, то через неделю пришлось бы выравнивать уже от 5,5%, и потребуется больше концентрата для восстановления.
2. Предотвращение экстремумов. Рефрактометр покажет, если концентрация вдруг скочила до 11–12% из-за чрезмерного испарения. Вы начнете доливать чистую воду или очень слабую смесь, чтобы вернуться в норму. Если бы этого не заметили, ванна начала бы быстро деградировать - и пришлось бы менять ее раньше, чем запланировано.
3. Анализ режима. Когда вы ведете записи концентрации за месяц-два, становятся видны тренды. Например, летом концентрация падает на 0,5% в день из-за испарения, а зимой - на 0,1%. Это позволяет заранее предусмотреть режим долива и не переплачивать за концентрат в холодный период.
Поддержание уровня жидкости в баке на 85–100% от его емкости также стабилизирует концентрацию. Если уровень упадет ниже 80%, относительная роль испарения и уноса растет, и колебания концентрации становятся более резкими.
Современные системы могут быть оснащены датчиками уровня и автоматическими дозаторами, но даже визуальный контроль каждый день и еженедельное измерение рефрактометром радикально снижают перерасход за счет избежания крайностей.
Главные потребители концентрата: испарение, унос и загрязнение
Чтобы понять, куда уходит концентрат, нужно разобраться с главными механизмами его расхода: испарением, уносом на деталях и стружке, а также деградацией из-за загрязнения.
Испарение - это физический процесс, ускоряемый температурой. При работе с чугуном или алюминием температура в ванне может подниматься до 40–50 °C, а в зоне обработки достигает 60–80 °C и выше. Вода испаряется, а вместе с ней уходит и растворенный концентрат. В летний период или при интенсивной обработке испарение может составлять 2–5% объема ванны в неделю. Снизить его помогает поддержание уровня температуры (в т.ч. через чиллер, если позволяет бюджет), навеса над ванной для снижения воздействия солнца и циркуляция воздуха в цеху без прямого обдува ванны.
Унос на деталях и стружке - вторая крупная статья. После обработки деталь выходит из ванны покрытой тонким слоем СОЖ. При механическом удалении этой пленки (центрифугой, прессом, встряхиванием) часть жидкости остается на поверхности и уходит в брак или на последующие станции. Стружка также несет на себе адгезивный слой СОЖ. Когда вы ее удаляете и отправляете на переработку, концентрат уходит с ней. Контролировать этот расход можно, оптимизируя давление и пору центрифуги, правильно настраивая форсунки (они не должны распылять жидкость зря), а также используя более эффективные системы отделения стружки.
Загрязнение и деградация - третий фактор. Если в систему попадают посторонние масла (например, с деталей, поступивших от поставщика, или от гидравлики оборудования), эмульсия начинает нарушаться. Система становится неустойчива, требует частой замены, и в итоге расход концентрата на поддержание рабочего состояния увеличивается. То же самое происходит при микробиологическом загрязнении: бактерии и грибки ферментируют углеводороды в концентрате, что приводит к деградации эмульсии, появлению запаха и необходимости более ранней замены ванны.
Регулярное удаление посторонних масел (скимминг), чистка фильтров, контроль pH (предпочтительно 1 раз в неделю) и санация системы (периодическое добавление консервантов или профилактическая обработка) могут продлить срок службы ванны на 20–40%. Это прямо экономит концентрат за счет увеличения интервала между полными заменами.
Качество воды и система подготовки как фактор экономии
Вода, из которой готовят СОЖ, часто упускают из виду, но это критично.
Если вода содержит избыток минералов (в т.ч. кальций и магний), она может нарушить эмульсию, ускорить коррозию деталей и сократить срок службы ванны.
Рекомендации производителей СОЖ часто указывают на необходимость использования деминерализованной или минерально-свободной воды для приготовления смеси. Это означает воду, из которой удалены растворенные соли через ионный обмен, обратный осмос или перегонку. Такая вода может быть дороже на единицу объема, чем водопроводная, но эффект на стабильность и долговечность ванны окупается многократно.
При переводе на деминерализованную воду закупщики часто отмечают следующее:
Концентрация становится более стабильной, так как нет «усилителей» коррозии и разложения.
Ванна служит на 15–30% дольше, чем при использовании водопроводной воды.
Коррозия деталей снижается, что уменьшает брак и переделки.
Суммарный расход концентрата за период эксплуатации снижается благодаря удлинению интервала замены.
Если в вашем регионе вода жесткая, стоит рассмотреть установку системы водоподготовки или как минимум использовать готовую деминерализованную воду для долива. Это инвестиция, но она быстро окупается через экономию на концентрате и продлению срока ванны.
Совет инженера: как оптимизировать расход на практике
На одном из производств обработки алюминия столкнулись с проблемой: концентрат СОЖ расходовался на 25% быстрее, чем закладывалось в смету.
Анализ показал несколько причин.
Во-первых, оказалось, что в цеху долив делался неконтролируемо: когда уровень в баке падал, механик просто заливал концентрат и воду примерно на глаз - в результате концентрация колебалась от 7% до 11%. При таких скачках ванна быстро деградировала.
Во-вторых, фильтр сетка в системе циркуляции забивался стружкой, и поток замедлялся. Вместо того чтобы нормально охлаждать инструмент, система работала неэффективно, и приходилось использовать повышенную концентрацию, чтобы компенсировать недостаток охлаждения.
В-третьих, рефрактометр стоял на полке и использовался от силы раз в месяц.
Решение было комплексным. Установили график еженедельного контроля концентрации с ведением лога. Приготовили две емкости: одну с рабочей смесью 8%, другую с ослабленным доливом (примерно 3%), и назначили ответственного за долив в начале смены. Фильтр начали менять чаще, каждые 5 рабочих дней вместо 10. Разбавляемую воду заменили на деминерализованную.
Результат: через месяц расход концентрата упал на 20%, брак по задирам снизился на 15%, а срок службы ванны вырос на 3 недели. Все потому, что система стала контролируемой. На практике это решение впервые внедрили на производстве водосмешиваемой СОЖ, и сейчас такая схема прижилась на большинстве участков обработки - легко масштабируется, не требует дорогого оборудования, дает видимый результат.
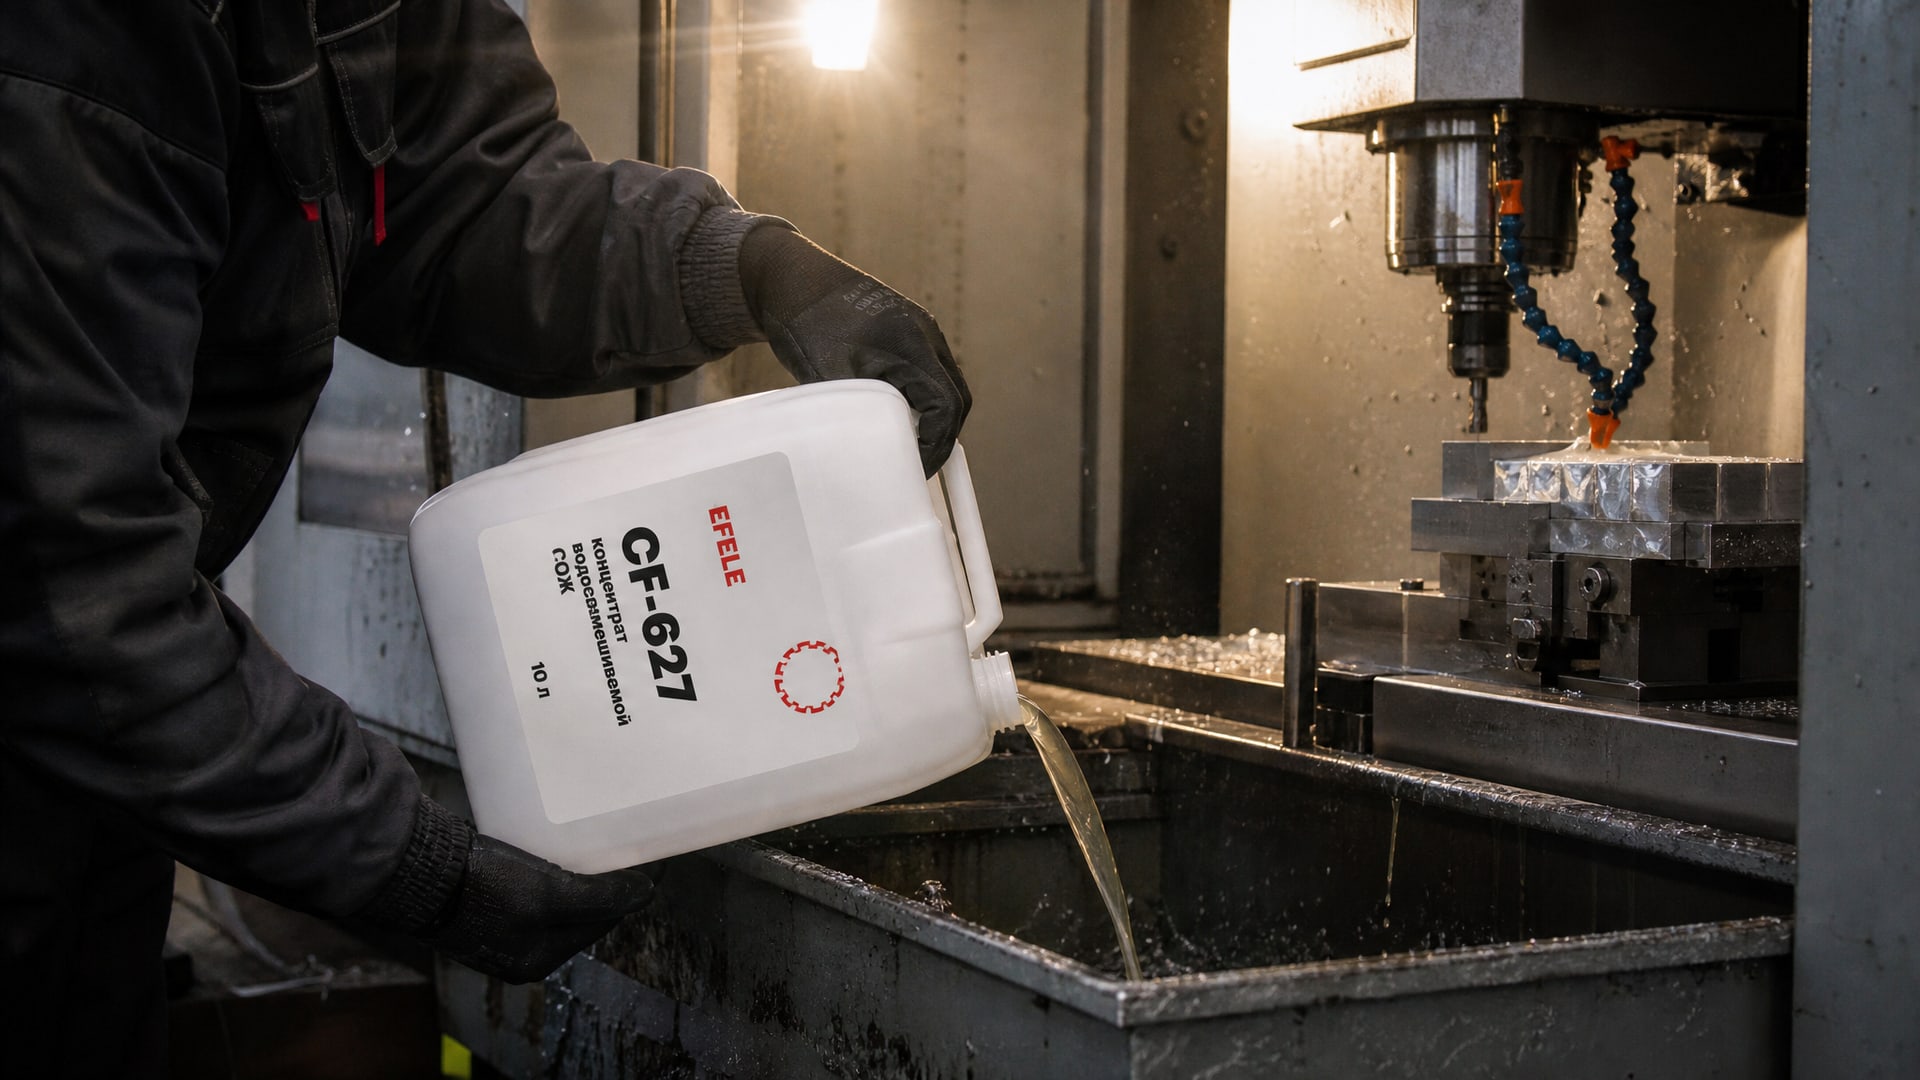
Где-то похожий подход применяют и с концентратами EFELE CF-627: универсальная формула позволяет держать одинаковые параметры консистенции и стабильности при работе с разными материалами (от стали до алюминия и латуни), что упрощает планирование долива и позволяет не держать в запасе несколько видов СОЖ. Это экономит не только на концентрате, но и на площади хранения и учете материалов.
Как правильно готовить и разбавлять СОЖ
Казалось бы, чего тут сложного: налил воды, добавил концентрат, размешал.
На самом деле этот процесс полон подводных камней, которые стоят денег.
Первое правило: концентрат добавляют в воду, а не воду в концентрат. Это не просто технический совет - это химическая необходимость. Если вы вливаете воду в концентрат, образуется локальный перегрев (смешивание - экзотермический процесс), концентрат начинает плохо диспергироваться, образуются комки эмульсии, и смешивание становится неравномерным. Возникают участки с концентрацией 20%, а рядом - с концентрацией 1%, и система становится нестабильной.
Второе правило: используйте мерную посуду и рассчитывайте долю по объему или по массе, в зависимости от рекомендаций производителя. Если ванна на 1000 литров, а целевая концентрация 8%, вам нужно ровно 80 литров концентрата и 920 литров воды. Если на глаз добавите 85, концентрация будет 8,5% - мелочь, но за месяц это даст перерасход в 50 литров концентрата.
Третье правило: если готовите долив, разделите объем заранее. Если ванне нужен долив 50 литров, и вы хотите долить ослабленную смесь (3–4% вместо 8%), то в этих 50 литрах должно быть примерно 2 литра концентрата и 48 литров воды. Не делайте это «с припуском» или «чуть гуще», это ведет к накоплению ошибок.
Если у вас нет точных весов или мерной емкости, это первое, что стоит купить. Они стоят недорого, но окупаются за несколько месяцев через исключение перерасхода.
Часто задаваемые вопросы
Что такое рефрактометр и почему он нужен для контроля СОЖ?
Рефрактометр - оптический прибор, который измеряет преломление света в жидкости и по этому показателю определяет концентрацию растворенного вещества. Для СОЖ он показывает содержание концентрата в воде в процентах. Важно использовать его правильно: температуру образца нужно привести к стандарту (обычно 20 °C), каплю СОЖ наносят на поверхность прибора, и через 20–30 секунд снимают показание. Некорректное использование (холодный образец, неправильное количество капель, загрязнение линзы) дает ошибку ±0,5–1%.
Может ли долив только воды решить проблему экономии расхода?
Нет, и вот почему. Если вы доливаете только чистую воду, концентрация в ванне будет снижаться, потому что часть концентрата постоянно уходит (унос на деталях, испарение вместе с водой, деградация под действием микроорганизмов). Через неделю-две концентрация упадет ниже нижнего предела, и качество обработки начнет падать. Долив всегда должен содержать концентрат - просто в меньшей доле, чем основная смесь.
Правда ли, что контроль концентрации только еженедельно достаточен?
Еженедельный контроль - это минимум для стабилизации системы. На практике многие производства, где обработка идет интенсивно (10–12 часов в день), проверяют концентрацию ежедневно утром, перед началом смены. Это занимает 5 минут, но предотвращает скачки. Если обработка не очень интенсивна, то еженедельной проверки обычно хватает, если вести точный лог доливов и уровня.
Как минимизировать унос концентрата на деталях и стружке?
Главное - оптимизировать настройки форсунок и режимы удаления стружки. Форсунки должны работать в импульсном режиме, а не постоянно распыляя жидкость, и направляться точно в зону обработки. Стружку удаляйте через винтовой конвейер или сито с достаточным уклоном, чтобы жидкость стекала обратно в ванну. Используйте центрифугу для отделения жидкости, если объемы позволяют. Эти меры снижают унос на 10–20%.
Что означает «деминерализованная вода» и обязательно ли ее использовать?
Деминерализованная вода - это вода, из которой удалены растворенные минеральные соли (кальций, магний, натрий и др.) через ионный обмен, обратный осмос или дистилляцию. Она помогает избежать коррозии, улучшает стабильность эмульсии и продлевает срок службы ванны на 15–30%. Обязательна ли она? Нет, но если вода в вашем регионе жесткая (более 200 мг/л как CaCO3), рекомендуется ее использовать. Стоимость деминерализованной воды обычно окупается через удлинение интервала замены ванны.
Заключение
Снизить расход концентрата СОЖ без ущерба качеству обработки возможно, если отказаться от простого разбавления и перейти к системному контролю. Рабочая концентрация должна оставаться в пределах 5–10% (конкретное значение указывает производитель), долив готовится более слабым (1/3–1/2 от основной), а уровень и концентрация контролируются еженедельно или чаще.
Главные потребители концентрата - испарение, унос на деталях и стружке, а также микробиологическое загрязнение. Их контроль (через поддержание температуры, оптимизацию форсунок, чистоту системы) экономит больше, чем попытка искусственно понизить рабочую концентрацию. Начните с внедрения графика контроля, точного приготовления долива и использования деминерализованной воды - и через месяц вы увидите сокращение расхода на 15–25% при одновременном улучшении качества. Следующий шаг - анализ логов за период и адаптация режима долива под ваши конкретные условия.