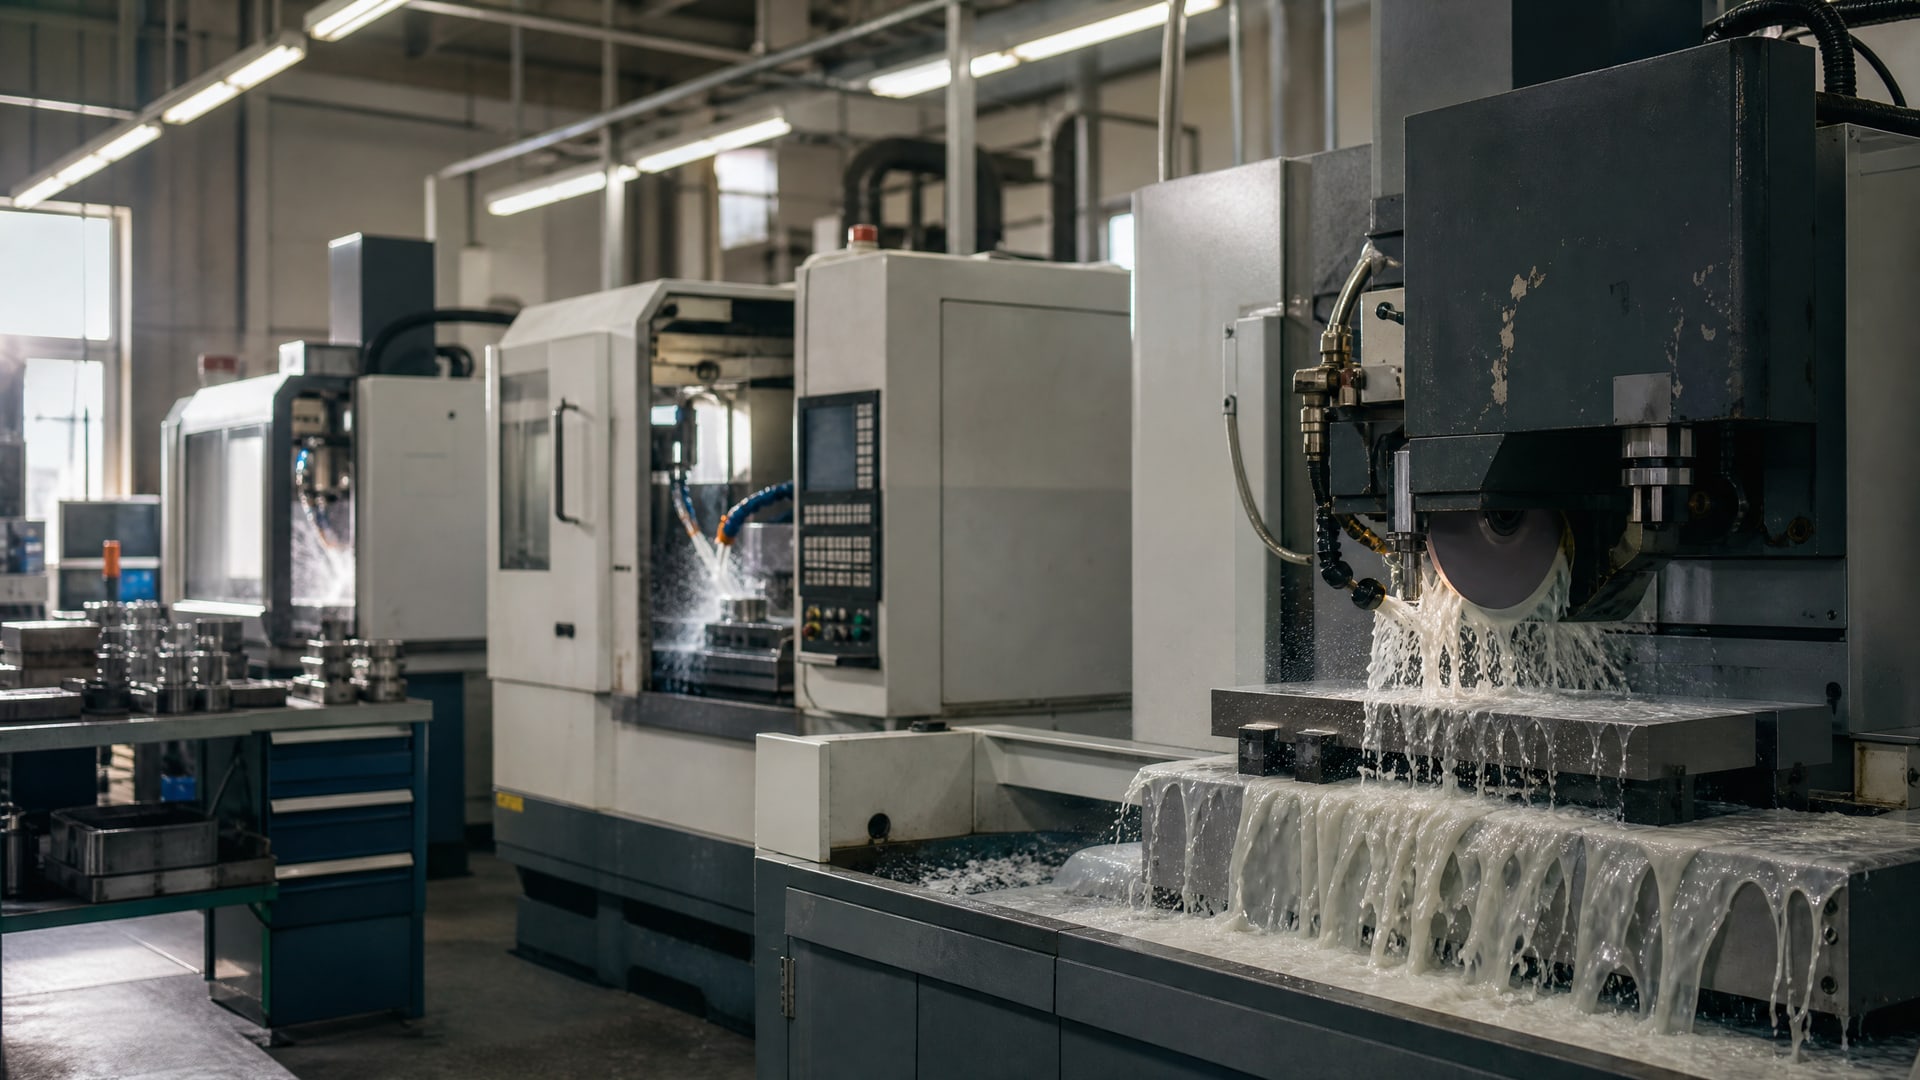
Водосмешиваемые смазочно-охлаждающие жидкости остаются основным инструментом металлообработки, но их неправильное применение приводит к перерасходу без видимого улучшения качества обработки. Закупщики и инженеры часто сталкиваются с парадоксом: ванна работает нестабильно несмотря на высокую концентрацию, а затраты на СОЖ растут месяц за месяцем. Проблема редко в самом материале - она в отсутствии системного контроля концентрации, качества воды и состояния эмульсии. Эта статья разбирает конкретные методы оптимизации расхода эмульсии, которые проверены на производствах и не требуют дополнительного оборудования.
Вы узнаете, как правильно измерять концентрацию, подбирать рабочий уровень под каждую операцию, контролировать микробиологию ванны и поддерживать стабильность эмульсии. Результат - реальное снижение потребления СОЖ при сохранении качества обработки и стабильности процесса.
Операции требуют разных концентраций - первый шаг к экономии
Одна из главных ошибок - установить единую рабочую концентрацию для всего цеха.
На практике каждая операция требует собственного диапазона, и техническая документация водосмешиваемых СОЖ это четко определяет. Для общей механической обработки (фрезерование, точение) рабочая концентрация составляет 4-7%, для шлифования требуется 8-12% из-за интенсивного тепловыделения на контакте абразива и детали, для тяжелых режимов с глубокой подачей используют 7-10%.
Если держать концентрацию выше паспортной нормы «про запас», расход концентрата вырастет, но качество обработки не улучшится. Переизбыток СОЖ образует липкие отложения на деталях, загрязняет отвод стружки, затрудняет контроль допусков. Закупщики, которые установили концентрацию по типам операций и обучили операторов правильному измерению, сообщают о снижении месячного расхода на 15-20% при сохранении точности и чистоты поверхности.
Начните с анализа вашего производства: разделите операции по группам (легкая, средняя, тяжелая обработка, шлифование) и установите нижний предел нормы для каждой, а не средний. При стабильном процессе нижний предел обеспечивает ту же стойкость режущего инструмента и качество поверхности, что и середина диапазона, но с меньшим расходом.
Рефрактометр и паспортный коэффициент - ежедневный контроль
Большинство производств используют ручной рефрактометр для полевого контроля концентрации, но часто упускают критический момент: каждая водосмешиваемая СОЖ имеет свой коэффициент преобразования показаний прибора в реальную концентрацию.
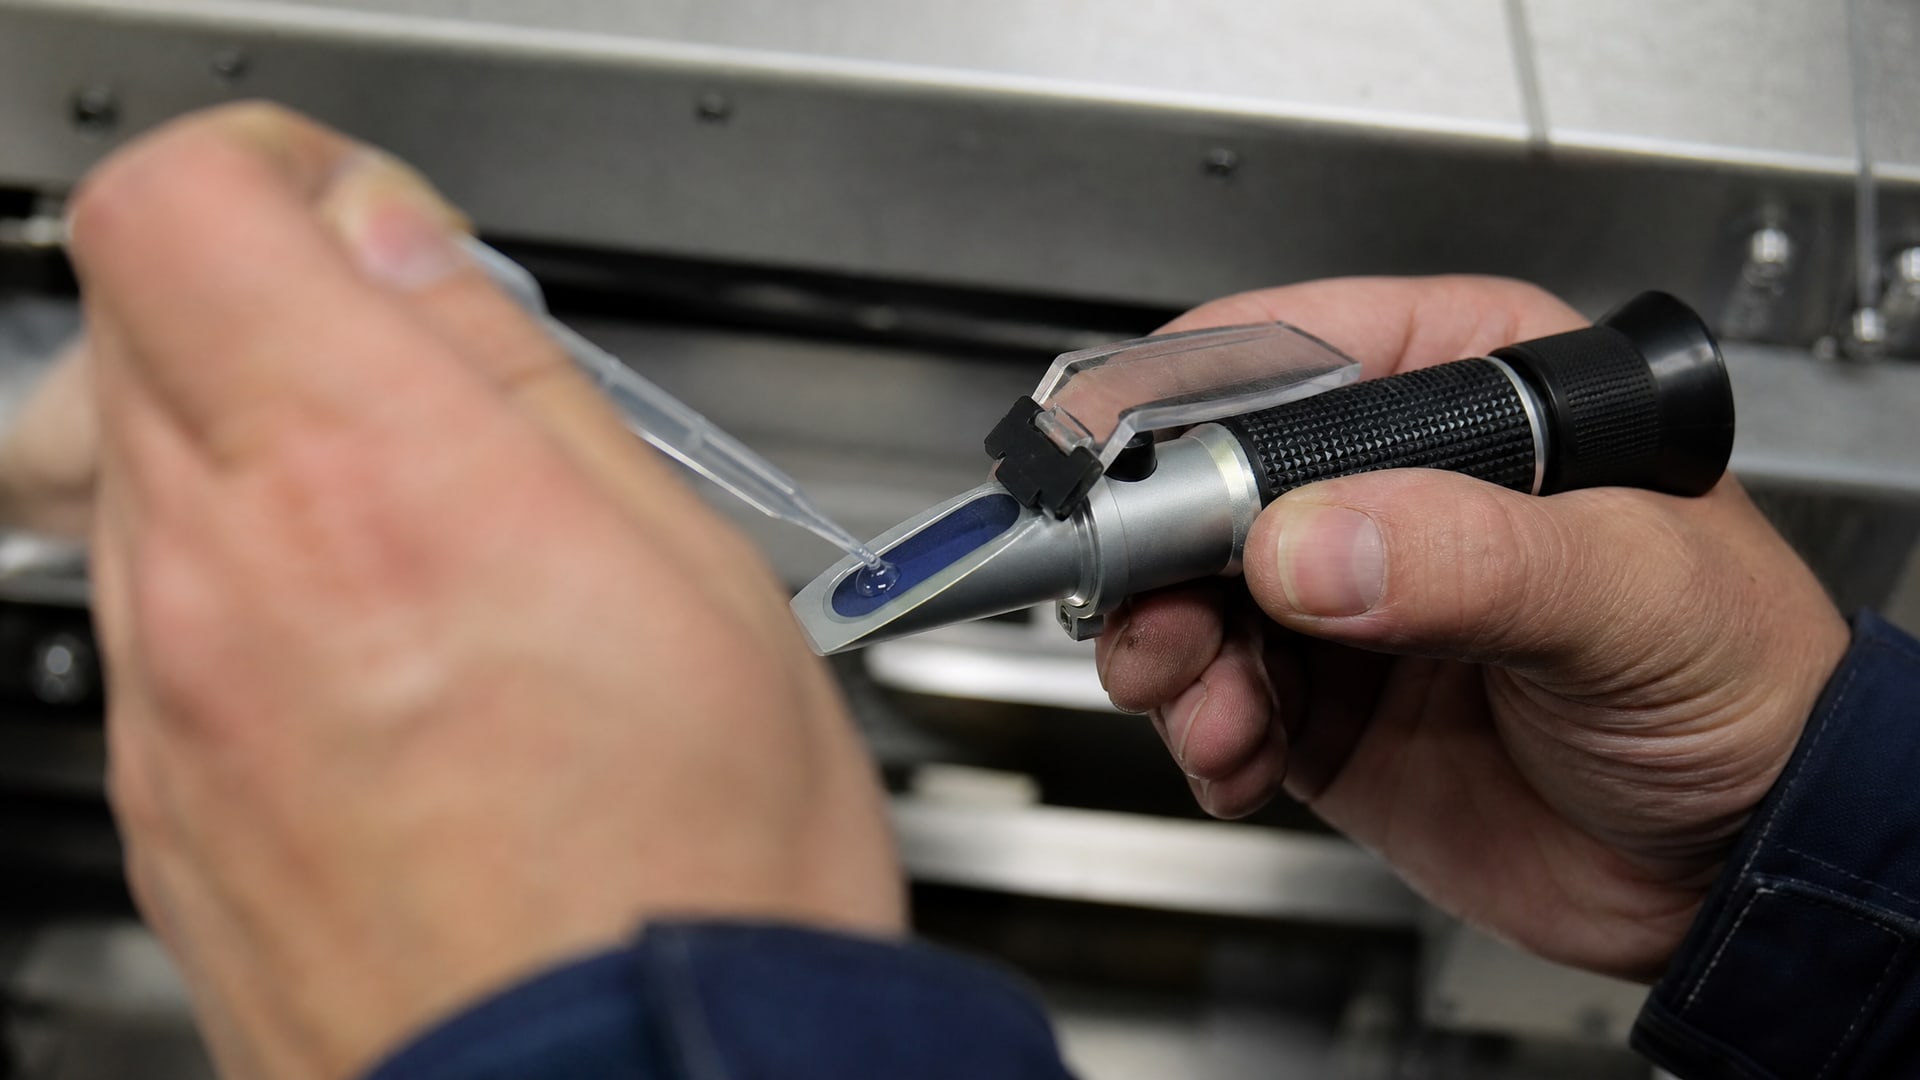
На рефрактометре видно значение в единицах Brix, но для получения истинной концентрации это значение нужно умножить на коэффициент, указанный в техническом паспорте продукта.
Использование среднего коэффициента для всех материалов приводит к систематической ошибке. Если коэффициент по паспорту составляет 1,8, а вы используете «общий» 1,5, то при видимом значении 5 Brix вы будете считать концентрацию 7,5% вместо реальных 9%. Это значит, что ванна будет переразбавлена, инструмент начнет стареть быстрее, а вы начнете добавлять больше концентрата «для подстраховки», не понимая истинной причины нестабильности.
Алгоритм правильного контроля: получите техпаспорт конкретной СОЖ, найдите в нем коэффициент рефрактометра, напишите его на ярлыке ванны и используйте при каждом измерении. Контролируйте концентрацию ежедневно перед началом работы, особенно если ванна используется интенсивно. Кроме того, учитывайте, что старая, насыщенная загрязнениями эмульсия может давать искаженные показания рефрактометра из-за укрупнения дисперсии масляных капель, поэтому при резком отклонении показаний от обычных значений проверьте состояние ванны визуально и проведите лабораторный анализ.
Качество воды и стабильность эмульсии
Вода, используемая для приготовления эмульсии и ежедневных доливов, - не просто разбавитель, а часть системы, влияющая на стабильность и расход материала.
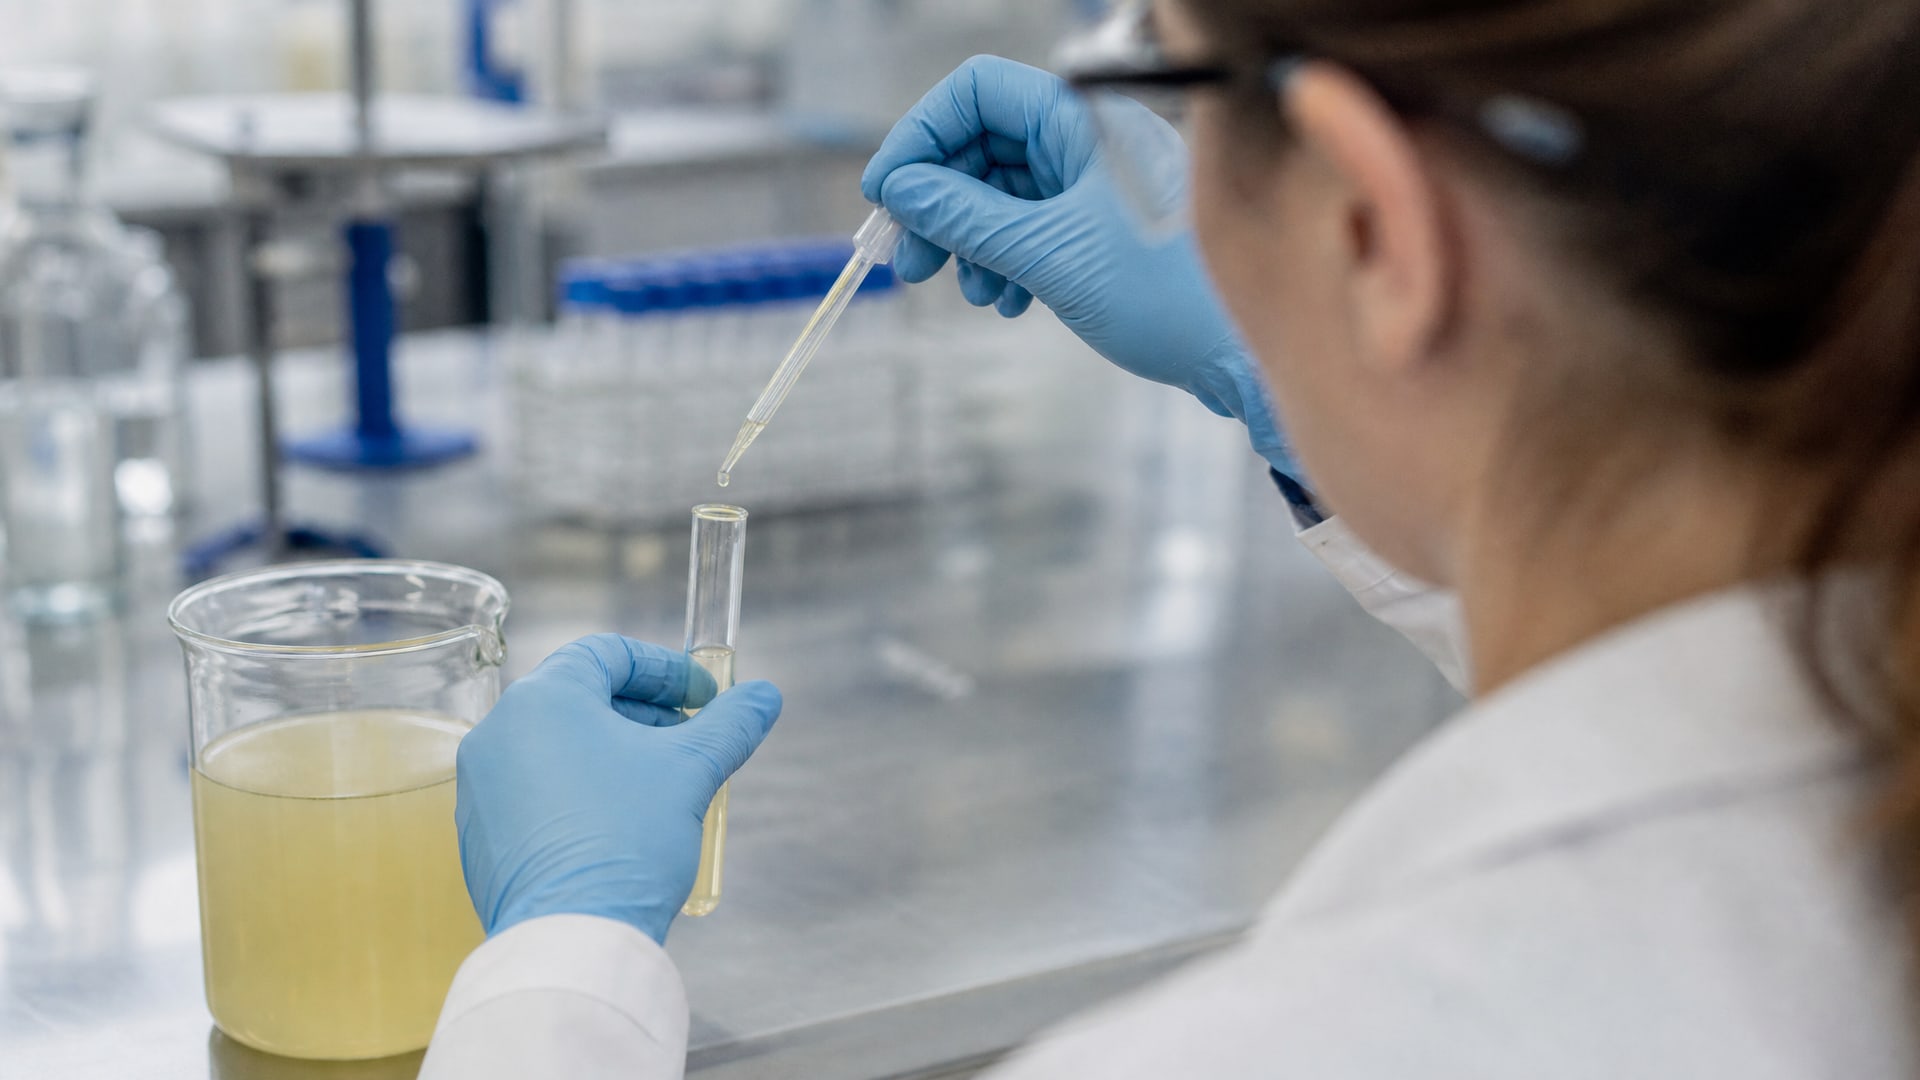
Содержание нитратов в воде не должно превышать 50 мг/л, так как избыток окислителей ускоряет деградацию масляной фазы и способствует бионагрузке. Если ваша вода из скважины или водопровода содержит повышенное количество нитратов, минеральных солей или хлоридов, вязкость эмульсии будет нестабильной, и придется постоянно корректировать концентрацию.
Многие производства не анализируют воду перед первым приготовлением ванны и поэтому начинают с неправильной базы. Если изначальная эмульсия нестабильна из-за плохой воды, никакой расход концентрата не даст нужный результат. Рекомендуется использовать отстоянную или деионизированную воду, а если это невозможно, проверить качество воды в лаборатории (анализ на pH, жесткость, содержание солей и нитратов).
Ежедневный долив также должен проводиться контролируемо: добавляйте концентрат в правильной пропорции, а не просто «по ощущению», и всегда разбавляйте его в отмеренной воде перед заливкой в ванну. Систематический долив в нужной концентрации предотвращает «перелин» концентрата - ситуацию, когда оператор, видя нестабильность эмульсии, начинает добавлять концентрат порциями без измерения, и концентрация неконтролируемо растет.
Микробиологический контроль и обслуживание
Бактерии и дрожжи естественным образом попадают в ванну из воздуха, инструмента и стружки.
Когда их количество превышает 5×10^6 клеток на миллилитр для бактерий или 200 для дрожжей, эмульсия теряет стабильность: масло расслаивается, запах становится резким, обработка становится нестабильной. Производства часто путают признаки микробиологической загрязненности с необходимостью в новой ванне, тогда как проблема решается правильной обработкой.
Проверяйте микробиологическое состояние ванны раз в месяц или при первых признаках нестабильности (резкий запах, расслаивание, изменение цвета). Если уровень загрязнения близок к критическому, обработайте эмульсию биоцидом или замените верхний слой ванны, но не меняйте всю систему. Сочетание регулярного контроля с коррекцией pH по рекомендациям TRGS 611 (стандартное требование для рабочих сред) и уровня нитритов предотвращает резкое падение качества и избыточный расход.
На производствах, внедривших схему ежемесячного лабораторного анализа (концентрация, pH, нитриты, микробиология), средний расход СОЖ стабилизируется, а ванна работает 50-70% дольше без потери функциональности.
Inline-контроль для критичных операций
Если процесс идет непрерывно (длинные серии фрезерования или шлифования), ручной контроль рефрактометром может отстать от изменений концентрации.
Для таких сценариев разработаны inline-рефрактометры, которые непрерывно измеряют концентрацию прямо в ванне или в циркуляционной системе и передают данные на дисплей или ПЛК машины.
Inline-контроль дает два преимущества: во-первых, он исключает ошибку оператора и нарушение из-за забывчивости, во-вторых, позволяет оптимизировать концентрацию в реальном времени без переизбытка. На машинах с таким контролем видно, что концентрация колеблется в пределах 0,5-1%, а не скачет на 2-3% как при ручном контроле, что безусловно снижает средний расход.
Однако inline-контроль имеет смысл только на участках с большими объемами и дорогой обработкой. Для мелкосерийного производства ручной контроль с правильным коэффициентом остается оптимальным решением.
Частые ошибки, которые увеличивают расход
Первая ошибка - игнорирование качества доливочной воды и надежда, что «хорошая СОЖ все исправит».
Вторая - использование не-рекомендованной концентрации, чаще всего завышенной. Третья - отсутствие системы контроля: измеряют концентрацию раз в неделю или от случая к случаю, и промежутки между измерениями становятся периодами неконтролируемого дрейфа.
Четвертая ошибка - считать старую эмульсию нормальной по показаниям рефрактометра и не проверять ее состояние анализом. Пятая - не проводить микробиологический контроль и ждать, пока ванна развалится сама по себе. Шестая - добавлять концентрат без размешивания или в холодную воду, что нарушает однородность эмульсии.
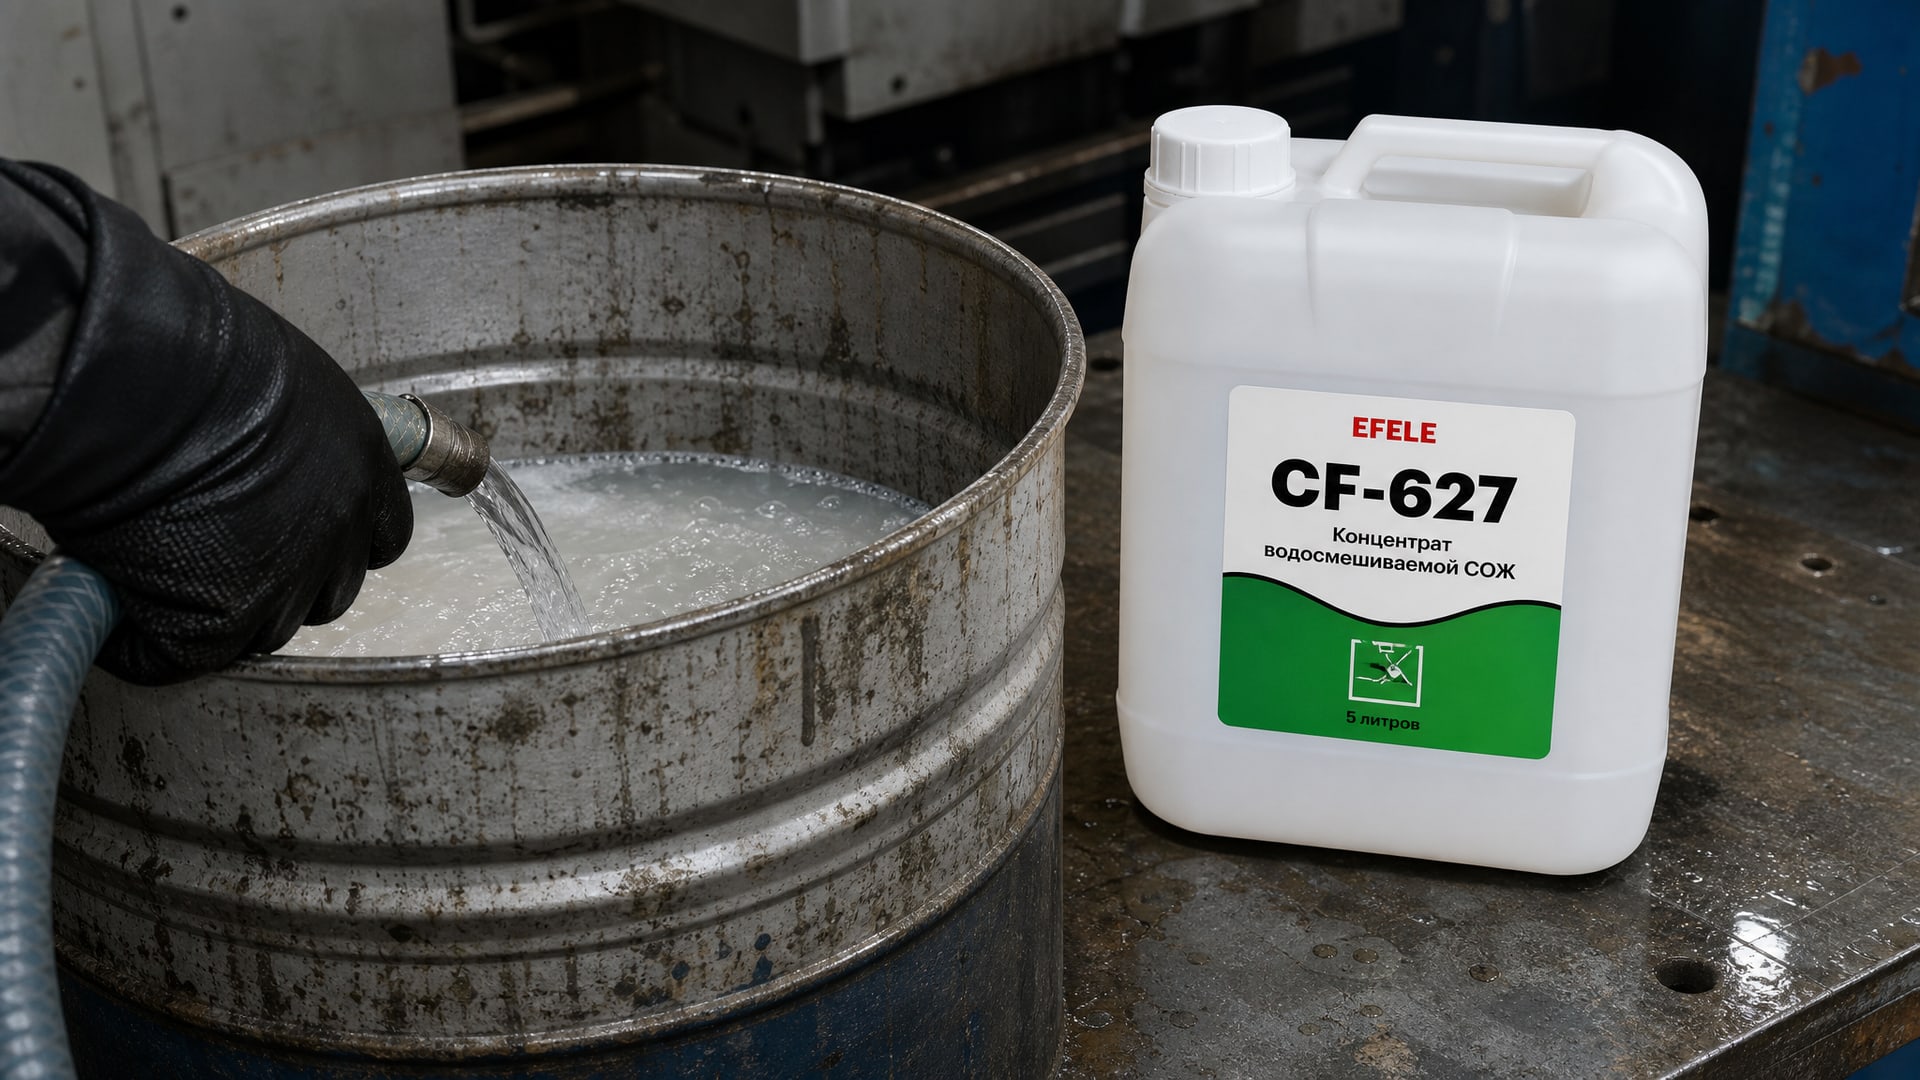
EFELE CF-627 в формате концентрата позволяет регулировать концентрацию в широких пределах без изменения базовых свойств материала, что облегчает адаптацию под разные операции и упрощает переходы между технологиями на одной ванне.
Часто задаваемые вопросы
Если увеличить концентрацию СОЖ, качество обработки улучшится?
Нет. Паспорта указывают рабочие диапазоны, и превышение верхнего предела не улучшает качество, а увеличивает расход и может привести к липким отложениям на деталях. Каждая операция имеет оптимальный диапазон (мехобработка 4-7%, шлифование 8-12%), выход за которые неэффективен.
Один рефрактометр подходит для любой СОЖ?
Рефрактометр подходит, но коэффициент преобразования показаний (Brix) в концентрацию у каждого продукта свой. Без паспортного коэффициента вы будете систематически ошибаться. Найдите коэффициент в техническом паспорте и запишите его на ванне.
Как часто нужно измерять концентрацию?
При ежедневной работе ванны измеряйте концентрацию перед началом смены. Если смена длится 8 часов и более, проверьте еще в середине дня. На неинтенсивных участках достаточно раза в день, но регулярно.
Качество воды действительно влияет на расход?
Да, потому что плохая вода (высокий уровень нитратов, солей) нарушает стабильность эмульсии, требует большего расхода концентрата для коррекции, и сокращает срок жизни ванны. Содержание нитратов не должно превышать 50 мг/л.
Когда нужно менять ванну?
Ванну меняют, если микробиологические показатели критичны (бактерии выше 5×10^6, дрожжи выше 200 на мл) и лечение неэффективно, или если концентрация не стабилизируется несмотря на контроль доливов. Проводите лабораторный анализ раз в месяц для раннего обнаружения проблем.
Заключение
Снижение расхода водосмешиваемой СОЖ на производстве достигается не заменой материала, а внедрением четырех точных практик: подбор концентрации под конкретную операцию (не универсальное завышение), ежедневный контроль с паспортным коэффициентом рефрактометра, использование качественной воды и регулярный лабораторный анализ. Каждый из этих элементов снижает среднемесячный расход на 5-8%, вместе они дают экономию 15-25% при сохранении качества обработки и стабильности процесса.
Начните с малого: получите техпаспорта всех СОЖ, использующихся в цехе, найдите коэффициенты рефрактометра, разделите операции по типам и установите целевые концентрации. На следующий этап переходите только после стабилизации контроля - когда концентрация держится в узком диапазоне и все операторы действуют по одной схеме. Параллельно проведите один лабораторный анализ текущей ванны, чтобы понять исходное состояние, и договоритесь с поставщиком о ежемесячной диагностике.