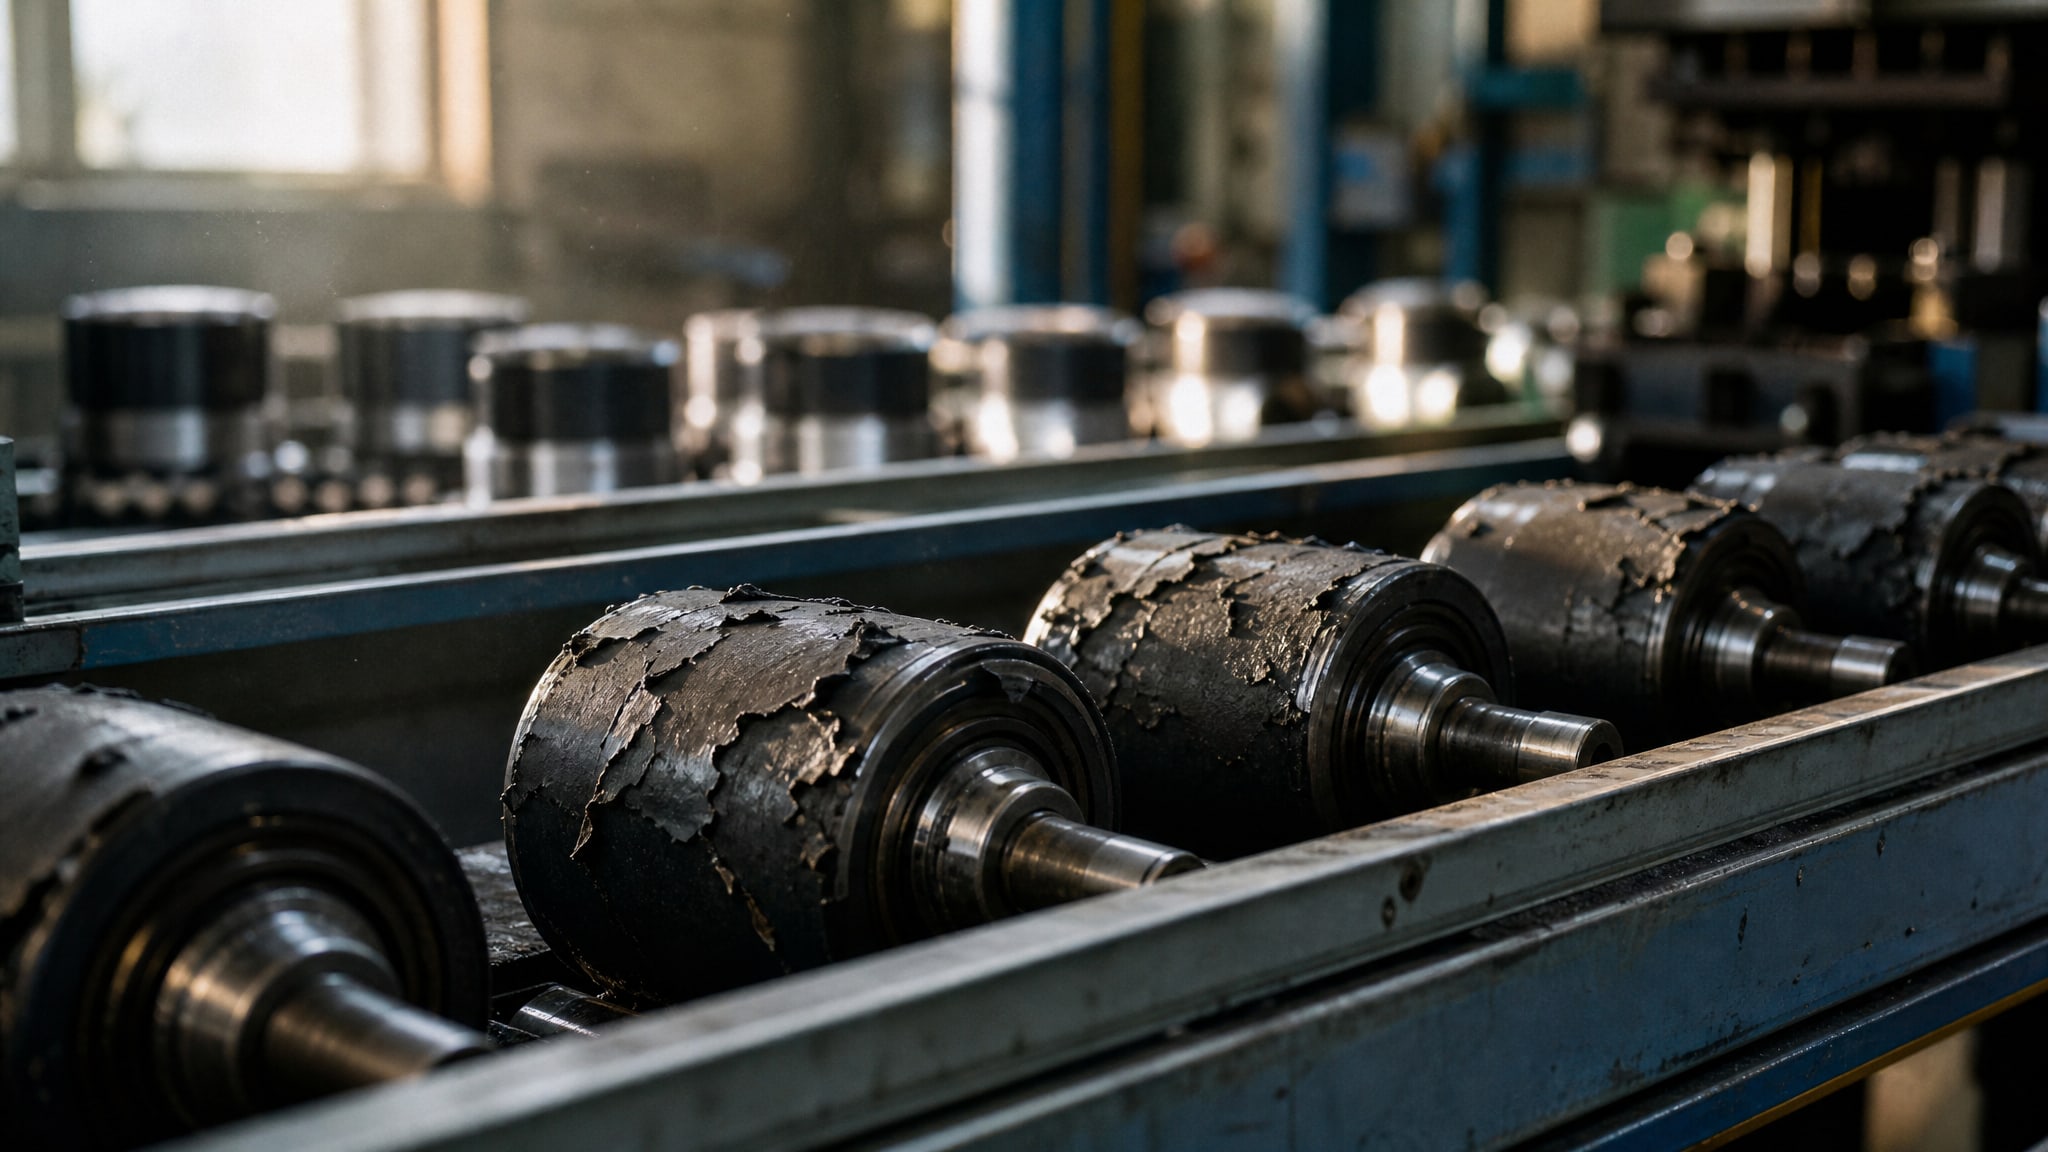
Твердосмазочное покрытие, которое стирается за несколько часов работы, обычно теряется не из-за низкого качества материала, а из-за нарушений при подготовке поверхности. Адгезия - это прочность сцепления между покрытием и основным металлом; она не зависит от вязкости или класса консистенции, а определяется чистотой, состоянием поверхности и соблюдением технологии нанесения. Когда адгезия низкая, твердосмазочный слой легко удаляется под нагрузкой, и вся система теряет защиту. В этой статье разбираем, почему покрытие отслаивается, какие этапы подготовки критичны, и как добиться долговечного сцепления на закаленных сталях и нержавейке.
Почему адгезия - главный фактор долговечности покрытия
Твердосмазочный слой работает эффективно только если он прочно прилипнут к металлу.
Если адгезия нарушена, поверхностные слои покрытия отделяются от основы уже при первых циклах трения или вибрации. Внешне это может выглядеть как обычный износ, но на самом деле происходит расслоение: покрытие не стирается, а отскакивает от поверхности целыми пластинами или крошится под нагрузкой.
Толщина слоя никогда не спасает при низкой адгезии. Даже толстое покрытие 50–100 микрон упадет, если оно слабо сцеплено с металлом. Причина проста: механизм отказа связан не с истиранием верхних слоев, а с разрушением границы раздела между покрытием и подложкой. Поэтому инженеры и снабженцы в первую очередь смотрят на качество подготовки, а уже потом - на выбор состава.
Фреттинг, микроскольжение и вибрация особенно опасны для слабых связей. Даже небольшое колебание амплитудой в доли миллиметра может вырвать покрытие из-за плохой адгезии за час-два работы. Это объясняет, почему деталь в первый час теряет слой, а потом ржавеет дальше.
Основные причины плохой адгезии: диагностика перед выбором нового состава
Прежде чем менять материал покрытия, нужно правильно диагностировать проблему.
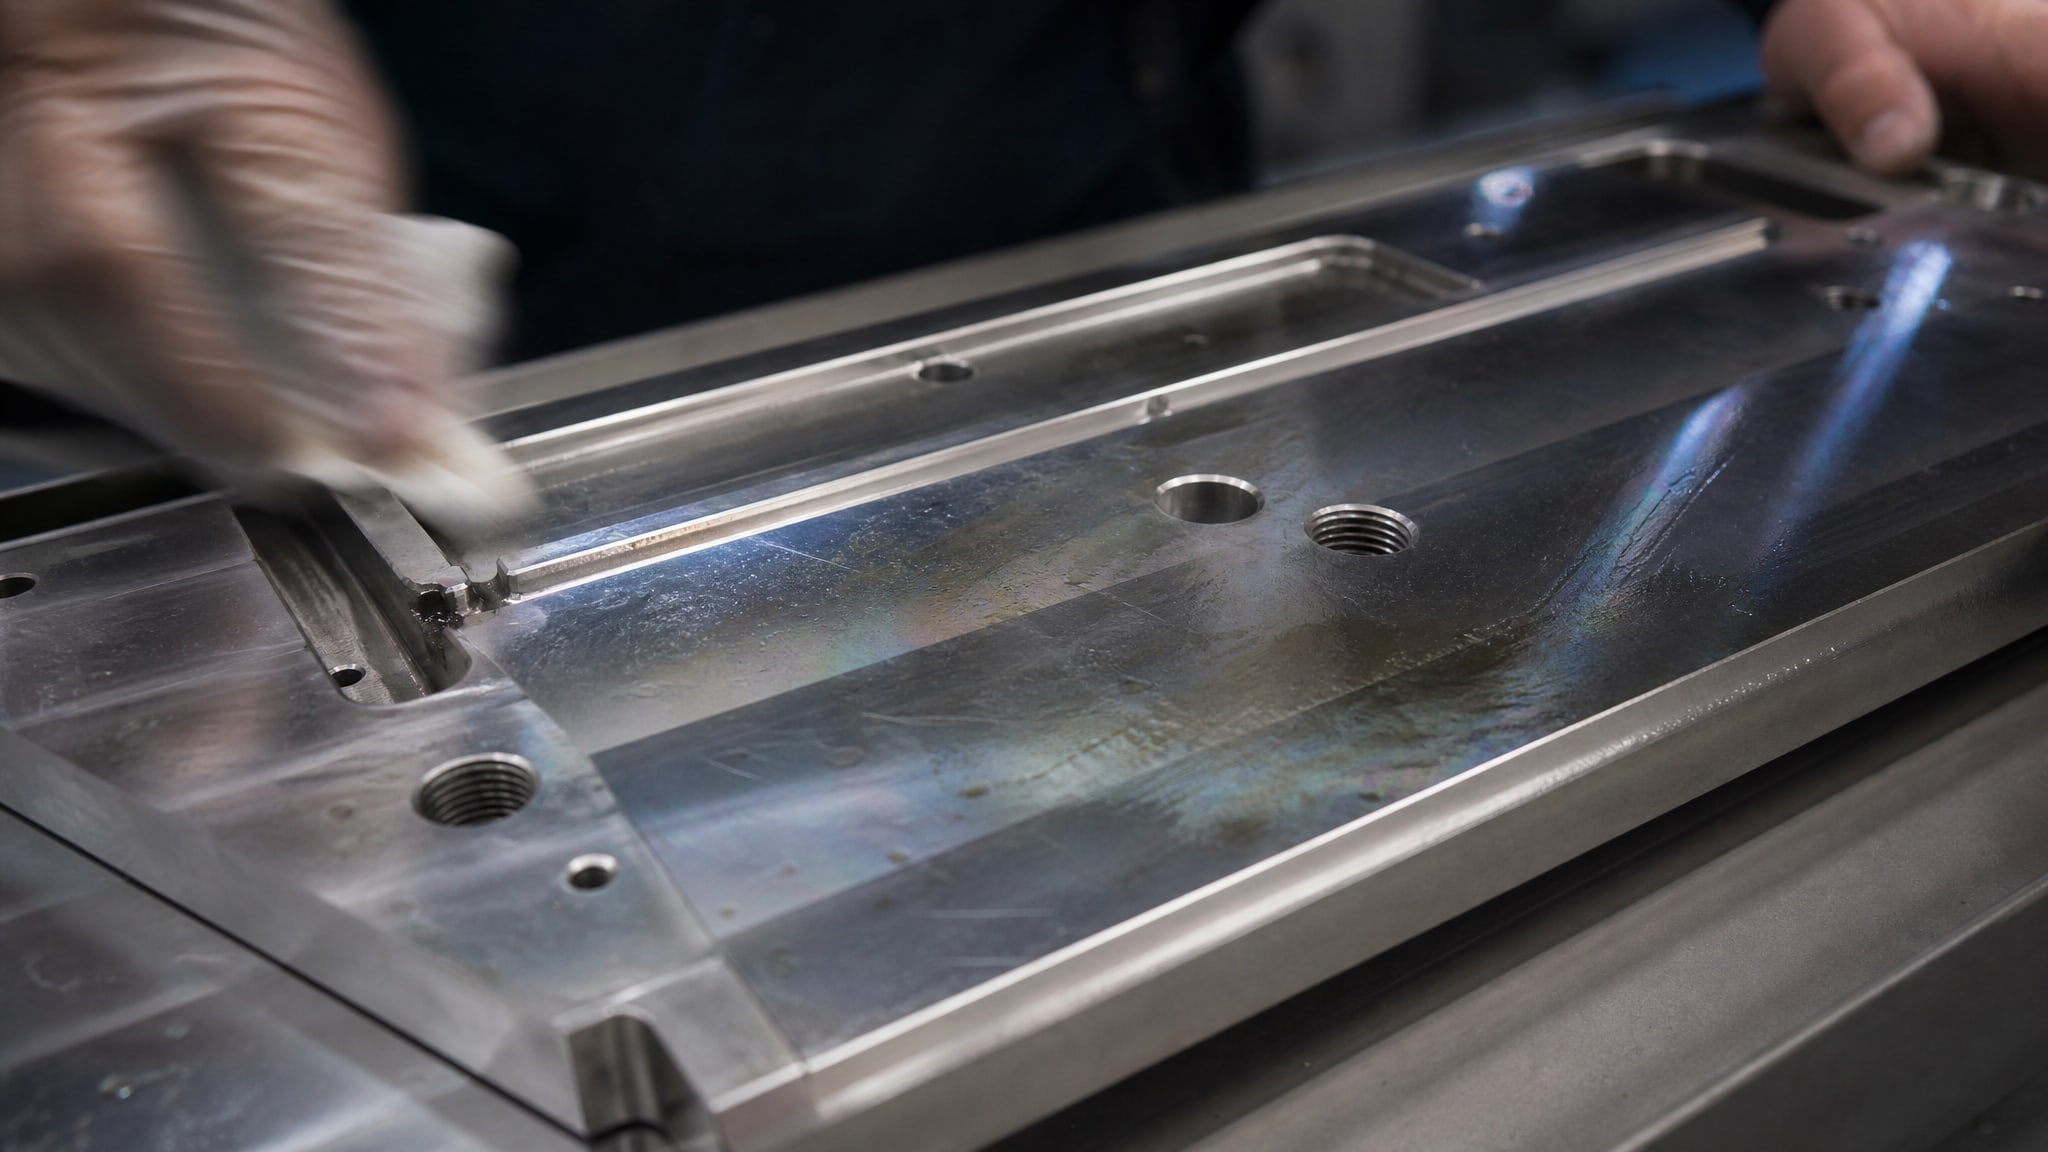
В большинстве случаев виноват не продукт, а технологический процесс.
Оксидные пленки и загрязнения на металле
На закаленных сталях оксидная пленка образуется мгновенно после механической обработки. Даже тонкий слой окиси толщиной 25–30 нм создает барьер между покрытием и железом. Это означает, что покрытие прилипает не к стали, а к окиси, которая сама плохо держится на поверхности. При первой же нагрузке такая система разваливается.
Кроме окисления, на детали могут оставаться:
- остатки машинного масла и смазки после обработки;
- пыль и микрочастицы, попавшие во время хранения;
- отпечатки пальцев (содержат соль, жир и влагу);
- остатки моющих средств, если они не были полностью смыты.
Любое из этих загрязнений действует как разделитель между металлом и покрытием.
Влага и конденсат на поверхности
Когда деталь холодная (например, хранилась в неотапливаемом складе), а в цеху тепло и влажный воздух, на поверхности образуется тонкий слой конденсата. Этот слой невидим невооруженным глазом, но он полностью нарушает смачивание и адгезию. Покрытие, нанесенное на влажную поверхность, не проникает в микропоры и микронеровности металла, а просто лежит сверху.
Нормальный диапазон влажности при нанесении -40–60%. Если влажность выше 75%, риск конденсации резко возрастает. Проверить наличие влаги на поверхности можно простым способом: положить на деталь чистую сухую ткань на 1–2 минуты; если ткань станет влажной - деталь еще не готова.
Неправильная очистка или неправильная сушка
Обезжиривание одного только недостаточно. Его нужно сочетать с механической очисткой (абразивная обработка, пескоструйка, щетка) для удаления окисной пленки, а затем с сушкой без задержек.
Если сушить холодным воздухом или ждать естественного высыхания при комнатной температуре, влага может снова сконденсироваться или металл окислится повторно. Правильная схема: горячий воздух 30–50 °C сразу после финальной промывки.
Схема подготовки поверхности для максимальной адгезии
Правильная подготовка включает несколько последовательных этапов.
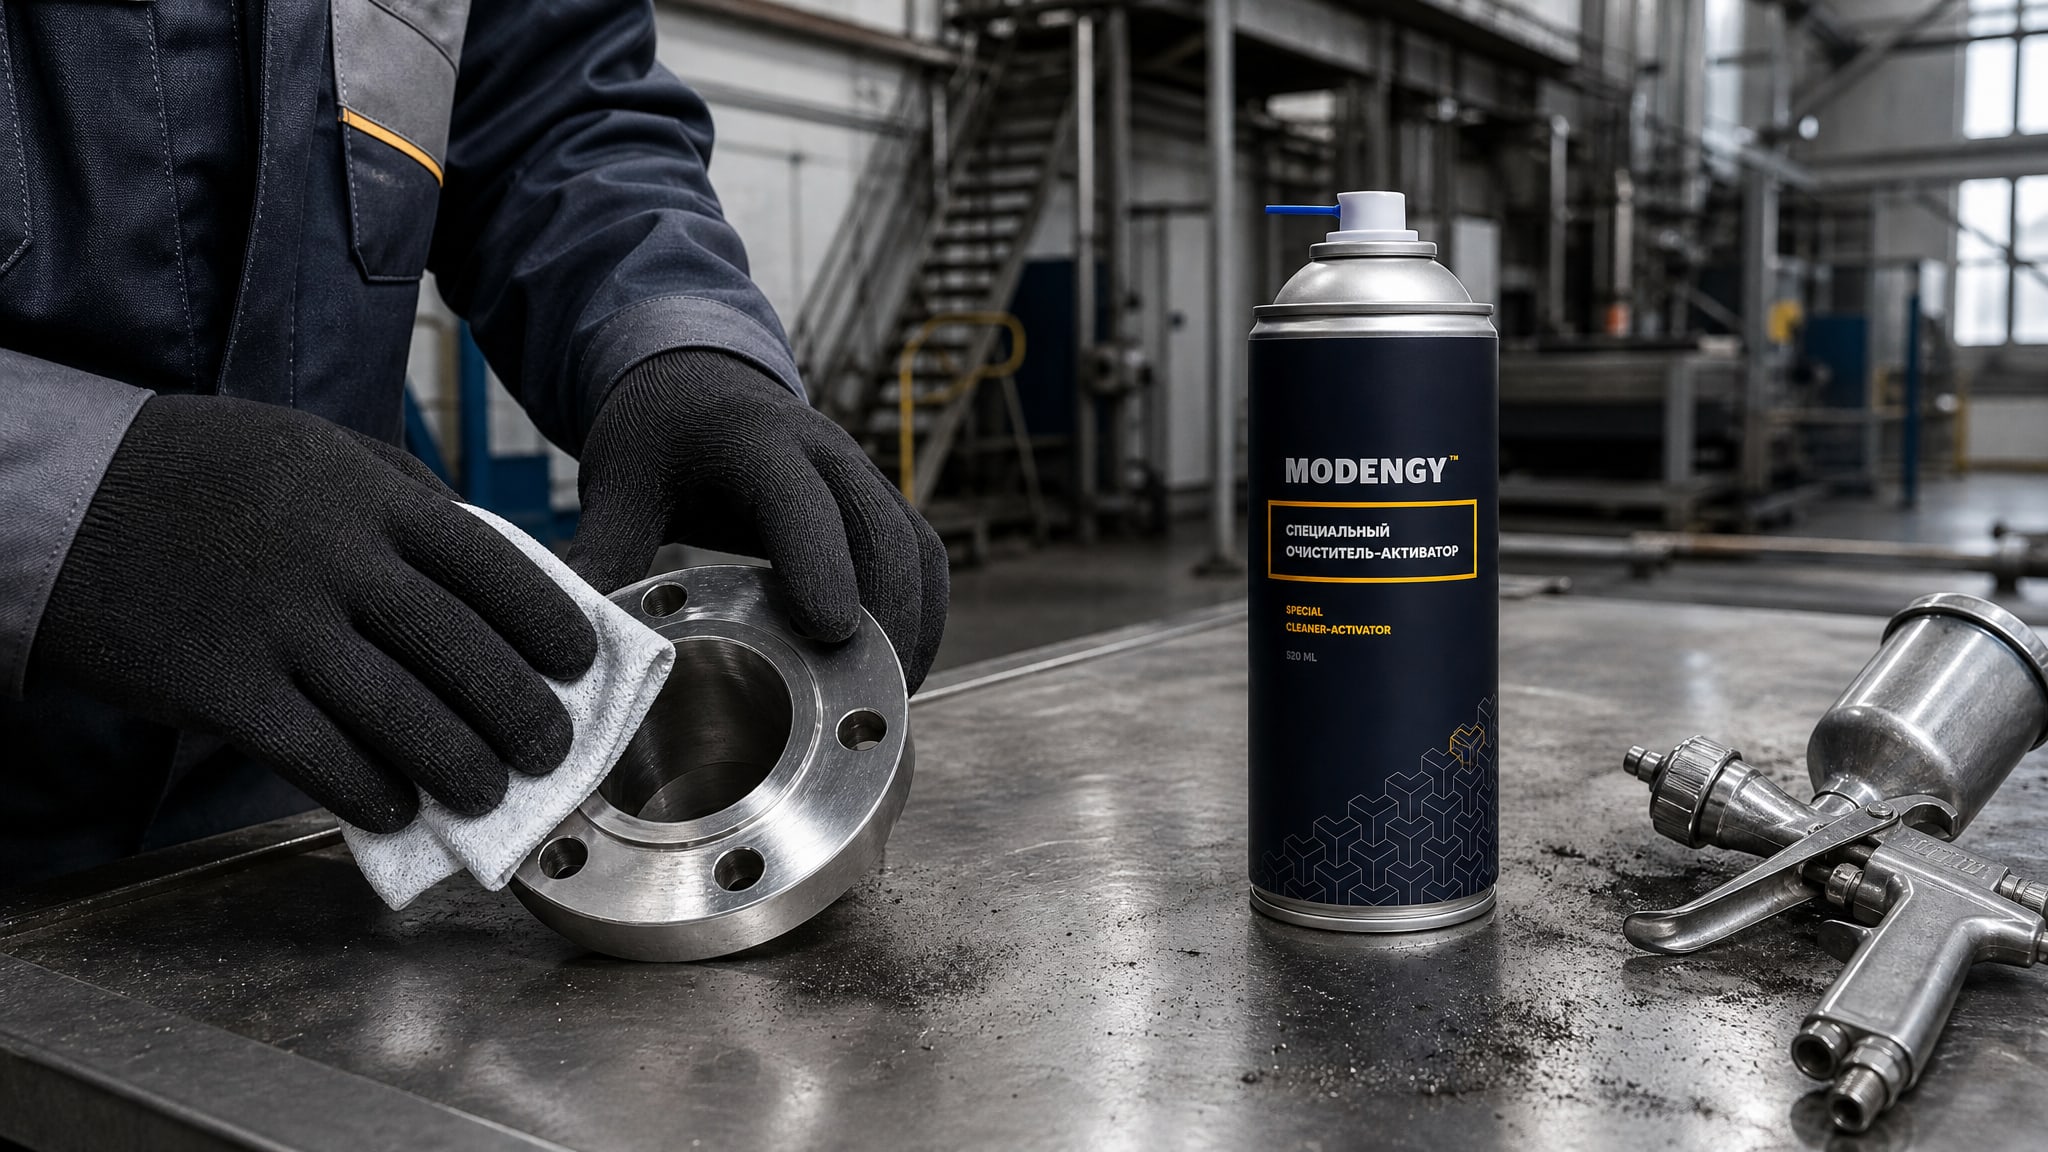
Пропуск любого из них может привести к отказу покрытия.
Этап 1: Механическая очистка
Удалить ржавчину, окалину, старое покрытие и прочие наслоения. Используют пескоструйку (рекомендуемая шероховатость Ra 3,2–6,3 микрон), щетки, абразивный инструмент или полировальные круги.
Цель - не просто избавиться от видимых дефектов, а создать микрошероховатость, которая улучшает механическое сцепление покрытия с металлом. Слишком гладкая поверхность также плохо для адгезии.
Этап 2: Обезжиривание
Промыть деталь в горячем щелочном растворе (40–50 °C) для удаления жира, масла, эмульсии. Для нержавейки используют менее агрессивные составы, чтобы не травить поверхность.
Время экспозиции - обычно 5–15 минут в зависимости от степени загрязнения.
Этап 3: Травление (при необходимости)
Если механическая очистка не удалила все окислы, нужно проведи легкое травление в кислотном растворе. Для закаленных сталей это может быть фосфорная кислота (1–5% раствор), для нержавейки - пассивирующий раствор.
Для нержавейки AISI 304 и подобных марок травление критично: даже пассивная оксидная пленка на них мешает адгезии твердосмазочного покрытия, поэтому нужна активация поверхности перед нанесением.
Этап 4: Промывка и сушка
Промыть деталь дистиллированной или деионизированной водой для удаления остатков травителя и моющего средства. Затем высушить горячим воздухом 30–50 °C без задержек. Не оставлять деталь на воздухе для естественного высыхания.
Этап 5: Активация и минимизация времени ожидания
Сразу после сушки нанести активирующее покрытие или очиститель-активатор, если это предусмотрено технологией. Минимизировать время между последним этапом подготовки и нанесением твердосмазочного покрытия - желательно не более 60 минут. За это время металл может окислиться повторно, особенно на закаленных сталях.
Условия окружающей среды и режимы нанесения
Даже если поверхность подготовлена идеально, неправильные условия при нанесении могут все испортить.
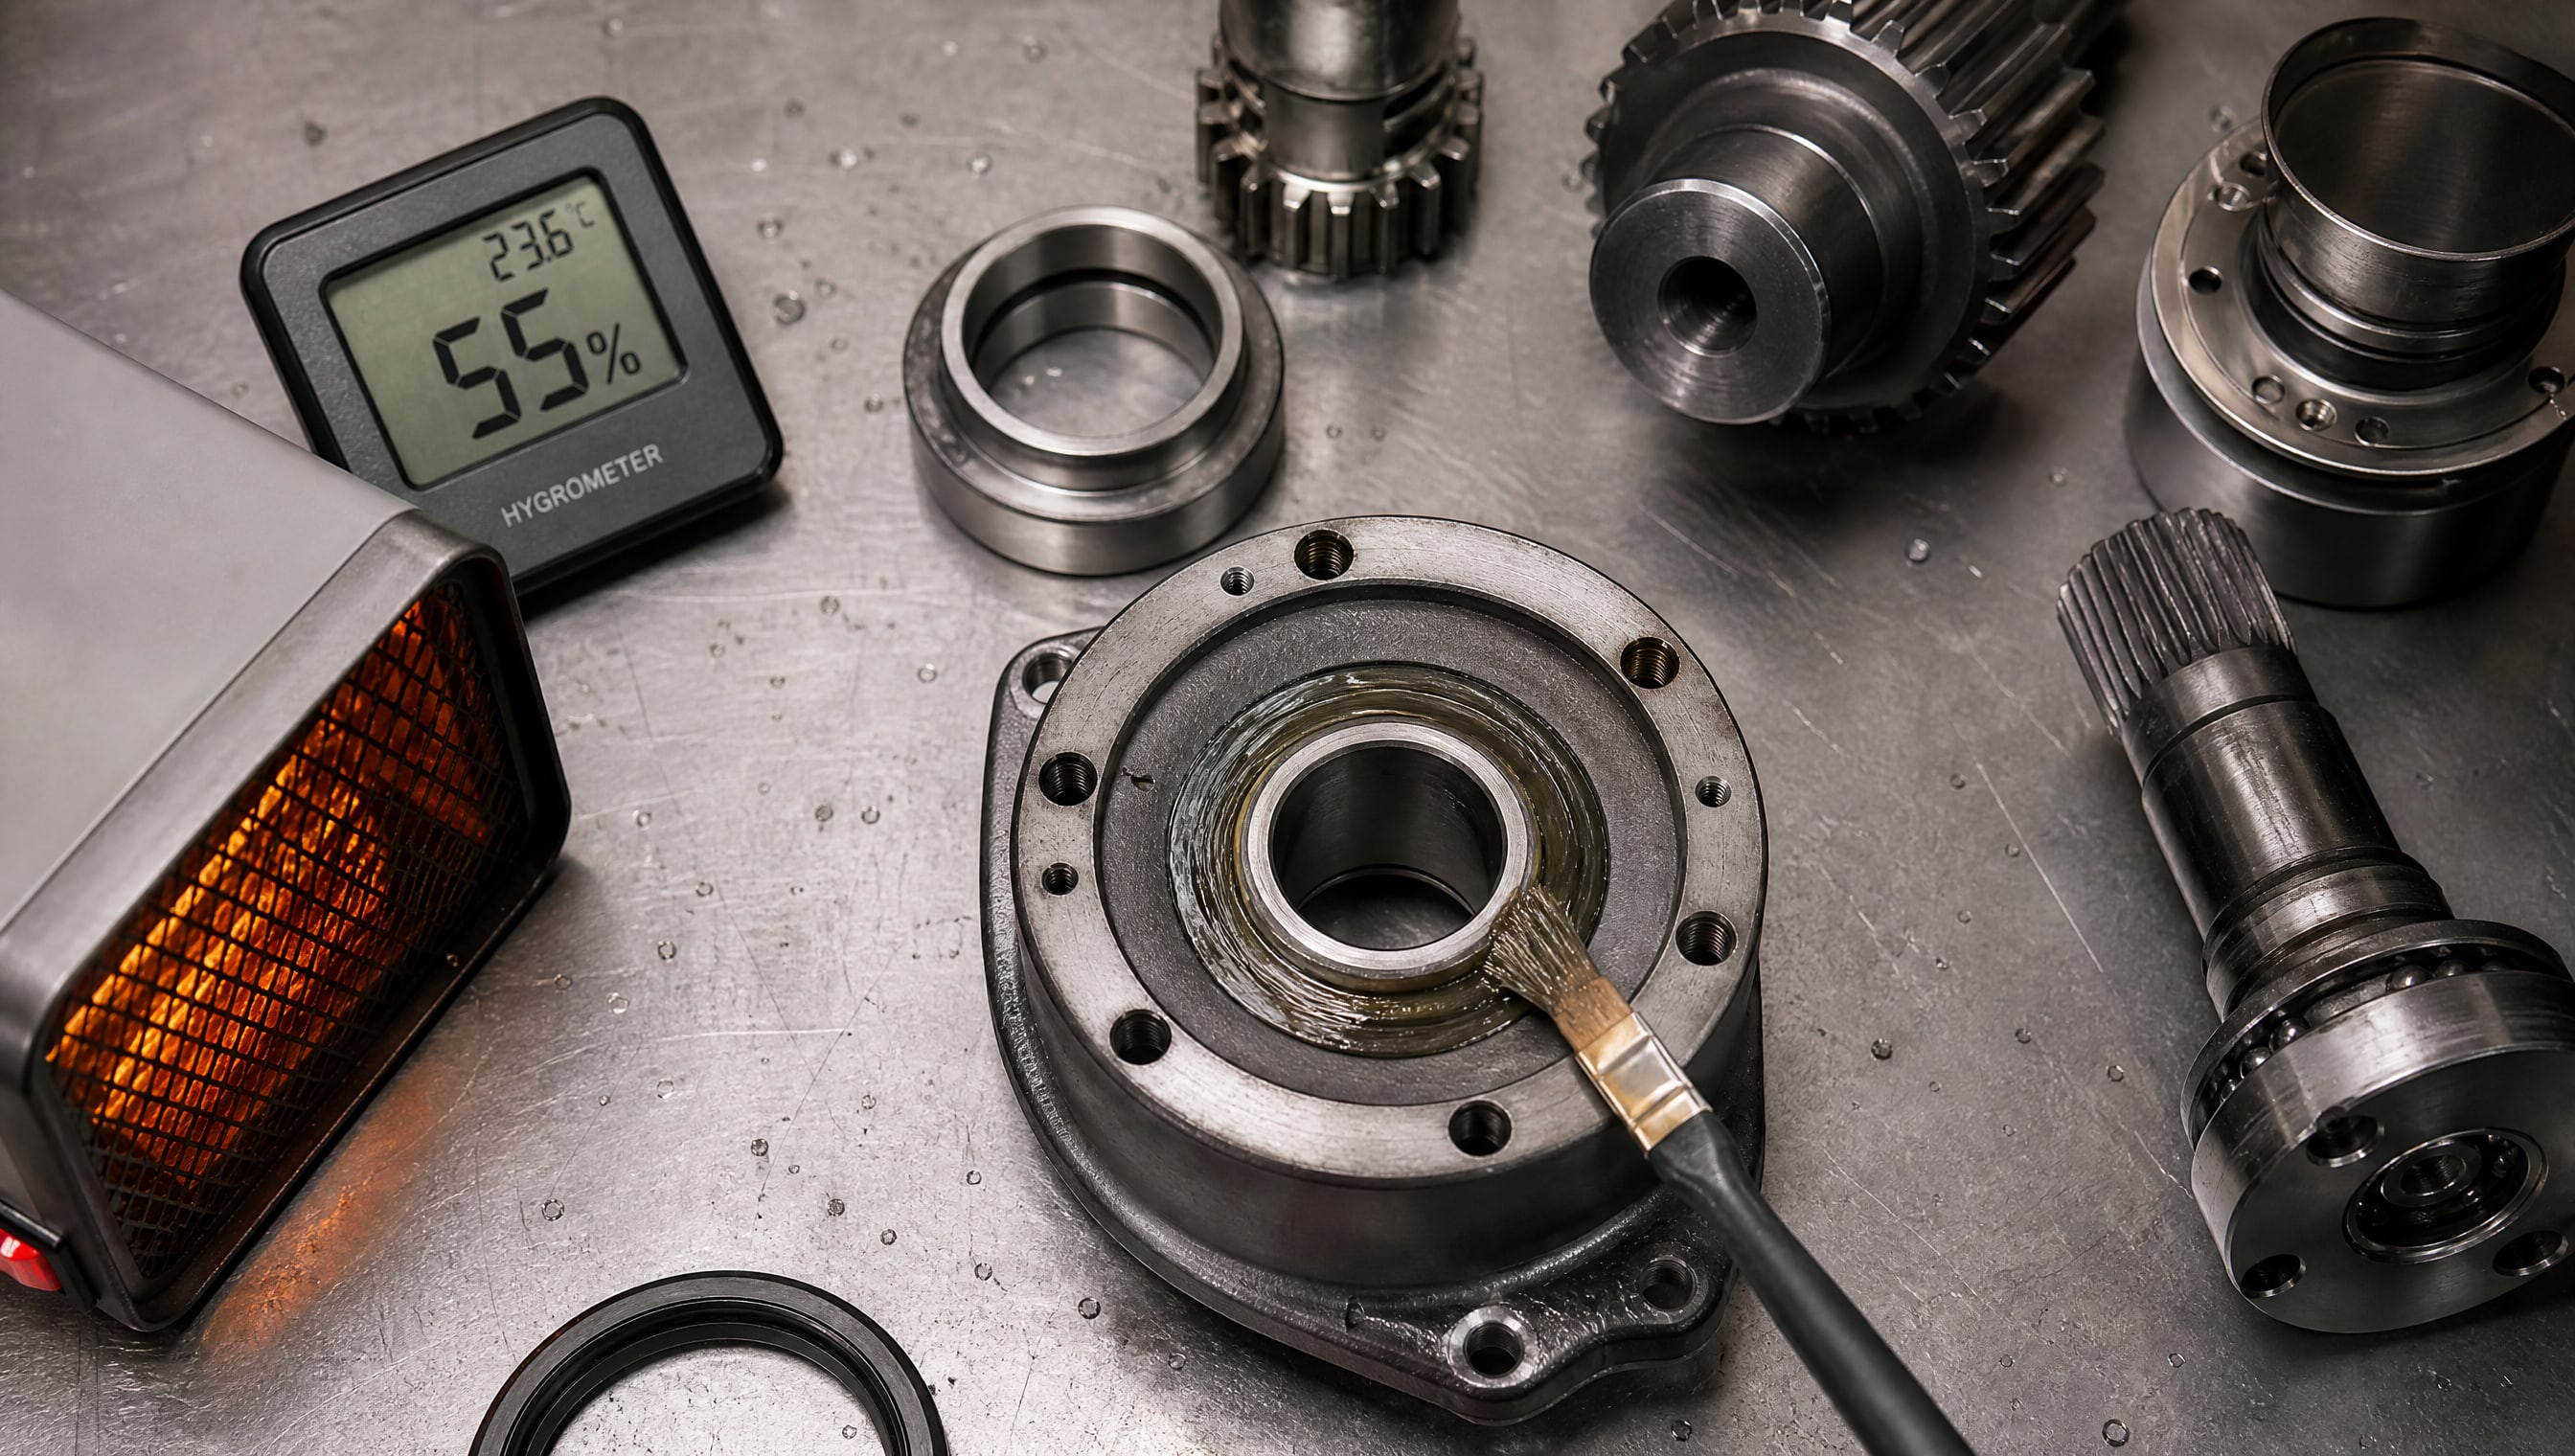
Контроль влажности и точки росы
Нанесение лучше вести при относительной влажности 40–60%. Если в цехе влажнее, увеличивается риск конденсации. Рекомендуется подогреть деталь на 3–5 °C выше точки росы, чтобы исключить появление влаги на поверхности.
Если деталь поступила из холодного хранилища, дайте ей полежать в теплом цехе 15–30 минут перед нанесением. Это выравнивает температуру и предотвращает конденсацию.
Предварительный подогрев детали
Подогрев поверхности на 40–60 °C перед нанесением улучшает смачиваемость: жидкая фаза покрытия лучше проникает в микропоры и микронеровности металла. Кроме того, подогрев ускоряет испарение последних следов влаги.
Однако не перегревайте: если покрытие наносится в виде раствора или аэрозоля, растворитель может испаряться слишком быстро и покрытие останется неоднородным.
Скорость нанесения и сушки
Наносить тонкий слой равномерно, в один проход, если это рекомендовано производителем. Несколько тонких слоев часто надежнее, чем один толстый.
После нанесения дать покрытию время на первичное высыхание (обычно 15–30 минут на воздухе в зависимости от типа), а затем отправить на промышленную сушку при рекомендуемой температуре (часто 100–150 °C в течение 1–4 часов).
Твердосмазочное покрытие на нержавейке: специфика и подводные камни
Нержавеющие стали AISI 304, 316 и подобные марки требуют особого внимания при подготовке.
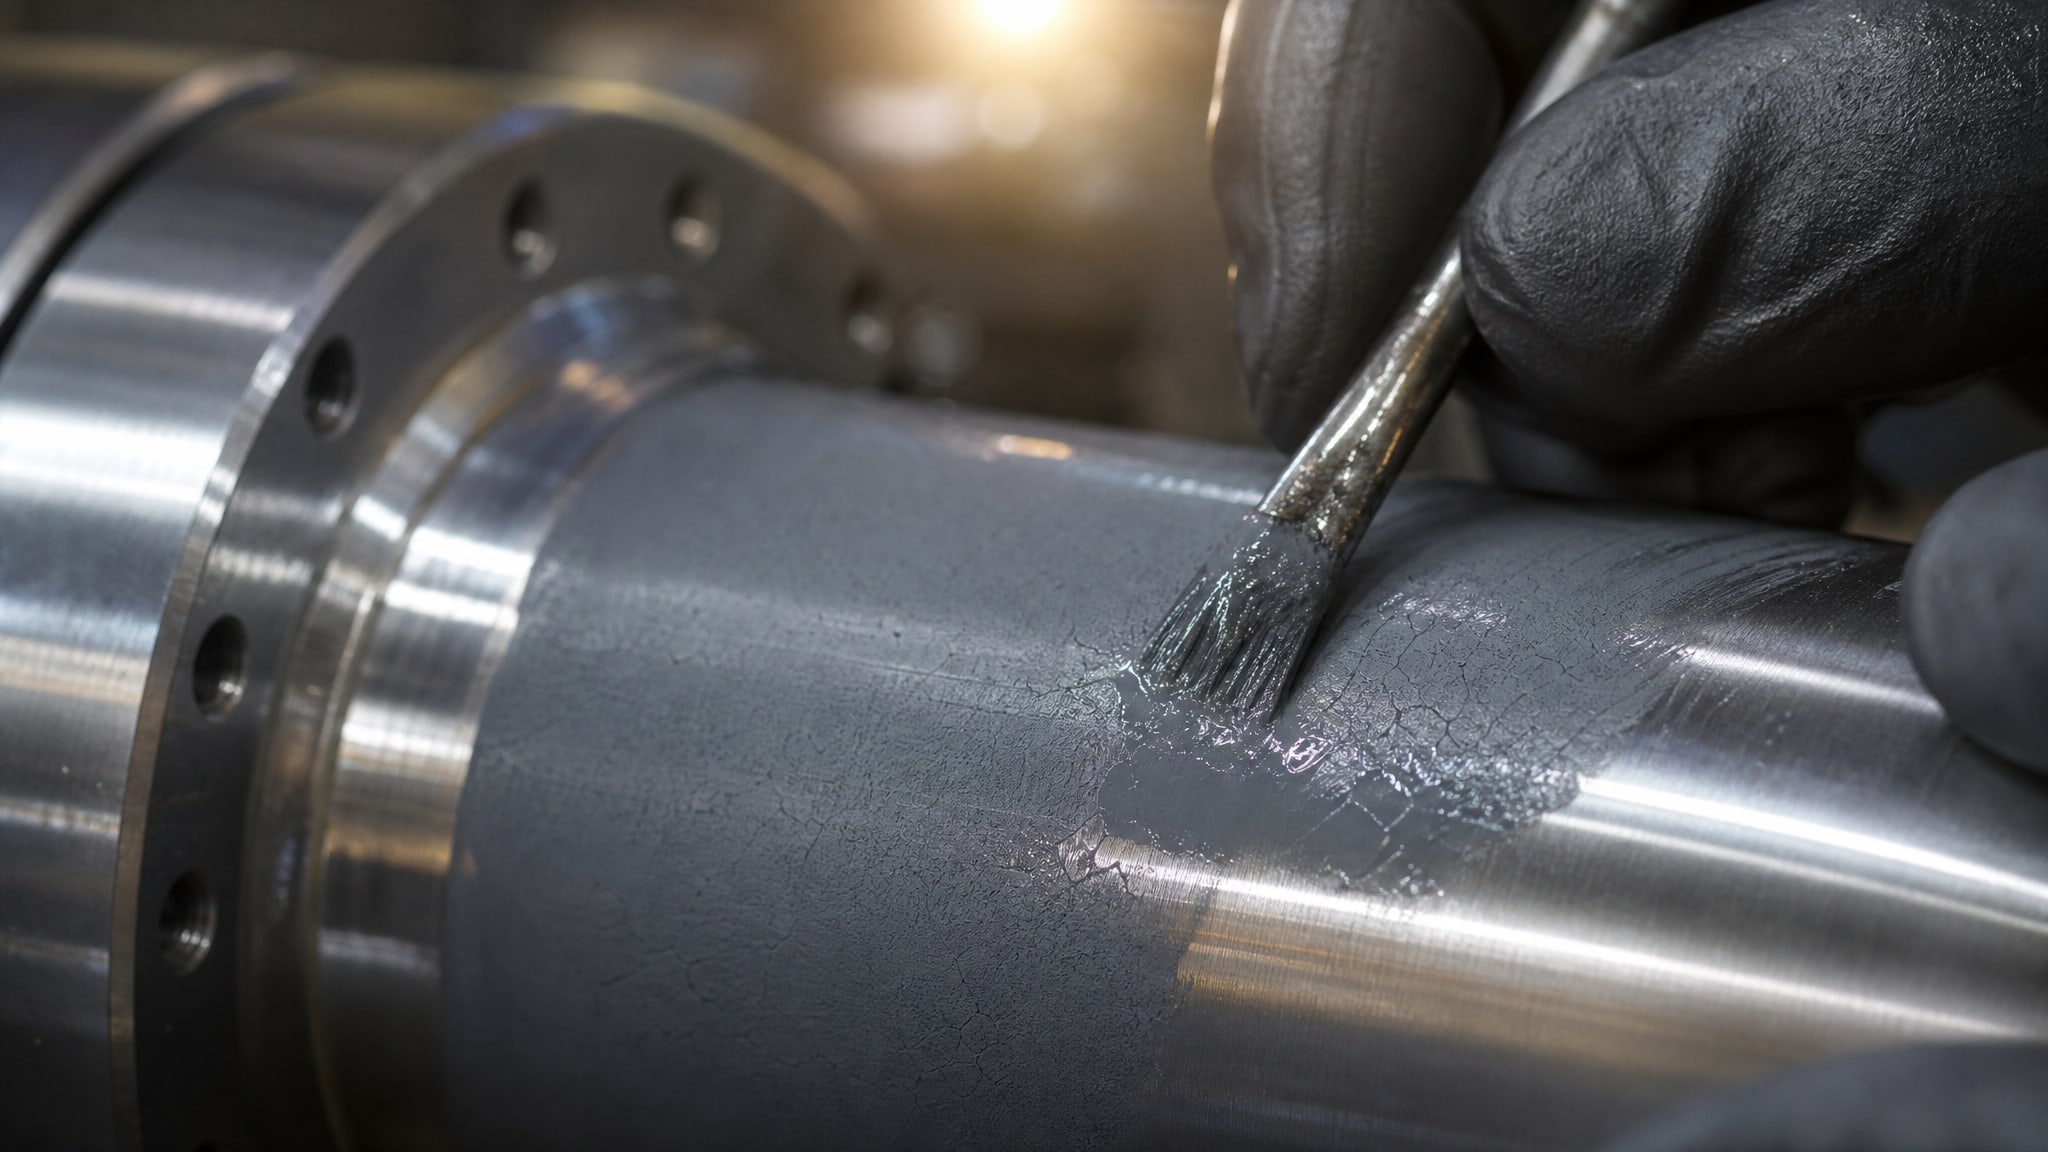
Кажется, что они не ржавеют и не окисляются, но на самом деле нержавейка защищена невидимой пассивной пленкой, которая мешает адгезии твердосмазочного покрытия точно так же, как и обычная окись.
Почему адгезия на нержавейке хуже
Пассивная пленка хрома и его окиси - это хорошо для коррозионной стойкости, но плохо для адгезии. Она не позволяет покрытию проникнуть в структуру металла, и сцепление становится чисто поверхностным.
Для обеспечения максимальной адгезии твердосмазочного покрытия к нержавеющей стали AISI 304, критически важна правильная подготовка поверхности, включающая тщательную очистку и активацию с помощью специализированных средств. На практике применяют MODENGY Очиститель-активатор, который улучшает сцепление покрытия с металлом благодаря удалению микроскопических окислов и подготовке поверхности для нанесения.
Травление и активация нержавейки
Легкое травление в разбавленной лимонной кислоте (1–3%) или специальных активаторах удаляет верхние слои пассивной пленки. После этого сразу же наносится твердосмазочное покрытие, пока поверхность не успела переокислиться.
Время от активации до нанесения - не более 30–60 минут. Для нержавейки это окно даже уже, чем для обычной стали.
Выбор марки нержавейки
Не все марки одинаково хорошо работают с твердосмазочными покрытиями. Мартенситные нержавейки (410, 420, 440) имеют более развитую микроструктуру и хорошую адгезию. Аустенитные нержавейки (304, 316) требуют более тщательной активации. Для узлов скольжения, где нужны твердосмазочные покрытия, часто выбирают либо закаленную углеродистую сталь, либо мартенситную нержавейку с соответствующей подготовкой.
Методы контроля адгезии: как убедиться, что покрытие держится
Визуальный осмотр и попытка соскоблить покрытие пальцем - не научный метод.
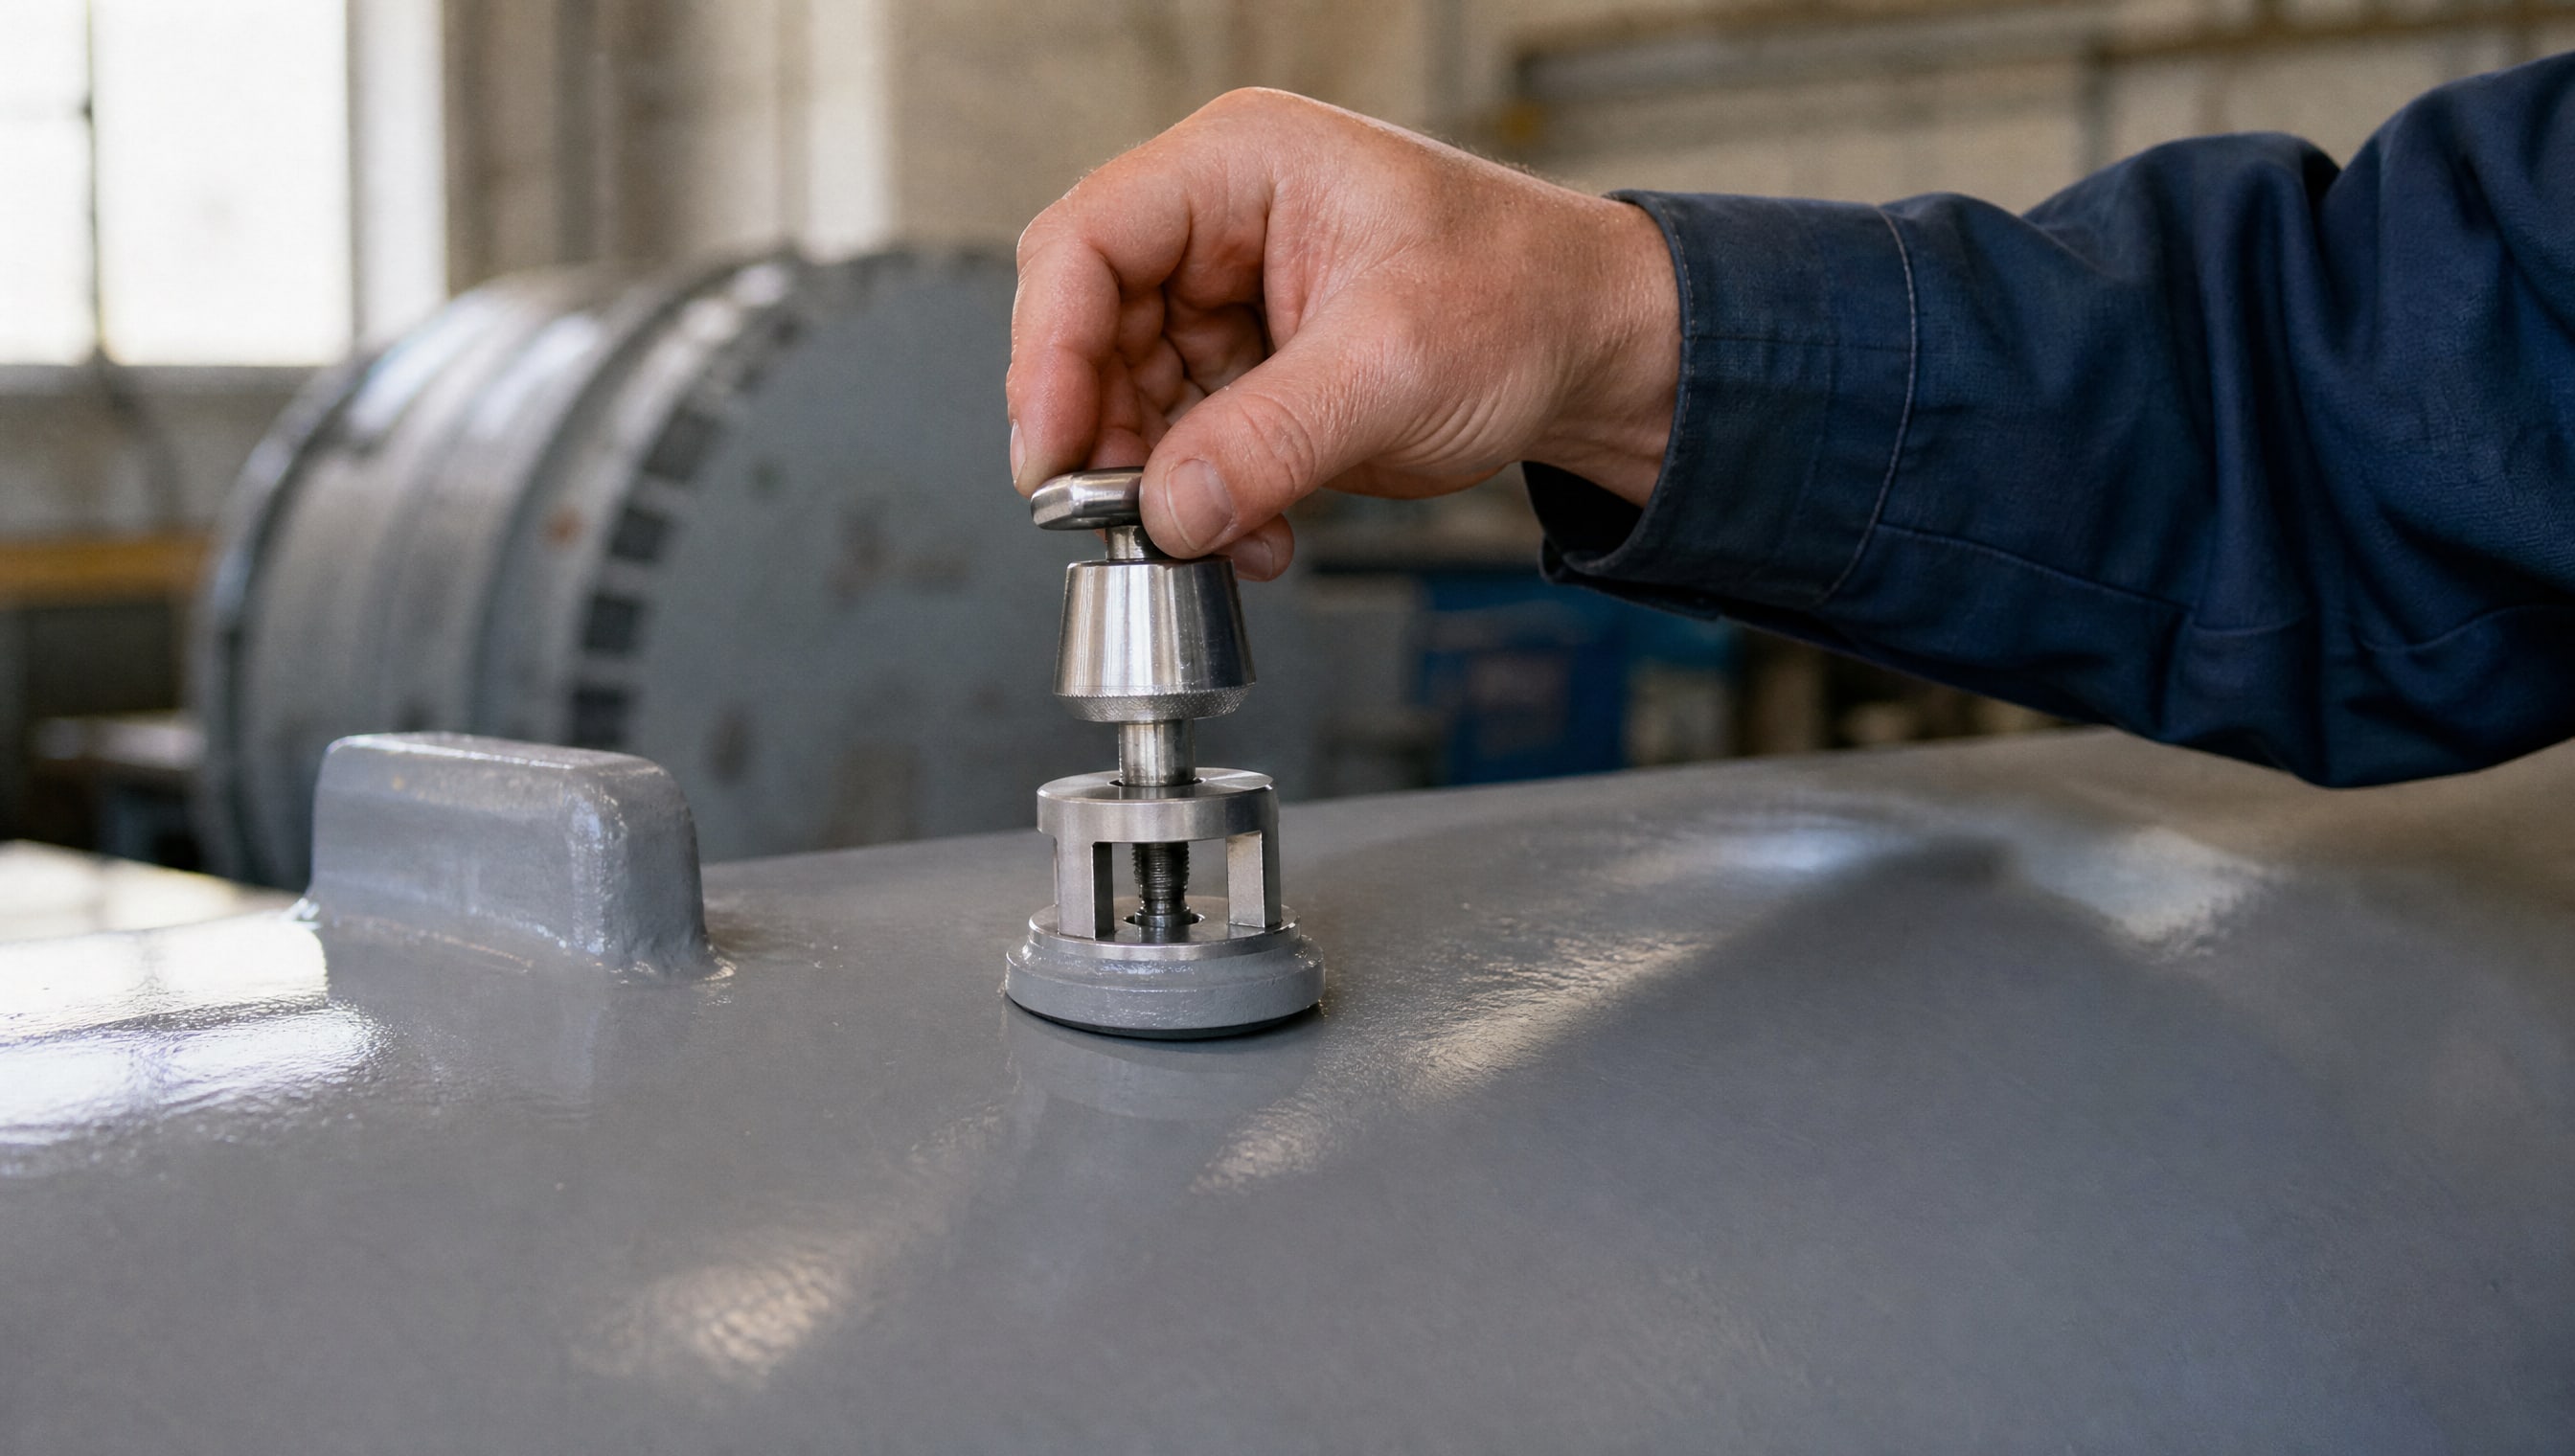
Для объективной оценки адгезии используются стандартизованные методы испытания.
Метод нормального отрыва (ГОСТ 27890-88)
Это наиболее информативный способ для твердосмазочных покрытий. На образец с покрытием наклеивают металлический штамп через клей, а затем растягивают на специальном устройстве до разрушения. Измеряют усилие, при котором происходит отрыв: чем выше значение, тем лучше адгезия.
Нормальные значения адгезии для твердосмазочных покрытий:
- 5–10 МПа - низкая адгезия (указывает на проблемы при подготовке);
- 10–15 МПа - удовлетворительная;
- выше 15 МПа - хорошая, надежная адгезия.
Альтернативные методы
Для лакокрасочных покрытий (которые иногда используют как грунт перед твердосмазочным слоем) применяют методы по ГОСТ 15140-78 и ГОСТ 9.302-88, включая решетчатый надрез и отрывные пробы на ударный отрыв.
Однако для твердосмазочных покрытий на промышленных деталях метод нормального отрыва остается стандартом, так как твердосмазочные слои более хрупкие, чем ЛКМ, и нуждаются в прямом натяжении.
Как избежать преждевременного стирания: практические советы для инженеров и закупщиков
Если на вашем производстве твердосмазочное покрытие постоянно отслаивается, начните с проверки списка ниже.
Порядок важен: сначала диагностика, потом выбор нового материала.
Проверьте предыдущий партию готовых деталей: сделайте выборочный контроль адгезии методом нормального отрыва или хотя бы соскабливанием в разных местах детали. Если адгезия везде низкая, проблема не в составе.
Пересмотрите процесс подготовки: убедитесь, что механическая очистка, обезжиривание и сушка проводятся в полном объеме и без пропусков.
Измерьте влажность в цехе и точку росы: если влажность выше 75% или деталь конденсирует влагу, установите осушитель воздуха или дайте детали прогреться перед нанесением.
Сократите время между активацией и нанесением: если проходит больше часа, металл окислится. Организуйте работу так, чтобы все этапы (от промывки до нанесения) шли друг за другом.
Убедитесь, что нанесение проходит при рекомендуемых температуре и влажности: перечитайте техпаспорт покрытия и сверьте режимы.
Рассмотрите применение активирующего грунта: если стандартная подготовка не дает результатов на нержавейке или закаленной стали, добавьте этап активирующей обработки.
Когда все пункты реализованы, в случае, когда твердосмазочное покрытие стирается за несколько часов, необходимо рассмотреть применение антифрикционных твердосмазочных покрытий MODENGY, которые обеспечивают долговечную защиту и снижают трение в узлах скольжения, предотвращая преждевременный износ. Переход на апробированный материал с хорошей репутацией на закупленных партиях - это последний шаг, а не первый.
Часто задаваемые вопросы
Почему покрытие отходит, если я использую то же самое, что раньше?
Обычно это означает изменение в технологии: либо изменилась предыдущий поставщик поверхности, либо сроки между подготовкой и нанесением стали дольше, либо хранение деталей переместилось в более холодное или влажное место. Проверьте эти факторы перед тем, как менять покрытие.
Можно ли нанести толстый слой для компенсации плохой адгезии?
Нет. Толстый слой при низкой адгезии разваливается быстрее, так как вес и внутренние напряжения растут, а сцепление остается слабым. Сначала приведите в порядок подготовку поверхности.
Сколько времени может пройти между очисткой и нанесением покрытия?
Для большинства металлов - не более 60 минут. Для нержавейки - еще меньше, желательно 30–60 минут. Если прошло больше времени, нужно повторить активирующий этап (пусть даже кратковременный).
Как узнать, хорошо ли подготовлена поверхность, без сложных испытаний?
Положите на чистую сухую тряпку на поверхность на 1–2 минуты: если она станет влажной, деталь не готова. Если капля воды растекается по поверхности, адгезия может быть проблемной (плохое смачивание). Если капля собирается в шарик и скатывается, поверхность загрязнена жиром.
Одинакова ли процедура подготовки для всех типов твердосмазочных покрытий?
В основе - да, но есть нюансы. Для полимерных покрытий критична сушка, для металлокерамических - еще важнее механическая очистка и активация. Всегда следуйте рекомендациям производителя конкретного материала.
Заключение
Преждевременное стирание твердосмазочного покрытия за несколько часов - это в подавляющем большинстве случаев результат недостаточной адгезии, а не неправильного выбора материала. Основные причины: оксидные пленки, влага на поверхности, неполная очистка и слишком долгое ожидание между активацией и нанесением. Чтобы гарантировать долгую службу покрытия, нужно следовать полной схеме подготовки: механическая очистка, обезжиривание, травление при необходимости, сушка горячим воздухом и нанесение в правильных условиях. Контролируйте влажность (40–60%), подогревайте деталь (40–60 °C), минимизируйте время от активации до нанесения (не более 60 минут). Для объективной оценки результата используйте метод нормального отрыва по ГОСТ 27890-88. Если все технологические требования соблюдены и покрытие по-прежнему отслаивается, тогда имеет смысл проверить совместимость материалов и рассмотреть переход на состав, апробированный на подобных деталях. Начните с диагностики подготовки поверхности - это решит 80% проблем намного быстрее и дешевле, чем поиск нового покрытия.