Расходы на водосмешиваемые смазочно-охлаждающие жидкости (СОЖ) занимают значительную долю в себестоимости механической обработки - они складываются из стоимости концентрата, утилизации отработанного раствора и обслуживания системы подачи. Однако большинство производств теряют 20–30% средств на избыточной подаче, загрязнении рабочего раствора и неконтролируемом разведении концентрата. Главный способ снизить расход эмульсии - не снижать ее концентрацию, а настроить точное дозирование, поддержать стабильность раствора и направить подачу непосредственно в зону резания. Эта статья предназначена для технических специалистов, инженеров и закупщиков, которые хотят оптимизировать затраты на СОЖ без ухудшения качества обработки и инструмента.
Структура расходов на СОЖ: где теряются деньги
Расходы на сохранение эмульсии в рабочем состоянии распределяются так: концентрат составляет 30–40% от общих затрат, утилизация отработанной жидкости -25–35%, обслуживание и ремонт системы подачи -15–20%.
Парадокс в том, что закупщики часто пытаются сэкономить именно на концентрате, не учитывая, что низкая концентрация требует частой замены раствора и ведет к ускоренному загрязнению станка и инструмента.
Основной источник потерь - неконтролируемая подача. Если форсунки направлены в общую ванну, а не в зону максимального нагрева и стружкообразования, большая часть жидкости просто разбрызгивается и переливается через края. Второй источник - загрязнение рабочего раствора механическими примесями и посторонними маслами. Каждый день грязной эмульсии сокращает срок ее службы и требует преждевременной замены. Третий - неправильное разведение концентрата из-за отсутствия точных измерений, что приводит к нестабильности свойств и быстрому расслаиванию.
Инженеры, которые начинают оптимизацию с расчета текущих объемов и концентрации, обычно обнаруживают 15–25% излишних потерь уже в первый месяц наблюдения.
Как правильно рассчитать и контролировать концентрацию
Формула расчета концентрата простая: количество концентрата = объем системы × требуемая концентрация / 100.
Например, если в системе 1000 литров воды, а целевая концентрация 5%, нужно добавить 50 литров концентрата. Но на практике эта цифра часто игнорируется, и дозирование ведется «на глаз» - результат закономерен: раствор либо перенасыщен и стоит дорого, либо недоконцентрирован и быстро деградирует.
Для водосмешиваемых СОЖ типовой диапазон рабочей концентрации составляет 2–12%, но для конкретной операции нужны точные ориентиры. Для токарной обработки рекомендуется концентрация 4–8%; для фрезерования и сверления значения могут отличаться. Важно уточнить у поставщика СОЖ рекомендуемый диапазон для вашего типа операций и материала детали.
Система должна обеспечивать подачу с напором и расходом, соответствующими мощности станка и материалу. Типовые ориентиры подачи: для стальных деталей 1,9–3,8 л/мин на килоВатт мощности, для алюминия 1,1–2,3 л/мин на килоВатт. Эти цифры позволяют инженерам быстро оценить, насколько текущая подача соответствует норме. Отклонение от нормы на 50% уже означает либо недостаток охлаждения (что повредит инструмент и увеличит брак), либо избыток жидкости (перелив и неоправданные траты).
Контроль концентрации нужно вести еженедельно или ежедневно (в зависимости от интенсивности работы) с помощью рефрактометра или фотометра. Если значение показателя отклоняется от нормы на 10–15%, нужно немедленно скорректировать разведение концентрата.
Оптимизация подачи и настройка форсунок
Направление и интенсивность подачи СОЖ критичны для экономии.
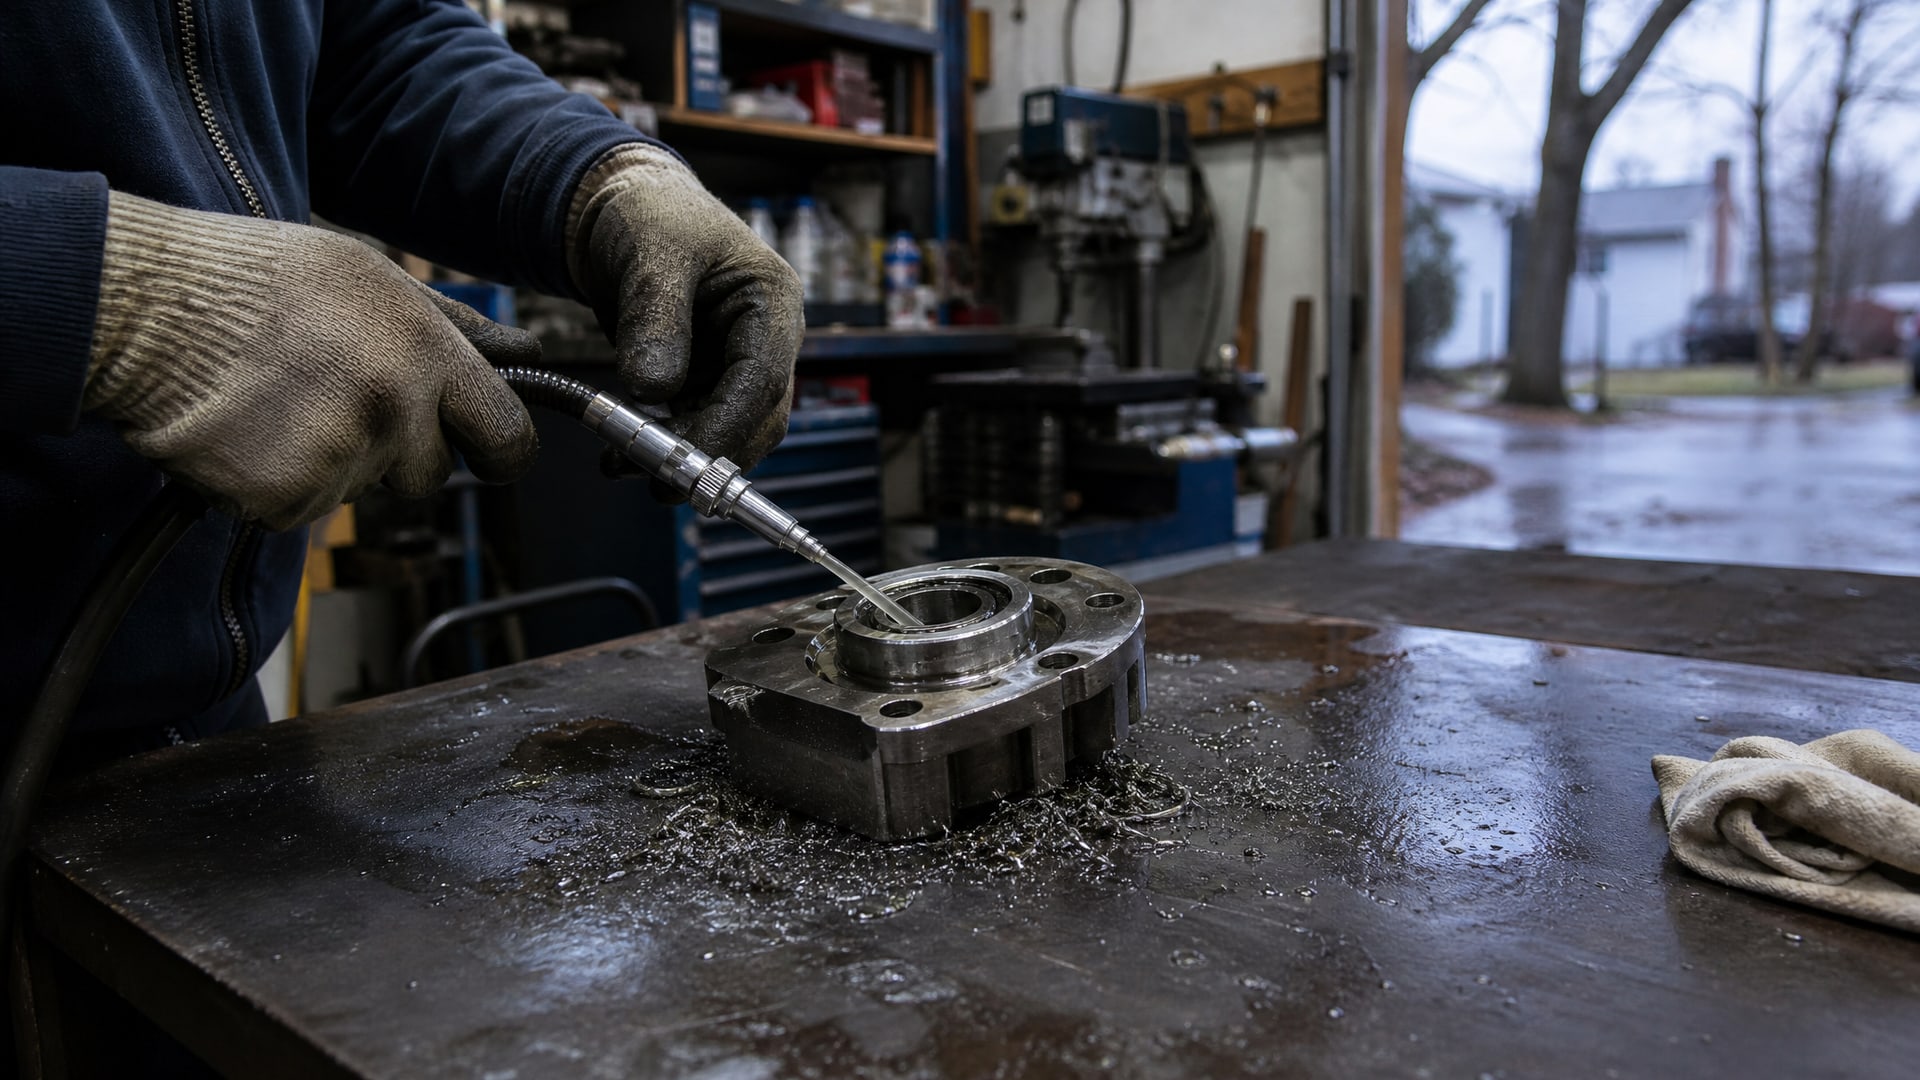
Если форсунка подает жидкость в общую ванну далеко от зоны резания, она не достигает инструмента во время стружкообразования и просто испаряется или переливается. Результат: расход растет, а качество обработки не улучшается.
Оптимальная схема подачи - минимум прямое направление струи в зону контакта инструмента с деталью. Это достигается путем переустановки форсунок или использования гибких трубопроводов с регулируемыми соплами. При таком подходе жидкость попадает именно туда, где выделяется максимум тепла и образуется стружка, и ее охлаждающее и смазывающее действие наиболее эффективно.
Вторая настройка - давление подачи. Слишком низкое давление не обеспечивает нужный расход в зону резания; слишком высокое вызывает разбрызгивание и быстрое истощение резервуара. Большинство источников рекомендуют целевой расход не менее 10–15 л/мин для активного процесса (например, фрезерования или растачивания), но не более того, чтобы не переливалось.
Для многостаночного хозяйства особенно полезна настройка расхода на каждом станке отдельно. Если одна форсунка подает слишком много, а другая слишком мало, усредненная «норма» на выходе может казаться приемлемой, но фактически на части оборудования эмульсия расходуется впустую.
Централизованные системы подачи и автоматическое дозирование
Переход на централизованную систему смазки с общим резервуаром, фильтрацией и автоматическим контролем параметров сокращает общий расход эмульсии на 30–40%.
Это достигается за счет нескольких факторов одновременно.
Во-первых, центральная система позволяет одновременно контролировать концентрацию во всем хозяйстве. Вместо того чтобы каждый оператор разводил свою порцию концентрата по своему разумению, автоматический дозатор делает это точно и единообразно. Во-вторых, единый резервуар обеспечивает лучшую фильтрацию и циркуляцию, что предотвращает локальное загрязнение. В-третьих, при такой схеме легче внедрить мониторинг параметров в реальном времени - датчики непрерывно проверяют pH, температуру и концентрацию, и система автоматически подает сигнал или вводит коррекцию.
Для производств с 5–10 станками централизованная система окупается за 6–12 месяцев за счет снижения расхода и сокращения внеплановых замен эмульсии. Инженеры и закупщики, которые внедрили такие системы, регулярно сообщают о снижении расходов на 25–35% в первый год.
На линиях фасовки и в ремонтных службах прижился подход, при котором автоматические дозаторы концентрата интегрированы в систему подачи воды. Это предотвращает ошибки оператора и стабилизирует качество эмульсии на уровне заводского стандарта.
Качество воды и дополнительные средства стабилизации
Вода - это основа рабочей эмульсии, и ее качество прямо влияет на стабильность и срок службы концентрата.
Жесткая вода содержит соли кальция и магния, которые нарушают эмульгирующие свойства СОЖ, вызывают расслаивание и требуют более частой замены раствора.
Рекомендуемая жесткость воды не более 3–5 мг-экв/л; вода должна быть без видимых примесей и следов масла. Для производств в регионах с жесткой водой имеет смысл установить умягчитель или использовать деионизированную воду, хотя это увеличивает начальные расходы. Однако экономия на замене эмульсии и на ремонте системы подачи обычно перекрывает эти расходы за 2–3 года.
Для контроля состояния рабочего раствора ведите простой журнал: еженедельно проверяйте pH (норма 8,5–9,2), концентрацию и наличие видимого осадка. Если pH падает ниже 8,0, это признак бактериального заражения или химического старения раствора - такой раствор нужно заменить. Механические примеси не должны превышать 1,5 г/л, а содержание посторонних масел - не более 4,5% в зависимости от метода контроля.
Также важно не смешивать разные типы СОЖ в одном резервуаре. Если необходимо перейти с одного концентрата на другой, сначала полностью слейте старую эмульсию, очистите систему и только потом заливайте новый раствор. Смешивание может привести к сворачиванию эмульсии и потребует замены всей жидкости в системе - убытки будут намного больше, чем экономия на одном баке концентрата.
Совет инженера: внедрение системы контроля в цехе электрошпинделей
Сценарий: Цех обрабатывает детали из алюминия на 8 станках с универсальными головками.
Расход эмульсии был 2500 литров в месяц, что казалось нормой для мощности оборудования. При расчете по формулам получилось, что расход должен быть около 1600–1800 литров. Разница достигала 30%.
Что сделали: Установили центральный резервуар с автоматическим дозатором, переустановили форсунки на каждом станке так, чтобы подача шла в зону резания, а не в общую ванну, и внедрили еженедельный контроль концентрации по рефрактометру. EFELE CF-627, который используется в этом цехе, обеспечивает хорошую стабильность в широком диапазоне воды и совместим с системой автоматического дозирования.
Итог: За 3 месяца расход снизился до 1750 литров в месяц. Экономия на концентрате составила около 20%, а благодаря снижению числа внеплановых замен эмульсии сэкономилось еще 10% на утилизации и обслуживании. Качество обработки не ухудшилось; наоборот, благодаря стабильной концентрации и правильной подаче срок службы инструмента слегка увеличился.
Частые ошибки и мифы при оптимизации расхода
Ошибка 1: Снижение концентрации ради экономии.
Многие закупщики полагают, что если разбавить концентрат еще больше, расход упадет. На самом деле это ведет к быстрому биопоражению раствора, расслаиванию эмульсии и необходимости замены всей жидкости уже через 2–3 недели вместо обычного срока в 2–3 месяца. Итоговая экономия оборачивается убытком.
Ошибка 2: Надежда на «универсальную» СОЖ. Водосмешиваемые СОЖ делятся на несколько типов (эмульсии, микроэмульсии, прозрачные растворы), и для каждого типа существуют свои оптимальные концентрации и условия применения. Попытка использовать одну СОЖ для всех операций и всех материалов обычно приводит к перерасходу на одних участках и недостатку на других.
Ошибка 3: Игнорирование качества воды. Если в цехе жесткая вода, а вы не умягчаете ее перед разведением концентрата, эмульсия будет нестабильна и потребует более частой замены. Инвестиция в умягчитель обычно окупается за счет снижения потерь.
Ошибка 4: Смешивание разных типов СОЖ. Это опасно даже для концентратов одного производителя с похожими названиями. Несовместимость компонентов может привести к мгновенному сворачиванию эмульсии, и придется сливать весь резервуар.
Ошибка 5: Отсутствие регулярного контроля. Если никто не проверяет концентрацию и pH, система будет работать вслепую. Рабочие будут подливать концентрат «на ощущение», и фактическая концентрация будет гулять в диапазоне от 2% до 15%, вместо нормы 5–8%.
Часто задаваемые вопросы
Какая концентрация считается оптимальной для большинства операций?
Для водосмешиваемых СОЖ в целом рекомендуется диапазон 2–12% в зависимости от типа продукта и операции. Для токарной обработки -4–8%, для фрезерования и сверления норма может быть выше. Уточните рекомендацию у поставщика вашей конкретной СОЖ; отклонение более чем на 10% от рекомендуемого значения приводит к ухудшению качества обработки или перерасходу.
Как часто нужно проверять параметры рабочей эмульсии?
При интенсивной работе (более 6 часов в день, несколько станков) контроль нужно вести еженедельно: концентрацию по рефрактометру, pH с помощью тест-полосок, визуально проверять наличие загрязнений. Если эмульсия работает в щадящих условиях (1–2 часа в день), можно проверять раз в две недели. При обнаружении отклонения pH ниже 8,0 или примесей сверх нормы немедленно замените раствор.
Можно ли экономить только на подаче, не меняя остальное?
Экономия только на подаче дает ограниченный результат: может быть, 5–10% общего сокращения расхода. Максимальный эффект (30–40%) дают комбинированные меры: точная концентрация, автоматическое дозирование, фильтрация, правильная подача в зону резания и контроль параметров. Каждая из этих мер повышает эффективность системы, а вместе они создают синергию.
Почему смешивание разных СОЖ опасно?
Разные концентраты используют разные пакеты эмульгаторов, присадок и стабилизаторов. Когда вы смешиваете их, компоненты могут быть несовместимы и вызвать сворачивание эмульсии - белый осадок, расслаивание, потеря смазывающих свойств. После сворачивания вся жидкость в резервуаре становится непригодной и требует замены. Экономия на нескольких литрах концентрата оборачивается убытком в тысячи рублей.
Какие признаки того, что эмульсия пришла в негодность?
Основные маркеры: падение pH ниже 8,0 (признак бактериального заражения или старения), видимый осадок или расслаивание (черные частицы, масляная пленка на поверхности), неприятный запах (признак анаэробного брожения). Механические примеси сверх 1,5 г/л и содержание посторонних масел выше 4,5% также указывают на необходимость замены. Если обнаружили любой из этих признаков, слейте раствор и подготовьте новый.
Заключение
Снизить расход эмульсии на производстве без потери качества обработки можно, применяя комплексный подход: точный расчет и контроль концентрации, оптимизация направления подачи в зону резания, переход на централизованную систему с автоматическим дозированием, использование качественной воды и регулярный мониторинг pH и загрязнения. Правило простое: не экономьте на концентрате, снижая его содержание ниже нормы, - это ведет к ускоренной деградации раствора и внеплановым заменам, которые обойдутся дороже. Экономьте на потерях - исключайте разбрызгивание, предотвращайте загрязнение, стабилизируйте условия работы эмульсии.
Первый шаг - провести аудит текущих расходов и концентраций; вторая инвестиция - установить автоматический контроль и дозирование. Большинство производств, которые прошли эту оптимизацию, добиваются сокращения расходов на 20–35% в первый год, не теряя в качестве обработки и даже увеличивая срок службы инструмента. Началом может служить консультация со своим поставщиком СОЖ для уточнения рекомендуемых концентраций и графика замены, а также с поставщиком оборудования для оценки возможности переустановки форсунок и внедрения системы контроля.