Микроподвижки, проворачивание и фреттинг-коррозия в посадке подшипника - причины преждевременного отказа узла даже при достаточной грузоподъемности самого подшипника. Анаэробные фиксаторы решают эту проблему не замороженной посадкой, а химической связью между поверхностями: материал твердеет без доступа кислорода и заполняет микротрещины и зазоры в соединении вал-втулка-подшипник-корпус. Эффект - устранение микроподвижек при вибрации, защита от окисления в зоне контакта и продление ресурса подшипника на 50–100 %. Статья расскажет, как правильно выбрать и применить фиксатор, чтобы результат был предсказуемым и надежным.
Закупщики и инженеры часто путают анаэробные составы для резьбы и для цилиндрических посадок, выбирают слишком прочный материал, наносят его на замасленные поверхности или спешат нагружать узел до полного отверждения. Любая из этих ошибок стирает преимущества фиксатора. Разберемся, какие факторы влияют на долговечность подшипника и как их контролировать.
Почему подшипники выходят из строя раньше срока
Подшипник качения может отказать не только из-за перегрузки, но и из-за микроподвижек в посадке на валу или в корпусе.
При вибрации детали сдвигаются друг на друга на доли миллиметра, окисляются, создают очаги коррозии - фреттинг. Со временем в зоне контакта появляются задиры, микротрещины, ускоряется износ смазки. Особенно часто это происходит в машинах с высокой вибрацией: электромоторы, центрифуги, прессы, приводы с переменной нагрузкой.
Традиционный способ избежать микроподвижек - горячая посадка вала в подшипник или в корпус, или стопорные кольца, шпонки, штифты. Но горячая посадка требует специального оборудования (печи, съемники), замедляет монтаж, создает риск перегрева и отпуска металла. Стопорные элементы добавляют конструкции массу и усложняют обслуживание. Анаэробный фиксатор заменяет эти методы в узких зазорах: вещество заполняет пространство между деталями, твердеет и блокирует движение.
Как работает анаэробный фиксатор и почему зазор критичен
Анаэробный фиксатор - полимерный клей, который твердеет без кислорода в присутствии активного металла (железа, меди, цинка).
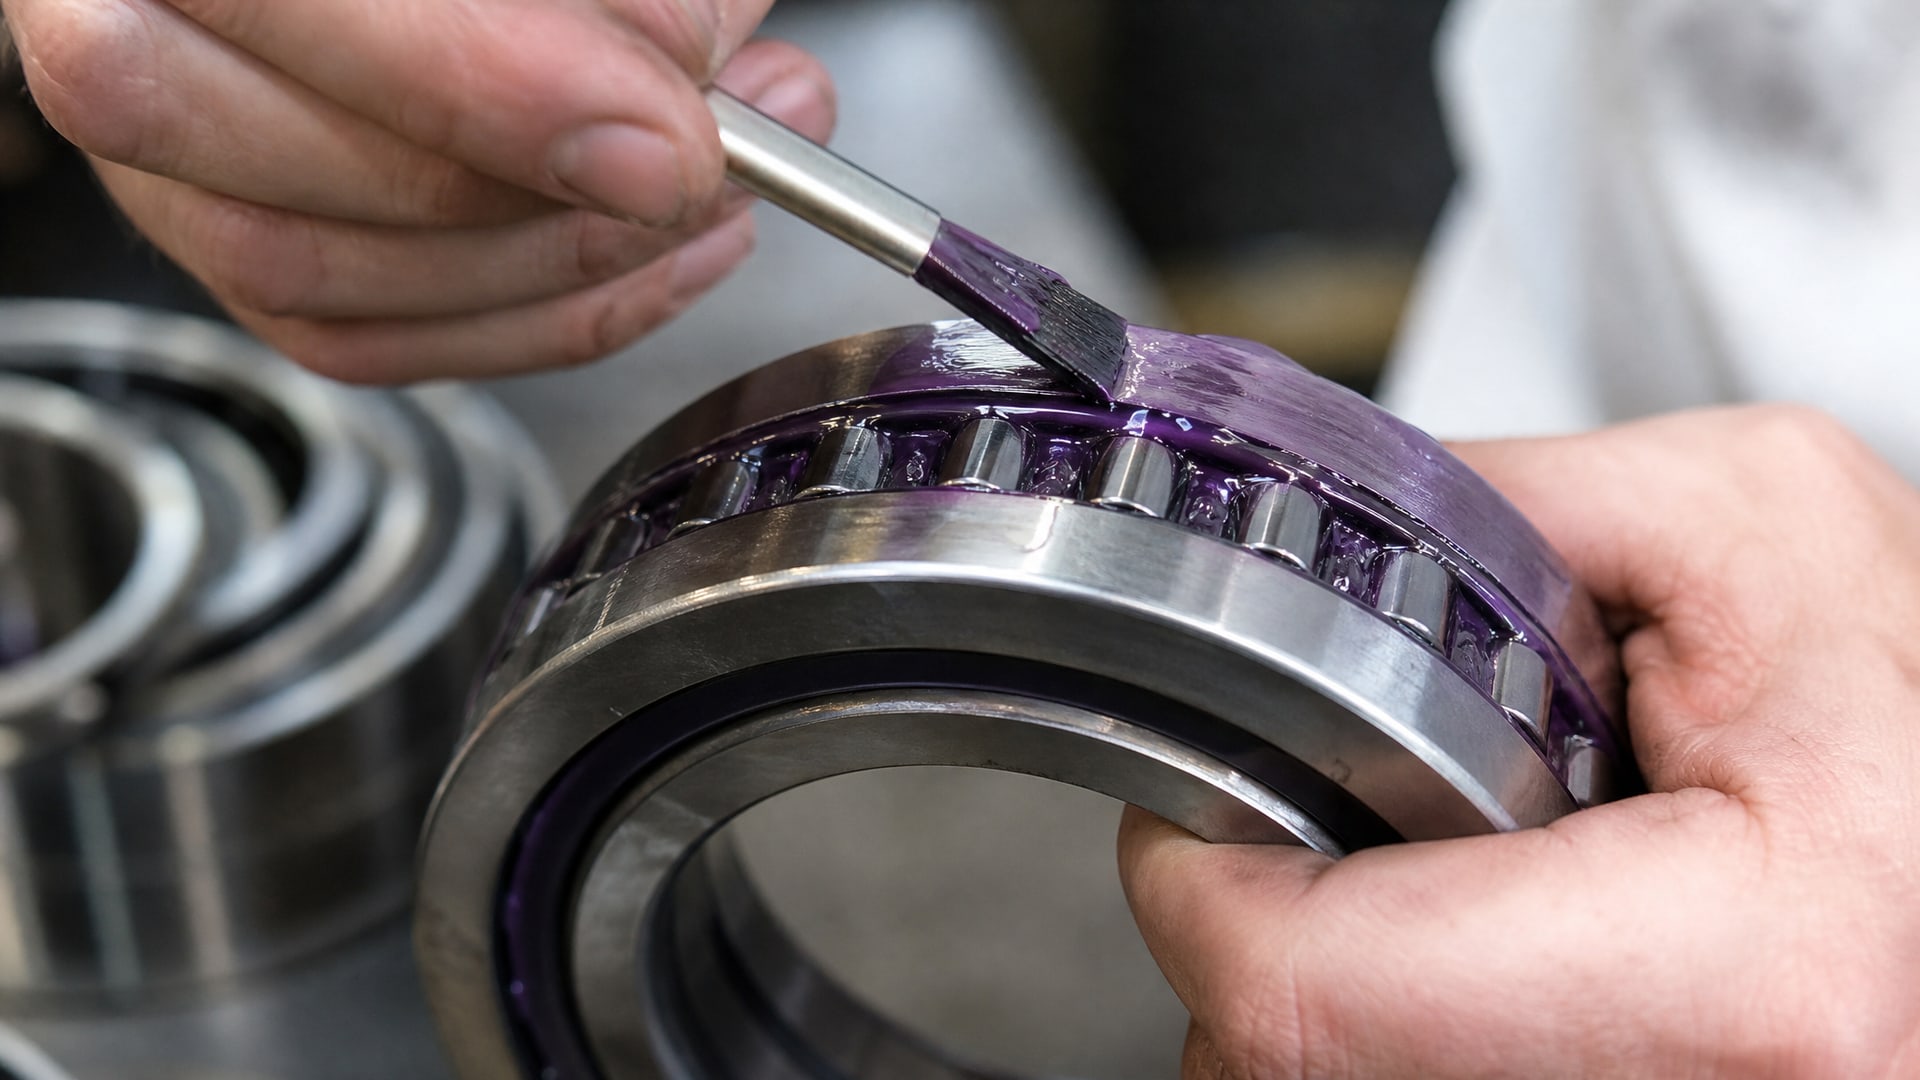
На открытом воздухе или в толстом слое он остается жидким; в микрозазоре между деталями, где кислород вытеснен, происходит полимеризация. Это дает преимущество: можно наносить состав перед сборкой, не боясь, что он высохнет на воздухе.
Эффективный зазор для фиксатора - не более 0,1–0,15 мм. Если зазор больше, клей заполняет его, но в центре остается воздушный пузырь, отверждение замедляется или прерывается; если зазор меньше, адгезии недостаточно. Перед выбором фиксатора нужно измерить зазор между валом и отверстием подшипника, между подшипником и корпусом. Если износ вала или ступицы привел к люфту > 0,2 мм, фиксатор не поможет - нужна механическая восстановительная обработка (гальваническое покрытие, правка или замена детали).
Прочность фиксатора на сдвиг по ISO 10123 в разных составах варьируется от 6,5 Н/мм² до 25–50 Н/мм² и выше. Для цилиндрических посадок (вал-втулка-подшипник) используют вал-втулочные фиксаторы средней прочности: они дают надежную фиксацию, но позволяют разобрать узел обычным инструментом при необходимости ремонта. Высокопрочные составы (> 50 Н/мм²) применяют редко, только когда соединение не разбирается или демонтаж планируется один раз за весь срок службы.
Подготовка поверхности: почему масло враг фиксатора
Одна из частых причин отказа фиксатора - остатки масла, ржавчины, грязи в зоне посадки.
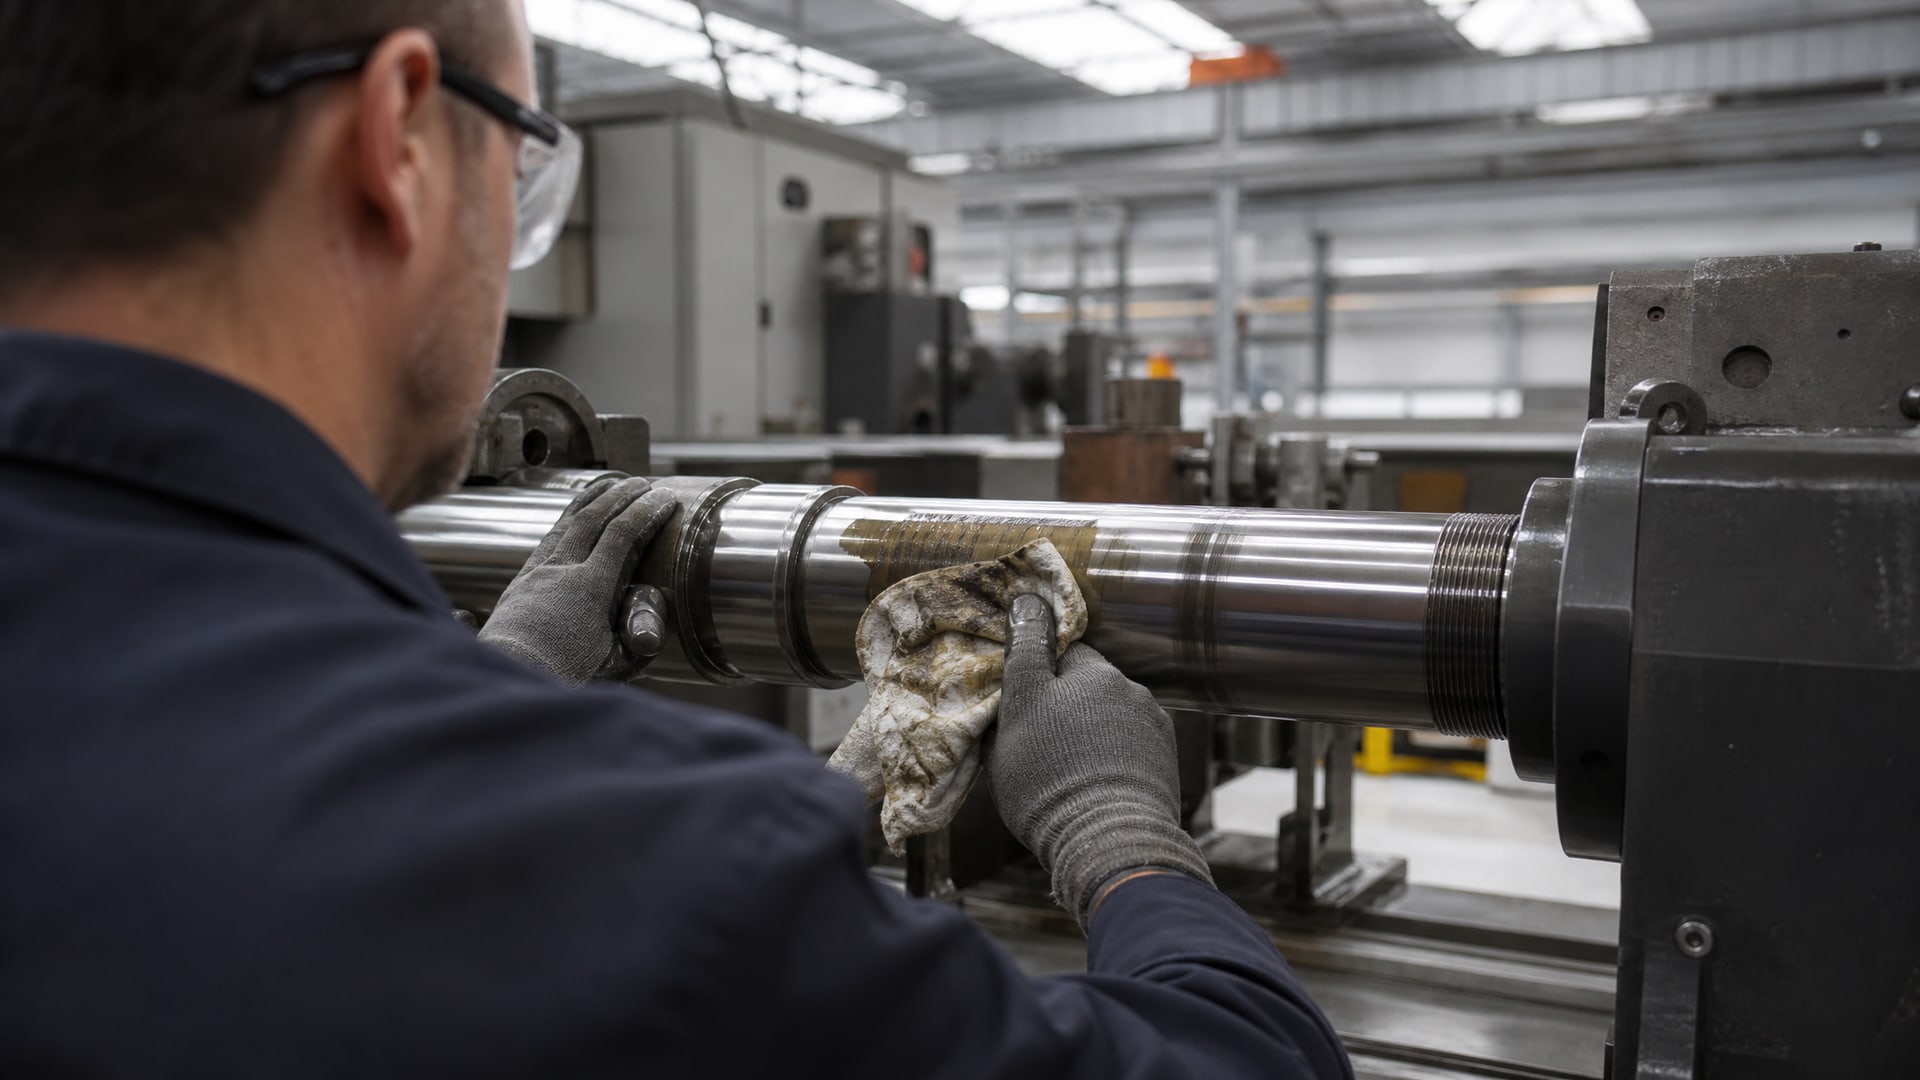
Эти загрязнения создают барьер между адгезивом и металлом, нарушают смачивание поверхности и замедляют отверждение. Если масло попало в микрозазор, полимеризация может не начаться вообще, и клей так и останется жидким.
Перед нанесением фиксатора полностью удалите старый клей, грязь и масло. Способы очистки:
- механическая: щетка, тряпка, ватный диск в углубления и припуски;
- химическая: обезжиривающий раствор или спирт;
- комбинированная: сначала механически, потом протереть обезжирителем до сухости.
После очистки поверхности должны быть чистыми, сухими и матовыми. На них не должно быть видимых следов масла или окисления. Если вы работаете в условиях с высокой влажностью, дайте поверхностям просохнуть в теплом месте 10–15 минут. Некоторые производители рекомендуют активировать поверхность перед нанесением: легкая абразивная обработка (наждачная бумага Р180–Р320) или химический активатор помогают клею лучше прилипнуть, особенно если металл покрыт оксидной пленкой.
Правильное нанесение и сборка: техника исполнения
Анаэробный фиксатор наносят тонкой пленкой в несколько точек или по окружности в зоне входа сопряжения.
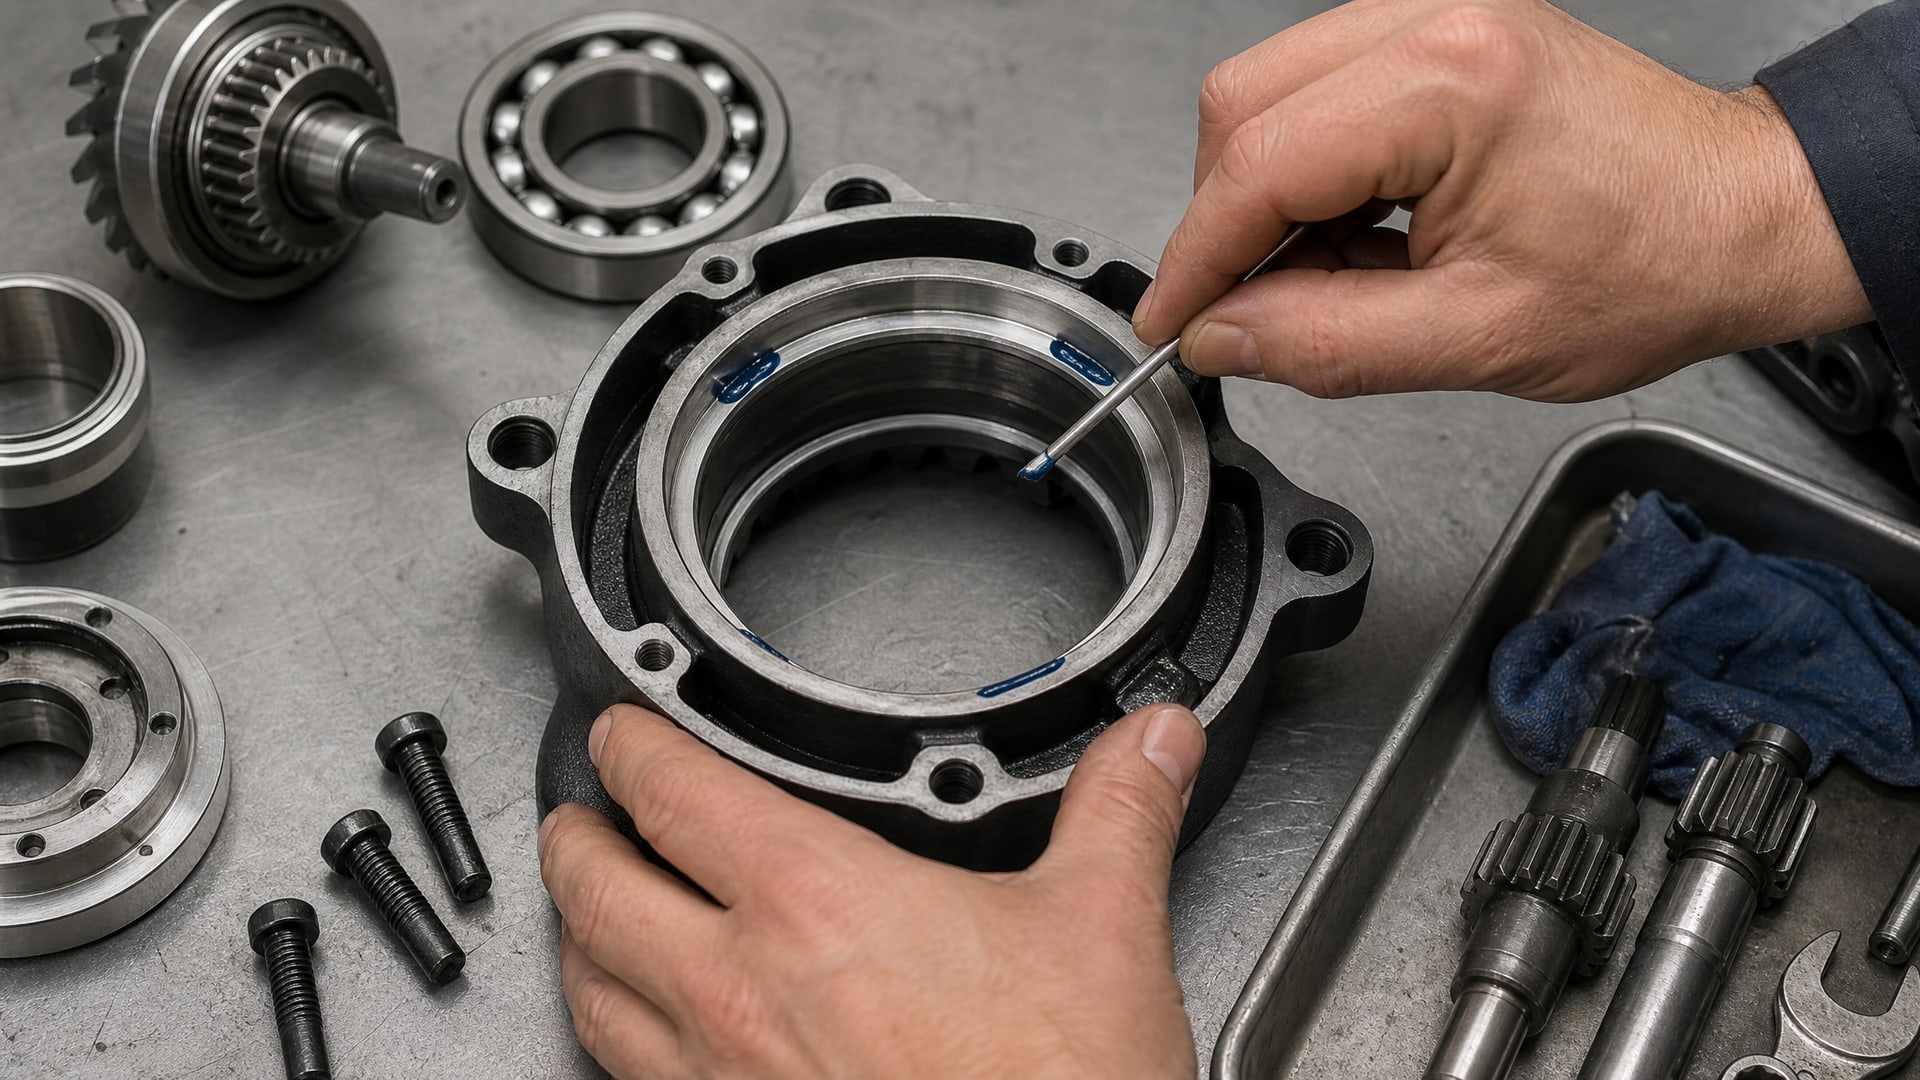
Распределение вещества по всей окружности достигается при сборке: когда вы вводите вал в отверстие, клей выжимается из микрозазора и заполняет его равномерно.
Правильная техника нанесения:
нанесите фиксатор в 2–4 точках равномерно по окружности вала (или на внутреннюю поверхность отверстия) на ведущей кромке;
кол-во: для втулочного соединения диаметром 20–50 мм обычно достаточно 0,5–1 мл;
дайте составу 30–60 секунд для предварительного смачивания поверхности;
вставьте вал в отверстие ровно, без перекоса, с небольшим усилием (соответствующим посадке);
стопорите деталь в правильном положении, чтобы она не повернулась;
удалите излишки фиксатора мягкой тряпкой (не спирт, не растворитель) после затвердевания (обычно через 10–20 минут).
Сборку нужно выполнять сразу после нанесения, пока состав не начал схватываться. Промедление - риск, что клей в воздухе частично отвердеет и потеряет текучесть.
Время отверждения и нагрузка на узел
После нанесения и сборки фиксатор проходит две стадии: функциональная прочность и полное отверждение.
Функциональная прочность - это состояние, при котором клей развил достаточную прочность для небольших нагрузок. Для большинства вал-втулочных фиксаторов среднего класса это происходит примерно через 3 часа при комнатной температуре (20–25 °C). На этом этапе узел можно аккуратно переместить, но нельзя нагружать полной рабочей нагрузкой.
Полное отверждение происходит за 12–24 часа (в зависимости от состава, температуры и толщины слоя). Только после этого узел готов к нормальной работе с вибрацией, ударами и тепловыми циклами.
Ускорить отверждение помогает тепло. При повышении температуры до 40–50 °C время функциональной прочности сокращается до 30–60 минут, полное отверждение - до 3–6 часов. Некоторые производители выпускают быстротвердеющие составы, но они дороже и требуют более точного соблюдения параметров сборки.
Важный момент: нельзя вращать, качать или нагружать узел до полного отверждения. Если вы включили оборудование раньше, клей не развяжет полную прочность, произойдет микроскольжение, фиксация нарушится.
Выбор прочности фиксатора для разных условий эксплуатации
Анаэробные вал-втулочные фиксаторы классифицируют по прочности на сдвиг (ISO 10123):
| Класс прочности | Прочность, Н/мм² | Применение | Разборка |
|---|
| Низкая | до 6 | Временные посадки, детали, требующие частого демонтажа | Легкая (рукой или подручным инструментом) |
| Средняя | 25–50 | Вал-втулка-подшипник-корпус в машиностроении, обслуживаемые узлы | Обычный инструмент (молоток, съемник) |
| Высокая | > 50 | Постоянные посадки, узлы без разборки | Механическая обработка, нагрев |
Для фиксации подшипников чаще всего выбирают средний класс: достаточная прочность против микроподвижек, вибрации и фреттинга, но при необходимости ремонта узел можно разобрать обычным инструментом. Высокопрочные составы применяют, если подшипник монтируется один раз на весь срок жизни машины (например, в герметичном редукторе или неремонтируемом узле).
Если условия эксплуатации с вибрацией и ударными нагрузками, важно убедиться, что состав рассчитан на такие нагрузки. В некоторых вал-втулочных фиксаторах указывается диапазон рабочих температур, например –55 °C…+180 °C. За этими пределами адгезия может снизиться. Для высокотемпературных применений (например, подшипники рядом с печью) нужны специальные составы, рассчитанные на температуры до +350 °C.
Частые ошибки при применении фиксатора
Использование высокопрочного состава в обслуживаемом узле
Многие инженеры думают, что «чем сильнее, тем лучше» и выбирают максимально прочный фиксатор. В результате при следующем ремонте приходится разогревать деталь феном, использовать мощный съемник или даже портить узел. Для большинства случаев оптимален средний класс: он дает надежную фиксацию, но не усложняет сервис.
Нанесение на грязные или замасленные поверхности
Если вы нанесли фиксатор на вал, на котором осталась пленка масла, адгезия будет слабой. Клей схватится, но не будет крепко держать деталь. При первой же вибрации произойдет проскальзывание, и узел начнет разрушаться. Всегда тратьте 5–10 минут на предварительную очистку.
Нагружение узла до полного отверждения
Некоторые мастера включают оборудование через час-два после сборки, расчитывая на функциональную прочность. Это работает, если нагрузка легкая, но при вибрации или ударах клей может не выдержать. Правило простое: на невысокие нагрузки - ждите 3 часов; на полную нагрузку - минимум 12 часов или лучше сутки.
Использование резьбового фиксатора вместо вал-втулочного
На рынке много резьбовых фиксаторов (для болтов и винтов). Они отличаются вязкостью, прочностью и назначением от вал-втулочных. Резьбовой в подшипнике не сработает - или вообще не затвердеет, или даст слабую фиксацию. Всегда проверяйте назначение состава перед покупкой.
Комбинирование фиксатора с другими методами посадки
Анаэробный фиксатор можно и нужно комбинировать с другими методами для повышения надежности.
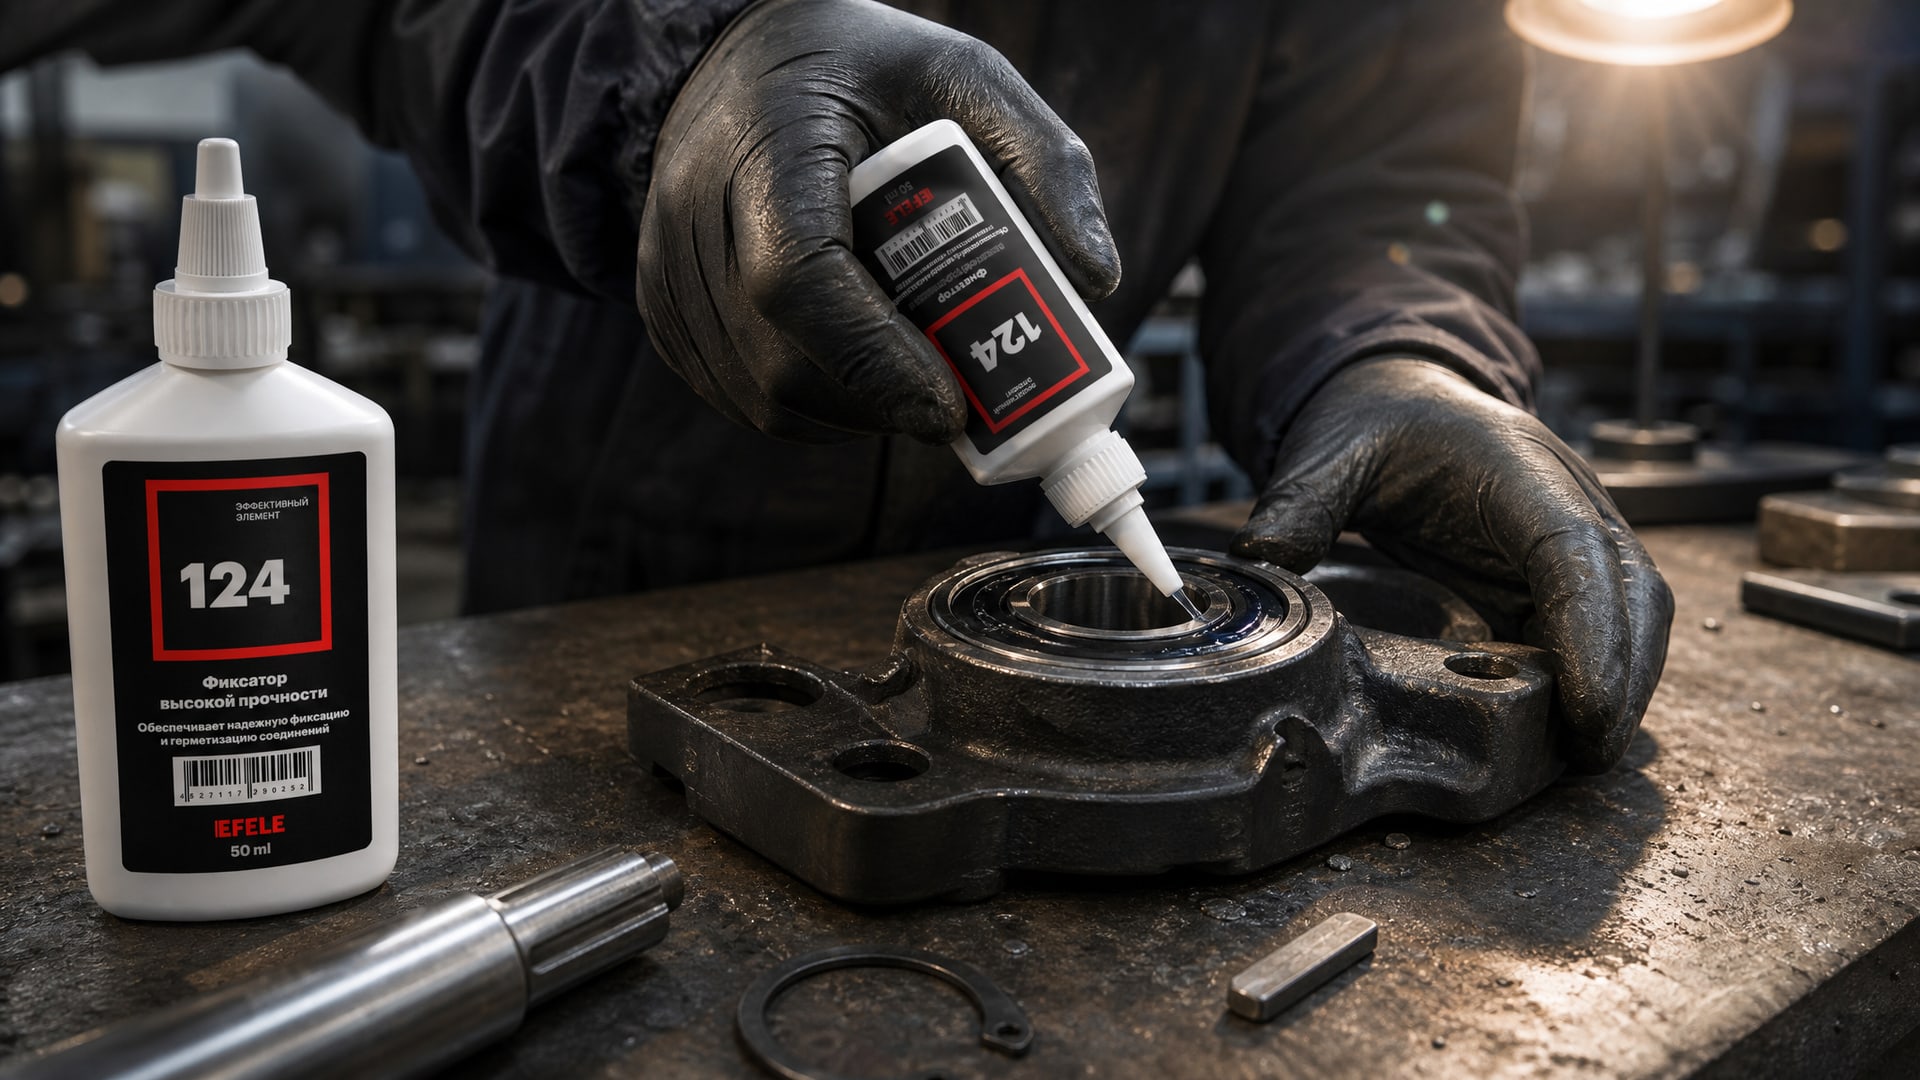
Например:
Фиксатор + стопорное кольцо: кольцо дает механическую преграду, фиксатор блокирует микроподвижку;
Фиксатор + шпонка: шпонка передает крутящий момент, фиксатор защищает от проворачивания и вибрации;
Фиксатор + конус втулки: конусная посадка дает изначально большую преднатяг, фиксатор добавляет химическую связь для долговечности.
В особо тяжелых условиях (высокая вибрация, экстремальные температуры) такие комбинации заметно повышают ресурс подшипника по сравнению с одним только фиксатором. Для фиксации вал-втулочных соединений с зазором до 0,15 мм, обеспечивая высокую прочность и устойчивость к вибрациям, на производствах прижился анаэробный клей EFELE 124, сочетающий надежное отверждение с удобством обслуживания.
Контроль качества и диагностика проблем
После полного отверждения фиксатора проверьте надежность посадки:
механический тест: попробуйте провернуть деталь рукой или небольшим рычагом - она не должна двигаться;
визуальный осмотр: на стыке деталей должна быть видна тонкая полоска засохшего клея (свидетельство того, что состав заполнил зазор);
нагрузочный тест: если узел предполагает вибрацию, дайте машине поработать на малых оборотах 10–15 минут, затем остановите и проверьте люфт еще раз.
Если деталь проворачивается или люфт увеличился, возможны причины:
- неправильная подготовка поверхности (масло, ржавчина);
- недостаточное время отверждения перед нагрузкой;
- зазор был больше допуска;
- выбран неправильный класс прочности (слишком низкий для данных нагрузок).
В этом случае нужно разобрать узел, вычистить остатки старого клея (при необходимости химическими растворителями) и повторить процедуру, устранив причину отказа.
Часто задаваемые вопросы
Какой фиксатор выбрать для выжимного подшипника?
Выжимной подшипник часто работает в условиях высокой вибрации и ударных нагрузок. Для фиксации на валу нужен вал-втулочный фиксатор средней прочности (25–50 Н/мм²), рассчитанный на диапазон температур машины. Перед нанесением тщательно обезжирьте поверхность вала и проверьте зазор - он не должен превышать 0,15 мм.
Можно ли заменить нагрев фиксатором при любой посадке?
Нет. Фиксатор работает в микрозазорах (0,1–0,15 мм). При критическом износе вала или ступицы, когда зазор > 0,2 мм, фиксатор не компенсирует повреждение - нужна механическая восстановительная обработка: гальваническое покрытие, правка или замена детали. Первый шаг - измерить зазор и оценить состояние сопрягаемых поверхностей.
Сколько времени ждать перед первой нагрузкой?
При комнатной температуре функциональная прочность развивается за 2–3 часа, полное отверждение - за 12–24 часа. На низкие нагрузки узел можно нагружать через 3 часа; на полные вибрационные нагрузки - только после суток. Нагрев ускоряет процесс: при 40–50 °C полное отверждение достигается за 3–6 часов.
Чем отличается фиксатор подшипников от резьбового фиксатора?
Это разные составы. Вал-втулочные (ретенционные) фиксаторы имеют более низкую вязкость и прочность, рассчитаны на микрозазоры и передачу крутящего момента. Резьбовые фиксаторы выше вязкостью, рассчитаны на заполнение резьбовых витков и предотвращение самоотвинчивания. Использование резьбового состава в цилиндрической посадке не даст нужного результата.
Как убрать излишки фиксатора после сборки?
Избытки удаляйте после первичного затвердевания (10–20 минут) мягкой тряпкой. Не используйте спирт, ацетон или другие растворители - они растворят еще не полностью затвердевший клей. После полного отверждения (24 часа) избытки уже не смываются обычными средствами и удаляются механически (ножом, напильником) или оставляются как есть.
Заключение
Анаэробный фиксатор - инструмент не для «магии клея», а для целенаправленного решения микроподвижек и фреттинга в подшипниковых посадках. Его эффективность зависит от трех факторов: правильно выбранного зазора (0,1–0,15 мм), чистой обезжиренной поверхности и соблюдения времени отверждения. Если все три условия соблюдены, фиксатор продлевает ресурс подшипника в 1,5–2 раза за счет устранения коррозии и износа в зоне посадки.
На практике правильно подобранный вал-втулочный фиксатор среднего класса прочности становится стандартным методом фиксации в сервисных и производственных условиях: он дает надежность, не усложняет демонтаж и не требует дорогого оборудования. Главное - инвестируйте в подготовку поверхности и временем отверждения, а не в самый прочный состав. Следующий шаг: оцените зазоры в ваших узлах, выберите состав, соответствующий условиям, и спланируйте смену оборудования с учетом времени полного отверждения.