Фрезеровка закаленной стали (более 40 HRC) - одна из самых требовательных операций в цехе. Инструмент работает в условиях высоких температур резания, ударных нагрузок и быстрого накопления износа. Кажется, что основное значение имеет сама фреза: марка твердого сплава, покрытие, геометрия зубьев. На практике же стойкость инструмента на 60–70% зависит не от его конструкции, а от системы резания, выбора режимов и подачи охлаждающе-смазывающей жидкости (СОЖ) - если она вообще применяется. Инженеры и закупщики часто сосредоточены на поиске более дорогого инструмента, упуская простые, но проверенные решения: жесткость оснастки, стабильная траектория резания, правильная концентрация СОЖ и контроль ее подачи. Эта статья разберет ключевые факторы, которые действительно продлевают срок службы фрезы в условиях закаленной стали, и покажет, где часто ошибаются производства.
Почему жесткость системы - главное условие
Закаленная сталь не терпит колебаний.
Любая вибрация, люфт в оснастке или чрезмерный вылет инструмента приводят к неравномерной нагрузке на зубья фрезы, микроударам и ускоренному выкрашиванию кромки. На производстве часто видно: когда переходят с жесткой цанги на обычный патрон или увеличивают вылет с 50 мм до 80 мм, ресурс фрезы падает в 2–3 раза, несмотря на все остальные меры.
Жесткая система - это не просто красивое выражение. Это означает:
Короткий вылет инструмента: максимально близко к держателю, чтобы минимизировать деформации под нагрузкой.
Прецизионная цанга или гидравлический патрон вместо универсальных решений: люфт в несколько десятых миллиметра уже вызывает вибрацию.
Жесткая оснастка для заготовки: надежная базовая поверхность, без перекоса, чтобы нагрузка распределялась равномерно.
Проверка биения инструмента на шпинделе: радиальное и осевое биение не должны превышать 0,02–0,05 мм в зависимости от диаметра фрезы.
Если в цехе уже есть проблемы с вибрацией или биением, сначала стоит их решить, а потом уже искать более совершенный инструмент и СОЖ. Иначе любые затраты на улучшение режимов дадут слабый результат.
Сухая обработка или воздух вместо жидкого охлаждения
Большинство производств привычно наносят СОЖ на любую операцию по стали - это работает для мягких материалов.
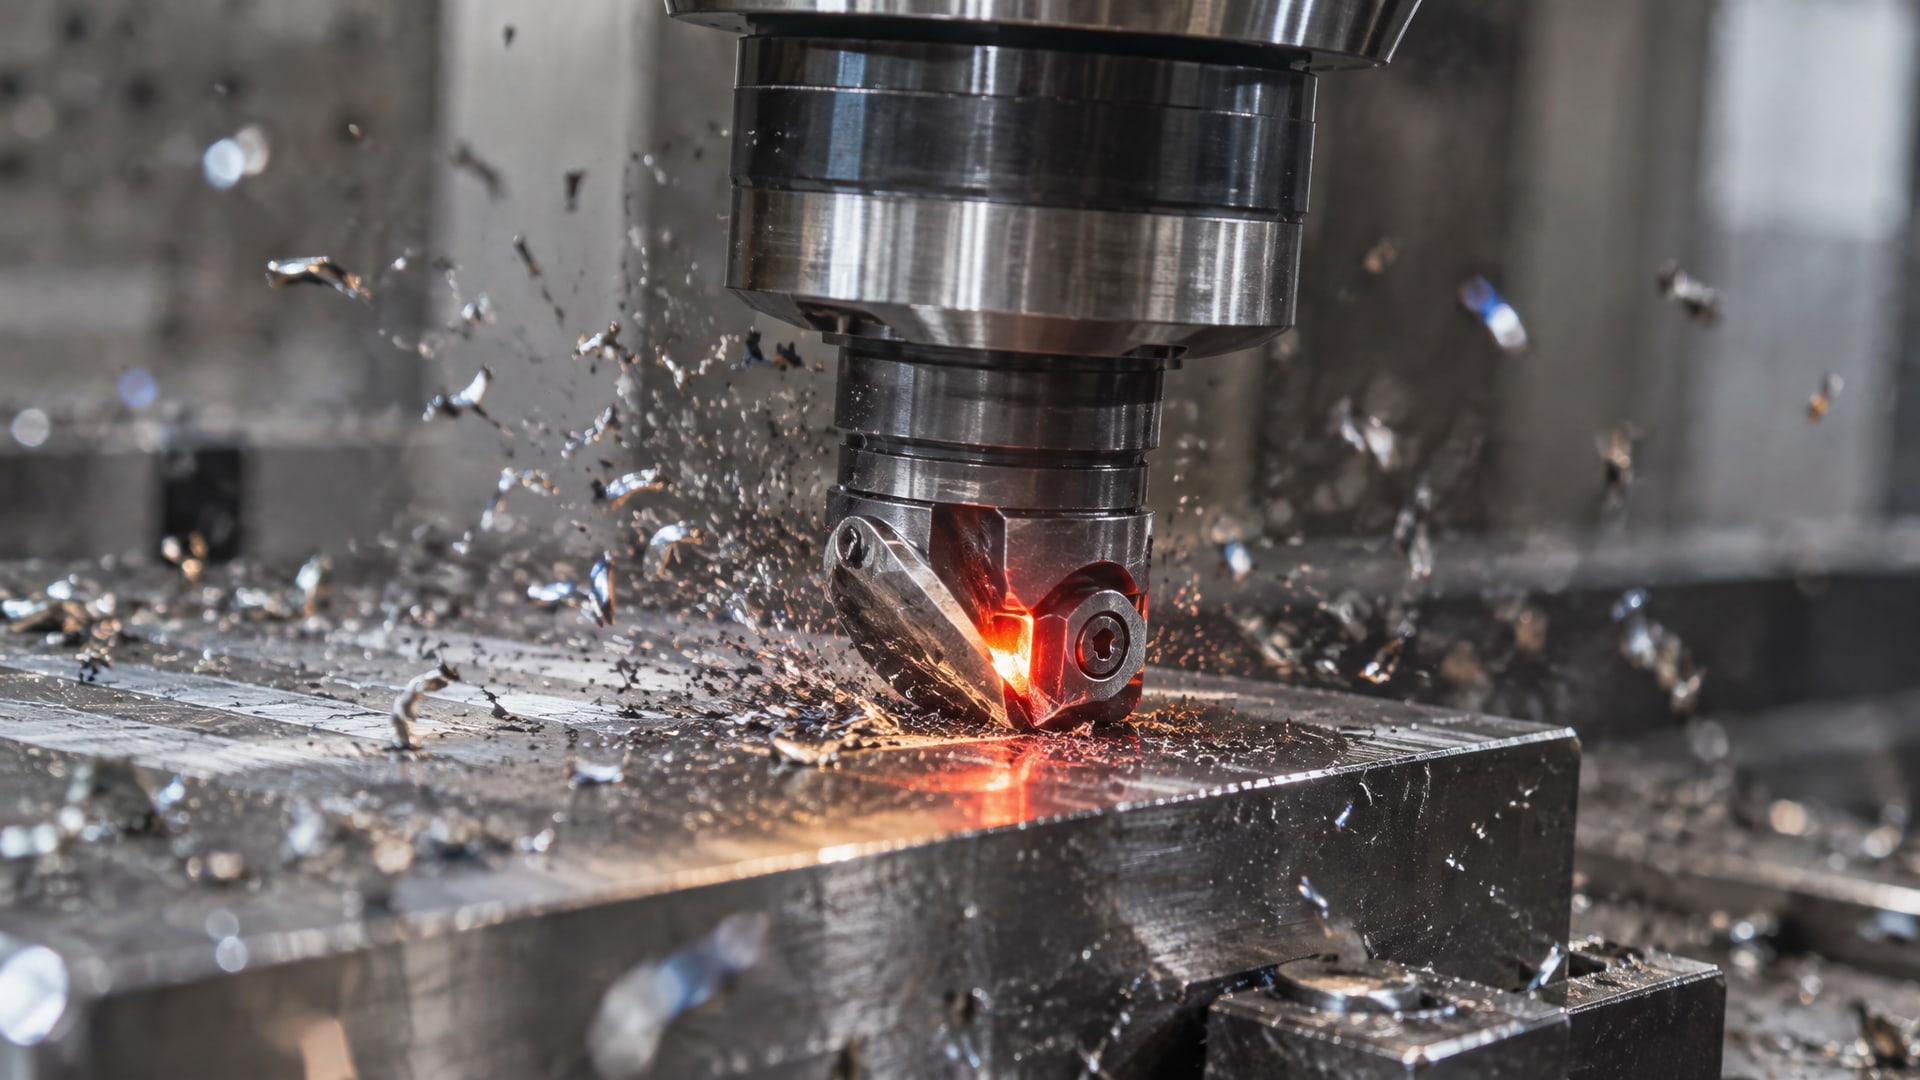
Однако для закаленной стали (свыше 40 HRC) картина другая. Твердосплавная кромка нагревается до 800–1000 °C, и если на раскаленный инструмент внезапно подать холодную жидкость, возникает термический шок. Материал кромки испытывает микротрещины, особенно если покрытие тонкое. Это приводит к выкрашиванию и быстрому износу.
Поэтому в большинстве справочников и техрекомендаций для твердосплавного инструмента при обработке закаленной стали рекомендуют:
Сухую обработку: без жидкости вообще, полагаясь на конвекцию воздуха и отвод тепла в стружку. Этот режим работает, если есть короткие переходы и стабильные режимы.
Воздушную продувку: сжатый воздух под давлением 4–6 бар подводится в зону резания. Воздух не охлаждает (как жидкость), а выдувает стружку, улучшает видимость и немного снижает температуру благодаря испарительному эффекту.
MQL (минимальное количество смазки): если нужна смазка, то очень малое количество масла (часто 0,5–2 мл/час на сопло) с воздушной подачей. При правильной геометрии и давлении MQL может увеличить стойкость в 3–10 раз по сравнению с flood cooling, потому что избегает температурного удара.
Если же производство вынуждено использовать СОЖ (например, для чистоты обработки или по требованиям заказчика), то нужна полная переоценка подхода: не flood cooling, а направленная непрерывная подача с контролем температуры.
Правильный выбор инструмента: материал и покрытие
Не всякая твердосплавная фреза одинаково подходит для закаленной стали.
Выбор материала кромки и покрытия имеет прямое влияние на ресурс.
Мелкозернистый и нанозернистый карбид
Стандартный среднезернистый твердый сплав хорош для универсальной работы, но для закаленной стали нужна большая прочность кромки. Мелкозернистые структуры (размер зерна 0,5–1 микрон) и особенно нанозернистые (менее 0,5 микрона) имеют:
Более высокую твердость на пике (до 1400–1500 HV против 1200–1300 HV у среднезернистых).
Лучшую сопротивляемость выкрашиванию благодаря более плотной структуре.
Повышенную тепловую устойчивость: они сохраняют твердость при температурах выше 1000 °C.
Термобарьерные покрытия
Покрытия типа TiN, TiCN, AlTiN играют роль теплоэкрана и барьера диффузии. Для закаленной стали предпочтительны многослойные керамические покрытия (AlTiN, CrN, TiAlN), которые выдерживают температуру свыше 900 °C и снижают коэффициент трения за счет пониженной адгезии к металлу стружки.
Инженеры часто ошибаются, выбирая универсальное покрытие по цене. На практике для закаленной стали лучше один раз переплатить за специализированное покрытие, чем потом менять фрезы каждый день.
Траектория резания и режимы подачи
Даже идеальный инструмент и жесткая система не дадут результата, если траектория врезания нестабильна.
Для закаленной стали лучше всего работают техники плавного врезания:
Trochoidal milling (спиральное врезание): фреза врезается не радиально в глубь материала, а по спирали, постепенно увеличивая глубину. Это уменьшает ударную нагрузку на зубья и предотвращает выкрашивание.
Adaptive milling: станок ЧПУ контролирует нагрузку в реальном времени, автоматически регулируя скорость или глубину, чтобы избежать перегруза.
Peel milling: касательное фрезерование с минимальной радиальной подачей, при котором основная нагрузка падает на главное движение (обороты).
Если на производстве используют обычное фрезерование (врезание на полную глубину сразу), то для закаленной стали нужно:
Уменьшить радиальную глубину резания (ae) на 30–50% по сравнению с рекомендованной для мягкой стали.
Следить за признаками вибрации (chatter) - при их появлении сначала снижают именно радиальную подачу, а не скорость вращения.
Использовать постоянную подачу на зуб (fz): каждый зуб фрезы получает одинаковую нагрузку, что стабилизирует процесс.
Условия подачи СОЖ, если ее применяют
Несмотря на рекомендации сухой обработки, на многих производствах СОЖ все же применяют - из-за требований к чистоте, из традиции или потому, что есть централизованная система подачи.
Главное в этом случае - не ошибиться с подачей, концентрацией и типом жидкости.
Непрерывность и направленность подачи
Первое и самое важное правило: поток СОЖ должен быть непрерывным. Никаких включений-выключений во время прохода, никаких прерываний. Почему? Закаленная сталь и твердосплав - оба хрупкие материалы. Если жидкость была, потом исчезла (например, из-за пробки в сопле), а потом опять появилась, кромка испытает резкие перепады температуры: сначала охлаждение, потом нагрев, потом охлаждение. Это приводит к микротрещинам за несколько проходов.
Поток должен быть направлен в зону резания, а не в сторону. Рассеянная подача дает минимальный эффект и больше пачкает цех.
Концентрация и тип жидкости
Если для общей работы по стали типичная концентрация -5–8%, то для закаленной стали и тяжелых режимов производители часто рекомендуют повышенные концентрации: 8–10% для эмульсий при flood cooling, 3–5% для синтетических водорастворимых жидкостей, нацеленных на баланс смазывания и отвода тепла.
Очень важно контролировать концентрацию. На практике многие производства не измеряют ее регулярно, и со временем жидкость разбавляется водой, концентрация падает, а эффект от СОЖ исчезает. Рефрактометр - простой и дешевый инструмент, и его измерение один раз в смену (или ежедневно для критичных операций) спасает много проблем.
Для закаленной стали с непрерывной подачей полусинтетические водорастворимые композиции часто показывают стабильность и требуемый баланс охлаждения и смазки. На отдельных участках цеха, где используют более мягкие режимы и где важна долговечность фрезы, применяют минеральные масляные СОЖ - они дольше сохраняют стойкость кромки при взаимодействии с твердым материалом.
Температура СОЖ
Один из часто упускаемых параметров - температура жидкости. Если на входе СОЖ поступает горячей (35–40 °C) или ледяной (ниже 10 °C), это создает тепловой шок, даже если сама жидкость подается непрерывно. В рекомендациях указывается диапазон 20–25 °C с допуском ±2 °C, чтобы снизить риск образования микротрещин на кромке.
На больших производствах стоит система охлаждения СОЖ; на малых - часто приходится контролировать вручную или использовать компактные охладители. Это мелочь, но она работает.
Контроль износа и плановая замена инструмента
Даже при соблюдении всех условий фреза изнашивается.
Вопрос в том, как определить момент ее замены до того, как она сломалась и испортила деталь.
Стандарт ISO 3685 предлагает критерий износа по задней поверхности: когда ширина ленты износа (VB) достигает 0,3 мм - это сигнал к замене. На практике для закаленной стали многие цехи используют этот ориентир как базовый.
Также применяют эмпирическую формулу Тейлора: VT^n = C, где V - скорость резания, T - время стойкости инструмента, n - показатель степени (для твердого сплава в закаленной стали примерно 0,20–0,33). Это помогает планировать смену инструмента исходя из режимов.
На цехе полезно вести простой журнал:
Время начала и конца работы фрезы.
Количество обработанных деталей.
Признаки износа (виден ли на краю рез с потеками, увеличилась ли вибрация, изменилась ли шероховатость поверхности).
Причина замены (планомерный износ, выкрашивание кромки, затупление).
Это дает понимание реального ресурса инструмента в вашей системе и режимах, что позволяет предусмотреть запасы и избежать срывов сроков.
Решение проблем в процессе: что менять в первую очередь
Когда фреза начинает быстро стачиваться или кромка ломается, инженеры часто действуют вразброс: кто-то сразу покупает более дорогой инструмент, кто-то повышает обороты, кто-то добавляет СОЖ.
На практике нужен порядок действий.
При выкрашивании кромки или вибрации
Проверить жесткость и биение: убедиться, что нет люфтов, цанга зажима плотная, инструмент не болтается в шпинделе. Часто это единственная причина.
Уменьшить радиальную глубину резания (ae) на 20–30%. Если не помогает, уменьшить еще на 20–30%.
Проверить траекторию врезания: если было прямое радиальное врезание, переходить на спиральное или адаптивное.
Стабилизировать подачу СОЖ (если она используется): убедиться, что давление и расход достаточны, нет пробок в сопле, температура в норме.
Только после этого - если ничего не помогло - менять режимы (скорость, подачу на зуб) или пробовать другой материал инструмента.
При быстром затуплении кромки
Сначала проверить концентрацию СОЖ и ее качество (не пенится ли, не разделяется ли на слои).
Убедиться, что СОЖ действительно подается в зону резания, а не распыляется в стороны.
Проверить температуру СОЖ; если она выше 30 °C, это может ускорить химическое взаимодействие между стружкой и кромкой.
Увеличить концентрацию СОЖ на 1–2% (если было 7%, попробовать 8–9%).
Если все это не помогает, рассмотреть переход на сухую обработку или воздушную продувку.
Очень важно не действовать наугад: каждое изменение нужно проверить на одной-двух деталях, прежде чем переходить на весь тираж.
Практическая интеграция улучшений на производстве
Многие цехи понимают, что нужны перемены, но не знают, с чего начать.
Вот типичный порядок действий для среднего производства:
Этап 1: Диагностика текущего состояния (1–2 недели)
Измерить биение шпинделя и люфты в оснастке.
Протестировать несколько типов вылета инструмента (50, 70, 90 мм) на одном проходе и сравнить ресурс.
Записать текущий расход и концентрацию СОЖ, измерить температуру.
Визуально оценить характер износа фрез: выкрашивание, равномерное стирание, черные отложения на кромке и т.п.
Этап 2: Точечные улучшения (2–4 недели)
Начинать с самого дешевого и простого:
Перейти на более жесткую цангу (гидравлическую вместо пружинной).
Сократить вылет инструмента на 20–30%.
Проверить и отрегулировать подачу СОЖ: направленность, давление, расход.
Если есть возможность, опробовать спиральное врезание вместо прямого.
На этом этапе можно получить 20–40% прирост стойкости без больших инвестиций.
Этап 3: Замена материала и режимов (если нужно, 4–8 недель)
На основе диагностики выбрать фрезы из мелкозернистого или нанозернистого твердого сплава с подходящим покрытием.
Если сухая обработка невозможна, перейти на MQL с расходом 0,5–1 мл/час и давлением 2–3 бара.
Отрегулировать режимы резания: обороты, подачу на зуб, глубину врезания.
Протестировать на малых партиях перед внедрением в серию.
После этого обычно достигается 50–80% прирост стойкости по сравнению с исходным состоянием.
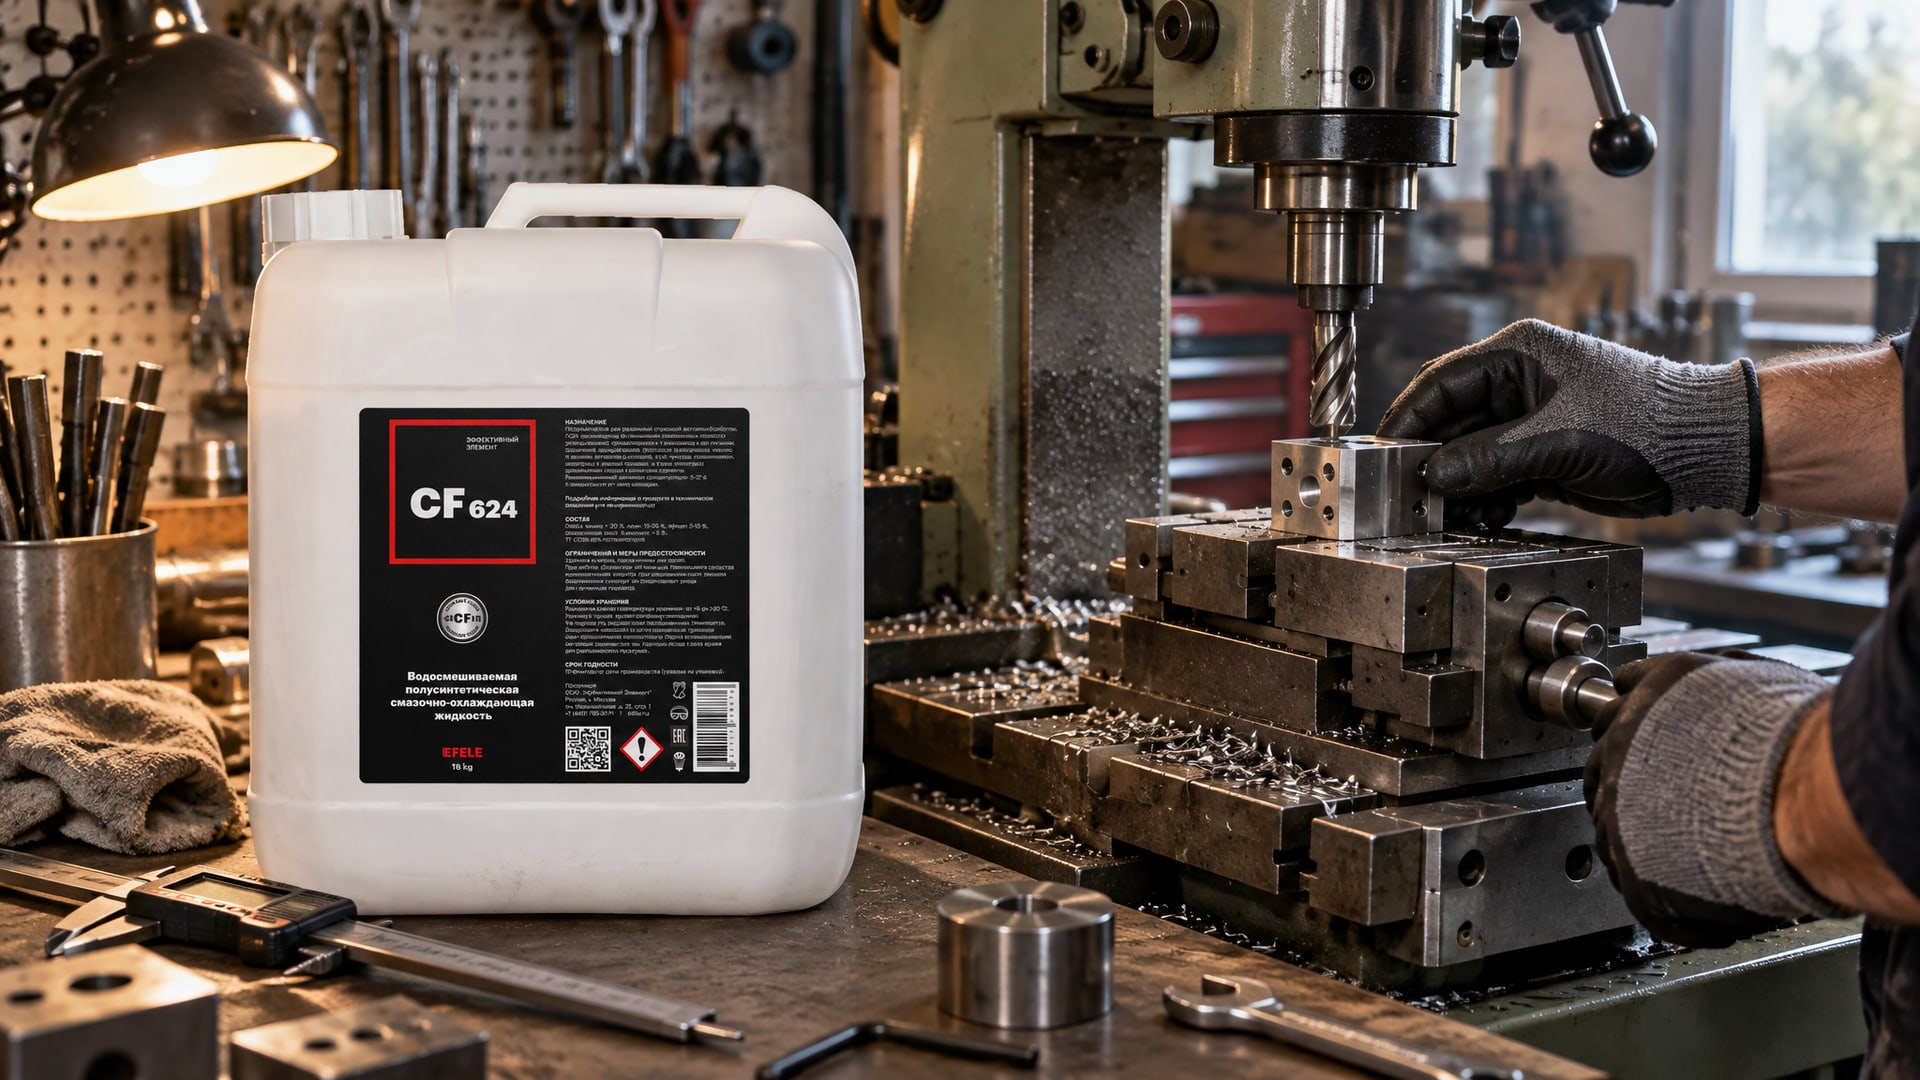
На участках цехов, где обрабатывают закаленную сталь, некоторые технологи заметили, что при переходе с обычной flood-системы на направленную непрерывную подачу полусинтетической водорастворимой СОЖ с концентрацией 8–10% стойкость фрез растет благодаря лучшей стабильности процесса и снижению термошока. EFELE CF-624 именно такой жидкостью хорошо себя показывает - не требует сложной настройки и стабильна по составу, что упрощает контроль через рефрактометр и температурный мониторинг.
На других участках, где перейти на жидкостную систему сложно или где нужна особо длительная стойкость инструмента, применяют минеральные масляные СОЖ для направленной подачи на критичных переходах. Такие составы лучше удерживают адгезию к твердому сплаву и меньше подвержены разложению при высокотемпературном взаимодействии; здесь EFELE CF-637 работает как альтернатива водорастворимым жидкостям, когда нужна максимальная стойкость в условиях без требований к санитарности.
Частые ошибки, которых стоит избежать
Увеличение подачи вместо жесткости. Если система вибрирует, добавление подачи на зуб только усугубит проблему. Сначала - жесткость, потом - режимы.
Прерывистая подача СОЖ. На многих цехах соплы подводят, но поток часто прерывается: то сопло засорено, то давление упало, то цех отключили на ночь. Это разрушает кромку быстрее, чем сухая обработка.
Чрезмерно низкая подача на зуб. Кажется логичным: чем мельче, тем лучше для твердого материала. На практике слишком низкая подача приводит к трению вместо резания, разогреву кромки и ускоренному износу.
Неконтролируемая концентрация СОЖ. Через месяц-два работы жидкость разбавляется, концентрация падает ниже 3%, эффект исчезает. Простое измерение раз в неделю решает эту проблему.
Выбор инструмента только по цене. Дешевая фреза из универсального карбида может обойтись вдвое дороже, если считать количество замен и время простоя в переналадке. Для серийного производства стоит считать стоимость владения, а не цену единицы.
Часто задаваемые вопросы
Правда ли, что при обработке закаленной стали нельзя использовать СОЖ?
Не совсем. Для твердых материалов (выше 45 HRC) и твердосплавного инструмента сухая обработка или воздушная продувка действительно предпочтительнее flood cooling, потому что избегают термического шока. Но если СОЖ подается непрерывно, направленно в зону резания, при правильной концентрации и температуре, она может работать и даже улучшить стойкость. Главное - не прерывистый поток и не резкие перепады.
На сколько процентов увеличится стойкость фрезы, если улучшить жесткость системы?
На 20–40% при условии, что был люфт или чрезмерный вылет. Если же вибрация вызвана динамической неустойчивостью станка (резонансом на определенных оборотах), улучшение жесткости может дать 50–80% прироста. Точное значение зависит от текущего состояния оборудования.
Какая концентрация СОЖ оптимальна для закаленной стали?
Для эмульсий при flood cooling -8–10%, для синтетических водорастворимых при направленной подаче -3–5%. Важнее самой концентрации - ее стабильность: она не должна «уплывать» из-за разбавления водой или испарения. Контролируйте рефрактометром один раз в неделю.
Нужно ли переходить на дорогие покрытия типа AlTiN?
Если текущий инструмент быстро ломается и вы уже улучшили жесткость системы, то переход на специализированное покрытие (AlTiN, TiAlN) для закаленной стали часто окупается за счет снижения количества замен. Однако сначала проверьте: может быть, ваша СОЖ низкой концентрации или подается нестабильно, и это главная причина.
Может ли MQL (минимальное количество смазки) заменить обычное жидкое охлаждение?
Да, если система MQL настроена правильно (давление 2–3 бара, расход 0,5–2 мл/час, геометрия сопла подходит к инструменту). На практике MQL может увеличить стойкость в 3–10 раз по сравнению с flood cooling при обработке закаленной стали, потому что избегает термошока. Но настройка требует опыта.
Заключение
Увеличить стойкость фрезы при фрезеровании закаленной стали - это не чудо, а следствие логичной системы действий. Жесткая оснастка и минимальный вылет дают основание; выбор между сухой обработкой, воздухом или непрерывной подачей СОЖ - второй уровень оптимизации; материал инструмента и режимы резания - третий. Прыгать сразу на самый дорогой инструмент без работы над системой - пустая трата денег. На практике инженеры, которые начинают с диагностики, потом последовательно улучшают жесткость, стабилизируют подачу СОЖ и настраивают режимы, получают 50–80% прирост ресурса инструмента за 2–3 месяца.
Первый шаг - обследовать ваше текущее оборудование: измерить биение, люфты, проверить цангу, оценить траекторию врезания. Второй шаг - улучшить самое слабое звено (жесткость, подачу СОЖ или режимы). Третий - при необходимости пробовать новый инструмент с полным контролем результата. Такой подход работает на производствах любого размера и всегда приносит видимый результат.