Анаэробный фиксатор резьбы - однокомпонентный состав, который отверждается в отсутствие воздуха и в контакте с металлом. Именно это свойство позволяет ему заполнять микрозазоры между витками резьбы и блокировать ее относительное смещение под вибрацией и ударными нагрузками. Самоотвинчивание крепежа - частая причина неплановых простоев и отказов оборудования, особенно на участках с повышенной вибрацией. Правильный выбор фиксатора предотвращает потери крутящего момента, исключает холодный пуск и обеспечивает надежное соединение без применения контргаек и пружинных шайб.
Закупщики и инженеры часто обращаются к вопросу выбора не по названиям типов, а по конкретным условиям: размеру резьбы, вибрационной нагрузке, необходимости разборки и температурному диапазону. Статья раскрывает критерии отбора, объясняет, почему цвет упаковки не является главным ориентиром, и показывает, как сравнивать составы по стандарту ISO 10964.
Что определяет правильный выбор фиксатора
Анаэробный фиксатор резьбы выбирают по трем ключевым параметрам: размер резьбы, требуемая прочность фиксации и режим эксплуатации.
Стандарт ISO 10964 устанавливает методику измерения момента срыва (breakaway torque) - это показатель удерживающей способности на резьбовом соединении, который позволяет сравнивать разные составы. Момент срыва измеряется на стандартной фикстуре и указывается в техническом листе в диапазоне значений, например 20–150 дюйм-фунтов или 70–200 дюйм-фунтов.
Для малых резьб (M2–M6) рекомендуют низко- или среднепрочные составы с низкой вязкостью, чтобы состав проникал в узкие зазоры. Средние резьбы (M6–M20) допускают среднюю прочность, а крупные (от M20) часто требуют высокой прочности и более вязкого состава. Температурная стойкость типовых анаэробных фиксаторов составляет около 150 °C, специальные версии удерживают параметры до 200 °C. Эти характеристики всегда указаны в паспорте продукта и должны сверяться со спецификацией именно на стадии подбора.
Прочность фиксации: низкая, средняя и высокая
Классификация по прочности - практический способ отбора, но она не стандартизирована универсально.
Производители используют собственные обозначения: некоторые называют уровни номерами (1, 2, 3), другие - словами (низкая, средняя, высокая). Главное - смотреть момент срыва в техническом листе, а не полагаться только на название.
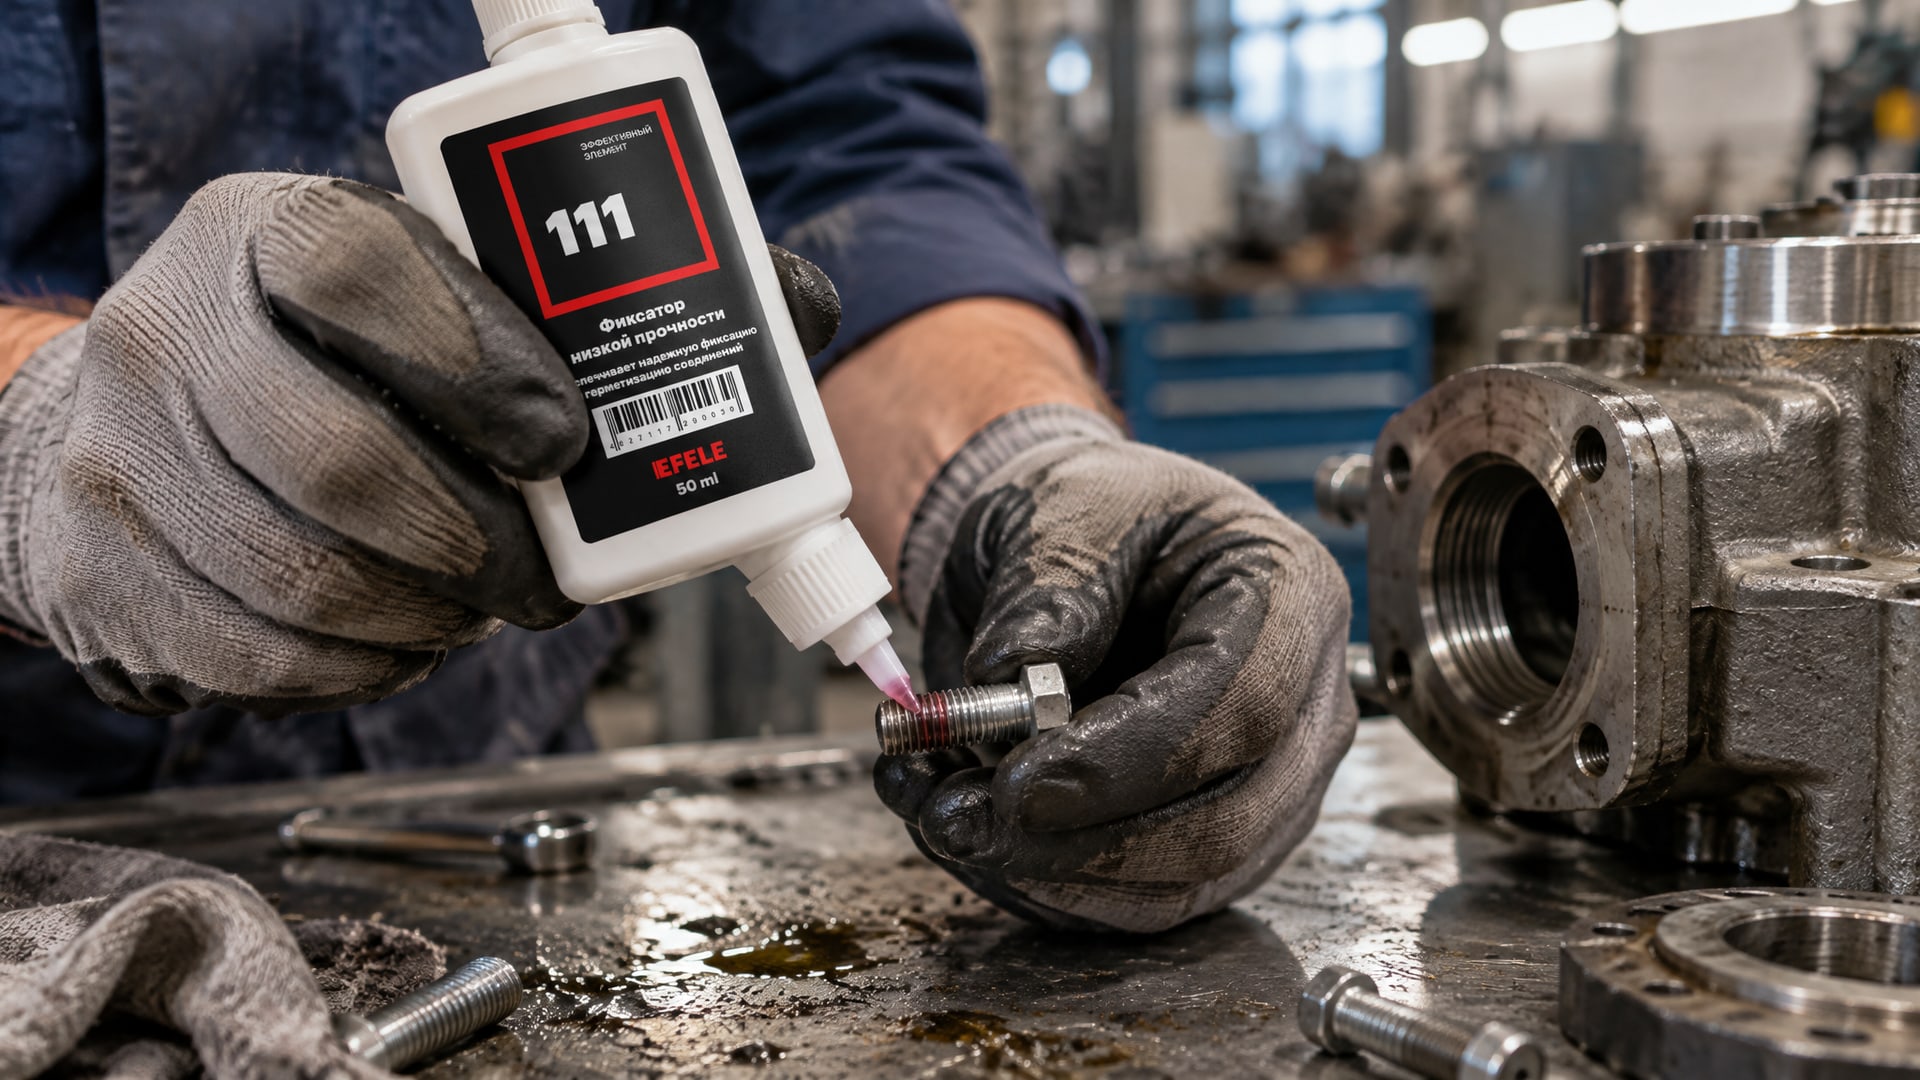
Низкая прочность (момент срыва 20–70 дюйм-фунтов) подходит для соединений, которые будут регулярно разбираться без нагрева. Примеры: микрометры, регулировочные винты приборов, крепеж, требующий частой переналадки. Для часто разбираемых соединений, где требуется низкая прочность фиксации, подойдет анаэробный фиксатор резьбы EFELE 111, который обеспечивает достаточную фиксацию и одновременно позволяет провести разборку без повреждения резьбы и применения нагрева.
Средняя прочность (70–200 дюйм-фунтов) - универсальный выбор для большинства типовых узлов: монтажный крепеж, соединения в машиностроении, оборудование общего назначения. Это уровень, рекомендуемый, когда условие не требует полунеразъемного соединения, но вибрация присутствует.
Высокая прочность (свыше 200 дюйм-фунтов) применяется для полунеразъемных соединений, узлов с высокой вибрационной нагрузкой, а также для задач, где разборка предусмотрена только при капитальном ремонте. В этом случае понадобится нагрев сопряжения для демонтажа.
Размер резьбы и выбор вязкости
Вязкость состава напрямую связана с размером резьбы и зазором между витками.
Для малых резьб вязкость должна быть низкой, чтобы состав самопроизвольно проникал в узкие капилляры между витками. Для крупных резьб или образцов с увеличенными допусками подходят более вязкие составы - они не стекают, держатся в зоне контакта и постепенно отверждаются. На практике это означает: для M2–M6 берут обычно жидкие составы, для M6–M20 - средневязкие, для M20 и крупнее можно перейти на пасту или гель.
Выбор вязкости критичен для вертикального монтажа: если резьба направлена вверх или вниз, низковязкий состав может стечь с поверхности до отверждения. В этом случае нужна паста (обычно более высокой вязкости) или гель, которые удерживаются на месте под действием гравитации. Этот учет часто упускается закупщиками, которые выбирают только по названию типа, не проверив рекомендации по нанесению в техническом листе.
Анаэробный герметик и фиксатор: в чем различие
Часто возникает вопрос: чем отличается анаэробный герметик от фиксатора резьбы.
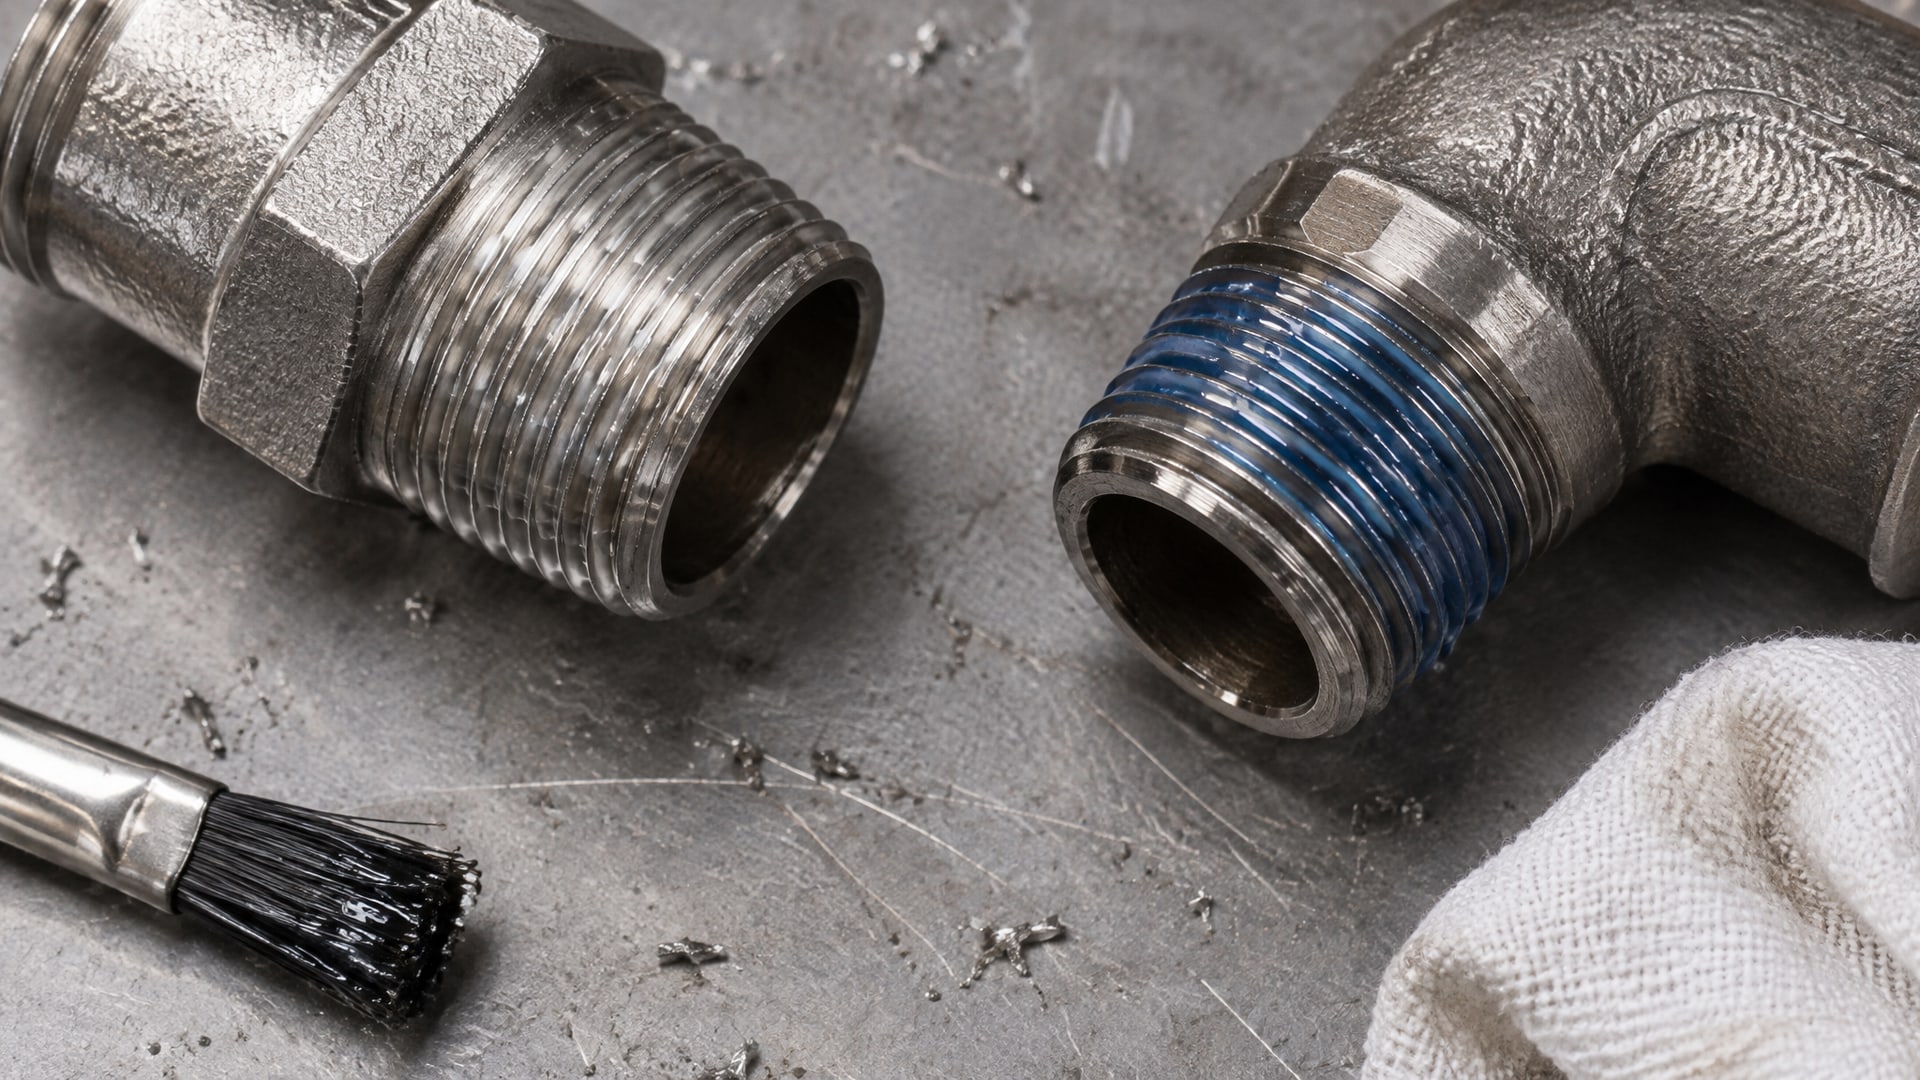
На практике анаэробные составы работают одновременно и как герметик, и как фиксатор. Однако назначение определяет, какой параметр в техлисте важнее. Для герметизации резьбовых соединений водопровода или топливопроводов первичным показателем является герметичность (сопротивление течи под давлением). Для фиксации - это момент срыва и удерживающая способность.
На уровне рецептуры герметик часто имеет более низкую пластичность и лучше заполняет микротрещины, тогда как фиксатор может быть жестче и сохранять форму дольше. Но граница размыта: один и тот же состав в разных странах может маркироваться то как герметик, то как фиксатор. Поэтому при выборе нужно смотреть на конкретные параметры: ISO 10964 (момент срыва), диапазон рабочей температуры и совместимость с материалом резьбы.
Поверхность и применение: подготовка и нанесение
Перед нанесением анаэробного фиксатора резьба должна быть чистой, обезжиренной и сухой.
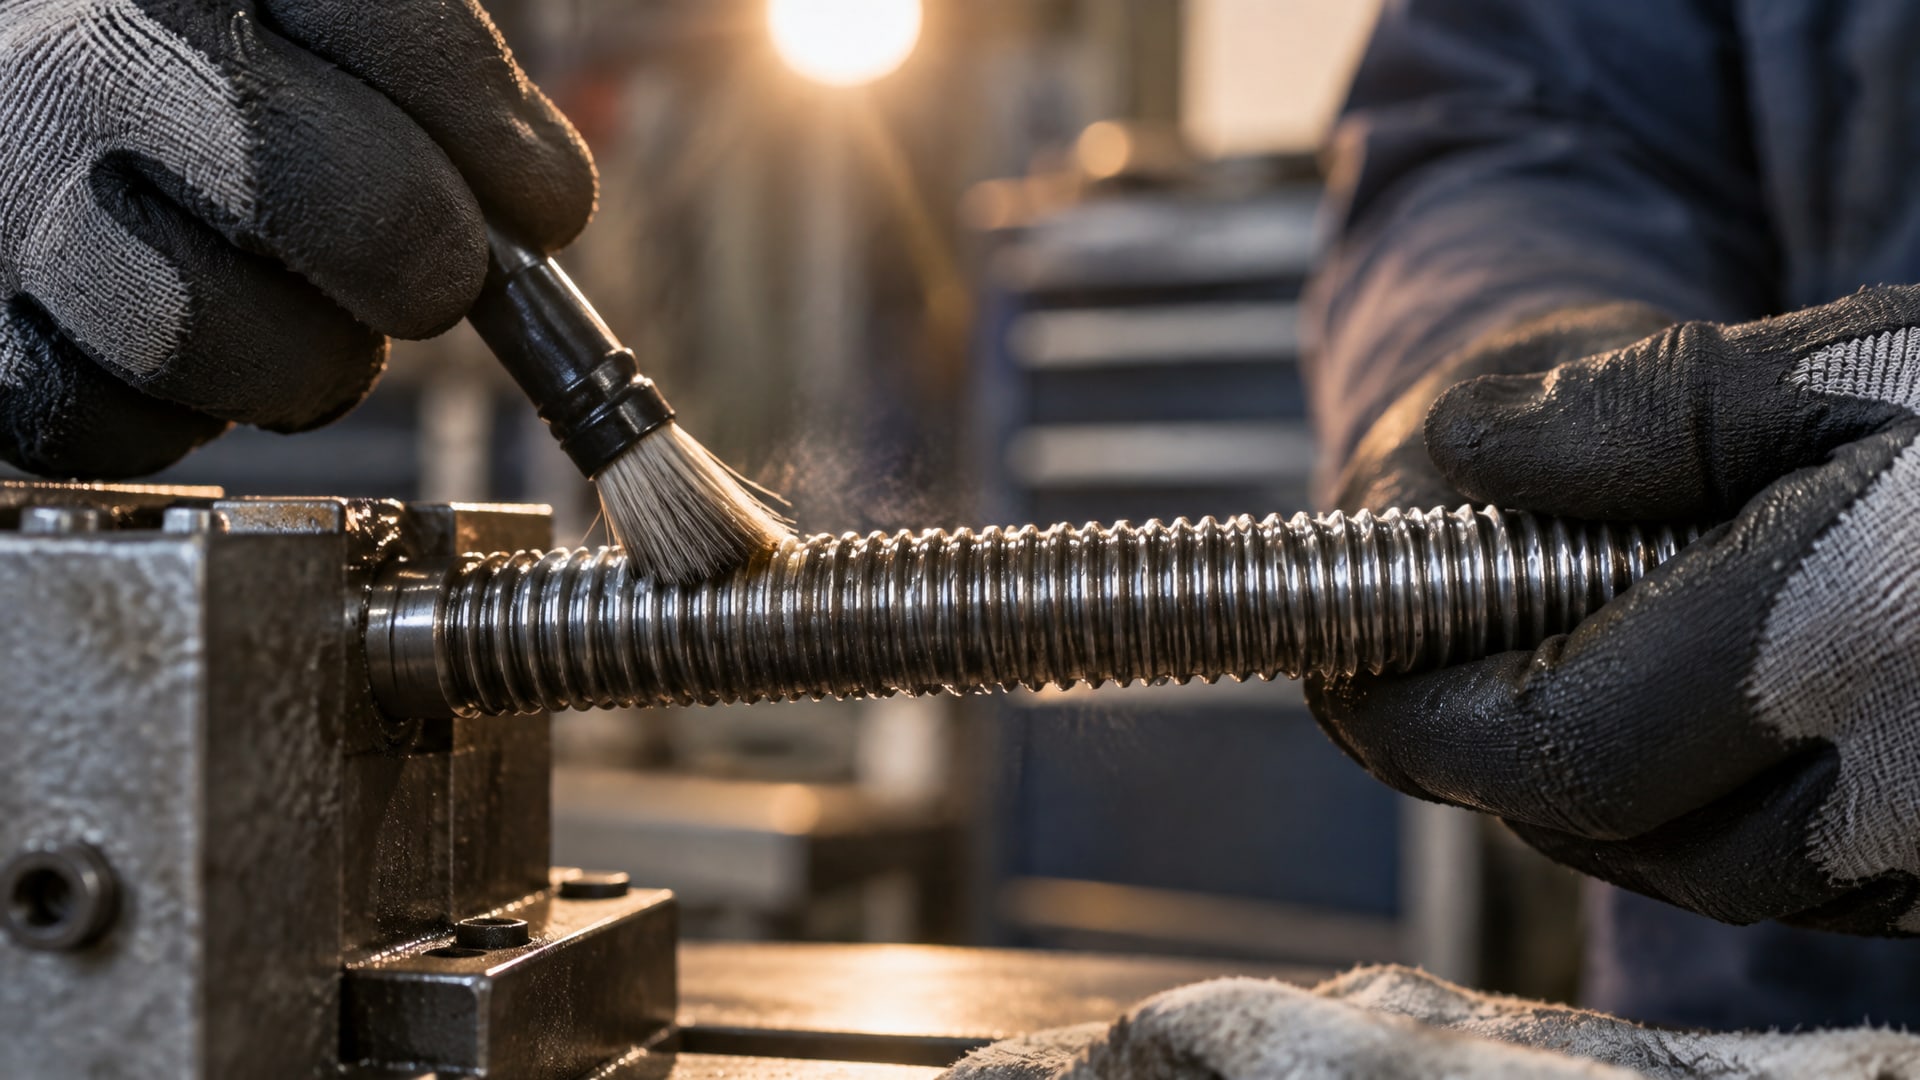
Масло, грязь, ржавчина и следы предыдущих составов препятствуют полимеризации. Для очистки используют уайт-спирит, ацетон или специальные обезжириватели; после этого детали просушивают на воздухе или мягкой тканью.
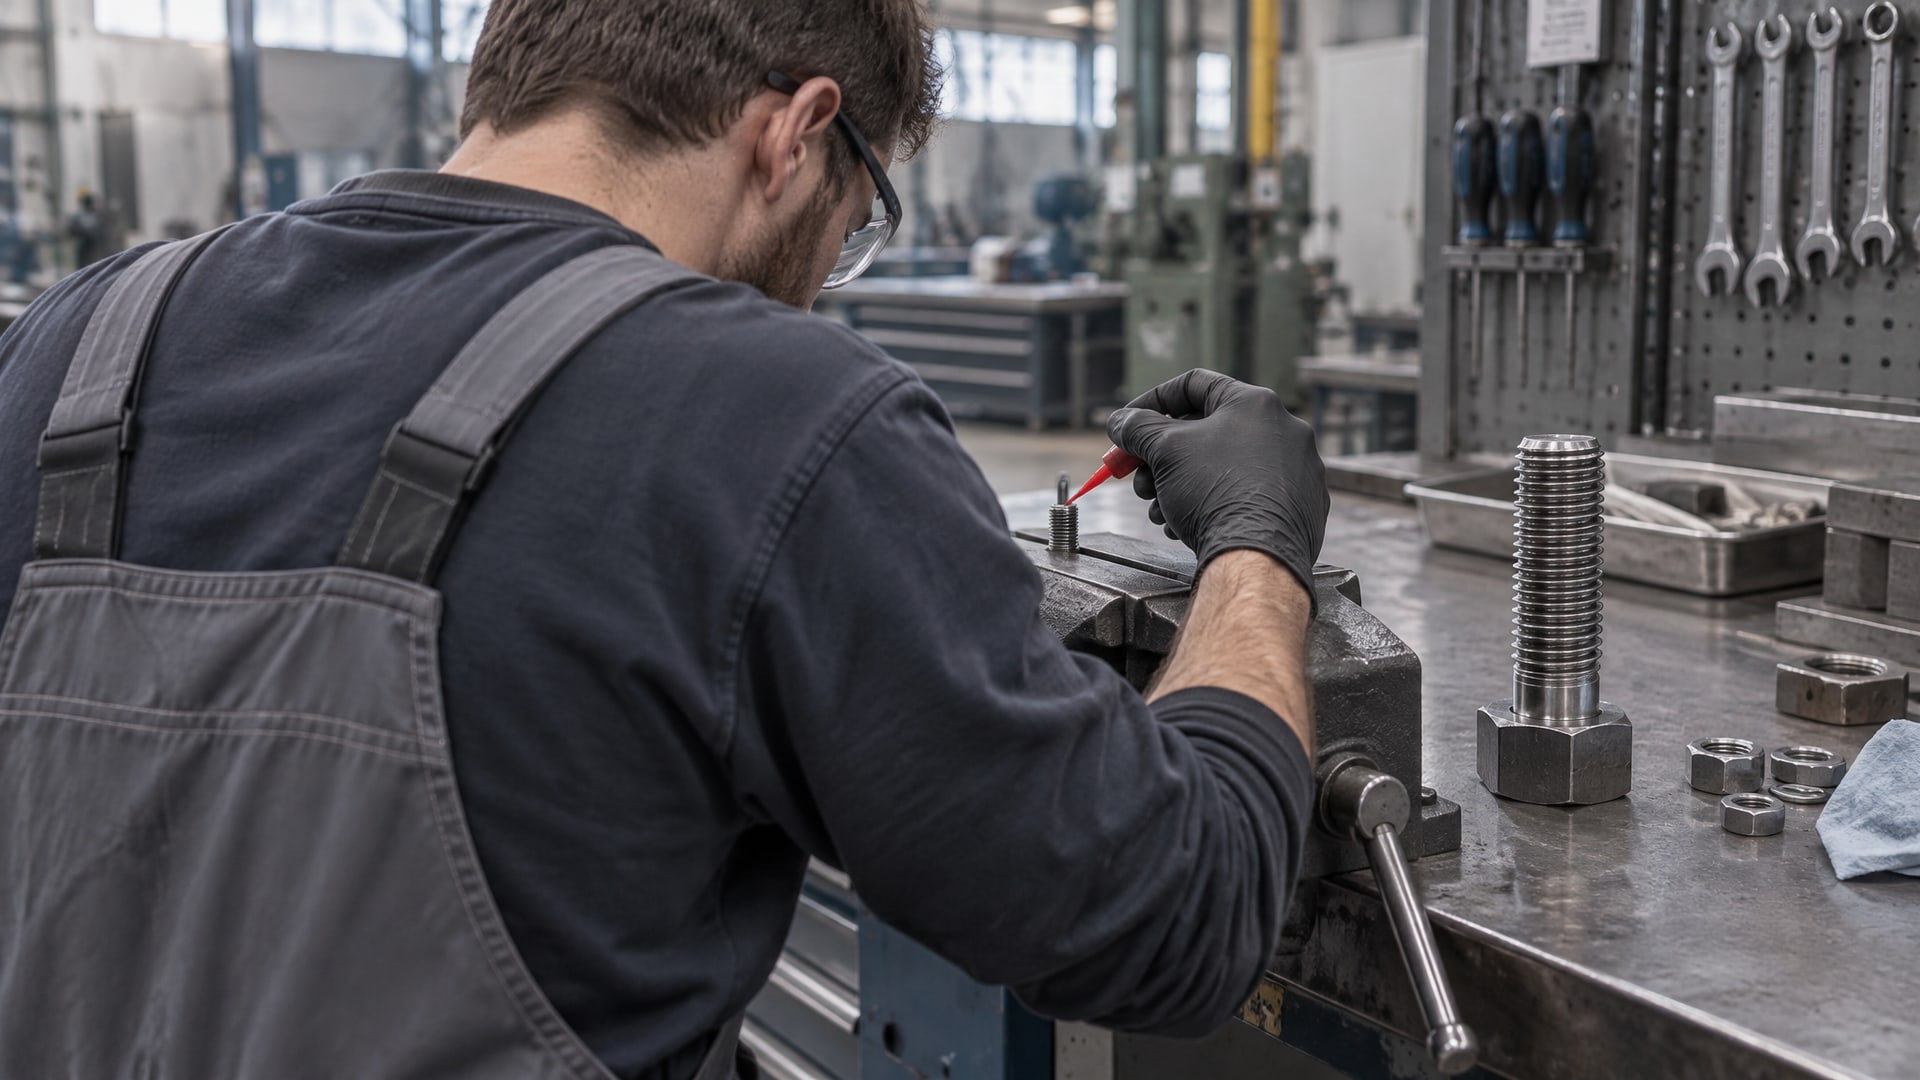
Состав наносят на резьбу перед сборкой. Для сквозных отверстий (гайка на болте) фиксатор наносят на участок резьбы, который будет входить в контакт с внутренней резьбой гайки. Для глухих отверстий (болт в резьбовое отверстие) состав принято наносить в нижнюю часть внутренней резьбы, чтобы обеспечить заполнение зоны контакта при завинчивании. Количество должно быть минимально достаточным: избыток состава вытесняется при затяжке и может загрязнить соседние детали.
Fixture time - время, необходимое для отверждения до состояния, когда соединение можно нагружать, - обычно составляет 20–25 минут. Полное отверждение происходит за несколько часов. На этапе между нанесением и нагружением соединение нельзя подвергать вибрации и ударам.
Специальные низковязкие составы и wicking-технология
Для труднодоступных мест, где нанесение до сборки невозможно, существуют специальные низковязкие составы, которые можно наносить после сборки.
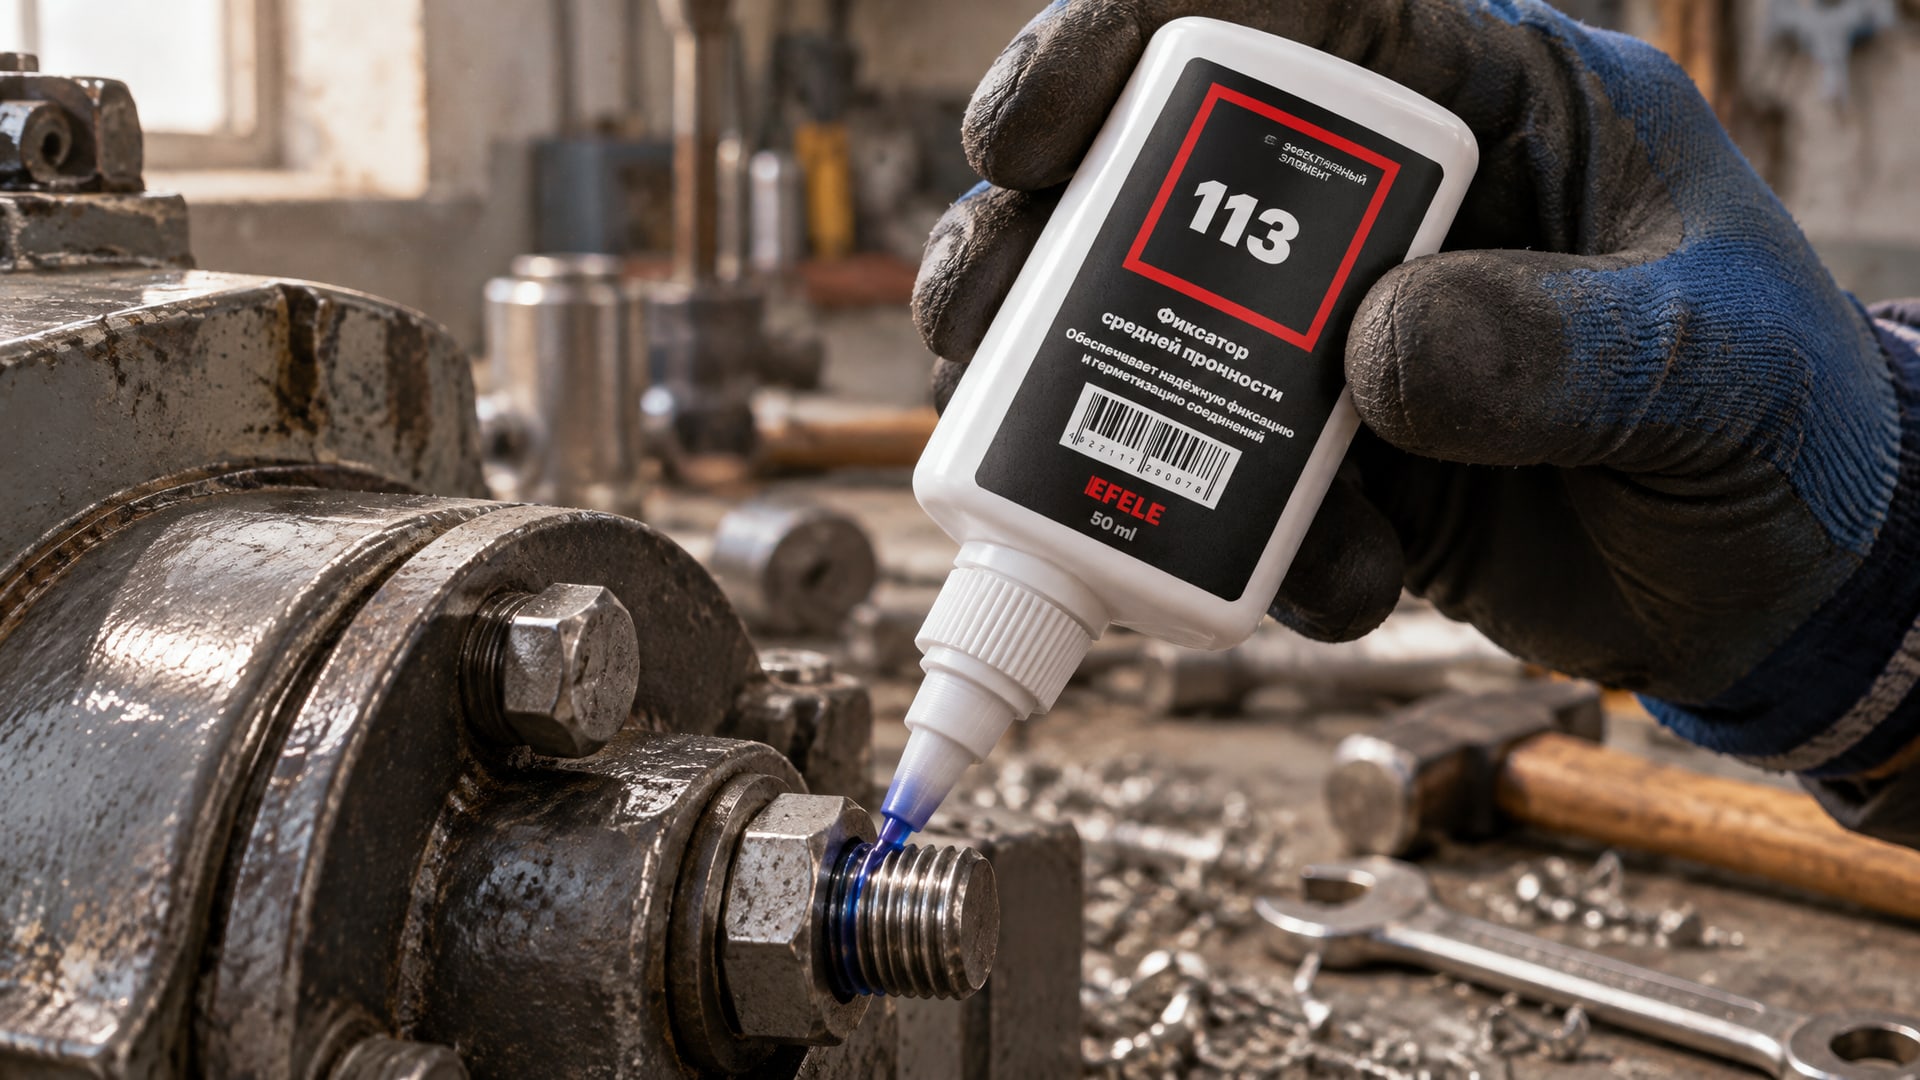
Эта технология называется wicking - состав проникает в узкие щели между уже соединенной резьбой и отверждается там. Такие составы имеют очень низкую вязкость, близкую к жидкостям, и могут подниматься против гравитации по капиллярам в резьбе.
Однако wicking-составы - это узкоспециальное применение, а не универсальная замена стандартному монтажному нанесению. Они дороже, требуют четкого соблюдения условий (чистота поверхности еще более критична) и часто дают медленнее фиксацию. Для соединений, подверженных вибрации, но требующих возможности разборки, оптимальным выбором будет анаэробный фиксатор резьбы EFELE 113 средней прочности, наносимый традиционно перед сборкой - такой подход обеспечивает надежность и контролируемость процесса.
Цвет упаковки: ориентир или заблуждение
Распространено мнение, что синий фиксатор резьбы - разъемный, а красный - неразъемный.
Это корреляция, но не стандарт. Цвет выбирают производители для брендирования и удобства визуальной идентификации, но он не гарантирует свойства. Например, один производитель может выпустить среднепрочный состав в синей упаковке, другой - в красной, и их моменты срыва при этом могут совпадать.
Правильный метод выбора - проверить техлист конкретного продукта, где указаны его параметры по ISO 10964. Момент срыва, fixture time, рабочая температура и рекомендации по размеру резьбы - вот что определяет пригодность состава. Цвет упаковки помогает быстро ориентироваться в системе одного производителя, но при переходе на поставщика важно всегда сверяться с паспортом.
Часто задаваемые вопросы
Как понять, какой анаэробный герметик фиксатор резьбы выбрать?
Смотрите техлист продукта: требуемый момент срыва по ISO 10964, рабочую температуру, рекомендации по размеру резьбы и условиям применения. Сравните эти параметры со своими требованиями, а не полагайтесь только на цвет упаковки или название типа. Если информация неясна, обратитесь к производителю с описанием условий.
Чем отличается анаэробный фиксатор резьбы синий от красного?
Цвет - условный признак, часто коррелирующий с прочностью, но не универсальный стандарт. Синий часто обозначает низкую или среднюю прочность, красный - среднюю или высокую, но у разных производителей это различается. Решающий фактор - значение breakaway torque в паспорте. Два состава разных цветов могут иметь одинаковую удерживающую способность.
Возможна ли установка анаэробного фиксатора резьбы после сборки?
Стандартный способ - нанесение перед сборкой. Наносить после сборки можно только специальные низковязкие wicking-составы, которые проникают в щели между витками уже собранной резьбы. Обычные составы в этом случае не зафиксируют соединение должным образом, так как не заполнят зазоры полностью.
Какой фиксатор резьбы от вибрации выбрать для высоконагруженного узла?
Для участков с сильной вибрацией выбирайте среднюю или высокую прочность (момент срыва 70–200 дюйм-фунтов и выше) в зависимости от требуемой разборки. Если соединение полунеразъемное, берите высокую прочность. Важны также чистота поверхности, правильное применение и полное отверждение перед нагружением.
Может ли анаэробный фиксатор резьбы разъемный быть использован вместо неразъемного?
Низкопрочные разъемные составы имеют момент срыва 20–70 дюйм-фунтов и в высоковибрационных условиях могут не удержать соединение. Выбирайте уровень прочности, достаточный для вашей задачи. Общий совет экспертов: берите самый слабый состав, который все еще удовлетворяет требованиям, чтобы упростить последующий демонтаж.
Заключение
Выбор анаэробного фиксатора резьбы для предотвращения самоотвинчивания начинается не с названия и не с цвета упаковки, а с определения трех параметров: размера резьбы, требуемого момента срыва по ISO 10964 и режима обслуживания. Низкая прочность подходит для регулярной разборки, средняя - для типового крепежа и вибронагруженных узлов, высокая - для полунеразъемных соединений. Поверхность должна быть чистой и обезжиренной, состав наносят перед сборкой в зону контакта витков. Техлист продукта содержит все необходимые данные для сравнения и отбора.
При следующей закупке смазочных материалов и фиксаторов запросите техническую документацию на интересующие составы, проверьте соответствие их параметров вашим условиям и убедитесь, что рекомендации производителя совпадают с вашей задачей. Это исключит ошибки подбора и гарантирует надежность соединения в течение всего срока эксплуатации оборудования.