Анаэробный фиксатор резьбы - это состав, который полимеризуется в зазоре между витками резьбы без доступа воздуха и защищает соединение от самоотвинчивания под вибрацией, ударной нагрузкой и динамическими нагрузками. Для разборных соединений нужна средняя прочность: такой фиксатор удерживает болт или гайку, но позволяет демонтаж обычным ручным инструментом без нагрева и сложности. Выбор правильного состава зависит от трех ключевых параметров: уровня прочности, размера крепежа и характера применения - станет ли соединение обслуживаемым узлом или постоянной фиксацией. В этой статье разберем критерии подбора, различия между разъемными и неразъемными фиксаторами и практические рекомендации для инженеров и закупщиков.
Статья полезна техническим специалистам, закупщикам и инженерам, которые подбирают фиксирующие материалы для машиностроительных узлов, монтажных работ или ремонтного обслуживания оборудования.
Что такое разъемный фиксатор резьбы
Разъемный (или разборный) фиксатор резьбы - это анаэробный состав средней прочности, который после полимеризации удерживает болт или гайку, но позволяет их снять обычным гаечным ключом или отверткой без применения нагрева и специального инструмента.
Такой фиксатор предназначен для соединений, которые планируется обслуживать, разбирать и вновь собирать несколько раз в процессе эксплуатации.
Анаэробные составы среднего класса применяют в машиностроении, на производственных линиях, в автомобильной промышленности и в ремонтных службах. Типовой диапазон крепежа для разборных фиксаторов - примерно от 1/4" до 3/4" в дюймовой системе, или от М6 до М20 в метрической; некоторые формулы работают и до М36. Ключевое преимущество среднего класса - баланс между надежной фиксацией и удобством обслуживания.
Разъемный и неразъемный фиксаторы: основные отличия
| Параметр | Разъемный (средняя прочность) | Неразъемный (высокая прочность) |
|---|
| Назначение | Разборные, обслуживаемые соединения | Постоянная фиксация, герметизация |
| Демонтаж | Ручной инструмент, без нагрева | Требует нагрева или специального инструмента |
| Типовой размер крепежа | М6–М36 | Мелкий крепеж и любые размеры при необходимости постоянной фиксации |
| Уровень прочности | Средний | Высокий |
| Время фиксации | Функциональная фиксация за минуты | Аналогично, но полная прочность требует больше времени |
| Температурный диапазон | Примерно −65°F до +300°F | Зависит от формулы |
| Цветовой индикатор | Часто синий | Часто красный |
Эти отличия определены не только цветом упаковки, но химической формулой: реактивность, вязкость, момент срыва резьбы у разъемных и неразъемных составов разные. Цвет - лишь условный знак, удобный для быстрого распознавания на полке склада. Окончательно свойства указаны только в техническом паспорте продукта.
Что значит синий фиксатор резьбы и когда его применяют
Синий цвет упаковки - традиционный маркер для анаэробных фиксаторов средней прочности.
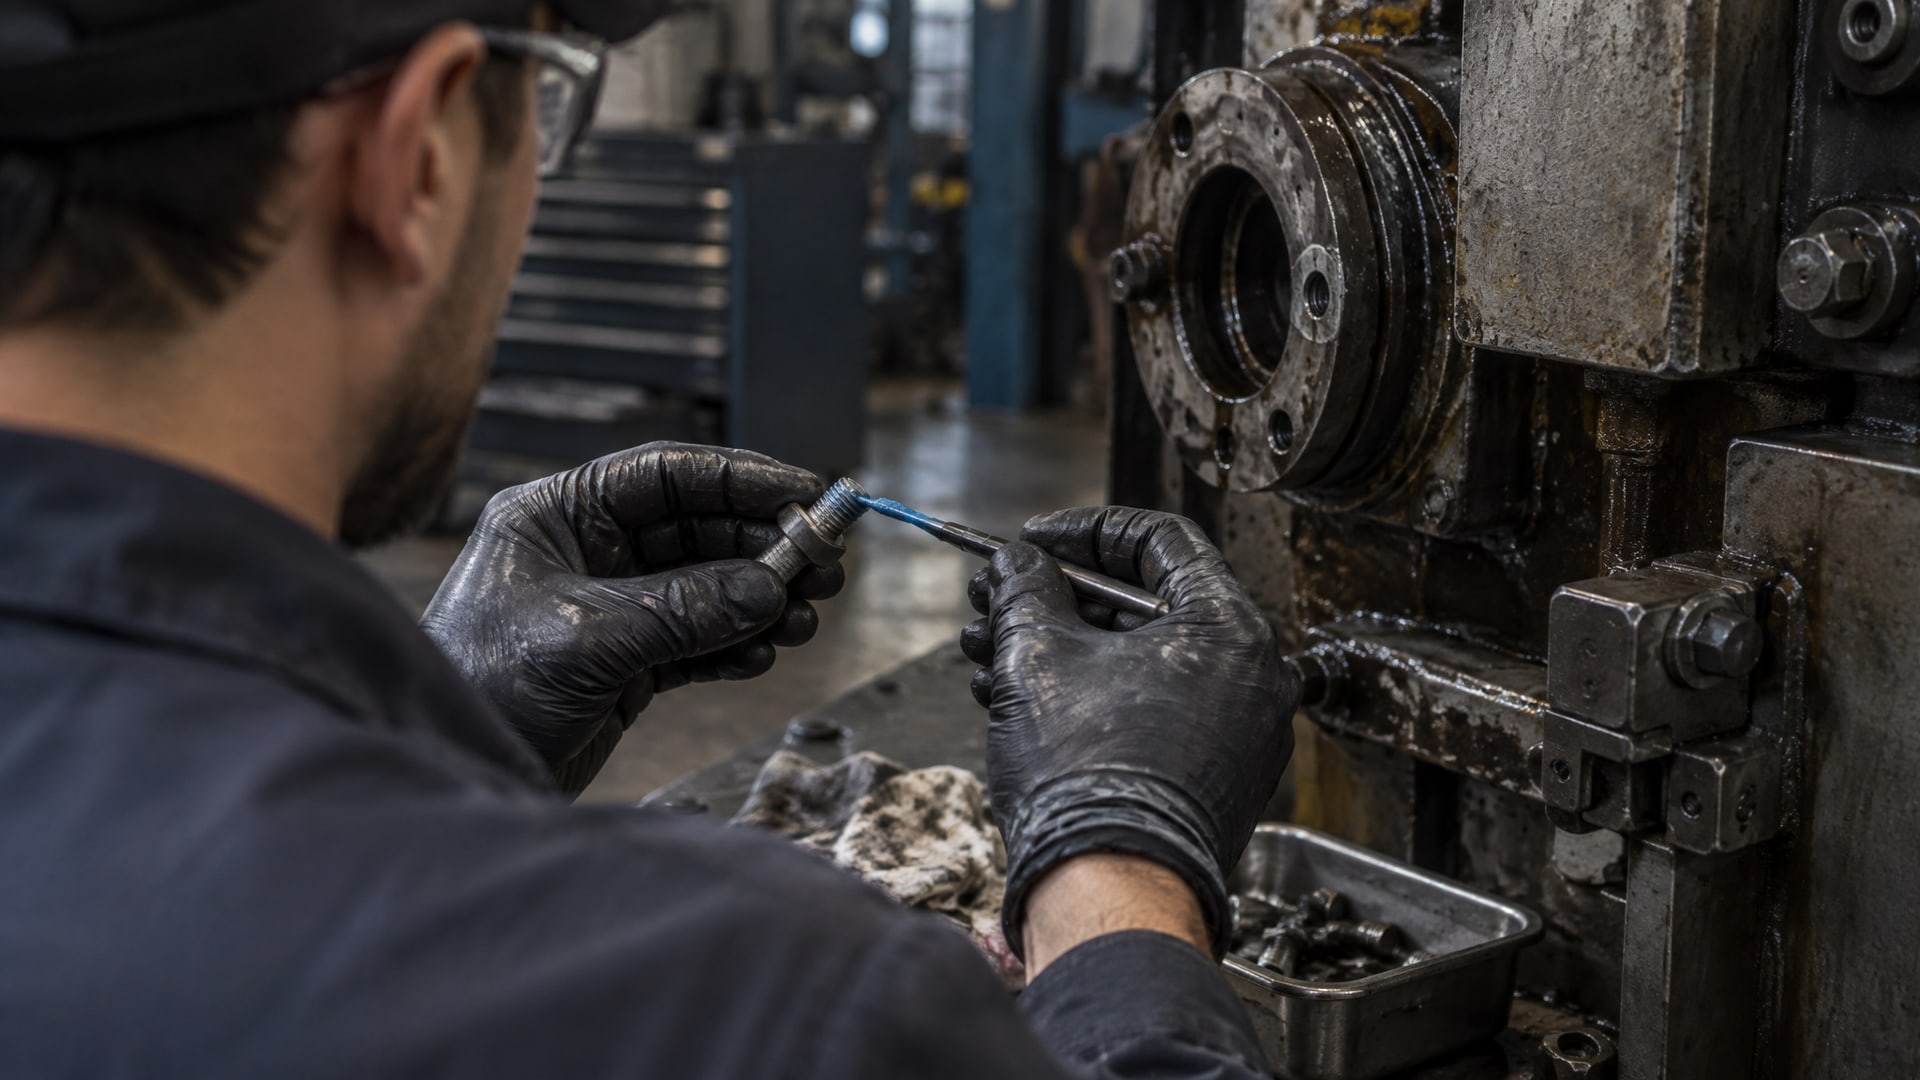
Эта маркировка прижилась в отрасли как способ быстро отличить средний класс (синий) от низкого (зеленый) и высокого (красный). Однако синий цвет сам по себе не гарантирует разборность: все зависит от конкретной формулы и размера крепежа.
Синий фиксатор выбирают когда:
Соединение планируется обслуживать и разбирать (например, техническое обслуживание оборудования, замена деталей).
Крепеж работает под вибрацией и ударной нагрузкой, но не должен отрываться сам собой.
Размер болта или гайки находится в типовом диапазоне (примерно М6–М20, в некоторых случаях до М36).
Узел работает в средних температурных условиях без экстремального нагрева или охлаждения.
Требуется баланс между защитой от самоотвинчивания и возможностью быстрого демонтажа ручным инструментом.
На практике синие фиксаторы среднего класса встречаются чаще всего: это универсальный вариант для большинства машинных и монтажных задач. Закупщики и инженеры возвращаются к среднему классу потому, что он снижает брак из-за самоотвинчивания, но не усложняет сервис.
Как выбрать фиксатор резьбы: три ключевых критерия
Выбор фиксатора резьбы базируется на трех критериях, которые в отрасли считают обязательными:
1. Уровень прочности (low, medium, high)
Низкая прочность - для мелкого крепежа (винты, шпильки), который редко разбирают. Средняя - для обслуживаемых узлов с болтами и гайками среднего диаметра. Высокая - для постоянной фиксации и герметизации, когда соединение не планируется разбирать. Каждый уровень имеет собственный диапазон крутящего момента срыва (определяется по ISO 10964) и свой способ демонтажа.
2. Размер и тип резьбы крепежа
Средняя прочность обычно рекомендуется для крепежа примерно от 1/4" до 3/4" (или М6–М20 в метрической системе); при выборе среднепрочного состава премиум-класса диапазон может расширяться до М36. На мелком крепеже (М2–М4) даже средний фиксатор может давать слишком высокий момент срыва; на крупном (М48 и более) средний состав может оказаться недостаточно удерживающим. Тип резьбы (метрическая, дюймовая, трапецеидальная) тоже влияет на выбор.
3. Характер применения: разборное или постоянное соединение
Если соединение будет обслуживаться, выбирают среднюю прочность. Если постоянное - высокую. Частота разборок также важна: для часто разбираемых узлов некоторые инженеры предпочитают даже более слабый состав, чтобы не усложнять демонтаж. Статические соединения, наоборот, могут требовать максимальной фиксации.
Дополнительно смотрят на рабочую среду (масла, смазки, влага), температурный диапазон и совместимость состава с материалами резьбы. Все это указано в техническом паспорте (TDS) конкретного продукта.
Параметры анаэробного фиксатора средней прочности
При выборе среднепрочного анаэробного фиксатора обращают внимание на следующие характеристики:
Время фиксации и отверждения
Функциональная фиксация (соединение достаточно прочно держится для первоначальной работы) наступает за несколько минут - обычно 5–30 минут в зависимости от формулы. Полное отверждение, при котором материал достигает всех заявленных свойств, происходит примерно за 24 часа. Эту информацию важно учитывать при планировании сборки: если нужна немедленная нагрузка на соединение, выбирают состав с более быстрой функциональной фиксацией.
Вязкость и тиксотропность
Вязкость определяет, насколько легко состав вводится в зазор между витками резьбы. Низкая вязкость (текучие составы) автоматически проникают в узкие зазоры; высокая (пастообразные, тиксотропные) лучше держатся на месте и не вытекают. Тиксотропные составы удобнее для вертикальных узлов и мест, куда смазка может капнуть. Для разборных соединений часто используют составы со средней вязкостью: они хорошо заполняют зазор, но не растекаются.
Температурный диапазон
Типовой диапазон для среднепрочного фиксатора - примерно от −65°F до +300°F (от −54°C до +149°C), но конкретные границы зависят от формулы. На морозе состав может полимеризоваться медленнее; при высокой температуре - быстрее. Критично проверить совместимость температурного диапазона с условиями работы оборудования.
Совместимость с маслами и смазками
Некоторые составы чувствительны к остаткам смазки на резьбе: в их присутствии анаэробные фиксаторы могут полимеризоваться нестабильно или вообще не затвердевать. Другие среднепрочные формулы специально разработаны для работы на предварительно смазанной резьбе. Эта информация указана в TDS; перед применением нужно проверить совместимость.
Как правильно применять разборный фиксатор резьбы
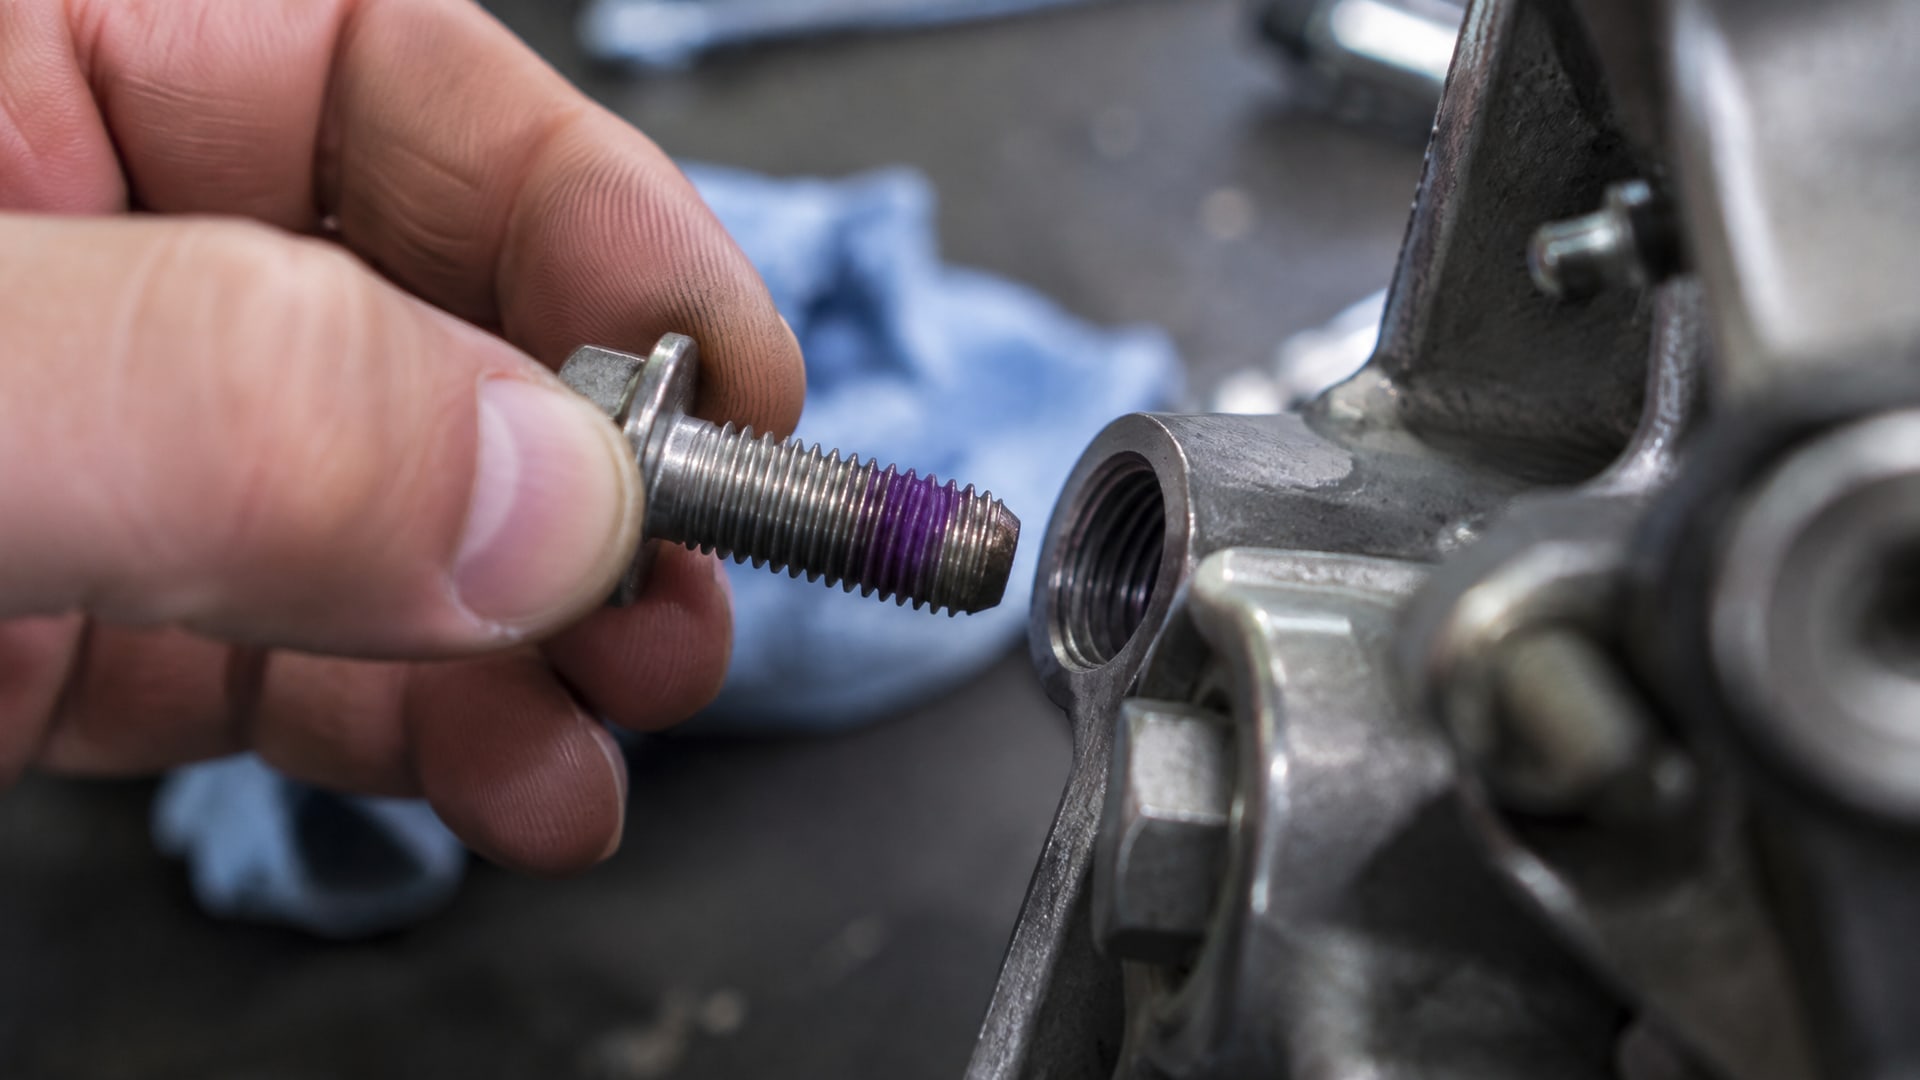
Подготовка поверхности и процесс нанесения напрямую влияют на эффективность фиксатора:
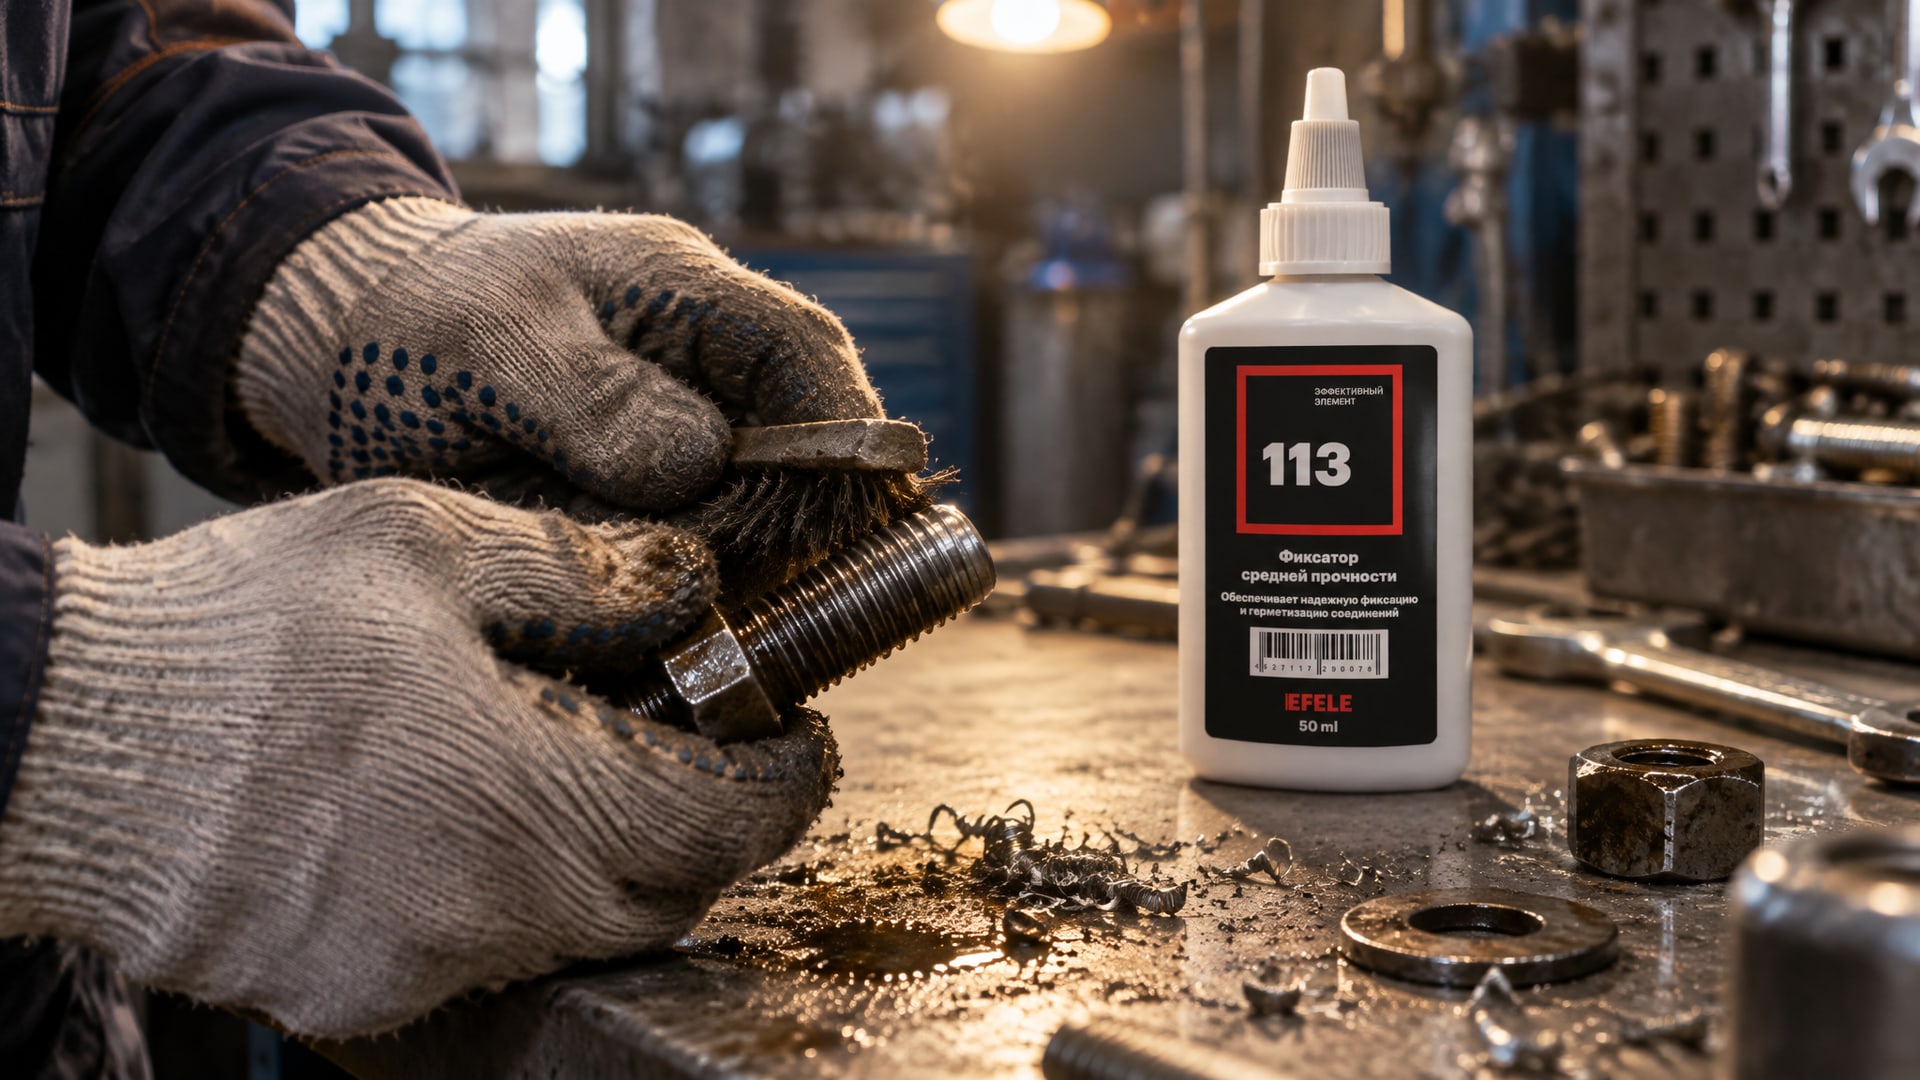
Резьба должна быть чистой: удалите грязь, окисление и остатки старой смазки щеткой или обезжиривающим средством. На чистой поверхности анаэробный состав полимеризуется надежнее.
Нанесите тонкий слой состава на несколько витков резьбы болта или внутреннюю поверхность гайки. Избыток состава не требуется и даже нежелателен: он будет выдавливаться при сборке и может засохнуть в ненужных местах.
Сразу же соберите соединение и затяните его до требуемого момента.
Оставьте соединение в покое на время функциональной фиксации (обычно несколько минут до часа) прежде чем нагружать.
Для полного набора всех свойств состава требуется около 24 часов; в этот период избегайте сильной вибрации и ударов.
Частая ошибка - нанесение слишком большого количества состава или попытка собрать соединение до того, как высохнет предварительный нанос. Другая ошибка - игнорирование рекомендаций TDS по подготовке поверхности, особенно если резьба загрязнена маслом.
Для разборных соединений, требующих средней прочности фиксации, отлично подходят анаэробные фиксаторы в категории среднего класса. Они позволяют удерживать болт под нагрузкой и вибрацией, но при необходимости демонтировать его без нагрева и специального инструмента, что критично для обслуживаемых узлов. EFELE 113 - пример такого состава, который на производственных линиях и в ремонтных службах используется для общемашиностроительных задач благодаря предсказуемому времени фиксации и стабильности под нагрузкой.
Стандарты и методы испытаний фиксаторов
Для оценки удерживающей способности анаэробных фиксаторов применяется международный стандарт ISO 10964 - метод определения крутящего момента срыва резьбы при использовании анаэробных клеев и фиксаторов.
По этому стандарту измеряют минимальный момент, при котором болт или гайка начинают отворачиваться, и момент, при котором резьба окончательно срывается.
Результаты испытаний по ISO 10964 выражаются в ньютон-метрах (Н·м) и служат основой для классификации составов на low, medium и high strength. Разные производители могут давать разные значения для одного класса прочности, поэтому при выборе между конкурирующими продуктами полезно сравнить их TDS: там указаны конкретные значения крутящего момента срыва по ISO 10964 для каждого размера крепежа.
Помимо ISO 10964, производители приводят в паспортах данные по:
Времени фиксации (время, за которое состав достаточно затвердевает, чтобы выдержать рабочую нагрузку).
Времени полного отверждения (обычно 24 часа).
Температурному диапазону эксплуатации.
Вязкости (измеряется в сП, сантипуазах).
Совместимости с материалами резьбы (сталь, алюминий, медь) и с маслами.
Эти параметры важны при подборе для конкретного узла; полагаться только на цвет упаковки недостаточно.
Часто задаваемые вопросы
Синий фиксатор резьбы - всегда ли он разъемный?
Синий цвет указывает на среднюю прочность, а не гарантирует разборность. Разборность зависит от конкретной формулы, размера крепежа и способа нагружения. Синий фиксатор среднего класса обычно разбирается ручным инструментом; красный (высокая прочность) требует нагрева. Однако окончательно нужно проверить TDS конкретного продукта: там указано, при каких условиях можно демонтировать соединение.
Чем отличаются разборные фиксаторы от неразборных по химическому составу?
Разборные (средняя прочность) и неразборные (высокая прочность) отличаются реактивностью и молекулярной структурой полимеризованного материала. Неразборные составы образуют более жесткую, прочно связанную сетку, которая требует нагрева для размягчения; разборные создают менее жесткую структуру, которая остается пластичной и поддается ручному демонтажу. Обе категории - это анаэробные составы, но их формулировки специально оптимизированы под разные уровни прочности.
Какой размер фиксатора (6 мл, 9 мл) выбрать?
Размер упаковки (6 мл, 9 мл, шприц, флакон) не связан с классом прочности и не влияет на выбор типа фиксатора. Это только объем товара, удобный для хранения и расходования. Выбор объема зависит от частоты применения и размера узлов: для редких работ подойдет маленькая упаковка, для регулярного использования в цехе - большая. Класс прочности (низкий, средний, высокий) и марка состава остаются независимы от объема.
Нужно ли использовать фиксатор для разборных соединений?
Да. Разборные соединения часто работают под вибрацией, ударной нагрузкой и динамикой, что приводит к самоотвинчиванию крепежа даже на хорошо затянутых узлах. Средний фиксатор резьбы удерживает болт в неподвижном состоянии, предотвращая расслабление резьбы и снижая брак. При этом соединение остается обслуживаемым: демонтаж остается возможным без специального инструмента.
Как понять, что фиксатор полностью затвердел и соединение готово к нагрузке?
Функциональная фиксация наступает за несколько минут до часа в зависимости от формулы и температуры. Полное отверждение обычно требует около 24 часов. Информация о времени фиксации указана в TDS. На практике инженеры часто дают соединению 2-4 часа перед началом работы, чтобы быть уверенными. Ускорить отверждение можно локальным нагревом (в пределах рекомендованного температурного диапазона), но это не обязательно: многие производства работают в режиме 24-часового ожидания.
Заключение
Выбор фиксатора резьбы для разборных соединений - это практическая задача, которая решается по трем критериям: уровню прочности (для разборок берут среднюю), размеру крепежа и характеру применения. Синий цвет упаковки - традиционный маркер среднего класса, но реальные свойства фиксатора (вязкость, время фиксации, совместимость с маслами, температурный диапазон) описаны в техническом паспорте. Для оценки и сравнения используется стандарт ISO 10964, который показывает крутящий момент срыва в ньютон-метрах.
Если соединение планируется обслуживать и разбирать, выбирайте анаэробный фиксатор средней прочности с учетом диаметра болта, рабочей температуры и наличия смазки на резьбе. Перед закупкой запросите TDS у поставщика и сверьте его параметры со спецификацией вашего узла. Начните с малого объема (6-9 мл), протестируйте на реальном оборудовании и оцените время фиксации и демонтаж - это поможет убедиться в правильности выбора перед массовой закупкой.