Выбор анаэробного фиксатора резьбы для высокотемпературных узлов - задача, требующая внимания к конкретным характеристикам, а не к цвету упаковки или громким обещаниям. Состав должен полимеризоваться без доступа воздуха в зазоре резьбовой пары, сохранять прочность в заданном температурном диапазоне и позволять разборку соединения, если это требуется технологией. В этой статье разберем, как правильно сопоставить температурные пределы, момент откручивания, время полимеризации и размер резьбы, чтобы найти композицию, подходящую именно вашему узлу.
Статья полезна инженерам, технологам и закупщикам, которые подбирают фиксаторы для оборудования с нагревом или для работы в условиях температурных циклов. Вы узнаете, какие параметры смотреть в техкартах, как различаются синие и красные составы на самом деле, и какие критерии гарантируют надежную фиксацию на горячем узле.
Почему цвет фиксатора не определяет его свойства
Первое, что видит покупатель на полке или в каталоге, - синий или красный фиксатор.
Однако цвет в данном случае работает только как маркер линейки производителя, а не как индикатор прочности или температурного диапазона. В технических материалах встречаются как синие составы с высокой термостойкостью (до +200 °C и выше), так и красные с пределами +150–180 °C; равно как красные с экстремальной температурной стойкостью и синие среднепрочные варианты.
Заблуждение о том, что красный всегда термостойкий, а синий - слабый, не подтверждается реальными спецификациями. На одних производствах красный означает среднепрочность, на других - высокотемпературность. Поэтому первый шаг при выборе - игнорировать цвет и открыть техкарту с указанием:
диапазона рабочих температур (−55 °C до +200, +230, +240, +250 или +350 °C);
момента откручивания (срыва) для конкретного размера резьбы;
прочности на сдвиг (обычно 15–27,6 МПа);
времени первичной и полной полимеризации.
Только эти параметры позволяют правильно сопоставить фиксатор с условиями работы узла.
Температурные диапазоны: от выбора до проверки
Рабочие температуры в техкартах анаэробных фиксаторов приводятся для уже отвержденного состава.
Типовые диапазоны включают нижний предел (−55…−60 °C) и верхний, который варьируется: +200, +230, +240, +250 °C для средне- и высокотемпературных серий, и до +350 °C для экстремальных применений.
Ошибка многих закупщиков - путать температуру эксплуатации с температурой нанесения. Если узел разогревается после монтажа до +220 °C, нужен состав с верхним пределом не менее +220 °C, независимо от того, при какой температуре наносили смазку. Кроме того, если соединение работает в циклах (нагрев-охлаждение), ищите в описании продукта упоминание сохранения герметичности при температурных циклах: это означает, что состав не будет растрескиваться при скачках.
Для узлов, где требуется устойчивость к нефтепродуктам и охлаждающим жидкостям наряду с высокой температурой, следует проверить, содержит ли тех-лист информацию о стойкости к контакту с маслами и техническими жидкостями. Если узел находится рядом с жаркой зоной, но сам не нагревается выше +180 °C, стоит выбирать состав с надежным запасом (до +200 °C), чтобы локальный разброс температур не вызвал преждевременное размягчение композиции.
Момент откручивания и прочность на сдвиг для разборных соединений
При выборе фиксатора для оборудования, которое подлежит регулярному техническому обслуживанию или ремонту, критична способность оператора разобрать узел без особого усилия.
Здесь в игру вступают момент откручивания (срыва) и прочность на сдвиг.
Момент откручивания - это крутящий момент, необходимый для открутить болт или винт после полной полимеризации фиксатора. В техкартах обычно приводится в Н·м для конкретного размера резьбы (например, для M10 может быть 20–35 Н·м или до 48 Н·м для высокопрочных серий). Если узел собран с высокопрочным составом, при разборке потребуется гораздо больше усилия, чем при среднепрочном; это может осложнить сервис в полевых условиях.
Прочность на сдвиг (15–27,6 МПа) показывает, насколько прочной будет связь между винтом и гнездом. Для разъемных узлов часто выбирают средние значения - достаточно, чтобы не было срывов под вибрацией, но не столько, чтобы демонтаж требовал спецоборудования. Если же соединение должно быть неразъемным (например, герметизация сквозного отверстия в корпусе), то выбирают максимальные показатели прочности.
Учитывайте также размер резьбы: в спецификациях указан максимально допустимый размер (часто M36, иногда M80). Если ваша резьба меньше этого предела и находится в допустимом диапазоне, остальные параметры должны совпадать. Допустимый зазор для анаэробных фиксаторов составляет до 0,25–0,30 мм; если зазор больше, состав не будет капиллярно затягиваться в щель и полимеризуется неравномерно.
Время полимеризации и режим использования оборудования
Одно из главных отличий между составами - время, за которое они достигают первичной фиксации и полной рабочей прочности.
Первичная фиксация (рабочая адгезия к стенкам резьбы) наступает за 5–40 минут в зависимости от серии, вязкости и температуры окружающей среды. Полная полимеризация, при которой состав набирает максимальную прочность на сдвиг, обычно достигается за 24 часа, в некоторых случаях за 48 часов.
Это принципиально для планирования технологии. Если оборудование нужно запустить через час после фиксации, не следует надеяться на полную прочность - она еще не набрана. Во избежание срывов под нагрузкой оборудование необходимо выдержать без критических нагрузок до набора полной прочности. Для горячих узлов (например, резьбовых соединений в тепловых системах) ускорение полимеризации достигается выдержкой при повышенной температуре, но это требует указания в техкарте.
Если оборудование работает непрерывно и разборка необходима в кратчайшие сроки (например, в производстве с жесткой сменностью), выбирайте составы с коротким временем первичной фиксации и средней прочностью на сдвиг. Если же установка длительна и нагрузки прилагаются постепенно, подходят составы с более длительным временем отверждения, но большей финальной прочностью.
Когда выбирать высокотемпературный состав
Высокотемпературные фиксаторы резьбы незаменимы в нескольких типовых ситуациях.
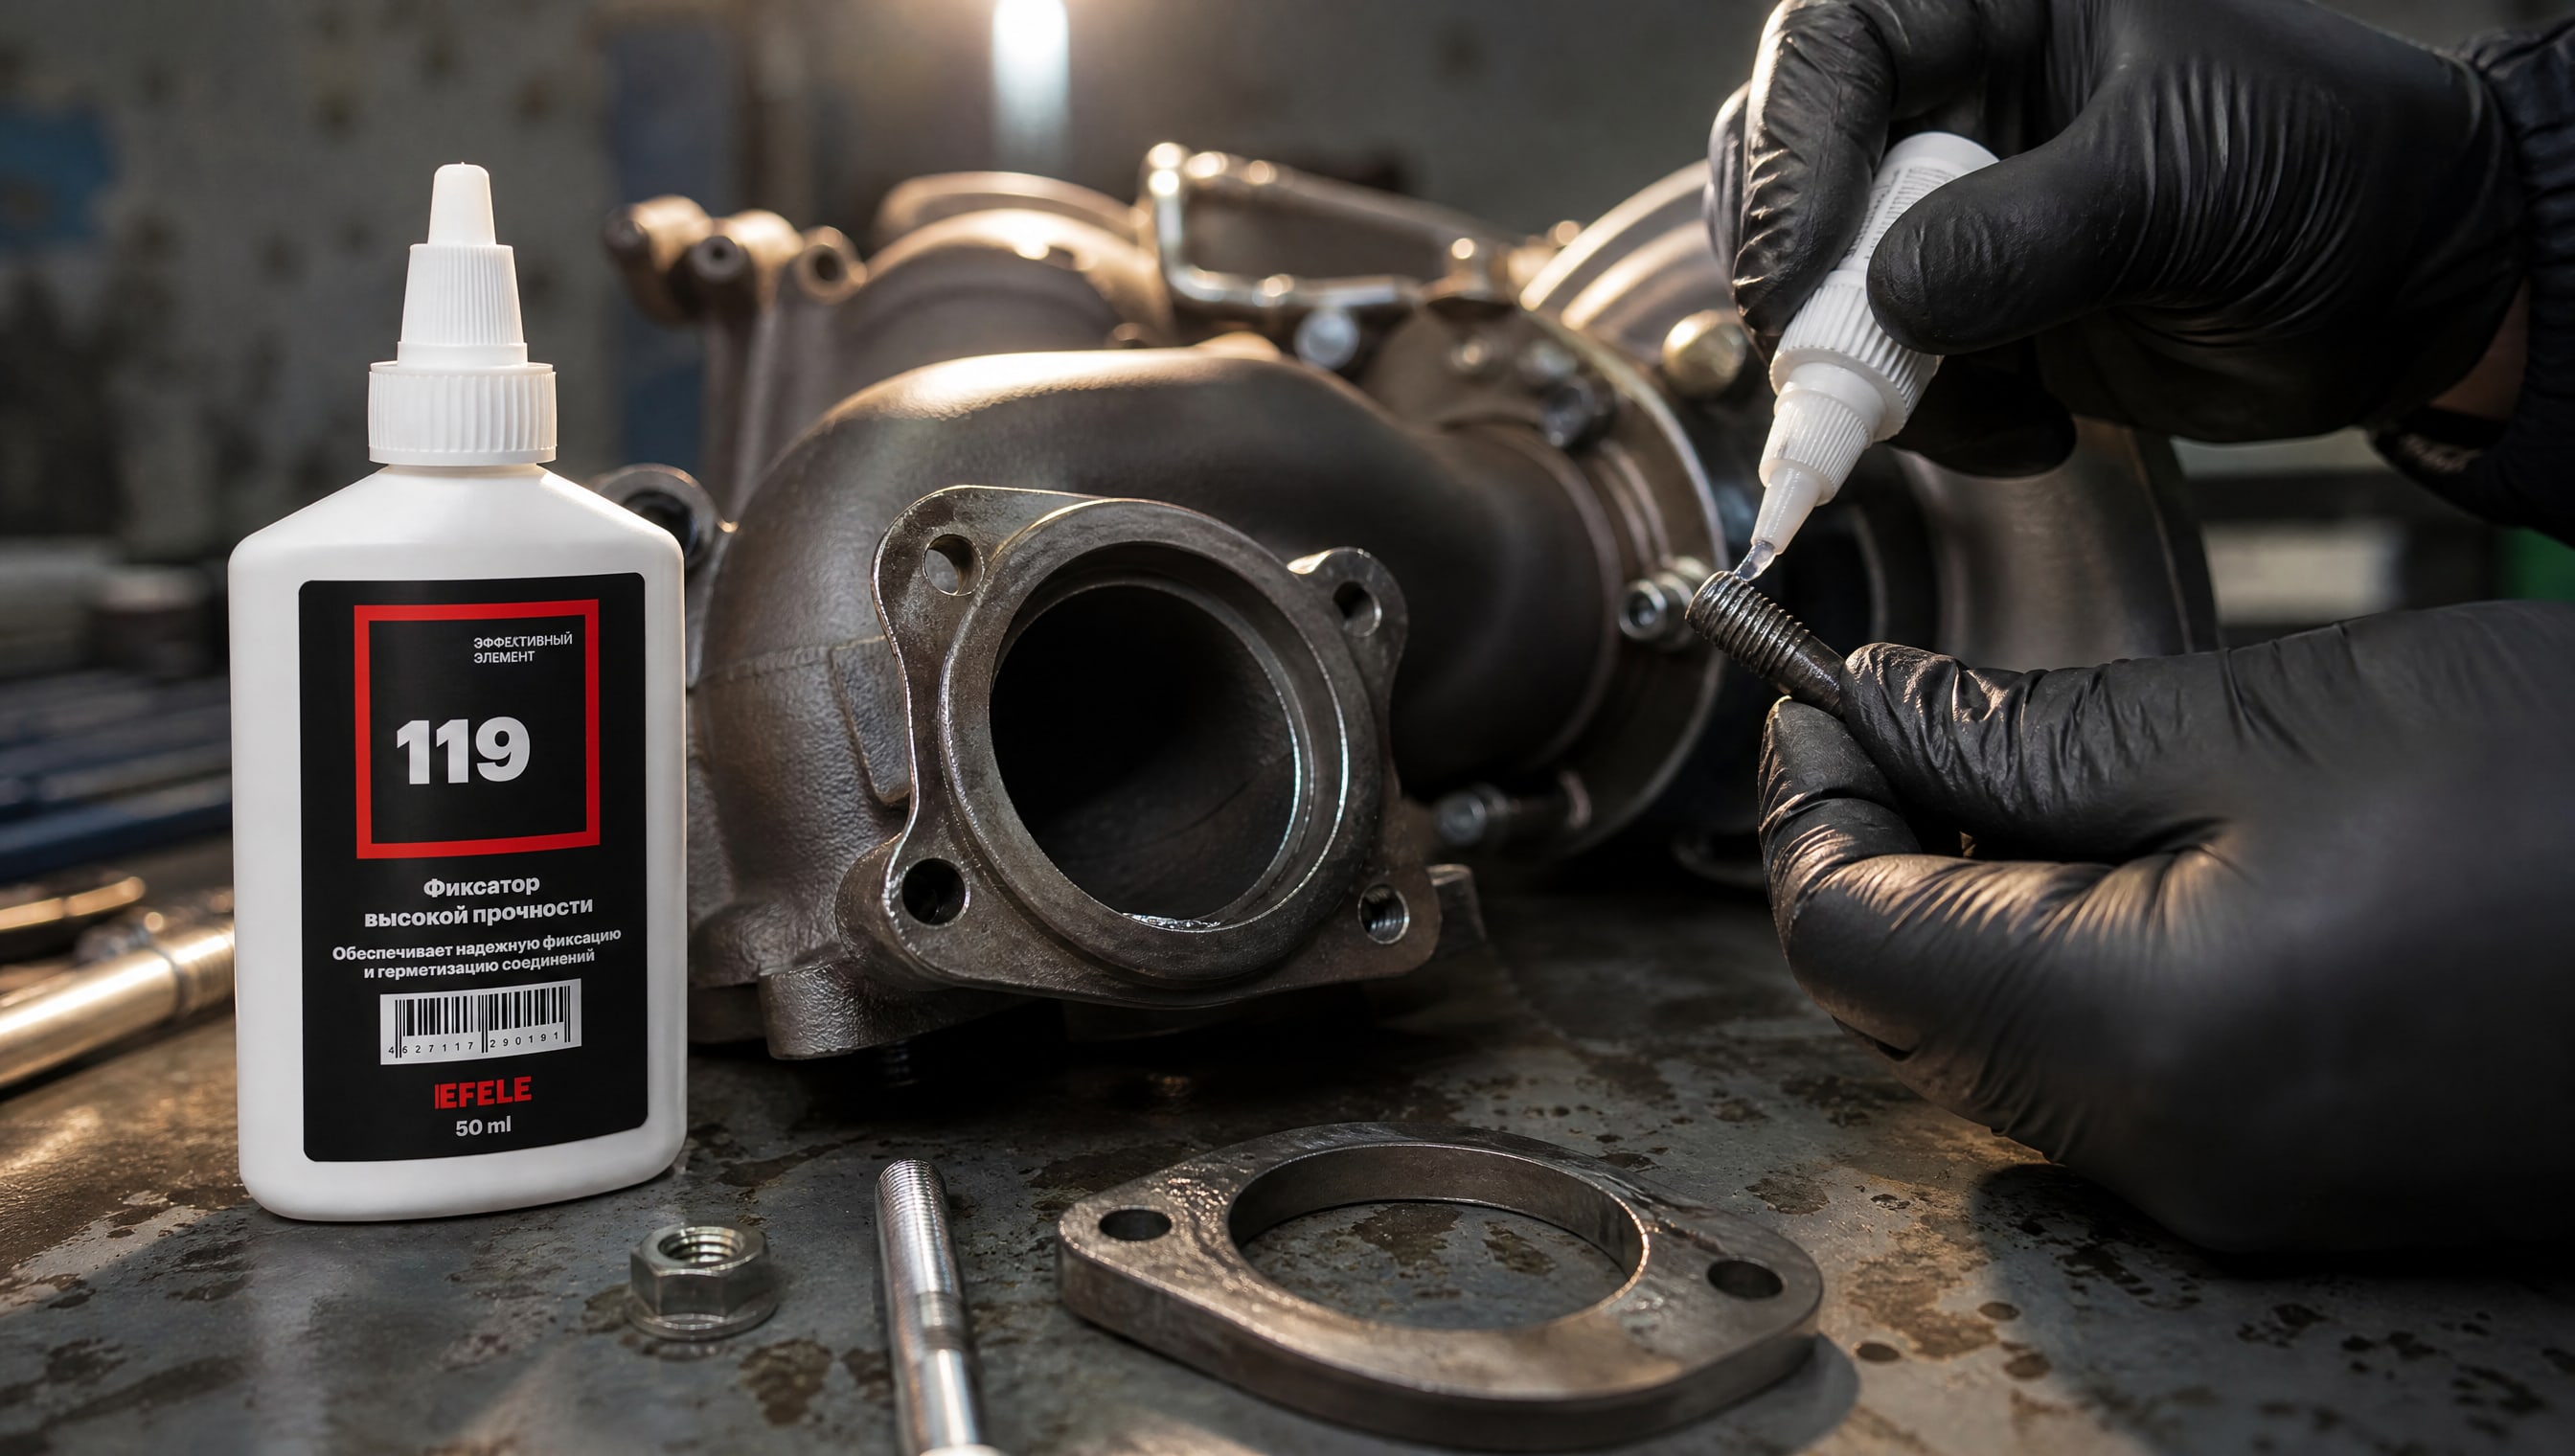
Первая - это узлы, расположенные вблизи источников тепла или в камерах с фоновой температурой выше +150 °C. Вторая - соединения в двигателях, выпускных коллекторах, теплообменниках и печах, где металл работает в диапазоне +180–+250 °C. Третья - узлы, подвергающиеся циклическому нагреву (пуск-остановка, ночное охлаждение, дневной нагрев).
При выборе среди высокотемпературных серий смотрите на верхний предел: если реальная температура узла +220 °C, состав с пределом +200 °C не подойдет (хотя бы потому, что композиция деградирует близко к своему максимуму). Безопасный запас - не менее 20–30 °C. Так, для узла на +220 °C выбирайте состав с диапазоном до +250 °C или выше.
В условиях экстремально высоких температур (выше +230 °C) предпочтение отдается специализированным составам на основе эфиров метакриловой кислоты, которые сохраняют механические свойства при длительном нагреве. Для фиксации резьбовых соединений, работающих при температурах до +280 °C, рекомендуется использовать особо термостойкий анаэробный клей класса EFELE 119, что обеспечивает надежную фиксацию даже в экстремальных условиях эксплуатации.
Если соединение находится в среде с вибрацией, высокими механическими нагрузками и одновременно работает при повышенной температуре, ищите в описании продукта прямое указание на применимость именно в этих условиях. Стандартные высокотемпературные составы могут не учитывать фреттинг (микроскольжение под вибрацией), который способен вымывать фиксатор из зазора. Некоторые серии специально разработаны с добавками, препятствующими такому вымыванию.
Анаэробные фиксаторы средней прочности для сервисного оборудования
Если собираемое оборудование будет регулярно разбираться в мастерской или на месте использования, средние по прочности анаэробные фиксаторы часто - лучший выбор, чем максимально прочные.
Они обеспечивают достаточную фиксацию против вибрации и течей, но не требуют от сервисмена спецоборудования для открутки.
Типовой диапазон рабочих температур для таких составов - −55…+180 °C или −55…+200 °C, что охватывает большинство оборудования вне экстремальных тепловых зон. Момент откручивания обычно находится в диапазоне 20–35 Н·м для резьбы M6–M10, что позволяет легко разобрать узел рукой или стандартным инструментом.
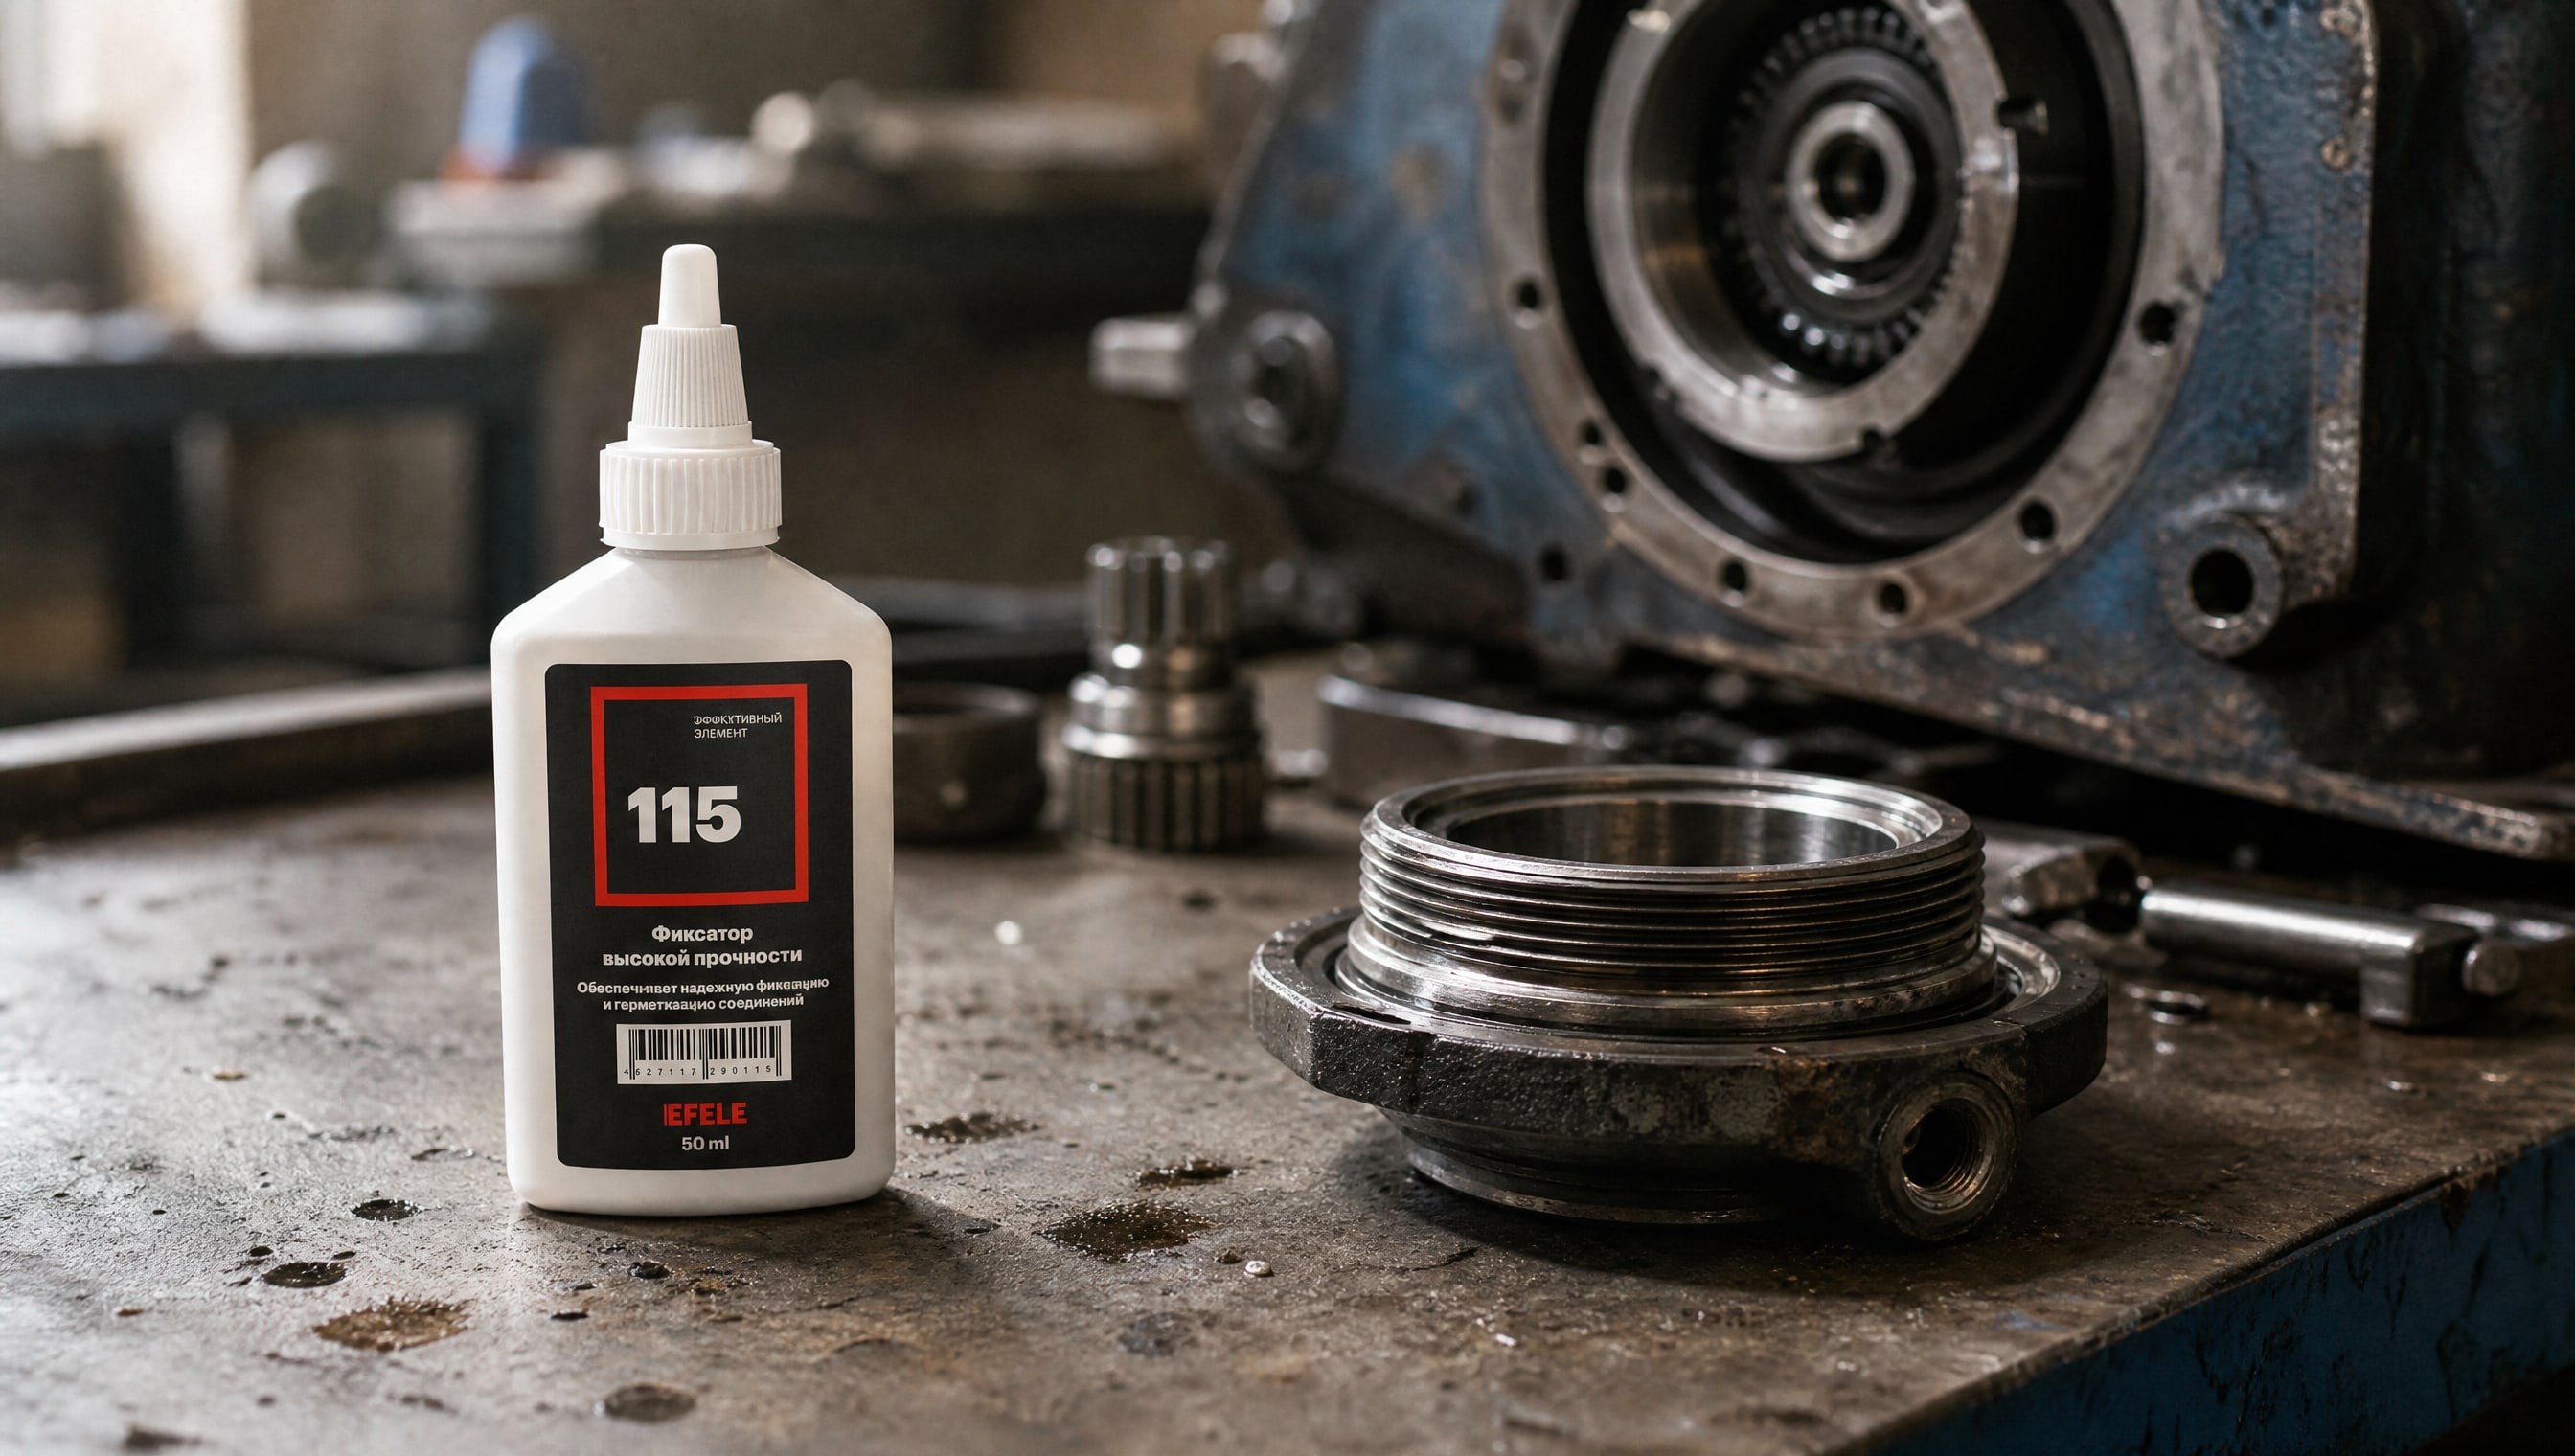
Для узлов, где требуется высокая прочность фиксации и устойчивость к температурам до +180 °C при сохранении разборности, подойдет тиксотропный термостойкий анаэробный клей типа EFELE 115. Тиксотропия означает, что состав не вытекает из вертикально ориентированной резьбы и не требует дополнительной герметизации. Такие композиции, по опыту производств, прижились на линиях сборки, где детали монтируют в произвольной ориентации и нет возможности контролировать капиллярное всасывание.
Важно помнить, что «средняя прочность» - это не недостаток, а осознанный выбор, соответствующий технологии. На крупных сервисных предприятиях, где ремонт повторяется каждые несколько месяцев, такие составы экономят время и ресурсы на демонтаж.
Параметры подбора: практический чек-лист
При выборе анаэробного фиксатора резьбы для соединения с нагревом последовательно проверьте следующие критерии:
Допустимый зазор: резьба должна быть не более чем на 0,25–0,30 мм больше номинала; если зазор больше, состав может не работать.
Стойкость к средам: если узел работает в контакте с нефтепродуктами, маслами или охлаждающими жидкостями, проверьте, что состав на это указывает.
Все эти данные обычно содержатся в одной-двух страницах техкарты или листа технической информации. Если какой-то параметр отсутствует, свяжитесь с поставщиком - полнота информации - признак надежного производителя.
Часто задаваемые вопросы
Почему важен допустимый зазор в резьбе?
Анаэробные фиксаторы полимеризуются без доступа воздуха, затягиваясь в зазор между витками резьбы капиллярным действием. Если зазор больше 0,25–0,30 мм, состав не сможет распределиться равномерно; в больших полостях воздух останется в пузырьках, и полимеризация пойдет неправильно. Слишком большой зазор требует более вязкого состава или предварительного заполнения полости.
Можно ли использовать высокотемпературный фиксатор на холодном узле?
Да, без проблем. Высокотемпературный состав просто имеет запас по верхнему пределу; если узел работает при +80 °C, а состав рассчитан до +250 °C, это только снижает риск деградации. Однако проверьте, что момент откручивания и время полимеризации вас устраивают - высокотемпературные составы иногда отверждаются дольше или имеют больший момент срыва из-за повышенной прочности.
Какая разница между синим и красным фиксатором на самом деле?
Цвет - производственный маркер серии. На одного производителя красный может означать среднепрочность, на другого - высокопрочность. Синий встречается и в средних, и в высокотемпературных линейках. Правильное сравнение двух фиксаторов ведется по техкартам (температура, прочность, вязкость), а не по цвету.
Что такое первичная фиксация и полная полимеризация?
Первичная фиксация - это момент, когда состав начинает держать деталь на месте и не вытекает при вибрации (обычно 5–40 минут). Полная полимеризация - когда достигнута максимальная прочность на сдвиг (обычно 24 часа). До полной полимеризации узел может работать, но под критическими нагрузками есть риск сдвига.
Нужен ли герметик отдельно, если фиксатор резьбы уже держит соединение?
Анаэробный фиксатор герметизирует резьбовое соединение одновременно с его фиксацией, заполняя зазоры между витками. Для обычной промышленной резьбы дополнительный герметик не требуется. Исключение - полые винты, сквозные отверстия или узлы, где требуется повышенная герметичность к газам; в этих случаях возможно применение герметика-фиксатора с усиленными герметизирующими свойствами.
Заключение
Выбор анаэробного фиксатора резьбы для соединения с нагревом зависит не от цвета упаковки и громких названий, а от трех групп параметров: температурного диапазона работы (с запасом 20–30 °C к реальному максимуму), момента откручивания и времени полимеризации (соответствующие технологии сборки и использования) и допустимого зазора (не более 0,25–0,30 мм). Прочность на сдвиг (15–27,6 МПа) показывает надежность против вибрации и течей, но не должна быть избыточной для разборного оборудования.
При подборе используйте техкарты производителя, а не общие представления о «синем» и «красном». Если соединение подвергается циклическому нагреву, вибрации или контакту с нефтепродуктами, убедитесь, что эти условия прямо упомянуты в спецификации. Сверьте размер резьбы, диапазон рабочих температур и требуемый момент откручивания - и выбор будет надежным. Следующий шаг: получите техкарту на интересующий состав, проверьте совместимость с вашим оборудованием и протестируйте на неответственной детали перед массовым применением.