Анаэробные фиксаторы резьбы решают одну из главных задач при сборке резьбовых соединений: герметизация зазоров и предотвращение самораспускания. В отличие от традиционных решений, они полимеризуются без контакта с кислородом, проникая глубоко в зазоры между витками и заполняя пустоты. Выбор правильного фиксатора критичен: неверная подборка приводит к течи, потере герметичности или невозможности разборки соединения позже.
Статья поясняет, какие параметры учитывать при выборе фиксатора для соединений с люфтом, как размер зазора влияет на тип материала, и какие технические характеристики определяют надежность фиксации.
Роль зазора в выборе типа фиксатора
Зазор между витками резьбы - это пространство, которое должен заполнить фиксатор.
В стандартных соединениях без люфта достаточно тонкого слоя; при наличии зазора фиксатор должен обладать высокой капиллярностью, чтобы проникнуть глубоко и заполнить полость полностью.
Анаэробные материалы работают как капиллярная система: чем уже зазор, тем быстрее полимеризация. Соединение с зазором до 0,15 мм полимеризуется за 24–48 часов при комнатной температуре; зазор 0,25–0,3 мм требует 48–72 часов. Слишком большой люфт (более 0,5 мм) может остаться незаполненным даже после полного отверждения.
Закупщики часто требуют гарантию герметичности при работе под давлением. Для такого случая выбирают фиксаторы средней и высокой прочности, которые держат нагрузку и не позволяют соединению проскальзывать под вибрацией или тепловым расширением.
Классификация фиксаторов по прочности удержания
Анаэробные фиксаторы резьбы подразделяют на три категории по силе удержания, каждая применяется в разных условиях:
Низкая прочность - применяют для легких крепежей (стопорные шпильки, датчики, небольшие колпачки). Позволяет легко разобрать соединение без применения избыточной силы. Используется в системах, где регулировка и повторная демонтаж планируются часто.
Выбор категории зависит от назначения соединения и вероятности повторного разбора. Если соединение предполагается периодически разбирать (например, для технического обслуживания), берут прочность пониже; если детали монтируются «на вечно», допустима высокая прочность.
Влияние температурного режима на выбор фиксатора
Температурные условия эксплуатации - второй определяющий фактор после размера зазора.
Анаэробный фиксатор должен сохранять герметичность и прочность удержания на всем диапазоне от минимальной до максимальной рабочей температуры.
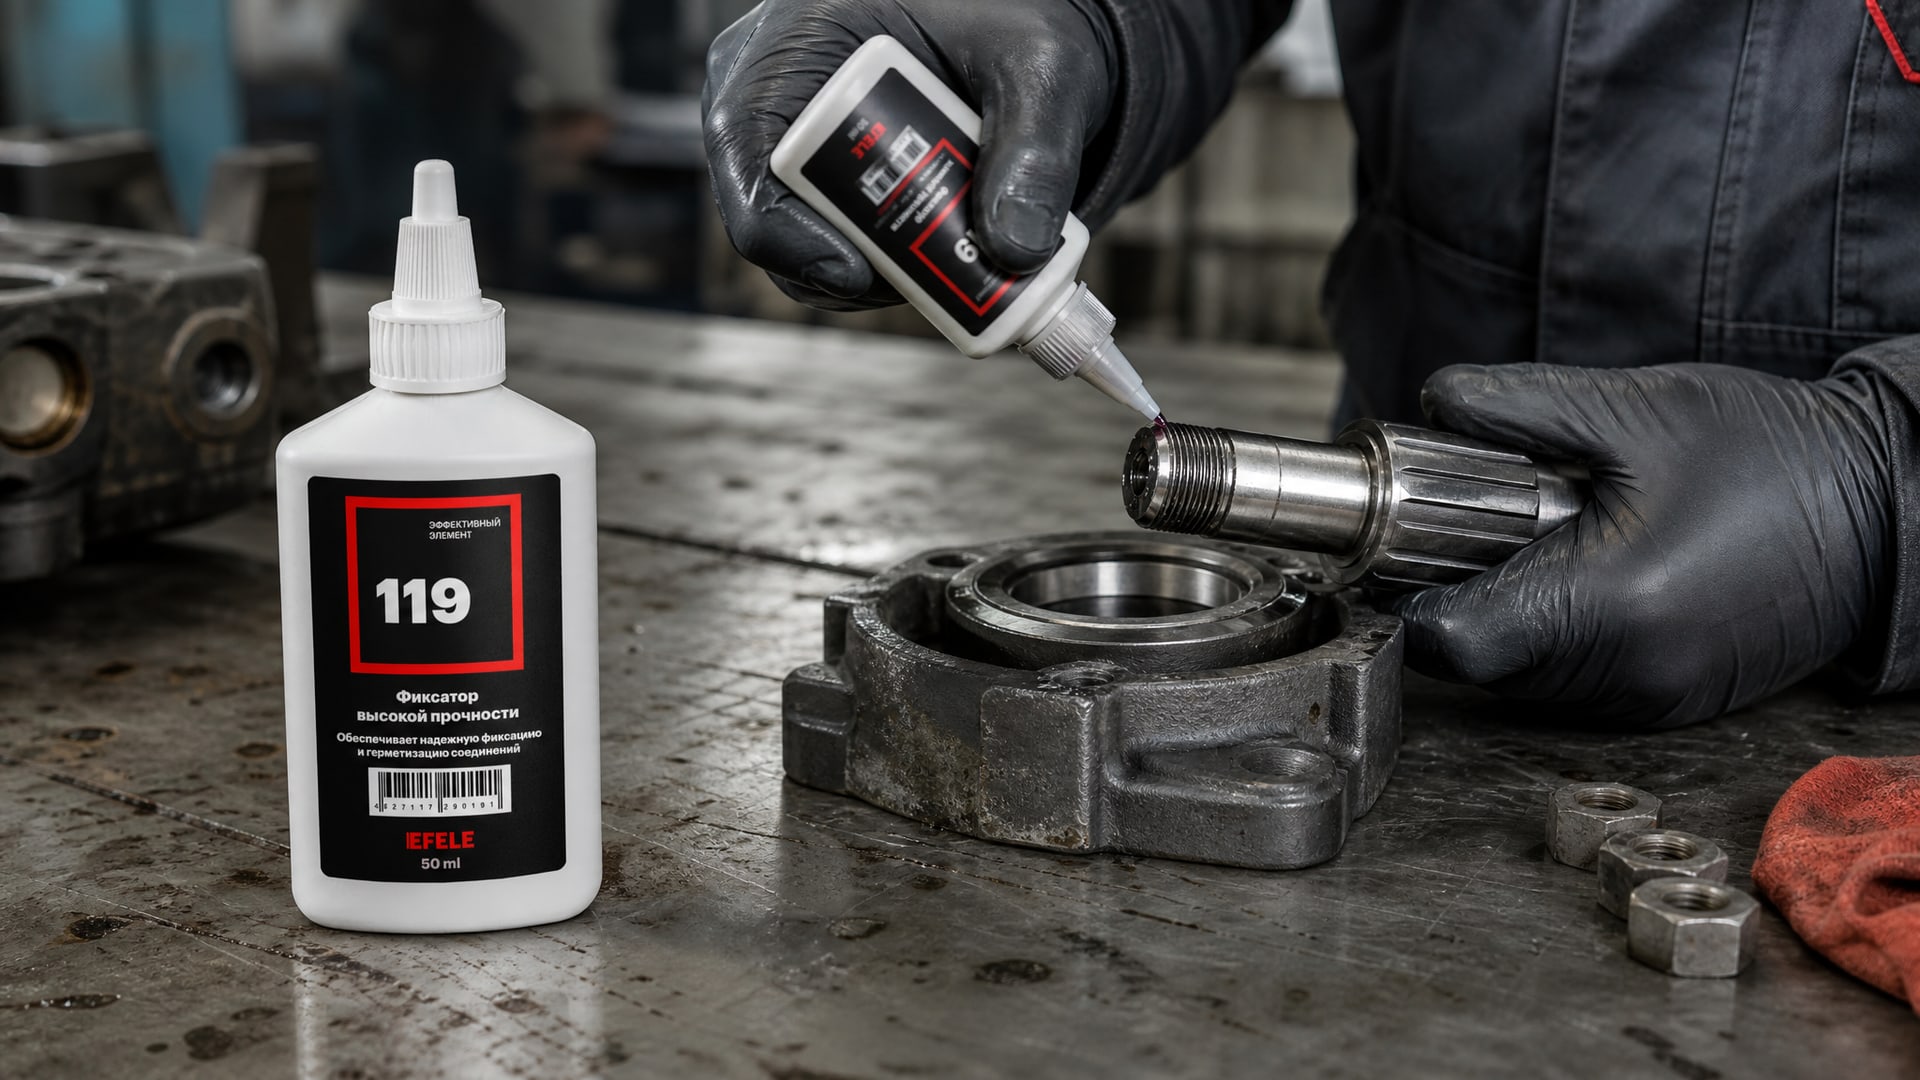
Большинство стандартных фиксаторов работают до 120–150 °C. Для высокотемпературных применений (масляные системы, выхлопные узлы, двигатели) нужны специализированные составы, выдерживающие 200–250 °C. Например, для фиксации вал-втулочных соединений с зазором до 0,3 мм, где требуется особо высокая термостойкость, применяют EFELE 119, который обеспечивает стабильное удержание в расширенном диапазоне температур.
При выборе нужно помнить, что полимеризация анаэробного материала замедляется при низких температурах (ниже 5 °C) и убыстряется при нагреве. Если соединение собирается в холодном цехе или на улице зимой, время отверждения может растянуться на неделю или более.
Размеры резьбы и выбор фиксатора
Диаметр резьбы и шаг витков влияют на объем зазора и скорость капиллярного заполнения.
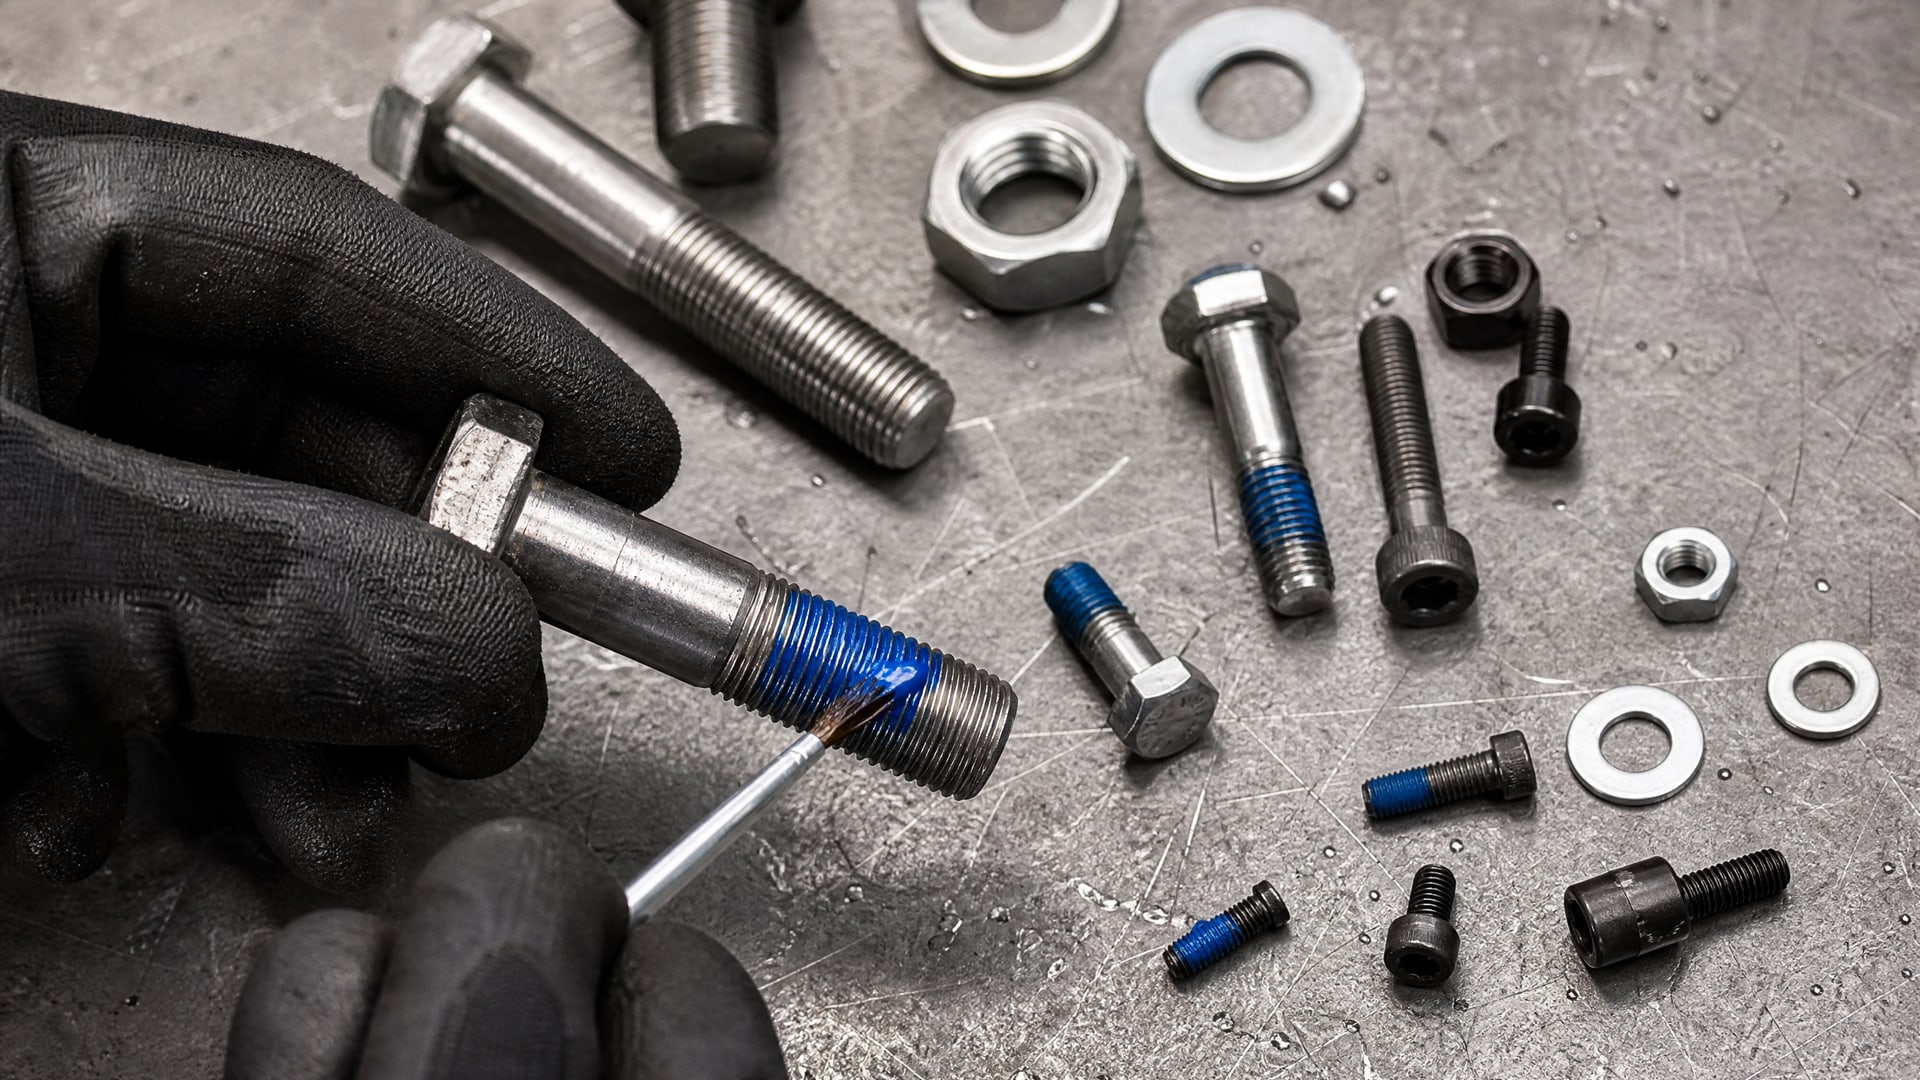
Тонкие резьбы (M3–M6) с малым шагом требуют быстро полимеризующихся фиксаторов, так как зазор узкий и глубокий. Крупные резьбы (M16–M24 и выше) могут использовать более вязкие составы, которые дольше остаются подвижными внутри витков.
При работе с резьбой неправильного профиля или с видимыми люфтами специалисты берут пробное соединение на тестовый образец, применяют фиксатор и контролируют время отверждения, герметичность и силу разборки. Это предотвращает брак на серийной партии и позволяет уточнить марку материала.
Таблица соответствия между диаметром крепежа и типичным зазором помогает ориентироваться быстрее:
| Диаметр резьбы (мм) | Типичный зазор (мм) | Категория фиксатора |
|---|
| M3–M6 | 0,05–0,15 | Средняя или низкая |
| M8–M12 | 0,1–0,25 | Средняя |
| M16–M24 | 0,15–0,35 | Средняя или высокая |
| M27–M36 | 0,2–0,4 | Высокая |
Закупщики уточняют параметры у поставщика резьбовых изделий, чтобы избежать неожиданных люфтов после первой сборки.
Материал резьбы и полимеризация фиксатора
Материал, из которого изготовлена резьба (сталь, алюминий, латунь, пластик), влияет на скорость и качество полимеризации анаэробного фиксатора.
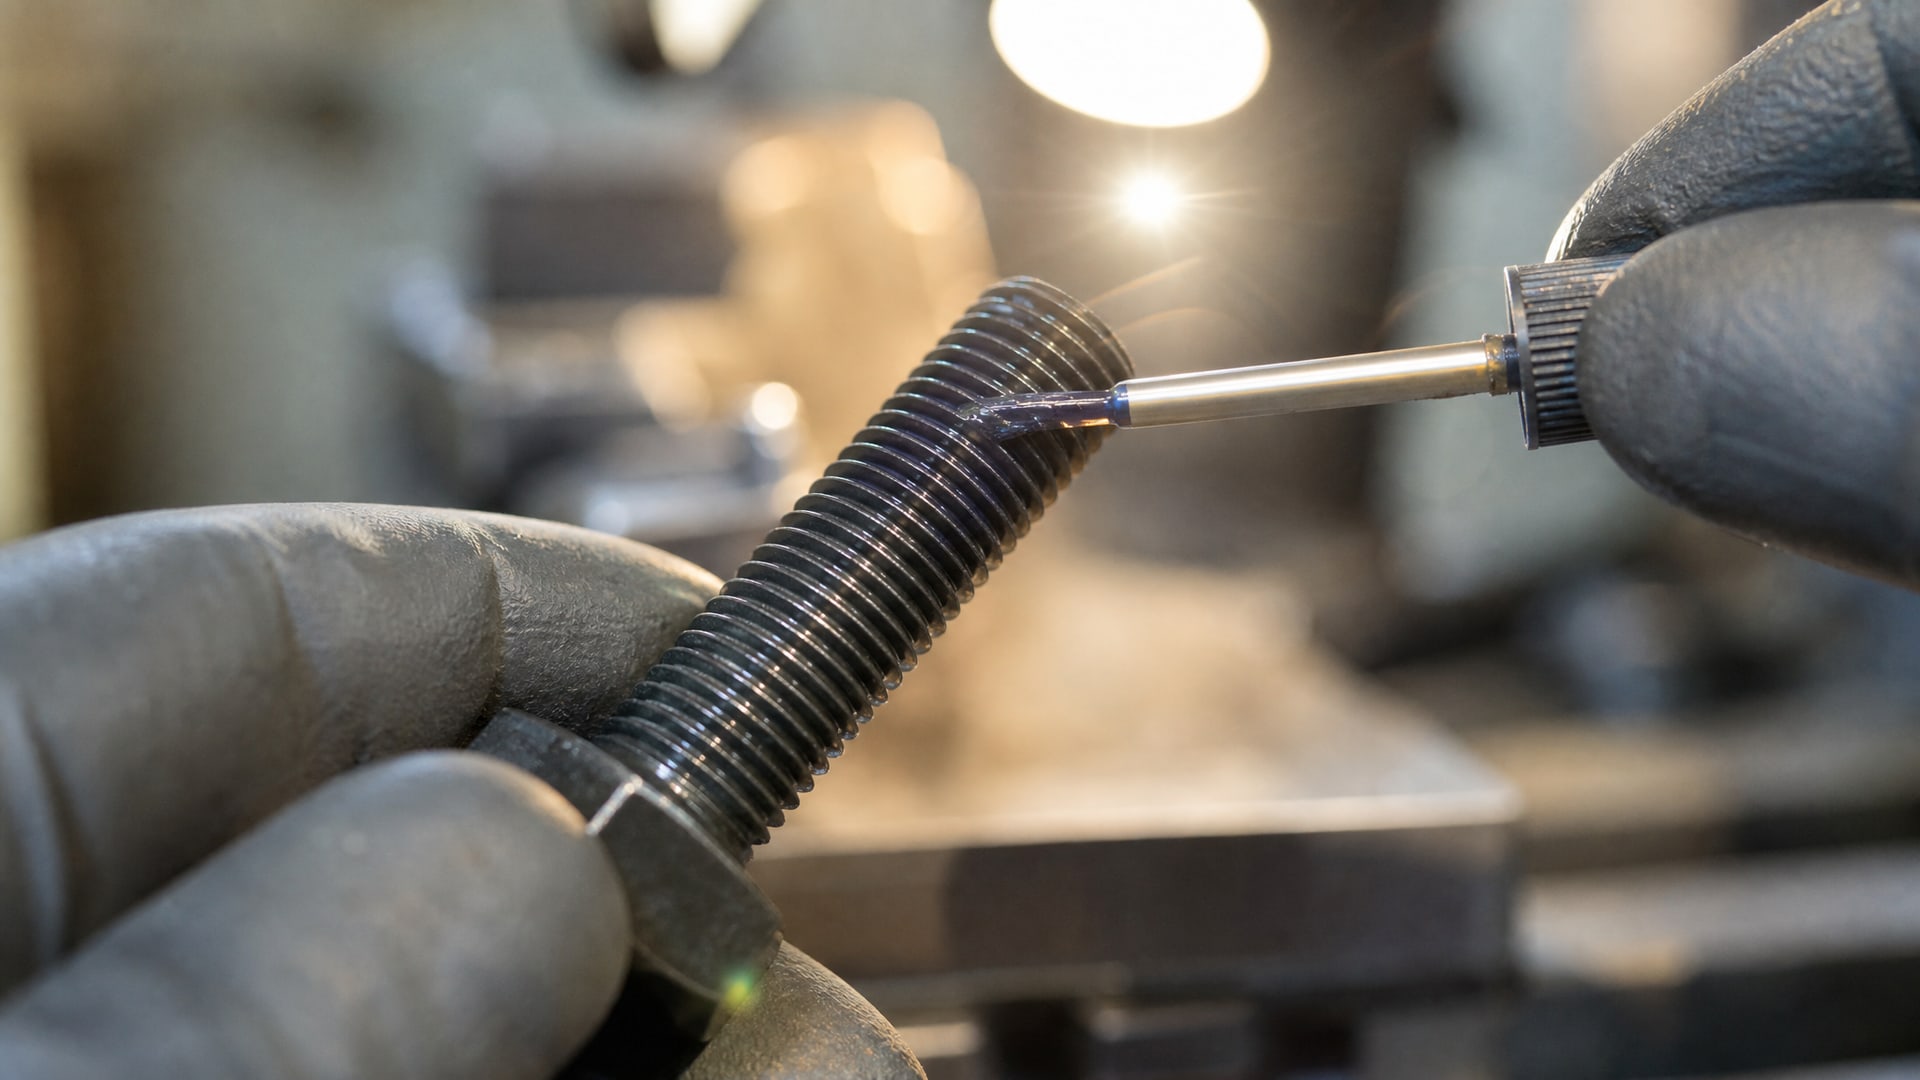
Стальные резьбы, особенно после фосфатирования или воронения, обеспечивают быструю и надежную полимеризацию благодаря активности поверхности металла.
Анодированный алюминий или хромированная поверхность замедляют полимеризацию, так как оксидный слой изолирует металл от катализирующего действия. В таких случаях нужно либо увеличить время полимеризации, либо использовать фиксаторы с усиленной активностью, либо предварительно удалить изоляционный слой на глубину нескольких микронов.
Если требуется фиксация резьбы на переходнике или герметизация стыка труб с зазором до 0,25 мм и при умеренных температурах, используют более доступные по вязкости составы. В таких применениях прижилась EFELE 126, которая сочетает приемлемую стоимость, стабильную полимеризацию и достаточную термостойкость для большинства промышленных трубопроводов.
Техника нанесения и контроль качества
Нанесение фиксатора требует соблюдения простых, но важных правил.
Материал наносят тонкой пленкой на витки резьбы - достаточно 1–2 капель для крепежа M6–M12. Излишки дают стечь во время сборки, но они не должны попадать на критичные поверхности или проникать в узлы, чувствительные к загрязнению.
После нанесения резьбовые части собирают вручную или на станке с обычным усилием затяжки (без переусилия). Фиксатор распределится по виткам самостоятельно под действием капиллярных сил. Проверяют отверждение через 24–48 часов: попытка развернуть крепеж покажет, готово ли соединение.
На производстве контролируют герметичность одним из методов:
- пневматический тест под давлением воздуха (для трубопроводов);
- испытание на вибрацию (стенд с амплитудой и частотой, имитирующей эксплуатацию);
- тепловой цикл (охлаждение и нагрев для проверки адгезии при расширении-сжатии).
Часто задаваемые вопросы
Как узнать, какой размер зазора в моем соединении?
Измеряют микрометром зазор между витками в трех точках по длине резьбы. Берут среднее значение. Если зазор более 0,5 мм, стандартный анаэробный фиксатор может не заполнить полость полностью - нужна предварительная проверка на пробном образце или консультация со специалистом техподдержки.
Можно ли использовать один фиксатор для разных размеров резьбы?
Для одного типа резьбы от M3 до M20 обычно подходит один состав средней прочности, если зазор стабилен. Но при переходе на новый диаметр или новый профиль лучше провести предварительный тест на герметичность и скорость разборки.
Сколько времени ждать перед нагрузкой на соединение после применения фиксатора?
При комнатной температуре (20–25 °C) полная полимеризация наступает за 24 часа. Частичная работоспособность (50 % прочности) достигается за 4–8 часов. Нагрузку, давление или вибрацию не применяют раньше 24 часов.
Чем отличается фиксатор резьбы от герметика для труб?
Фиксатор резьбы - это анаэробный материал с добавками для создания прочного соединения на витках крепежа. Герметик для труб может быть как анаэробным, так и аэробным, и работает в зазорах между стыками труб или фитингов. Выбор зависит от типа соединения: резьбовое (крепеж) или трубное (стык).
Можно ли повторно использовать соединение, зафиксированное анаэробным материалом?
Если использовался фиксатор низкой прочности - легко разбирается и может быть собрано заново с нанесением свежего материала. При средней и высокой прочности разборка требует усилия (отвертка, накидной ключ) или местного нагрева. Остатки старого фиксатора удаляют с витков металлической щеткой перед повторным нанесением.
Заключение
Выбор анаэробного фиксатора резьбы для соединения с зазором основан на четырех параметрах: величина люфта, категория прочности удержания, температурный режим и материал резьбы. Проверка этих данных перед закупкой предотвращает ошибки в сборке и гарантирует, что соединение останется герметичным и надежным на всю длину эксплуатации.
Следующий шаг - подобрать конкретную марку фиксатора в каталоге поставщика, указав тип резьбы, диаметр крепежа и рабочий диапазон температур. При сомнениях проведите испытание на образце и согласуйте результаты со спецификацией - это займет день-два и избавит от дорогостоящего переделки уже собранной продукции.