Правильный выбор анаэробного фиксатора резьбы определяет надежность соединения и сроки эксплуатации узла. Главное отличие анаэробных составов - они отверждаются в отсутствие воздуха и в присутствии ионов металла, что делает выбор прочности, типа металла и разборности критически важными для инженера и снабженца.
При подборе нужно учитывать четыре основных параметра: требуемая прочность фиксации (низкая, средняя или высокая), тип металла (активный или пассивный), необходимость демонтажа и температура эксплуатации. Эта статья раскрывает, как эти критерии связаны между собой и как избежать ошибок при выборе состава для конкретного узла.
Три класса прочности: низкая, средняя и высокая
Анаэробные фиксаторы резьбы разделяют на три основных класса по способности удержать соединение.
Это различие определяется выбором химических компонентов и напрямую влияет на момент срыва болта при разборке.
Низкая прочность применяется для крепежа размером менее 6 мм, где нужна легкая разборка. Моменты срыва здесь находятся в диапазоне 3–6 Н·м (на примере M10 со стальными образцами). Такие составы используют в электронике, приборостроении и при работе с тонким крепежом, где избыточная прочность может привести к разрушению детали.
Средняя прочность - самый распространенный класс для промышленных узлов. Характерные моменты срыва: 8–15 Н·м на той же M10. Этот класс обеспечивает надежное удержание от самоотвинчивания и вибрации, но позволяет разобрать соединение стандартным ручным инструментом без нагрева. Наибольшее число запросов на рынке приходится именно на среднюю прочность, потому что она охватывает типовые случаи: крепление панелей, фиксация узлов автомобильных систем, сборка приборов.
Высокая прочность гарантирует максимальное удержание для крепежа 6–22 мм и выше. Разборка требует нагрева (50–100 °C) и усилия специальным инструментом. Эту категорию выбирают для критических соединений, которые не планируется разбирать в процессе эксплуатации: крепление зубчатых колес, фиксация втулок на валах, крепление корпусных деталей в насосах и редукторах.
Как стандарты измеряют прочность
Прочность анаэробных фиксаторов оценивают по стандарту ISO 10964, который определяет два параметра: breakaway torque (момент срыва при первом разворачивании) и prevailing torque (остаточное сопротивление вращению на протяжении разборки). Для оценки прочности на сдвиг применяют ISO 10123 (pin-and-collar shear strength). Эти показатели и составляют основу для деления на классы.
Важно помнить: значения на техдатасетах (ТДС) почти всегда получены на стальных образцах. Переносить их напрямую на нержавейку, алюминий или цинк нельзя - там результаты будут другими, часто ниже.
Активные и пассивные металлы: ключевая роль в выборе
Скорость и полнота отверждения анаэробного фиксатора резьбы зависят от того, к какому типу металла относится соединение.
Это один из наиболее забываемых критериев выбора, из-за чего возникают срывы в эксплуатации.
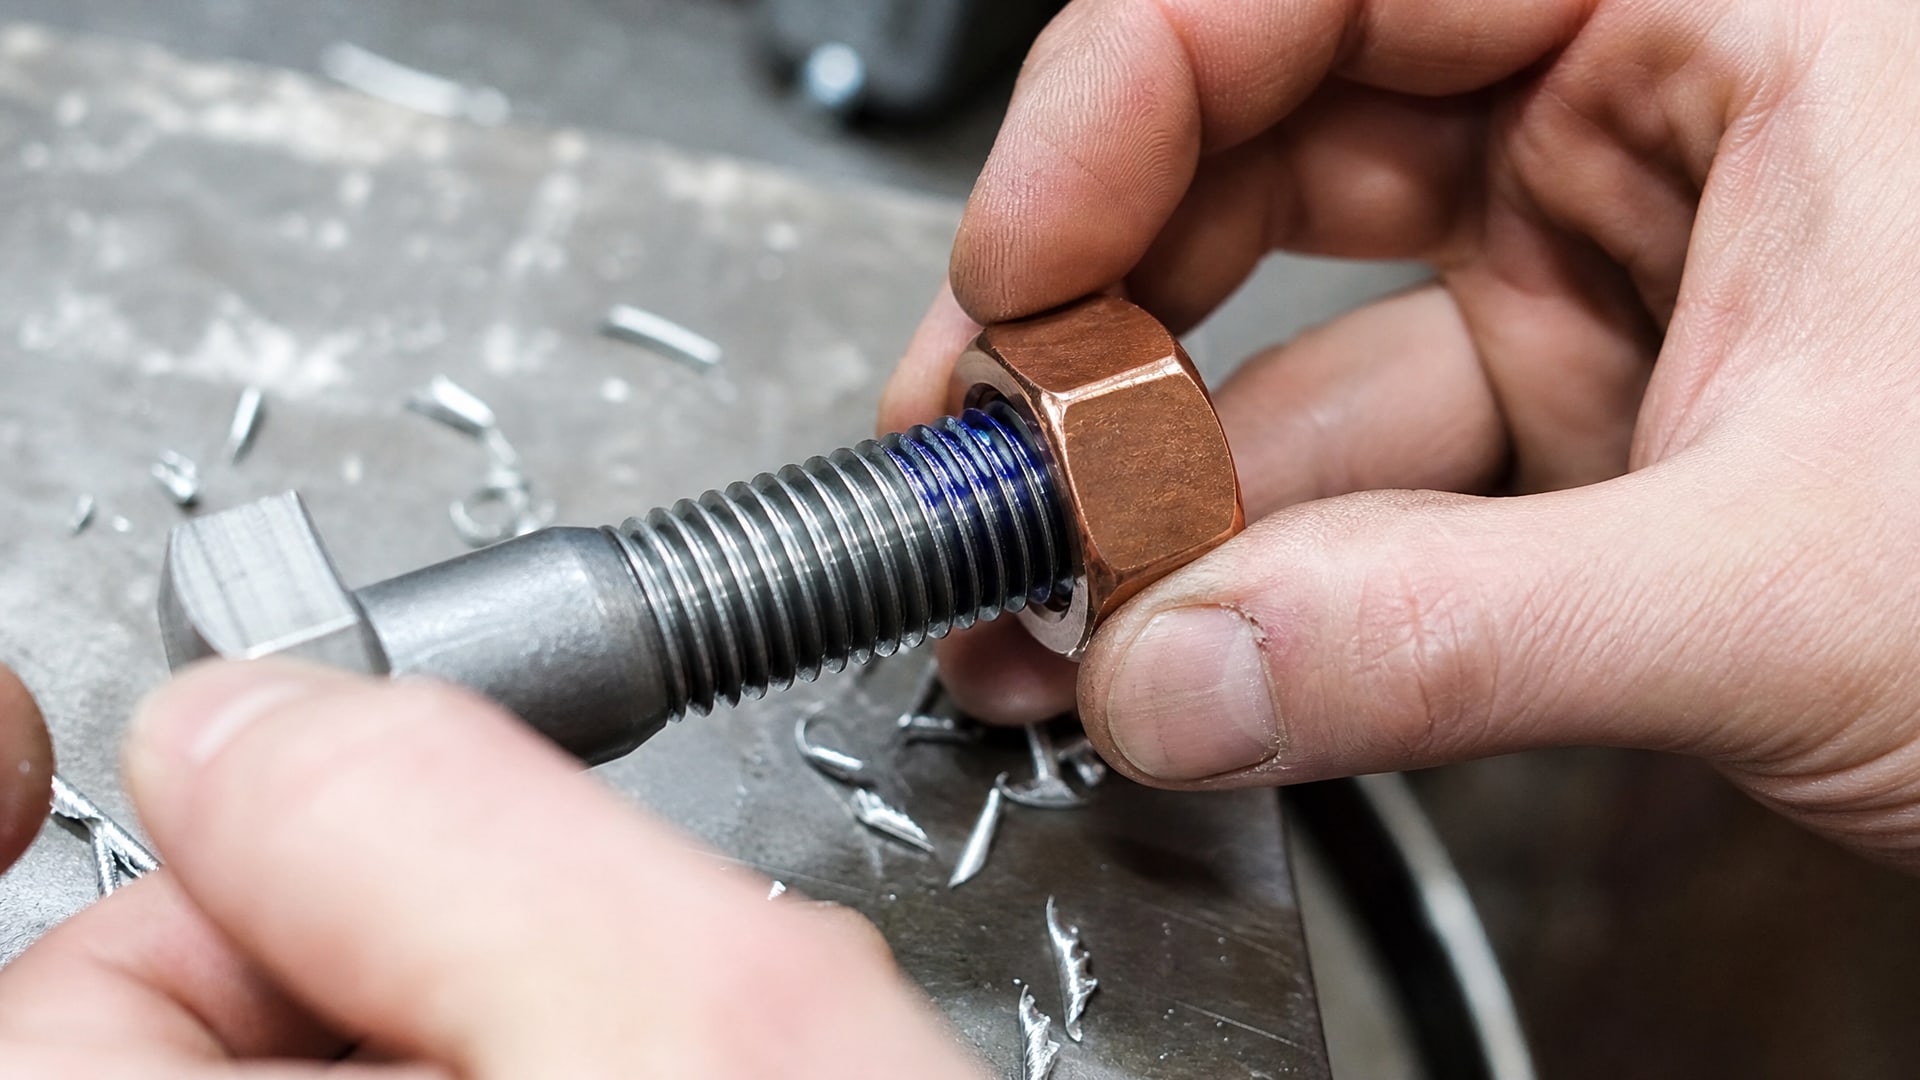
Активные металлы - сталь, медь, латунь - содержат ионы, которые инициируют полимеризацию состава. На них отверждение идет быстро и предсказуемо: фиксация обычно достигается за 24 часа, а предварительная прочность - за несколько часов. Показатели прочности на активных металлах близки к паспортным.
Пассивные (инертные) металлы - нержавеющая сталь, алюминий, цинк, кадмированные и анодированные поверхности - имеют естественный защитный слой оксида, который замедляет отверждение. Здесь полимеризация может растянуться на 24–48 часов, а достигаемая прочность окажется ниже паспортной на 20–40 %. Для жестких требований по времени фиксации и прочности на пассивных металлах рекомендуют использовать активатор (праймер).
Экспертная практика показывает, что на латуни нередко применяют среднюю прочность, чтобы получить низкие рабочие усилия при разборке, а на меди - часто выбирают более высокую степень, чтобы гарантировать необходимую удерживающую способность.
Роль размера крепежа и состояния поверхности
Размер болта или винта влияет на выбор класса прочности больше, чем кажется.
Мелкий крепеж (до 6 мм) слабее, и его легче повредить избыточной прочностью, поэтому там тяготеют к низкой прочности. Крепеж от 6 до 22 мм работает в диапазоне низкой и средней прочности, а свыше 22 мм или в высоконагруженных узлах - высокая прочность.
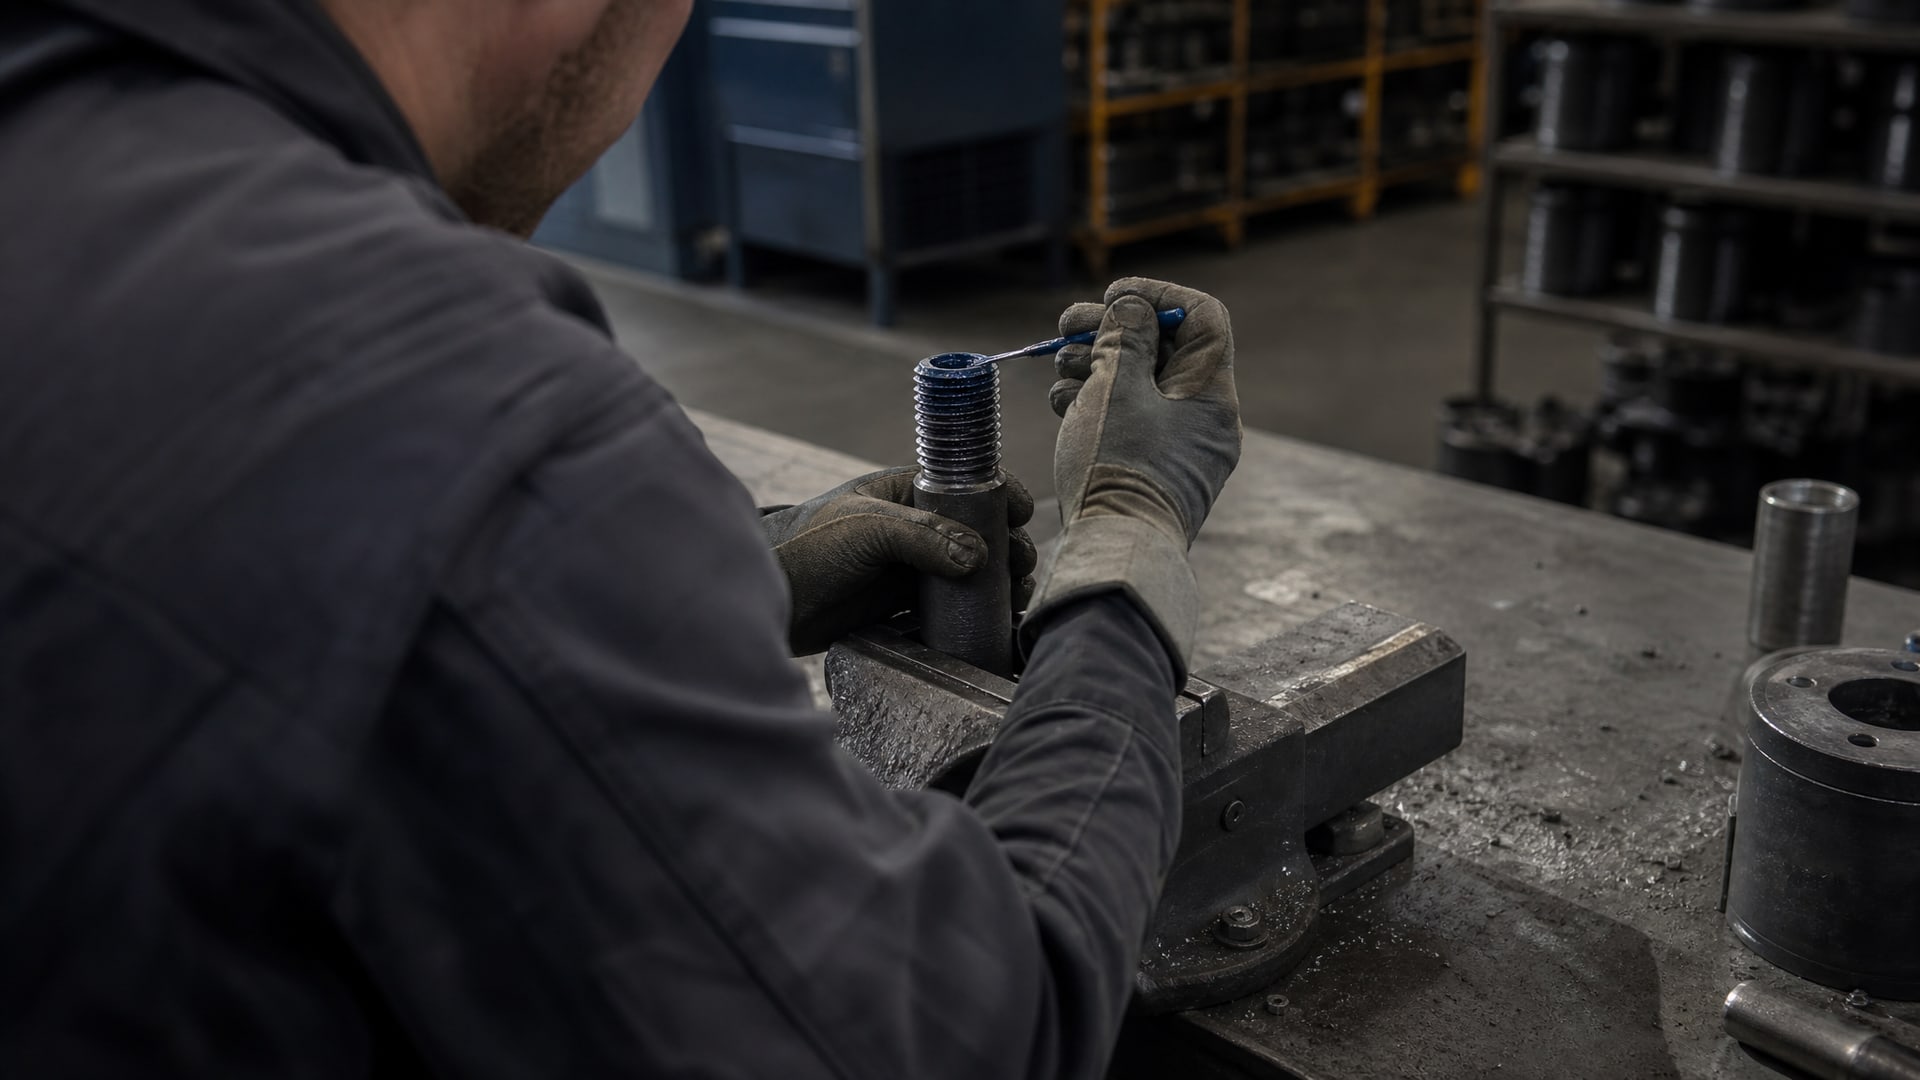
Состояние поверхности - второй критерий. Чистая обезжиренная резьба дает максимальную и стабильную прочность. Наличие масла, смазки или загрязнений замедляет отверждение и может снизить моменты срыва на 10–30 %. Если соединение собирается из деталей с остатками масла, это нужно учитывать при выборе прочности: либо брать класс выше, либо проводить предварительное обезжиривание.
Еще один момент: на окрашенных, лакированных, анодированных или гальванизированных поверхностях отверждение замедляется по тому же принципу, что и на пассивных металлах. Эксперты советуют в таких случаях либо выбирать более высокий класс прочности, либо наносить состав через небольшой прокол в покрытии.
Критерии выбора между средней и высокой прочностью
Большинство вопросов от закупщиков звучат так: "Нужна ли высокая прочность или хватит средней?" Ответ зависит от двух главных факторов: разборки и условий эксплуатации.
Когда подходит средняя прочность:
- соединение требует периодического сервисного демонтажа (например, техническое обслуживание, диагностика);
- используется стандартный ручной инструмент без риска повредить деталь при разборке;
- крепеж на активном металле (сталь, медь) с чистой поверхностью;
- нет критического риска самоотвинчивания от вибрации (или предусмотрены другие защиты - пружинная шайба, контргайка).
Когда нужна высокая прочность:
- соединение не разбирается в течение многих лет эксплуатации;
- узел подвергается интенсивной вибрации или циклическим нагрузкам;
- крепеж на пассивном металле и нет возможности использовать активатор;
- критична максимальная надежность, а повреждение детали при демонтаже маловероятно (узел планируется заменить, а не восстанавливать).
На практике в ремонтных и производственных цехах часто используют среднюю прочность как универсальное решение: она дает приемлемую надежность и при необходимости позволяет разобрать соединение без специальной подготовки. Высокую прочность берут точечно для критических узлов.
Влияние температуры и активаторов на выбор
Температура эксплуатации третий по значимости параметр после типа металла и разборности.
Анаэробные фиксаторы рассчитаны на диапазон от -20 до +100 °C (стандартные составы). При нагреве свыше +100 °C прочность может снизиться на 20–40 %, поэтому в таких случаях нужно брать класс прочности выше.
Активаторы (праймеры) - это акселераторы отверждения, которые наносят на поверхность резьбы перед применением фиксатора. Они особенно полезны:
- на пассивных металлах (нержавейка, алюминий), где отверждение идет медленно;
- когда критично минимальное время фиксации (соединение должно быть готово к эксплуатации через 2–4 часа, а не через 24);
- на поверхностях с остатками защитного масла или загрязнениями.
Активаторы обычно используют с составами средней и высокой прочности, чтобы гарантировать выход на паспортные показатели. При применении низкой прочности праймер редко требуется, так как скорость фиксации там менее критична.
Таблица выбора по типу металла и требуемой разборке
| Тип металла | Чистая поверхность | С маслом / защитой | Требуется разборка? | Рекомендуемый класс |
|---|
| Сталь углеродистая | Быстро (4–8 ч) | 24–36 ч | Да | Средняя прочность |
| Сталь углеродистая | Быстро (4–8 ч) | 24–36 ч | Нет | Высокая прочность |
| Нержавейка 304/316 | Медленно (24–48 ч) | 48+ ч | Да | Средняя + активатор |
| Нержавейка 304/316 | Медленно (24–48 ч) | 48+ ч | Нет | Высокая + активатор |
| Алюминий, латунь | Медленно (24–48 ч) | 48+ ч | Да | Средняя + активатор |
| Алюминий, латунь | Медленно (24–48 ч) | 48+ ч | Нет | Высокая + активатор |
| Медь | Быстро (8–16 ч) | 24–36 ч | Да | Средняя, иногда высокая |
| Цинк, кадмирование | Медленно (36–48 ч) | 48+ ч | Да | Средняя + активатор |
Практическая логика подбора фиксатора
Промышленные специалисты рекомендуют следующий порядок выбора:
1. Определи металл. На активном металле (сталь, медь) можно обойтись без активатора; на пассивном (нержавейка, алюминий) - предусмотри его.
2. Ответь на вопрос о разборке. Если нужна демонтаж - средняя прочность. Если нет - высокая.
3. Учти размер крепежа. Крепеж менее 6 мм нередко требует более низкого класса прочности, чем ожидается.
4. Проверь температуру. Свыше +100 °C - поднимись на класс выше; критично низкие температуры - возможно потребуется специальный состав.
5. Оцени состояние поверхности. Масло, грязь, покрытия - основание для выбора более высокого класса или использования активатора.
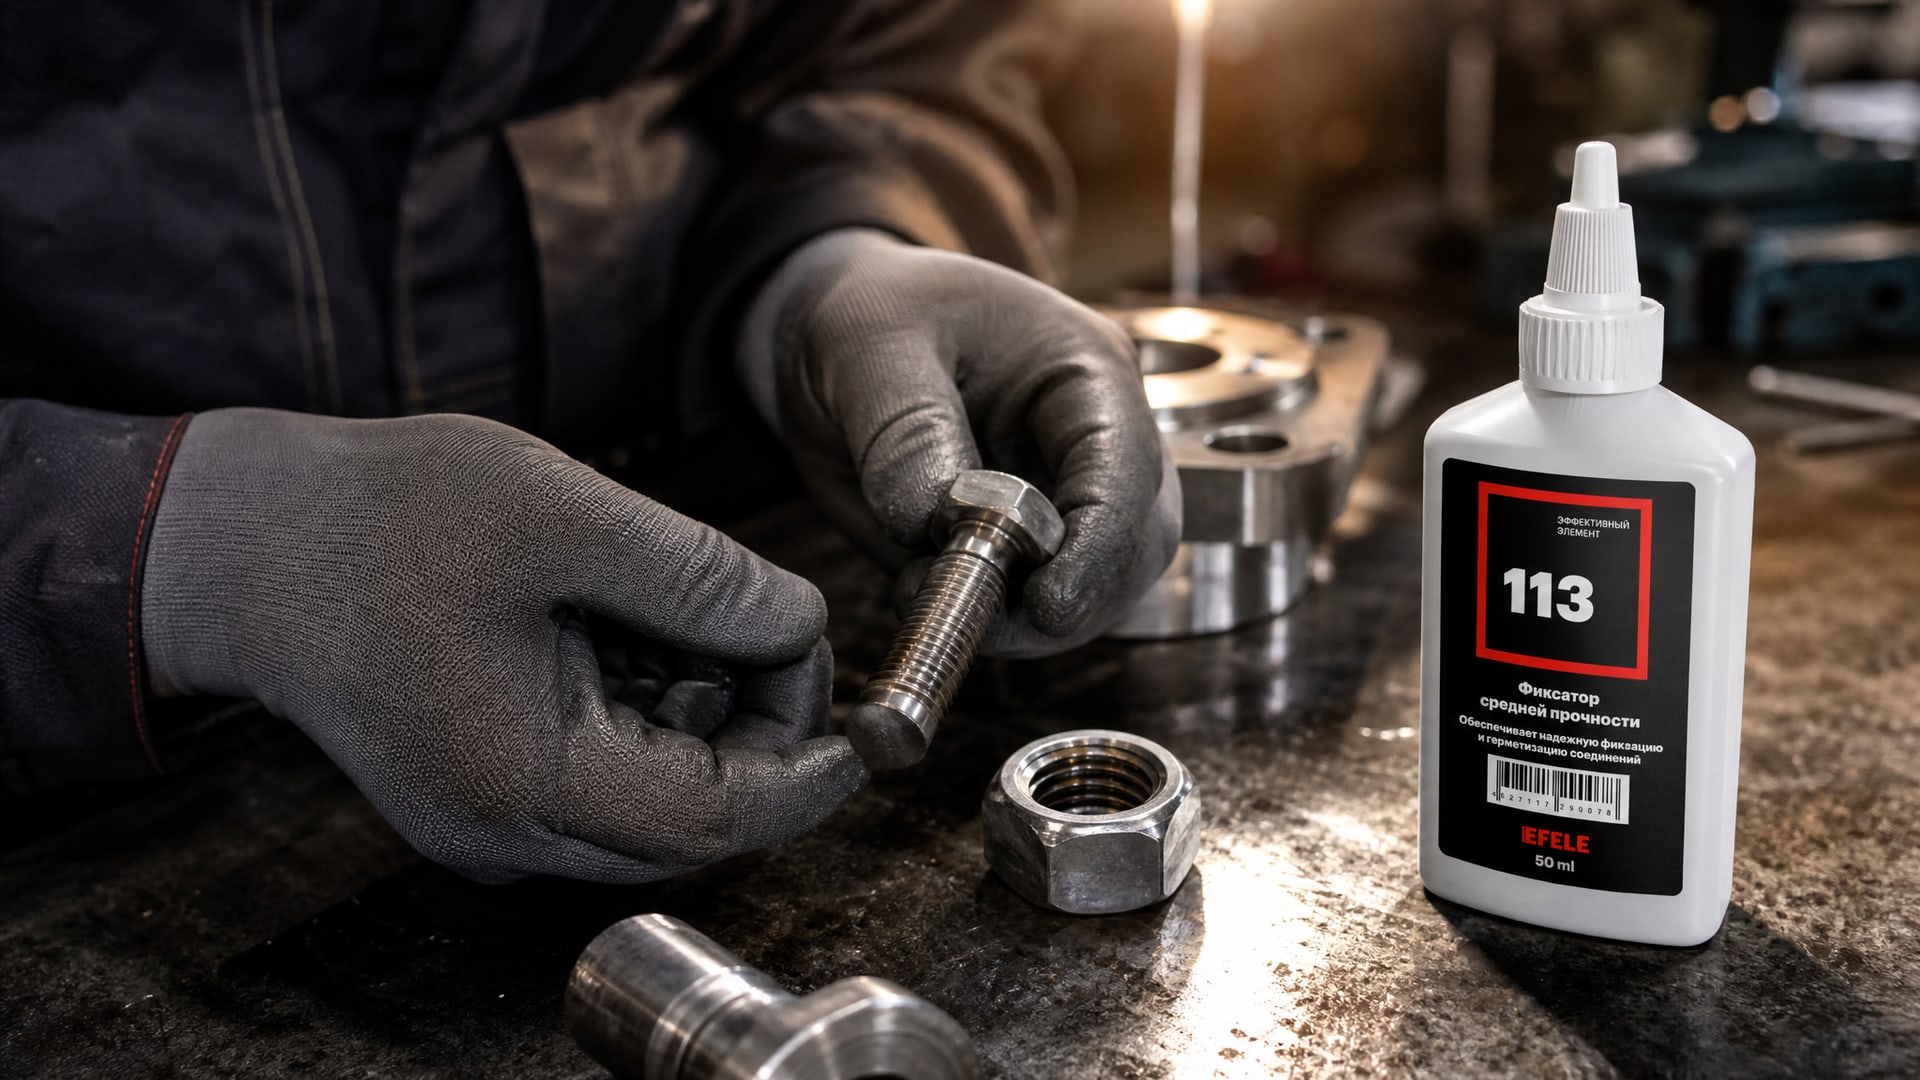
При необходимости обеспечить надежную фиксацию с возможностью демонтажа обычным инструментом, рекомендуется использовать анаэробный фиксатор резьбы средней прочности EFELE 113. Этот состав применяется на типовых производственных узлах, автомобильной технике и в ремонтных цехах для крепежа 6–16 мм.
Частые ошибки при выборе фиксатора
Ошибка 1: прямой перенос показателей с ТДС на другие металлы.
На нержавейке и алюминии прочность может быть на 20–40 % ниже паспортной. Проверяй ТДС конкретно для твоего металла или используй активатор.
Ошибка 2: "высокая прочность - это всегда хорошо". Если соединение нужно разбирать, чрезмерно высокая прочность только осложнит сервис и повысит риск повреждения детали.
Ошибка 3: игнорирование состояния поверхности. Масло и загрязнения замедляют отверждение и снижают прочность. Перед нанесением состава резьбу лучше очистить.
Ошибка 4: неправильное хранение и использование. Анаэробные составы чувствительны к влаге и свету. Баллон должен быть плотно закрыт, а флакон хранится в прохладном месте. При попадании влаги внутрь состав начнет преждевременно полимеризоваться.
Ошибка 5: применение без учета критических температур. При нагреве свыше +120 °C стандартные составы теряют прочность. Для таких узлов нужны специальные высокотемпературные варианты.
Часто задаваемые вопросы
Чем отличается средняя прочность от высокой?
Средняя прочность дает моменты срыва в диапазоне 8–15 Н·м (на M10) и позволяет разобрать соединение ручным инструментом. Высокая прочность обеспечивает более высокие моменты и требует нагрева и специального инструмента для демонтажа. Выбор зависит от того, нужно ли регулярно разбирать узел.
Нужен ли активатор для нержавейки?
На нержавеющей стали отверждение идет медленнее из-за защитного оксидного слоя. Если требуется сократить время фиксации с 24–48 часов до 2–4 часов или гарантировать выход на паспортную прочность, активатор рекомендуется. На активных металлах (сталь, медь) в большинстве случаев он не требуется.
Влияет ли масло на прочность?
Да. Остатки масла на резьбе замедляют отверждение и могут снизить достигаемую прочность на 10–30 %. Лучше перед нанесением состава очистить и обезжирить резьбу. Если это невозможно, выбирают класс прочности выше или используют специальные масло-tolerant составы.
Можно ли разобрать соединение, если нанесена высокая прочность?
Да, но понадобятся нагрев (50–100 °C), чтобы размягчить состав, и усилие специальным инструментом. Это возможно, но требует времени. Если соединение разбирается регулярно, лучше изначально выбрать среднюю прочность.
Как выбрать между низкой, средней и высокой прочностью для размера M6?
Для крепежа M6 обычно используют низкую или среднюю прочность. Высокая прочность для такого малого крепежа может привести к его срыву при разборке. Выбирай среднюю, если нужна надежность и возможность демонтажа; низкую - если крепеж хрупкий или разбирается часто.
Заключение
Выбор анаэробного фиксатора резьбы по прочности и типу металла требует учета четырех ключевых параметров: класса прочности (низкая, средняя, высокая), типа металла (активный или пассивный), необходимости разборки и температуры эксплуатации. Паспортные показатели обычно получены на стальных образцах и могут заметно отличаться на нержавейке, алюминии и других материалах.
Первый шаг в подборе - определить, нужна ли демонтаж соединения. Если да - выбирай среднюю прочность; если нет - высокую. Затем уточни тип металла: на пассивных материалах рассмотри вариант с активатором. Совместно проверь размер крепежа, состояние поверхности и температурный режим. При возникновении сомнений обратись к техническому листу конкретного производителя или проконсультируйся с поставщиком - точная подборка экономит время наладки и повышает надежность узла.