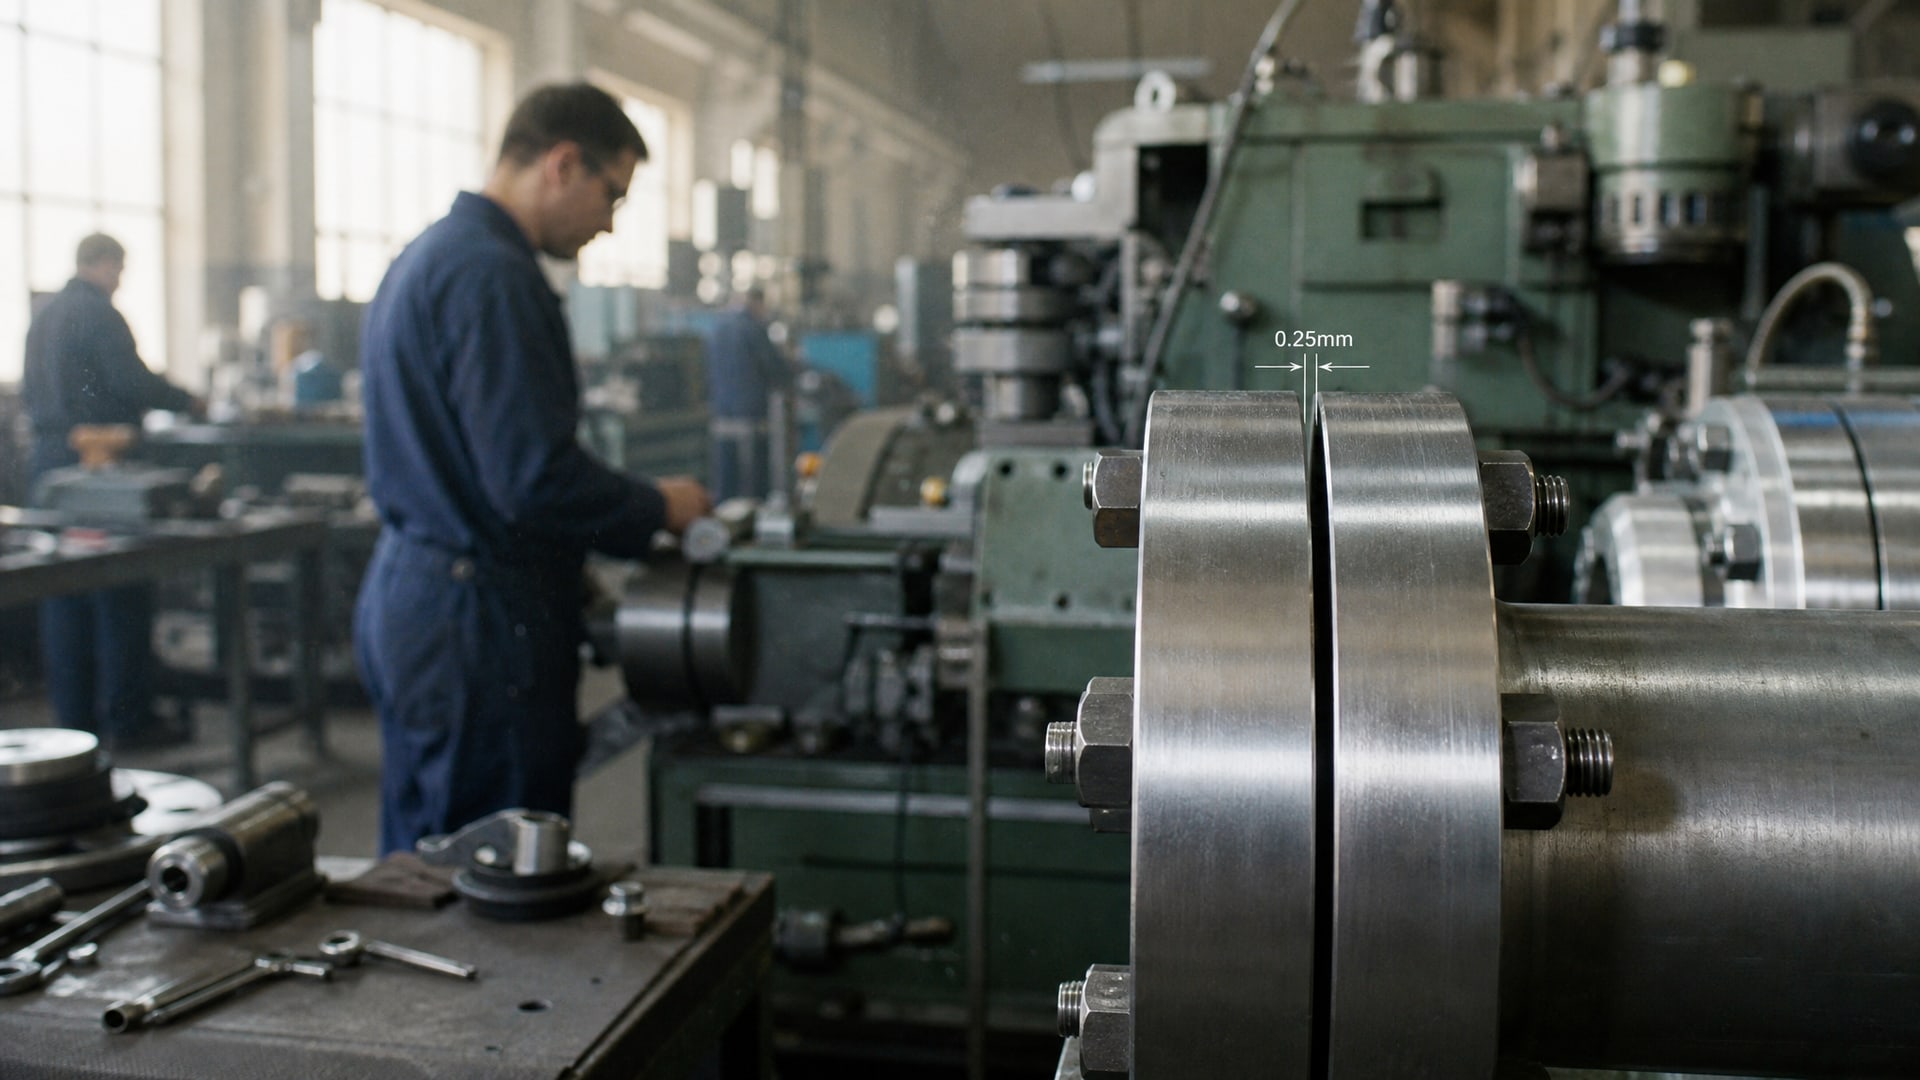
Анаэробные герметики для фланцевых соединений - популярное решение на производстве, но их применимость имеет четкие границы. Главное ограничение касается зазора между поверхностями: типичный рабочий диапазон этих составов составляет примерно 0,25 мм, а при зазорах свыше 0,30 мм герметизация становится ненадежной. Это значит, что закупщики и инженеры часто сталкиваются с выбором: подходит ли анаэробный герметик именно для их фланцевого соединения, или нужно рассмотреть альтернативные варианты. Статья поможет разобраться в технических ограничениях, правилах подбора под конкретные условия и расскажет о том, когда анаэробный формирователь прокладок работает, а когда от него лучше отказаться.
Техническое ограничение по зазору: что на самом деле заявляют производители
Каждый анаэробный фланцевый герметик поставляется с техническим описанием, где указан максимальный размер зазора, который состав может заполнить и загерметизировать.
Для большинства современных составов эта цифра лежит в диапазоне 0,25 мм. Это означает, что если между фланцами имеется равномерный зазор 0,25 мм или меньше, герметик может отвердеть и обеспечить герметизацию. Однако как только зазор превышает 0,30 мм, условия для надежного отверждения резко ухудшаются.
Причина этого ограничения связана с механизмом отверждения анаэробных составов. Эти материалы отвердевают только в присутствии металла и при полном отсутствии кислорода. Тонкий слой герметика между плотно прилегающими фланцами создает идеальную среду: металл присутствует, воздух исключен. Но в широком зазоре герметик может частично контактировать с воздухом по периметру, что замедляет или вовсе предотвращает отверждение во всем объеме. При зазоре свыше 0,30 мм состав уже не способен гарантировать полное отверждение по всей толще слоя.
Многие закупщики пытаются компенсировать увеличенный зазор большим количеством герметика, но это только усугубляет проблему: чем толще нанесенный слой, тем хуже условия для отверждения. Герметик должен наносится валиком толщиной примерно 1-2 мм на одну поверхность, а не массивным слоем.
Оценка геометрии фланца перед выбором герметика
Прежде чем закупить герметик, нужно объективно оценить состояние ваших фланцев.
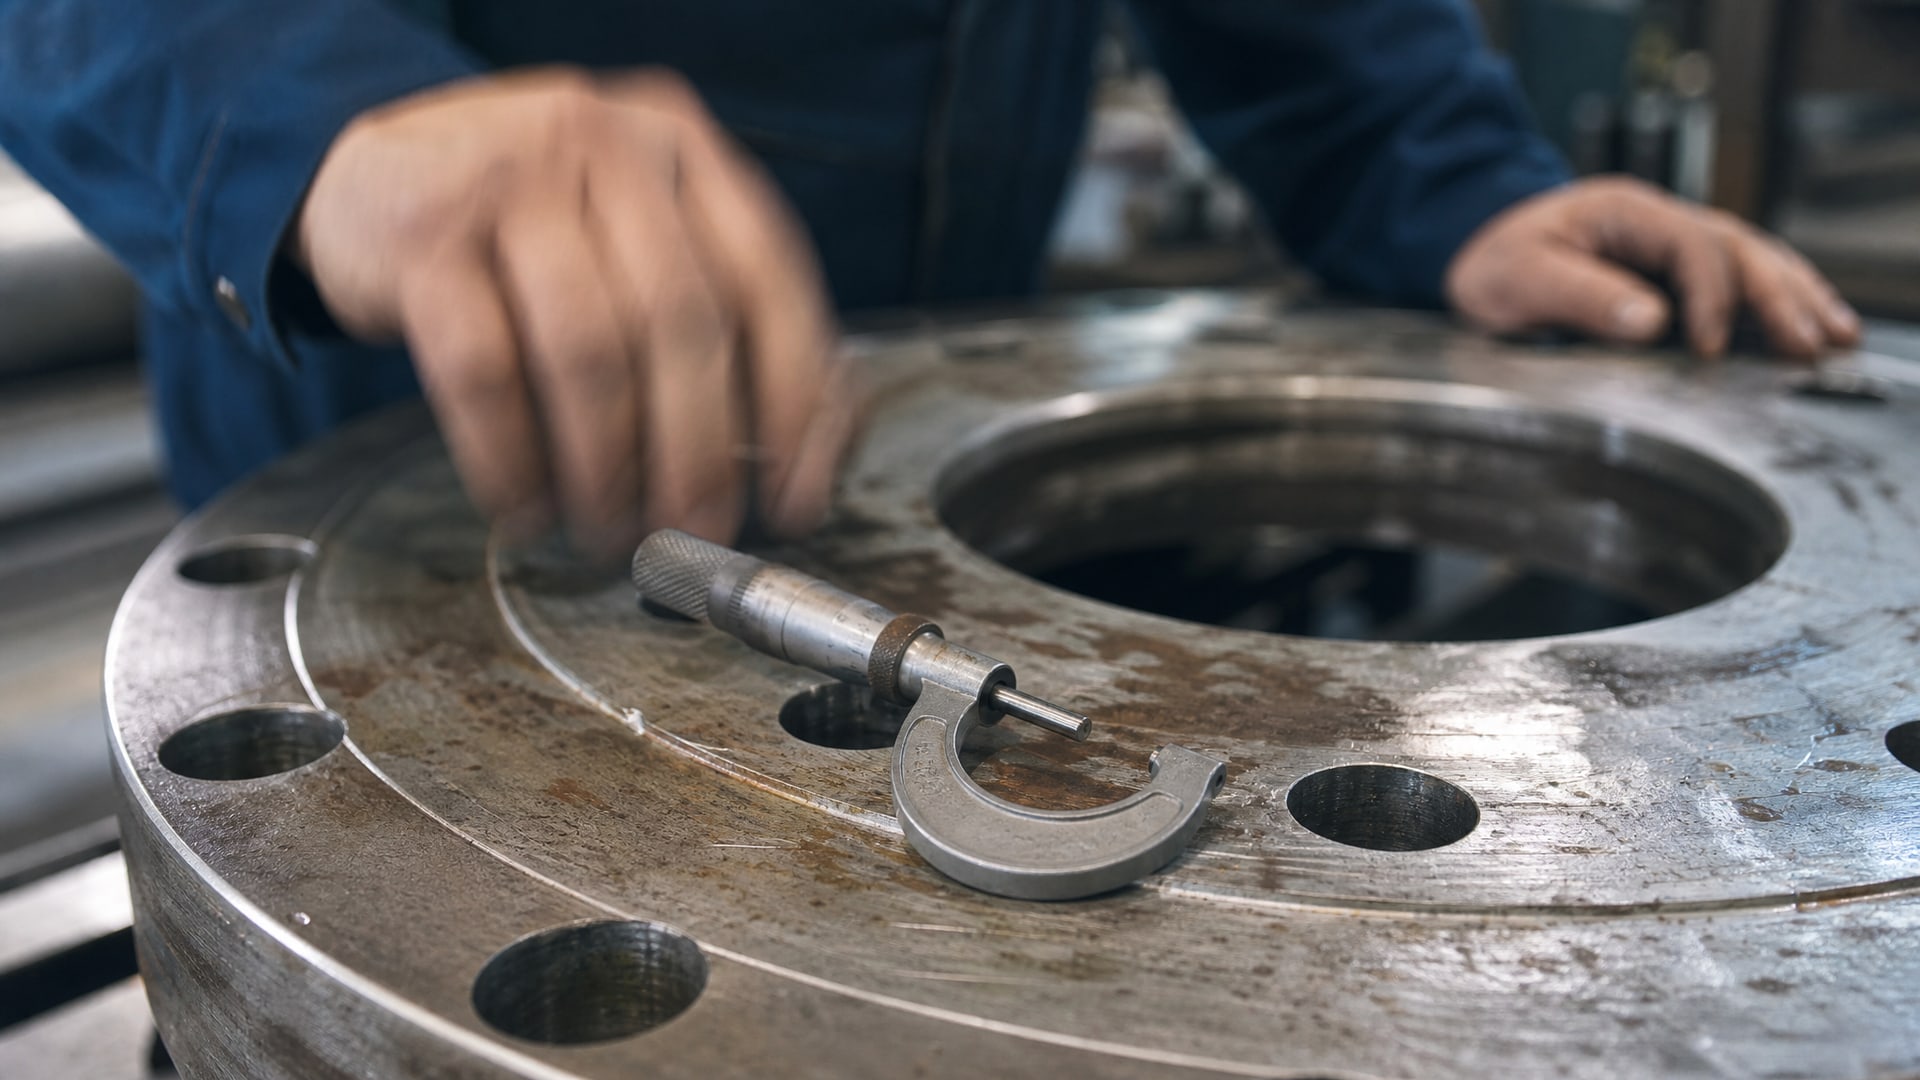
Номинальный размер зазора зачастую отличается от реального: поверхности редко бывают идеально плоскими, особенно на производствах с интенсивным использованием оборудования. Риски от инструмента, следы механической обработки, незначительная коррозия, отпечатки старой прокладки - все это создает локальное увеличение зазора.
Практическая рекомендация: измерьте зазор в нескольких точках по окружности фланца, используя щупы или глубиномер. Если в большинстве мест зазор лежит в диапазоне 0,10-0,25 мм, анаэробный герметик подходит. Если местами зазор прыгает на 0,35-0,50 мм и выше, нужно выбирать другую стратегию.
Если фланцы некритичны по плоскостности, сначала рассмотрите возможность:
- восстановления плоскостности механической обработкой или хонингованием;
- использования более гибкой прокладки (эластомер с минеральным наполнителем), которая подстраивается под неровности поверхности;
- комбинированного подхода: качественная прокладка + герметик с меньшей вязкостью для заполнения оставшихся микропор.
Если же фланцы имеют хроническую проблему с плоскостностью, анаэробный герметик будет лишь временным решением, и деньги на его покупку лучше отложить на ремонт оборудования.
Подготовка поверхностей: практические шаги, которые часто упускают
Даже правильно подобранный герметик не справится, если поверхности фланцев загрязнены.
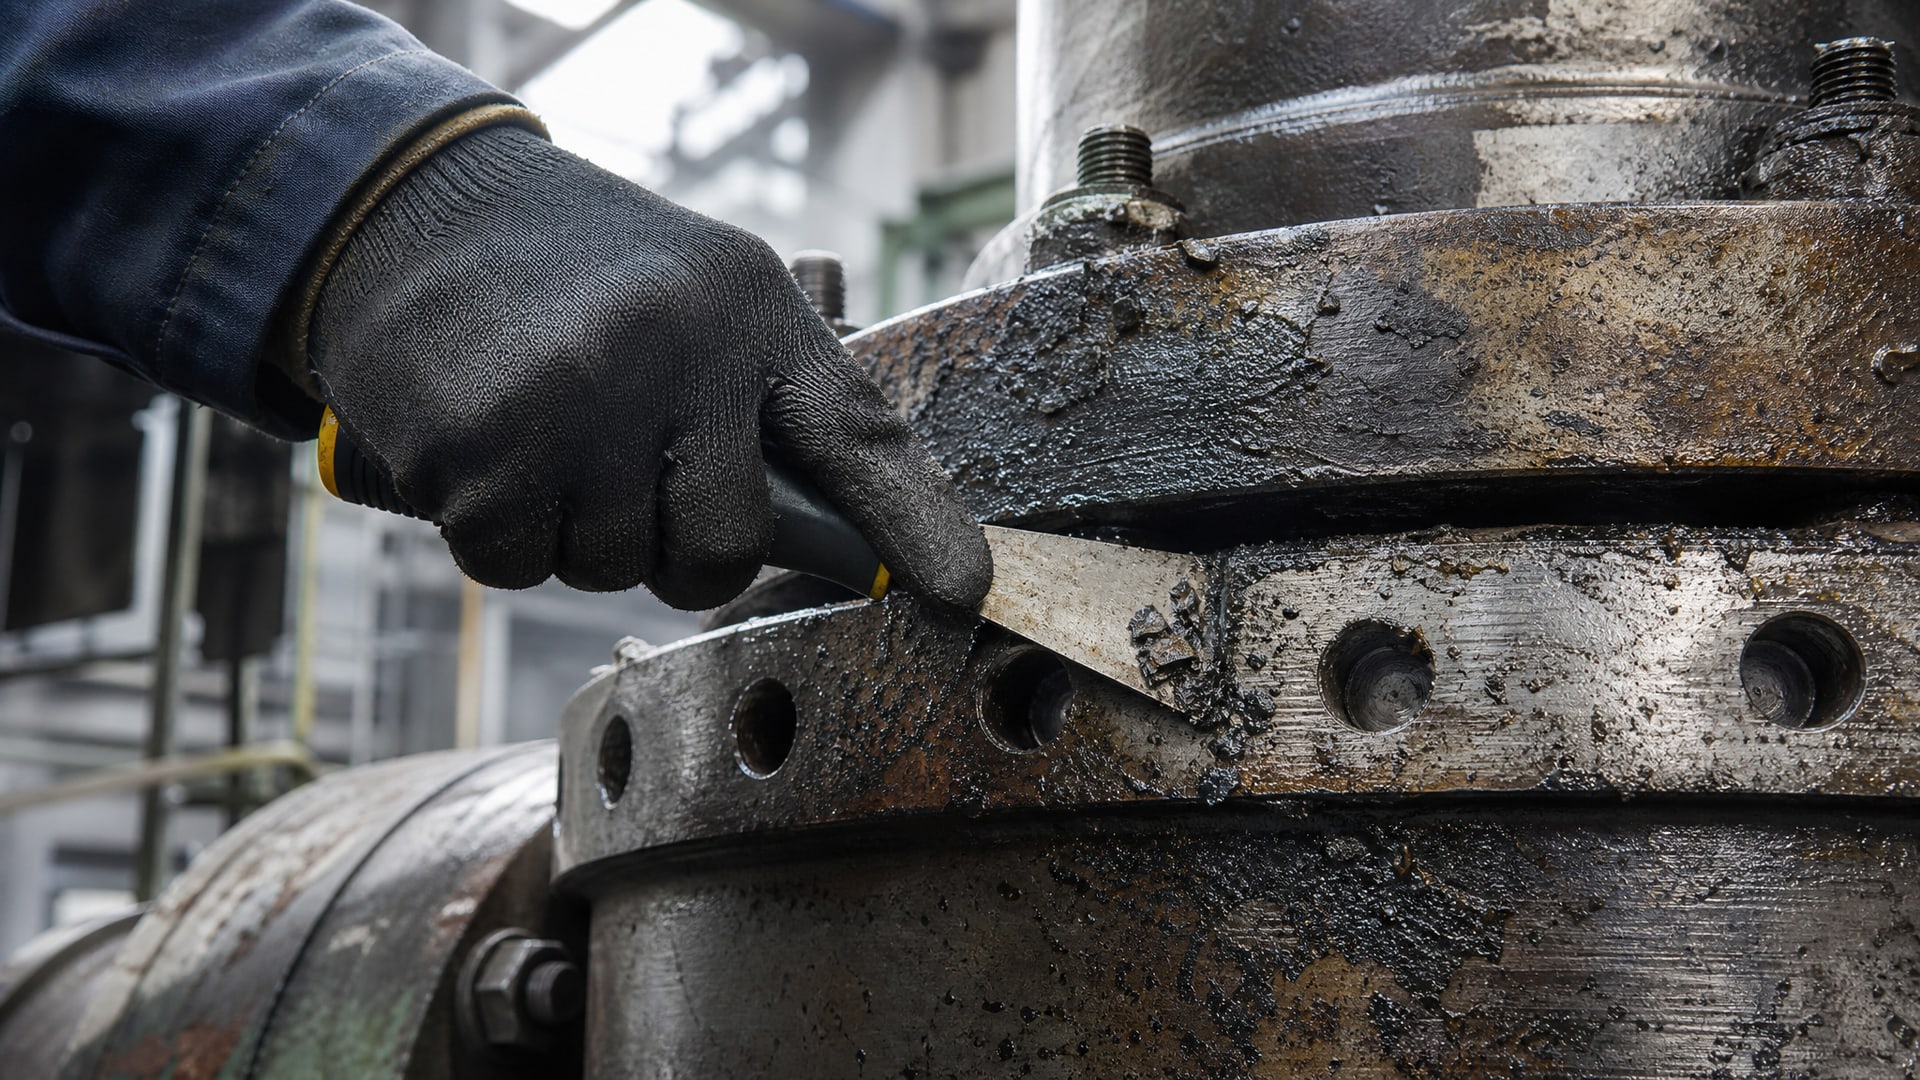
Масло, смазка, окислы, остатки старой прокладки, краска, грязь и ржавчина - все это препятствует контакту герметика с металлом и замедляет отверждение. На производствах, где оборудование работает в условиях повышенной влажности или температурных перепадов, загрязнение становится еще более критичным.
Процедура подготовки включает:
Удаление заусенцев и рисок: микроскопические заусенцы и глубокие риски от инструмента могут создать локальный "shimming" - мини-зазоры, в которых герметик не заполнит полностью. Если риски заметны визуально, их нужно сгладить мелкозернистой наждачной бумагой или войлоком.
Нельзя спешить с нанесением герметика сразу после очистки - дайте поверхностям полностью высохнуть, особенно если была влажная очистка. На пассивных металлах (нержавеющая сталь, алюминий) качество подготовки вообще решающее, так как эти материалы хуже активируют отверждение анаэробных составов.
Выбор герметика в зависимости от размера зазора
При зазоре 0,10-0,15 мм анаэробный герметик работает надежно.
Состав быстро заполняет щель, отвердевает за 1-3 часа при комнатной температуре (в зависимости от типа металла и влажности), и фланцевое соединение готово к нагрузке. На этом диапазоне выбор герметика может базироваться на других свойствах: требуемой температуре эксплуатации, возможности разборки после отверждения, наличии допусков по санитарии или экологии.
При зазоре 0,20-0,25 мм герметик еще справляется, но требования к подготовке и нанесению становятся строже. Нельзя допускать воздушных карманов, нужна идеально чистая поверхность, а сборку нужно выполнить без задержек и бокового смещения. Если на производстве есть опыт работы с анаэробными герметиками и налаженный процесс, это диапазон остается приемлемым.
При зазоре 0,30-0,40 мм и выше герметик начинает работать ненадежно. Часть слоя может остаться недоотвержденной, что приводит к медленным утечкам спустя дни или недели. На этом этапе нужно отказаться от чистого анаэробного герметика и рассмотреть альтернативы: тиксотропные смеси на основе эпоксидных смол, эластомерные прокладки с повышенной сжимаемостью или комбинированные решения.
Если вам часто встречаются фланцы с неоднородным зазором (в одних местах 0,15 мм, в других -0,40 мм), это признак, что проблема не в герметике, а в геометрии сопряжения. Герметик - инструмент для финальной герметизации близко прилегающих поверхностей, а не способ скомпенсировать конструктивные недостатки.
Техника нанесения анаэробного герметика
Правильное нанесение герметика настолько же важно, как его выбор.
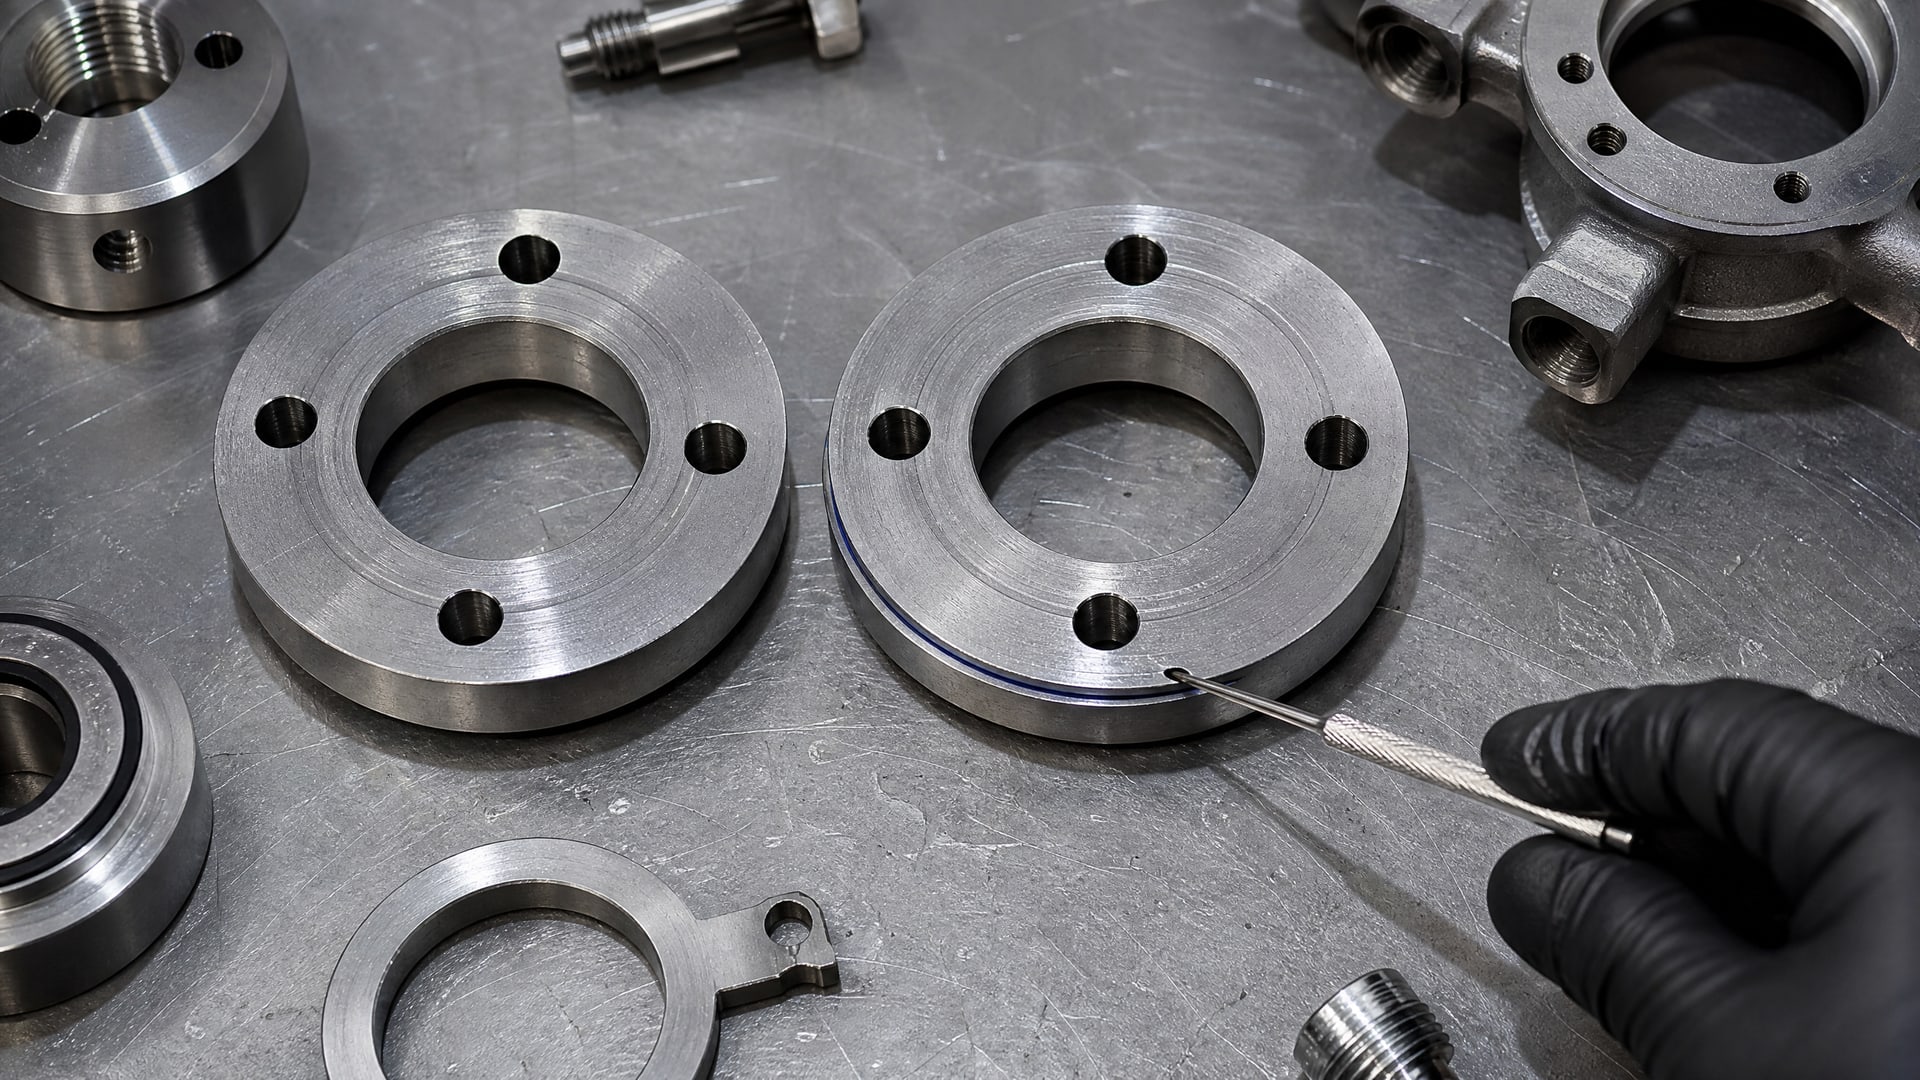
Инструкции производителей подчеркивают, что состав следует наносить непрерывным валиком диаметром 1-2 мм на одну из поверхностей фланца. Валик располагается близко к внутренней кромке (со стороны герметизируемого зазора) и обходит все болтовые отверстия по периметру.
Логика размещения валика: герметик должен быть заключен в замкнутом пространстве между фланцами. Если нанести валик далеко от края, он может не заполнить щель у кромки. Если нанести его слишком близко к болтовым отверстиям, герметик может вытечь в полость при сборке.
Для больших фланцев (диаметр свыше 300 мм) ручное нанесение из тюбика становится трудозатратным и неравномерным. На крупных производствах используют:
Сборка должна выполняться немедленно после нанесения. Если оставить герметик на открытом воздухе на 5-10 минут, его поверхность может частично преокисляться, что ухудшит адгезию при сборке. При соединении фланцев важно минимизировать боковое смещение деталей - нельзя сдвигать верхний фланец относительно нижнего более чем на 2-3 мм, иначе валик герметика смажется и герметичность нарушится.
Болты затягиваются по крестовой схеме (противоположные болты поочередно, чтобы давление распределялось равномерно), и момент затягивания должен соответствовать спецификации. Слишком слабое затягивание не прижимает фланцы достаточно, слишком сильное может деформировать детали и нарушить герметизацию.
На фланцах с критичной геометрией после первого хода болтов полезно выполнить контрольный проход через 15-30 минут, когда герметик уже переходит в гелеобразное состояние и может слегка "просесть" из-за своего веса или вибрации.
Герметик EFELE 143 для фланцевых соединений с повышенными зазорами
На российских производствах, где стоит задача герметизировать фланцевые соединения в условиях вибрации, температурных колебаний и частой разборки-сборки оборудования, нередко обнаруживается, что стандартные анаэробные составы быстро теряют герметичность.
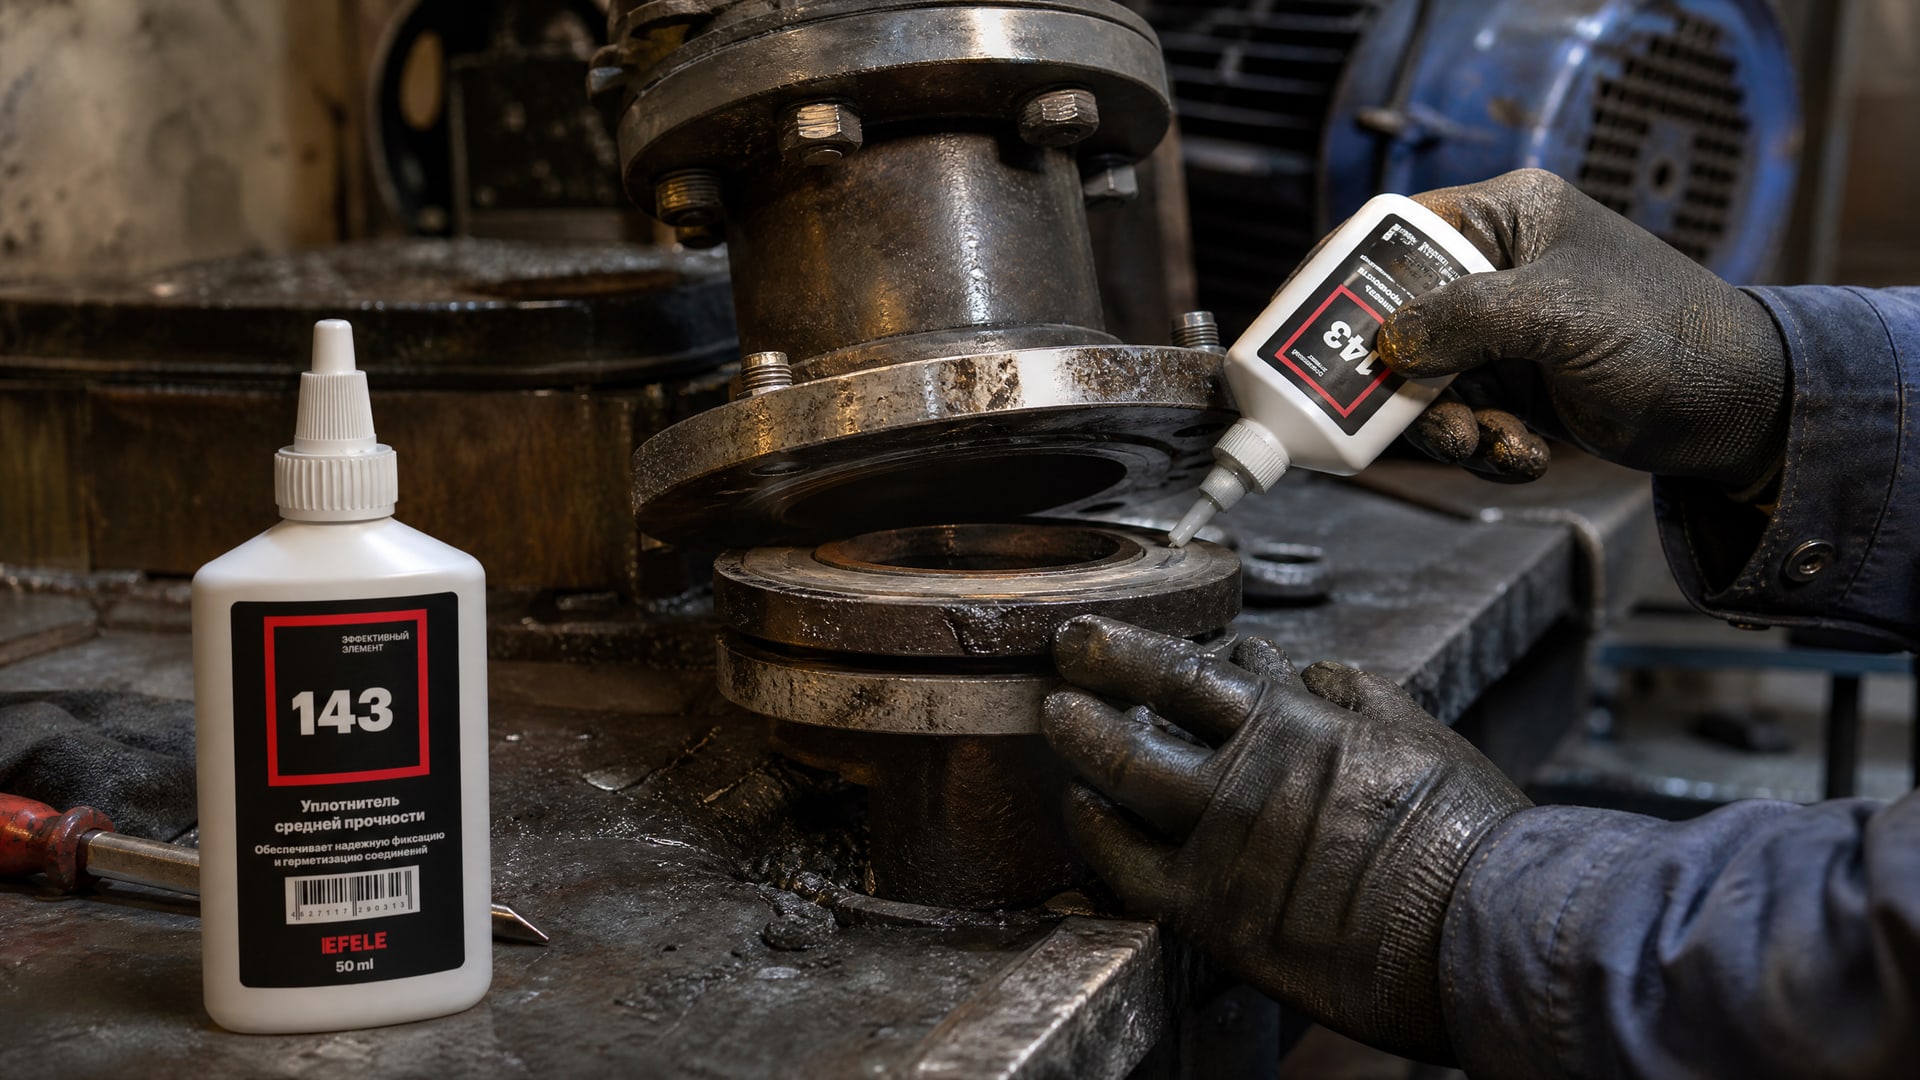
Причина: анаэробные герметики хрупкие после отверждения и чувствительны к циклическим нагрузкам. При вибрации уплотнение может потрескаться за 2-3 месяца, а при холодных пусках (когда металл сжимается) герметик может отслоиться от поверхности.
Для фланцевых соединений, где зазор остается в пределах 0,25 мм, но есть риск вымывания герметика рабочей средой или фреттинга от вибрации, закупщики выбирают смеси, которые обладают упругостью после отверждения. EFELE 143 - жидкий уплотнитель, предназначенный именно для таких условий: он остается эластичным после высыхания, сопротивляется циклическим нагрузкам и допускает разборку-сборку фланцевого соединения несколько раз без полной потери герметичности.
Частые ошибки при выборе и применении
Закупщики часто совершают повторяющиеся ошибки, которые приводят к браку, утечкам и потере времени на переделку.
Ошибка 1: предположение, что название "gasket maker" означает универсальность. Герметик для фланцев - специализированный продукт, рассчитанный на жесткие металлические поверхности с малым зазором. Он не заменяет универсальный герметик для кровли, не подходит для пластмассовых деталей и не поможет при крупных дефектах плоскостности. Если применить его не по назначению, герметичность не обеспечится.
Ошибка 2: пренебрежение подготовкой поверхностей. Многие думают, что анаэробный герметик "сильный" и справится с маслом или окислами. Реальность: загрязнения препятствуют отверждению и адгезии. Экономия 10-15 минут на очистке обходится потом в часы переделки.
Ошибка 3: закупка герметика впрок без сроков годности. Анаэробные составы чувствительны к сроку хранения. После полутора-двух лет хранения вязкость может измениться, время отверждения удлиниться. Перед покупкой больших объемов уточните, используется ли герметик регулярно и какой темп расходования.
Ошибка 4: нанесение герметика на холодный металл без активатора. На морозе или в неотапливаемом цехе анаэробный герметик может отвердевать за 8-12 часов вместо обычных 1-3. Если сроки критичны, используйте активатор, но только в соответствии с инструкцией - излишек активатора может испортить консистенцию.
Ошибка 5: попытка компенсировать большой зазор большим количеством герметика. Это приводит к противоположному результату: герметик плохо отвердевает, остается липким долго, и может вытечь при первой вибрации или нагреве.
Часто задаваемые вопросы
Можно ли использовать анаэробный формирователь прокладок при зазоре 0,5 мм?
Нет, нельзя рассчитывать на надежный результат. Типичный рабочий диапазон анаэробных герметиков -0,25 мм, а свыше 0,30 мм герметизация становится ненадежной. При зазоре 0,5 мм состав может частично остаться недоотвержденным, что приведет к утечкам. Рассмотрите ремонт плоскостности фланца или замену на эластомерную прокладку.
Какой герметик выбрать для формирования прокладки на нержавеющей стали?
Для нержавеющей стали требуется герметик, который отвердевает на пассивных металлах. Большинство составов требуют активатора при применении на нержавейке, так как она не содержит железа и медленнее активирует отверждение. Проверьте техническое описание - в нем должна быть информация о времени отверждения на нержавеющей стали и рекомендация по активатору.
Как долго отвердевает анаэробный герметик и когда можно нагружать фланец?
При комнатной температуре (20-25°С) герметик обычно отвердевает за 1-3 часа, но полную прочность набирает за 24 часа. Многие производства уже через 2-3 часа вводят соединение в работу с малыми нагрузками, но критичные узлы лучше оставить без нагрузки на сутки. Повышение температуры ускоряет отверждение; понижение замедляет.
Можно ли разобрать фланец после герметизации анаэробным герметиком?
Большинство анаэробных герметиков отвердевают настолько прочно, что разборка без разрушения очень сложна. Если нужна повторяемость разборки-сборки, выбирайте составы с пониженной прочностью (с обозначением "easy-to-disassemble" или "removable"). Такие герметики удаляются с помощью ручного инструмента без повреждения поверхностей.
Как хранить герметик, чтобы он не испортился?
Анаэробные герметики хранят в герметичной упаковке при комнатной температуре (15-25°С), вдали от солнечного света и источников тепла. При длительном хранении (свыше 6 месяцев) вязкость может измениться. Перед применением проверьте консистенцию: она должна быть однородной, без сгустков или расслоения. Просроченный герметик лучше не использовать.
Заключение
Выбор анаэробного герметика для фланцевых соединений начинается не с названия продукта, а с объективной оценки реальной геометрии фланцев. Если зазор составляет 0,25 мм и менее, хорошо подготовленные поверхности и правильное нанесение герметика обеспечат надежную герметизацию. Если же зазор превышает 0,30 мм, анаэробный герметик перестает быть эффективным решением, и нужно рассмотреть другие подходы: ремонт плоскостности, замену на более гибкую прокладку или комбинированное решение.
Следующий практический шаг: измерьте реальный зазор на ваших фланцах в нескольких точках, оцените состояние поверхностей, убедитесь в наличии инструментов для подготовки и правильного нанесения. Если все параметры в порядке, герметик справится с герметизацией быстро и надежно. Если нет - инвестиция в ремонт оборудования или подбор правильной прокладки окупится снижением брака и повторных работ.