Анаэробный герметик - это состав, который полимеризуется в отсутствие кислорода и остается жидким при контакте с воздухом. Его основное назначение - герметизация узких металлических зазоров в фланцевых соединениях, резьбовых соединениях и на поверхностях без доступа воздуха. Однако классические анаэробные герметики рассчитаны на жесткие металлические фланцы с зазорами порядка 0,1–0,25 мм, а для больших зазоров требуется совсем другой подход. Если в вашем производстве встал вопрос о герметизации фланца с зазором 0,5 мм и выше, или узел работает при температурах выше 150 °C, то простой «универсальный» герметик не поможет - нужна диагностика соединения и правильный выбор состава. В этой статье разберем, как подобрать герметик именно под ваши условия: от оценки зазора и материала фланцев до учета рабочей температуры, среды и необходимости разборки.
Когда классический анаэробный герметик недостаточен
Первая и главная ошибка закупщиков - предположение, что один герметик подойдет для любых фланцевых соединений.
На самом деле классические анаэробные герметики работают в узком диапазоне условий. Они были разработаны для жестких металлических фланцев - корпусов двигателей, картеров, клапанов - где поверхности плотно прижимаются друг к другу, а зазор минимален.
Если же фланцы деформируются под нагрузкой, если между ними остается зазор 0,5 мм и более, или если в узле есть вибрация и микросмещения, классический анаэробный герметик вымывается или не заполняет всю полость полностью. Вибрация создает микрохода, и герметик выдавливается. Крупный зазор герметик не покрывает равномерно - в центре остаются пустоты, которые становятся путями утечки.
Точно так же проблемы возникают, когда фланцы сделаны не из металла или когда поверхность повреждена, имеет глубокие риски, раковины или следы коррозии. Классический анаэробный герметик хорошо заполняет микронеровности (порядка 0,01–0,05 мм), но большие дефекты ему не закрыть.
Как оценить зазор между фланцами
Перед покупкой герметика нужно точно знать, какой зазор между фланцами.
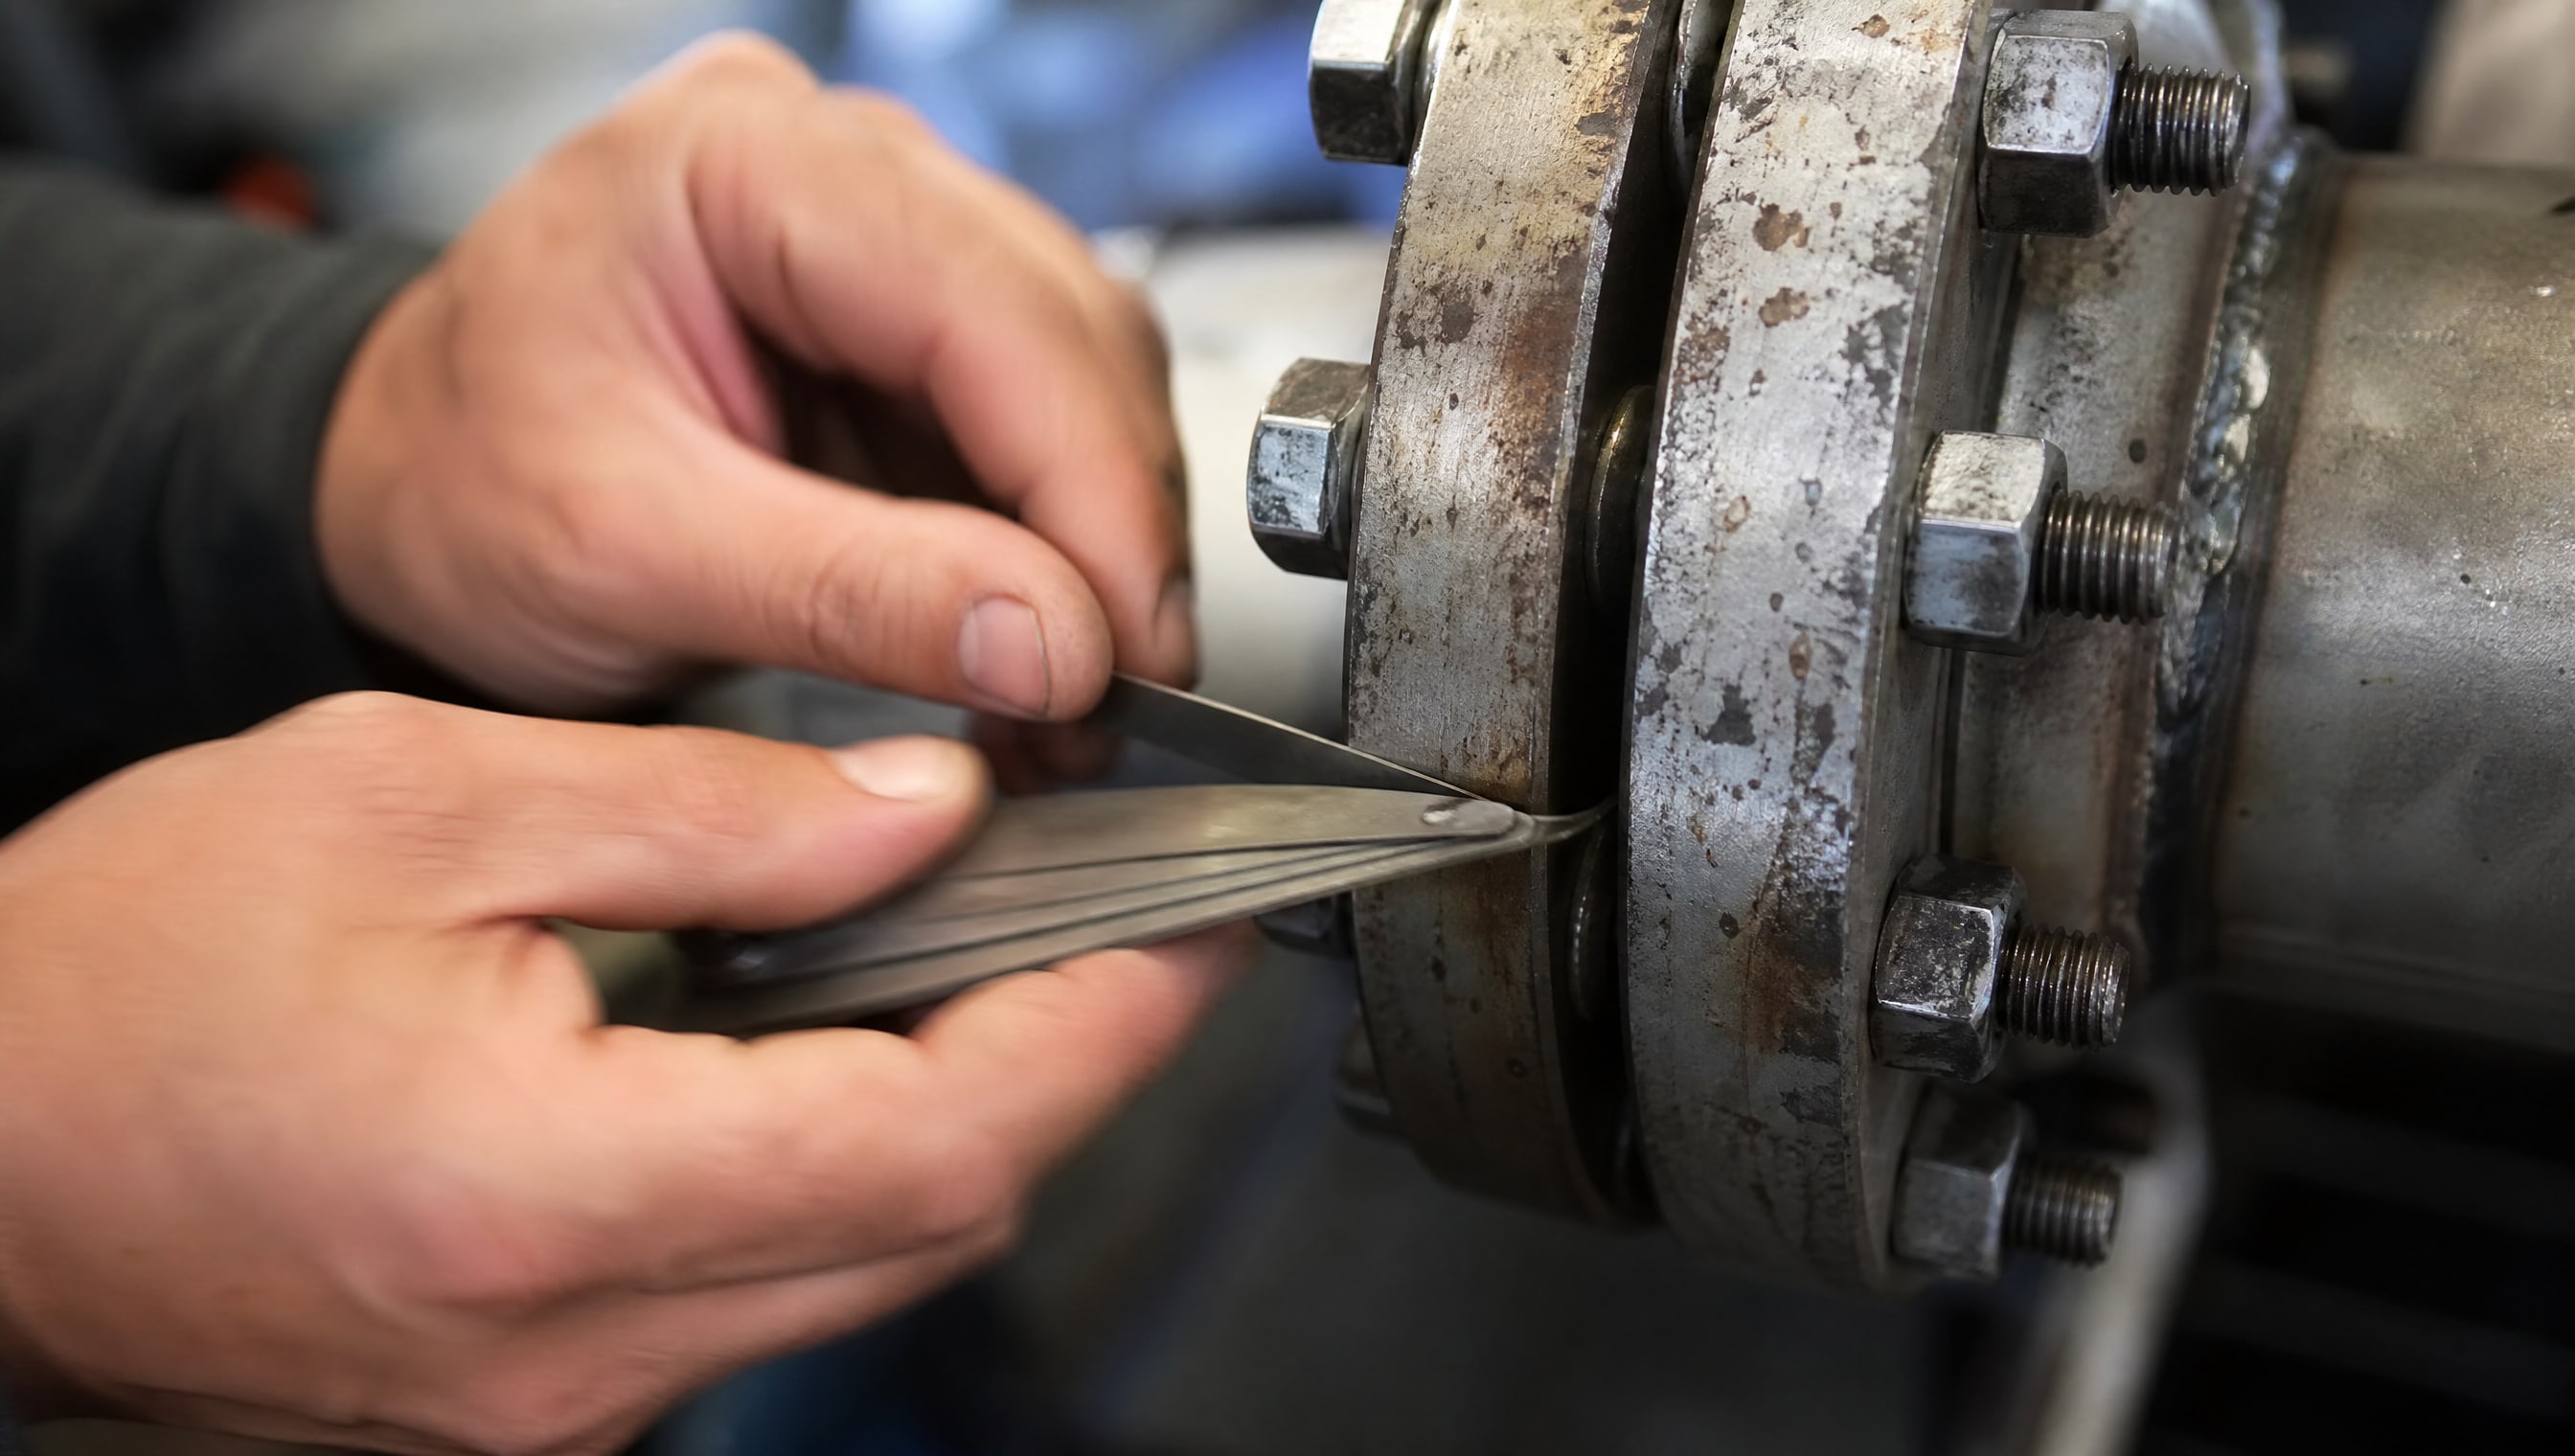
Это не абстрактное число - от него зависит вся логика выбора.
Зазор можно оценить несколькими способами. Самый простой - прижать фланцы со всех сторон равномерно (болты или струбцины), а затем ввести в стык щупы - набор тонких металлических пластин с известной толщиной. Щуп, который входит с небольшим усилием, показывает реальный зазор. Если у вас есть микрометр или цифровой калипер, можно измерить расстояние в трех-четырех точках по окружности фланца.
Когда фланцы новые, полученное значение обычно совпадает с допуском, указанным в чертеже. Если фланцы изношены или подверглись коррозии, зазор может быть больше. Это важно: коррозия создает неровности, которые уменьшают реальную площадь контакта.
Для фланцевого соединения, где требуется герметизация фланцев, принято различать три диапазона:
Малый зазор (0–0,25 мм) - классический анаэробный герметик справляется хорошо.
Средний зазор (0,25–0,5 мм) - нужны специальные анаэробные составы или эластичные герметики; простой герметик будет вымыт при первом запуске.
Большой зазор (0,5 мм и выше) - классические анаэробные герметики неэффективны; нужны эластичные, силиконовые или полиуретановые составы, способные формировать прокладку.
Анаэробный герметик для резьбовых соединений и фланцевых узлов: ключевые различия
Часто путают герметик резьбовой анаэробный и герметик для фланцевых соединений.
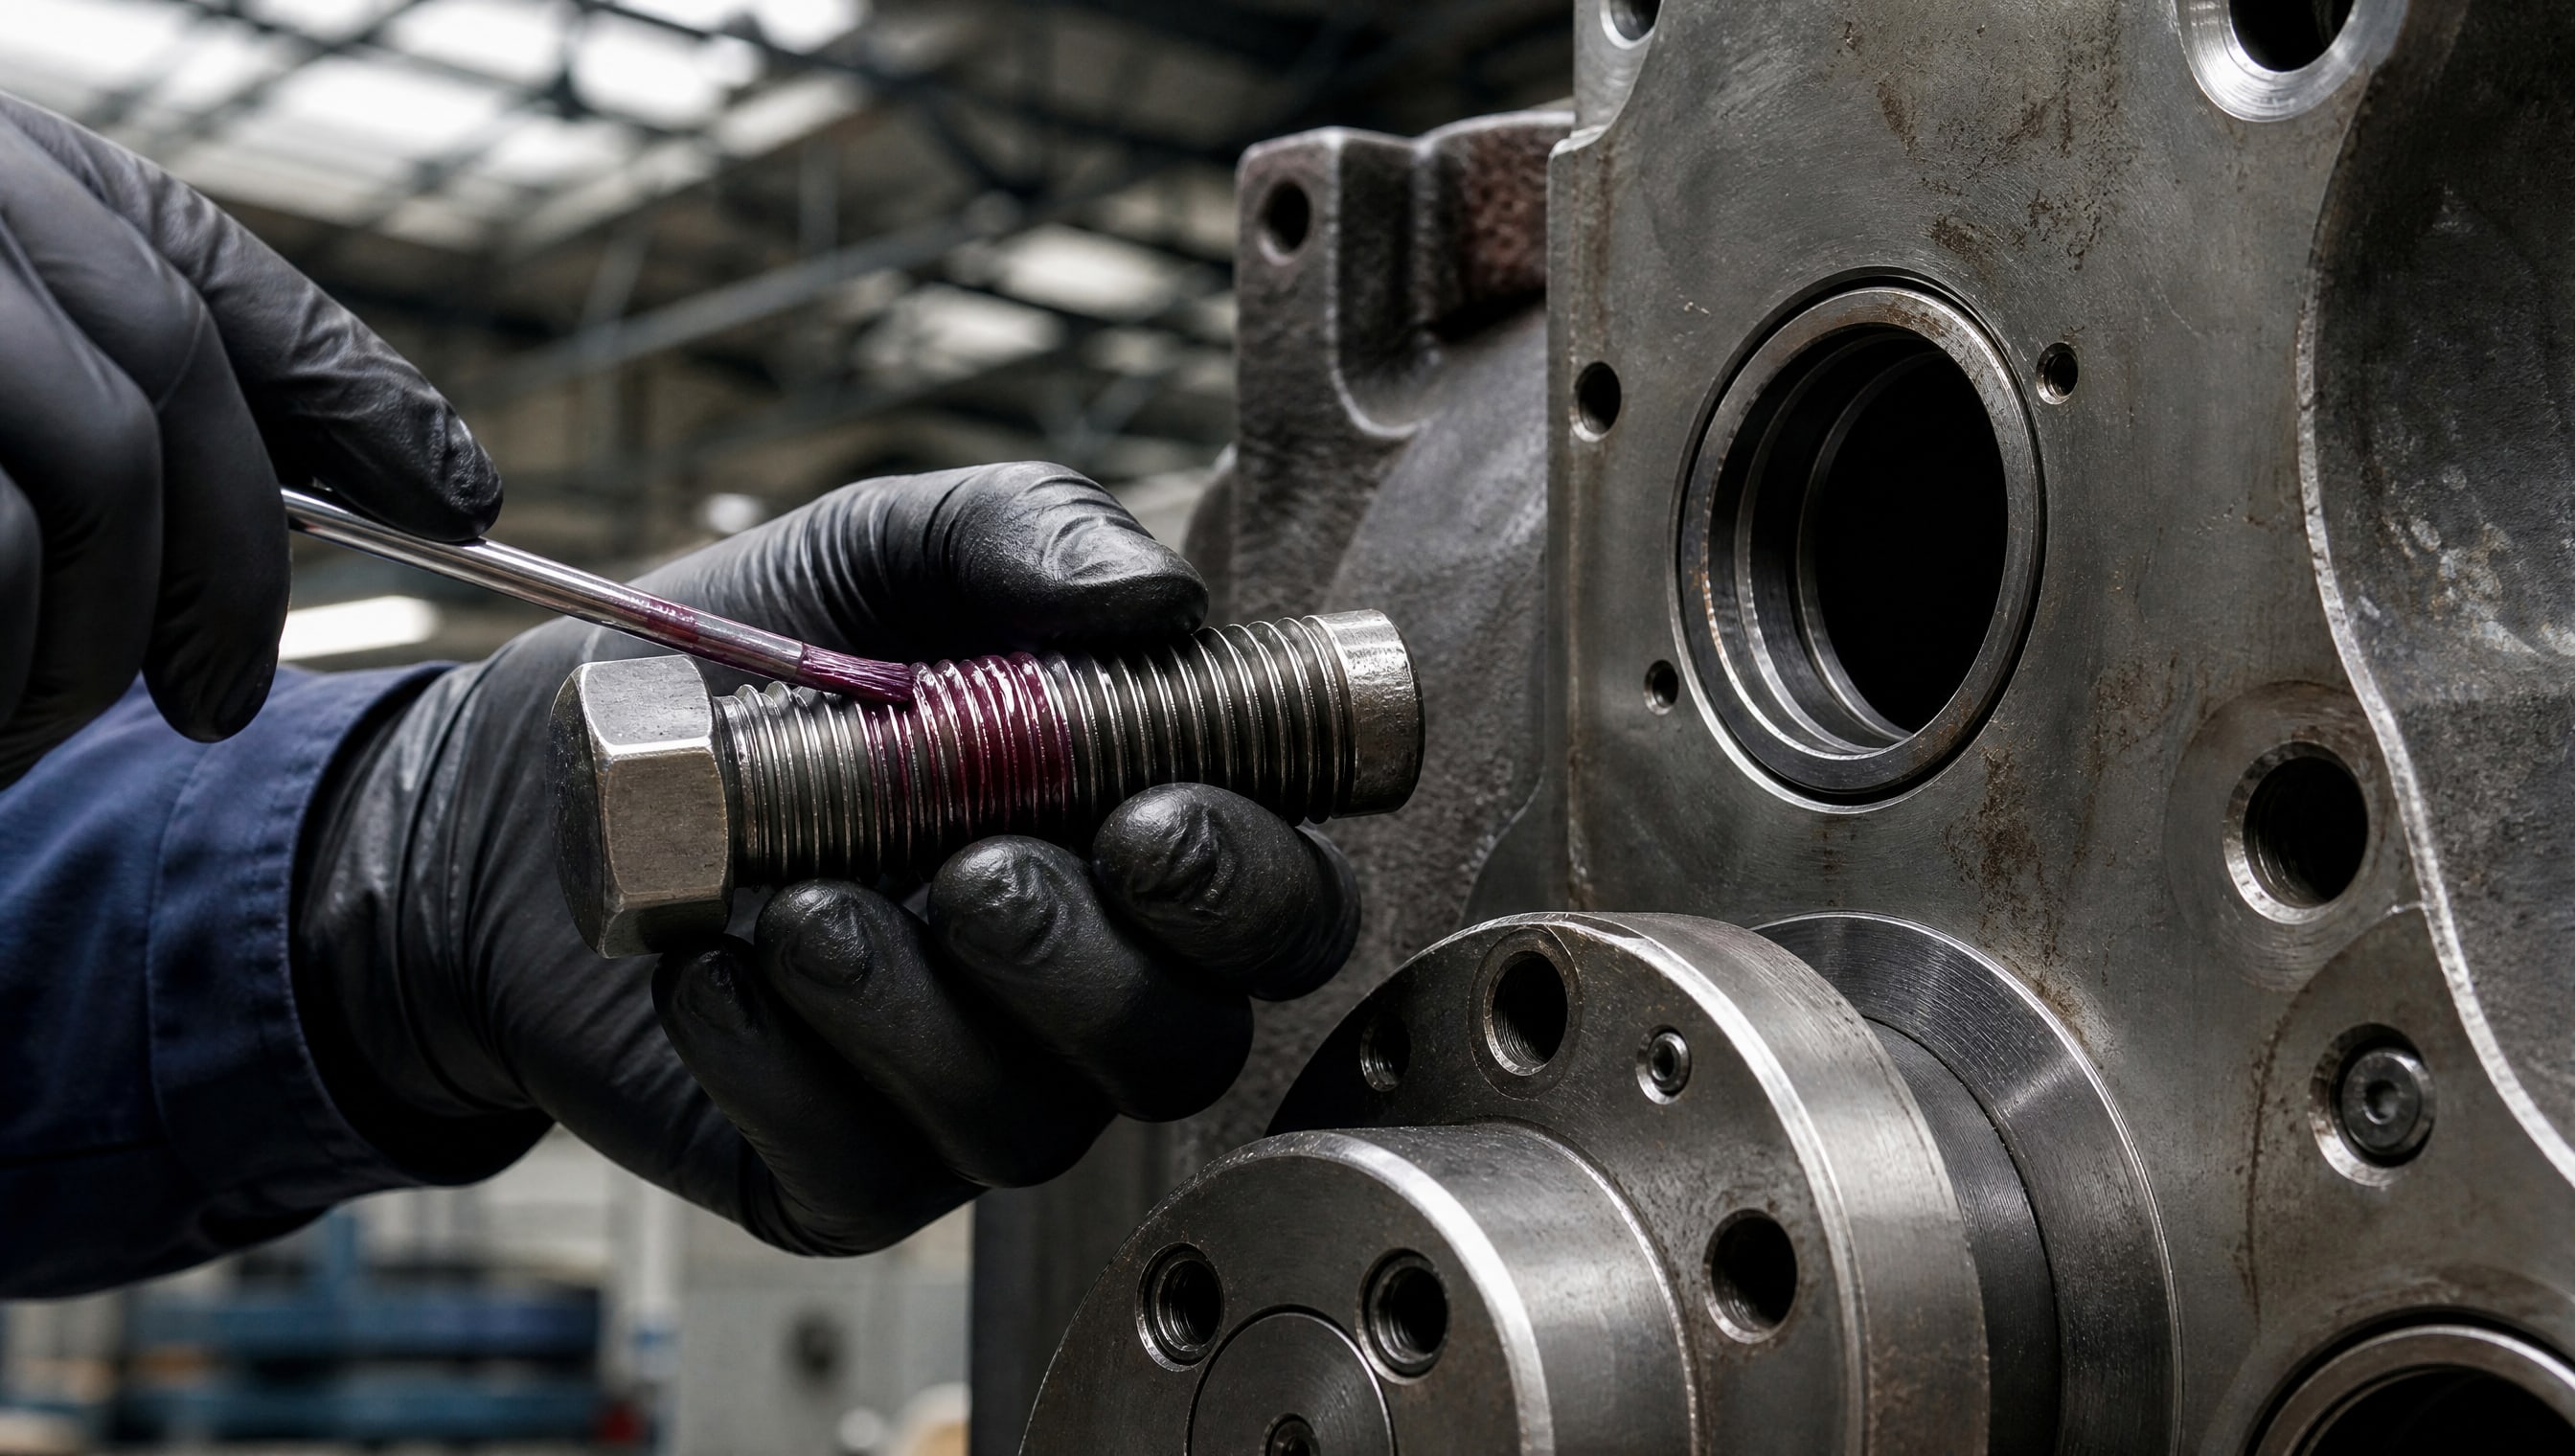
Это разные продукты, хотя оба основаны на анаэробной химии.
Герметик для резьб (герметик резьбовой анаэробный) предназначен для закупорки микроканалов в резьбе болтов и шпилек. Там зазоры микроскопические - порядка 0,01–0,05 мм. Герметик должен быть тонкотекущим, быстро смачивать металл и полимеризоваться за 10–25 минут при комнатной температуре. Вязкость такого герметика низкая, чтобы капиллярно втягиваться в резьбу.
Герметик для фланцевых соединений работает совсем иначе. Там нужна большая вязкость, чтобы состав не стекал с вертикальной поверхности и не растекался по ненужным зонам. Кроме того, фланцевый герметик обычно гуще, потому что ему нужно заполнять зазоры 0,1–0,5 мм. Время полимеризации часто бывает дольше -30–60 минут, особенно для составов с повышенной прочностью. Совместимость с маслом, топливом, охлаждающей жидкостью - это требование, которое в резьбовых герметиках не так критично.
Если в узле есть оба элемента - резьба и фланец - нужно использовать разные герметики. Применение герметика для резьб на фланец приведет к вымыванию, а герметик для фланцев может оказаться слишком вязким для быстрого проникновения в микроканалы резьбы.
Рабочая температура и выбор состава
Температурный диапазон герметика - один из ключевых параметров выбора.
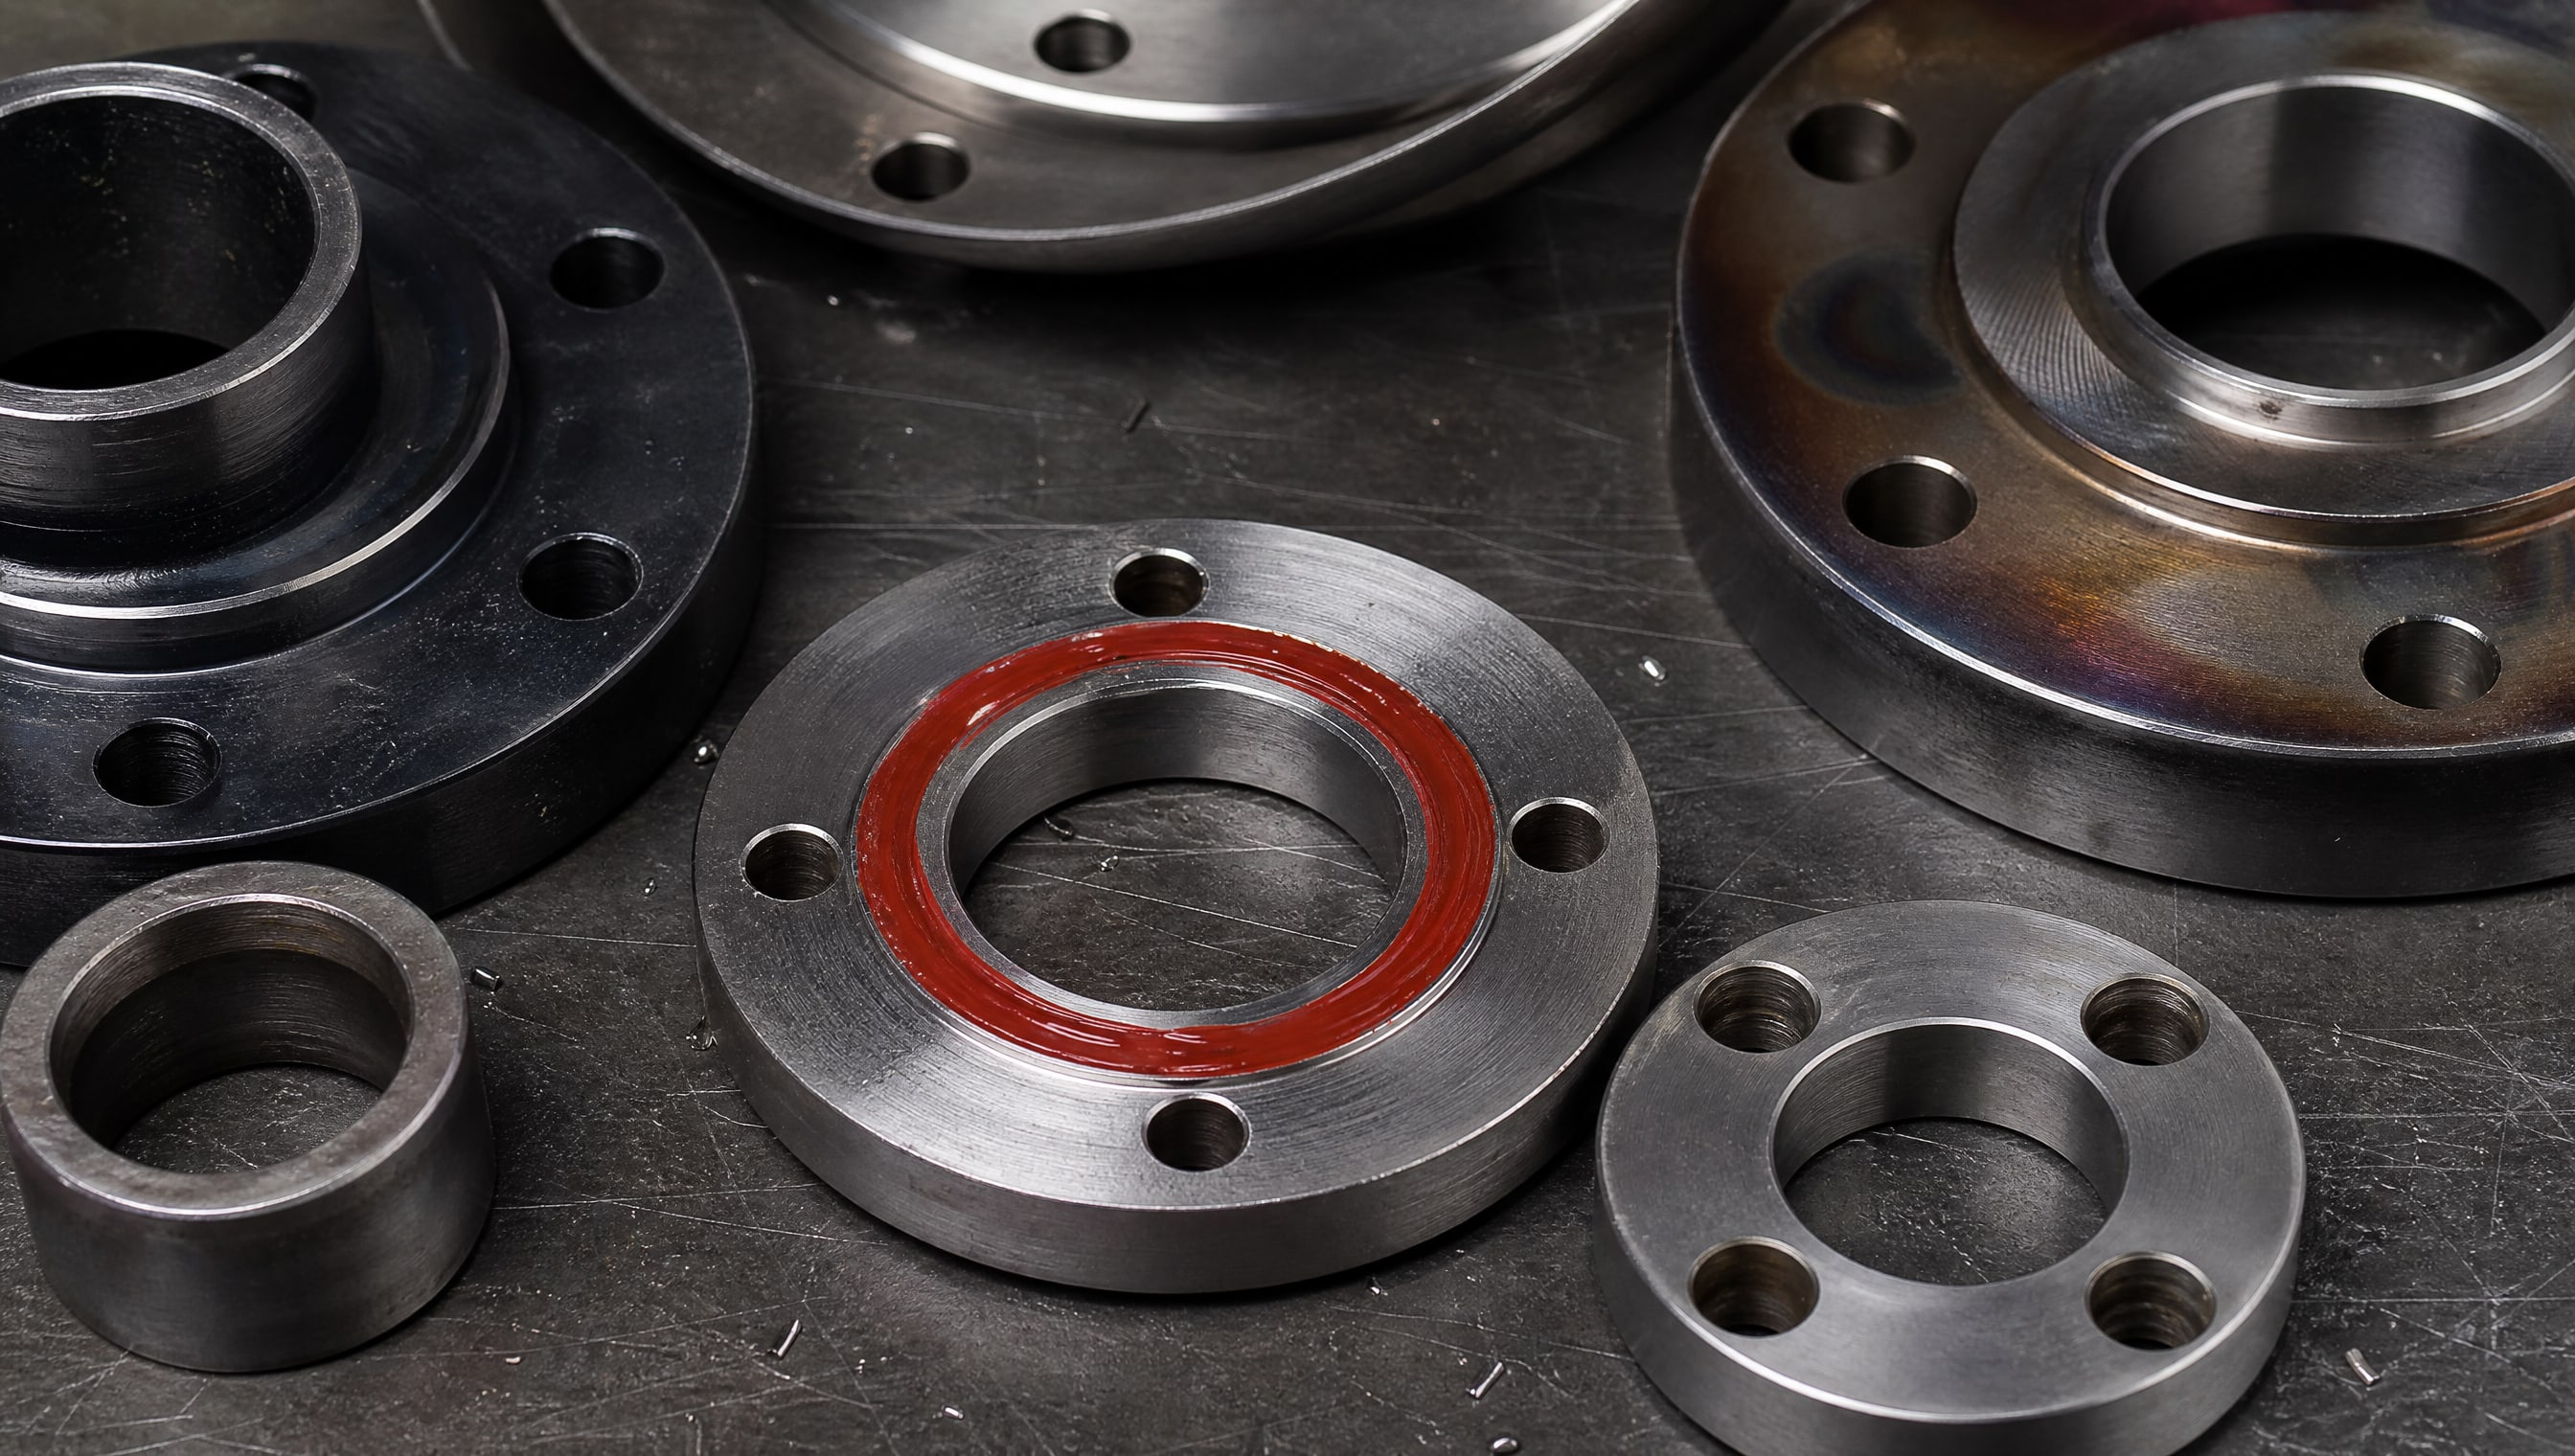
Для анаэробных герметиков он варьируется очень широко: от –60 °C до +350 °C в зависимости от типа полимера и добавок.
Классические анаэробные фланцевые герметики обычно работают в диапазоне –40...+100 °C или –40...+150 °C. Если узел работает при 160 °C и выше (например, на линии горячей прокатки, в двигателестроении или на котельных), классический герметик начинает терять прочность, а при пиковых температурах выше +180 °C может произойти микротекучесть или размягчение.
Если вам нужна герметичность при температурах выше +150 °C и одновременно есть большой зазор, выбор резко сужается. Классический анаэробный герметик здесь не поможет по двум причинам: он не заполнит большой зазор в принципе, и он потеряет прочность при высокой температуре. В этом случае часто выбирают специальные эластичные герметики или жидкие уплотнители, которые способны работать при температурах до +200 °C и заполнять зазоры до 0,5 мм.
Низкие температуры требуют особого внимания к хрупкости. Герметик, который хорошо работает при +20 °C, при –40 °C может стать жестким и потрескаться от вибрации. Выбирая герметик для холодного климата или для компрессоров, которые работают при низких температурах, убедитесь, что указанный диапазон включает ваши минимальные температуры.
Совместимость с рабочей средой
Герметик должен быть совместим с тем, что находится по обе стороны от фланца: маслом, топливом, охлаждающей жидкостью, паром, водой, газом, кислотами или щелочами.
Если герметик неправильно выбран, он:
размягчается и теряет прочность (если контактирует с растворителем, который он не выдерживает);
набухает или сжимается (если среда вызывает химическое взаимодействие);
постепенно вымывается из зазора;
реагирует с прокладкой или соседними материалами, выделяя газы или замутняя жидкость.
Для маслонаполненных узлов и коробок передач нужны герметики, прошедшие испытание на совместимость с минеральным маслом и возможно - с синтетическими маслами. Для двигателей внутреннего сгорания герметик должен выдерживать топливо, дизель, масло и горячие газы одновременно. Для водопровода и систем охлаждения требуется совместимость с водой и паром.
При выборе герметика всегда сверяйтесь со спецификацией и таблицей совместимости. Если спецификация не указывает вашу среду явно - позвоните в техподдержку и получите письменный ответ перед тем, как делать закупку партии.
Состояние поверхности фланца
Многие думают, что герметик спасает от грязной поверхности.
Частично это верно, но только для микронеровностей. Герметик действительно заполняет микроскопические риски и поры в металле (порядка 0,01–0,05 мм), выравнивая поверхность. Но если на фланце есть крупные царапины, раковины, глубокие следы коррозии или механические повреждения (порядка 0,1–0,5 мм и более), герметик их не закроет.
Перед нанесением герметика фланец нужно очистить. Если это новая деталь, достаточно обезжирить поверхность спиртом или ацетоном - удалить масло, пыль и следы обработки. Если фланец был в эксплуатации, нужно снять ржавчину и старый герметик. Способ зависит от глубины коррозии:
поверхностная ржавчина - щетка по металлу, наждачная бумага или жесткий абразив;
глубокая коррозия с питтингом (мелкими ямками) - может потребоваться шлифовка или даже локальная замена участка фланца.
После очистки фланец протирается чистой тканью, чтобы убрать абразивную пыль. Влага на поверхности нежелательна для большинства анаэробных герметиков - они активируются частицами железа и других металлов, которые есть в самом металле, и вода может замедлить или исказить полимеризацию.
Для герметизации фланцев на загрязненных производствах рекомендуется выбирать составы, которые менее чувствительны к посторонним частицам и влаге. Эластичные герметики часто более устойчивы к таким условиям, чем классические анаэробные.
Время отверждения и допуск времени на запуск
Анаэробный герметик полимеризуется в две стадии.
Первая - первичная фиксация - обычно занимает 10–25 минут при температуре 20–25 °C. На этом этапе герметик становится достаточно твердым, чтобы его можно было трогать руками, и соединение может выдержать небольшие нагрузки. Вторая - полная полимеризация - может занять 24 часа или больше, в зависимости от толщины слоя, температуры и типа герметика.
Время первичной фиксации указывается в технических данных. Если линия, на которой стоит узел, должна запуститься через 2 часа после герметизации, нужно убедиться, что герметик полимеризуется быстро. Напротив, если узел может стоять без нагрузки 24–48 часов, можно выбрать герметик с более длительным временем полимеризации - они часто имеют лучшие прочностные свойства.
Температура поверхности влияет на скорость отверждения экспоненциально. При 5 °C полимеризация замедляется в несколько раз по сравнению с +25 °C. Это критично зимой или в неотапливаемых цехах. При +40 °C и выше отверждение ускоряется. Если вы работаете в холодном помещении, выбирайте герметики, которые хорошо отверждаются при низких температурах, или используйте тепловую пушку для прогрева зоны после герметизации.
Разборка соединения: нужна ли она
Закупщик часто забывает спросить: нужно ли в будущем разбирать это соединение, не повредив герметик?
Ответ кардинально влияет на выбор.
Если фланцы должны быть разборными (например, для сервиса, замены прокладок или ремонта), нужен герметик средней прочности, который держит герметичность, но не превращает соединение в монолит. Таких герметиков в линейке анаэробных есть немало.
Если же соединение - условно постоянное (заварено, заклепано или просто не разбирается много лет), можно выбрать более жесткий герметик с высокой прочностью на разрыв. Такие составы образуют почти монолитное уплотнение, которое выдерживает большие давления и вибрацию, но потом разбирается с трудом - может потребоваться прогрев или даже повреждение фланца при разборке.
В спецификации герметика обычно указывается прочность на разрыв - примерно 1–8,5 Н/мм² в зависимости от типа. Чем выше число, тем жестче герметик. Для разборных соединений выбирайте составы с прочностью 1–3 Н/мм², для постоянных -4–8,5 Н/мм².
Герметик для больших зазоров: специальные решения
Если ваша задача именно в герметизации фланцев с большим зазором (0,5 мм и выше), классический анаэробный герметик использовать нельзя.
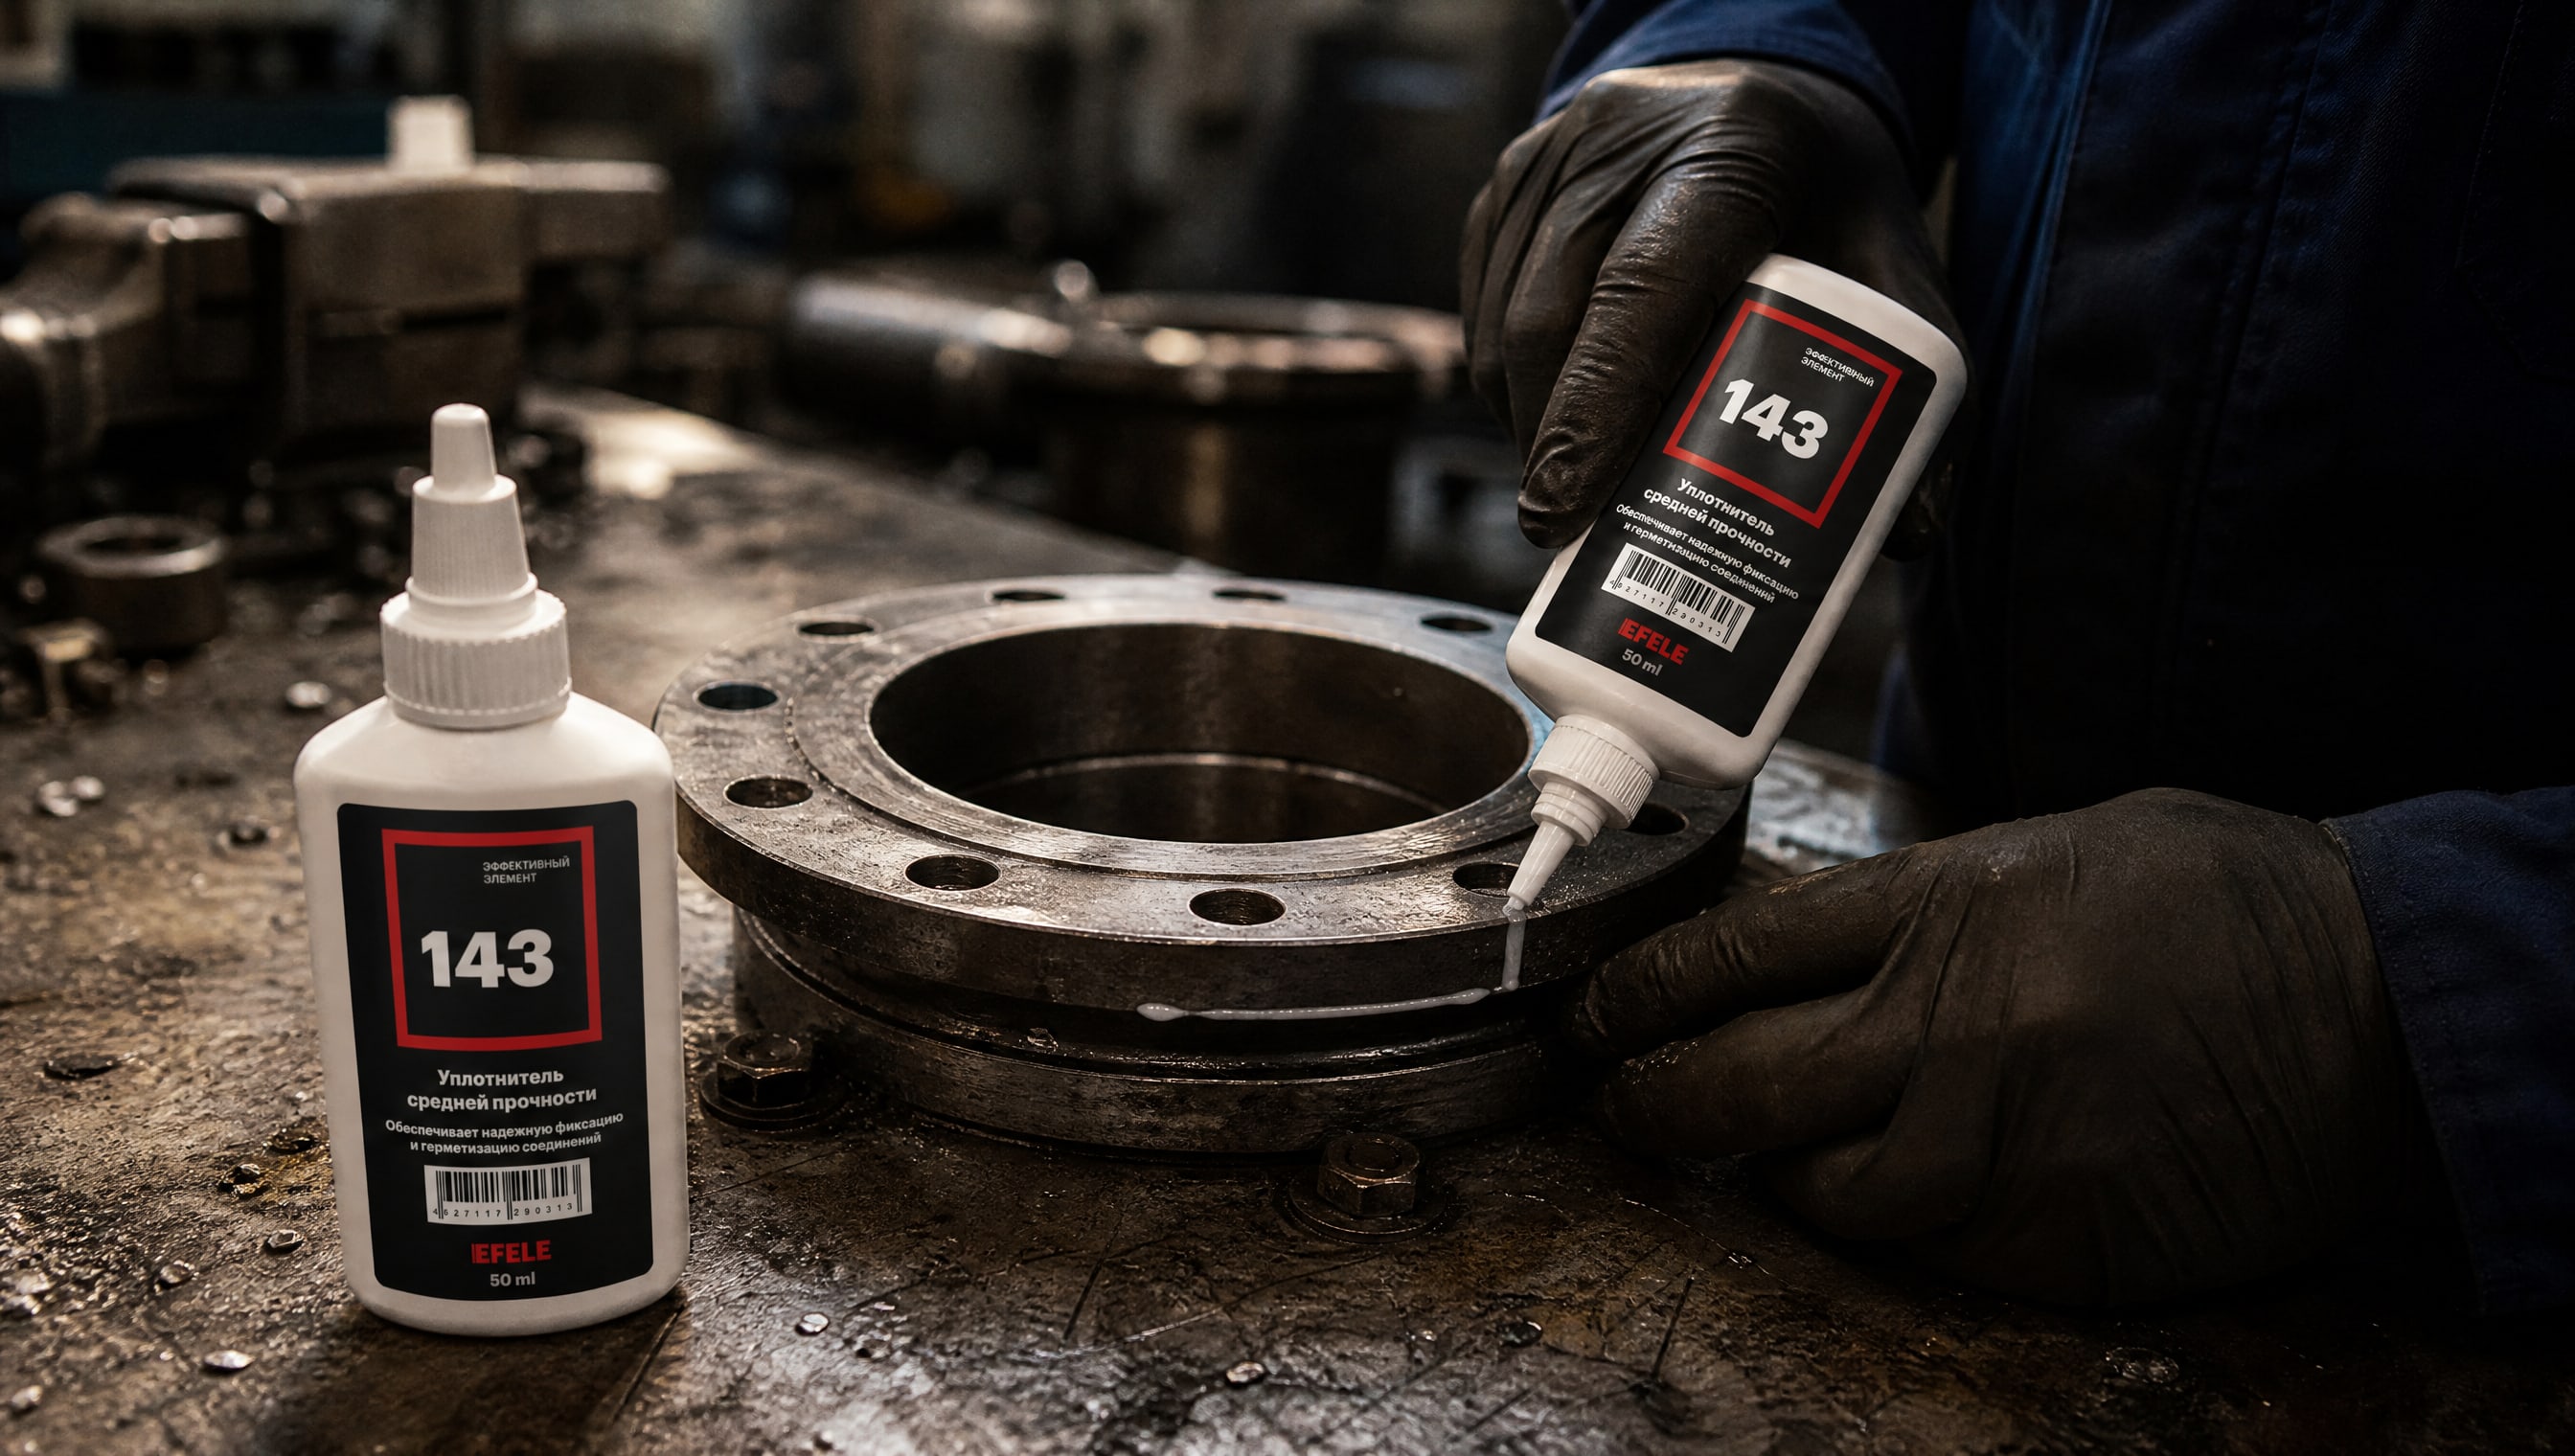
Вместо этого выбирают из трех основных типов:
1. Эластичные анаэробные герметики
Это анаэробные составы, но с добавками, которые делают полимер более гибким. Они сохраняют принцип анаэробной полимеризации, но могут заполнять зазоры до 0,5 мм. Рабочая температура часто выше - до +150...+180 °C. Прочность на разрыв чуть ниже, чем у жестких анаэробных, но гибкость помогает герметику не трескаться при вибрации и температурных колебаниях.
2. Силиконовые герметики
Их основа - полидиметилсилоксан (ПДМС). Они полимеризуются не в отсутствие кислорода, а при контакте с влагой (конденсация). Силиконовые герметики эластичны, работают при температурах до +200 °C (отдельные марки - до +250 °C), хорошо заполняют зазоры до 1 мм. Недостаток - выделяют летучие органические вещества при отверждении, поэтому требуют вентиляции. Также они дороже, чем анаэробные.
3. Жидкие уплотнители на основе синтетических полимеров
Это специальные составы, которые заполняют все пространство между фланцами и образуют формируемую прокладку. Такие герметики не требуют металлического контакта - они работают и между мягкими фланцами, и между искривленными поверхностями. Рабочий диапазон часто широкий: –60...+200 °C. Время отверждения может быть дольше, чем у классических анаэробных -24–48 часов.
Для герметизации фланцев с большими зазорами, где требуется высокая прочность и устойчивость к температурам, специально разработаны жидкие уплотнители, такие как EFELE 143. Они применяются в узлах, где стандартный анаэробный герметик неэффективен: на фланцах с люфтом, в условиях вибрации и фреттинга при холодных пусках, когда расширение материала может нарушить герметичность. EFELE 143 формирует монолитное уплотнение, которое держит давление и не вымывается при пульсирующих нагрузках.
Часто задаваемые вопросы
Какой анаэробный герметик выбрать для фланца двигателя?
Для герметизации фланцев двигателей обычно рекомендуют анаэробные герметики средней прочности с рабочей температурой минимум до +120 °C, а лучше до +150 °C. Герметик должен быть совместим с маслом и топливом. Если фланец картера разбирается редко, можно выбрать более жесткий состав. Если узел разбирается регулярно (для профилактики), выбирайте герметик с прочностью на разрыв 1–3 Н/мм².
В чем отличие герметика для резьбовых соединений от фланцевого?
Герметик для резьб (герметик резьбовой анаэробный) - низковязкий, быстротекущий, капилляризуется в микроканалы резьбы за 10–15 минут. Герметик для фланцевых соединений - более вязкий, густой, не стекает с вертикальной поверхности, работает при зазорах 0,1–0,5 мм. Это разные продукты; на фланец нельзя наносить резьбовой герметик - он вымоется.
Можно ли использовать один герметик для фланцев с зазором 0,3 мм и для разбора без прокладки?
Да, если герметик рассчитан на такой зазор и имеет подходящую прочность. Но нужно убедиться, что спецификация герметика указывает максимальный зазор именно 0,3 мм или больше. Классический анаэробный герметик для 0,1–0,25 мм на 0,3 мм не подойдет - вымоется при запуске.
Как герметик ведет себя при минусовых температурах?
Герметик полимеризуется медленнее при низких температурах (при –10...+5 °C это может быть в 2–3 раза дольше, чем при +25 °C). При –40 °C и ниже отверждение почти замораживается. Чтобы ускорить процесс, используйте тепловую завесу или прогревайте зону строительным феном. Также выбирайте герметики, которые сохраняют гибкость при низких температурах (минимум –40...–60 °C).
Нужно ли очищать фланец от ржавчины перед герметизацией?
Да, обязательно. Поверхностную ржавчину нужно удалить щеткой или абразивом, затем протереть чистой тканью. Глубокая коррозия с питтингом может требовать шлифовки. Чистый металл активирует полимеризацию герметика. На грязной или мокрой поверхности герметик не полимеризуется правильно и может отслаиваться.
Заключение
Выбор анаэробного герметика для фланцев - это не простой вопрос «какой купить», а системная диагностика соединения. Главное правило: классические анаэробные герметики работают при зазорах 0,1–0,25 мм на жестких металлических фланцах. Для больших зазоров (0,5 мм и выше) нужны специальные эластичные, силиконовые или жидкие уплотнители. Рабочая температура, совместимость с рабочей средой, состояние поверхности, необходимость разборки и время отверждения - это параметры, которые нельзя игнорировать.
Начните с точного измерения зазора щупами или микрометром, определите рабочую температуру из технических условий узла, проверьте совместимость герметика со средой (масло, топливо, вода, пар), оцените состояние поверхности фланца. Затем сверьтесь со спецификацией герметика и проконсультируйтесь с техподдержкой производителя. Правильно подобранный герметик гарантирует герметичность на весь срок эксплуатации узла, тогда как неправильный выбор приведет к утечкам, простоям и переделкам уже в полевых условиях.