Анаэробные герметики работают по уникальному принципу: они затвердевают в отсутствие воздуха и при контакте с металлом. Это свойство делает их идеальными для герметизации резьбовых соединений, но добавляет одно критичное ограничение - размер зазора между витками резьбы. Если зазор слишком велик, состав может не отвердеть полностью в центре шва, и герметичность будет потеряна. В этой статье мы расскажем, как правильно выбрать герметик для больших зазоров, какие параметры смотреть в паспорте продукта и как избежать самых частых ошибок при монтаже.
Инженеры, технические специалисты и снабженцы часто сталкиваются с проблемой подбора герметика, когда зазор превышает стандартные 0,25 мм. В таких случаях обычный анаэробный герметик работает неэффективно. Статья даст вам четкие критерии выбора и поможет понять, когда нужен специальный состав, а когда стоит рассмотреть альтернативные решения.
Что такое максимальный зазор и почему он критичен
Максимальный зазор (maximum gap fill, max diametral clearance) - это параметр, который указывает, какой просвет между витками резьбы герметик может надежно заполнить и герметизировать.
Для анаэробных составов этот параметр не просто характеристика, а ограничение конструкции.
Механизм работы анаэробного герметика требует, чтобы состав контактировал с активной поверхностью металла. В широких зазорах центр слоя герметика остается отключенным от воздуха, но одновременно теряет контакт с полимеризующей поверхностью. Результат - неполное отверждение в толще шва. На первый взгляд герметик кажется затвердевшим (наружный слой схватывается в первые часы), но внутри остается мягким и теряет герметичность под нагрузкой или вибрацией.
Стандартный диапазон работоспособности анаэробных герметиков лежит в пределах 10–300 микрон (0,01–0,30 мм). Обычные универсальные составы уверенно работают примерно до 0,25–0,30 мм. При зазоре выше 0,30 мм начинаются проблемы: скорость отверждения падает, время до полной полимеризации растет, а вероятность недоотверждения в центре резко возрастает. Если зазор достигает 0,5 мм и более, многие стандартные герметики вообще не способны надежно работать.
Почему это важно для практика? Потому что износ резьбы, неправильная механическая обработка, грязь и окисление металла приводят к увеличению зазоров. На изношенном оборудовании, с повторно нарезанной резьбой или при соединении деталей разного возраста зазор легко достигает 0,35–0,50 мм. В такой ситуации обычный герметик подведет, и нужна специальная формула.
Как читать параметр максимального зазора в техническом листе
Техпаспорт (TDS, Technical Data Sheet) - единственный надежный источник информации о реальных возможностях герметика.
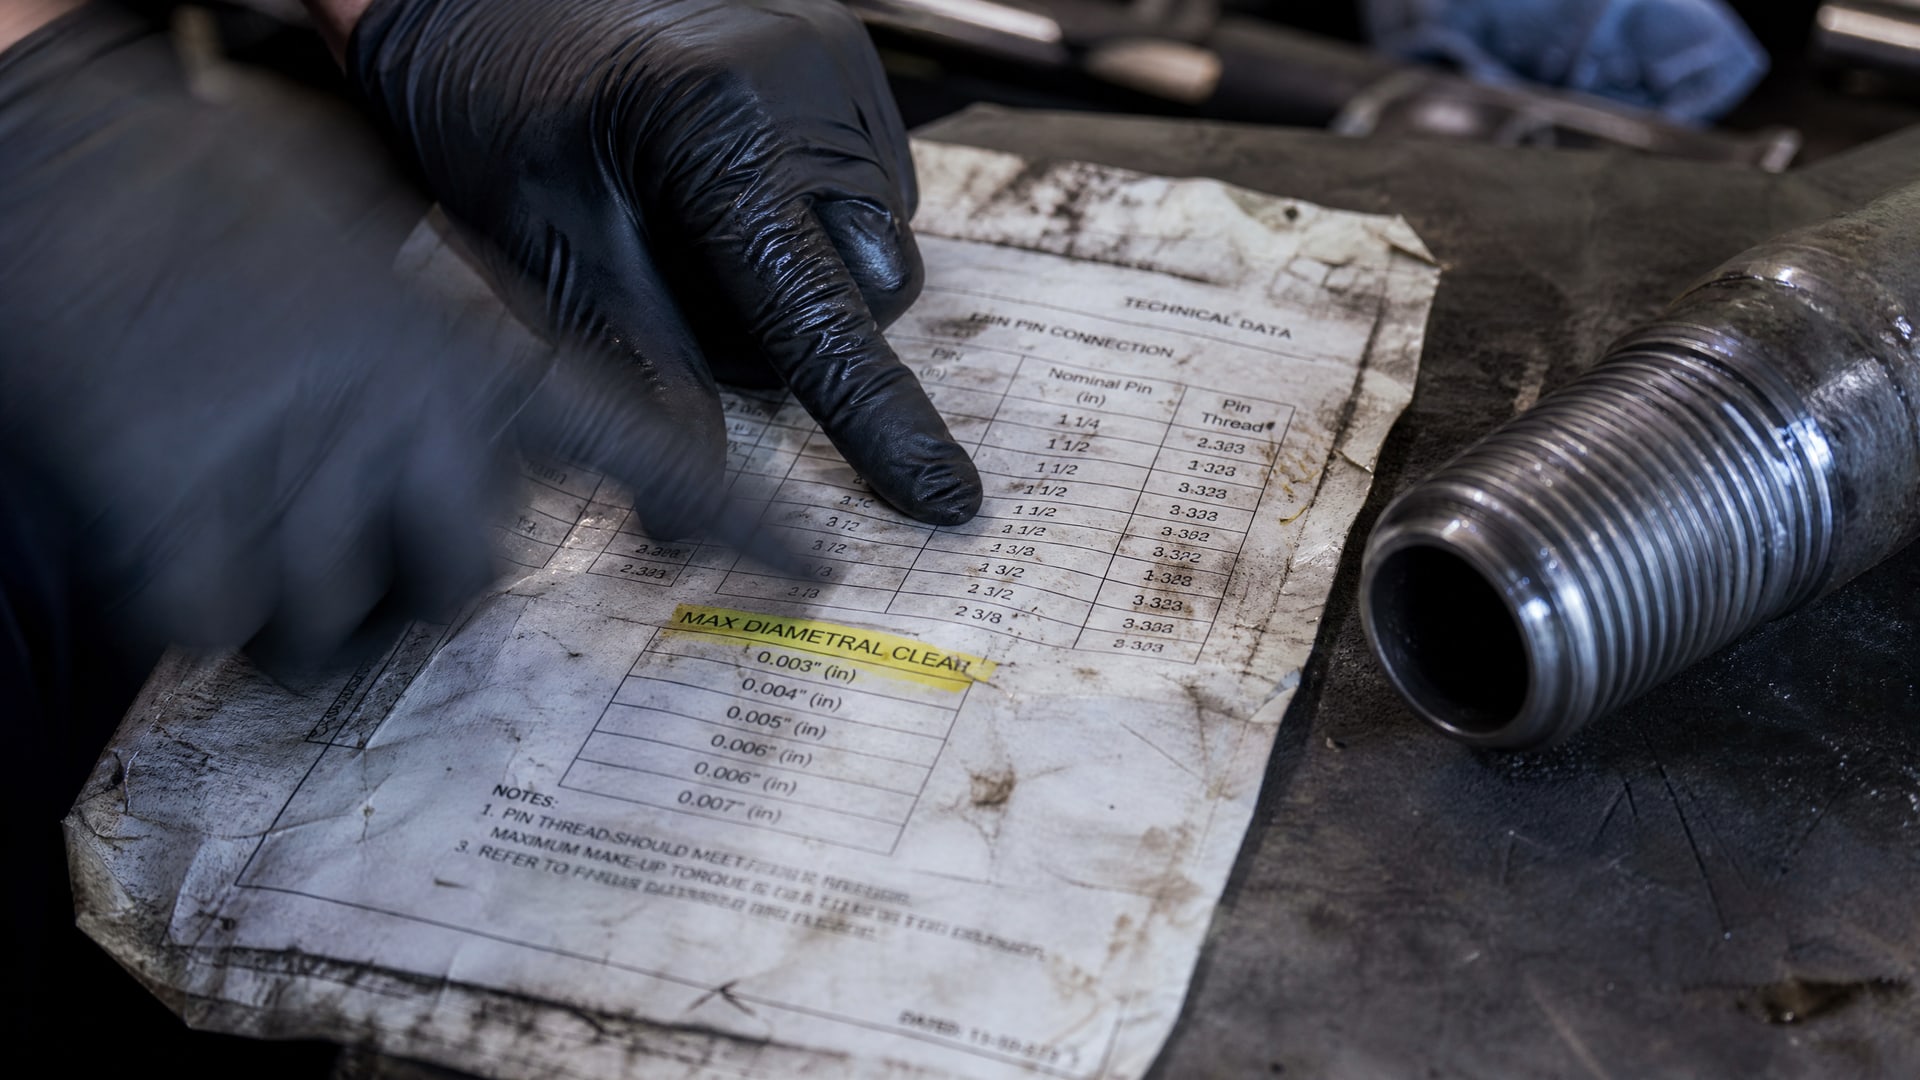
Очень часто закупщики ошибаются, выбирая по названию типа «для больших зазоров» или по вязкости. Это неправильно.
В техническом листе нужно искать строку, которая может называться по-разному:
- maximum gap fill;
- max diametral clearance;
- maximum clearance;
- gap filling capacity.
Параметр может быть указан в миллиметрах (0,30 мм), микронах (300 мкм) или дюймах (0,012 дюйма). При нахождении нужно сразу перевести все в одну единицу для удобства. Например, 300 мкм = 0,30 мм.
Важный нюанс: техлист часто приводит несколько условий достижения максимального зазора. Например, может быть указано, что зазор 0,5 мм достижим только при использовании активатора, при комнатной температуре и нормальной влажности. Если условия отличаются (например, холодное производство, неактивный металл вроде нержавеющей стали), реальный максимальный зазор будет меньше.
Второй параметр, который смотрят вместе с зазором - это время отверждения при максимальном зазоре. Обычно оно дольше, чем при зазоре 0,1–0,15 мм. Например, при стандартном зазоре герметик может набрать 50% прочности за 24 часа, а при 0,30 мм - за 48 часов. Это важно учитывать при планировании производства и сборки изделий.
Выбор герметика по размеру зазора: практические категории
На практике герметики для резьбы условно делят на несколько категорий по допустимому зазору.
Это не официальная классификация, но она помогает ориентироваться.
Универсальные герметики (зазор до 0,25 мм): стандартные составы, которые найдешь почти везде. Подходят для новой или хорошо обработанной резьбы, нормальных условий сборки. Вязкость - низкая или средняя, время жизни на стыке - обычно несколько минут, полное отверждение -24 часа при 20–25 °C.
Герметики для средних зазоров (0,25–0,40 мм): более вязкие формулы. Часто в них уже в составе присутствуют утолщающие агенты. Время отверждения может быть увеличено. Такие составы начинают требовать более внимательного обращения при нанесении.
Герметики для больших зазоров (0,40–0,50 мм и выше): высоковязкие составы, часто специального назначения. Нередко требуют применения активатора или праймера. Время полного отверждения может достигать 48–72 часов. На рынке таких составов меньше, и они обычно дороже.
Альтернативные решения (зазор свыше 0,50 мм): при таких зазорах эксперты часто рекомендуют отойти от анаэробных герметиков и рассмотреть другие методы - например, использование фум-ленты, резьбовых вкладышей, паст на основе белил свинца или полиэтилена.
Выбор категории зависит не только от величины зазора, но и от других условий: типа резьбы (метрическая, коническая дюймовая), материала деталей, температуры эксплуатации, требуемой разборки и вибрационных нагрузок. Поэтому даже если технически герметик может работать на границе своего диапазона, в сложных условиях лучше выбрать состав с запасом.
Роль вязкости и активных компонентов при большом зазоре
Вязкость герметика и размер его максимального зазора - связанные, но не идентичные параметры.
Часто думают, что чем гуще герметик, тем лучше он заполняет большой зазор. Это верно отчасти, но не полностью.
Высокая вязкость помогает герметику не вытекать из зазора под давлением и собственной силой тяжести. Но при слишком большом зазоре даже самый густой состав может разорваться на слои и оставить в центре воздушный карман. Поэтому вязкость - это средство, а не решение. Настоящее решение - это рецептура герметика: наличие специальных наполнителей, активаторов или праймеров, которые ускоряют и углубляют полимеризацию.
Активатор (праймер) - это отдельный компонент системы, который наносится на поверхность резьбы перед герметиком. Его задача - запустить процесс полимеризации даже на "ленивых" металлах (нержавеющая сталь, латунь, пластик) и на больших зазорах. Активатор особенно полезен, когда:
резьба из нержавеющей стали или цветных сплавов;
зазор близок к верхней границе допуска;
нет гарантии идеальной чистоты поверхностей;
требуется ускорить отверждение.
Однако активатор подходит не для всех герметиков. Некоторые составы работают только с конкретными активаторами той же системы, другие вообще не совместимы ни с какими активаторами. Проверять это нужно в техническом листе.
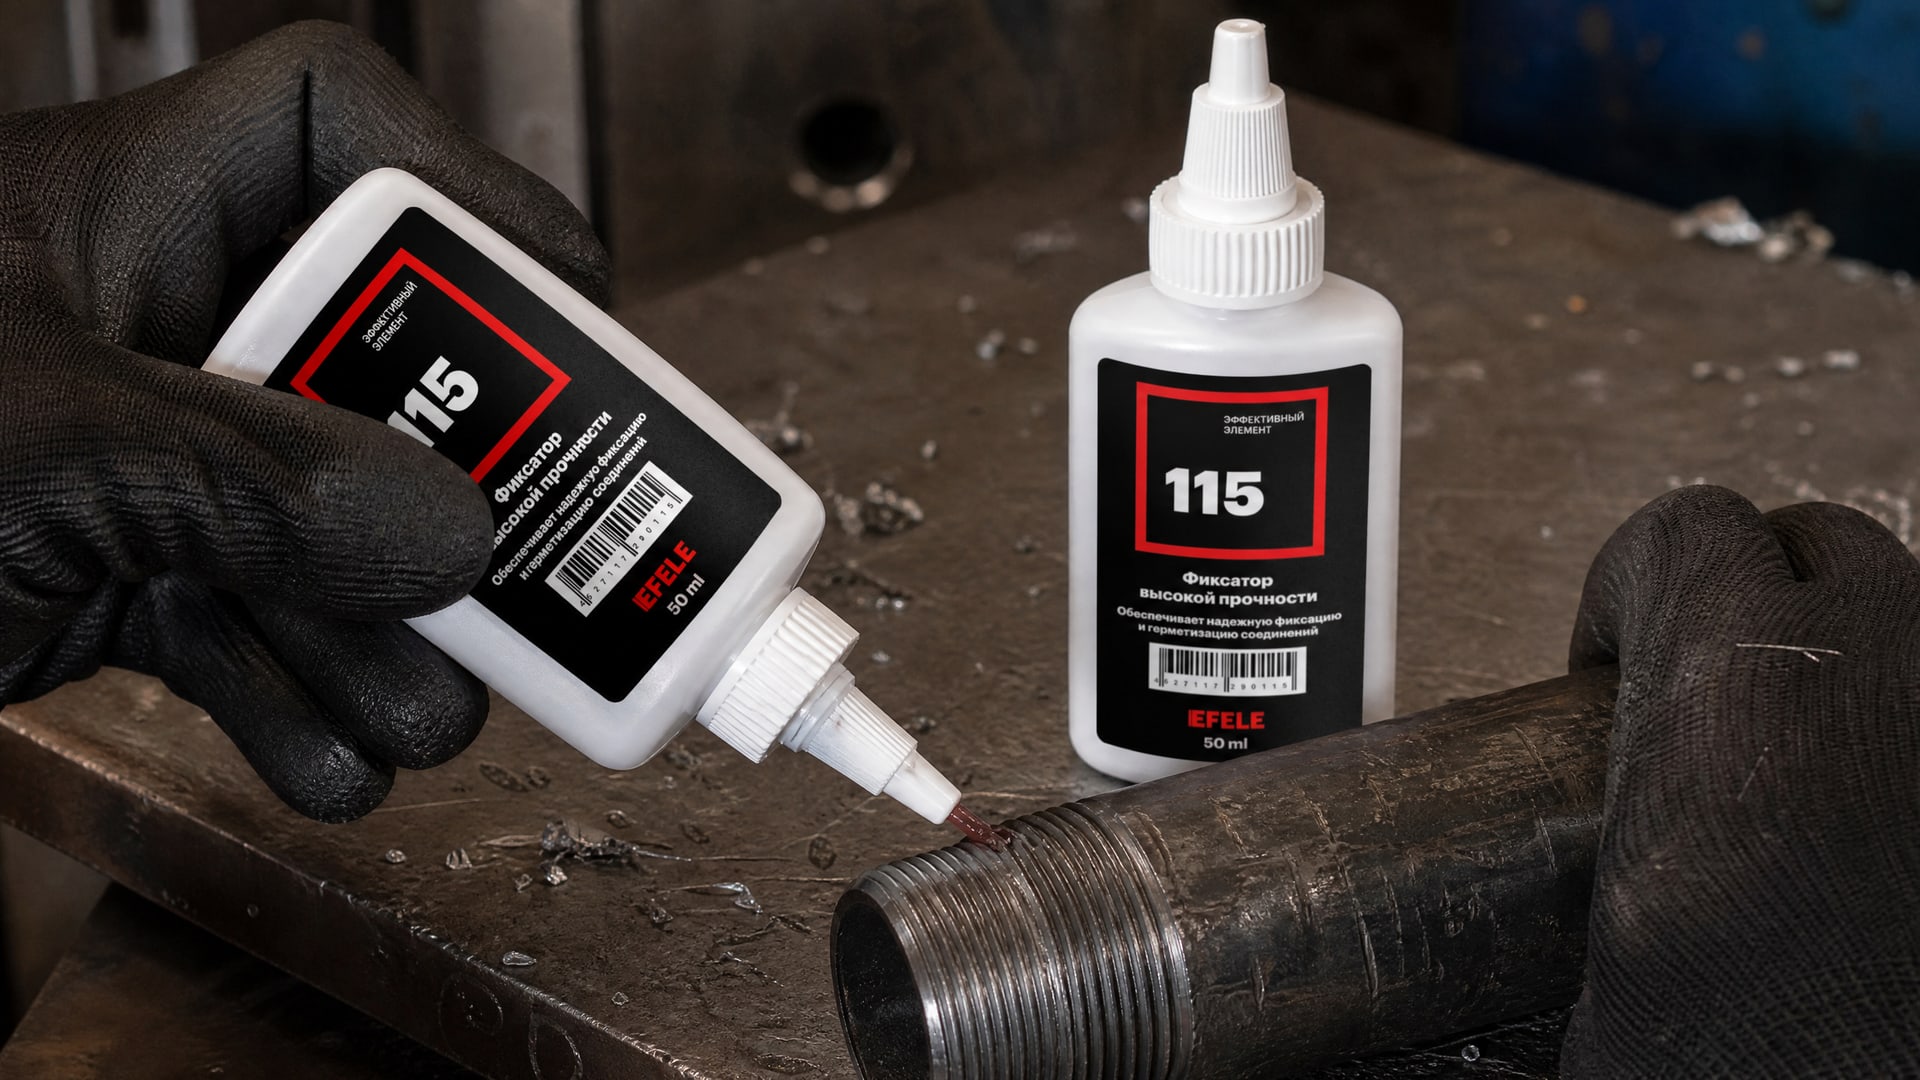
На практике, когда в цехе или на сервисе работают с большими зазорами, берут герметик со встроенной способностью к улучшенному заполнению. Например, EFELE 115 - анаэробный клей повышенной вязкости, который предназначен для фиксации редко разбираемых резьбовых соединений и работает на больших зазорах благодаря своей композиции. Такие составы часто используют на участках, где переделка дорога, а качество герметизации не подлежит компромиссу.
Подготовка поверхности и правильное нанесение при большом зазоре
Даже самый хороший герметик не сработает на грязной резьбе.
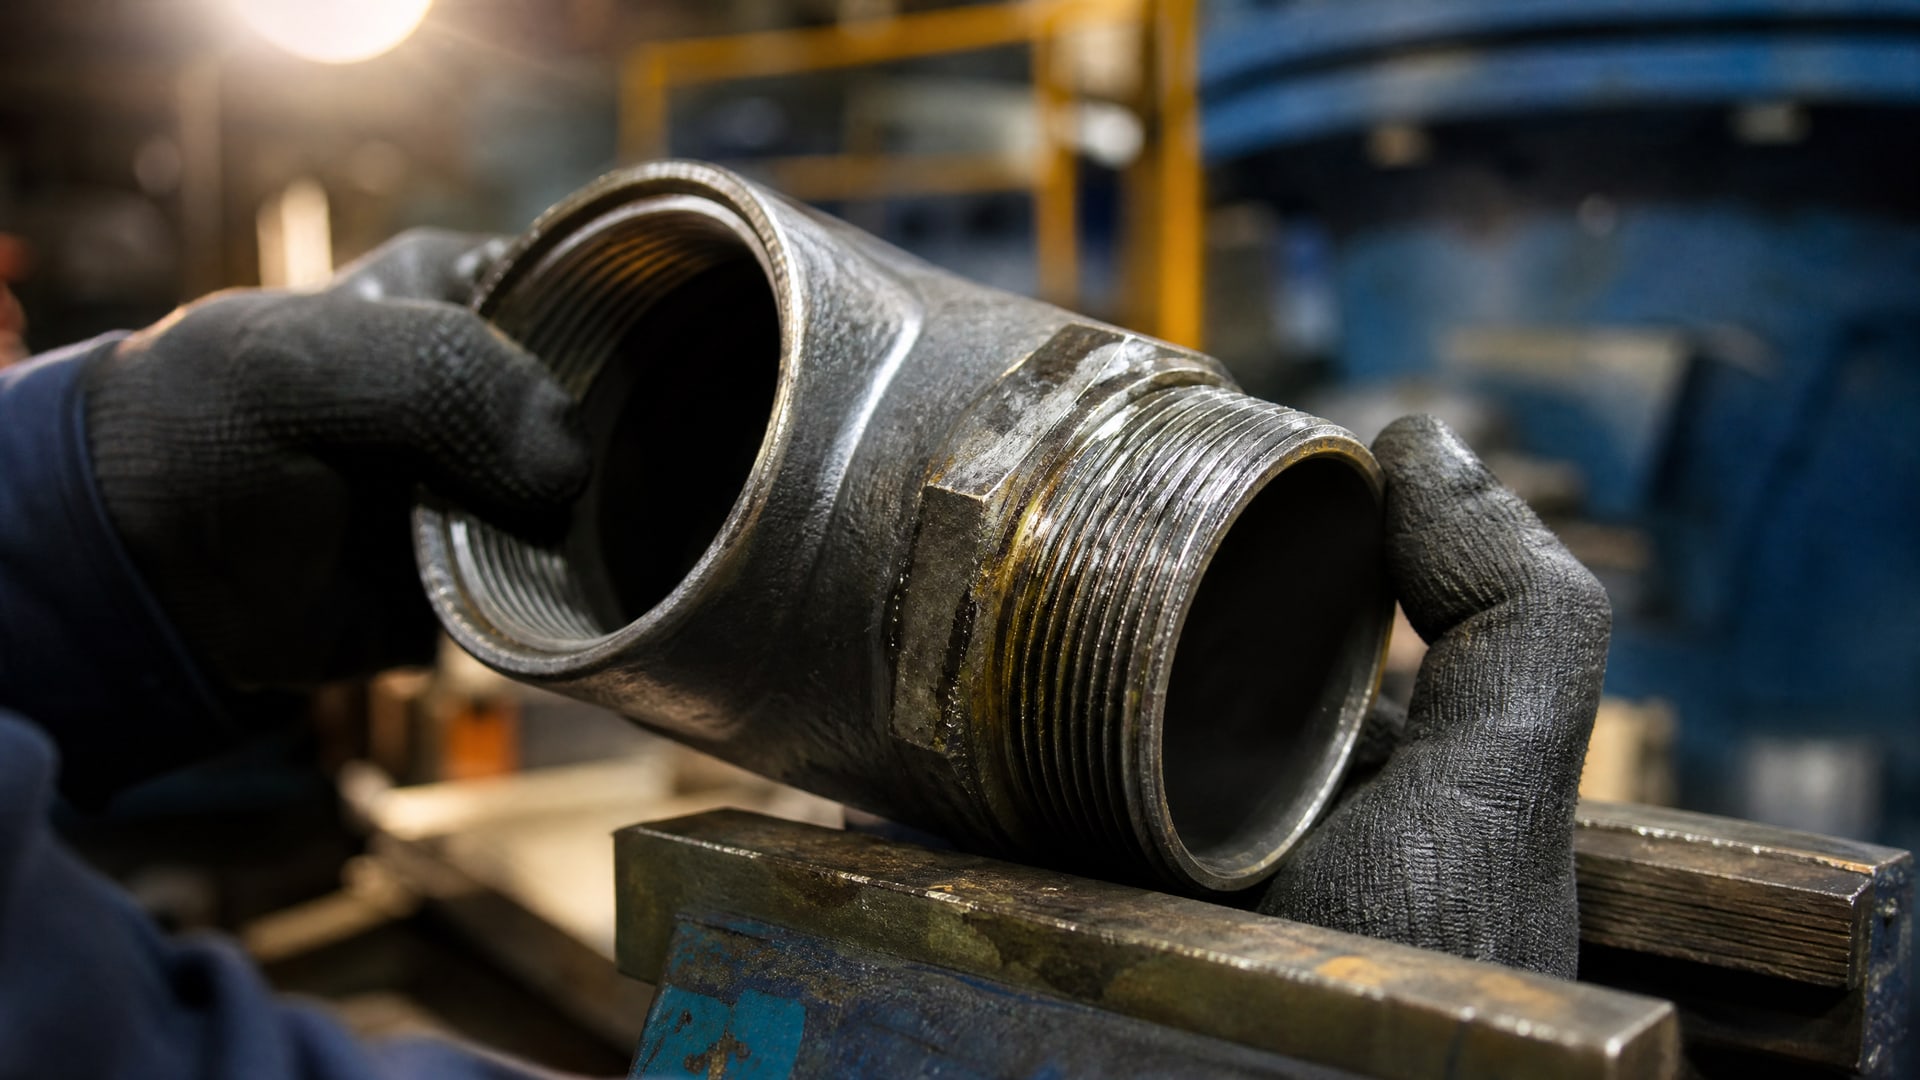
При больших зазорах это правило становится еще важнее.
Обезжиривание и очистка: перед нанесением герметика резьбу нужно очистить от масла, грязи и окисления. Это не просто рекомендация - это условие полимеризации. Загрязнения блокируют контакт герметика с металлом, и процесс отверждения или замедляется, или вообще не начинается. На больших зазорах эффект загрязнения еще острее, потому что герметик уже и так работает на пределе своих возможностей.
Способ очистки зависит от типа загрязнения:
- Тонкая масляная пленка - протрите тряпкой, смоченной в ацетоне или спирте
- Окисление (черный налет на стали) - удалите проволочной щеткой или абразивной пастой
- Пластическая деформация и задиры - по возможности подрежьте резьбу или используйте вкладыши
Нанесение герметика: это критичный момент при большом зазоре.
Наносите герметик так, чтобы он покрыл 360° окружности первого-второго витка резьбы болта
После нанесения герметик должен быть распределен равномерно; избегайте создания толстых комков в одном месте и пустот в другом
Не наносите герметик на самый первый виток болта - это предотвращает выдавливание в поток жидкости (если соединение гидравлическое)
Втяните болт в отверстие медленно, чтобы герметик успел распределиться, а не выдавиться сразу
После затяжки должен быть виден небольшой излишек герметика по окружности; это признак полного заполнения резьбы, а не ошибки
При больших зазорах особенно важно затягивать соединение правильно. Слишком быстрая затяжка выдавливает герметик; слишком медленная способствует вытеканию под собственным весом. Оптимально - средний темп, с контролем усилия. Если есть спецификация момента затяжки, следуйте ей; если нет, полагайтесь на опыт.
Влияние металла, температуры и вибрации на выбор герметика
Анаэробный герметик чувствителен не только к зазору, но и к окружающим условиям.
При выборе состава для конкретного соединения нужно учитывать четыре фактора.
Тип металла: активные металлы (углеродистая сталь, чугун) полимеризуют герметик быстро. Неактивные (нержавеющая сталь, медь, алюминий, латунь) требуют более долгого времени отверждения или активатора. На неактивном металле при большом зазоре герметик может не отвердеть вообще без специальной подготовки.
Температура эксплуатации: герметик нужно выбирать с запасом по температурному диапазону. Если соединение работает при 80 °C, герметик должен быть рассчитан минимум на 100 °C. При больших зазорах это становится еще важнее, потому что слой герметика в центре резьбы примерно на 10–15 °C горячнее, чем поверхность.
Вибрация и динамические нагрузки: вибрирующие соединения со временем расшатываются. Герметик должен не только герметизировать, но и препятствовать разболтаванию. Это свойство называют стойкостью к разборке или lockability. Для вибрационных условий выбирают герметики со средней или высокой стойкостью. При больших зазорах это свойство проверяется еще внимательнее, потому что слабый герметик может выдавиться из-под вибрирующего болта.
Требуемая разборка: если соединение в будущем нужно будет разобрать, выбирают герметик с предсказуемым моментом откручивания. Он обычно указывается в техническом листе как breakaway torque. Для редко разбираемых соединений можно использовать более прочный герметик; для регулярно обслуживаемых приборов - средний класс прочности.
Таблица ниже помогает ориентироваться при выборе герметика с учетом этих факторов:
| Условие | Рекомендация |
|---|
| Углеродистая сталь, зазор 0,2–0,3 мм, 20–60 °C, нечастая разборка | Универсальный герметик |
| Нержавеющая сталь или неактивный металл, зазор 0,25–0,35 мм | Герметик + активатор или высоковязкий состав |
| Любой металл, зазор 0,35–0,50 мм, работа при 80 °C и выше | Герметик для больших зазоров, средняя/высокая прочность |
| Гидравлические и пневматические соединения с давлением, зазор >0,30 мм | Специальный герметик для высокого давления + контроль по TDS |
| Вибрирующие соединения, зазор 0,3–0,5 мм | Герметик с высокой стойкостью к разборке и вибрации |
Частые ошибки и мифы при выборе герметика для больших зазоров
Опыт показывает, что даже опытные инженеры иногда совершают ошибки при подборе герметика.
Вот самые распространенные.
Миф 1: "Если герметик анаэробный, он заполнит любой зазор"
Реальность: анаэробные составы имеют жесткое ограничение по зазору. При превышении допуска герметик может выглядеть отвержденным снаружи, но внутри останется мягким, и соединение потеряет герметичность под нагрузкой. Проверяйте максимальный зазор в техническом листе - это не рекомендация, а граница возможностей.
Миф 2: "Чем больше вязкость, тем лучше для больших зазоров"
Реальность: вязкость помогает, но не решает проблему полностью. Главное - это специальная рецептура и, при необходимости, активатор. Высоковязкий герметик без активатора может быть хуже, чем средневязкий с активатором, особенно на нержавеющей стали и при крупных зазорах.
Миф 3: "Достаточно просто намазать больше герметика"
Реальность: избыток герметика не компенсирует плохую геометрию резьбы. При слишком большом зазоре излишек просто вытечет, а центр соединения останется недоотвержденным. Правильное нанесение - это тонкая пленка, которая полностью покрывает резьбу.
Миф 4: "Если герметик схватился снаружи за час, он полностью отвердел"
Реальность: у анаэробных герметиков отверждение идет изнутри наружу. Поверхность схватывается быстро (в первые часы), но полная полимеризация, особенно при большом зазоре, может занять 48–72 часа. Прочность набирается постепенно.
Ошибка 5: Нанесение активатора неправильно
Активатор нужно наносить только на одну сторону соединения (обычно на внешнюю резьбу болта), и он должен полностью высохнуть перед нанесением герметика. Если активатор еще влажный, герметик может начать полимеризоваться уже в бутылке. Если активатор нанесен на обе стороны, герметик может полимеризоваться до сборки.
Ошибка 6: Грязь и окисление на резьбе
Даже тонкий слой окисления блокирует отверждение на неактивных металлах и замедляет его на активных. При больших зазорах это приводит к неполной полимеризации. Всегда очищайте резьбу перед нанесением герметика, особенно если соединение лежало на складе или в условиях влажности.
Альтернативные методы герметизации при очень больших зазорах
Если зазор превышает 0,5 мм или если анаэробный герметик по каким-то причинам не подходит, нужно рассмотреть альтернативы.
Фум-лента (PTFE-лента): намотанная на резьбу фум-лента заполняет зазор механически, без химической полимеризации. Работает на любых зазорах, универсальна для всех металлов, не требует отверждения. Минус - требует аккуратного наматывания (направление витков, количество слоев), и при очень крупных зазорах может быть неэффективна.
Резьбовые вкладыши (спирали Helicoil, Insert): если резьба сильно изношена и зазор недопустимо велик, можно нарезать резьбу побольше, установить вкладыш и снова нарезать стандартную резьбу. Вкладыш восстанавливает правильную геометрию. Это дорогое решение, но долговечное.
Паста на основе белил свинца или полиэтилена: старые, проверенные способы. Паста заполняет зазоры механически и не требует полимеризации. Работает при любых температурах и условиях. Минус - на пищевых и водопроводных системах не используется (законодательные запреты).
Специальные резиновые и полимерные прокладки: если конструкция позволяет, можно использовать сплошные или кольцевые прокладки, которые герметизируют стык за счет сжатия. Требуют точного расчета и иногда усложняют конструкцию.
Выбор альтернативы зависит от типа соединения (резьба, давление, температура), требований производства и стоимости решения. Если зазор все же укладывается в 0,5 мм и нет других ограничений, обычно начинают с анаэробного герметика, подобранного по максимальному диапазону. Только если герметик не срабатывает в реальных условиях, переходят к альтернативам.
Часто задаваемые вопросы
Как точно измерить зазор в резьбе, чтобы выбрать правильный герметик?
Измеряют радиальный зазор между внешней резьбой болта и внутренней резьбой отверстия с помощью щупа или микрометра. Возьмите щуп и подберите толщину, которая входит между витками с небольшим сопротивлением. Это и будет ваш зазор. Для рабочей машины измерение проводят в нескольких местах по окружности, чтобы убедиться, что зазор не меняется из-за перекоса или деформации.
Нужен ли активатор, если я выбрал герметик для больших зазоров?
Не всегда. Герметики, специально разработанные для больших зазоров, часто уже содержат компоненты, которые обеспечивают надежное отверждение. Активатор нужен, если: 1) резьба из нержавеющей стали или цветных сплавов; 2) температура ниже 15 °C; 3) условия очень влажные; 4) техлист конкретного герметика рекомендует активатор для зазора такого размера.
Как долго ждать перед нагружением соединения после нанесения герметика на большой зазор?
При стандартном зазоре (0,1–0,2 мм) герметик может нести нагрузку через 24 часа. При большом зазоре (0,35–0,5 мм) требуется 48–72 часа для полной полимеризации. Точное время смотрите в техническом листе под условием "cure time at maximum gap". Если торопитесь, можно нагружать после 24 часов на 50–70% от рабочей нагрузки, но полной надежности ждите трое суток.
Можно ли использовать один и тот же герметик на болтах разного диаметра, если они одного класса прочности?
Нет. Диаметр напрямую влияет на зазор: чем больше болт, тем больше часто допуск и зазор. Болт М6 может работать с герметиком для зазора 0,2 мм, а М20 уже требует герметика для 0,35 мм. Перед выбором уточните допуски резьбы по ГОСТ или ISO для вашего диаметра и рассчитайте реальный зазор.
Что делать, если герметик полимеризовался, но соединение все равно течет?
Это может быть результат: 1) неправильного выбора герметика (зазор оказался больше, чем указано в техническом листе); 2) неправильного нанесения (герметик не покрыл всю резьбу); 3) недостаточного отверждения (нагрузку приложили рано); 4) загрязнения или окисления металла (герметик не схватился на части резьбы). Решение - разобрать соединение, очистить резьбу до блеска, нанести герметик повторно, соблюдая все условия техлиста.
Заключение
Выбор анаэробного герметика для резьбы с большим зазором - это не просто вопрос покупки "самого лучшего" состава. Это точная работа по техническому паспорту, учет материала, температуры, вибрации и требуемой разборки. Начните с измерения реального зазора, найдите параметр maximum gap fill в TDS герметика, проверьте условия его достижения (активатор, температура, тип металла) и тогда уже принимайте решение.
Если зазор 0,2–0,3 мм, обычный герметик справится. Если 0,3–0,5 мм - нужен специальный состав, возможно с активатором. Если свыше 0,5 мм - рассмотрите фум-ленту, вкладыши или пасту. Правильная подготовка поверхности (обезжиривание и очистка), аккуратное нанесение и соблюдение времени отверждения - вот три столпа, на которых стоит успешная герметизация. Следуя этим правилам, вы избежите переделок и остановок производства из-за течей и разгерметизации.