Анаэробные фиксирующие составы для цилиндрических соединений работают иначе, чем резьбовые анаэробы: они отверждаются в зазоре между валом и втулкой, передавая сдвиговые и осевые нагрузки через всю площадь контакта. Правильный выбор вал-втулочного фиксатора зависит не только от желаемой прочности, но прежде всего от реального диаметрального зазора, температуры эксплуатации, условий разборки и состояния поверхностей. Ошибка в подборе приводит либо к недостаточной фиксации, либо к затрудненному демонтажу при сервисе, либо к потере прочности при нагреве.
Статья поможет инженерам и закупщикам промышленного сектора разобраться, какой состав выбрать для конкретной посадки, как правильно подготовить поверхности и на что обратить внимание при работе с большими зазорами и повышенными температурами.
Зазор между валом и втулкой как главный критерий выбора
Диаметральный зазор - это первый параметр, который нужно измерить перед подбором состава.
Не следует полагаться только на номинальные размеры посадки по чертежу; реальный зазор может отличаться из-за допусков, изношенности оборудования или неточности изготовления. Низковязкие составы заполняют зазор до 0,15 мм и подходят для плотных посадок; они проникают в узкие зазоры и обеспечивают хорошую смачиваемость активной стали. Для зазоров 0,15–0,3 мм нужны средневязкие или вязкие составы с улучшенным заполнением пространства.
При диаметральном зазоре больше 0,3 мм прочность соединения начинает падать, даже если состав теоретически заполняет весь зазор. В таких случаях эксперты рекомендуют оценить, возможна ли механическая восстановление посадки (шлифовка, напыление, правка), либо перейти на восстановительные технологии. Для максимальной прочности при диаметральном зазоре до 0,075 мм достигается оптимальное баланс между заполнением и прочностью слоя; при превышении этого порога прочность снижается примерно пропорционально увеличению зазора.
Зазор также влияет на время отверждения и скорость набора прочности. В узких зазорах состав отверждается медленнее из-за меньшего контакта с воздухом по периметру, но финальная прочность может быть выше. В широких зазорах отверждение идет быстрее, но стабильность соединения в долгосрочной перспективе ниже.
Классификация по назначению: ремонт, стандартная фиксация, разборка
Анаэробные вал-втулочные фиксаторы делятся на три класса по прочности и условиям разборки.
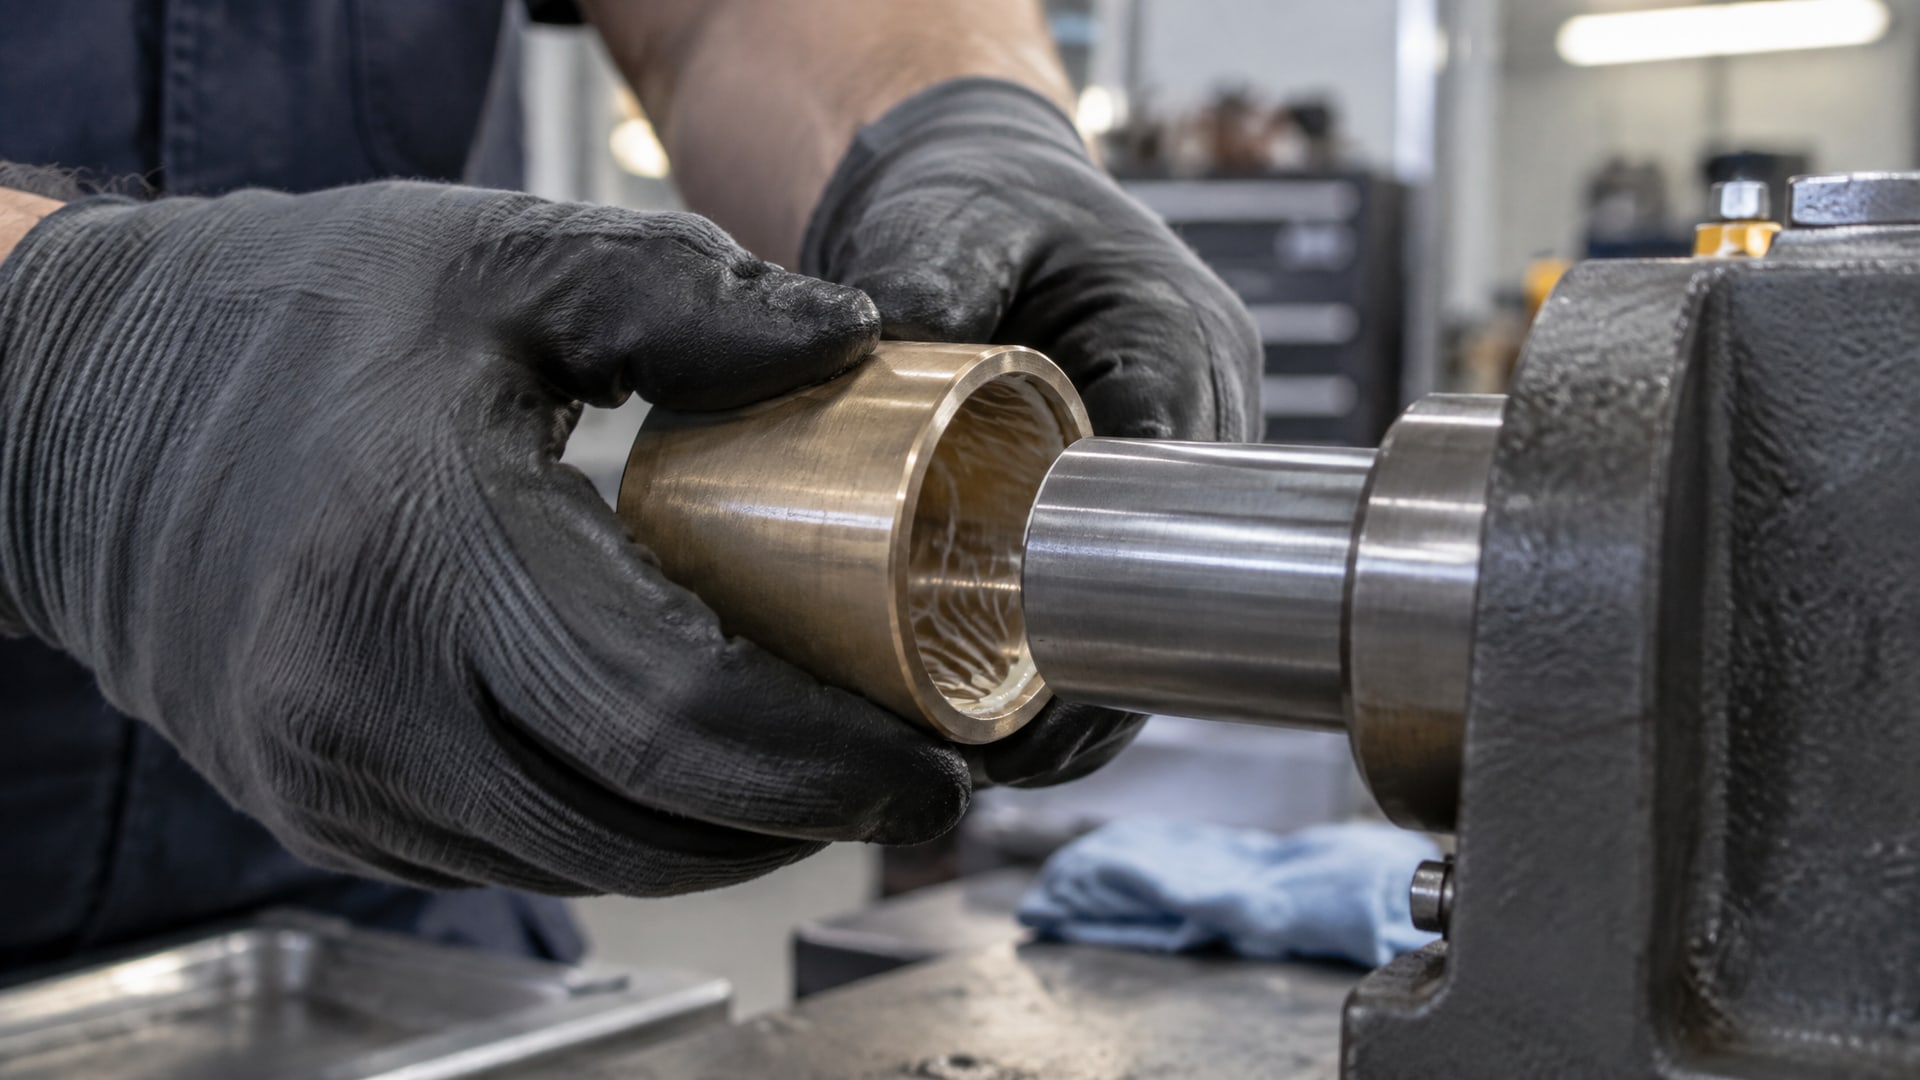
Низкопрочные составы (тип для обслуживания) используют, когда соединение будет разбираться при сервисе, диагностике или замене втулки. Они обеспечивают достаточную фиксацию для передачи нормальных нагрузок, но демонтаж возможен с применением обычного ручного инструмента или небольшого пресса, без нагрева. Такие составы особенно полезны в подшипниковых узлах, где периодическая переборка - норма.
Высокопрочные фиксаторы (тип постоянного соединения) применяют, когда разборка не планируется или происходит редко. Они передают высокие крутящие моменты, осевые нагрузки и ударные воздействия через всю площадь посадки. Разборка такого соединения требует нагрева (до 200–250 °C), специального съемника или длительного механического воздействия; при неправильном подходе возможна деформация деталей.
Промежуточный класс (средняя прочность) подходит для узлов с повышенными нагрузками, где ремонт возможен, но требует более серьезных усилий - локального нагрева, гидравлического пресса или специализированного оборудования. При выборе всегда спрашивают: разбирается ли это соединение в течение срока службы? Если да - берут не выше среднепрочного, даже если нагрузки высокие. Перегрев и демонтаж изношенной детали часто дороже, чем иногда пересобрать с новым составом.
Влияние рабочей температуры на подбор состава
Температура эксплуатации определяет долговечность фиксации и стабильность прочности соединения.
При температурах до 150 °C подходят большинство универсальных анаэробных фиксаторов; они сохраняют прочность и не требуют специальной подготовки. Это диапазон для электрических двигателей, редукторов, насосов с нормальным охлаждением и гидравлических узлов.
В диапазоне 150–180 °C нужны уже более термостойкие составы; они содержат добавки, улучшающие теплостойкость полимера. При 180–230 °C подходят только специальные высокотемпературные формулы, которые сохраняют шеаровую прочность (способность передавать касательные нагрузки) при нагреве. Выше 230 °C стандартные retaining compounds обычно не рекомендуются; нужна отдельная инженерная оценка или переход на механические методы фиксации.
Важно помнить, что температура указывается для режима работы, а не для точки размягчения. Если узел прогревается до 200 °C в процессе эксплуатации, выбирают состав, рассчитанный на 220–230 °C, чтобы обеспечить запас. При циклических нагревах и охлаждениях термостойкость падает быстрее, чем при постоянной температуре, поэтому для таких условий рекомендуют более высокий класс.
Зазор, вязкость и температура: таблица подбора
| Диаметральный зазор | Вязкость | Применение | Особенности |
|---|
| До 0,15 мм | Низкая (текучая) | Плотные посадки, подшипники, точная фиксация | Быстрое проникновение, хорошая смачиваемость, требует чистоты поверхности |
| 0,15–0,3 мм | Средняя/Высокая (вязкая) | Стандартная фиксация валов, втулок, муфт | Gap-filling, равномерное распределение, умеренное время жизни |
| 0,3–0,5 мм | Высокая (очень вязкая) | Восстановительные работы, изношенные посадки | Требует активатора, медленное отверждение, риск неполного заполнения |
| Выше 0,5 мм | Не рекомендуется | - | Прочность соединения неприемлема; требуется механическое восстановление посадки |
Подготовка поверхностей и роль активатора
Чистота и обезжиривание поверхностей - это не рекомендация, а обязательное условие для любого вал-втулочного фиксатора.
На поверхности не должно быть масла, ржавчины, оксидной пленки, производственной смазки или стружки. Масло на активной стали обычно препятствует отверждению; оксидная пленка на пассивных металлах (нержавеющая сталь, хром) замедляет процесс в десятки раз. Загрязнение также ухудшает адгезию и может привести к выдавливанию состава из зазора под нагрузкой.
Очистку проводят механически (щетка, тряпка) или растворителем (спирт, ацетон). После очистки поверхность должна быть видимо чистой, сухой и блестящей. Если между окончанием очистки и нанесением состава прошло более нескольких часов, поверхность может вновь оксидироваться - ее нужно протереть заново.
Активатор (праймер) - это ускоритель отверждения, нужный для пассивных металлов, покрытий, сложных загрязнений или низких температур. На активной чистой стали при комнатной температуре многие составы работают без активатора за приемлемое время (от 5 до 30 минут до набора рабочей прочности). На пассивных металлах (нержавейка, никель, алюминий) без активатора время отверждения может растянуться на часы или вообще не произойти. Активатор наносят тонким слоем на одну или обе поверхности и дают высохнуть несколько секунд перед сборкой.
Высокие нагрузки и сдвиговые напряжения: выбор высокопрочных составов
Если вал-втулочное соединение должно передавать высокий крутящий момент, осевые силы или ударные импульсы, используют высокопрочные фиксаторы.
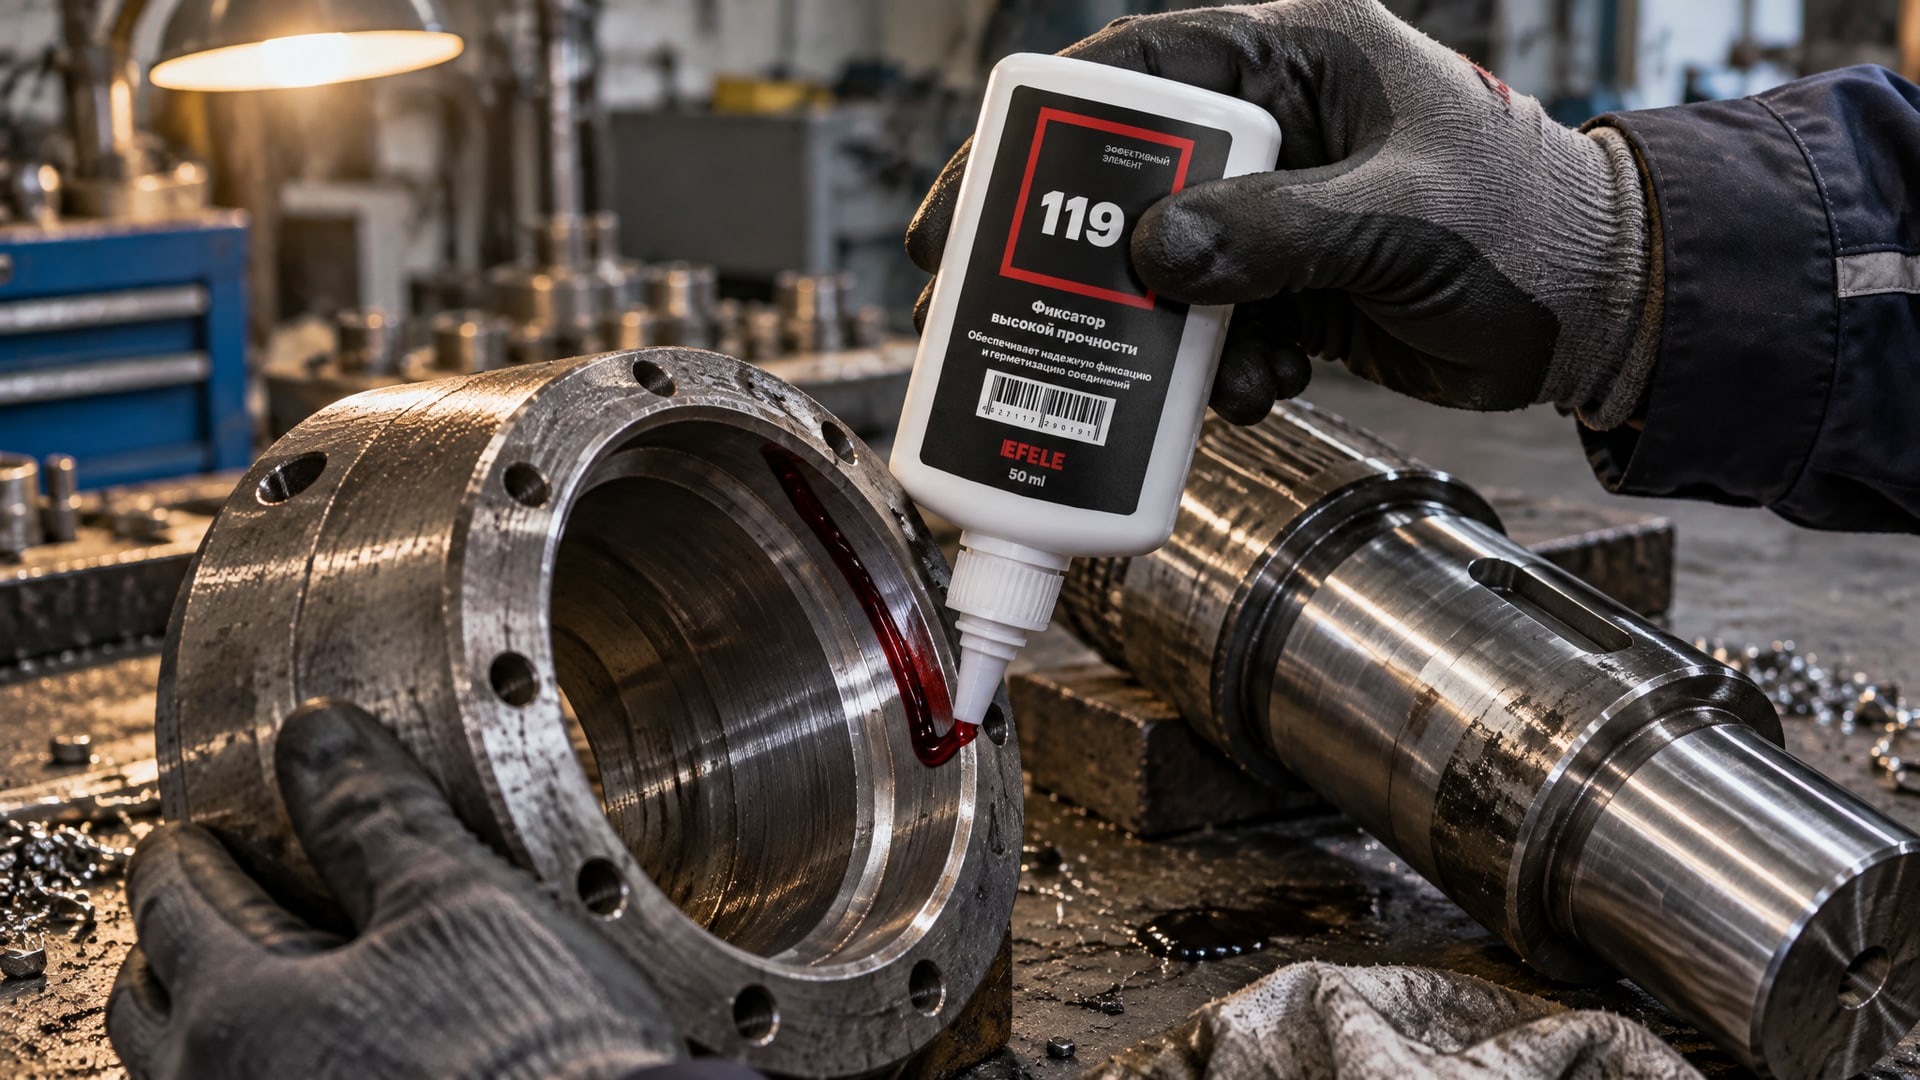
Высокопрочность достигается более плотной полимерной матрицей и лучшей адгезией к металлу. Такие составы выдерживают напряжение сдвига до нескольких десятков мегапаскалей, что позволяет фиксировать валы в редукторах, турбокомпрессорах, насосах и другом силовом оборудовании.
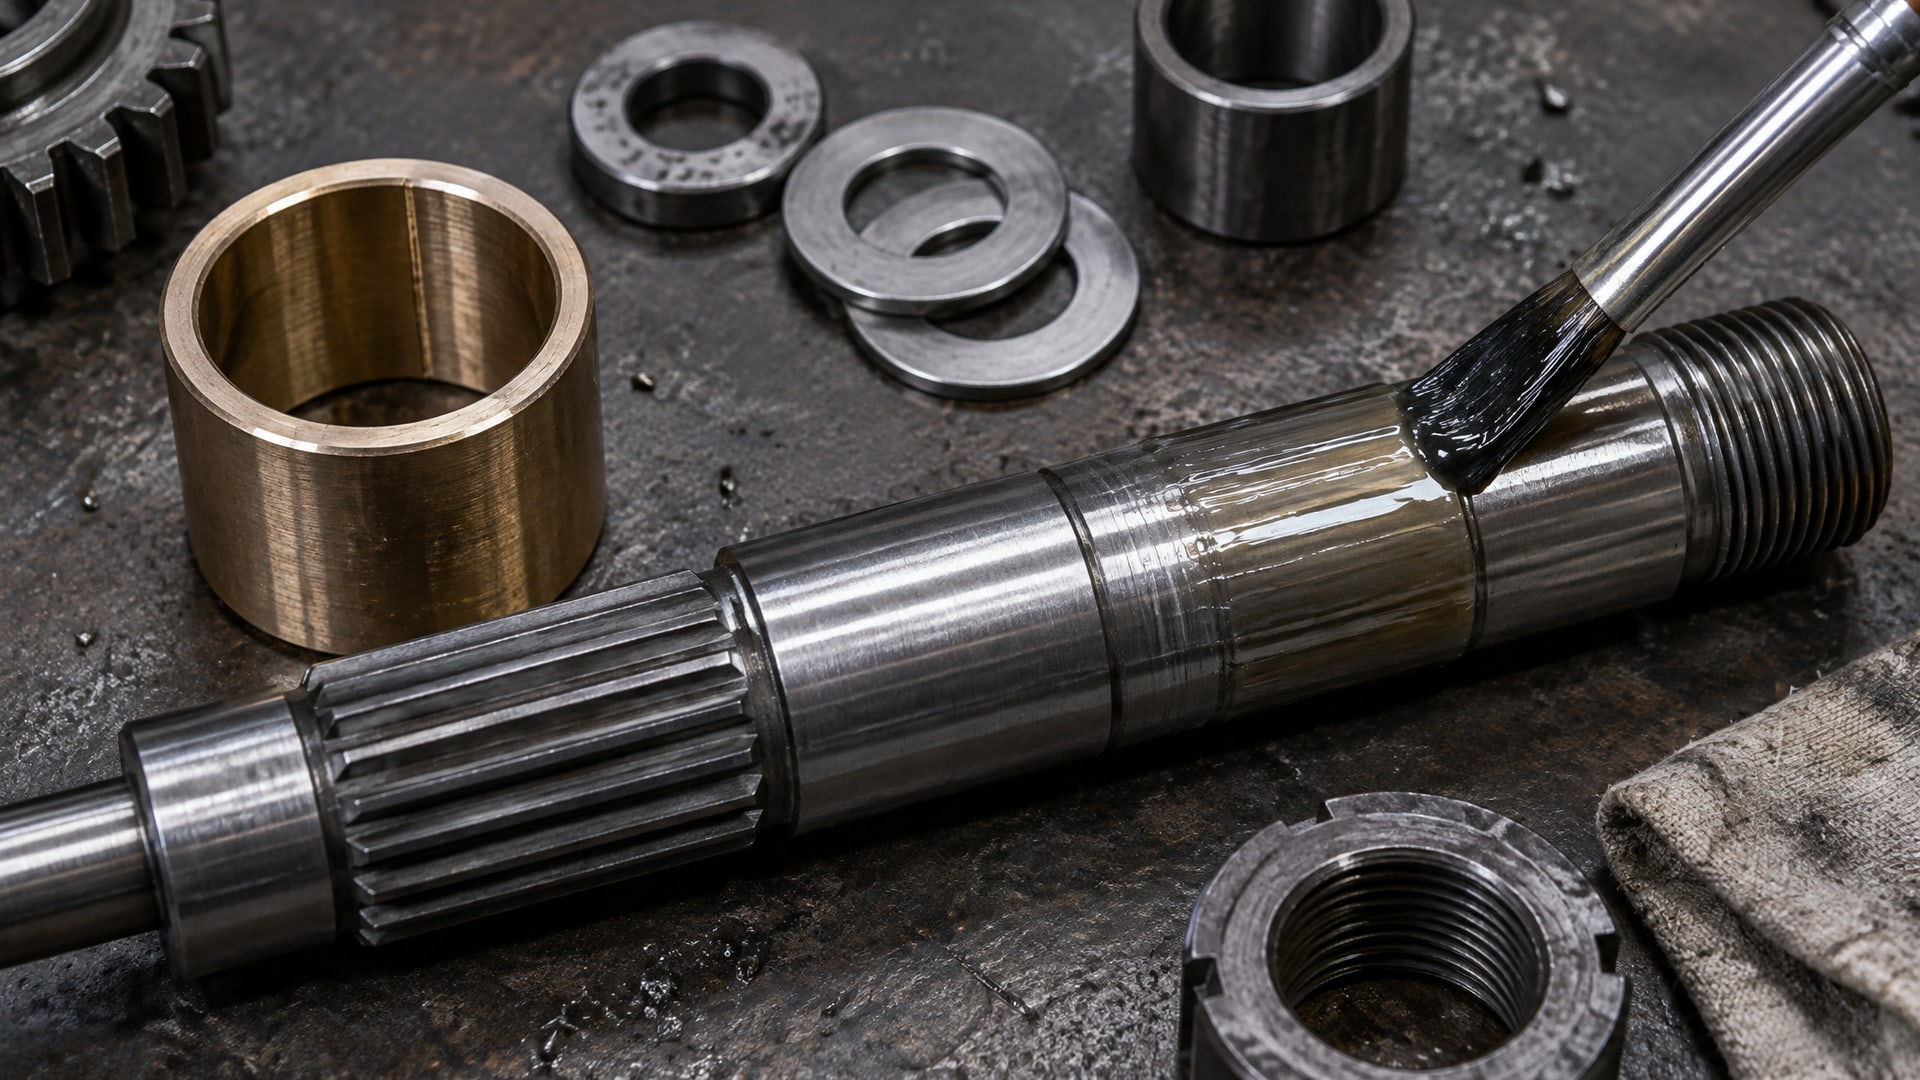
При работе с высокопрочными составами критично правильно рассчитать время схватывания и сборки. Состав наносят тонкой пленкой на внешнюю поверхность вала (по окружности) или на внутреннюю поверхность отверстия втулки, затем детали вводят в посадку до начала отверждения. Излишки состава, вытекшие из зазора, убирают мягкой тряпкой после первичного схватывания (когда уже нельзя сдвинуть детали вручную). Полная рабочая прочность развивается за 24 часа при комнатной температуре; при нагреве этот процесс ускоряется.
Для применения в высокотемпературных условиях берут специально разработанные составы. EFELE 119 обеспечивает фиксацию вал-втулочных соединений с большими зазорами до 0,3 мм и стабильную работу при температурах до +280 °C, что позволяет использовать такой состав в среде с интенсивным нагревом. Это решение прижилось в цехах с тяжелыми условиями благодаря сочетанию надежной фиксации и долгосрочной теплостойкости.
Быстроотверждаемые и медленные составы: выбор по времени производства
Скорость отверждения вал-втулочного фиксатора влияет на такт сборки и общую производительность.
Быстроотверждаемые составы (время схватывания 5–15 минут) используют в поточном производстве, когда собранный узел нужно сразу нагрузить или передать на следующую операцию. Они содержат ускорители или разработаны так, чтобы отверждаться быстро при комнатной температуре на активной стали.
Медленные составы (время схватывания 30–60 минут и более) применяют для сложной ручной сборки многодетальных узлов, когда важно время жизни (время, в течение которого состав остается текучим и позволяет корректировать положение деталей). Они дают мастеру возможность собрать, проверить соосность, выставить натяг и только потом оставить узел для отверждения.
Быстроотверждаемость часто идет рука об руку с необходимостью активатора на пассивных металлах или при низких температурах. Для узлов из нержавейки или алюминия даже быстрый состав без активатора может жить часами. Производители указывают время схватывания для стандартных условий (активная сталь, +20 °C, чистая поверхность); при отклонении от этих условий время корректируют экспериментально.
Часто задаваемые вопросы
Какой вал-втулочный фиксатор выбрать, если зазор больше 0,3 мм?
При зазоре 0,3–0,5 мм используют вязкие gap-filling составы; часто требуется активатор для ускорения отверждения. Если зазор больше 0,5 мм, прочность соединения будет неприемлема; нужна механическая восстановление посадки (шлифовка, напыление, гильзование) или переход на шпонки и шлицы. Многие эксперты рекомендуют в таких ситуациях вернуться к чертежу и пересмотреть допуски изготовления.
Можно ли использовать вал-втулочный фиксатор вместо шпонки?
Да, высокопрочный вал-втулочный фиксатор передает крутящий момент по всей площади контакта и часто более надежен, чем шпонка, при условии правильного подбора по зазору и нагрузке. Однако это возможно лишь если посадка чистая и составляющие детали активной стали, без коррозии и покрытий. На пассивных металлах или в агрессивных средах шпонка надежнее. Если чертеж требует шпонку по условиям регламента или стандарта, ее не убирают, даже если применяют фиксатор.
Когда нужен активатор для вал-втулочного фиксатора?
Активатор нужен на пассивных металлах (нержавеющая сталь, никель, хром), при низких температурах ниже +10 °C, на загрязненных или оксидированных поверхностях. На чистой активной стали при комнатной температуре многие составы отверждаются без активатора за 5–30 минут. Если сомневаетесь - нанесите активатор; лишний активатор не нарушит отверждение, а его отсутствие может привести к неполной фиксации.
Чем вал-втулочный фиксатор отличается от резьбового анаэроба?
Вал-втулочный фиксатор (retaining compound) работает в зазоре цилиндрической посадки и передает нагрузки через всю площадь контакта. Резьбовой анаэроб (threadlocker) заполняет витки резьбы и работает на растяжение и срез резьбовой пары. Вал-втулочные составы обычно вязче и лучше заполняют зазоры; резьбовые - текучее и проникают в тончайшие щели витков. Использовать одно вместо другого неправильно и приведет к ненадежной фиксации.
Что делать, если соединение с высокопрочным фиксатором нужно разобрать, но оно не разбирается?
Нужна разборка на прессе или нагрев соединения в масляной ванне до 200–250 °C в течение 15–30 минут, затем снятие со специальным съемником. Механический демонтаж без нагрева может повредить детали. Для будущих сборок в этом узле рекомендуется использовать низко- или среднепрочный фиксатор, чтобы облегчить сервис.
Заключение
Выбор анаэробного вал-втулочного фиксатора основан на четырех столпах: реальный диаметральный зазор между валом и втулкой, назначение соединения (обслуживаемое или постоянное), температура эксплуатации и состояние поверхностей. Измерьте зазор, определите, будете ли разбирать узел при сервисе, оцените рабочую температуру и убедитесь в чистоте поверхностей. При зазорах до 0,15 мм берите низковязкие составы, при 0,15–0,3 мм - средневязкие или вязкие, при 0,3–0,5 мм - gap-filling с активатором. На пассивных металлах или при сомнениях применяйте активатор; на активной стали он часто не требуется.
Для вас как снабженца или инженера главное - согласовать выбор состава со спецификацией посадки и условиями ремонта. Если соединение разбирается, не берите слишком высокопрочное; если передает ударные нагрузки при +200 °C, выбирайте высокотемпературный класс. В сложных случаях (нержавейка, восстановительные работы, контакт с пищей) обратитесь в техподдержку производителя фиксатора с полной информацией по посадке, материалам и условиям работы - она поможет точно подобрать состав и даст рекомендации по подготовке поверхностей.