Надежность резьбового соединения в условиях теплового воздействия зависит не только от момента затяжки, но и от правильного выбора химии. Большинство анаэробных фиксаторов теряют прочность уже при 150°C, а стандартный состав начинает критически слабеть выше этой температуры. Если узел работает в горячей среде - в двигателе, теплообменнике или выхлопной системе - обычный фиксатор не гарантирует защиту от вибрации и микроподвижек.
Статья поможет инженерам и закупщикам разобраться, как по максимальной рабочей температуре выбрать правильный фиксатор резьбы, на какие параметры смотреть в техдатах и чем отличается долговременная стойкость от кратковременного выдерживания нагрева. Вы узнаете, при какой температуре пора переходить на специальные высокотемпературные составы и как оценить реальную способность соединения сохранять герметичность и противодействие самоотвинчиванию в жарких условиях.
Температурные диапазоны фиксаторов: от стандартного состава к высокотемпературным формулам
Анаэробные фиксаторы работают благодаря отсутствию кислорода в зазоре между резьбовыми витками.
Типичный эксплуатационный диапазон большинства составов находится в пределах -55°C до +150°C. Эта граница устанавливается не прихотью производителей, а реальной механикой полимеризации и деградации полимера под теплом.
При температуре выше 150°C начинаются два процесса: во-первых, разрыв молекулярных связей ускоряется, и смола становится хрупче; во-вторых, летучие компоненты начинают испаряться, снижая способность адгезии к металлу. Результат - прочность соединения падает, а защита от микроподвижек уже не может гарантировать удержание крепежа при вибрации.
Высокотемпературные фиксаторы разработаны специально для этих условий. Их химическая формула подобрана так, чтобы молекулярная структура оставалась стабильной в жарких условиях. Такие составы сохраняют рабочие характеристики при температуре 180–230°C по долговременной стойкости (long-term resistance). Отдельные высокоспециальные марки подтверждают выдерживание 232°C и даже 250°C, но это применяется в очень узких сегментах - авиационные двигатели, энергетика, некоторые типы компрессоров.
Важно не путать цифры: если производитель указал диапазон -54°C до +149°C, это еще не означает, что соединение сохраняет половину прочности на верхней границе. Часто даже при 140–145°C показатели момента отворачивания (breakaway torque) и удержания поворота (prevailing torque) уже заметно ниже, чем при комнатной температуре. Проверить реальное поведение можно только в техдате, где указаны тесты на горячую прочность (hot strength) и износостойкость при нагреве (heat aging).
Долговременная и кратковременная стойкость: что искать в техдатах
Производители часто приводят несколько температурных цифр рядом, и это создает путаницу.
Например, одна марка может быть описана как «работающая до 340°C», а реально речь идет о том, что материал не плавится при краткой экспозиции, но долговременно работает лишь до 200°C.
Долговременная стойкость (long-term working temperature или sustained temperature) - это то, при чем узел может находиться постоянно без заметного снижения функций. Именно эту цифру нужно сравнивать с максимальной рабочей температурой вашего оборудования. Если двигатель нагревается до 160°C, фиксатор с долговременной стойкостью 150°C - уже недостаточен.
Кратковременная стойкость (intermittent или temporary) - это пиковые нагревы, которые материал переносит без полного отказа, но функция может быть частично нарушена. На эту цифру опираться при проектировании не следует.
При выборе нужно открыть техдат и найти таблицу с тестами на горячую прочность. Там будут указаны:
- Breakaway torque (момент отворачивания) при разных температурах;
- Prevailing torque (момент удержания при скольжении) при разных температурах;
- Результаты теста heat aging - прочность образца после выдержки при нагреве.
Если прочность при 150°C упала ниже 50% от показателя при 20°C, это означает, что соединение теряет резерв безопасности. Для критичных узлов это недопустимо - нужна более жаростойкая формула.
Большинство фиксаторов, рассчитанные на 180–230°C по долговременной стойкости, сохраняют 60–75% от исходной прочности в диапазоне 150–200°C. Это приемлемо для промышленного применения, где требуется не максимальная прочность, а предсказуемый результат.
Разборность соединения и методы удаления при высокой температуре
Выбор фиксатора во многом определяется и тем, нужна ли разборка узла после сборки.
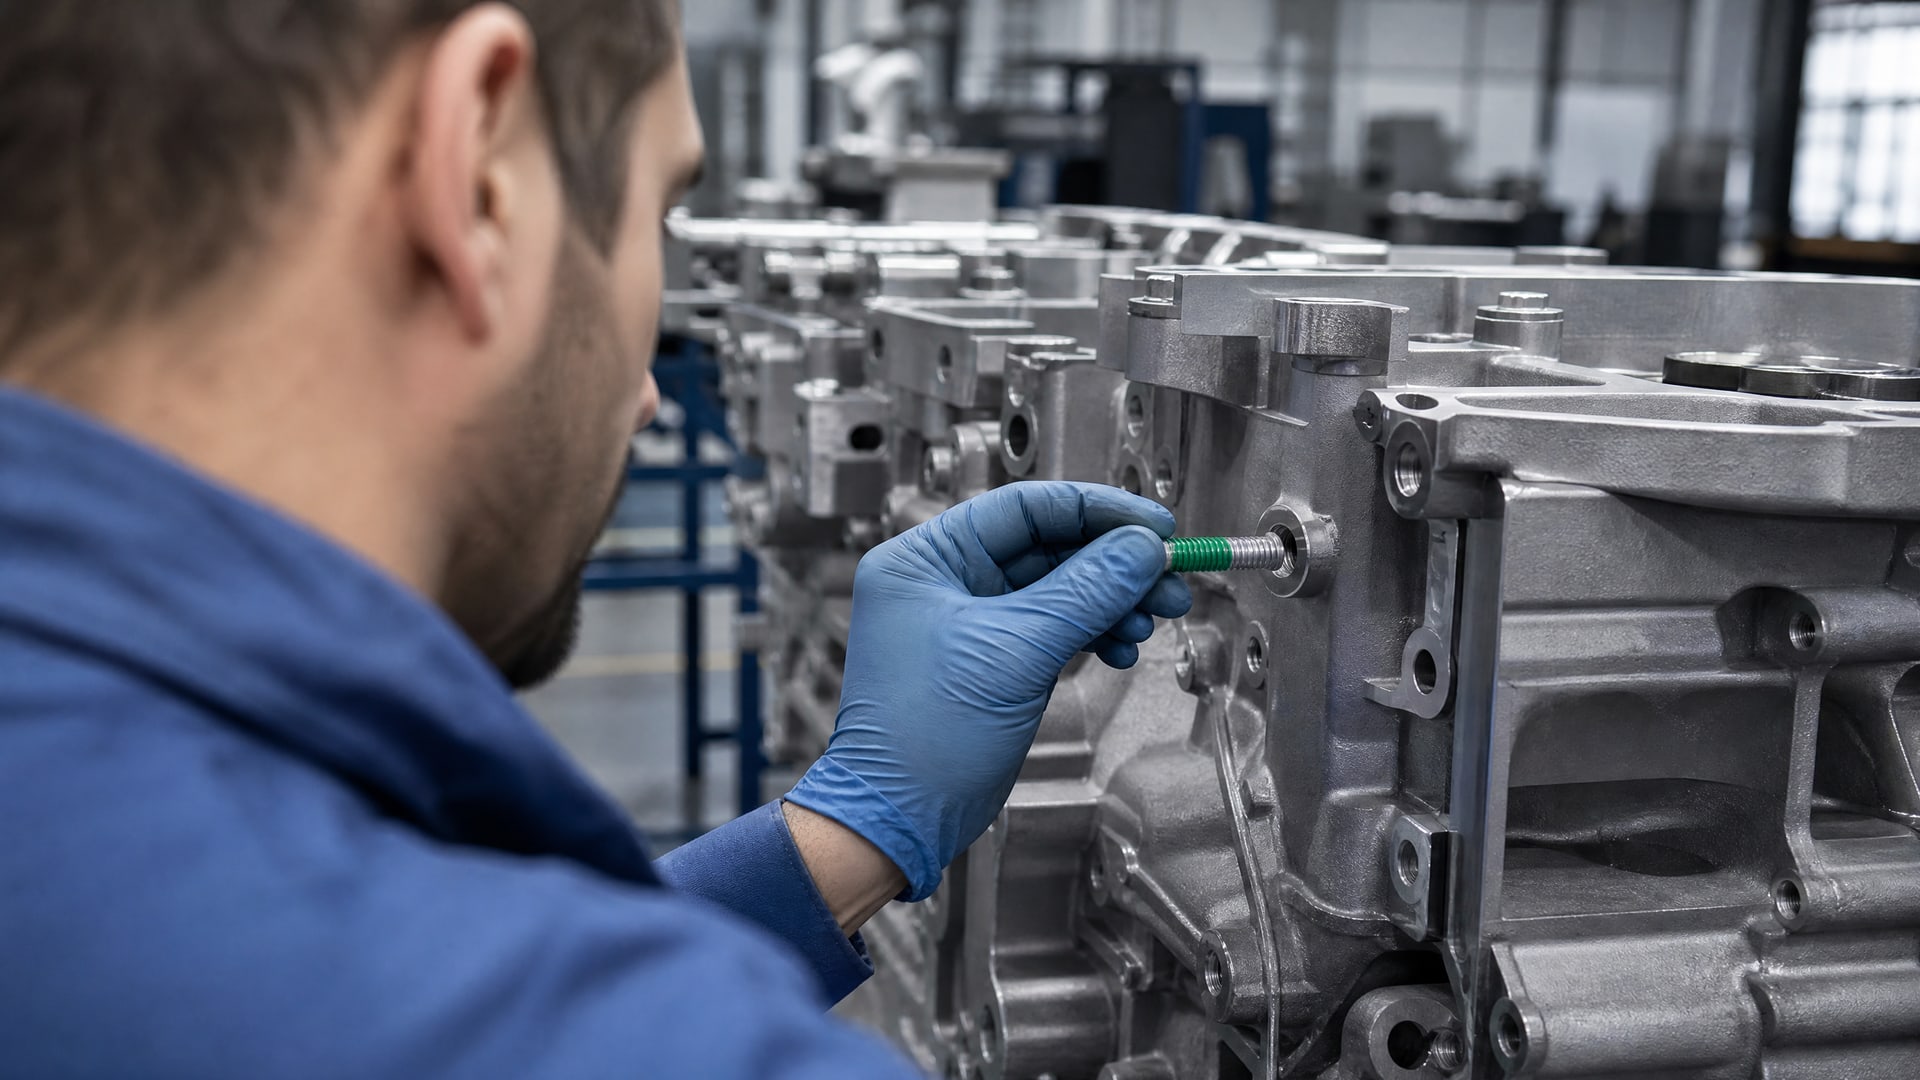
Здесь действует простое правило: чем выше прочность и жаростойкость, тем сложнее узел разбирается.
Фиксаторы делят по силе удержания на три класса:
- Низкая прочность (синие или зеленые составы) - узел легко разбирается вручную, даже после долгой работы;
- Средняя прочность (обычно желтые или другие цвета) - требуется переносной инструмент, иногда локальный нагрев;
- Высокая прочность (красные составы) - демонтаж требует нагрева или прессования.
Высокотемпературные и особо высокопрочные составы почти всегда требуют локального нагрева при разборке. Это значит, что демонтаж соединения в условиях цеха или сервисной мастерской должен включать этап разогрева узла газовой горелкой или феном до 150–200°C, после чего крепеж поддается вывинчиванию.
Если в техдате фиксатора написано, что требуется «heat for disassembly» или указан диапазон температуры для разборки, это не ошибка - это норма для жаростойких составов. Перед закупкой нужно убедиться, что персонал, который будет обслуживать оборудование, имеет доступ к нагревательному инструменту и обучен процедуре безопасного демонтажа.
Для узлов, которые разбираются редко или никогда (например, постоянные пломбы на приборах), это не проблема. Но если соединение регулярно разбирается в процессе ремонта, нужно выбирать фиксатор среднего класса прочности, даже если по температуре подошел бы более прочный вариант.
Как температура влияет на прочность: график снижения рабочих характеристик
При нагреве любой анаэробный фиксатор теряет в прочности.
Это не означает, что соединение развалится, но означает, что запас безопасности снижается.
Типовой паттерн для стандартного фиксатора:
- При 20°C - breakaway torque 25 Нм (условно);
- При 50°C - примерно 23 Нм (92% от исходного);
- При 100°C - примерно 20 Нм (80%);
- При 150°C - примерно 12–15 Нм (50–60%).
Для высокотемпературного состава кривая более пологая:
- При 20°C - breakaway torque 20 Нм;
- При 100°C - примерно 18 Нм (90%);
- При 200°C - примерно 13–14 Нм (65–70%).
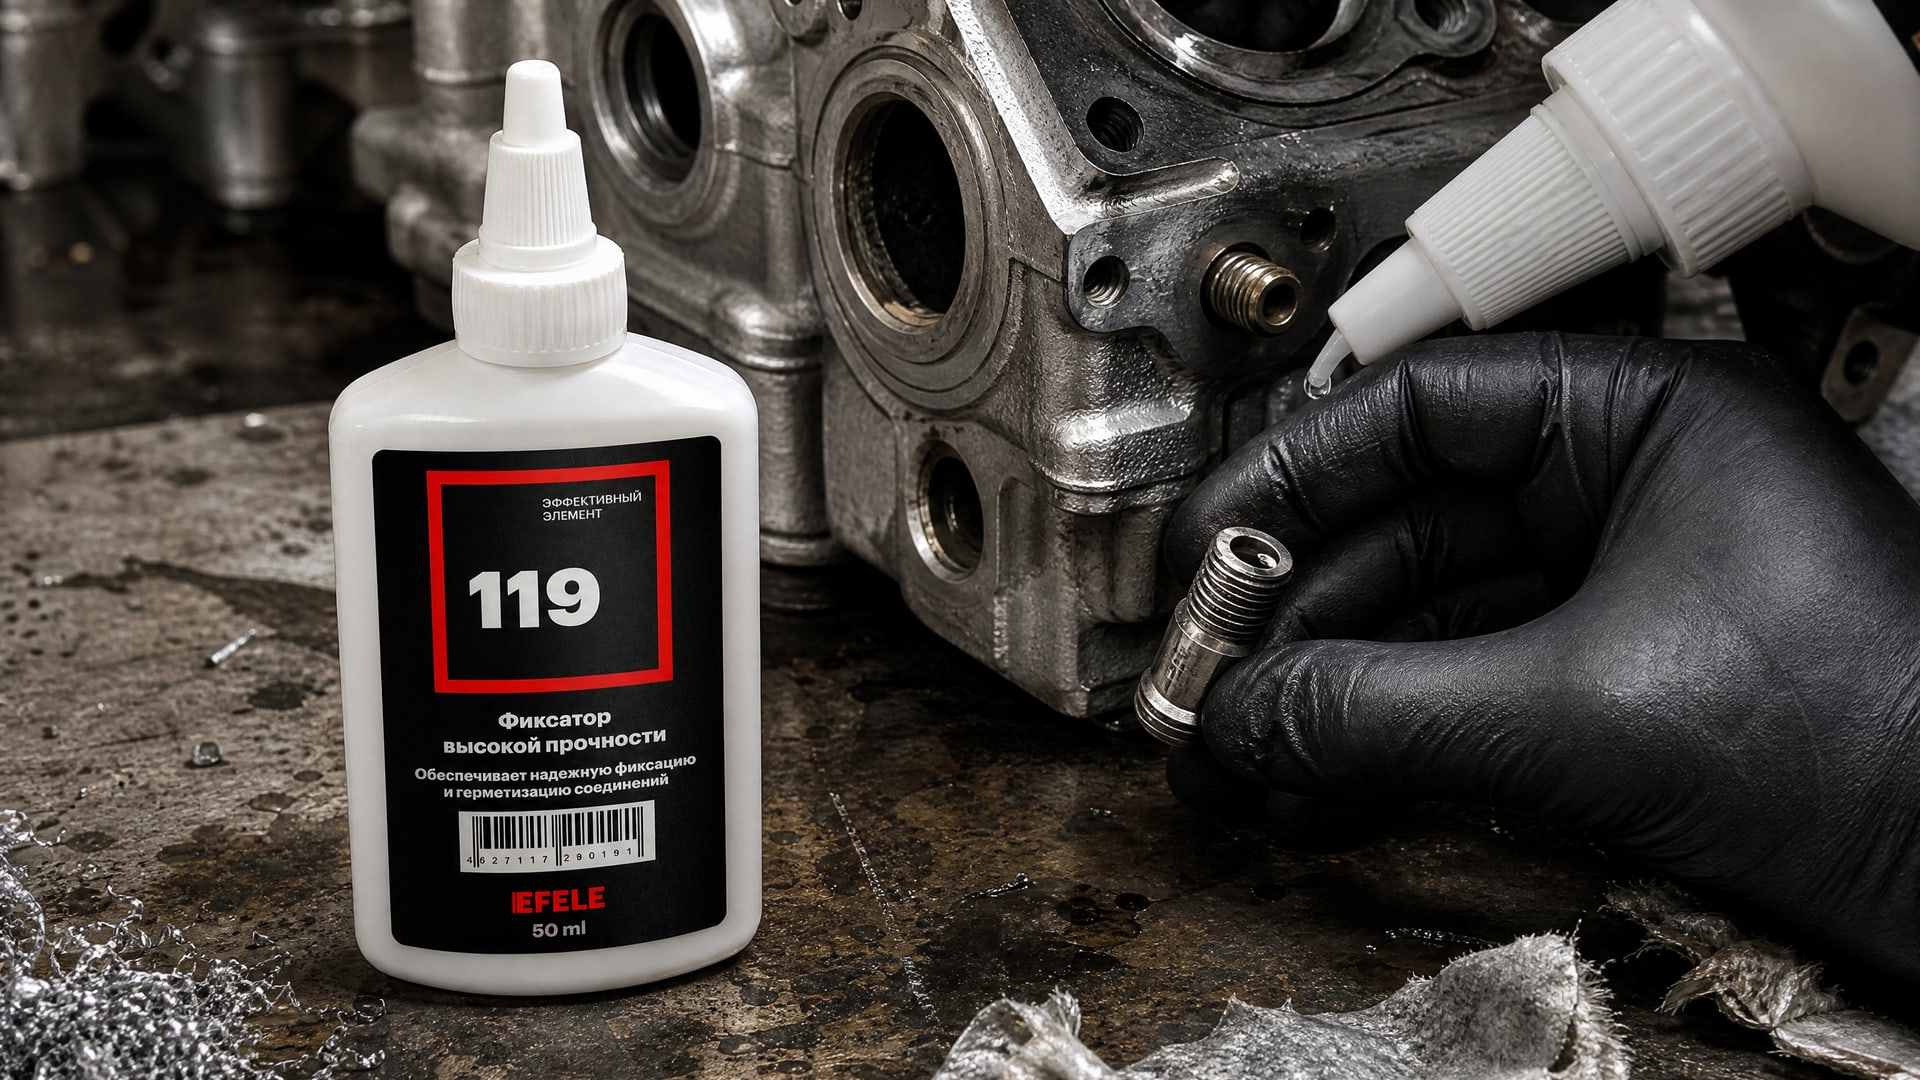
Пример особо жаростойкого анаэробного клея EFELE 119 показывает, как специальная формула с полимерной матрицей стабилизируется: соединение сохраняет защиту от микроподвижек даже при +280°C, хотя абсолютная прочность снижается согласно физическим законам разрыва межмолекулярных связей.
Инженер должен отличать две ситуации:
1. Узел работает в горячей среде, но при демонтаже охлаждается до комнатной температуры - тогда критична долговременная стойкость при рабочей температуре, а разборка происходит в холодном состоянии.
2. Узел разбирается в горячем состоянии или сразу после остановки - тогда нужно либо ждать охлаждения, либо применять специальные методы разборки.
Практический вывод: если максимальная рабочая температура +170°C, не ищите фиксатор на ровно 170°C. Берите с запасом - минимум 200°C долговременной стойкости. Это гарантирует, что в самый жаркий день года или при пиковых нагрузках запас не упадет ниже безопасного уровня.
Выбор по типу резьбы и материалу детали
Стойкость фиксатора к высокой температуре зависит не только от химической формулы, но и от деталей узла: диаметра резьбы, величины зазора и материала металла.
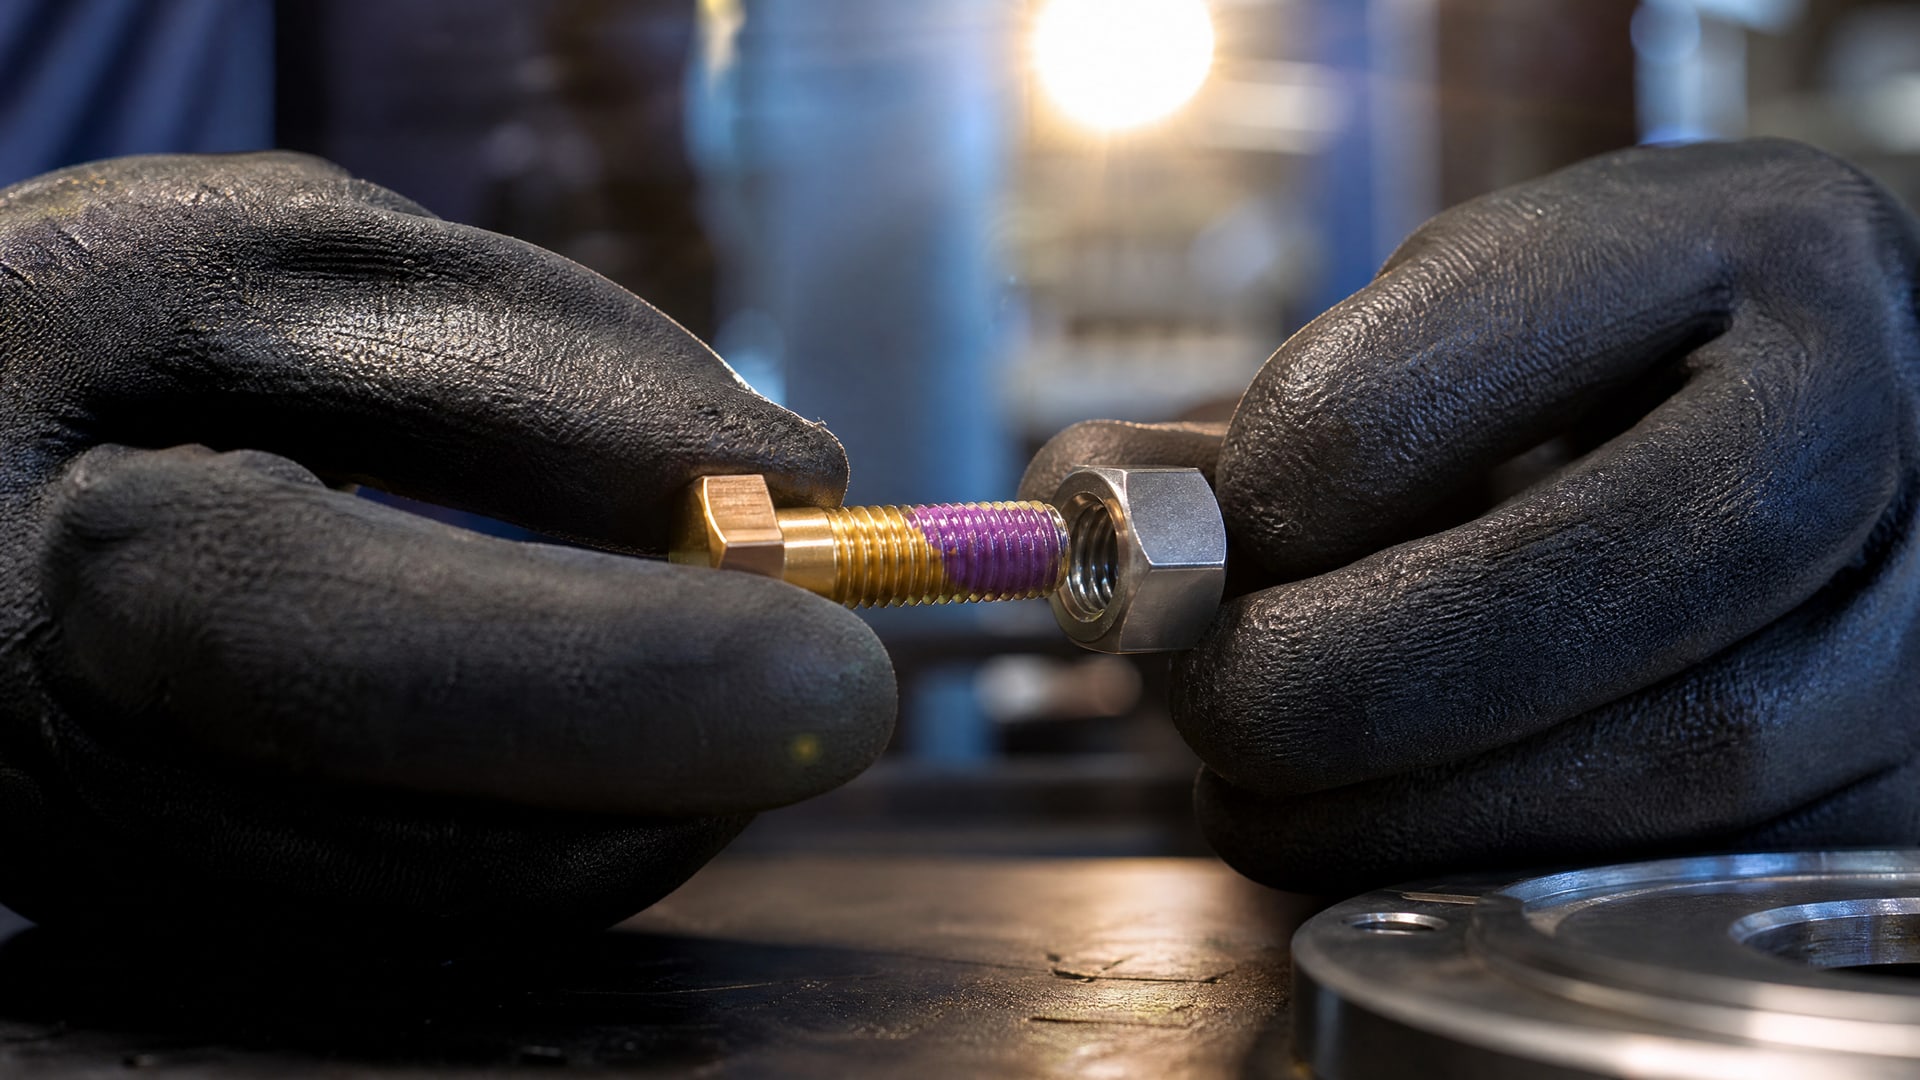
Этот момент часто упускают при выборе.
Анаэробные фиксаторы работают благодаря контакту с ионами металла - медь, железо, цинк активируют полимеризацию. На стали и латуни фиксатор полимеризуется быстро и полноценно. На алюминии и нержавеющей стали процесс идет медленнее, и для ускорения часто нужен активатор.
При высокой температуре это различие становится еще более выраженным. На холоднокатаной стали даже хороший высокотемпературный состав будет выдерживать максимальные значения из техдата. На нержавеющей стали класса AISI 304 или 316 та же марка может показать на 15–20% ниже.
Диаметр резьбы тоже важен. На мелких резьбах (M3–M6) даже стандартный фиксатор держит неплохо благодаря большей поверхности контакта. На крупных резьбах (M16–M24) нужно выбирать более жаростойкий состав, потому что абсолютный момент пропорционален диаметру, а полимеризация идет медленнее.
Величина зазора (игра) между резьбовыми витками влияет на скорость отверждения. Стандартный зазор 0,05–0,1 мм оптимален. Слишком большой зазор (более 0,2 мм) может затруднить полимеризацию особо высокотемпературных составов, которые изначально более вязкие.
Перед выбором фиксатора нужно уточнить в техдате производителя:
- Диапазон применяемых диаметров резьбы;
- Диапазон зазоров;
- Время полимеризации на различных материалах;
- Нужен ли активатор для конкретного сплава.
Эта информация поможет убедиться, что выбранный высокотемпературный состав действительно будет работать в вашем узле, а не окажется слишком вязким или медленно полимеризующимся.
Практический алгоритм выбора термостойкого фиксатора
Чтобы подобрать правильный фиксатор резьбы для высокотемпературного применения, следуйте этому порядку:
Шаг 1. Определите максимальную рабочую температуру узла. Не на основе случайного пика, а по паспортным данным оборудования или на основе расчета теплопередачи. Если есть сомнение, возьмите максимум, который мог бы быть при отказе охлаждения.
Шаг 2. Прибавьте к полученной температуре 30–50°C как технический запас. Это убережет соединение от отказа при экстремальных условиях или старении материала.
Шаг 3. По итоговой цифре выберите минимально необходимый класс жаростойкости. Если расчет дал 180°C, ищите фиксатор с долговременной стойкостью минимум 210–220°C.
Шаг 4. Проверьте в техдате графики прочности при нагреве (hot strength). Убедитесь, что при вашей рабочей температуре момент отворачивания составляет не менее 50% от комнатной величины.
Шаг 5. Уточните, нужна ли разборка узла и как она происходит. Если разборка нужна, проверьте, входит ли демонтаж в диапазон возможностей фиксатора (требуется ли нагрев, какой инструмент, есть ли обучение у персонала).
Шаг 6. Перепроверьте совместимость с материалом резьбы и диаметром. Убедитесь, что производитель подтверждает применение на вашем металле и в вашем диапазоне размеров.
Шаг 7. Заказите пробную партию на производстве и проведите сборку с испытанием на локальном стенде. Даже отличный фиксатор может показать неожиданный результат в конкретной сборке; проверка избегает ошибок на всем тираже.
Этот алгоритм займет несколько дней, но избегает проблем и отказов в работе дорогого оборудования.
Часто задаваемые вопросы
Можно ли использовать обычный фиксатор резьбы на узле, работающем до +200°C?
Нет. Обычный фиксатор теряет прочность уже выше 150°C и не гарантирует защиту от самоотвинчивания. Для 200°C нужен состав с подтвержденной долговременной стойкостью минимум 220–230°C. Проверьте это в техдате - цифра рабочего диапазона (обычно до 150°C или до 149°C) не подходит.
Что означает "heat aging" в техдате фиксатора?
Heat aging - это тест, при котором образец фиксатора нагревают в условиях, близких к эксплуатационным, а затем измеряют, насколько снизилась его прочность. Если фиксатор после теста сохранил 70% прочности - это хороший результат; если меньше 50% - в жарких условиях надежность низкая.
Почему красный высокопрочный фиксатор не подходит для высоких температур, если он очень прочный?
Потому что цвет указывает на класс прочности, а не на термостойкость. Красные высокопрочные составы часто работают при той же максимальной температуре, что и синие низкопрочные - примерно до 150°C. Есть и красные высокотемпературные фиксаторы, но их нужно проверять в техдате отдельно.
Нужна ли разборка узла - как это влияет на выбор фиксатора?
Напрямую влияет. Если узел нужно разбирать часто, берите фиксатор среднего класса прочности (подтвержденный на средней жаростойкости 180–200°C), даже если по температуре подошел бы более прочный. Высокопрочный состав может потребовать нагрева при демонтаже, что усложнит работу.
Что такое неразъемный термостойкий фиксатор и чем он отличается от разъемного?
Неразъемный (постоянный) фиксатор - это высокопрочный состав, который полностью исключает возможность случайного отвинчивания и требует специальных методов разборки. Разъемный - это низко- или среднепрочные составы, узел разбирается руками или ручным инструментом. Для критичных пломб часто используют именно неразъемные, но они требуют нагрева при ремонте.
Заключение
Выбор фиксатора резьбы термостойкого не ограничивается поиском самого жаростойкого состава на рынке. Ключ - правильно определить максимальную долговременную рабочую температуру узла, добавить технический запас, а затем подобрать состав, который подтверждает стойкость при этой температуре в техдате. Стандартные анаэробные фиксаторы работают примерно до 150°C; для узлов горячего оборудования нужны специальные высокотемпературные формулы с подтвержденной долговременной стойкостью 180–230°C.
Следующий практический шаг: откройте техдаты предполагаемых кандидатов и вычленяйте из них графики прочности при нагреве (hot strength tests) и результаты heat aging. Сравните эти данные с вашей температурной спецификацией, добавив запас на деградацию, проверьте совместимость с материалом крепежа и требования к разборке. После этого проведите сборку и испытание на небольшом стенде - это убережет от ошибок в производстве.