Постоянная мойка оборудования на пищевом производстве - один из самых жестких условий для смазки. Вода, щелочные и кислотные моющие растворы вымывают обычные составы за часы, а без защиты подшипники и направляющие начинают работать на сухое трение, что приводит к износу и отказам. Допуск H1 подтверждает, что смазка безопасна при случайном контакте с пищей, но сам по себе H1 не гарантирует, что состав выдержит постоянные циклы мойки и дезинфекции.
В этом руководстве разберемся, чем пищевая смазка для washdown-режима отличается от универсальной H1-смазки, какие параметры искать в документации и как правильно применять состав на разных участках оборудования, чтобы избежать дорогостоящих простоев и обеспечить соответствие требованиям HACCP и FSSC 22000.
Что означает допуск H1 и почему его недостаточно для постоянной мойки
Допуск H1 регламентирует стандарт NSF и международный стандарт ISO 21469.
Он подтверждает, что смазка отвечает требованиям FDA 21 CFR 178.3570 и может контактировать с пищей в объеме не более 10 ppm для минеральных базовых масел. Это означает, что при соблюдении правил применения и случайном попадании смазки в пищевой продукт риск для здоровья потребителя минимален.
Однако H1 - это допуск на состав и гигиену производства, а не на техническое поведение смазки в среде постоянной мойки. На пищевом заводе существуют три категории зон:
Зоны прямого контакта с пищей (смеситель, разливная линия, конвейер) - здесь требуется H1 из-за риска контаминации.
Зоны брызг и косвенного контакта (подшипники над конвейером, редукторы, направляющие слайдеров) - также требуют H1 по FSSC 22000 и BRC, но часто из-за гигиенических требований, а не реального контакта.
Технические зоны без контакта (гидравлика вспомогательного оборудования, редукторы вентиляции) - могут работать на масла класса H2 или вообще без пищевого допуска.
При этом во всех трех категориях, если оборудование подвергается постоянной мойке горячей водой или CIP-растворами, смазка должна обладать высокой водостойкостью. Это значит, что H1-маркировка на упаковке еще не гарантирует, что смазка продержится в подшипнике через 5-10 циклов мойки в день.
Водостойкость и устойчивость к CIP-средам: параметры выбора
Основное различие между обычной пищевой смазкой и washdown-смазкой кроется в типе загустителя и составе базового масла.
Стандартный тест на водовымывание - ASTM D1264 - показывает, какой процент смазки вымывается при контакте с дистиллированной водой при температуре 38°C в течение определенного времени. Для washdown-условий пищевого производства обычно требуют значение вымывания не более 3-5%, тогда как обычные универсальные пищевые смазки могут иметь показатель 10-15%.
Три типа загустителей обеспечивают разную водостойкость:
Calcium-sulfonate (кальциевый сульфонат) - один из самых распространенных выборов для washdown-приложений. Загуститель имеет гидрофобный характер, то есть отталкивает воду; смазка хорошо удерживается в подшипнике даже при частых смывках и умеренной температуре (до 70-80°C). При этом такие смазки совместимы с большинством уплотнений из этилена-пропилена (EPDM) и фтора (FKM), что важно для редукторов пищевого оборудования.
Aluminum-complex (алюминиевый комплекс) - альтернатива, которая обеспечивает лучшую механическую стабильность при высоких температурах (до 100°C) и хорошую водостойкость. Часто применяется для линий с горячей мойкой выше 70°C; требует проверки совместимости с эластомерами, так как может быть более агрессивна к некоторым типам резины.
Polyurea (полимочевина) - синтетический загуститель с наилучшей воздействию воды и температурных циклов. Дорогостоящая опция, но используется в критичных зонах, где смазка должна работать в условиях экстремальной мойки и конденсата; совместима практически со всеми современными уплотнениями.
При выборе смазки для постоянной мойки важно уточнить не только тип загустителя, но и реальные параметры водовымывания. На практике закупщик должен требовать в технической документации значение ASTM D1264 (или аналога - например, DIN 51817) и убеждаться, что оно соответствует требованиям предприятия. Кроме того, стоит проверить, протестирован ли состав со специфическими моющими средствами, которые используют на линии; некоторые щелочные или кислотные растворы для CIP-мойки могут вызвать дополнительное вымывание или химическое разложение смазки.
Зоны риска, HACCP и применение H1-смазки на практике
На пищевом производстве выбор допуска смазки должен вытекать из анализа HACCP и оценки рисков контаминации.
Допуск H1 - это не универсальный сертификат на все узлы, а инструмент для управления рисками в зонах, где контакт возможен.
Типичная схема применения для мойки оборудования на пищевом производстве выглядит так:
| Зона оборудования | Риск контакта | Требуемый допуск | Дополнительные требования |
|---|
| Приемная гороховода, винты смесителя, редукторы над конвейером | Высокий или средний | H1 | Водостойкость (ASTM D1264 ≤ 5%), устойчивость к щелочи и кислоте |
| Подшипники направляющих слайдеров, оси бункеров | Низкий (брызги) | H1 | Водостойкость (ASTM D1264 ≤ 7%), устойчивость к дезинфицирующим средствам |
| Гидравлика линии розлива (закрытая система) | Отсутствует | H1 или H2 | Водостойкость для защиты от конденсата, совместимость с уплотнениями |
| Вентиляционные редукторы, электромоторы в подвале | Отсутствует | H2 или без допуска | Стандартная нормальная смазка; может быть минеральная |
Разработка плана смазывания с детализацией по зонам - это обязательная часть программы HACCP на предприятии. При этом нельзя просто купить одну универсальную «пищевую смазку» и применять ее везде; для постоянной мойки нужна целевая выборка составов по параметрам водостойкости и температурного диапазона.
Кроме того, при постоянной мойке оборудования важно учитывать не только саму смазку, но и схему ее нанесения. В подшипниках, работающих в режиме washdown, обычно пользуются централизованными системами смазки или ручной подачей после каждого цикла мойки. Избыток смазки может привести к ее быстрому вымыванию и скоплению грязи; недостаток - к сухому трению. Оптимальная тонкая пленка масла на поверхности трения защищает металл от коррозии и износа, но не создает избыток, который легко смывается.
Проверка документации: на что смотреть при выборе смазки
Когда закупщик или инженер получают карточку товара пищевой смазки, нужно сверить несколько ключевых параметров, чтобы убедиться, что состав действительно подходит для washdown-условий.
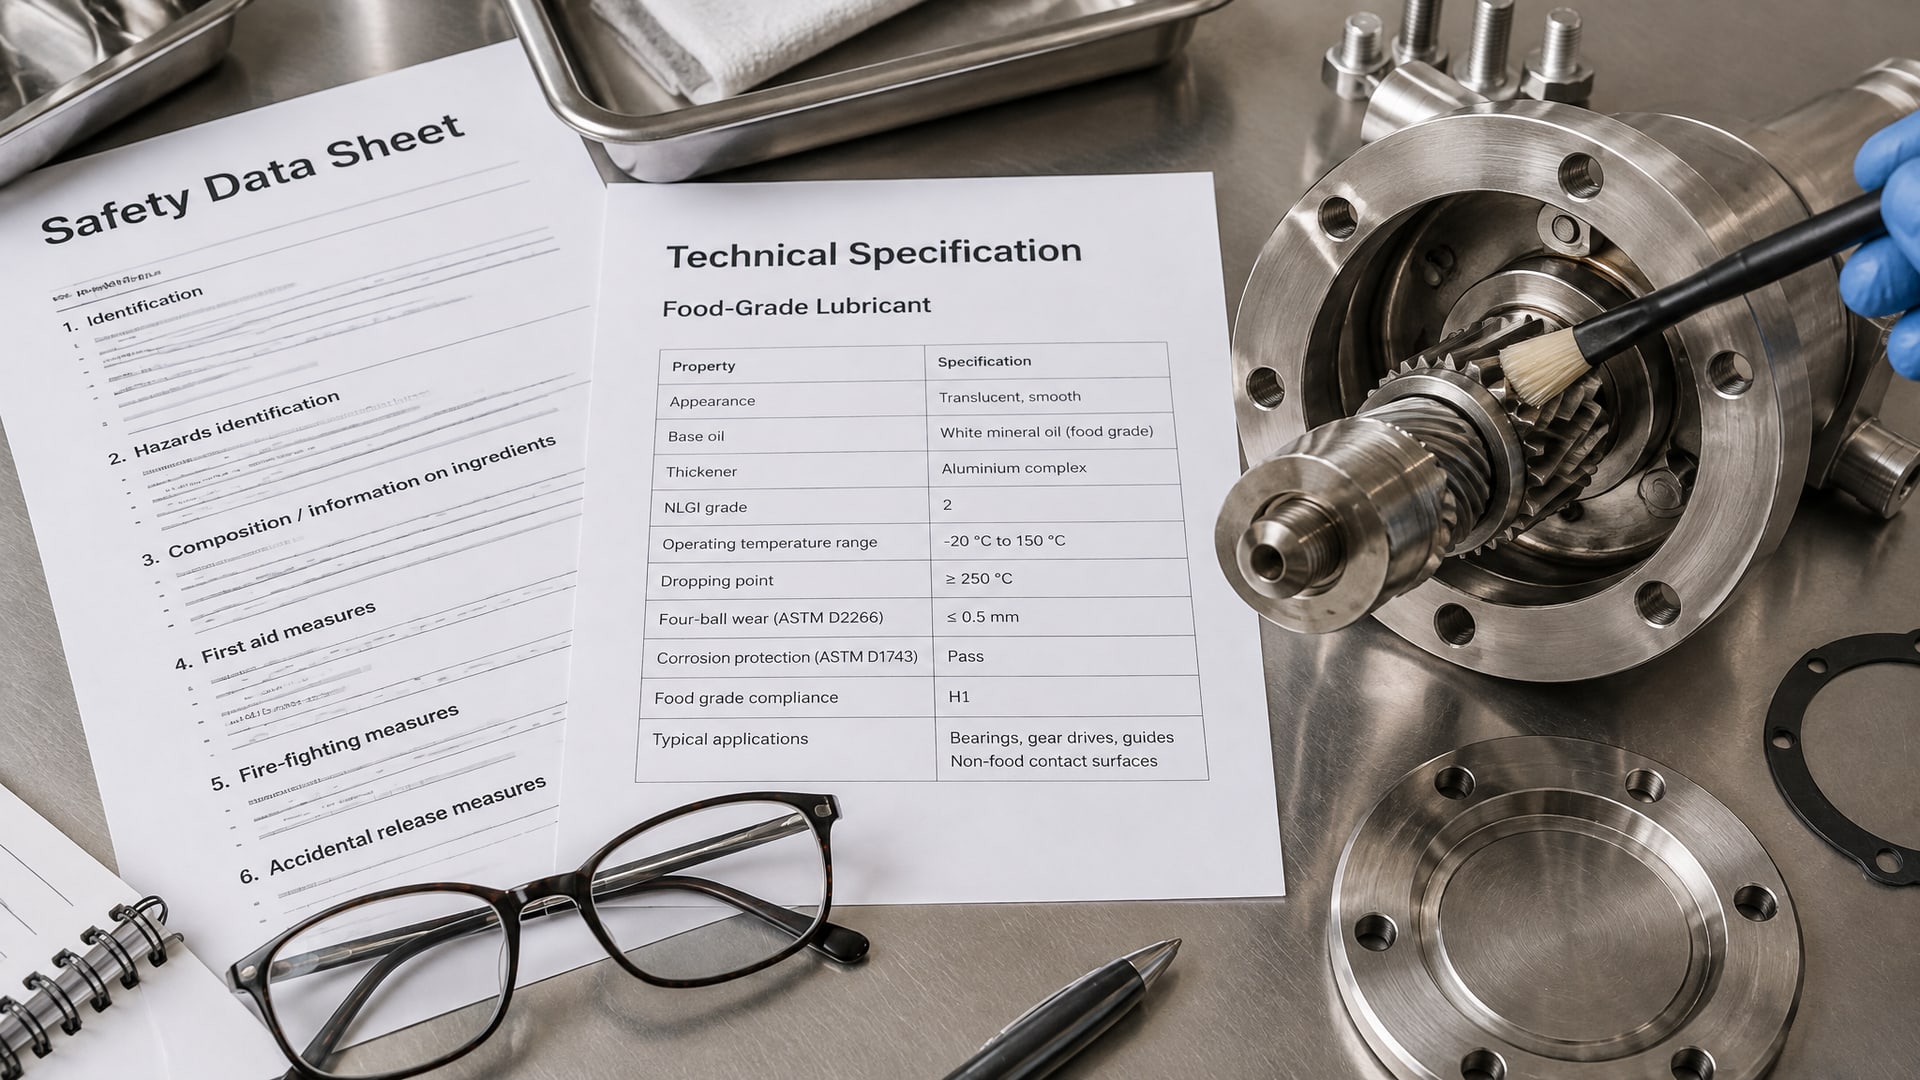
Обязательные данные:
- Маркировка NSF H1 или указание соответствия FDA 21 CFR 178.3570 в паспорте безопасности.
- Температурный диапазон работоспособности (обычно от -10 до +80°C для типовых H1-смазок; для линий с горячей мойкой выше 80°C нужны специальные составы).
- Класс NLGI (для пластичных смазок): NLGI 1 - для узлов с частым смывом и шпиндельных подшипников; NLGI 2 - для редукторов и направляющих.
- Значение водовымывания по ASTM D1264 (или DIN 51817) - должно быть ≤ 5% для washdown-смазок.
Дополнительные параметры, повышающие уверенность:
- ISO 21469 - если предприятие требует более строгой гигиенической аттестации всей цепочки производства и обращения со смазкой.
- Совместимость с эластомерами и металлами (список уплотнений EPDM, FKM, viton; материалы подшипников и редукторов).
- Рекомендации производителя смазки по комбинированию с конкретными моющими средствами, если они есть.
- Размер упаковки и система доставки; для CIP-мойки на пищевом производстве часто предпочитают емкости, из которых смазку удобно дозировать в централизованные системы.
Пример реального чек-листа для закупки:
- [ ] Получена карточка товара с указанием H1 и температурного диапазона.
- [ ] Проверено значение ASTM D1264 (водовымывание) - соответствует требованиям цеха.
- [ ] Запрошен паспорт безопасности (Material Safety Data Sheet, MSDS) с информацией о составе и инструкциях по безопасности.
- [ ] Уточнена совместимость с уплотнениями и металлами оборудования на линии.
- [ ] Согласована доставка и хранение (защита от влаги и солнца, срок годности).
- [ ] Проведено пилотное испытание на одном узле перед закупкой партии.
Такой подход позволяет избежать ошибок при выборе и уменьшает вероятность того, что смазка вымоется за первый же цикл мойки.
Загустители washdown-смазок: выбор под режим и температуру
Загуститель - это скелет пластичной смазки, который удерживает базовое масло на месте.
От типа загустителя напрямую зависят водостойкость, температурный диапазон и совместимость с уплотнениями. На пищевом производстве, где условия меняются (горячая мойка днем, конденсат ночью, щелочные и кислотные растворы), выбор загустителя становится стратегическим.
Для большинства washdown-приложений в пищевой промышленности работают три класса загустителей:
Calcium-sulfonate complex - наиболее распространен и экономичен. Химически это комплекс кальция, серы и других присадок, образующих сетчатую структуру, которая хорошо удерживает масло и отталкивает воду. Типовой диапазон - от -10 до +80°C; водовымывание по ASTM D1264 - около 2-3%. Минус: при температурах выше 85°C начинает размягчаться, поэтому для линий с очень горячей мойкой (выше 90°C) может потребоваться другой вариант.
Aluminum-complex - алюминиевый комплекс с повышенной механической стабильностью. Работает при более высоких температурах (до 100-110°C), хорошо переносит постоянные циклы нагрева и охлаждения. Водовымывание немного выше, чем у кальциевого сульфоната (3-5%), но для линий с горячей водой это приемлемо. Требует проверки совместимости с некоторыми марками резины, особенно если на оборудовании установлены старые уплотнения.
Polyurea - синтетический загуститель нового поколения. Это полимер на основе мочевины, химически инертный к воде, щелочам и кислотам. Водовымывание минимально (0,5-1%), температурный диапазон широкий (-30 до +130°C), совместимость с эластомерами универсальная. Недостаток - высокая цена; используется в критичных зонах и на оборудовании, где отказ смазки приводит к простоям и браку.
На пищевом производстве выбор часто определяется сочетанием трех факторов: температура мойки, частота циклов мойки и тип оборудования. Если линия моется горячей водой (70-80°C) каждый день и подвергается также кислотной и щелочной дезинфекции, то calcium-sulfonate - минимальный выбор; для линий с экстремальными условиями (выше 85°C, ежедневная мойка несколько раз в день, жесткие моющие средства) лучше рассмотреть aluminum-complex или polyurea.
При нанесении смазки в washdown-режиме важно наносить ее тонкой пленкой после сборки узла, а не перед ней. Избыток будет вымыт за первый же цикл, а тонкий слой на контактных поверхностях сохранится дольше и обеспечит защиту от коррозии.
Совместимость с уплотнениями и проверка параметров перед применением
Выбор смазки на базе H1-допуска и водостойкости - это только половина работы.
Вторая половина - убедиться, что смазка совместима с уплотнениями и металлами на оборудовании, которое вы планируете смазывать. Неправильный состав может вызвать разбухание резины, коррозию подшипников или преждевременное окисление масла.
Типовые материалы уплотнений на пищевом оборудовании:
- EPDM (этилен-пропилен) - самый распространен в санитарном оборудовании; совместим с большинством H1-смазок на основе минерального масла и calcium-sulfonate.
- FKM (фторопласт, Viton) - используется в редукторах и высокотемпературных узлах; требует проверки совместимости с некоторыми синтетическими смазками.
- NBR (нитрил-бутадиеновый каучук) - встречается реже, но может быть в старом оборудовании; хорошо совместим с минеральными маслами.
Перед применением новой смазки нужно проверить совместимость двумя способами:
1. Консультация с производителем оборудования или смазки. В технической документации часто указывается список допустимых смазок или материалов, с которыми данная смазка совместима. Этот способ самый быстрый и надежный.
2. Пилотное испытание. Нанести смазку на один узел (например, подшипник направляющей) и работать оборудование 1-2 смены, наблюдая за тем, нет ли утечек, затвердевания смазки или изменения цвета уплотнения. Этот способ займет время, но дает уверенность перед закупкой большой партии.
Кроме того, нужно учитывать режим подачи смазки. Для washdown-условий обычно применяют один из трех способов:
Централизованная система смазки - автоматическое дозирование малых порций смазки в критичные узлы; требует настройки и регулярной проверки.
Ручное нанесение - после каждого цикла мойки или через день; требует дисциплины от персонала, но дешевле и проще.
Шприцевая система (для смазок в картридже) - удобна для быстрого прямого нанесения в подшипники редукторов или рейки; совместима с большинством видов смазок.
Выбор метода влияет на расход смазки: централизованная система обычно экономнее, но требует инвестиций; ручное нанесение дороже по времени персонала, но проще внедрить. На пищевом производстве, где соблюдение графика мойки критично, часто предпочитают централизованные системы с автоматическим таймером.
Частые ошибки при выборе и применении H1-смазок в washdown-режиме
На практике закупщики и инженеры часто попадают в ловушки, которые приводят к быстрому отказу смазки и потребности в срочной переналадке:
Ошибка 1: принять H1 за гарантию водостойкости. Многие производители указывают на упаковке слово «пищевая» и H1, но не описывают водовымывание. Результат: смазка вымывается за 2-3 цикла мойки, и подшипник начинает работать на сухое трение. Решение: всегда требовать значение ASTM D1264 и проверять, соответствует ли оно режиму мойки на вашем оборудовании.
Ошибка 2: использовать универсальную пищевую смазку для всех зон подряд. Закупщик видит, что смазка имеет H1 и работает при -10...+80°C, и применяет ее на редукторе с горячей мойкой (выше 85°C) и в подшипниках спинделя. Результат: в одном месте смазка размягчается, в другом вымывается. Решение: разработать план смазывания с учетом зон, температур и режима мойки; иметь 2-3 типа смазок для разных условий.
Ошибка 3: не проверить совместимость с уплотнениями. Новая H1-смазка на синтетическом масле может содержать присадки, которые разбухают резину старого подшипника. Результат: утечка, быстрый отказ узла. Решение: перед закупкой большой партии провести пилотное испытание на одном узле в течение смены.
Ошибка 4: нарушить график технического обслуживания. Смазка для washdown-режима требует регулярного переосмаливания: примерно раз в неделю или после каждого цикла мойки, в зависимости от узла. Если персонал забудет подать свежую смазку, остатки старой вымоются за несколько часов, и узел будет работать на голых металлах. Решение: интегрировать смазку в план ежедневного обслуживания и проверять наличие видимой пленки на контактных поверхностях.
Ошибка 5: смешивать разные смазки на одном узле. Закупщик сменил поставщика смазки, но забыл полностью очистить старый состав из подшипника. Результат: несовместимость загустителей, расслоение, отказ узла. Решение: перед переходом на новую смазку очистить все узлы (обычно это делается вручную, маслом-растворителем).
Для производства EFELE применение смазок типа EFELE SG-392, специально разработанных для пищевого оборудования с постоянной мойкой, позволяет избежать этих ошибок. Это термо- и водостойкая пластичная смазка NLGI 2 с допуском NSF H1, которая подтверждена значениями водовымывания и совместимостью с популярными эластомерами.
Сип-мойка и CIP-системы: особенности смазки на автоматизированных линиях
На современных пищевых производствах все чаще используют CIP-системы (Clean-In-Place) - автоматизированные установки, которые моют оборудование на месте без его разборки.
Такие системы циркулируют горячую воду (часто 70-90°C), щелочные и кислотные растворы через все каналы и полости оборудования. Для смазок в CIP-режиме требования к водостойкости и химической стойкости еще более жесткие, чем при обычной мойке высокого давления.
CIP-система работает по циклу:
1. Смывка остатков продукта горячей водой (70-80°C).
2. Циркуляция щелочного раствора (обычно NaOH или КОН, pH 12-14) в течение 20-40 минут.
3. Промежуточное ополаскивание водой.
4. Циркуляция кислотного раствора (обычно HNO3 или лимонная кислота, pH 2-4) в течение 10-20 минут.
5. Финальное ополаскивание и сушка.
Если смазка остается на поверхностях вблизи циркулирующих потоков, она подвергается воздействию всех этих сред одновременно. Обычная пищевая смазка на calcium-sulfonate может окисляться, расслаиваться или потерять структуру уже в цикле щелочной обработки. Для CIP-систем требуются смазки с еще более высокой устойчивостью к щелочам и кислотам - обычно на основе синтетических масел (PAO или ester) с polyurea-загустителем.
Практический выбор для CIP-мойки:
- Если смазка находится выше зоны циркуляции (например, подшипник редуктора над конвейером): можно использовать стандартную washdown H1-смазку с calcium-sulfonate, так как контакт с CIP-растворами будет минимальным.
- Если смазка в непосредственной близости от циркуляции (например, в редукторе разборного бака для продукта): нужна высокостойкая смазка на polyurea с повышенной химстойкостью.
- Если смазка в герметичном редукторе закрытого типа: требуется не только H1-допуск, но и низкое испарение масла, чтобы конденсат CIP-растворов не разбавил смазку.
Расчет расхода смазки в CIP-системе делается на основе интервалов переосмаливания: если узел переосмазывается раз в неделю, а CIP-цикл проводится два раза в день, то смазка вымывается в среднем на 20-30% за каждый цикл. Это значит, что через 3-5 дней узел может остаться практически без смазки, и требуется либо более частое переосмаживание, либо применение более дорогостоящей смазки с лучшей адгезией (адгезия - это способность смазки прилипать к поверхности и не вымываться).
На практике закупщики часто сталкиваются с дилеммой: либо переосмазывать чаще (затраты на персонал и смазку), либо покупать более дорогую смазку с лучшей адгезией. Обе стратегии имеют смысл в зависимости от размера производства и стоимости простоев. Для автоматизированных систем большого объема часто выбирают более дорогую смазку, так как затраты на ручное переосмаживание становятся критичными.
Мойка и дезинфекция: требования к стойкости смазки
На пищевом производстве мойка оборудования идет рука об руку с дезинфекцией.
Если мойка удаляет видимые остатки продукта и жиры, то дезинфекция убивает микробиологическую контаминацию. Для смазок это означает, что они должны быть устойчивы не только к воде и моющим средствам, но и к дезинфицирующим составам.
Типичные дезинфектанты на пищевых предприятиях:
- Хлорированные соединения (обычно гипохлорит натрия, NaClO, концентрация 0,5-2%): хорошо уничтожают микробы, но могут вызвать окисление смазки и коррозию железных подшипников при контакте.
- Кислородсодержащие дезинфектанты (перекись водорода, перуксусная кислота): менее агрессивны к смазке, но требуют более высокой концентрации и более длительного контакта.
- Йодсодержащие соединения: редко встречаются в современных системах из-за риска окрашивания и влияния на вкус продукта, но могут использоваться в отдельных цехах.
Смазка, которая прошла испытание на стойкость к воде и щелочам, может не быть устойчива к хлорированным дезинфектантам. При контакте со слабым гипохлоритом смазка может окисляться медленно (видимых признаков нет), но через 2-3 дня становится вязкой и теряет защитные свойства.
Для повышения стойкости к дезинфектантам в некоторые H1-смазки добавляют антиоксиданты и ингибиторы коррозии. При выборе смазки для мойки и дезинфекции нужно:
1. Уточнить в техдокументации, тестирована ли смазка со специфическими дезинфектантами, которые используют на вашем производстве.
2. Требовать данные по стойкости при контакте с хлорированными соединениями (если они используются).
3. Учитывать, что дезинфекция обычно проводится после мойки, то есть смазка сначала вымывается водой и щелочью, а затем подвергается дезинфектанту. Это комбинированное воздействие более жесткое, чем отдельное воздействие каждого вещества.
На практике многие предприятия выбирают режим: горячая вода + щелочь для мойки, а дезинфекцию проводят отдельно на «сухих» участках или ночью, чтобы минимизировать контакт дезинфектанта со смазкой. Это не всегда возможно в зонах прямого контакта с пищей, но снижает нагрузку на смазку и продлевает ее ресурс.
Практический чек-лист для выбора и закупки пищевой смазки H1
Когда нужно выбрать смазку для оборудования, работающего при постоянной мойке, используйте этот чек-лист.
Он поможет собрать все необходимые параметры и избежать типовых ошибок.
Шаг 1: определить зоны риска и требования
- [ ] Провести визуальный осмотр оборудования и определить точки смазывания.
- [ ] Для каждой точки оценить риск контакта смазки с пищей (высокий, средний, низкий).
- [ ] Записать температуру эксплуатации во время работы и мойки.
- [ ] Выписать график мойки (частота, температура воды, используемые моющие средства).
- [ ] Уточнить наличие CIP-системы и параметры ее работы (температура, pH, время циклов).
Шаг 2: подобрать базовый тип смазки
- [ ] Для зон высокого риска требуется H1 + водостойкость (ASTM D1264 ≤ 5%).
- [ ] Для зон среднего риска требуется H1 + повышенная водостойкость (ASTM D1264 ≤ 7%).
- [ ] Для зон низкого риска (техническое оборудование) можно рассмотреть H2 или смазку без пищевого допуска, но с водостойкостью.
- [ ] Выбрать класс NLGI в зависимости от узла (NLGI 0 - для систем автоматической подачи; NLGI 1 - для подшипников со смывом; NLGI 2 - для редукторов и направляющих).
Шаг 3: запросить техническую документацию
- [ ] Получить от поставщика карточку товара (TDS) с указанием всех ключевых параметров.
- [ ] Убедиться, что указано значение ASTM D1264 или аналога (водовымывание).
- [ ] Запросить паспорт безопасности (MSDS/SDS) с информацией о составе и мерах предосторожности.
- [ ] Уточнить температурный диапазон работоспособности и диапазон консистентности (NLGI).
- [ ] Запросить информацию о совместимости с эластомерами (EPDM, FKM, NBR).
- [ ] Если используется CIP-система - запросить данные по стойкости к щелочам, кислотам и дезинфектантам.
Шаг 4: проверить совместимость
- [ ] Сверить тип уплотнения в оборудовании со списком совместимости в документации.
- [ ] Если совместимость не указана явно, связаться с производителем оборудования.
- [ ] Если есть сомнения - провести пилотное испытание на одном узле в течение 1-2 смен.
Шаг 5: согласовать хранение и доставку
- [ ] Убедиться, что смазка хранится в прохладном месте (15-25°C), защищена от солнца и влаги.
- [ ] Проверить срок годности (обычно 2-3 года с момента производства).
- [ ] Согласовать упаковку, удобную для дозирования (картридж, ведро, аэрозоль).
Шаг 6: подготовить и обучить персонал
- [ ] Подготовить инструкцию по нанесению смазки для оператора.
- [ ] Указать частоту переосмаживания для каждого узла (ежедневно, раз в неделю и т.д.).
- [ ] Показать правильный способ нанесения тонкой пленки (не переизбыток).
- [ ] Провести учебную смену вместе с ответственным персоналом.
Этот чек-лист можно адаптировать под конкретное производство, добавив специфичные для вашего предприятия требования (например, сертификация по FSSC 22000 или BRC, требование к поставщику смазки, бюджет на закупку).
Часто задаваемые вопросы
Что означает допуск H1 и можно ли использовать смазку H1 везде на пищевом заводе?
H1 - это допуск NSF, который подтверждает, что смазка безопасна при случайном контакте с пищей в объеме не более 10 ppm. Это НЕ означает, что смазку можно использовать везде. H1 требуется только в зонах риска контакта (над конвейером, в редукторах над продуктом). В технических зонах без контакта можно применять обычные смазки класса H2 или вообще без пищевого допуска.
Почему пищевая смазка H1 вымывается водой, если она якобы для мойки?
H1 подтверждает гигиеничность состава, но не гарантирует водостойкость. Для washdown-режима нужна смазка с дополнительной защитой от воды: это определяется типом загустителя (calcium-sulfonate, aluminum-complex или polyurea) и значением водовымывания по ASTM D1264. Обычная универсальная пищевая смазка может иметь водовымывание 10-15%, а для постоянной мойки требуется ≤ 5%.
Какая разница между NLGI 1 и NLGI 2 для пищевого оборудования с постоянной мойкой?
NLGI описывает консистентность пластичной смазки, а не водостойкость. NLGI 1 (мягче) используется в подшипниках со смывом и системах автоматической подачи, где нужна хорошая текучесть. NLGI 2 (тверже) применяется в редукторах, направляющих и на открытых узлах, где смазка должна лучше удерживаться на месте. При постоянной мойке выбор NLGI зависит от типа узла, а водостойкость - отдельный параметр, указываемый в документации.
Нужна ли смазка с допуском ISO 21469 или достаточно H1?
ISO 21469 - это более строгий стандарт гигиенических требований, охватывающий не только состав смазки, но и всю цепочку производства, транспортировки и обращения с ней. Для большинства пищевых производств достаточно H1; ISO 21469 требуется, если на предприятии внедрены стандарты FSSC 22000, BRC или SQF с повышенными гигиеническими требованиями.
Если линия моется горячей водой выше 85°C, какую смазку выбрать?
Стандартные calcium-sulfonate-смазки размягчаются при температурах выше 85°C. Для линий с горячей мойкой (85-100°C) требуется aluminum-complex-загуститель или polyurea. Проверьте в документации температурный диапазон: если указано -10...+100°C или выше, это признак того, что смазка подходит для горячей мойки. Уточните также значение водовымывания и протестируйте на одном узле перед закупкой большой партии.
Заключение
Выбор пищевой смазки H1 для оборудования, работающего при постоянной мойке, - это не просто покупка упаковки с надписью «для пищевой промышленности». Это комплексное решение, которое учитывает зоны риска по HACCP, режим мойки (температура, щелочь, кислота), тип оборудования, частоту переосмаживания и требования к гигиене на производстве.
Ключевые моменты: допуск H1 подтверждает безопасность при случайном контакте, но водостойкость зависит от загустителя и базового масла. Для washdown-режима требуется дополнительная стойкость к воде (ASTM D1264 ≤ 5%), совместимость с уплотнениями и учет специфичных моющих средств вашего производства. Перед внедрением новой смазки проведите пилотное испытание на одном узле в течение смены; убедитесь, что смазка не вымывается за один-два цикла мойки и не вызывает утечек или изменения цвета уплотнений.
Первый практический шаг: определить все точки смазывания на линии, оценить риск контакта с пищей для каждой точки, записать график и параметры мойки, а затем запросить у поставщика техническую документацию с конкретными значениями водовымывания и совместимостью с вашим оборудованием. Этот подход позволит избежать типовых ошибок, сократить расход смазки и обеспечить надежную работу оборудования в условиях постоянной мойки.