Подшипники фасовочных линий работают в экстремальных условиях: постоянные вибрации, высокие нагрузки, контакт с водой и моющими растворами, близость к продукту. Обычная смазка здесь не подойдет - нужна специальная формулировка, которая одновременно защитит узел от износа и выдержит санитарный контроль пищевого производства. Именно для этого существует категория H1: смазки, допускаемые при случайном контакте с пищей. Но выбор только по допуску H1 - это половина работы. В этой статье разберем, как учесть вязкость базового масла, класс консистенции (NLGI), температурный диапазон и режим эксплуатации, чтобы смазка действительно прослужила долго и не вызвала проблем на производстве.
Статья предназначена для технических специалистов, инженеров и закупщиков, отвечающих за выбор и применение смазочных материалов на пищевых предприятиях. Вы узнаете критерии отбора, как читать техническое описание H1-смазки, и на что обратить внимание при реальном применении на фасовке.
Что означает допуск H1 и почему его недостаточно
H1 - это категория NSF (National Sanitation Foundation), которая допускает случайный, непреднамеренный контакт смазки с пищевым продуктом.
Это не пищевой допуск в понимании «можно намазать на хлеб»; это разрешение на применение в санитарных зонах пищевого производства, где возможно небольшое попадание смазки на упаковку или косвенный контакт.
Отличие от H2 принципиально: H2 - это смазки для механизмов без контакта с пищей вообще, например для привода редуктора под фасовочной линией. H1 регистрируется в NSF на основе соответствия международному стандарту ISO 21469, который учитывает не только состав смазки, но и условия ее производства и хранения. Просто надпись «H1» на упаковке без подтверждающей документации не гарантирует безопасность.
Многие закупщики ошибочно полагают, что H1-смазка подойдет для любого подшипника пищевого производства. На деле вязкость базового масла, класс NLGI и температурная стойкость продукта остаются решающими факторами. Например, смазка с базовым маслом ISO VG 100 и NLGI 2 будет слишком жидкой для медленно вращающегося подшипника и может вытечь, в то время как для быстробегущего узла она может оказаться слишком густой и создавать излишнее сопротивление. Поэтому допуск H1 - это только первый критерий, а не финальный выбор.
Вязкость базового масла и класс NLGI для фасовочных подшипников
Подбирать смазку нужно исходя из реального режима подшипника: нагрузки, скорости вращения, температуры и влажности.
Для большинства фасовочного оборудования используют базовое масло ISO VG 150. Это вязкость, которая обеспечивает достаточное смазывание при средних скоростях и нагрузках, типичных для роликовых подшипников на валах, направляющих каретки или зубчатых муфтах.
Однако для тяжелонагруженных узлов, например главных редукторов или прижимных роликов, берут базу ISO VG 220 и выше. Более вязкое масло создает устойчивую масляную пленку и лучше держит нагрузку, но требует более частого перемасливания, чтобы избежать перегрева. Для очень быстрых подшипников, работающих выше 1500 об/мин, может потребоваться более легкое масло - но на фасовке это редко встречается.
NLGI - это классификация консистенции пластичной смазки. Наиболее распространены:
- NLGI 1 - мягкая, жидкая консистенция, хорошо проходит через шприцы и масленки, подходит для подшипников с герметизацией и систем с продольной подачей смазки.
- NLGI 2 - средняя консистенция, соответствует классической смазке; хорошо держит консистенцию, не вытекает из подшипника при вибрации.
Для фасовочного оборудования в условиях частой мойки водой рекомендуется NLGI 2 - она лучше удерживается в зазорах и медленнее вымывается. Если оборудование работает в высокотемпературных зонах (например, рядом с печью упаковочной линии), обращай внимание на данные о работе при 160–180°C; там некорректная NLGI может размягчиться и потечь.
Температурный диапазон и водостойкость в условиях фасовки
Фасовочные линии редко работают на холоде, но температурные скачки - обычное дело: начало смены при комнатной температуре, затем - работа рядом с теплопакетом или печью, вечером - промывка горячей водой.
Смазка должна выдержать этот цикл без расслаивания, окисления и потери адгезии к рабочим поверхностям.
Для стандартных фасовочных подшипников достаточно диапазона -10…+80°C. Если оборудование установлено рядом с источником тепла, проверяй, чтобы смазка держала температуру до 100–120°C. Для печных узлов потребуется смазка с данными до 160–180°C и специальным составом базового масла - обычно синтетическим углеводородом или полиальфаолефином.
Водостойкость - критический параметр для фасовки. Частая санитарная мойка линий означает, что смазка будет контактировать с водой, и даже моющие растворы на основе щелочей или кислот. Смазка должна быть устойчива к вымыванию: это означает, что она не должна размягчаться и отслаиваться от поверхности подшипника под действием водяных струй. В техническом описании ищи данные о водостойкости (water resistance) по ASTM D1264 или равноценному методу; обычно указывается в граммах воды, поглощенной 100 г смазки - чем меньше, тем лучше.
Также важно проверить, не образует ли смазка эмульсии с водой, так как это ведет к потере консистенции и сепарации компонентов. Многие пищевые производства требуют, чтобы после мойки смазка осталась на месте, а не превратилась в водный раствор.
Применение H1-смазки: подбор по типам подшипников и узлов
На фасовочном оборудовании чаще всего встречаются следующие типы узлов:
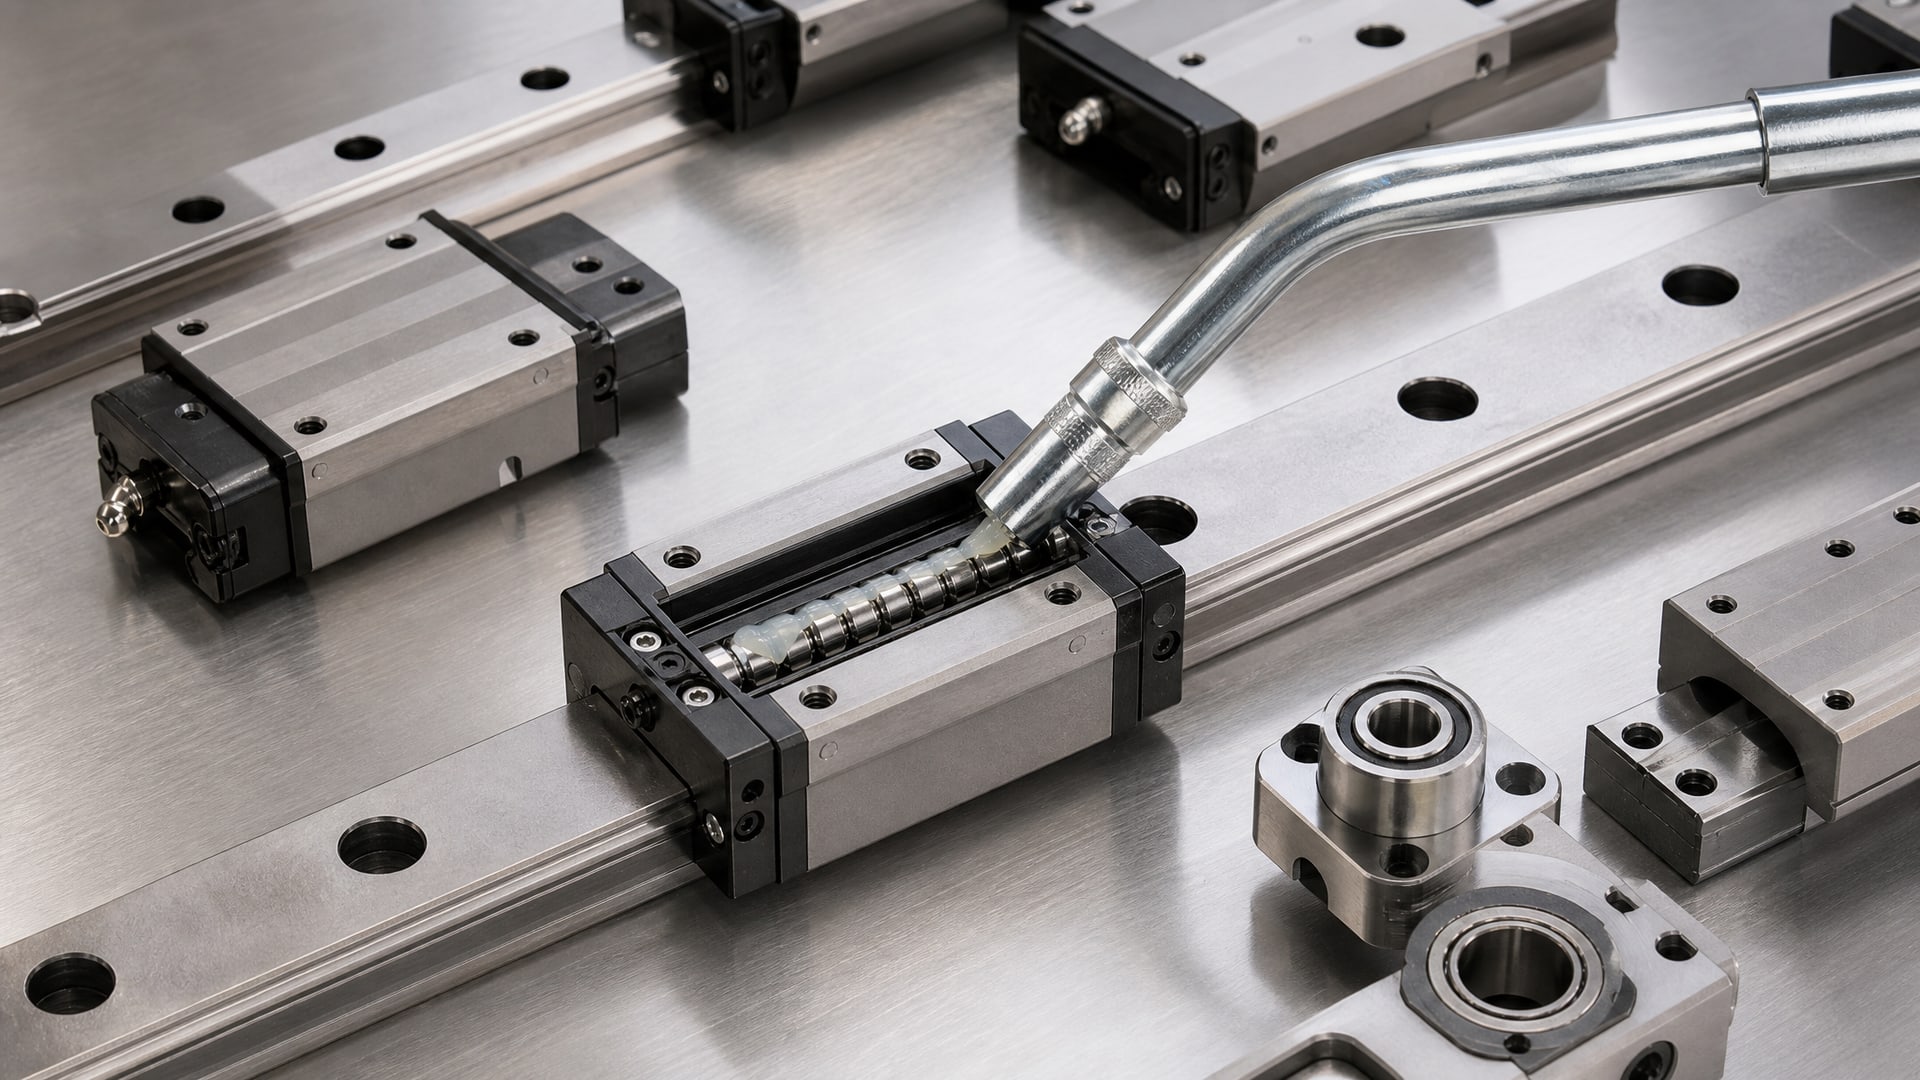
Роликовые направляющие каретки: быстро движущиеся, с постоянной нагрузкой от веса упаковки. Требуют NLGI 2, базовое масло ISO VG 150, хорошую смазываемость при скольжении.
Приводные валы и их подшипники: средние обороты, переменная нагрузка. NLGI 1–2 в зависимости от конструкции, ISO VG 150–220.
Реечные передачи и кулачки: высокие локальные давления, фреттинг. Нужна смазка с хорошей адгезией (прилипанием), чтобы не сдирало при микроподвижках. NLGI 2, более вязкая база - ISO VG 220.
Цепи и звездочки: циклическая нагрузка, опасность отложения загрязнений в звеньях. H1-смазка должна хорошо держаться на цепи, не капать. Часто используют специальные цепные составы с NLGI 1–2.
Для каждого узла нужна своя смазка. Например, на направляющих лучше работает NLGI 2 с хорошей текучестью, потому что она равномерно распределяется по всей длине паза. На быстробегущих подшипниках главного вала смазка может быть мягче (NLGI 1), так как узел сам помешивает и распределяет смазочный материал.
Ошибка - использовать одну универсальную смазку для всех узлов. Фасовочное оборудование сложное, и каждый механизм требует учета собственной кинематики и нагрузок. При правильном подборе интервал повторной смазки составляет 500–1000 часов работы; в условиях частой мойки водой интервал может сократиться на 30–50%, так как часть смазки вымывается.
Проверка документации и требования к поставщику
При закупке H1-смазки для подшипников фасовочного оборудования недостаточно просто прочитать название на банке.
Нужно запросить и проверить несколько документов:
Техническое описание (TDS). Обязательно содержит:
- NLGI-класс с методом определения (ASTM D217).
- Вязкость базового масла в сСт при 40°C и 100°C.
- Температурный диапазон применения.
- Механические свойства: прочность на сдвиг, текучесть.
- Данные о водостойкости и коррозионной защите.
Свидетельство о соответствии NSF H1 или ссылка на регистрацию в реестре NSF. Это гарантирует, что смазка прошла проверку на соответствие ISO 21469 и безопасна для контакта с пищей.
Сертификат анализа (COA). Для каждой партии должны быть данные лабораторного анализа, подтверждающие соответствие спецификации. Это особенно важно для пищевого допуска, так как требует контроля примесей и тяжелых металлов.
Информация о производстве: производитель, страна, дата выпуска. Для пищевого применения важно, что смазка произведена на сертифицированном предприятии с системой HACCP (анализ критических точек контроля).
На фасовочных линиях, где требуется высокая точность дозирования и надежность, многие закупщики отдают предпочтение смазкам, которые уже прошли апробацию на подобном оборудовании. Опыт показывает, что водостойкая H1-смазка с базовым маслом ISO VG 150, NLGI 2 и подтвержденным соответствием ISO 21469 обеспечивает надежную защиту подшипников в условиях фасовки: она не вымывается при мойке, не окисляется на воздухе и держит консистенцию при перепадах температур.
Частые ошибки при выборе и применении
Закупщики и специалисты часто допускают одни и те же ошибки:
Подмена H1 другими категориями. H2 - это не более строгая категория; это смазка для машин без пищевого контакта. Использование H2 на фасовке недопустимо, даже если она дешевле. Обратная ошибка - применение H1 в неправильном месте, например для редуктора главного привода, где H2 был бы оптимален.
Игнорирование NLGI при выборе. Консистенция определяет, как смазка будет распределяться в узле. Слишком жидкая (NLGI 0 или 00) может вытечь, слишком густая (NLGI 3 или 4) не пройдет через масленку. Для фасовки обычно нужна NLGI 2, реже NLGI 1.
Отсутствие данных о водостойкости. Если техлист не содержит информации о водостойкости, значит, поставщик либо ее не тестировал, либо результат плохой. Для фасовочного оборудования это неприемлемо.
Слишком редкая повторная смазка. Начинающие специалисты думают, что H1-смазка "вечная" и забывают перемазывать узлы. На деле в условиях влажности и тепла смазка стареет быстрее, и интервал может быть даже короче, чем для обычной смазки.
Отсутствие сертификации или использование поддельных документов. Если поставщик не может предъявить NSF-регистрацию или TDS, это красный флаг. Закупщик должен инсистировать на оригинальной документации, а не на ее копии с другого производителя.
Для комплексной защиты от износа и корозии в условиях частой мойки и контакта с влагой на фасовочных подшипниках используют водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1. Она разработана для узлов, где нужна одновременно высокая адгезия, водостойкость и надежность: базовое масло ISO VG 150, NLGI 2, работает при температурах от -10 до +80°C, прошла все необходимые проверки по ISO 21469. На практике такие составы показывают стабильную работу при интервалах 600–800 часов даже при еженедельной мойке линий, что особенно важно для линий с высокой загруженностью.
Часто задаваемые вопросы
Можно ли использовать одну H1-смазку для всех подшипников на фасовочной линии?
Нет. Хотя H1-допуск одинаков, вязкость, консистенция и область применения смазки должны соответствовать конкретному узлу. Для направляющих нужна одна консистенция, для быстробегущих подшипников - другая. При подборе обязательно консультируйся со спецификацией оборудования или с техподдержкой поставщика смазки. Одна универсальная смазка приведет к преждевременному износу или утечкам.
Как часто нужно перемазывать подшипники фасовочного оборудования при использовании H1-смазки?
Стандартный интервал -500–1000 часов работы в нормальных условиях. При частой мойке водой или контакте с моющими растворами интервал сокращается на 30–50%, то есть до 250–700 часов. Частота также зависит от NLGI и конструкции узла: NLGI 2 держится дольше, NLGI 1 требует более частого пополнения. Лучше всего положиться на инструкцию производителя оборудования и результаты испытаний на вашем предприятии.
Что делать, если после мойки линии смазка вымывается из подшипников?
Это значит, что выбрана недостаточно водостойкая смазка. Нужно заменить на состав с подтвержденной водостойкостью по ASTM D1264 или равноценному методу. Также проверь герметизацию подшипника: если нет уплотнения, даже хорошая смазка будет вымываться. Рекомендуется использовать подшипники с защитой или уплотнениями для пищевого применения и подбирать смазку, которая хорошо адгезирует к металлу.
Чем отличается H1 от обычной смазки для пищевого производства?
H1 - это категория NSF, которая допускает случайный контакт с пищей и требует соответствия ISO 21469 (гигиенические требования к производству). Обычная смазка для пищевого производства может быть просто более инертной, но без NSF-регистрации. H1 гарантирует, что продукт прошел проверку на безопасность и гигиену, включая анализ примесей и тяжелых металлов. Для фасовки требуется именно H1, а не просто "пищевая" смазка без сертификации.
Как понять, что пришло время менять смазку в подшипниках?
Смазка меняется по расписанию (регламентно) или при визуальных признаках: потемнение, затвердевание, расслаивание, неприятный запах. Если смазка почернела, стала жидкой или образовала твердые комки, ее нужно удалить полностью и нанести свежую. Для фасовочного оборудования рекомендуется полная замена каждые 3–5 лет или когда смазка теряет консистенцию и адгезию. При частой мойке термин сокращается вдвое. Контролируй состояние смазки регулярно: это дешевле, чем ремонт подшипника из-за масляного голода.
Заключение
Выбор пищевой смазки H1 для подшипников фасовочного оборудования - это не просто установка галочки по допуску. Нужно учесть вязкость базового масла (обычно ISO VG 150–220), класс NLGI (чаще NLGI 2), температурный диапазон работы, водостойкость и подтверждение соответствия ISO 21469. Допуск H1 гарантирует безопасность при контакте с пищей, но реальная надежность смазки зависит от правильного подбора по конкретному узлу, режиму эксплуатации и условиям мойки.
При закупке требуй техническое описание, сертификат анализа и подтверждение NSF H1-регистрации. Проверь водостойкость и убедись, что смазка прошла испытания на соответствие гигиеническим требованиям. Следуй регламентным интервалам перемасливания, учитывая влажность и частоту промывки; при необходимости сокращай интервал на 30–50%. Правильно подобранная H1-смазка прослужит долго, защитит подшипники от износа и коррозии, и не создаст проблем при санитарном контроле.
Следующий шаг: составь спецификацию своих подшипников (тип, размер, обороты, нагрузка, условия мойки) и запрос у поставщика смазки рекомендацию по выбору - это сэкономит время и снизит риск ошибки.