При глубоком сверлении жаропрочных сплавов СОЖ выбирают не только по марке материала. Нужен состав, который смазывает контакт инструмента со стружкой, отводит тепло и проникает к режущей кромке, а система подачи должна доставлять жидкость на дно отверстия и вымывать стружку. Для снижения риска налипания оценивают смазывающую способность и наличие EP-добавок, а для стабильного сверления - вязкость, расход и давление подачи.
Статья поможет инженерам и техническим специалистам сопоставить свойства СОЖ с материалом и параметрами операции. Закупщики найдут критерии, которые стоит проверить в спецификации: совместимость с титаном или никелевым сплавом, способность работать при глубоком сверлении и требования к подаче жидкости. Речь идет о механической обработке, а не о термической обработке жаропрочных сплавов.
Как СОЖ влияет на обработку жаропрочных сплавов
Жаропрочные сплавы создают повышенную нагрузку на режущую кромку.
В зоне контакта возникают трение и нагрев, а стружка может налипать на инструмент или повреждать обработанную поверхность. Поэтому для обработки жаропрочных сталей и сплавов недостаточно оценивать только охлаждающее действие жидкости: важна также прочная смазывающая пленка.
При тяжелых режимах источники отмечают пользу EP-добавок - серо- и/или фосфорсодержащих компонентов, которые помогают формировать защитную пленку и снижать трение и износ. Это не означает, что чем активнее химия, тем лучше. Состав должен соответствовать материалу и условиям процесса: особенно осторожно выбирают жидкость для титана, поскольку галогенсодержащие компоненты могут повышать риск коррозионных проблем.
Водосмешиваемая СОЖ может обеспечивать эффективный отвод тепла, но при недостаточной смазывающей способности одного охлаждения может не хватить для борьбы с налипанием. Масляная система способна обеспечить выраженное смазывание, однако выбор между маслом и эмульсией зависит от операции, оборудования и приоритетов производства. При глубоких отверстиях к этому добавляется требование прокачиваемости: жидкость должна достигать зоны резания и помогать удалять стружку.
Для терминологии классификации СОЖ при обработке металлов резанием можно сверяться с ISO 6743-7. Стандарт не заменяет спецификацию на конкретную жидкость и не подтверждает ее пригодность для определенного сплава или режима. При подборе также учитывают инструмент, скорость и подачу, диаметр и глубину отверстия, а не только название материала.
СОЖ для глубокого сверления: вязкость, давление и вынос стружки
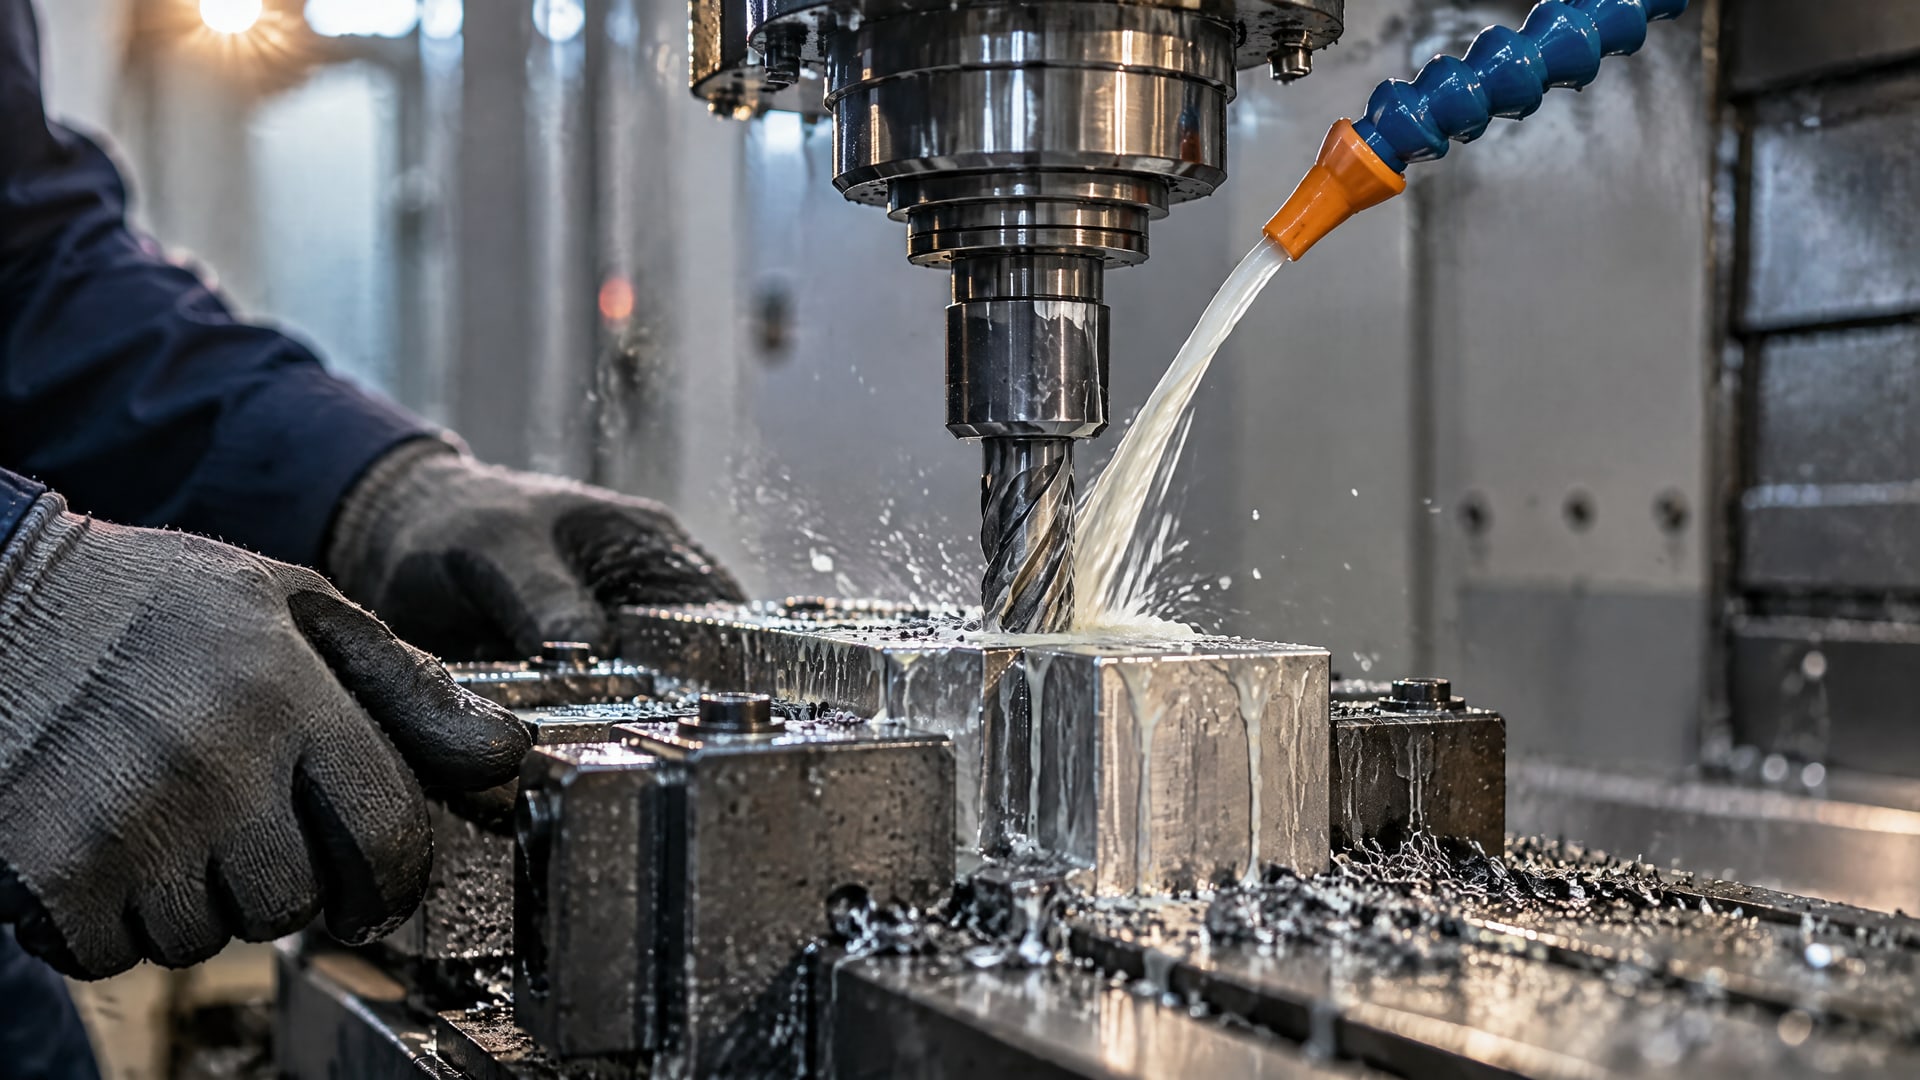
Глубокое сверление отличается от наружного точения тем, что жидкость должна пройти по ограниченному каналу до режущей кромки, а затем помочь вывести стружку наружу.
Если СОЖ плохо проникает в отверстие или не обеспечивает достаточный поток, жидкость может не попасть в рабочую зону. Тогда растут риски перегрева, забивания канала и повреждения стенок отверстия.
Для такой операции важна достаточно низкая вязкость: она способствует проникновению и прокачиваемости. Но подбирать жидкость только по вязкости нельзя. Увеличение подачи само по себе не гарантирует нужного результата, если система не создает требуемое давление или состав недостаточно эффективно смазывает контакт инструмента со стружкой.
В обзорах по подаче СОЖ под высоким давлением встречается ориентир 70-100 bar. Это типичный диапазон из источников, а не универсальная настройка для любого станка и отверстия. Фактические расход и давление сверяют с возможностями оборудования, рекомендациями к инструменту и параметрами операции. Для внутренней обработки важны оба показателя: расход без подходящего давления и давления без достаточного потока могут не обеспечить эффективный вынос стружки.
Перед выбором жидкости зафиксируйте параметры процесса:
материал и состояние заготовки;
операцию и режим резания;
диаметр и глубину отверстия;
конструкцию инструмента и способ подачи СОЖ;
наличие подачи через инструмент и доступное давление;
характер стружки, следы налипания и состояние поверхности отверстия.
Эти данные позволяют оценить, нужна ли прежде всего смазывающая масляная система или водосмешиваемая СОЖ с достаточной смазывающей способностью. В обоих случаях итог проверяют на реальном процессе: жидкость должна доходить до дна отверстия, охлаждать зону резания и способствовать удалению стружки.
Состав для титана, никелевых сплавов и жаропрочных сталей
Единой СОЖ для всех жаропрочных материалов нет.
Титановые сплавы, никелевые жаропрочные сплавы и жаростойкие нержавеющие стали отличаются по требованиям к химическому составу и режиму обработки. Поэтому фраза «СОЖ для жаропрочных сплавов» сама по себе не подтверждает, что продукт подходит для конкретного материала и глубокого сверления.
Для титана приоритетом становится совместимость химии с чувствительностью материала к коррозионным воздействиям. Источники отдельно указывают на нежелательность хлор- и других галогенсодержащих компонентов. Это ограничение нужно проверять по документации на СОЖ, а не выводить из общего описания «для тяжелой обработки».
Для никелевых жаропрочных сплавов и жаропрочных сталей допускаются более активные EP-системы, если они совместимы с процессом и оборудованием. При этом высокая EP-активность должна сочетаться с устойчивой подачей жидкости: смазочная пленка не решит задачу, если СОЖ не достигает режущей кромки или стружка остается в канале.
Если на участке используют водосмешиваемую систему, проблема может быть связана не только с составом, но и с подачей: недостаточным расходом, давлением или проникновением жидкости в отверстие. EFELE CF-627 - концентрат водосмешиваемой СОЖ; его рассматривают для такого типа системы, но пригодность именно для глубокого сверления конкретного сплава необходимо подтвердить по спецификации и пробной обработке. Это помогает не приписывать продукту свойства, которые не подтверждены документацией.
При сравнении вариантов запрашивайте у поставщика сведения о совместимых материалах, рекомендованных операциях и условиях применения. В том числе уточняйте, указано ли глубокое сверление отдельно от наружного точения и других видов резания. Если сведений о конкретном сплаве нет, безопаснее провести контролируемую проверку, чем переносить результат с другого материала.
Обработка жаропрочных сталей и сплавов: как провести подбор
Практичный подбор начинается с описания проблемы.
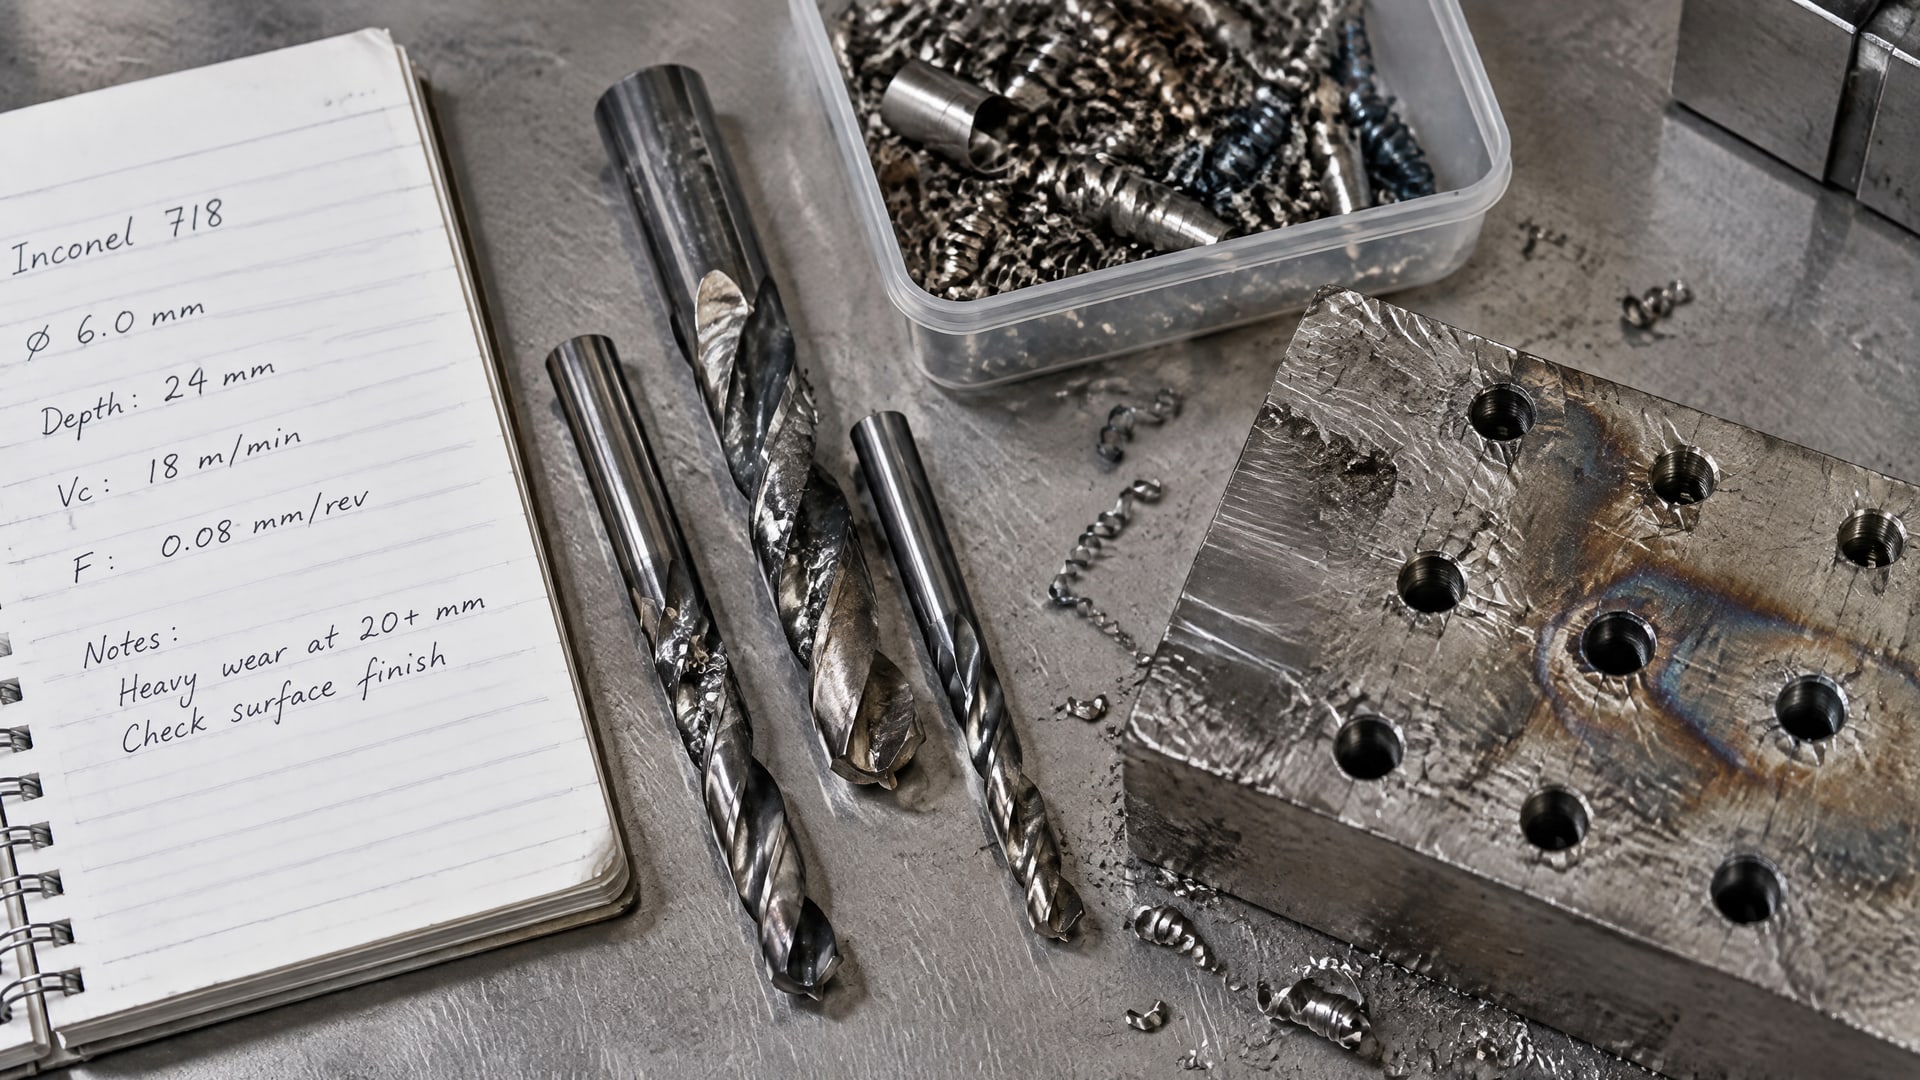
«Налипает стружка» - недостаточно точная формулировка: стоит зафиксировать, на каком этапе появляется налипание, как выглядит стружка, забивается ли отверстие и меняется ли поверхность после обработки. Одновременно записывают материал, глубину сверления, инструмент и текущую схему подачи СОЖ.
Затем сопоставляют две группы характеристик. Первая - свойства жидкости: смазывающая и охлаждающая способность, вязкость, наличие EP-пакета, химическая совместимость с материалом. Вторая - параметры доставки: расход, давление и возможность направить СОЖ непосредственно в зону резания. Такой подход помогает отделить проблему состава от проблемы системы подачи.
Испытание проводят в сопоставимых условиях, меняя один фактор за раз. Если одновременно заменить СОЖ, инструмент и режим резания, причину улучшения или ухудшения будет трудно установить. Оценивают стабильность процесса, отвод стружки, состояние отверстия и инструмента, а также признаки налипания. Результат фиксируют вместе с параметрами испытания, чтобы его можно было повторить.
Перед закупкой проверьте, есть ли в документации подтверждение для нужного материала и операции. Для глубокого сверления важно именно такое применение, а не только общее указание на пригодность для металлообработки. Техническому специалисту это дает основание оценить процесс, а снабженцу - сравнить варианты по совместимости и требованиям к эксплуатации без подмены технических критериев ценой или общими рекламными формулировками.
Как учитывать сплав ЭИ868 и справочные данные
Особенности обработки жаропрочного сплава ЭИ868 нельзя надежно вывести только из общего обозначения «жаропрочный сплав».
Для выбора СОЖ нужны данные о конкретной операции и требованиях к процессу. Если документация на материал или инструмент задает ограничения по охлаждению, химическому составу или режимам, их сверяют до пробного сверления.
Справочник по механической обработке жаропрочных никелевых сплавов полезен как отправная точка для понимания свойств группы материалов, но он не заменяет рекомендации по конкретному сплаву и конкретному инструменту. Аналогично сведения о СОЖ для никелевого сплава нельзя автоматически переносить на титан или жаростойкую нержавеющую сталь. Выбор состава и системы подачи всегда привязан к материалу и операции.
Термическая обработка жаропрочных сплавов - отдельный процесс, не связанный с подбором СОЖ для сверления. При механической обработке рассматривают смазывание, охлаждение и вынос стружки; термическая обработка относится к изменению свойств материала тепловым воздействием. Смешивать эти задачи в одной спецификации не следует.
Для практической проверки подготовьте короткую карту испытания:
обозначение материала и его состояние;
операция, инструмент и параметры сверления;
тип СОЖ и подтвержденные сведения о совместимости;
способ подачи, давление и расход;
наблюдения по стружке, отверстию и инструменту.
Такой формат помогает сопоставить справочные данные с поведением материала на станке и определить, нужно ли менять состав, режим или подачу.
Часто задаваемые вопросы
Какая СОЖ нужна для глубокого сверления жаропрочных сплавов?
Подбирайте жидкость с выраженной смазывающей и охлаждающей способностью, хорошим проникновением и возможностью вымывать стружку. Для тяжелых режимов рассматривают EP-пакет. Также проверяют вязкость, расход и давление подачи: если СОЖ не достигает дна отверстия, ее состав не обеспечит нужной работы в зоне резания.
Подходит ли одна СОЖ для титана и никелевых сплавов?
Не всегда. Для титана важно учитывать коррозионную чувствительность и избегать хлор- и других галогенсодержащих компонентов, если это подтверждают требования к процессу. Для никелевых сплавов могут подходить более активные EP-системы. Совместимость проверяют по документации на материал, СОЖ и оборудование, а затем подтверждают пробной обработкой.
Достаточно ли повысить давление, чтобы устранить налипание?
Нет. Давление помогает доставить жидкость к режущей кромке и поддержать вынос стружки, но само по себе не заменяет смазывающую способность. Для снижения налипания учитывают EP-добавки, вязкость, расход и фактическое попадание СОЖ в зону резания. Ориентир 70-100 bar встречается для высоконапорной подачи, но не является универсальной настройкой.
Как выбрать раствор эмульсии для обработки жаропрочных сплавов?
Ориентируйтесь на спецификацию конкретной СОЖ и требования к материалу и операции. Проверьте совместимость с жаропрочным сплавом, смазывающую способность, EP-пакет и пригодность для глубокого сверления. Затем оцените подачу жидкости и вынос стружки на рабочем режиме. Не выбирайте эмульсию только по способности охлаждать.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирайте СОЖ по сочетанию смазывающей способности, охлаждения, прокачиваемости и совместимости с материалом. Для защиты от налипания важны EP-свойства, а для работы в глубоком канале - подходящая вязкость, давление и поток, обеспечивающие доступ жидкости к кромке и удаление стружки.
Следующий шаг - зафиксировать материал, параметры отверстия, инструмент и схему подачи, затем сверить их со спецификацией СОЖ и провести контролируемую пробу. Такой порядок помогает понять, что именно ограничивает процесс: состав жидкости, способ ее подачи или режим сверления.