Выбор смазочно-охлаждающей жидкости для станков с ЧПУ - это не просто вопрос экономии, а инженерная задача, которая напрямую влияет на стойкость режущего инструмента и точность обработки. Неправильная СОЖ ускоряет износ резца, приводит к заеданиям в системе подачи и сокращает ресурс оборудования. Производительность и себестоимость детали зависят от того, насколько точно подобрана жидкость под конкретный материал, вид операции и параметры станка. В этой статье разберемся, какие критерии выбора учитывает профессиональная практика, как подходить к классификации СОЖ и на что смотреть при приемке и контроле рабочей жидкости.
Статья предназначена для инженеров, наладчиков и закупщиков, которые хотят не только купить СОЖ, но и понять логику подбора, чтобы уходить от ошибок и лишних затрат на переделку и досрочную смену инструмента.
Классификация СОЖ и выбор под операцию
Международный стандарт ISO 6743-7:1986 делит смазочно-охлаждающие жидкости на несколько базовых классов.
Это не маркетинговые категории, а инженерная классификация, которая отражает химический состав, вязкость, смазывающую способность и температурные диапазоны. В зависимости от вида обработки (точение, фрезерование, шлифование, формообразование) характеристики СОЖ существенно отличаются, и подбор неправильного класса приводит к быстрому затуплению инструмента и браку.
Например, для точения на станке требуется жидкость с хорошей адгезией к поверхности инструмента - чтобы образовалась защитная пленка, которая снижает температуру в зоне резания. Для фрезерования, особенно с высокими подачами, важнее охлаждение и промывка, чтобы убирать стружку и предотвращать ее слипание. При шлифовании нужна жидкость с низкой вязкостью, чтобы не забивать сетку шлифовального круга. Если использовать одну жидкость для всех операций, то в каждом случае вы потеряете либо на смазывании, либо на охлаждении, либо на чистоте обработанной поверхности.
Классификация по ISO 6743-7 учитывает также материал заготовки. Сталь, чугун и алюминиевые сплавы требуют разных составов: для алюминия нужны жидкости без хлора и серы (чтобы не вызвать коррозию), для стали можно применять активные присадки, для чугуна важна хорошая эмульгируемость и разделение стружки. Станки с ЧПУ часто обрабатывают смешанные партии материалов, поэтому правильный выбор универсальной жидкости в своем классе значительно упрощает логистику и обслуживание оборудования.
Водосмешиваемые и неводосмешиваемые жидкости
Главное разделение СОЖ - это различие между водосмешиваемыми (эмульсиями и растворами) и неводосмешиваемыми (минеральными маслами). Водосмешиваемые жидкости обеспечивают лучшее охлаждение благодаря содержанию воды, которая имеет высокую теплоемкость. Они дешевле, экологичнее и предпочтительны для высокоскоростной обработки. Однако они требуют внимания к чистоте воды при приготовлении: жесткость воды и содержание органических примесей влияют на стабильность эмульсии, коррозионную стойкость и микробиологическое состояние жидкости.
Неводосмешиваемые масла обладают лучшей смазывающей способностью и стабильностью хранения, но охлаждающий эффект ниже. Их применяют в станках со слабой циркуляцией или для операций, где требуется максимальная смазывающая защита инструмента. При выборе между этими двумя классами нужно ориентироваться на рекомендации производителя станка и на характер нагрузок в зоне резания.
Влияние системы подачи на ресурс инструмента и жидкости
Многие закупщики ошибочно полагают, что качество СОЖ зависит только от ее состава.
На практике для станков с ЧПУ не менее важна гидравлика системы подачи. Согласно ГОСТ Р 59209-2020 (требования по безопасности токарных станков), циркуляция должна обеспечивать отсутствие застойных зон в резервуаре, а слив жидкости в резервуар должен идти самотеком, без создания аэрации и образования воздушных пузырей.
Если в резервуаре есть "мертвые" зоны, где жидкость не перемешивается, начинается микробиологическое разложение, образуются органические отложения и кислоты, которые корродируют инструмент и системы станка. Неправильная циркуляция также приводит к расслаиванию эмульсии, и на режущий инструмент попадает то концентрат, то чистая вода - режущая способность падает скачком.
Правильная подача СОЖ в зону резания также критична. Пистолет подачи должен подавать жидкость тонкой струей, под нужным углом, чтобы охлаждение было эффективным, но не было разбрызгивания. Поток жидкости должен смывать стружку с поверхности детали и инструмента, создавая тем самым условия для нормального образования стружки и предотвращения ее налипания на режущую кромку.
Система фильтрации как часть управления ресурсом инструмента
Контроль чистоты СОЖ на всех этапах - от приготовления до утилизации - регламентирован ГОСТ Р 50558-93. Загрязнение жидкости частицами стружки, окисью инструмента и абразивными веществами ускоряет износ. Мелкие частицы (размером от 10 до 100 микрон) работают как абразив, царапая режущую кромку; крупная стружка (более 1 мм) может вызвать заедание и поломку инструмента.
На станках с ЧПУ система фильтрации должна работать постоянно или регулярно (в зависимости от производительности). Сетчатые фильтры удаляют крупную стружку, картриджные фильтры - мелкие частицы. Периодичность очистки и замены фильтров зависит от интенсивности обработки и типа используемой СОЖ. Если фильтр забивается, давление в системе падает, подача жидкости нарушается, и вместо охлаждения начинается перегрев инструмента.
Практика показывает, что станки, на которых регулярно меняют фильтры и контролируют чистоту жидкости, имеют ресурс инструмента на 20-30% больше, чем оборудование со слабым контролем. Вложение в фильтры окупается за счет снижения расходов на режущий инструмент и уменьшения простоев из-за поломок.
Подбор СОЖ под материал и режим резания
Выбор концентрации и типа СОЖ начинается с анализа трех параметров: материала заготовки, вида операции и режимов резания (скорость, подача, глубина).
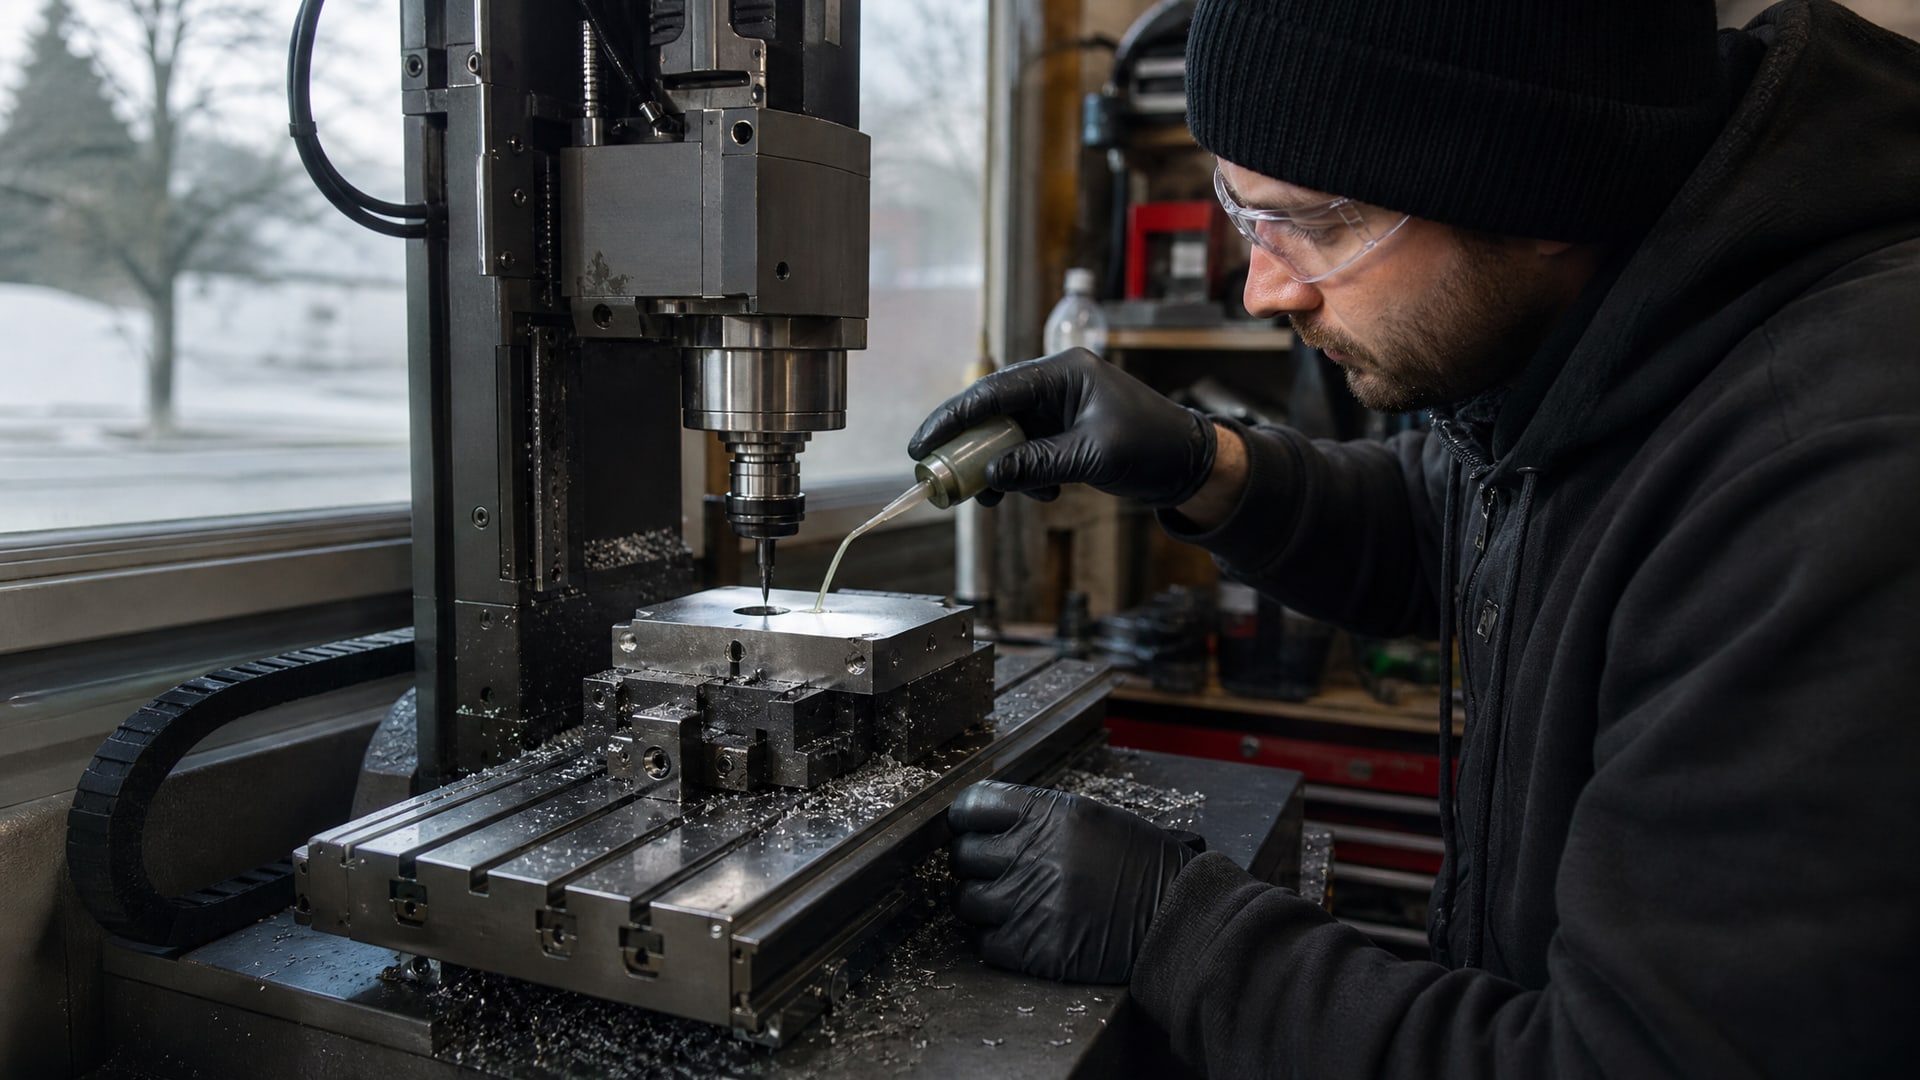
Для стали подходят полусинтетические и синтетические эмульсии с хорошей смазывающей способностью. Полусинтетическая водорастворимая жидкость, например, обеспечивает баланс между охлаждением (благодаря воде) и смазыванием (благодаря масляной части), что критично для точения и фрезерования средней интенсивности.
Для чугуна требуется жидкость с хорошей эмульгируемостью и способностью к разделению стружки. Чугун хрупче стали, стружка от него крупнее и острее, поэтому нужна СОЖ, которая быстро разделит стружку на мелкие куски и не даст им слипаться. При плохой эмульгируемости жидкость быстро расслаивается, и режущий инструмент теряет защиту.
Для алюминиевых сплавов необходимо избегать хлорсодержащих и серосодержащих присадок, так как они вызывают коррозию. Алюминий мягче стали, но требует хорошего охлаждения, поскольку теплопроводность у него выше и тепло быстро передается инструменту. Для алюминия часто используют синтетические или нафтеновые жидкости с низкой вязкостью.
Высокие скорости резания требуют жидкостей с низкой вязкостью и отличным охлаждением - чтобы жидкость могла быстро отводить тепло и не создавала сопротивление движению инструмента. Низкие скорости и большие подачи требуют более густых жидкостей с хорошей смазывающей способностью, чтобы защитить инструмент от больших механических нагрузок.
Для станков с ЧПУ правильный подбор под эти параметры означает, что инструмент работает в оптимальных условиях: режущая кромка получает стабильную смазку, тепло отводится эффективно, стружка разделяется и удаляется из зоны резания. Все это вместе позволяет инструменту работать на полный ресурс, установленный производителем, вместо того чтобы затупляться преждевременно.
Концентрация СОЖ и контроль рабочих свойств
Водосмешиваемые СОЖ поставляются в виде концентратов, которые требуют разбавления водой до рабочей концентрации.
Типичные рабочие концентрации варьируются от 5% до 20% в зависимости от типа жидкости и материала обработки. Неправильная концентрация - один из главных источников проблем на производстве.
При концентрации ниже рекомендуемой жидкость теряет смазывающую способность и адгезию к инструменту. Охлаждение может казаться хорошим (воды больше), но защита инструмента от механических нагрузок падает. Результат: быстрый износ режущей кромки, браки по шероховатости, возможны сколы на инструменте.
При концентрации выше рекомендуемой жидкость становится слишком густой, хуже прокачивается в системе подачи, образуется отложения в фильтрах, а охлаждающий эффект снижается. Это особенно опасно для станков с ЧПУ, где подача автоматизирована и система расчитана на определенный расход жидкости.
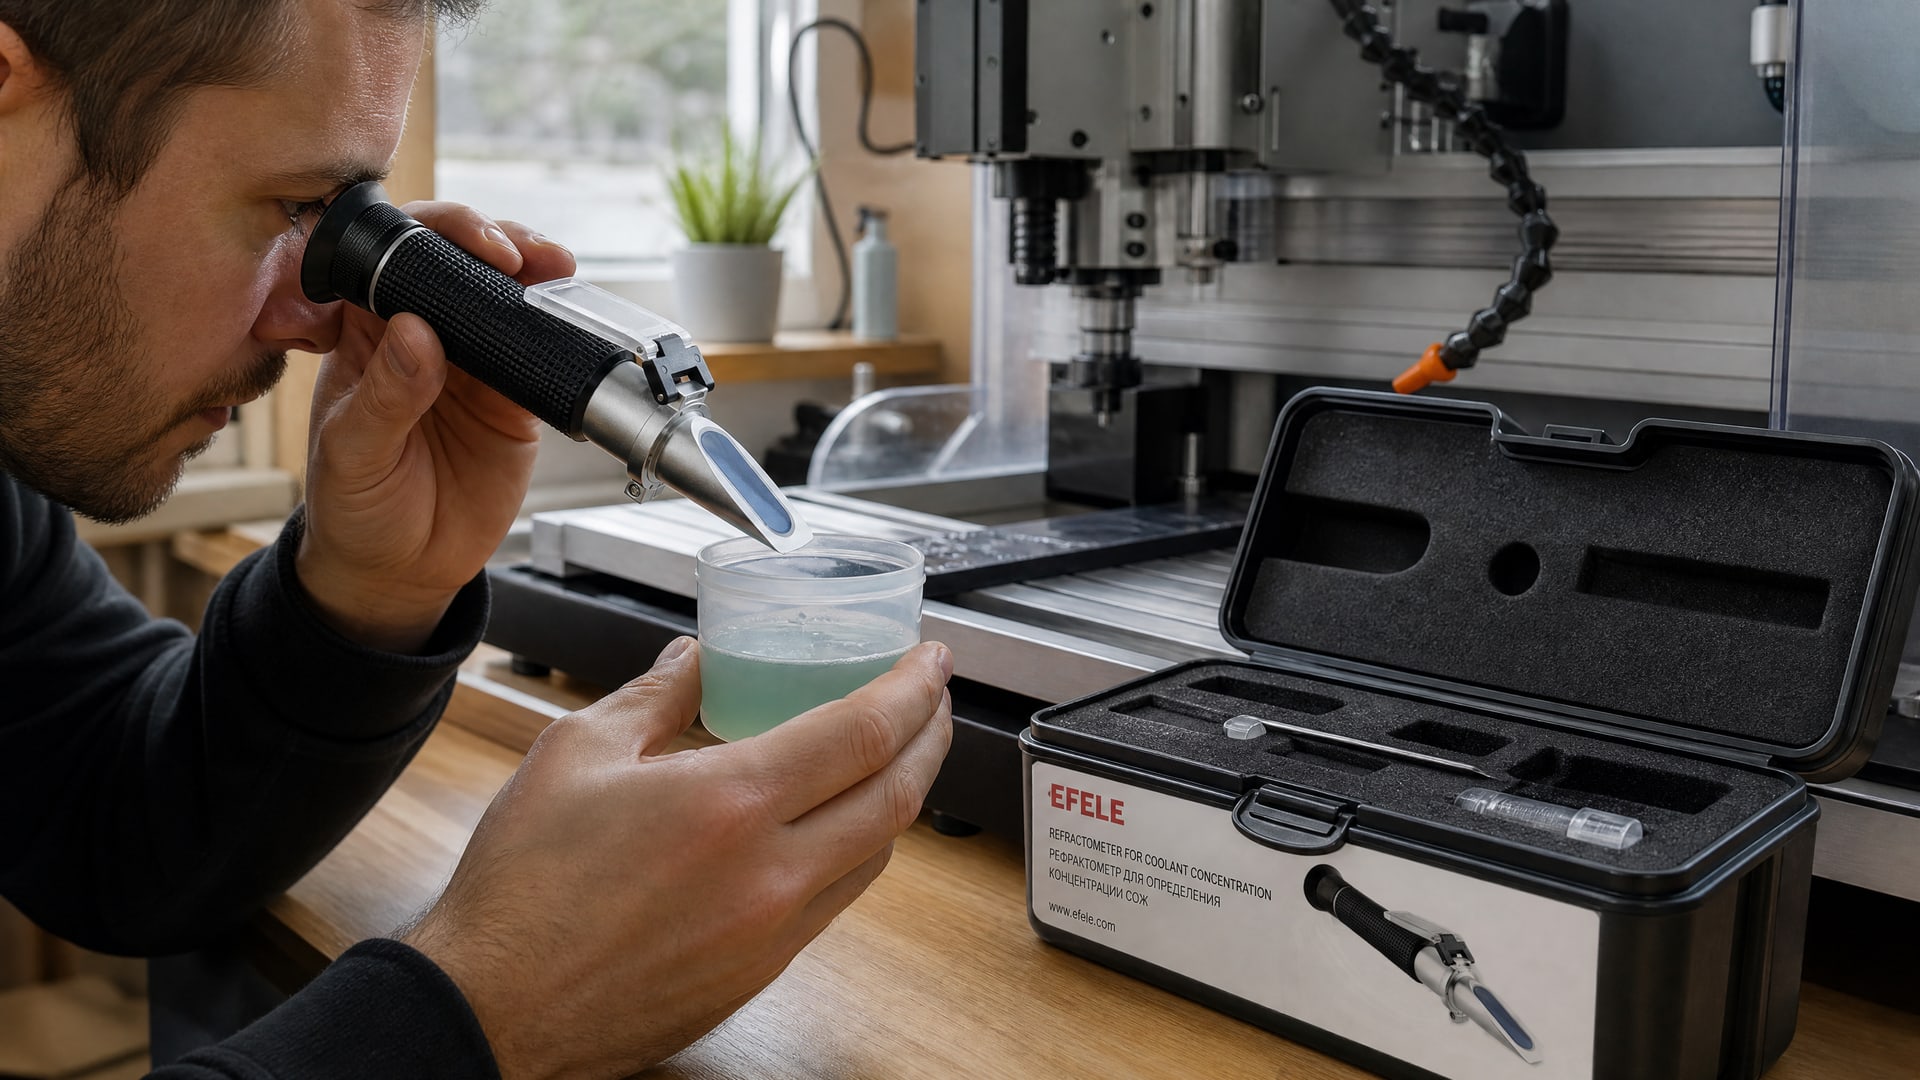
Контроль концентрации проводят с помощью портативного рефрактометра, который показывает преломление света в жидкости и прямо соответствует содержанию растворенного в ней вещества (так называемый показатель Brix). Рефрактометр позволяет быстро, прямо на станке, проверить, в норме ли концентрация, и при необходимости скорректировать ее добавлением либо концентрата, либо чистой воды. Регулярный контроль концентрации (один-два раза в неделю для активно работающего станка) - это инвестиция в надежность процесса и долговечность инструмента.
Когда выбирать полусинтетическую универсальную СОЖ
Для обработки стали, чугуна и алюминиевых сплавов на одном станке часто требуется решение, которое не нужно менять при смене материала. Полусинтетическая водорастворимая жидкость обеспечивает баланс: достаточно охлаждения для предотвращения перегрева инструмента, достаточно смазывающей способности для защиты режущей кромки, и в то же время универсальность позволяет работать с разными материалами без переподготовки системы подачи и переприготовления эмульсии.
Совет инженера: контроль качества при приемке СОЖ
Сценарий: закупщик получил новую партию СОЖ и нужно убедиться, что она соответствует заказу и готова к использованию.
Самые частые ошибки - это поддельные или окислившиеся концентраты, которые визуально неотличимы, но при приготовлении не образуют нормальную эмульсию или быстро расслаиваются.
Что сделать: перед тем как залить жидкость в резервуар станка, нужно провести три простых теста. Первый - визуальный: жидкость должна быть чистой, без расслаивания, без осадка на дне контейнера. Второй - приготовить пробную эмульсию и оставить ее на сутки: при правильной эмульгируемости она останется однородной, светлой, без расслаивания сверху. Третий - измерить концентрацию рефрактометром EFELE (если речь о водосмешиваемой жидкости), чтобы убедиться, что показатель Brix соответствует спецификации концентрата.
Итог: такая предварительная проверка занимает 15-20 минут и позволяет избежать проблем с подачей жидкости, браков в обработке и преждевременного износа инструмента. На практике станки, где проводят входной контроль СОЖ, показывают стабильность процесса на уровне 95-98% против 80-85% у оборудования без такого контроля.
Частые ошибки при выборе и использовании СОЖ
Первая ошибка - искать универсальную СОЖ, которая работает одинаково для всех операций и материалов.
Стандарт ISO 6743-7 прямо показывает, что это невозможно: жидкости для точения имеют другую вязкость и пакет присадок, чем жидкости для фрезерования или шлифования. Попытка сэкономить на одной жидкости обходится дороже: кто-то теряет на инструменте, кто-то на браках и переделках.
Вторая ошибка - полагать, что фильтрация вторична, главное - состав жидкости. На самом деле для станков с ЧПУ равноважны оба параметра: состав определяет, какие режимы резания возможны, а чистота жидкости определяет стабильность и предсказуемость процесса. Грязная жидкость с отличным составом хуже работает, чем чистая жидкость среднего качества.
Третья ошибка - игнорировать воду при приготовлении эмульсии. Часто закупщики берут первую попавшуюся воду из скважины или крана и не смотрят на ее жесткость и примеси. Жесткая вода (с высоким содержанием кальция и магния) плохо смешивается с концентратом, эмульсия расслаивается и быстро становится неработоспособной. Для приготовления водосмешиваемой СОЖ нужна мягкая вода, желательно деминерализованная или фильтрованная.
Четвертая ошибка - менять СОЖ без промывки системы. Если на станке долго работала одна жидкость, то в резервуаре и в системе подачи остается ее осадок. При заливке новой жидкости осадок не смешивается с ней, образуются комки, которые забивают фильтры. Перед переходом на новую СОЖ нужно слить старую, промыть резервуар и систему подачи, дать им просохнуть.
Пятая ошибка - не контролировать концентрацию во время работы. Концентрация меняется по двум причинам: испаряется вода (концентрация растет), и вымывается масляная часть стружкой и частицами грязи (концентрация может снизиться). Без контроля система может в течение месяца уйти от нормы на 30-50%, что сразу отразится на качестве обработки и ресурсе инструмента.
Часто задаваемые вопросы
Почему одна СОЖ не может подойти для всех операций на станке с ЧПУ?
Стандарт ISO 6743-7 предусматривает разные классы жидкостей для разных операций потому, что они требуют разных свойств. Точение требует хорошей смазывающей способности и адгезии к инструменту; фрезерование - активного охлаждения и промывки; шлифование - низкой вязкости, чтобы не забивать сетку круга. Универсальная жидкость всегда будет компромиссом и не даст оптимального результата ни в одной из операций.
Как часто нужно проверять концентрацию СОЖ?
Рекомендуется проверять концентрацию один-два раза в неделю на активно работающем станке и один раз в две-три недели при средней интенсивности работы. Концентрация меняется из-за испарения воды и вымывания масляной части, и отклонение от нормы даже на 10-15% заметно влияет на качество обработки и ресурс инструмента.
Какая вода подходит для приготовления водосмешиваемой эмульсии?
Вода должна быть мягкой, без высокого содержания кальция, магния и солей. Жесткая вода плохо смешивается с концентратом, эмульсия расслаивается. Оптимально использовать деминерализованную воду или хотя бы профильтрованную через картридж. Параметры воды (жесткость, рН, органические примеси) обязательно должны сверяться со спецификацией СОЖ.
Нужна ли система фильтрации на станке с ЧПУ?
Да, фильтрация критична. Согласно ГОСТ Р 50558-93, чистота СОЖ должна контролироваться на всех этапах. Загрязнение частицами стружки и абразива ускоряет износ инструмента, забивает форсунки подачи и приводит к расслаиванию эмульсии. Регулярная очистка или замена фильтра - это инвестиция, которая окупается за счет ресурса инструмента на 20-30%.
Можно ли ориентироваться на цену при выборе СОЖ?
Цена - это один из факторов, но не главный. Дешевая жидкость может оказаться фальсификатом или окисленным концентратом, который не образует нормальную эмульсию. Правильный выбор должен опираться на тип операции, материал заготовки, рекомендации производителя станка и совместимость с его системой подачи. Экономия на СОЖ часто обходится дороже потерями на инструменте и браках.
Заключение
Выбор СОЖ для станков с ЧПУ - это комплексная инженерная задача, которая требует внимания к классификации жидкостей, особенностям материала и режимов резания, а также к правильной эксплуатации и контролю. Международный стандарт ISO 6743-7 показывает, что нет универсальной СОЖ; правильный выбор под конкретную операцию и материал позволяет инструменту работать на полный ресурс, обеспечивая предсказуемое качество и минимизируя простои.
Ключ к долговечности инструмента - это не только состав жидкости, но и системный подход к ее подаче, фильтрации и контролю концентрации. Станки, на которых проводят регулярный контроль чистоты, поддерживают нужную концентрацию и правильно подбирают СОЖ под характер работы, показывают ресурс инструмента на 20-30% больше, чем оборудование со слабым управлением. Первый шаг - разобраться в требованиях станка, материалах, которые вы обрабатываете, и правилах приготовления и контроля используемой жидкости. Это даст вам основу для стабильного процесса и экономии на переделках и досрочной смене инструмента.