Вал-втулочные фиксаторы - это анаэробные составы, которые полимеризуются в узком зазоре между цилиндрическими поверхностями в отсутствии воздуха и создают прочное неразъемное соединение. Они применяются для монтажа подшипников скольжения, втулок, гильз и других деталей на валы без использования шпонок, шпилек или механических стопорных элементов. Выбор правильного фиксатора зависит от трех ключевых параметров: величины зазора в соединении, рабочего температурного диапазона и материала деталей. В этой статье разберемся, как эти критерии влияют на принятие решения, какие характеристики проверять при подборе состава и на какие стандарты опираться при расчете посадки.
Эта информация полезна инженерам, снабженцам и техническим специалистам, которые отвечают за надежность сборки узлов машин, станков и оборудования. Вы узнаете, как связаны допуски ISO/ГОСТ и свойства анаэробных фиксаторов, какие ошибки чаще всего допускают при выборе, и как избежать отказа соединения на производстве.
Связь посадки и вал-втулочного фиксатора
Вал-втулочные фиксаторы работают в паре с рассчитанной по ISO/ГОСТ посадкой.
Сама посадка определяет допуски и зазор между валом и втулкой: например, посадка H7/h6 обеспечивает минимальный зазор, H7/g6 - небольшой зазор с лучшим центрированием, H8/f8 - свободное перемещение без точного позиционирования. Анаэробный фиксатор не заменяет расчет допусков, а дополняет посадку: он заполняет микронеровности и микрозазоры между поверхностями, создавая механическую блокировку и повышая удержание детали при вибрации, тепловых расширениях и динамических нагрузках.
Принцип работы прост: анаэробный состав попадает в зазор, где изолирован от кислорода воздуха. Благодаря контакту с металлом и отсутствию кислорода он полимеризуется, превращаясь в твердый полимер. Эта реакция идет самопроизвольно при комнатной температуре и не требует нагрева или катализаторов (хотя активаторы ускоряют процесс на слабо активных поверхностях, например на алюминии). Скорость полимеризации зависит от материала: на стали фиксация происходит за 4 минуты, на чугуне - быстрее, на алюминии без активатора - медленнее.
Важно понимать, что шероховатость и допуски формы посадочных поверхностей влияют на равномерность распределения фиксатора и на итоговую прочность соединения. Если поверхность сильно деформирована, окисляется или загрязнена маслом, полимеризация замедляется или не происходит вообще.
Практический критерий выбора: зазор и вязкость
Главный критерий выбора между низковязким и высоковязким фиксатором - это размер зазора в соединении.
На практике используют простое правило: если зазор не превышает 0,15 мм, применяют низковязкий анаэробный фиксатор. Если зазор лежит в диапазоне 0,15–0,25 мм, переходят на составы с вязкостью выше 2000 мПа·с.
Низковязкие фиксаторы (вязкость 5–100 мПа·с) легко проникают в малые зазоры и микротрещины, хорошо смачивают поверхности и используются для прецизионных посадок, где допуски жесткие, а зазор минимален. Они быстро полимеризуются и дают повышенную механическую прочность на тонкой полимерной пленке.
Высоковязкие фиксаторы (выше 2000 мПа·с) применяют при увеличенных зазорах, когда низковязкий состав просто вытечет из соединения до полимеризации. Они заполняют зазор более медленно, но создают толстый слой фиксирующего материала и лучше держат детали при наличии люфта. Если попытаться применить низковязкий фиксатор в зазоре 0,25 мм и более, он не создаст нужного сопротивления и соединение получится слабым.
При выборе состава обязательно сверяйте максимально допустимый зазор, указанный в технической карточке продукта. Для одного из широко распространенных вал-втулочных фиксаторов предельный зазор указан как 0,25 мм. Если фактический зазор превышает эту величину, нужно искать более вязкий состав или пересчитывать посадку.
Выбор по температурному диапазону и материалам
Рабочий температурный диапазон фиксатора должен перекрывать все условия эксплуатации узла: минимальную температуру при хранении, монтаже и работе, а также максимальную температуру при трении и тепловыделении.
Для стандартного индустриального применения (узлы машин в цеховых условиях) достаточно диапазона от −55 до +150 °C. Если узел работает при повышенной температуре (например, на горячих линиях, близко к источникам тепла, в условиях экстремального климата), нужно проверять, поддерживает ли выбранный фиксатор требуемый верхний предел.
Материал деталей влияет на скорость полимеризации и на финальную прочность. На стали и чугуне анаэробные фиксаторы полимеризуются быстро благодаря высокой химической активности поверхности. На алюминии и его сплавах полимеризация замедляется, и без активатора может не начаться вообще. Некоторые производители предусматривают специальные составы для цветных металлов или рекомендуют использовать активаторы при работе с алюминиевыми втулками и валами.
Состояние поверхности также критично: если на деталях присутствует слой окиси, загрязнения маслом или следы консервационного смазочного материала, полимеризация затягивается. Перед нанесением фиксатора поверхности нужно очистить механически (щеткой, шлифовкой) или обезжирить растворителем, чтобы обнажить активный металл. На практике закупщики и инженеры часто недооценивают эту подготовку и затем получают отказ соединения через несколько месяцев работы.
Скорость набора прочности и технологичность
Понимание динамики набора прочности важно для организации производственного процесса.
Для стандартного вал-втулочного фиксатора скорость фиксации на стали составляет 4 минуты: это время, после которого можно слегка нагружать соединение без риска смещения деталей. Технологическая прочность достигается за 15 минут, что позволяет продолжить обработку изделия (например, прорезать отверстия, нарезать резьбу) без опасения расфиксирования. Полная механическая прочность развивается в течение 24 часов при комнатной температуре.
На производстве эти параметры влияют на производительность: если технологический цикл предусматривает немедленное перемещение детали после посадки, нужно выбирать быстроотверждаемые составы. Если есть возможность выдержать изделие в неподвижности 15–20 минут, можно использовать обычные составы с чуть более длительным временем фиксации, что иногда дает лучшую финальную прочность.
Низкая температура замедляет полимеризацию: при температуре ниже +5 °C процесс может значительно затянуться или не начаться. На зимних монтажах в неотапливаемых цехах рекомендуют использовать активаторы или предварительно подогревать детали.
Допуски ГОСТ и таблицы посадок
При расчете посадки вала и втулки под фиксатор важно обратиться к таблицам ISO/ГОСТ допусков и посадок.
Для посадки подшипников скольжения обычно применяют типовые сочетания: H7/h6 (соединение с нулевым или минимальным зазором), H7/g6 (скользящая посадка с малым зазором), H8/f8 (свободная посадка с увеличенным люфтом).
Расчет посадки строится на основе номинального диаметра соединения и определяет поле допуска вала и отверстия втулки. Например, для диаметра 20 мм посадка H7/h6 означает, что отверстие должно быть в пределах 20,000…20,018 мм, а вал - в пределах 20,000…19,986 мм. Это обеспечивает зазор от 0 до 0,032 мм. При выборе фиксатора нужно проверить, что его максимально допустимый зазор перекрывает расчетный верхний предел.
Контроль размеров посадочных поверхностей проводят калибрами «пройди – не пройди» или микрометром. На заводах крупносерийного производства часто используют координатно-измерительные машины (КИМ) для проверки допусков и формы. Если размеры не соответствуют расчету, соединение может получиться неправильным: либо слишком тугим (детали невозможно посадить), либо слишком люфтовым (фиксатор не справляется с удержанием).
Применение анаэробного фиксатора в узлах подшипников скольжения
Подшипники скольжения (скольжение по дорожкам вала или втулки) отличаются от подшипников качения тем, что используют трение скольжения и требуют смазочного слоя между поверхностями.
Вал-втулочные фиксаторы применяют при посадке бронзовых, полиамидных или полиэтиленовых втулок на стальные валы, чтобы предотвратить их разворачивание при вибрации.
В процессе выбора и применения важно учитывать, что анаэробный состав наносится тонкой пленкой на посадочную поверхность (вала или отверстия втулки), а не заливается в большом количестве. Избыток фиксатора вытечет из зазора и не улучшит качество соединения, зато может загрязнить рядом расположенные детали или попасть в смазочные каналы. На практике берут дозированное количество: несколько капель или тонкую спираль вдоль оси вала.
После посадки детали не протирают чистой тряпкой (это удалит весь состав), а оставляют в покое, чтобы фиксатор полимеризовался. Излишки, если они выдавились из зазора, убирают только после полной фиксации.
Для фиксации вал-втулочных соединений с зазором до 0,3 мм и работой в диапазоне температур до +280 °C применяют специальные высокотермостойкие составы. Такие фиксаторы используются редко, но они критичны в узлах около источников тепла (например, подшипники скольжения рядом с выпускными коллекторами, горячими валами в литейном оборудовании).
Типичные ошибки при выборе
Ошибка 1: применение универсального фиксатора без проверки зазора.
Многие инженеры полагаются на одну стандартную артикул и закупают ее массово, не проверяя, что зазор в каждом конкретном узле соответствует возможностям состава. Результат: при увеличенном зазоре фиксатор вытекает, соединение получается слабым.
Ошибка 2: игнорирование подготовки поверхности. Если на посадочных поверхностях остались окись, масло или грязь, полимеризация не пойдет. Многие производства экономят на очистке и потом получают отказы через несколько месяцев работы.
Ошибка 3: выбор по одной характеристике (например, только по цене) без учета температурного диапазона. Дешевый фиксатор может не выдержать рабочую температуру, и соединение разрушится.
Ошибка 4: несовместимость фиксатора с материалом или покрытием вала. Например, никелированные или хромированные валы хуже активируют анаэробные фиксаторы, чем голая сталь. Нужно либо использовать активатор, либо выбирать составы, специально разработанные для защитных покрытий.
Ошибка 5: использование фиксатора вместо пересчета посадки. Если посадка рассчитана неправильно и дает недопустимо большой люфт, фиксатор не спасает ситуацию. Нужно вернуться к расчету допусков.
Выбор между высокопрочными и быстроотверждаемыми составами
На рынке доступны вал-втулочные фиксаторы разных типов: универсальные для общего применения, быстроотверждаемые (время фиксации 1–2 минуты), высокопрочные (с максимальной механической прочностью на сдвиг) и специальные для цветных металлов.
Быстроотверждаемые составы выбирают на производствах с высокой производительностью, где нужно минимизировать время ожидания между операциями. Они содержат добавки, ускоряющие полимеризацию, и теоретически дают ту же итоговую прочность, но на практике иногда немного уступают универсальным по долговечности при циклических нагрузках.
Высокопрочные фиксаторы применяют в узлах, испытывающих значительные вибрационные или ударные нагрузки. Они набирают максимальную прочность на сдвиг и лучше сопротивляются расфиксированию при циклических деформациях. За это приходится платить чуть более длительным временем полимеризации (до 24 часов для полной прочности).
При выборе смотрят на техническую карточку и находят параметры: время фиксации, технологическая прочность, прочность на сдвиг (обычно измеряется в МПа), и температурный диапазон. Для большинства узлов подшипников скольжения достаточно универсального состава; высокопрочные варианты берут только при явных признаках проблем с надежностью (например, если втулки регулярно разворачиваются).
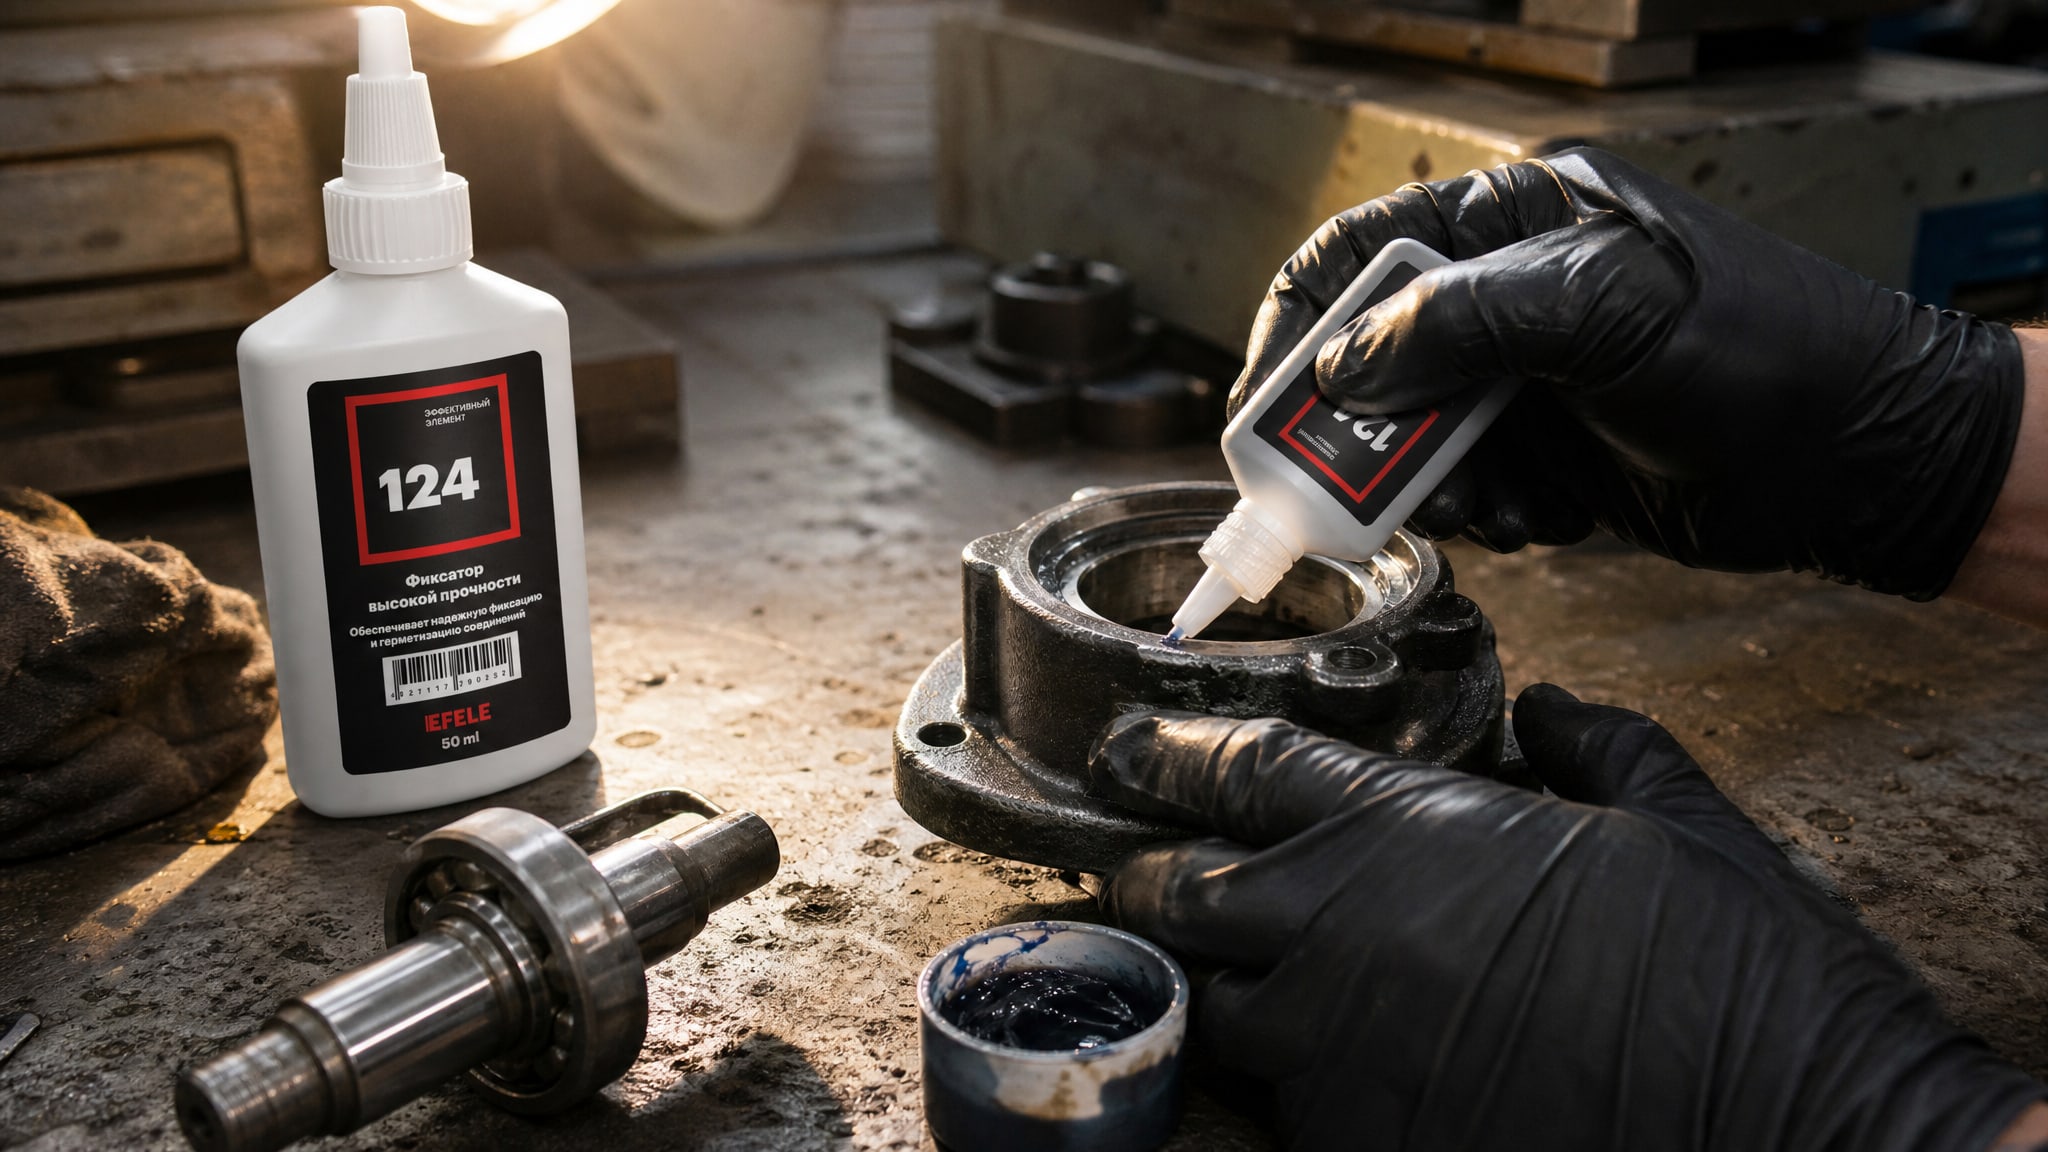
При необходимости фиксации вал-втулочных соединений с малым зазором до 0,15 мм и соответствием пищевым стандартам, применяют специализированные составы. EFELE 124 обеспечивает надежную фиксацию в узких зазорах и совместим с пищевой промышленностью, где требуется контроль над материалами вспомогательного назначения.
Часто задаваемые вопросы
Какой зазор считается нормальным для вал-втулочного фиксатора?
Для большинства промышленных применений нормальный зазор между валом и втулкой находится в диапазоне 0,05–0,15 мм. Это обеспечивает легкую посадку деталей и хороший контакт поверхностей с фиксатором. При зазоре более 0,15 мм нужно переходить на высоковязкие составы. Максимально допустимый зазор для большинства стандартных фиксаторов не превышает 0,25 мм.
Можно ли применять вал-втулочный фиксатор без механической фиксации (шпонки, штифты)?
Да, это основное назначение анаэробного фиксатора. Он создает механическую блокировку между валом и втулкой через полимеризацию в зазоре и надежно предотвращает проворачивание и осевое смещение. На практике на большинстве участков фиксация фиксатором заменила шпонки, благодаря чему упростилась конструкция и повысилась надежность.
Что делать, если после нанесения фиксатора деталь невозможно разобрать?
Это нормальное поведение: анаэробный фиксатор создает неразъемное соединение. Если возникла необходимость разобрать узел, детали нагревают (обычно на 70–100 °C в течение 15–30 минут), что размягчает полимер, и затем деталь можно снять с помощью съемника. После разборки фиксатор удаляют щеткой или шпателем, и поверхности вала и втулки готовы для нового применения.
Влияет ли влажность на полимеризацию анаэробного фиксатора?
Анаэробные фиксаторы полимеризуются в отсутствии кислорода воздуха, а не от влажности. Влага может замедлить процесс, но не остановит его полностью. На влажных или мокрых деталях полимеризация идет медленнее, чем на сухих, поэтому перед нанесением состава посадочные поверхности рекомендуют просушить.
Можно ли нанести вал-втулочный фиксатор на вал или на внутреннюю поверхность втулки?
Да, фиксатор можно наносить на обе поверхности или только на одну (обычно на вал, так как это удобнее). При нанесении на вал состав распределяется более равномерно, благодаря центрифугированию при посадке. Важно нанести его тонкой спиралью или несколькими капельками вдоль оси, не заливая весь объем зазора.
Заключение
Выбор вал-втулочного фиксатора для посадки подшипников скольжения определяется тремя основными параметрами: величиной зазора в соединении (до 0,15 мм - низковязкий состав, 0,15–0,25 мм - высоковязкий), рабочим температурным диапазоном (обычно −55…+150 °C для индустриальных условий) и материалом деталей (сталь, чугун, алюминий). Посадка по ISO/ГОСТ задает допуски и геометрию соединения, а анаэробный фиксатор компенсирует микрозазоры и повышает удержание деталей при вибрации и динамических нагрузках.
Практический алгоритм выбора таков: 1) рассчитайте посадку по таблицам допусков и определите фактический зазор; 2) подберите состав с максимально допустимым зазором, перекрывающим ваш расчет; 3) убедитесь, что температурный диапазон фиксатора соответствует условиям работы; 4) проверьте материал вала и втулки - на алюминии может потребоваться активатор; 5) при необходимости выберите между универсальным, быстроотверждаемым или высокопрочным составом; 6) подготовьте поверхности (очистка, обезжиривание) и нанесите состав тонкой пленкой. Следование этим шагам предотвратит большинство проблем с надежностью и обеспечит стабильность узла на весь срок эксплуатации.