Вал-втулочный фиксатор - это однокомпонентный анаэробный клей, который отверждается в узком металлическом зазоре без доступа воздуха и создает неразъемное соединение. На производстве его используют для фиксации втулок, подшипников, шпонок и других деталей на валах и осях, заменяя шпонки, шпильки и сложную механическую обработку. Выбор правильного состава критичен: если не учесть реальный зазор между деталями и рабочую температуру узла, фиксатор либо не затвердеет полностью, либо потеряет прочность при нагреве, либо не заполнит большой зазор равномерно. В этой статье разбираем, какие параметры смотреть при выборе, как они влияют на надежность соединения и какие ошибки совершают инженеры и закупщики.
Статья адресована техническим специалистам, инженерам и снабженцам, которые подбирают фиксаторы для производственных линий, ремонтных служб и сборки узлов с высокими требованиями к надежности.
Принцип работы анаэробного вал-втулочного фиксатора
Анаэробный фиксатор - это однокомпонентный полимер, который содержит мономеры в стабильном состоянии.
При заполнении узкого металлического зазора между валом и втулкой кислород воздуха перестает проникать в щель, и в присутствии металлических ионов (катализаторов) начинается полимеризация при комнатной температуре. Процесс не требует смешивания компонентов, нагрева или ультрафиолета - все происходит спонтанно внутри зазора.
Технологическая фиксация (когда деталь уже не проворачивается под легким усилием) наступает за 4–15 минут в зависимости от ширины зазора и температуры. Полное отверждение длится около 24 часов при температуре +22 °C. На холоде (при -10…0 °C) процесс замедляется до 36–48 часов, а при нагреве (до +50 °C и выше) ускоряется. Это важно учитывать при планировании сборочного цикла: если узел нужно нагружать быстро, ориентируются на технологическую прочность, а не на полное отверждение.
Сдвиговая прочность типовых составов достигает 26 N/mm² по ISO 10123, что достаточно для удержания подшипников и втулок от проворота в большинстве индустриальных применений. Однако эта прочность остается стабильной только в том диапазоне температур, для которого состав разработан.
Выбор по диаметральному зазору
Зазор между валом и втулкой - первый параметр для подбора фиксатора.
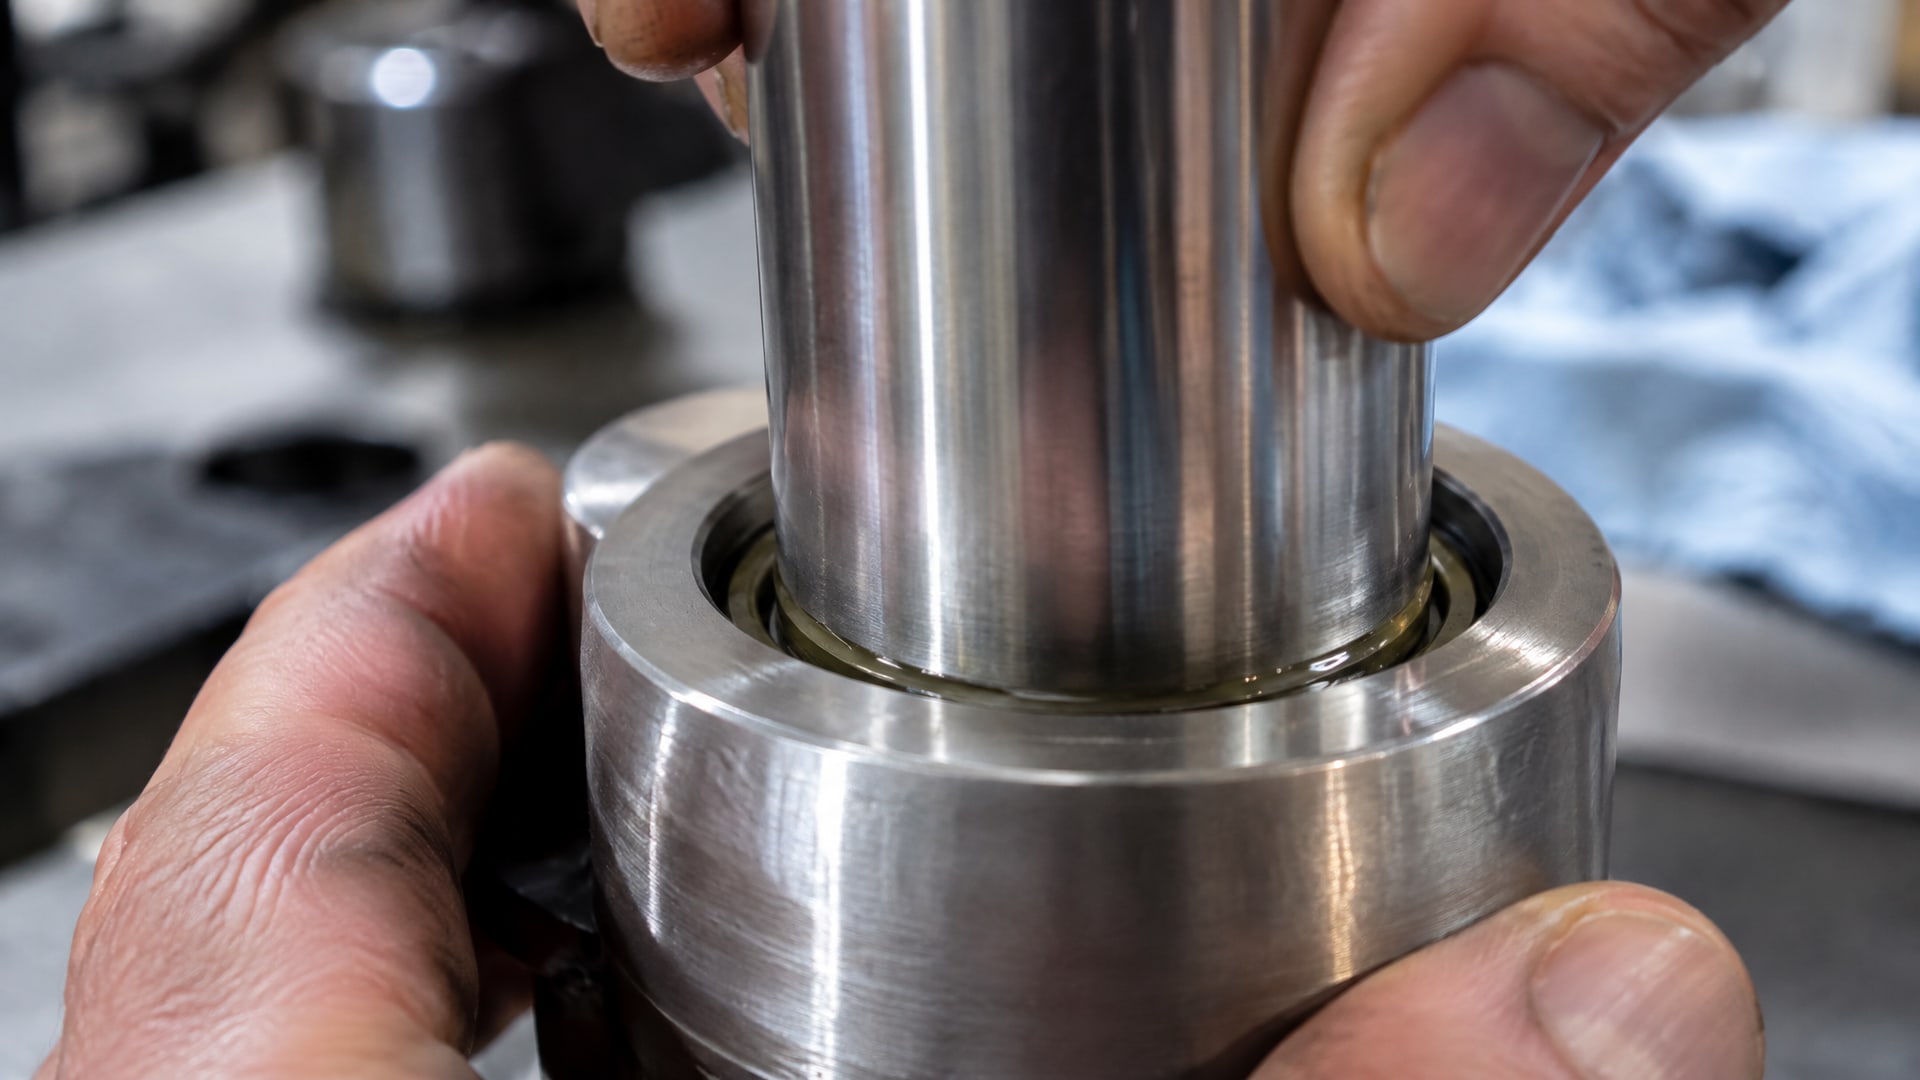
Чем он больше, тем медленнее происходит полимеризация, потому что полимер должен заполнить больший объем и дольше ждать, пока кислород полностью вытеснится из щели. Соответственно, для разных зазоров выпускают составы разной вязкости.
Малые зазоры (0,08–0,15 мм) встречаются при точной обработке валов и втулок, когда допуск невелик. Для них берут низковязкий универсальный состав, который легко затекает в узкий промежуток и отверждается быстро - обычно за 5–10 минут. Избыток состава выдавливается или испаряется, что нормально. На таких посадках часто используют стандартные анаэробные фиксаторы без особых требований к температуре.
Средние зазоры (0,15–0,25 мм) - наиболее типичный случай на производстве. Сюда подходит большинство универсальных составов: они заполняют зазор за счет средней вязкости и полимеризуются за 8–15 минут. Полное отверждение все еще достигается за сутки при комнатной температуре. Эта категория включает большинство посадок подшипников скольжения и втулок на валах при стандартной механической обработке.
Большие зазоры (0,25–0,50 мм) требуют более густого состава, который не вытечет из широкого промежутка до полимеризации. Такие составы отверждаются медленнее (15–20 минут и больше), потому что медленнее вытесняется воздух, но зато надежнее заполняют пространство. На больших зазорах нельзя применять низковязкие составы: они просто вытекут, и соединение останется незафиксированным.
Диаметральный зазор измеряется непосредственно перед сборкой микрометром или штангенциркулем - это обязательная операция. Если чертеж указывает допуск, рассчитывают максимальный зазор в верхнем отклонении вала и втулки и подбирают состав по этому значению. Для горячих узлов, где металл расширяется, нужно также учитывать тепловое расширение: реальный зазор на горячем вале может быть больше, чем на холодном.
Выбор по рабочей температуре эксплуатации
Температура - второй критичный параметр.
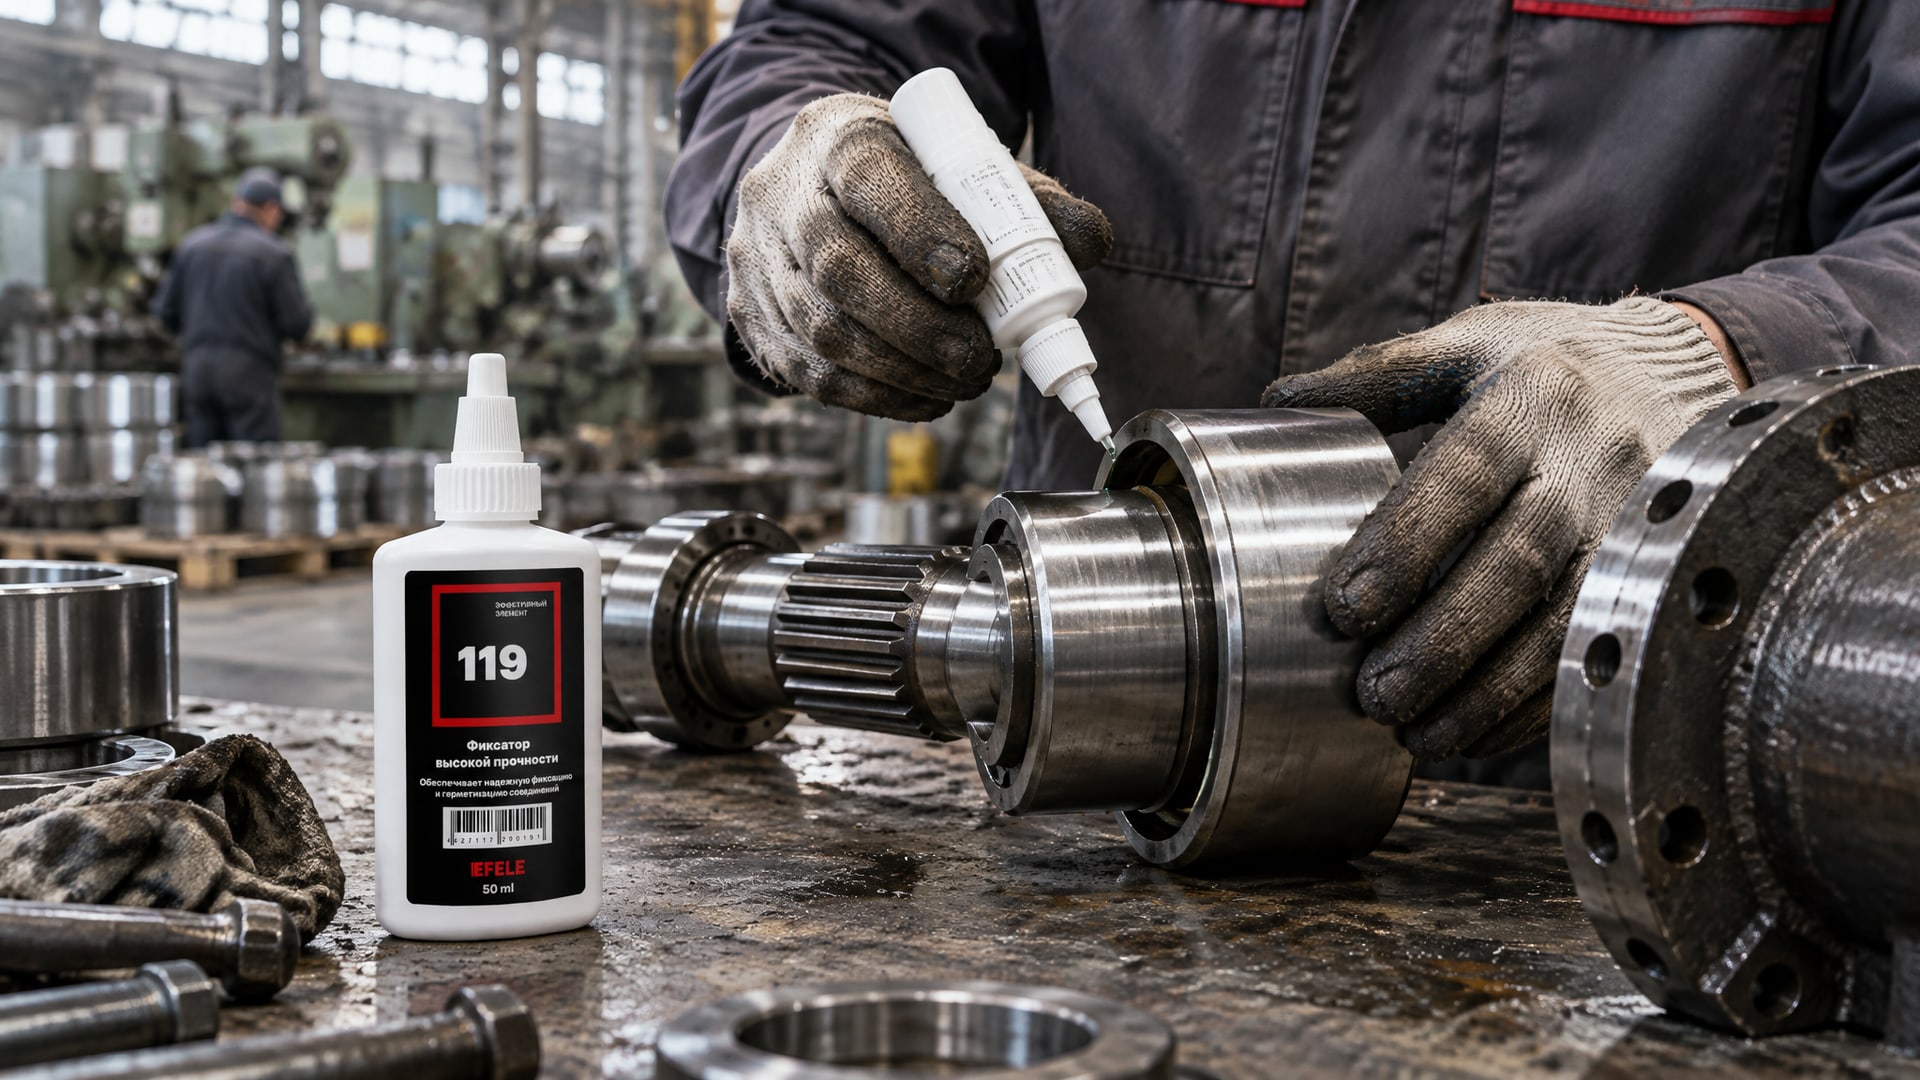
Анаэробные составы теряют прочность при нагреве из-за деградации полимерной матрицы. Разные формулы имеют разные температурные пределы.
Стандартные составы обеспечивают рабочий диапазон примерно от -55 до +150 °C. Они подходят для большинства промышленного оборудования: электромоторов, редукторов, насосов, работающих при комнатной или слегка повышенной температуре. При температурах выше +150 °C прочность начинает быстро падать, и соединение может ослабнуть.
Термостойкие составы рассчитаны на диапазон до +175…+200 °C непрерывно, а кратковременно (несколько часов) выдерживают до +230 °C. Их используют для горячих узлов: подшипников в турбокомпрессорах, втулок на выхлопных коллекторах, деталей рядом с нагревающимися поверхностями. Особо термостойкие составы, такие как EFELE 119, разработаны специально для таких условий и способны обеспечивать надежную фиксацию даже при температурах до +280 °C, сохраняя необходимую когезионную прочность в экстремальных режимах.
Низкотемпературные условия (ниже 0 °C) замедляют полимеризацию, но не останавливают ее. Однако если узел, собранный при -20 °C, постоянно работает при -40 °C или ниже, нужно убедиться, что состав сохраняет хрупкость: при очень низких температурах некоторые полимеры становятся хрупкими и могут потерять адгезию при ударных нагрузках.
При выборе смотрят не только на пиковую температуру, но и на режим: если узел прогревается медленно и работает долго при стабильной высокой температуре, берут состав с хорошей длительной термостойкостью. Если температура скачется (например, холодный пуск с быстрым нагревом), нужна формула с устойчивостью к термошокам и стабильностью в широком диапазоне.
Связь между зазором и температурой при выборе
Зазор и температура никогда не выбираются независимо.
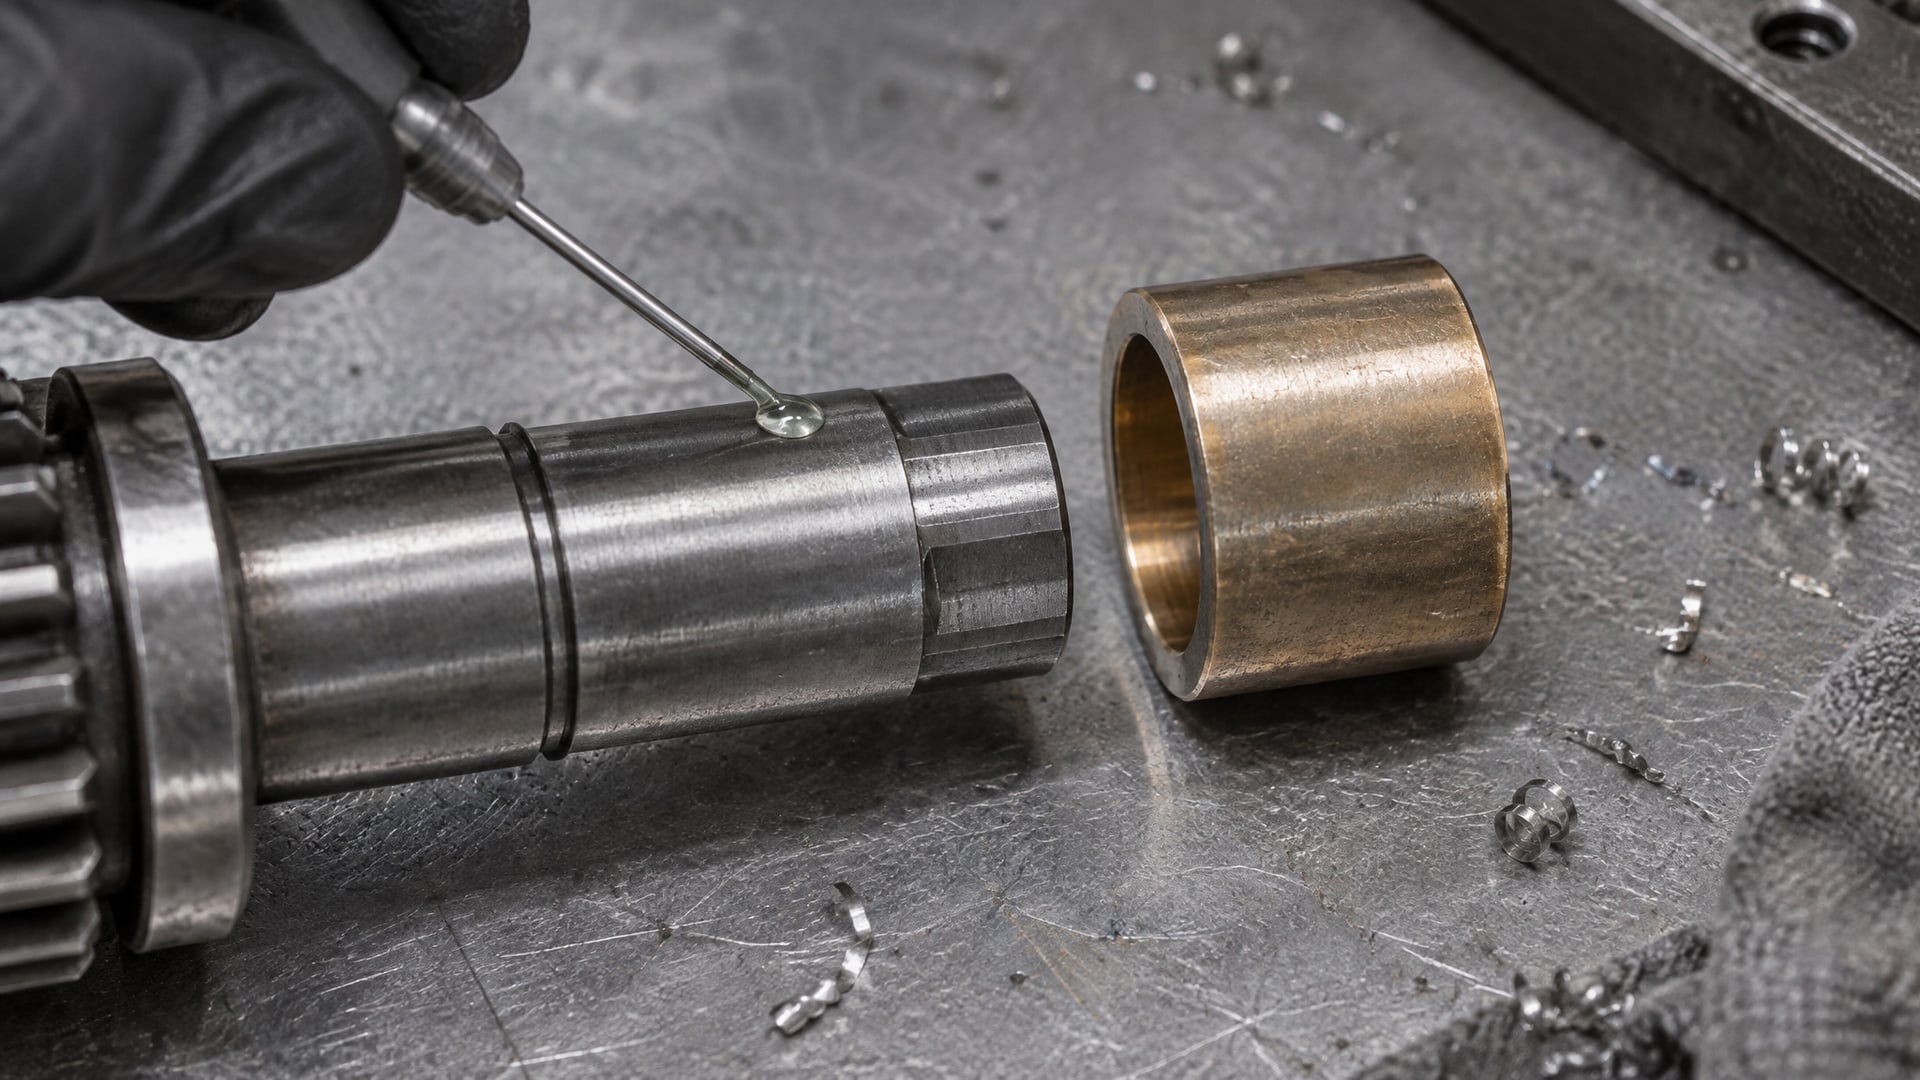
Это взаимосвязанные параметры, и их несогласованность - частая причина отказов фиксатора.
Представьте узел с зазором 0,35 мм, который работает при +180 °C. Если взять универсальный состав для средних зазоров (рассчитанный на +150 °C), может произойти следующее:
- на холоде состав затвердеет за счет своей высокой вязкости,
- при нагреве до +180 °C прочность упадет ниже допустимого значения, и соединение расслабится.
Правильный выбор - термостойкий состав для больших зазоров, который:
- при комнатной температуре заполнит 0,35 мм за счет вязкости,
- при +180 °C сохранит прочность и адгезию.
Обратный случай: малый зазор 0,10 мм, средние температуры (до +100 °C). Здесь избыток термостойкости не нужен - подойдет стандартный универсальный состав, и сокращается время отверждения.
На горячих узлах также следует учитывать тепловое расширение металлов. Если вал и втулка расширяются неравномерно или у них разные коэффициенты линейного расширения, реальный зазор при нагреве может измениться. Фиксатор должен быть способен компенсировать такое изменение, поэтому для критичных посадок часто выбирают состав с чуть большей прочностью на сдвиг, чем минимально требуемая.
Влияние условий сборки и отверждения
Скорость отверждения и достигаемая прочность зависят не только от состава, но и от условий, в которых происходит полимеризация.
Время отверждения при разных температурах:
- При +22 °C (нормальные условия): полное отверждение за 24 часа, технологическая фиксация за 4–15 минут.
- При -10…0 °C: полное отверждение может растянуться до 36–48 часов, технологическая фиксация наступает позже.
- При +50 °C: полное отверждение наступает быстрее, примерно за 12–18 часов.
Если узел собирают в неотапливаемом цехе зимой, время до нагружения сборки нужно планировать с запасом. Если узел сразу после сборки поступает на горячий участок (например, в печь), нужно убедиться, что технологическая фиксация уже наступила: иначе дополнительное тепло может частично размягчить еще не полимеризовавшийся состав.
Чистота поверхностей - обязательное условие. Анаэробные составы работают только в узком металлическом зазоре. Если на валу остались масло, ржавчина, окалина или краска, полимеризация не произойдет или будет неполной. Перед нанесением поверхности обезжиривают растворителем (спирт, ацетон) и протирают сухой тканью. При наличии ржавчины или окалины используют щетку или абразив.
Для посадок подшипников особенно важна чистота беговой дорожки подшипника и гладкой поверхности вала: даже тонкий слой пыли может нарушить полимеризацию. На производственных линиях эту операцию часто автоматизируют или включают в операционную карту сборки.
Температура при нанесении также влияет. Если состав хранился на холоде (ниже +5 °C), перед применением его дают нагреться до комнатной температуры - это ускоряет отверждение. Очень холодный состав из холодильника наносить не рекомендуется.
Подбор состава для различных типов посадок
На практике выбор фиксатора часто начинается с типа посадки, а не с абстрактных параметров.
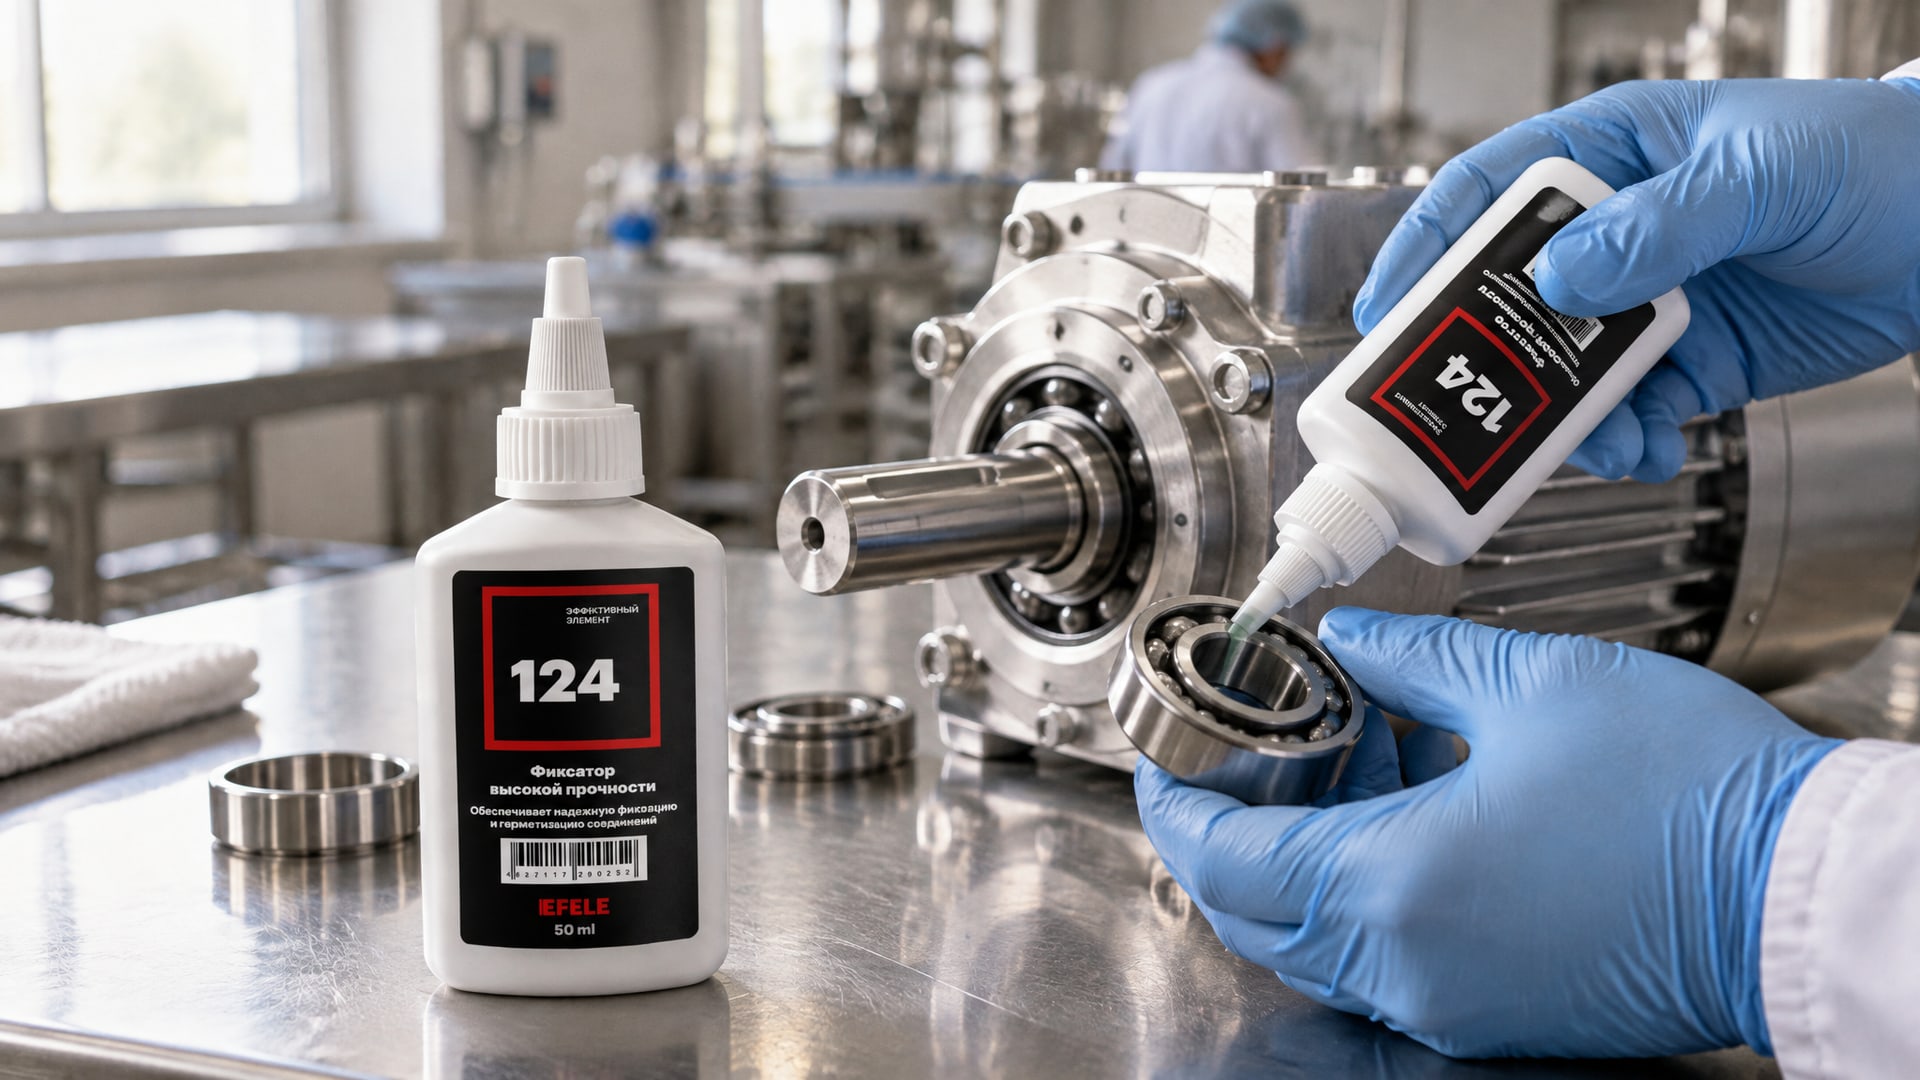
Рассмотрим типичные случаи.
Посадки подшипников на валах: здесь зазор обычно находится в диапазоне 0,08–0,25 мм, температура рабочая до +100…+150 °C (в большинстве электромоторов и редукторов). Подходит стандартный универсальный анаэробный фиксатор. Технологическая фиксация за 10 минут позволяет продолжить сборку, полное отверждение достигается за ночь. Для тяжелонагруженных редукторов или подшипников скольжения в турбокомпрессорах нужна термостойкая формула.
Фиксация втулок скольжения (вспомогательные опоры) часто требует более точного подбора, потому что втулки работают при контакте с валом под нагрузкой. Если втулка бронзовая или из специального полимера, коэффициент теплового расширения отличается от стального вала. Тут выбирают состав с учетом перепада температур и вероятности фреттинга (износа контактных поверхностей из-за вибрации). В некоторых случаях применяют быстроотверждаемые составы, чтобы сократить время до полной функциональности узла.
Фиксация деталей на осях с пищевым допуском (например, на оборудовании пищевой промышленности) требует специального состава. Обычные анаэробные фиксаторы не сертифицированы для контакта с пищевыми продуктами. Для таких применений используют составы с пищевым допуском, такие как EFELE 124, который одновременно обеспечивает надежную фиксацию вал-втулочных соединений и соответствует требованиям санитарного законодательства при контакте с пищевыми продуктами.
Горячие узлы (турбокомпрессоры, выхлопные системы): здесь работают термостойкие составы с диапазоном до +200…+280 °C. Часто зазоры тоже больше (до 0,3–0,5 мм из-за люфтов), поэтому выбирают специализированный состав, рассчитанный именно на такие условия. Время отверждения может быть длиннее, чем у универсальных составов, но надежность оправдывает ожидание.
Практическая методика подбора фиксатора
Алгоритм выбора простой и логичный:
Шаг 1. Определите максимальный диаметральный зазор. Измерьте вал и отверстие втулки микрометром или штангенциркулем. Если указан допуск, рассчитайте наихудший случай: максимальный диаметр вала при нижнем предельном отклонении и минимальный диаметр отверстия при верхнем предельном отклонении. Разница - это максимальный зазор.
Шаг 2. Определите рабочую температуру. Уточните, при какой минимальной и максимальной температуре работает узел. Если температура скачет (например, холодный пуск с быстрым нагревом), запишите как пиковую, так и непрерывную температуру.
Шаг 3. Сопоставьте зазор и температуру с техническими данными фиксаторов. Посмотрите таблицы в техлистах: для каждого зазора указана максимальная рекомендуемая температура (или наоборот, для каждой температуры указан максимальный зазор).
Шаг 4. Выберите состав, который перекрывает оба параметра с небольшим запасом. Если узел работает при +170 °C с зазором 0,22 мм, выбирайте состав, который гарантирует прочность до +175…+180 °C и указывает максимальный зазор 0,25 мм или больше.
Шаг 5. Проверьте дополнительные требования: время отверждения, совместимость с материалами деталей (если есть полимеры, озоны или активные среды), требования к чистоте поверхностей, условия хранения состава.
Шаг 6. Закупите состав и проведите пилотную сборку, если это критичный узел. Проверьте время технологической фиксации, убедитесь, что состав не вытекает и не размазывается. После полного отверждения проведите испытание на сдвиг (попытайтесь провернуть деталь усилием) или, если возможно, испытание на вибрацию или нагрев.
Часто задаваемые вопросы
Можно ли применять вал-втулочный фиксатор без предварительной подготовки поверхности?
Нет. Анаэробные составы работают исключительно в узком металлическом зазоре при прямом контакте с окислами железа на поверхности вала и втулки. Масло, ржавчина, краска и пыль препятствуют полимеризации. Перед нанесением поверхности обязательно обезжиривают растворителем и протирают сухой тканью. Если есть окалина, используют щетку или абразив.
Какое время нужно ждать перед нагружением узла после нанесения фиксатора?
Технологическая фиксация (когда деталь уже не проворачивается под легким усилием) наступает за 4–15 минут при комнатной температуре, в зависимости от зазора и типа состава. Полное отверждение требует около 24 часов при +22 °C. Если нужно нагружать узел быстро, можно ориентироваться на технологическую прочность. При низкой температуре (+0…-10 °C) полное отверждение может растянуться до 36–48 часов.
Как различить универсальный фиксатор и специализированный для горячих узлов?
Посмотрите на техлист: там указан рабочий температурный диапазон. Универсальные составы обычно работают от -55 до +150 °C, специализированные термостойкие - до +175…+200 °C и выше. Также термостойкие составы часто обозначаются как «высокотемпературные» или указывают максимальную температуру явно (например, «до +280 °C»).
Существуют ли быстроотверждаемые вал-втулочные фиксаторы?
Да, такие составы есть. Технологическая фиксация в них наступает быстрее, чем у универсальных - иногда за 2–5 минут вместо 10–15. Они особенно полезны на поточных линиях, где нужно сократить цикл сборки. Однако темп отверждения все еще зависит от температуры и зазора: на холоде или при большом зазоре даже быстроотверждаемый состав затвердевает медленнее.
Может ли фиксатор работать в условиях высокой влажности или агрессивных сред?
Анаэробные составы сами по себе устойчивы к влаге и многим химическим средам после полного отверждения. Однако отверждение происходит исключительно в отсутствие воздуха в узком металлическом зазоре. Если на поверхность попадает вода до полимеризации, она может замедлить или нарушить процесс. После отверждения состав образует инертный полимер, который не размягчается и не вымывается водой или маслом. Для особо агрессивных сред (щелочи, активные окислители) нужно уточнить совместимость в техлисте.
Заключение
Выбор вал-втулочного фиксатора - это инженерная задача, в которой нужно уравновесить два главных параметра: максимальный диаметральный зазор между деталями и рабочую температуру узла. Типовые универсальные составы работают в диапазоне зазора 0,15–0,25 мм и температур -55…+150 °C, что покрывает большинство стандартного промышленного оборудования. Для больших зазоров берут более вязкие составы, для горячих узлов - термостойкие формулы с расширенным температурным диапазоном. Ошибки при подборе (например, применение универсального состава при +180 °C или низковязкого состава при зазоре 0,40 мм) приводят к ослаблению соединения, вибрации и преждевременному износу.
Перед закупкой проверьте техлист конкретного состава по двум критериям сразу, убедитесь в чистоте поверхностей и спланируйте время отверждения с учетом температуры в цехе. При сомнениях проведите пилотную сборку и испытание на нагрев - это предотвратит дорогостоящие отказы на производстве. Правильно подобранный фиксатор служит надежно, сокращает время обработки деталей и повышает ресурс узла.