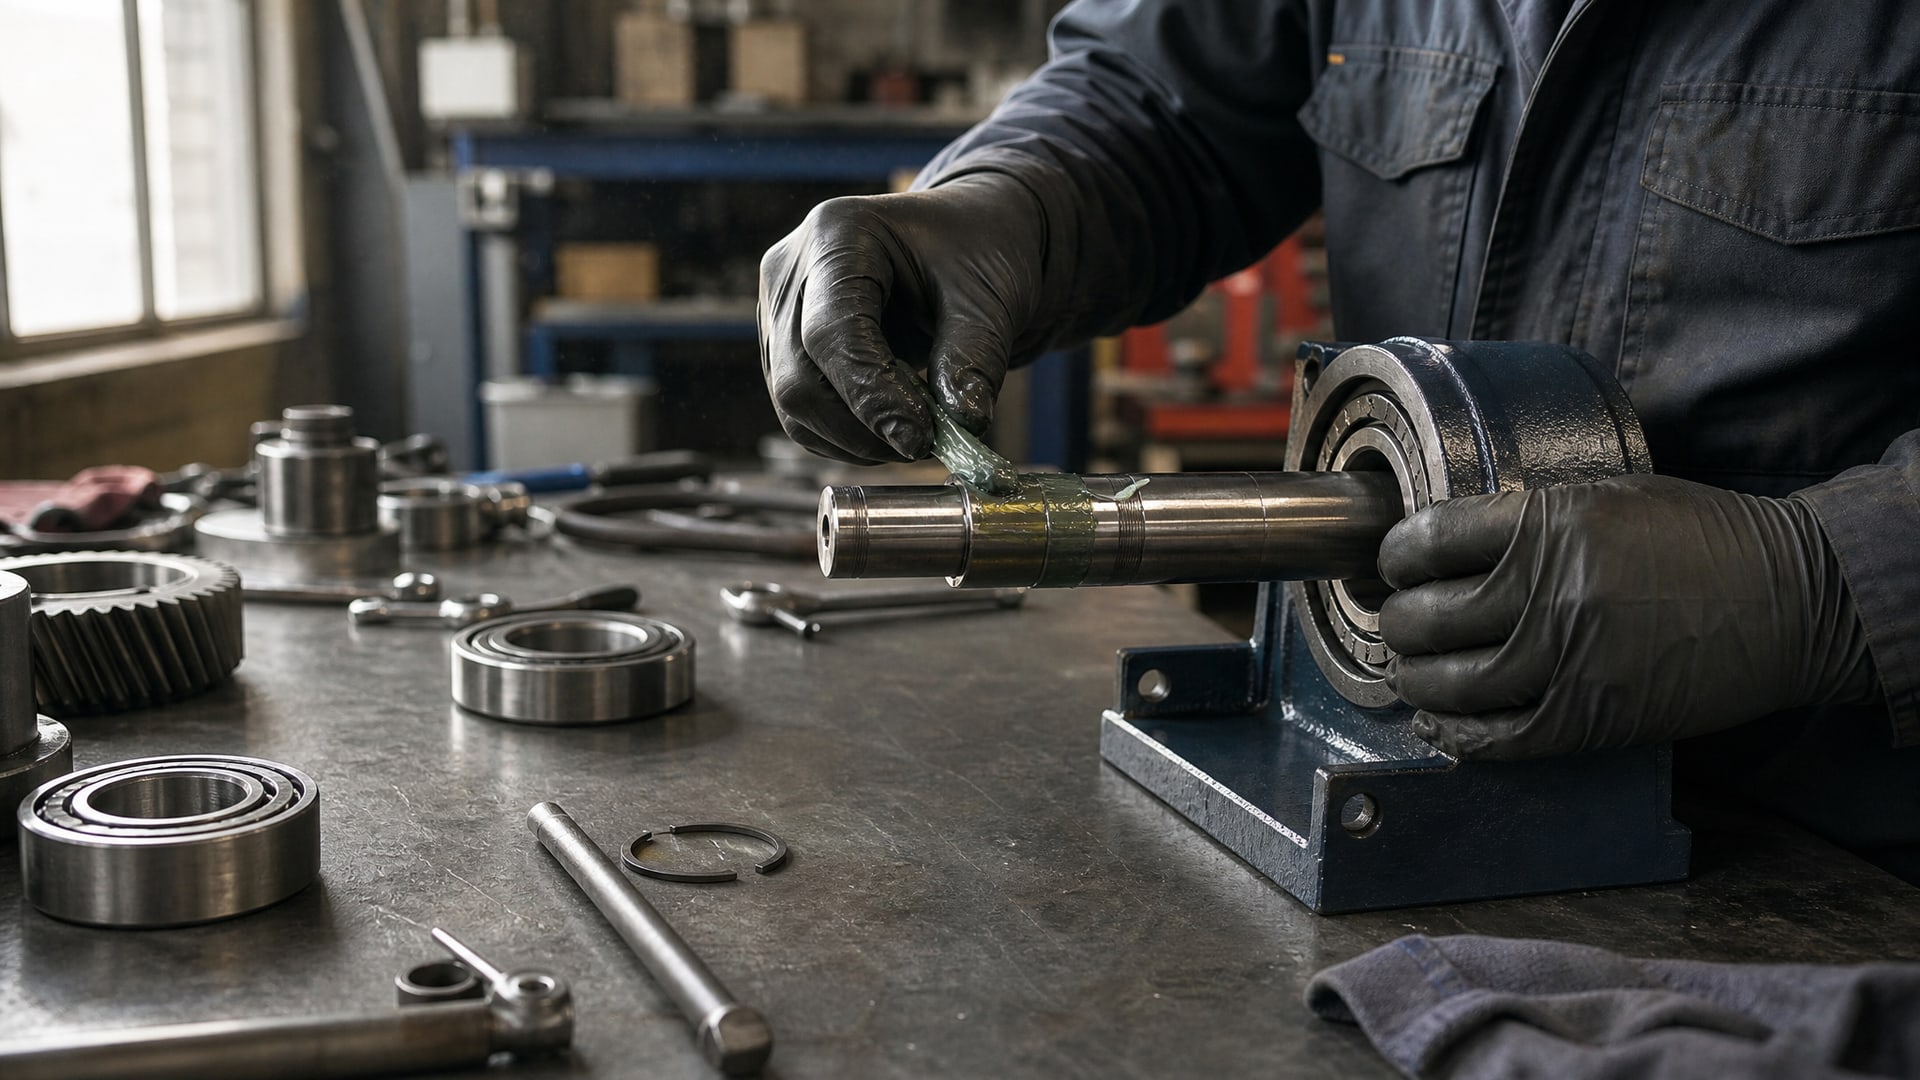
Вал-втулочный фиксатор - это анаэробный состав, который фиксирует цилиндрические соединения без механического натяга, заполняя микроскопические зазоры между деталями. Выбор правильного фиксатора для посадки подшипников или втулок напрямую влияет на надежность узла, его долговечность и безопасность эксплуатации. Основная сложность в том, что универсального решения не существует: каждое соединение требует индивидуального подхода с учетом трех ключевых параметров - величины зазора, типа посадки и рабочей температуры.
Статья поможет техническим специалистам, инженерам и снабженцам понять логику выбора фиксатора, разобраться в стандартных типах составов и избежать ошибок при подборе материала для конкретного узла. Вы узнаете, как измерить зазор, какие температурные диапазоны учитывать и почему «более сильный» фиксатор не всегда лучше.
Основные типы вал-втулочных фиксаторов и их назначение
Анаэробные фиксирующие составы для цилиндрических соединений делятся на несколько групп в зависимости от назначения и допустимого зазора.
Самая распространенная категория - retaining compounds, специально разработанные для фиксирования подшипников на валах, втулок в корпусах и других плотных или переходных соединений.
Для плотных посадок применяют низковязкие составы, которые легко проникают в микрозазоры размером до 0,15 мм. Эти материалы капиллярно затягиваются в узкие щели и надежно фиксируют детали без дополнительного давления. Если зазор больше - в диапазоне 0,15–0,25 мм - требуется переходный тип фиксатора с повышенной вязкостью. Для еще более свободных посадок (до 0,30 мм) выбирают вязкие retaining compounds, которые заполняют большое пространство и не вытекают до полимеризации.
Все эти составы работают по одному принципу: в отсутствие воздуха (анаэробных условиях) они полимеризуются и превращаются в твердый полимер, связывающий детали. Скорость полимеризации зависит от влажности металла, его активности (сталь быстрее медь), температуры окружающей среды и типа состава. Для фиксации посадки подшипника обычно выбирают именно retaining compounds, так как они изначально предназначены для подшипниковых узлов и работают при рабочих температурах до 150–230 °C.
Определение зазора соединения вал-втулка
Первый и критически важный шаг - установить реальный диаметральный зазор, а не ориентироваться только на номинальный размер по чертежу.
На практике зазор формируется на пересечении полей допусков вала и втулки по системе ISO или ГОСТ.
Если вал имеет поле допуска g6, а втулка H7, то диаметральный зазор рассчитывается как разность верхних предельных размеров. Для стандартных посадок используют таблицы ISO допусков, где легко найти минимальный и максимальный зазоры для конкретного диаметра. Например, для вала Ø20 мм в посадке H7/g6 зазор составляет примерно 0,005–0,040 мм, что требует низковязкого фиксатора.
Важно понимать, что изготовленные детали не всегда попадают в середину поля допуска. После механической обработки стоит измерить зазор инструментально: можно использовать радиальный зазор подшипника, если речь идет о посадке на вал, или провести косвенное измерение через калибры и микрометр. Если в наличии у закупщика нет инструмента для прямого измерения, следует запросить сертификат изготовителя с указанием полученных размеров.
Максимальный и минимальный зазоры - два значения, на которые ориентируются при выборе фиксатора. Если даже при максимальном зазоре состав будет работать - это надежный выбор. Если же выбрать состав с малой вязкостью для узкого зазора, а реальный зазор оказался больше, фиксатор может вытечь до отверждения, и соединение не зафиксируется.
Влияние сервисной температуры на выбор фиксатора
Температура эксплуатации узла определяет, насколько долго фиксатор будет сохранять свою прочность и надежность.
Производители указывают две температурные границы: нижнюю и верхнюю сервисную температуру. Типичный диапазон составляет -55…+180 °C, однако для высокотемпературных применений существуют специальные составы с верхней границей +230 °C.
Нижний предел (-55 °C) относится к условиям хранения и кратковременной работы на холоде. Верхний предел - это максимальная непрерывная рабочая температура, при превышении которой полимер теряет твердость и начинает размягчаться, снижая прочность фиксации. Для подшипниковых узлов и вал-втулочных соединений, работающих при комнатной температуре (до +60…+80 °C), подходят стандартные составы с диапазоном до +150…+175 °C. Если узел нагревается до +100…+150 °C, стоит выбрать состав с верхней границей не менее +200 °C.
Опасно применять фиксатор за пределами его температурного диапазона. При недогреве соединение может остаться недостаточно прочным, а при перегреве фиксатор потеряет несущую способность, и детали начнут проворачиваться относительно друг друга. Для горячих узлов (выше +150 °C) используют анаэробные retaining compounds с повышенной термостойкостью, которые сохраняют надежность даже при длительном воздействии высоких температур.
Также важно помнить, что рабочая температура влияет на сами детали соединения. Температурное расширение вала и втулки может изменить осевой зазор и преднатяг в подшипниковом узле. Если узел проектировался с плотной посадкой, нагрев может привести к ее ослаблению. В этом случае анаэробный фиксатор предотвращает проворот детали несмотря на изменение зазора.
Логика выбора фиксатора: практический алгоритм
На практике выбор вал-втулочного фиксатора проходит в три этапа.
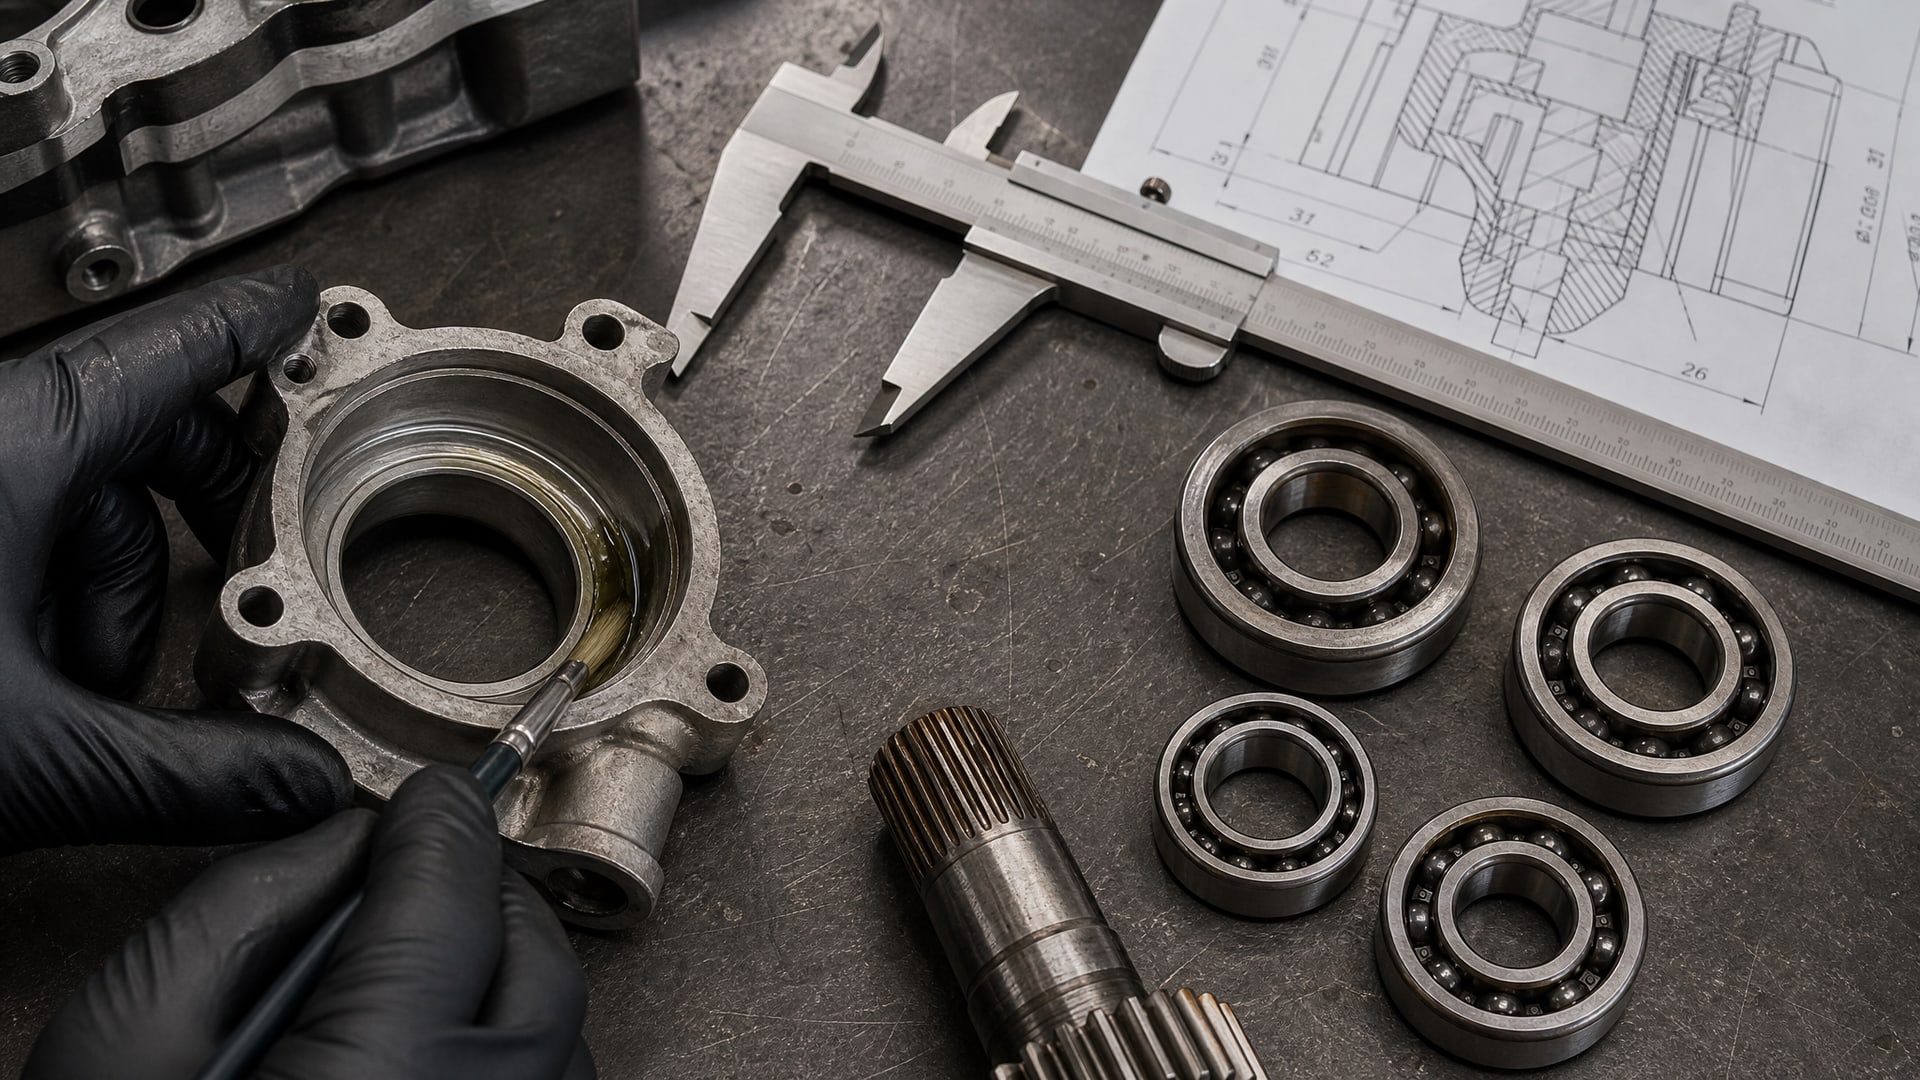
Сначала определяют тип посадки по чертежу или сертификату изготовителя: плотная, переходная или с зазором. Затем измеряют или рассчитывают реальный диаметральный зазор, используя ISO/ГОСТ допуски. И наконец, уточняют сервисную температуру узла в нормальном режиме эксплуатации и при возможных перегревах.
После этого переходят к выбору из доступных составов. Если зазор не превышает 0,15 мм, берут низковязкий анаэробный состав для плотных посадок. Если зазор в диапазоне 0,15–0,25 мм, выбирают средневязкий retaining compound. Если зазор больше 0,25 мм, нужен высоковязкий фиксатор, часто с заявленным допустимым зазором до 0,30 мм.
Затем проверяют сервисную температуру выбранного состава. Если верхний предел ниже максимальной рабочей температуры узла, этот состав не подходит - нужно искать аналог с большей термостойкостью. Если верхний предел выше рабочей температуры с запасом (минимум на 30–50 °C), состав может быть подходящим.
Нельзя забывать про время отверждения. После нанесения фиксатора полная прочность достигается примерно за 24 часа при 22 °C. В течение этого времени детали не должны испытывать нагрузки. Если это невозможно, нужно выбрать состав с ускоренным отверждением или подождать соответствующего времени перед вводом узла в эксплуатацию.
Таблица выбора фиксатора по зазору и температуре
| Диаметральный зазор | Тип посадки | Рекомендуемая вязкость | Рабочая температура до | Примечание |
|---|
| До 0,15 мм | Плотная, переходная | Низкая | +150…+180 °C | Капиллярная фиксация, быстрое проникновение |
| 0,15–0,25 мм | Переходная, с небольшим зазором | Средняя | +175…+200 °C | Стандартный retaining compound |
| 0,25–0,30 мм | Зазор свободнее | Высокая | +180…+230 °C | Требуется повышенная вязкость для предотвращения вытечки |
| Любой | Подшипниковые узлы | Специализированная | +150…+230 °C | Выбор из retaining compounds по зазору и температуре |
Контроль качества и испытания фиксаторов
При поступлении партии вал-втулочного фиксатора важно убедиться, что состав соответствует требуемым параметрам.
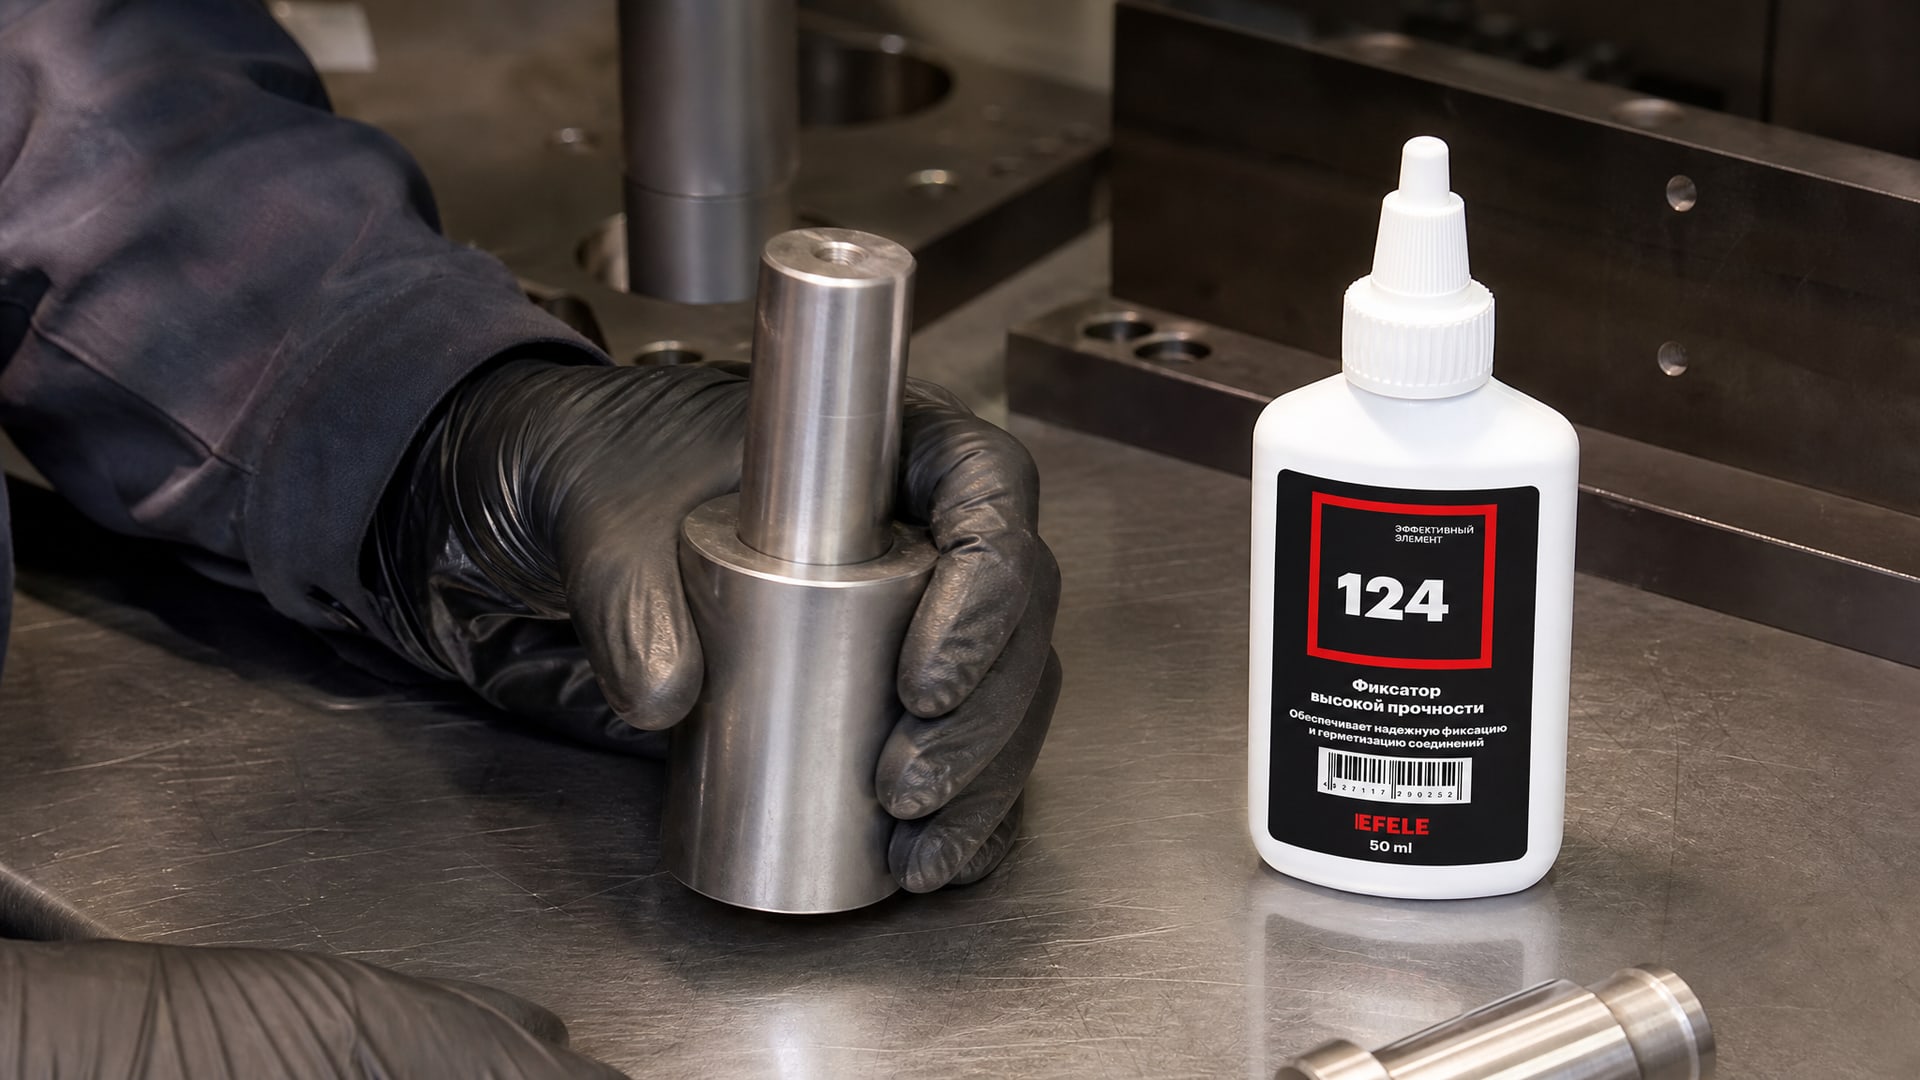
Производители проводят испытания по стандарту ISO 10123, который определяет прочность на сдвиг в специальных сборках «pin & collar» - цилиндр из мягкой стали с втулкой из твердой стали, соединенные через тонкий зазор фиксирующим составом.
Прочность на сдвиг показывает, с какой силой состав удерживает детали против относительного сдвига. Для retaining compounds типичные значения прочности на сдвиг находятся в диапазоне 15–25 МПа при комнатной температуре и пропорционально снижаются при повышении температуры. Однако эти данные получены в лабораторных условиях на стальных образцах, поэтому на практике нужно учитывать материалы реального узла, его геометрию и условия работы.
Перед закупкой фиксатора стоит запросить у производителя техническое описание (TDS), где указаны точные значения прочности, температурные диапазоны, время отверждения и рекомендации по применению. На производствах с высокими требованиями к надежности (например, в машиностроении или транспортной отрасли) проводят дополнительные испытания партии на соответствие спецификации.
Опасно применять фиксаторы неизвестного происхождения или без документации. Состав может не отвердеть при нужных условиях, или отвердеет, но не обеспечит требуемую прочность. Для фиксации вал-втулочных соединений с надежностью требуется документированный состав от проверенного поставщика, с известными характеристиками и гарантией соответствия стандартам.
Для соединений с требованиями к гигиене и возможностью контакта с пищевыми средами стоит обратить внимание на составы с пищевыми допусками. Например, в применении фиксации на линиях фасовки или расфасовки используют анаэробный клей EFELE 124, который обеспечивает фиксацию вал-втулочных соединений с зазором до 0,15 мм и допускает случайный контакт с пищевыми продуктами, что критично для пищевых производств.
Часто задаваемые вопросы
Как правильно измерить диаметральный зазор вала и втулки?
Зазор можно измерить инструментально микрометром и щупом или рассчитать по допускам ISO/ГОСТ. Для вала измеряют наименьший диаметр, для втулки - наибольший внутренний диаметр. Разница между ними - диаметральный зазор. Если деталь уже собрана, можно косвенно оценить зазор через таблицы стандартных посадок для соответствующего диаметра. Всегда используют максимальный зазор из поля допусков при выборе фиксатора.
Что произойдет, если выбрать слишком вязкий фиксатор для узкого зазора?
Фиксатор не сможет капиллярно проникнуть в узкий зазор из-за высокой вязкости. Он останется снаружи и может высохнуть или частично полимеризоваться, но не заполнит соединение и не обеспечит прочную фиксацию. Детали могут остаться незафиксированными или зафиксированными с недостаточной прочностью.
Как температура влияет на надежность фиксации подшипника?
Высокая температура размягчает полимер, из которого состоит фиксатор, снижая его твердость и прочность на сдвиг. Если рабочая температура превышает верхний предел состава, фиксатор потеряет несущую способность, и подшипник может провернуться на валу. Поэтому важно выбирать состав с сервисной температурой, превышающей максимальную рабочую температуру узла.
Можно ли сразу нагружать узел после нанесения фиксатора?
Нет. Хотя деталь может быть «схвачена» за несколько часов, полная прочность достигается примерно за 24 часа при 22 °C. Время отверждения может быть дольше при низких температурах и короче при нагреве. Введение узла в эксплуатацию раньше может привести к нарушению соединения и потере фиксации.
Отличается ли выбор фиксатора для подшипника от выбора для обычной втулки?
Принципы выбора одинаковы: зазор, тип посадки и температура. Но для подшипников дополнительно нужно учитывать, что рабочая температура влияет на осевой зазор в подшипнике, что может ослабить посадку. Поэтому для подшипниковых узлов используют специализированные retaining compounds, разработанные именно для этого назначения и проверенные на совместимость с подшипниковыми материалами.
Заключение
Выбор вал-втулочного фиксатора для посадки подшипников - это не одноразовое решение, а система из трех взаимосвязанных параметров. Реальный диаметральный зазор, тип посадки по стандартам ISO/ГОСТ и сервисная температура эксплуатации определяют, какой состав будет работать надежно, а какой окажется неподходящим. Универсальный фиксатор, подходящий для любых зазоров и температур, не существует - каждое соединение требует индивидуального подхода.
Практический алгоритм выбора прост: сначала измеряют или рассчитывают максимальный зазор, затем выбирают вязкость состава, соответствующую этому зазору, и наконец проверяют, что сервисная температура состава перекрывает рабочий диапазон узла с запасом. После этого остается убедиться, что время отверждения совместимо с графиком ввода узла в эксплуатацию. Следуя этой логике, вы избежите ошибок и обеспечите надежную фиксацию соединения на весь срок его службы.