Посадка подшипника на вал - одна из ключевых операций в сборке механизмов и ремонте оборудования. Традиционно эту операцию выполняют методом нагрева корпуса или прессовки с большим усилием, что требует специального инструмента и квалифицированного персонала. Однако существует более простой и доступный способ: использование анаэробного фиксатора, который отверждается в отсутствие воздуха и обеспечивает надежное соединение без температурной подготовки.
Анаэробные фиксаторы работают в зазоре между близко прилегающими металлическими поверхностями, заполняя микронеровности и создавая прочное соединение. Это решение особенно ценно для операций на производстве, в ремонтных мастерских и при полевых работах, когда доступ к нагревательному оборудованию ограничен или когда нужна максимальная скорость монтажа. Статья предназначена для инженеров, технических специалистов и закупщиков, которые ищут практический способ фиксации подшипников без усложнения технологии.
Роль стандартов в выборе посадки подшипника
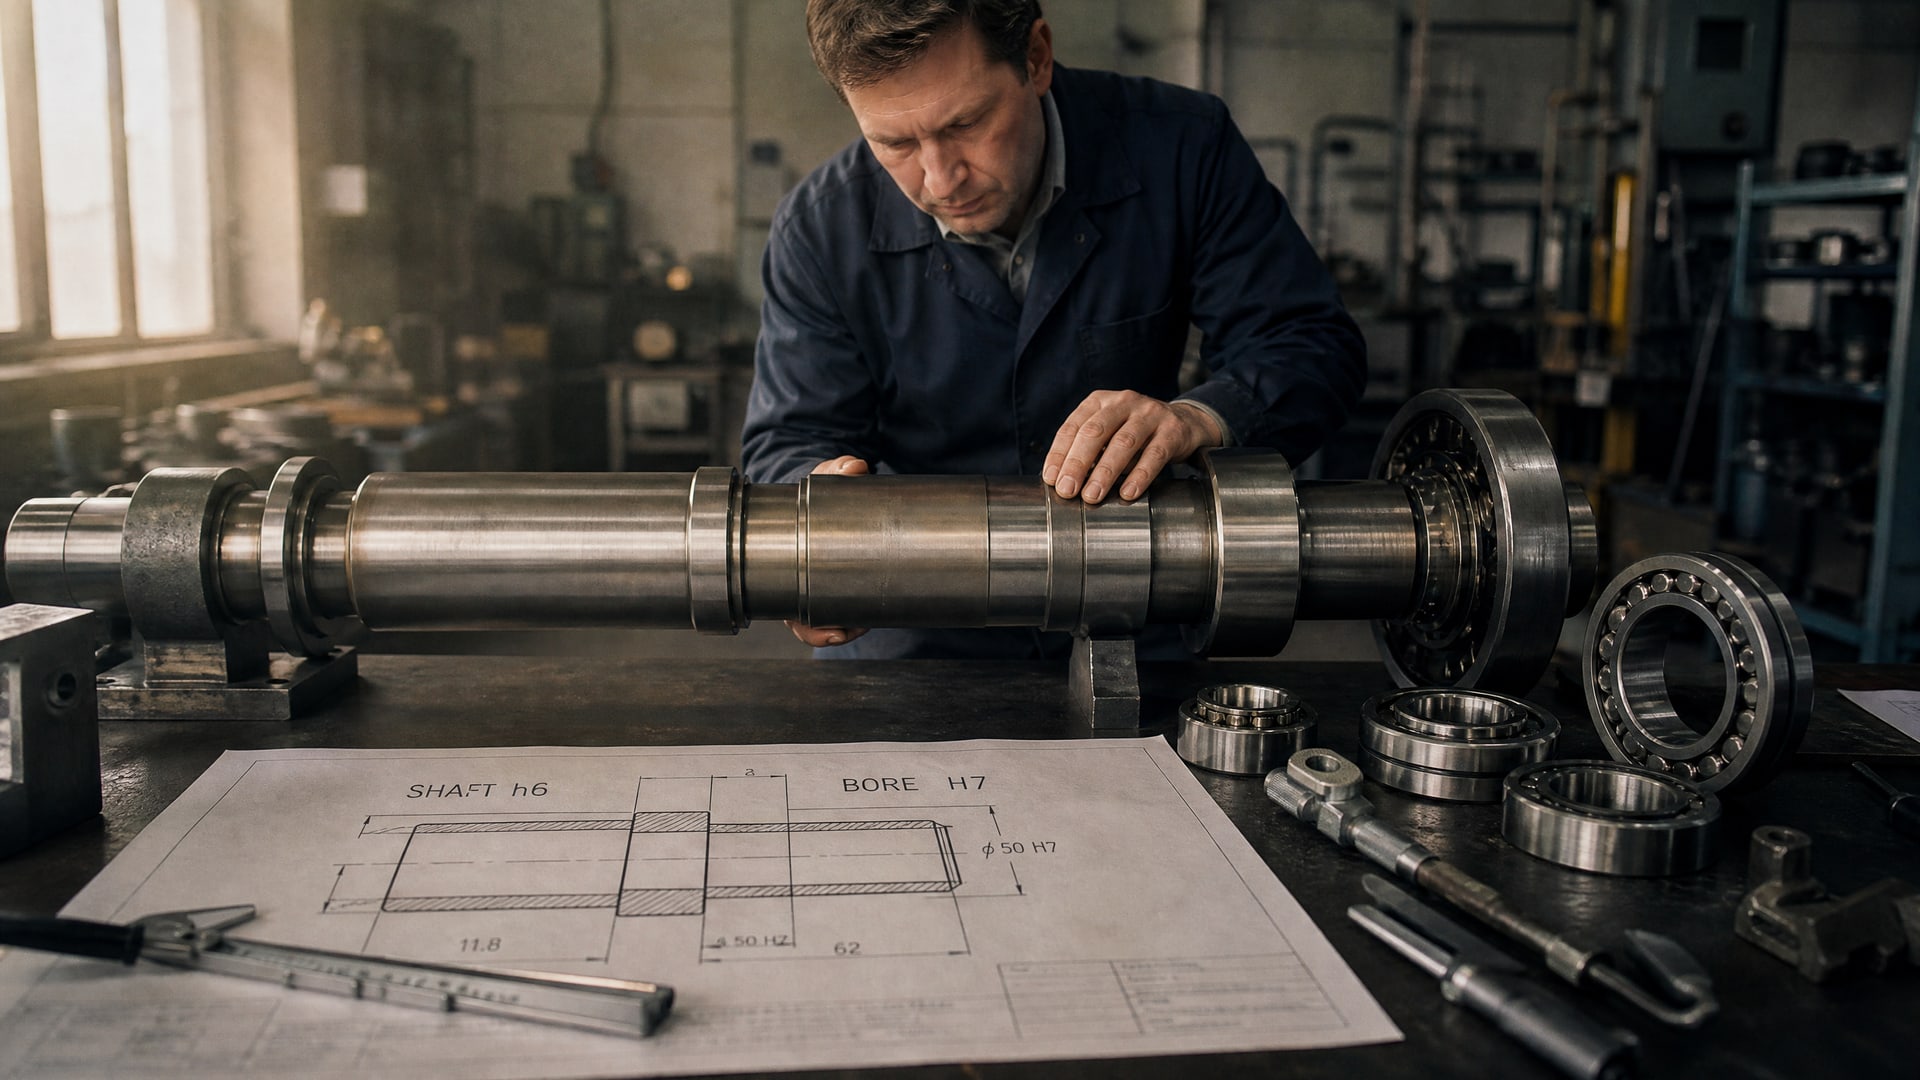
Прежде чем применять анаэробный фиксатор, нужно понимать, что посадка подшипника регламентируется ГОСТ 3325-85.
Этот стандарт задает поля допусков для валов и корпусов, в которые запрессовываются или устанавливаются подшипники качения. Стандарт указывает обозначения посадок - например, h6 для вала или H7 для отверстия, - которые определяют допустимый зазор или натяг.
Анаэробный фиксатор не отменяет эти требования, а дополняет их. Его основная роль - заполнить микронеровности между валом и внутренним кольцом подшипника, компенсировать небольшие отклонения в геометрии и предотвратить микроподвижки (фреттинг-коррозию). Если посадочное место изношено или геометрия сильно отклоняется от допусков, одного только фиксатора будет недостаточно - потребуется восстановительная обработка поверхности.
Правильный выбор посадки по ГОСТ 3325-85 - первый и самый важный этап. Фиксатор станет гарантией того, что собранное соединение останется неподвижным и надежным на протяжении всего срока эксплуатации.
Как анаэробный фиксатор работает на практике
Анаэробные соединения класса retaining compound представляют собой жидкие составы вязкостью около 500 мПа·с при 25 °C.
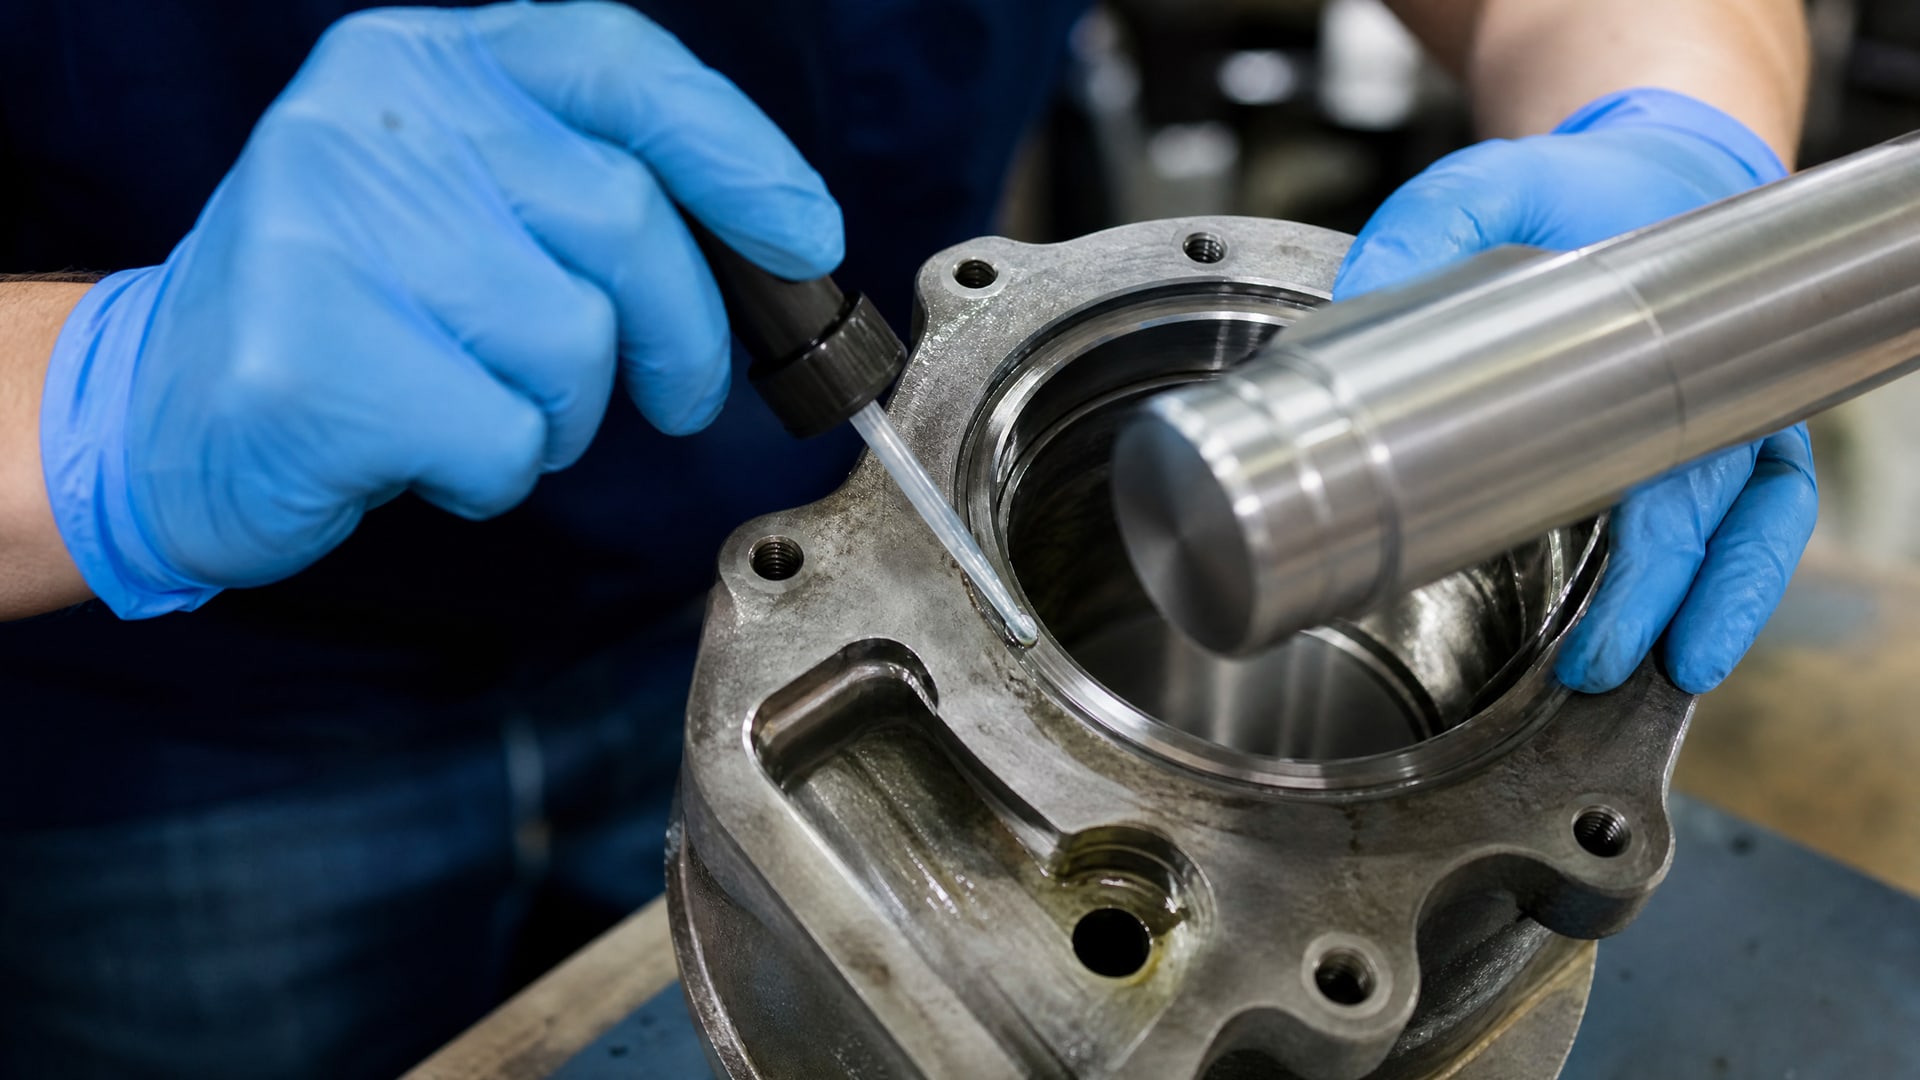
Они отверждаются только в контакте с металлом (особенно с железом и его сплавами), в отсутствие кислорода. На воздухе такой материал не полимеризуется, поэтому его можно наносить заранее и работать без спешки.
Процесс отверждения требует времени. По техническим данным, для стандартного состава полное отверждение происходит за 12 часов при комнатной температуре (22 °C). После этого прочность соединения на сдвиг для стальных поверхностей составляет не менее 27 Н/мм². Для нержавеющей стали показатели аналогичны, а для алюминия - ниже, около 18 Н/мм², что связано с особенностью взаимодействия полимера с различными металлами.
Рабочий температурный диапазон для типовых составов - от -55 °C до +180 °C в зависимости от рецептуры. Это означает, что собранное соединение остается работоспособным как в холодных условиях промышленного конвейера, так и во время стандартного нагрева узла при эксплуатации. Нет необходимости в предварительном прогреве элементов, что существенно упрощает монтаж на производстве.
Пошаговая технология посадки подшипника без нагрева
Успех применения анаэробного фиксатора зависит от соблюдения нескольких простых, но обязательных этапов подготовки.
Этап 1: Очистка и обезжиривание
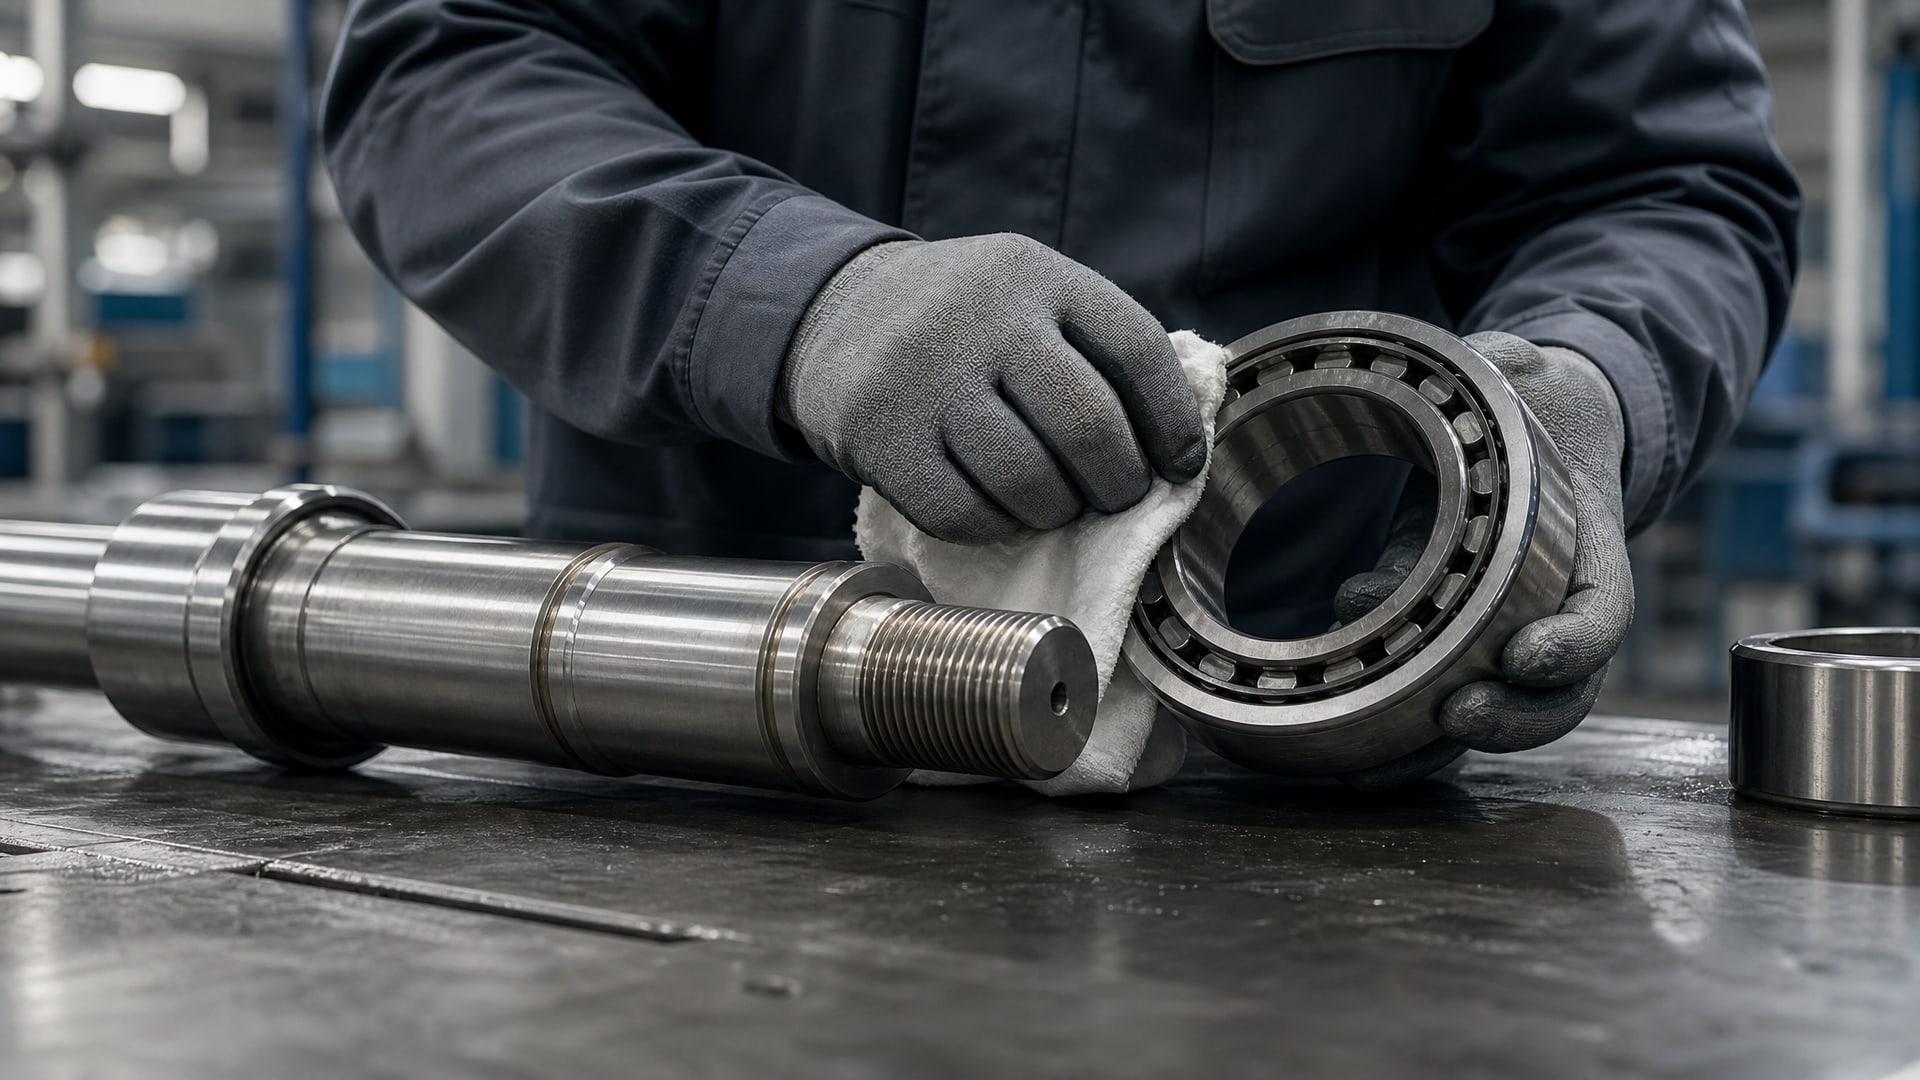
Вал и внутреннюю поверхность подшипника необходимо очистить от грязи, пыли и масляных пленок. Любые загрязнения - включая следы антисепайза, прокатного масла или консервационной смазки - станут барьером между фиксатором и металлом, снизив его адгезию и конечную прочность.
Используй мягкую щетку, сухую тряпку без ворса и, если требуется, обезжиривающий спирт или специальный очиститель. Дай поверхностям высохнуть. На глаз проверь, нет ли визуальных загрязнений - поверхность должна выглядеть чистой и сухой.
Этап 2: Нанесение фиксатора
Нанеси состав тонким равномерным валиком по окружности вала, в той зоне, где будет располагаться внутреннее кольцо подшипника. Не наноси весь материал в одну точку и не стремись к избыточному количеству - при запрессовке лишний материал все равно будет выдавлен наружу и загрязнит рабочее место.
Для вала диаметром 20-50 мм достаточно одной непрерывной линии фиксатора вдоль окружности. Толщина наносимого слоя - минимально видимая пленка, которая заполнит микронеровности при сборке.
Этап 3: Запрессовка подшипника
Установи подшипник на вал плавным, равномерным усилием. Используй пресс или молоток с мягкой оправкой, передавая усилие через внутреннее кольцо подшипника. Никогда не бей по внешнему кольцу - это приведет к повреждению тел качения.
Усилие при холодной запрессовке должно быть выше, чем при нагреве, но посадочные места с правильными допусками по ГОСТ 3325-85 все равно позволяют выполнить монтаж без специального оборудования на большинстве производств.
Этап 4: Выдержка перед эксплуатацией
После установки подшипника дай соединению отверждаться. По инструкциям производителя, для стандартной сборки полное отверждение происходит за 12 часов при 22 °C. На практике многие механизмы можно запустить раньше, если нагрузки будут легкими и плавными, но для критичных узлов лучше выдержать полный цикл.
В условиях производства, когда нужна максимальная скорость, фиксаторы подбирают с более короткой полимеризацией - например, 1-2 часа вместо 12. Важно перепроверить совместимость состава с материалами и температурами конкретного узла.
Фиксатор против микроподвижек и фреттинг-коррозии
На практике микроподвижки между валом и внутренним кольцом подшипника - это одна из основных причин преждевременного износа и выхода из строя узла.
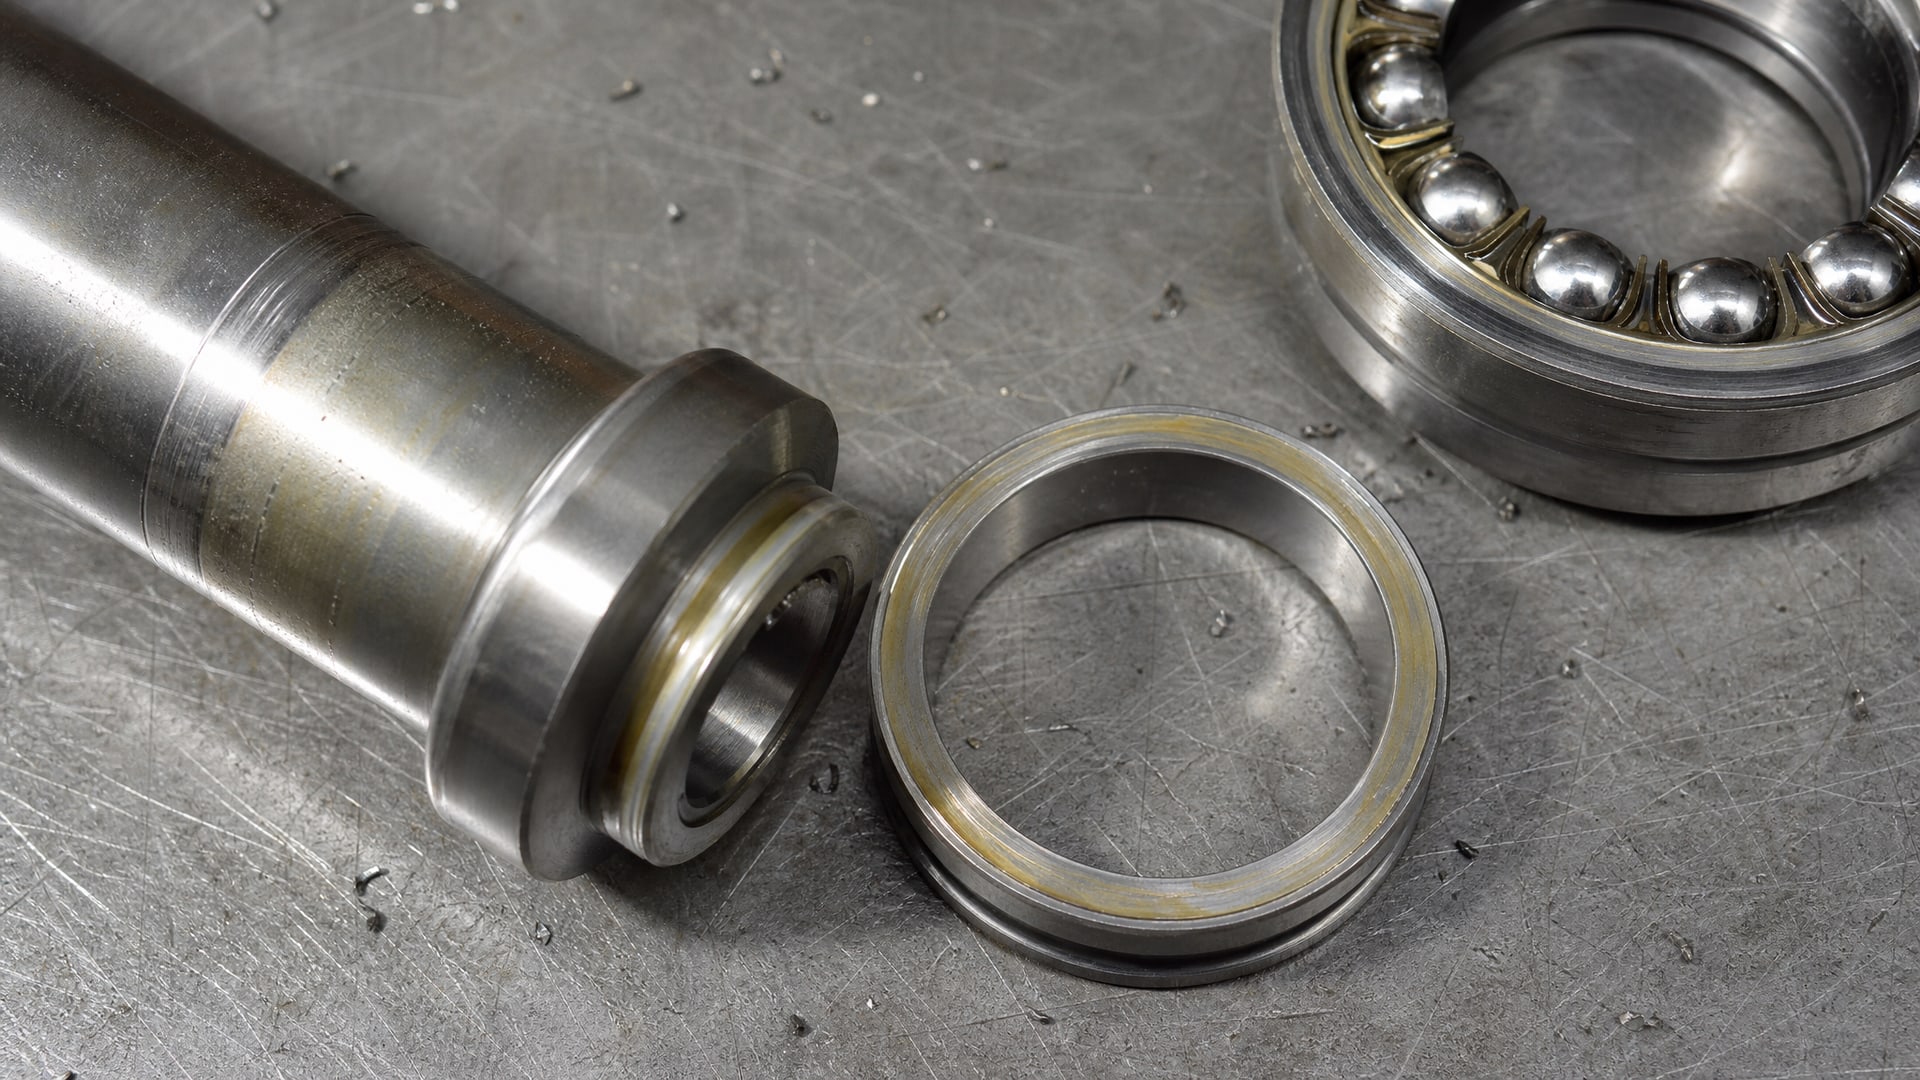
Даже небольшие колебания (фреттинг-движения) приводят к абразивному износу, образованию ржавчины в контактной зоне и разрушению поверхностного слоя металла.
Традиционная посадка с натягом предотвращает микроподвижки благодаря силе трения. Однако достичь требуемого натяга часто можно только нагревом, что усложняет и замедляет производство. Анаэробный фиксатор решает эту проблему иначе: он физически заполняет промежутки и связывает поверхности в единое целое, исключая малейшие колебания. На валах с зазором до 0,15 мм такой подход особенно эффективен, поскольку фиксатор стабилизирует соединение без предварительного увеличения давления.
Для вал-втулочных соединений с микроподвижками в условиях влажности, вибрации и вымывания смазки анаэробный компонент работает как профилактическое средство против коррозии. Он герметизирует контактную зону, затрудняя попадание влаги и кислорода на обработанные поверхности. На производственных линиях, где обрабатываемые детали соприкасаются с водой или моющими растворами, это свойство становится ключевым.
Когда анаэробный фиксатор не подходит и какие альтернативы существуют
Несмотря на удобство, анаэробный фиксатор имеет ограничения.
Если посадочное место сильно изношено, имеет царапины, вмятины или если требуется разборное соединение с последующей переустановкой, то одного фиксатора недостаточно. В таких случаях требуется восстановительная обработка поверхности - хонингование, шлифовка или даже наращивание металла гальваническим методом.
Для полностью разборных соединений, которые часто переустанавливаются, лучше использовать обратимые методы: припуски и натяги по ГОСТ 3325-85, компенсирующие втулки или стопорные кольца. Они позволяют многократно разбирать и собирать узел без повреждения поверхностей.
Если требуется изоляция между валом и подшипником (например, для предотвращения электрокоррозии в системах с переменным электрическим потенциалом), то фиксатор сам по себе может не обладать нужными электроизоляционными свойствами. В таких случаях применяют комбинированные подходы: фиксатор плюс изолирующее покрытие или керамический слой.
Практические рекомендации для специалистов на производстве
На большинстве механосборочных производств схема применения анаэробного фиксатора для посадки подшипников прижилась именно благодаря простоте и предсказуемому результату.
Вот что важно помнить при регулярной работе с этим методом:
Подбор состава по условиям. Разные рецептуры фиксаторов предназначены для разных температурных диапазонов и материалов. Убедись, что состав совместим со сталью, алюминием или бронзой, из которых изготовлены твои детали, и что его температурный диапазон покрывает условия эксплуатации узла.
Контроль чистоты рабочих мест. На сборочном цехе организуй дополнительный контроль над чистотой валов перед обработкой: пыль, опилки и остатки смазки - враги адгезии фиксатора. Выделение отдельной зоны предварительной очистки сэкономит массу времени и предотвратит брак.
Сроки и условия хранения. Анаэробные составы долго хранятся при комнатной температуре в герметичной упаковке (обычно 1-3 года), но открытую тубу или бутыль нужно закрывать плотно, иначе материал начнет полимеризоваться еще в емкости.
Логирование и трассировка. Для критичных механизмов (например, в автомобильной промышленности или энергетике) веди учет партий фиксатора, дат применения и результатов испытаний. Это позволит оперативно провести отзыв и замену, если обнаружится дефект конкретной партии.
Обучение персонала. Даже простая операция требует правильной техники. Регулярно проводи инструктажи для сборщиков: как правильно наносить фиксатор, какую силу запрессовки использовать, как определить, что соединение собрано корректно. Это снижает брак на 15-20% по сравнению с «учи на своих ошибках».
Решение проблемы вымывания смазки и холодного пуска
На валоповоротных механизмах в пищевой промышленности и на мойках высокого давления частая проблема - вымывание смазки из подшипникового узла под действием водяных струй и моющих растворов.
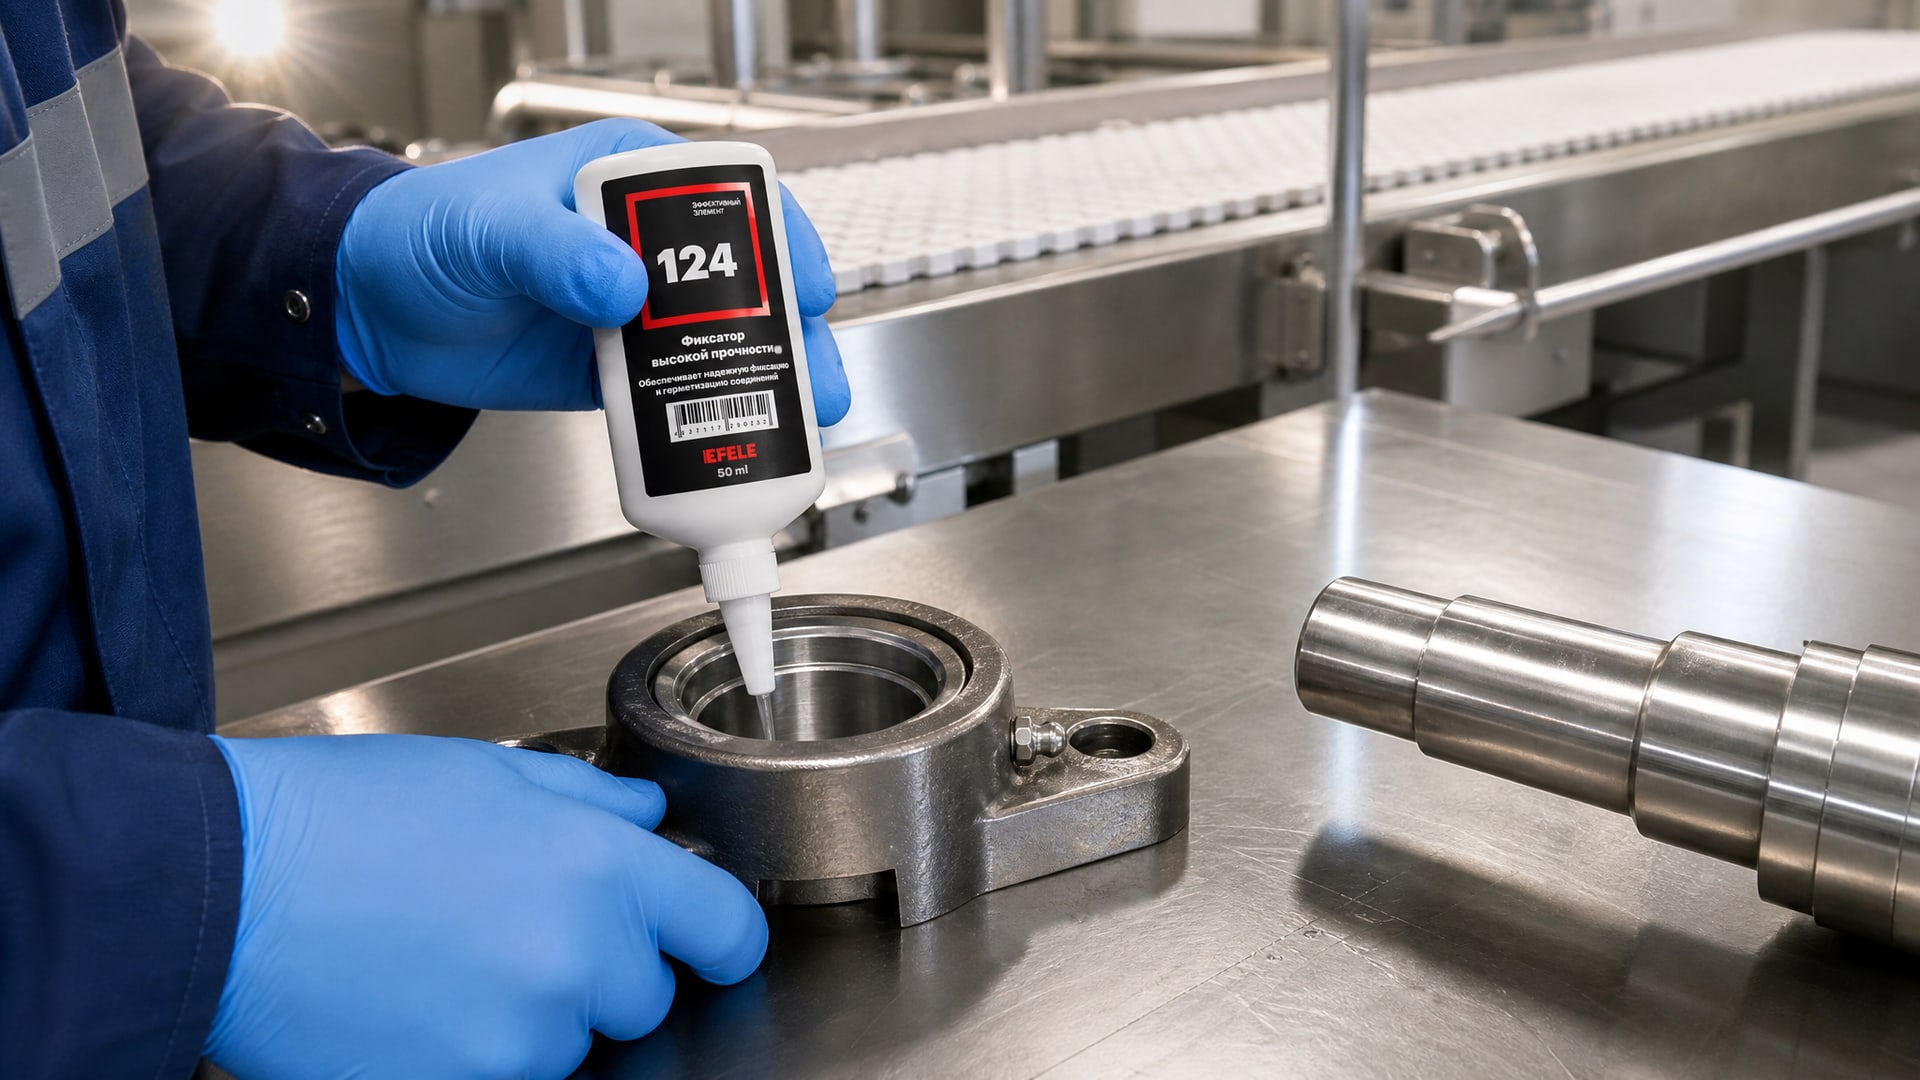
Даже герметичные подшипники со временем пропускают влагу, если между валом и корпусом есть микротрещины или недостаточная адгезия контактных поверхностей.
Анаэробный фиксатор в этом контексте работает как дополнительный барьер. Он герметизирует зону контакта вал-подшипник изнутри, предотвращая попадание воды в микростыки. На мокрых производствах такой подход заметно продлевает ресурс подшипника и снижает частоту замен.
Другая проблема - холодный пуск при -20 °C и ниже. Минеральная смазка в подшипнике густеет, сопротивление вращению возрастает, и на стартер ложится непредвиденная нагрузка. EFELE 124 применяют именно в таких условиях для вал-втулочных соединений с зазором до 0,15 мм: состав обеспечивает стабильное соединение при экстремальных холодах, так как сам не теряет адгезию при отрицательных температурах и помогает подшипнику удерживать смазку.
Часто задаваемые вопросы
Как зафиксировать подшипник в посадочном месте без предварительного нагрева?
Нанеси анаэробный фиксатор тонким валиком на вал в зоне посадки подшипника, убедись, что поверхности чистые и обезжирены, затем плавно запрессуй подшипник. Фиксатор отверждается в отсутствие кислорода за 12 часов при 22 °C, создавая прочное соединение без нагрева. Полное отверждение наступает через 12 часов, но узел можно эксплуатировать при легких нагрузках и раньше.
Какая прочность соединения обеспечивается анаэробным фиксатором?
Для стальных поверхностей прочность на сдвиг составляет не менее 27 Н/мм², для нержавеющей стали - аналогично, для алюминия - около 18 Н/мм². Это достаточно для компенсации микроподвижек и фреттинг-коррозии на большинстве механизмов.
На какой вал-диаметр рассчитана посадка с фиксатором?
Фиксатор работает на валах любого диаметра при условии правильного зазора между валом и внутренним кольцом подшипника (до 0,15 мм). Стандартные посадки по ГОСТ 3325-85 применяются независимо от размера; фиксатор дополняет их.
Как зафиксировать подшипник в корпусе или в трубе?
Принцип тот же: очисти внутреннюю поверхность корпуса или трубы и наружную поверхность кольца подшипника, нанеси фиксатор, вставь подшипник осевым или поперечным движением в зависимости от конструкции. Фиксатор заполнит зазоры и создаст герметичное, неподвижное соединение.
Сколько времени ждать перед тем, как запустить механизм в работу?
Рекомендуемое время полного отверждения -12 часов при 22 °C. Однако на практике узел часто можно нагружать легко уже через 1-2 часа, если условия эксплуатации щадящие. Для критичных механизмов лучше выдержать полный цикл.
Заключение
Анаэробный фиксатор - практичное и экономичное решение для посадки подшипников на вал без нагрева. Он исключает необходимость в тепловом оборудовании, сокращает время сборки и предотвращает микроподвижки, которые приводят к фреттинг-коррозии. При правильной подготовке поверхностей (очистка, обезжиривание), аккуратном нанесении состава и соблюдении стандартов посадки по ГОСТ 3325-85 этот метод обеспечивает надежное и долговечное соединение.
Следующий шаг: проверь техспецификацию подшипника и посадочных поверхностей вала по ГОСТ 3325-85, выбери фиксатор, совместимый с материалом и температурным диапазоном твоего узла, и проведи пробную сборку на тестовых деталях. Это займет минимум времени и дасть полную уверенность в том, что метод сработает именно для твоих условий.