При ремонте посадочного места подшипника закупщики и инженеры часто сталкиваются с дилеммой: есть ли способ обойтись без дорогостоящего оборудования и остановки производства? Ответ - да, если износ умеренный и поверхности подготовлены правильно. Основной метод - применение анаэробных фиксирующих составов для цилиндрических соединений. Это химический способ, который работает без нагрева и пресса, требуя взамен точное соблюдение технологии подготовки, нанесения и полимеризации.
Статья разберет, при каких условиях такой подход выручает, какие параметры зазоров остаются в пределах допуска, как подготовить вал и корпус, и что произойдет, если пренебречь сроками отверждения. Информация полезна для слесарей, инженеров сервиса, технических специалистов на участках восстановления, а также для закупщиков, выбирающих материал и метод под свои сроки и бюджет.
Когда подходит фиксация без пресса и нагрева
Износ посадочного места в корпусе или на валу - частая неисправность в стартерах, электродвигателях, редукторах и другом промышленном оборудовании.
Если разбило посадочное место подшипника, а полную замену детали отложить нельзя, анаэробный фиксирующий состав позволяет вернуть узел в строй без остановки.
Ремонт посадочных мест подшипников этим методом имеет четкие границы применимости. Эксперты советуют его при износе в диапазоне 0–0,1 мм на сторону (0–0,2 мм на диаметр), когда геометрия еще сохранена, поверхности не имеют глубоких задиров, и нет коррозии. Если разбивание корпуса или вала значительнее - более 0,15 мм на диаметр - нужно переходить к восстановлению пластинами, шлифовке с переходом на больший диаметр подшипника или замене детали целиком.
Главное преимущество метода - не требуется гидравлический пресс (часто недоступен на выезде или в сервис-боксе), не нужен нагрев (который может повредить соседние узлы, например намагничивание при индукции), и разобраться с технологией может слесарь без высокой квалификации. Время простоя сокращается: подготовка и нанесение занимают 20–40 минут, сборка -10 минут, а полная фиксация -24 часа неподвижности без нагрузки.
Анаэробный фиксатор подшипника: принцип работы и границы применения
Анаэробные фиксирующие составы полимеризуются (отверждаются) только в отсутствии кислорода и в присутствии активной металлической поверхности.
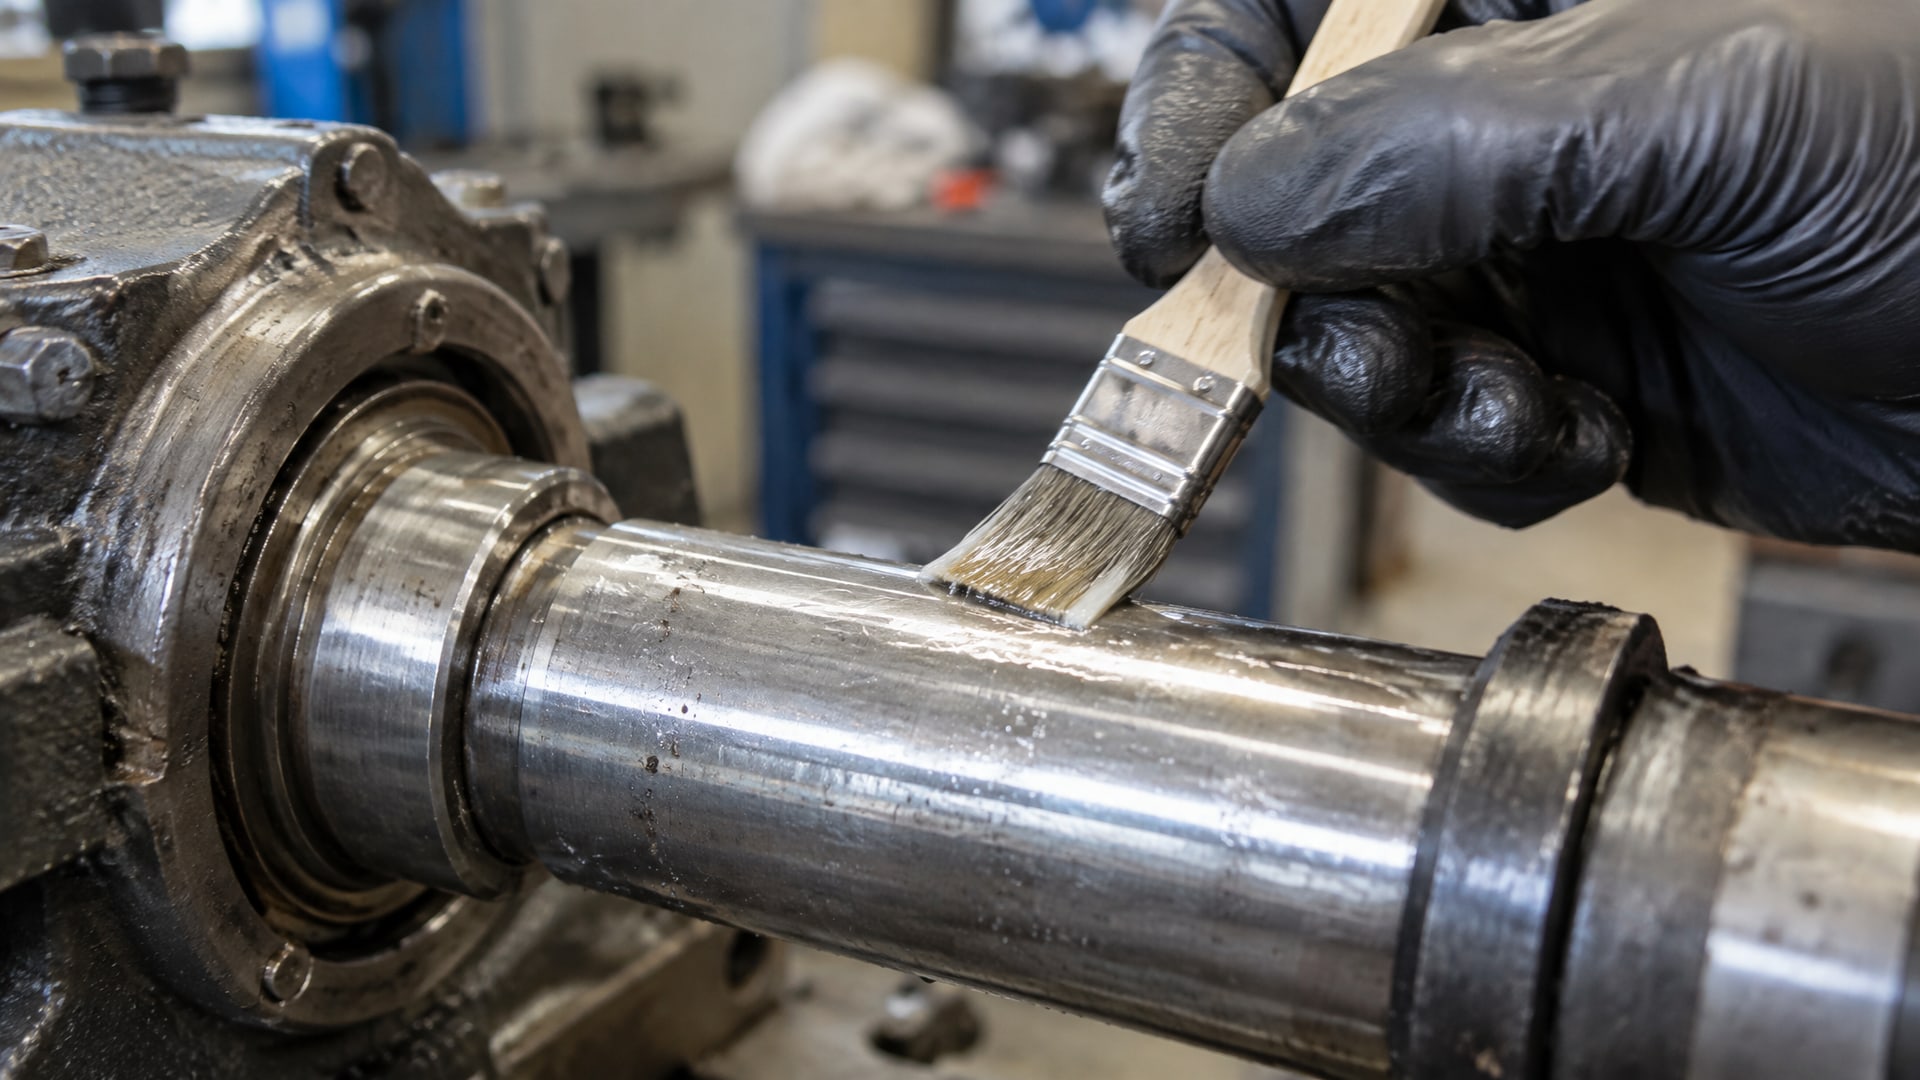
Тонкий слой состава, зажатый между металлом вала и отверстием корпуса, лишен воздуха и начинает отвердевать. Без достаточного контакта с металлом или при наличии воздушных зазоров полимеризация не происходит.
Вязкость состава - ключевой параметр. Низковязкие фиксаторы (вязкость около 10 мПа·с) проникают в зазоры до 0,15 мм, средневязкие (30–50 мПа·с) - до 0,25 мм, высоковязкие (100 мПа·с и выше) - до 0,5 мм. Чем больше зазор, тем выше должна быть вязкость, иначе состав вытечет, не заполнив его полностью, и соединение останется незафиксированным.
Время отверждения - еще один критичный параметр. При комнатной температуре (20–25 °C) и нормальных условиях первичная фиксация наступает за 4–6 часов, полная прочность - за 24 часа. При холодильной температуре (5–10 °C) время удваивается или утраивается. Если использовать активатор (для пассивных металлов вроде нержавеющей стали, алюминия или цинковых покрытий), отверждение ускоряется до 2–3 часов, но требует отдельного шага подготовки.
При более высокой температуре окружающей среды процесс ускоряется, однако нагрев самого соединения (искусственно, феном или иным источником) не требуется и даже вреден - он может нарушить реакцию полимеризации. Суть в том, что для вала втулочного фиксатора применение анаэробного состава - это химический метод, а не тепловой.
Подготовка поверхностей: чистота как основа успеха
Успех фиксации напрямую зависит от чистоты и сухости поверхностей вала и отверстия.
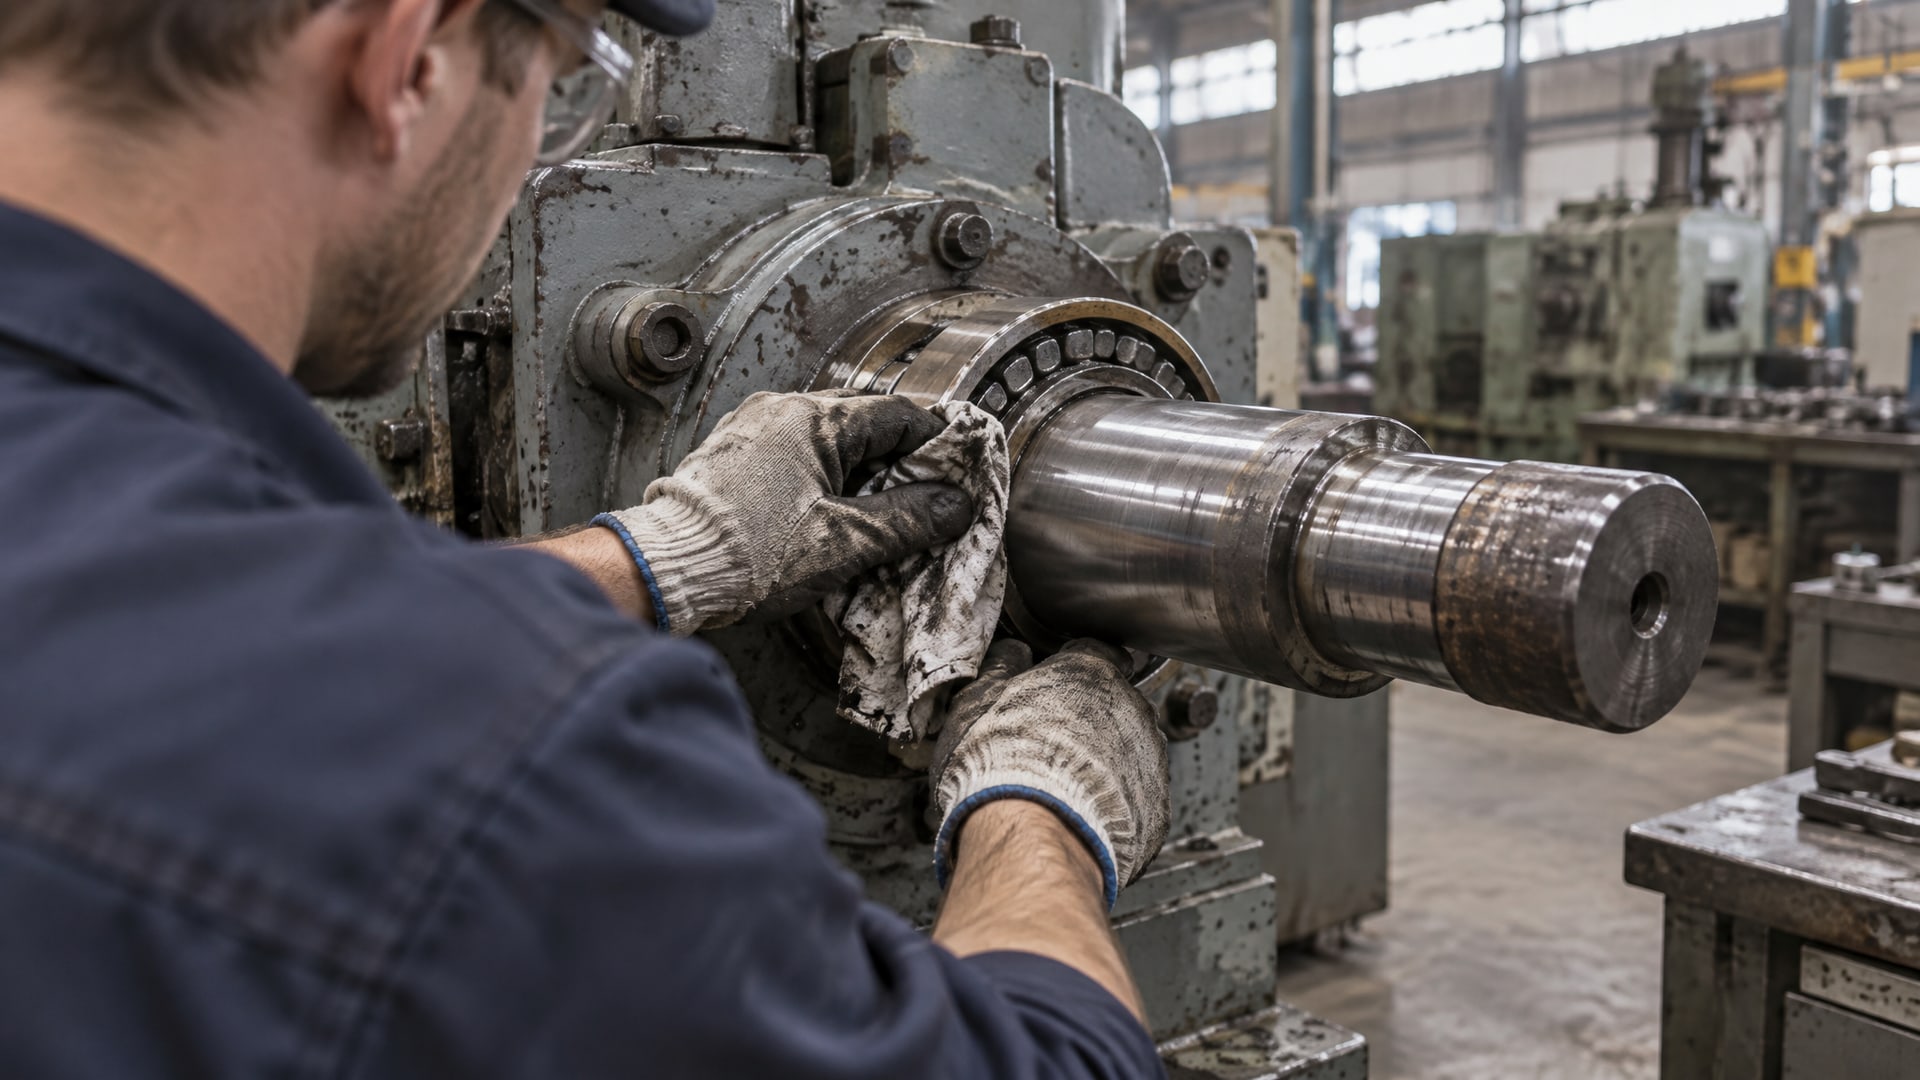
Любая масляная пленка, старая смазка, окислы, ржавчина или пыль образуют барьер между металлом и фиксатором, препятствуя полимеризации.
Пошаговая подготовка выглядит так:
Механическая очистка. Удалите старый подшипник. Если поверхность вала или корпуса имеет видимую ржавчину, окислы или слой старой смазки, пройдите мягкой щеткой (медной или нейлоновой), наждачной бумагой среднего зерна (P120–P180) или абразивной салфеткой. Не используйте металлическую щетку, если боитесь поцарапать сопряжение; для валов и отверстий большой ценности лучше ограничиться мягким материалом.
Обезжиривание. Пройдите очищенные поверхности чистой тряпкой, смоченной в ацетоне, техническом спирте или специализированном очистителе для поверхностей, контактирующих с анаэробными составами. Перетирайте до тех пор, пока тряпка не останется чистой. Дайте испариться полностью - это займет 3–5 минут при комнатной температуре.
Сушка. Убедитесь, что поверхность абсолютно сухая. Наличие влаги или конденсата нарушит адгезию фиксатора. Если сомневаетесь, протрите чистой салфеткой без ворса еще раз.
Для вала втулочного фиксатора применение особенно требовательно к качеству подготовки именно потому, что это восстановительный ремонт: часто вал или отверстие уже могут иметь микровыработку и шероховатость, которые удерживают грязь. Потратьте 10–15 минут на тщательную очистку - это стоит потом гарантировать 2–3 года надежной эксплуатации.
Нанесение фиксатора и технология сборки
Тонкий равномерный слой - не просто рекомендация, а требование.
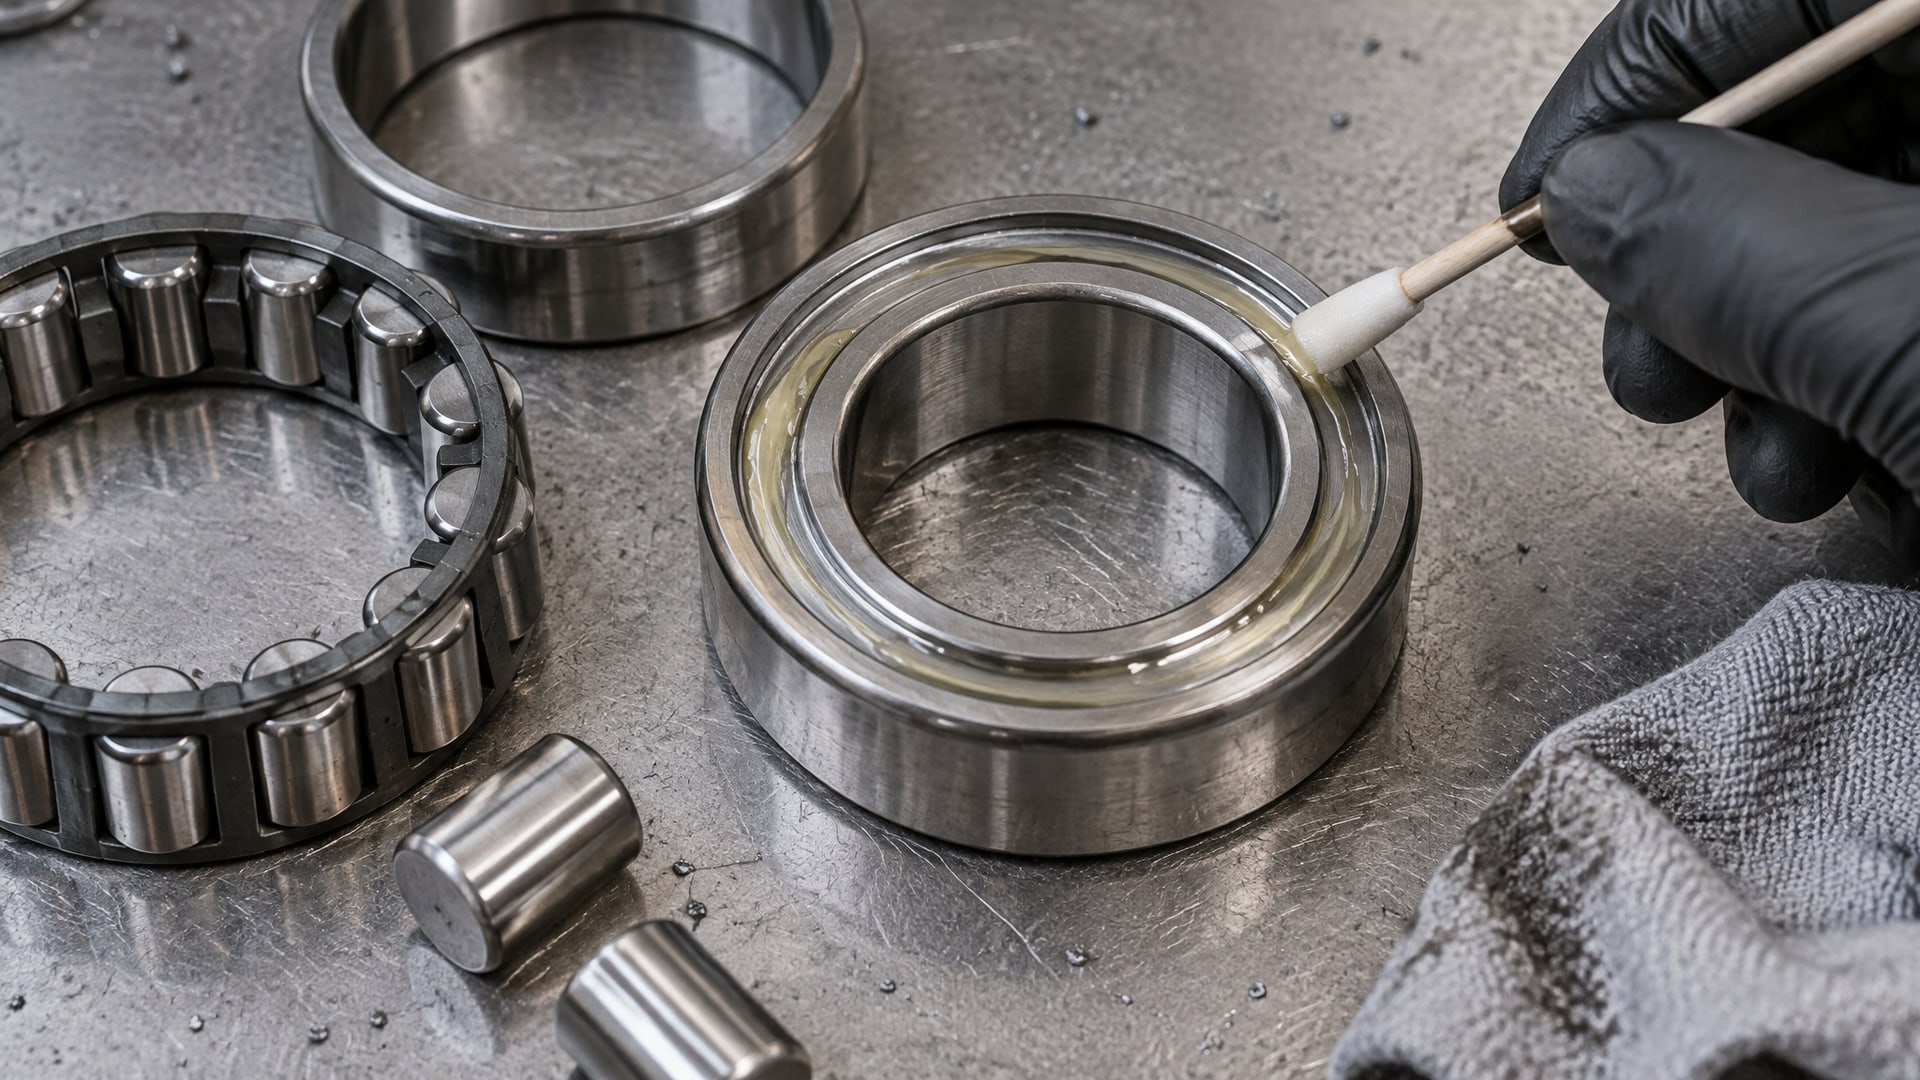
Сначала убедитесь, что поверхность еще сухая (не прошло более 5–10 минут после обезжиривания), иначе может конденсироваться влага.
Нанесение выполняется так:
Возьмите чистую кисть, небольшую палочку или аппликатор (часто входит в комплект упаковки) и нанесите тонкий слой фиксатора по всей окружности отверстия или вала - в зависимости от того, что удобнее. Слой должен быть еле видимым, не капающим и не стекающим.
Избыток состава - частая ошибка. Нанеся слишком много, вы рискуете создать «карманы» воздуха внутри соединения, где фиксатор не сможет полимеризоваться, и в итоге получите слабую фиксацию.
Соберите подшипник на вал (или вал в отверстие корпуса) сразу же, без промедления, но плавно, без ударов. Если вы надавливаете рывком, можно сместить слой состава или нарушить его распределение.
В момент соединения выжимайте небольшой избыток фиксатора по краю - это нормально и даже желательно, это признак того, что состав заполнил весь зазор. Лишнее можно протереть влажной тряпкой через 10–15 минут, пока состав еще не схватился окончательно.
Посадка подшипника вал втулка должна быть плотной, но достижима без пресса - если вал или втулка не входят от руки даже с небольшим усилием, это может означать либо брак в размере, либо что вы неправильно определили диапазон зазора. Если есть сомнения, перед тем как наносить состав, попробуйте собрать узел насухо (без фиксатора) - он должен входить с ощутимым, но преодолимым сопротивлением.
Выдержка и режим отверждения
После сборки узел должен оставаться абсолютно неподвижным.
Никаких проворотов, смещений или испытаний фиксации до окончания полимеризации. При преждевременной нагрузке пленка фиксатора может сорваться или потрескаться, и вся работа пойдет насмарку.
Типовой режим при комнатной температуре:
Первые 4–6 часов: первичная фиксация, узел уже не падает, но прочность еще низкая. На этом этапе можно деталь транспортировать осторожно, не допуская вибрации.
До 24 часов: полная полимеризация и достижение номинальной прочности. Эксплуатировать узел рекомендуется не ранее 24 часов.
При низких температурах (5–10 °C): время удваивается или более. Полную выдержку лучше давать 36–48 часов.
Для пассивных металлов (нержавеющая сталь, алюминий, цинковые покрытия) применяют активатор. Он распыляется или наносится в виде капель на одну из поверхностей перед нанесением основного фиксатора, ускоряя отверждение до 2–3 часов при комнатной температуре. Активатор - отдельный продукт, поэтому убедитесь, что вы используете состав, совместимый с вашим фиксатором (в инструкции на упаковке это указано).
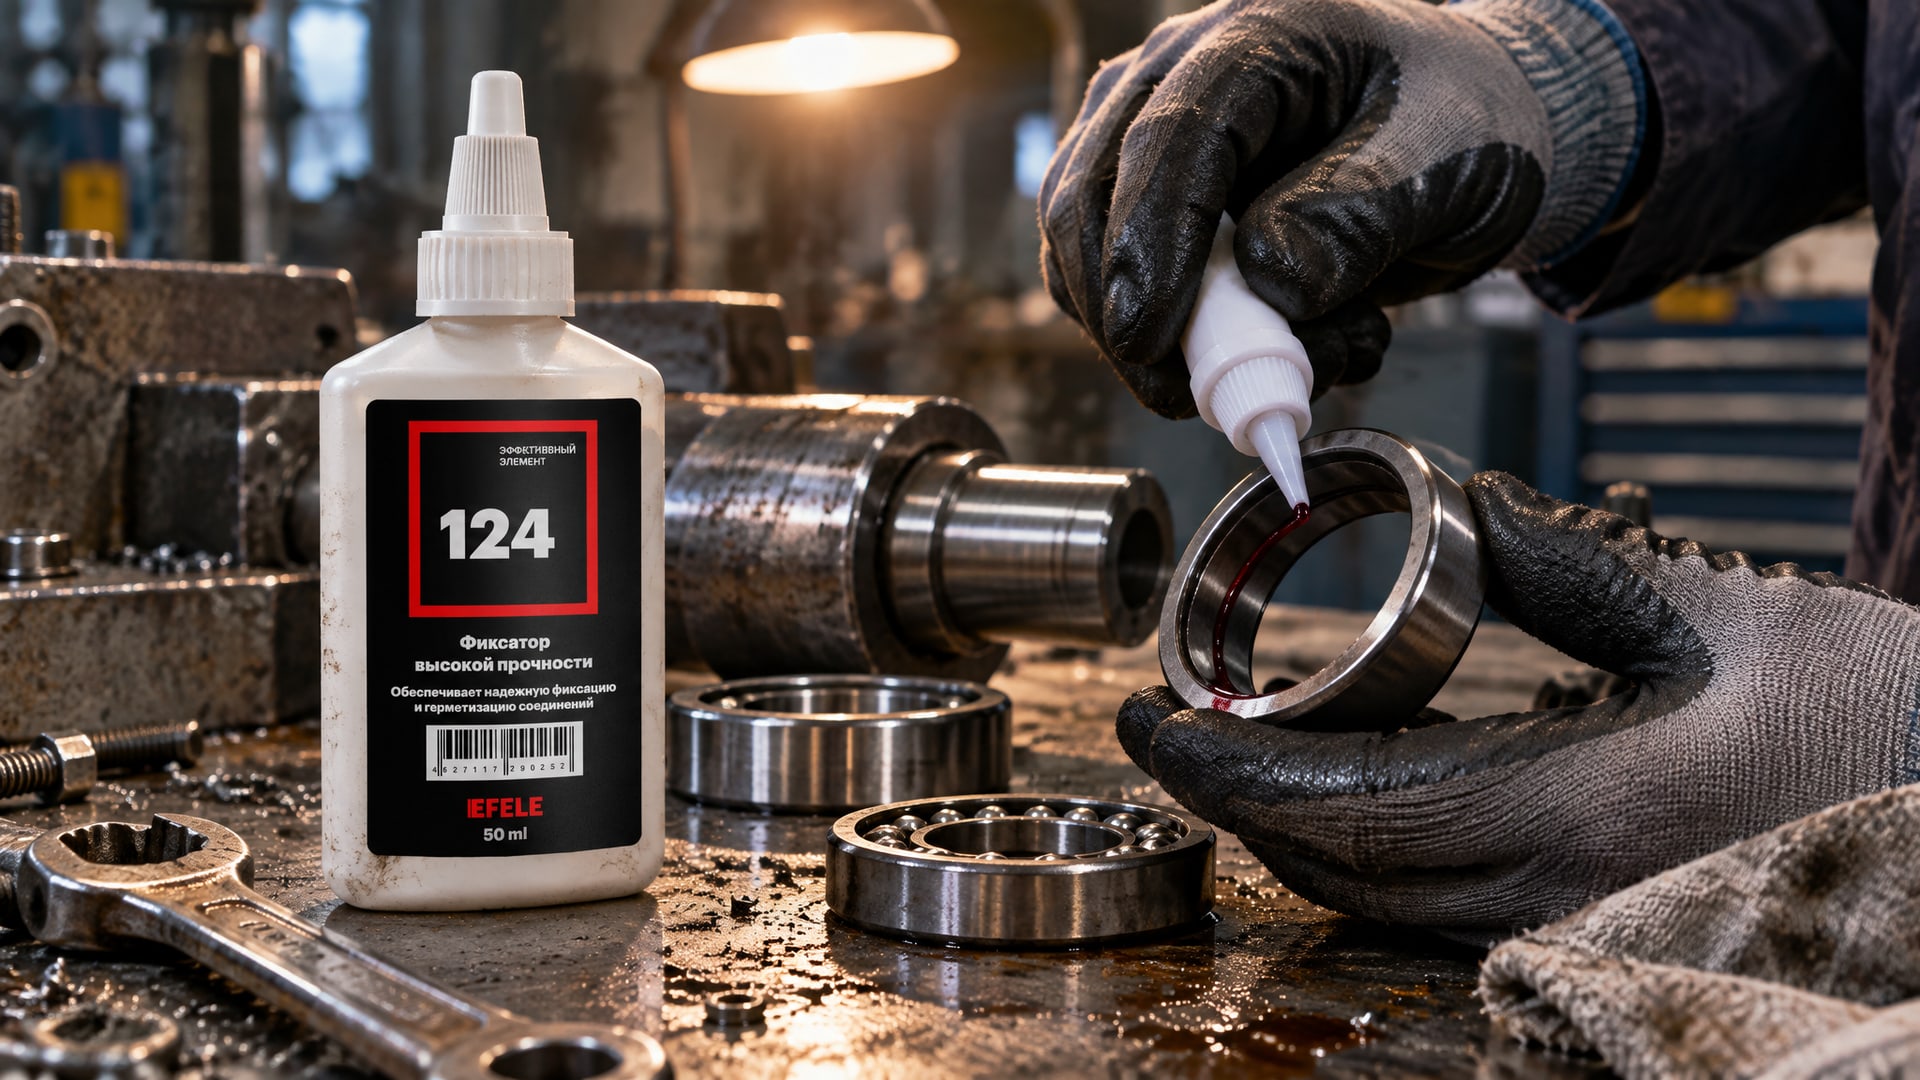
Для надежной фиксации подшипников на валу без нагрева и пресса, особенно при изношенных посадочных местах, на производстве и в ремонтных мастерских используют специализированные анаэробные клеи: например, EFELE 124 обеспечивает высокую прочность соединения и заполняет зазоры до 0,15 мм, сохраняя возможность разборки при необходимости. Однако это не означает, что состав работает как волшебство - техпроцесс остается неизменным: чистота, сушка, тонкий слой, неподвижность 24 часа.
Ремонт корпуса посадочных мест подшипников: критерии выбора метода
Когда ломается корпус, вариантов несколько.
Если разбило посадочное место подшипника в корпусе редуктора, электродвигателя или какого-то другого агрегата, закупщик и инженер сервиса должны оценить степень урона.
Носка измеряется микрометром или индикатором. Если диаметр отверстия увеличился на 0,05–0,1 мм, и при этом стенки еще целы, без сколов и трещин, фиксирующий состав имеет хороший шанс. Если же отверстие распустилось на 0,2 мм и больше, или край отверстия облом ан, начинайте думать о других методах: втулка для восстановления диаметра, медный штифт с заклепкой, или замена корпуса.
Есть специальные втулочные фиксаторы (металлические втулки, которые прессуют или клеят в старое отверстие), но они требуют либо пресса, либо долгого отверждения клея. Если пресса нет и срок критичен, стоит учитывать риск неудачи и подготовить резервный вариант.
Таблица ниже помогает быстро определить, подходит ли анаэробный фиксирующий состав именно вам:
| Степень износа | Метод ремонта | Время на месте | Требует оборудования | Риск повторного отказа |
|---|
| 0–0,1 мм на диаметр | Анаэробный фиксатор | 20–40 мин подготовки + 24 ч выдержки | Нет | Низкий при соблюдении техпроцесса |
| 0,1–0,2 мм на диаметр | Анаэробный фиксатор + активатор | 20–40 мин + 12–24 ч | Нет | Средний, требуется контроль |
| 0,2–0,5 мм на диаметр | Втулка восстановления + пресс или клей | 60–90 мин | Пресс или зажим | Средний |
| Более 0,5 мм, трещины, сколы | Замена корпуса или радикальное восстановление | 120+ мин | Зависит от метода | Высокий при полумере |
Частые ошибки и как их избежать
Ремонт посадочного места под подшипник кажется простой операцией, но на практике закупщики и даже опытные слесари часто допускают ошибки, которые приводят к повторному отказу за считанные месяцы.
Ошибка 1: нанесение на загрязненную или масляную поверхность.
Очень частая ошибка на выезде, когда нет условий для полноценной подготовки. Результат - фиксатор не полимеризуется, подшипник проворачивается так же, как и раньше. Решение: потратьте 10–15 минут на обезжиривание ацетоном, даже если кажется, что поверхность чистая.
Ошибка 2: чрезмерный слой фиксатора.
Студенты и новички наносят фиксатор «щедро», надеясь, что больше значит лучше. На самом деле толстый слой мешает равномерному заполнению зазора, создает воздушные карманы и долго сохнет. Тонкий слой высыхает равномерно и дает стабильный результат.
Ошибка 3: давление на соединение до полного отверждения.
Если узел начать испытывать или нагружать через 6–12 часов (мол, уже фиксировано), пленка фиксатора треснет и потеряет герметичность. Пресс и нагрузки - только спустя 24 часа минимум.
Ошибка 4: неправильный выбор метода для больших износов.
Если износ 0,3 мм и более, анаэробный фиксатор - не панацея. Кто-то все равно пытается нанести его, надеясь, что сработает, но в итоге получает непредсказуемый результат. Лучше сразу признать, что нужен другой способ восстановления.
Ошибка 5: использование активатора без необходимости.
Активатор нужен только для пассивных металлов (нержавейка, алюминий, цинк). На обычной углеродистой стали (вал электродвигателя, обычный подшипник) он не требуется и не ускорит процесс. Зря потратите деньги и химию.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор, если посадочное место разбито больше чем на 0,15 мм?
При износе свыше 0,15 мм на диаметр фиксатор все еще может работать, но надежность падает. Состав не заполняет весь зазор равномерно, и велик риск микропроскальзывания. Лучше оценить конкретный случай микрометром и, если уверены, использовать среди- или высоковязкий состав. Однако при износе 0,3 мм и выше рекомендуем переходить к восстановлению втулкой или заменой.
Сколько дополнительно времени нужно, если температура окружающей среды 5 °C вместо 20 °C?
При температуре 5–10 °C полимеризация замедляется примерно в 1,5–2 раза. Вместо 24 часов дайте узлу 36–48 часов выдержки. Активатор поможет ускорить процесс, но все равно потребуется как минимум 18–24 часа. Не включайте феном и не кладите рядом батарею - это не работает и может нарушить отверждение.
Нужно ли защищать соединение пленкой или смазкой после нанесения фиксатора до полного отверждения?
Нет, не нужно. Анаэробный фиксатор отверждается без доступа кислорода, поэтому если вы закроете соединение в герметичный пакет или напылите воск - это только задержит отверждение. Оставьте узел открытым, сухим и неподвижным. Защищайте только от пыли и вибрации.
Работает ли фиксирующий состав на алюминиевом валу или корпусе?
Да, работает, но медленнее и требует активатора. Алюминий - пассивный металл, его оксидная пленка затрудняет полимеризацию. С активатором отверждение начнется за 2–4 часа, без активатора - за 12–18 часов. Всегда уточните совместимость активатора с вашим фиксатором по инструкции.
Если разбило посадочное место в разных осях (не окружной износ, а радиальный люфт), поможет ли анаэробный фиксатор?
Частично. Если люфт радиальный и зазор неравномерный, фиксатор заполнит зазоры там, где они есть, но не изменит геометрию. Подшипник все еще может ходить елочкой. Сначала убедитесь, что отверстие еще концентрично оси вращения. Если нет - нужна шлифовка или переточка.
Заключение
Зафиксировать подшипник на валу без пресса и нагрева можно, если износ посадочного места остается в пределах 0–0,1 мм на диаметр и поверхности подготовлены правильно. Ремонт посадочного места подшипника анаэробным фиксирующим составом - это проверенный метод, который сокращает простой оборудования и позволяет избежать дорогостоящей замены корпуса или вала.
Ключ успеха: тщательная подготовка поверхностей (механическая очистка, обезжиривание, сушка), точное нанесение тонкого слоя, неподвижность узла 24 часа при комнатной температуре, и при необходимости - использование активатора для пассивных металлов. Если вы впервые применяете такой метод, потратьте время на изучение инструкции выбранного фиксатора и начните с менее критичных узлов, чтобы набить руку. Когда технология освоена, этот подход становится надежным инструментом в арсенале любого слесаря и инженера сервиса.