Проблема фиксации подшипника в корпусе встает перед инженерами и ремонтниками каждый раз, когда конструкция не предусматривает шпонку, штифт или горячую посадку. Стандартные механические способы крепления либо невозможны из-за геометрии узла, либо усложняют сборку и разборку при обслуживании. В этом случае на помощь приходит система допусков ISO 286 и анаэробные фиксирующие составы, которые позволяют надежно удерживать кольцо подшипника без дополнительных деталей.
Статья помогает выбрать между конструктивной посадкой и химической фиксацией, разобраться в стандартах и практике применения анаэробных клеев, а также избежать типичных ошибок, которые приводят к проворачиванию подшипника или затруднениям при разборке.
Посадки подшипников по ISO 286: основа конструктивной фиксации
Система допусков ISO 286 определяет предельные отклонения диаметра для вала и отверстия корпуса.
Обозначение состоит из буквы и числа: строчная буква относится к валу, прописная - к отверстию. Например, посадка j5/H7 означает, что вал имеет допуск j5, а корпус - H7. Фактический натяг или зазор рассчитывается через верхние и нижние пределы отклонений каждой детали.
Для подшипников, где внешнее кольцо сидит в корпусе, обычно применяются посадки типа H7, J7, K7 или M7 для отверстия и более узкие допуски для вала в соответствии с характером нагрузки. Если наружное кольцо вращается под нагрузкой - редкий случай - требуется натяг. Если же оно неподвижно, то допускаются переходные посадки вплоть до небольшого зазора, особенно при легких радиальных нагрузках.
Выбор посадки определяется двумя факторами: направлением нагрузки и режимом вращения. Когда нагрузка действует на вращающееся кольцо подшипника, возникает риск ползучести - постепенного проворачивания кольца в корпусе или на валу. Натяг препятствует этому движению. Для неподвижного кольца под статической нагрузкой натяг может быть слабее или вообще отсутствовать, если радиальная нагрузка невысока.
Стандартная схема по ISO предполагает расчет допусков перед началом производства и согласование с технологией сборки. Если конструкция позволяет обеспечить нужный натяг через правильные допуски, это всегда предпочтительнее, чем полагаться только на химическую фиксацию. Однако в практике восстановления, ремонта или модернизации узлов часто возникают ситуации, когда номиналы не совпадают с требуемой посадкой, и тогда на помощь приходит анаэробный клей.
Анаэробные фиксирующие составы для цилиндрических соединений
Анаэробный фиксатор - это двухкомпонентный жидкий состав, который полимеризуется (затвердевает) без доступа воздуха и в присутствии металлических ионов с поверхности.
До момента сборки в зазоре он остается текучим и может храниться в герметичной упаковке. После нанесения на поверхность и сборки детали жидкий материал заполняет микрозазор между сопрягаемыми поверхностями, где воздух вытеснен, и полимеризуется, образуя прочный полимерный мост.
Состав предназначен именно для цилиндрических гладких соединений - втулок, подшипников, валов и втулочек. Это не универсальный клей, а специализированный материал для заполнения зазоров. Резьбовые фиксаторы, герметики и другие анаэробные продукты работают по другому принципу и имеют иное назначение.
Время отверждения типовых фиксирующих составов составляет примерно 12 часов при 22 °C для начального схватывания, а полная функциональная прочность достигается через 24 часа при комнатной температуре. На практике это означает, что после сборки узел должен оставаться в покое не менее суток перед нагружением. Если требуется ускорить процесс, производители допускают применение активатора, который сокращает время схватывания до нескольких минут и ускоряет набор прочности. Активатор особенно полезен при низкой температуре или работе с менее активными металлами.
Преимущество анаэробных фиксаторов в том, что они остаются разборными - при необходимости сервиса узел можно разобрать с помощью стандартного инструмента, хотя потребуется усилие. Для узлов, которые планируется обслуживать, выбирают фиксаторы средней прочности, а не максимальной. Избыточная прочность сделает разборку затруднительной и дорогостоящей.
Подготовка поверхностей перед применением фиксатора
Подготовка поверхности - критическийэтап, который часто недооценивают.
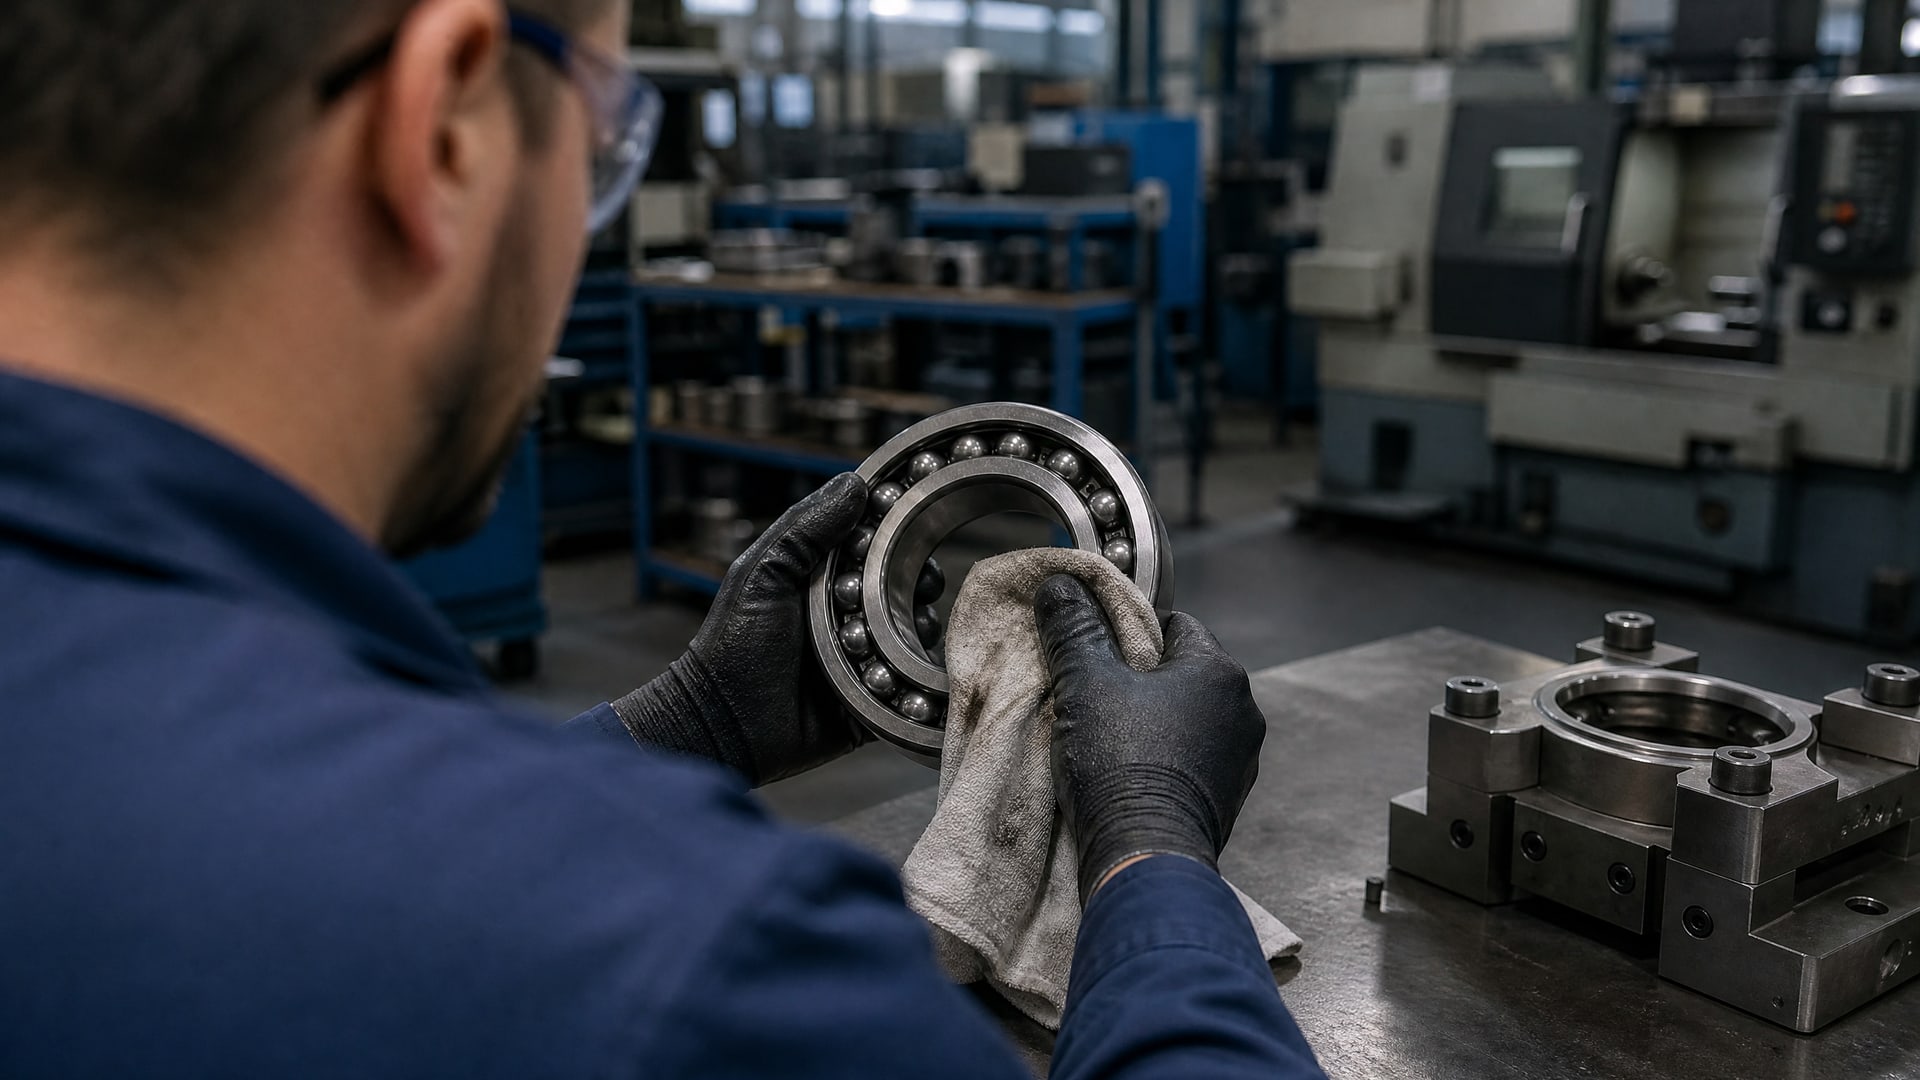
Анаэробный фиксатор требует отсутствия масла, грязи, окалины и других загрязнений. Если на поверхности остается защитное масло (как часто бывает с новыми подшипниками) или следы смазки от предыдущего узла, полимеризация замедлится или не произойдет вовсе.
Рекомендуемая процедура: протереть все сопрягаемые поверхности чистой тканью, затем обезжирить растворителем (обычный универсальный обезжириватель подходит для этого) и просушить. На активных металлах (сталь, чугун) процесс полимеризации идет быстрее, на менее активных (алюминий, медь) может потребоваться активатор. После очистки нельзя касаться рабочих поверхностей голыми руками - отпечатки и кожное сало тоже замедляют реакцию.
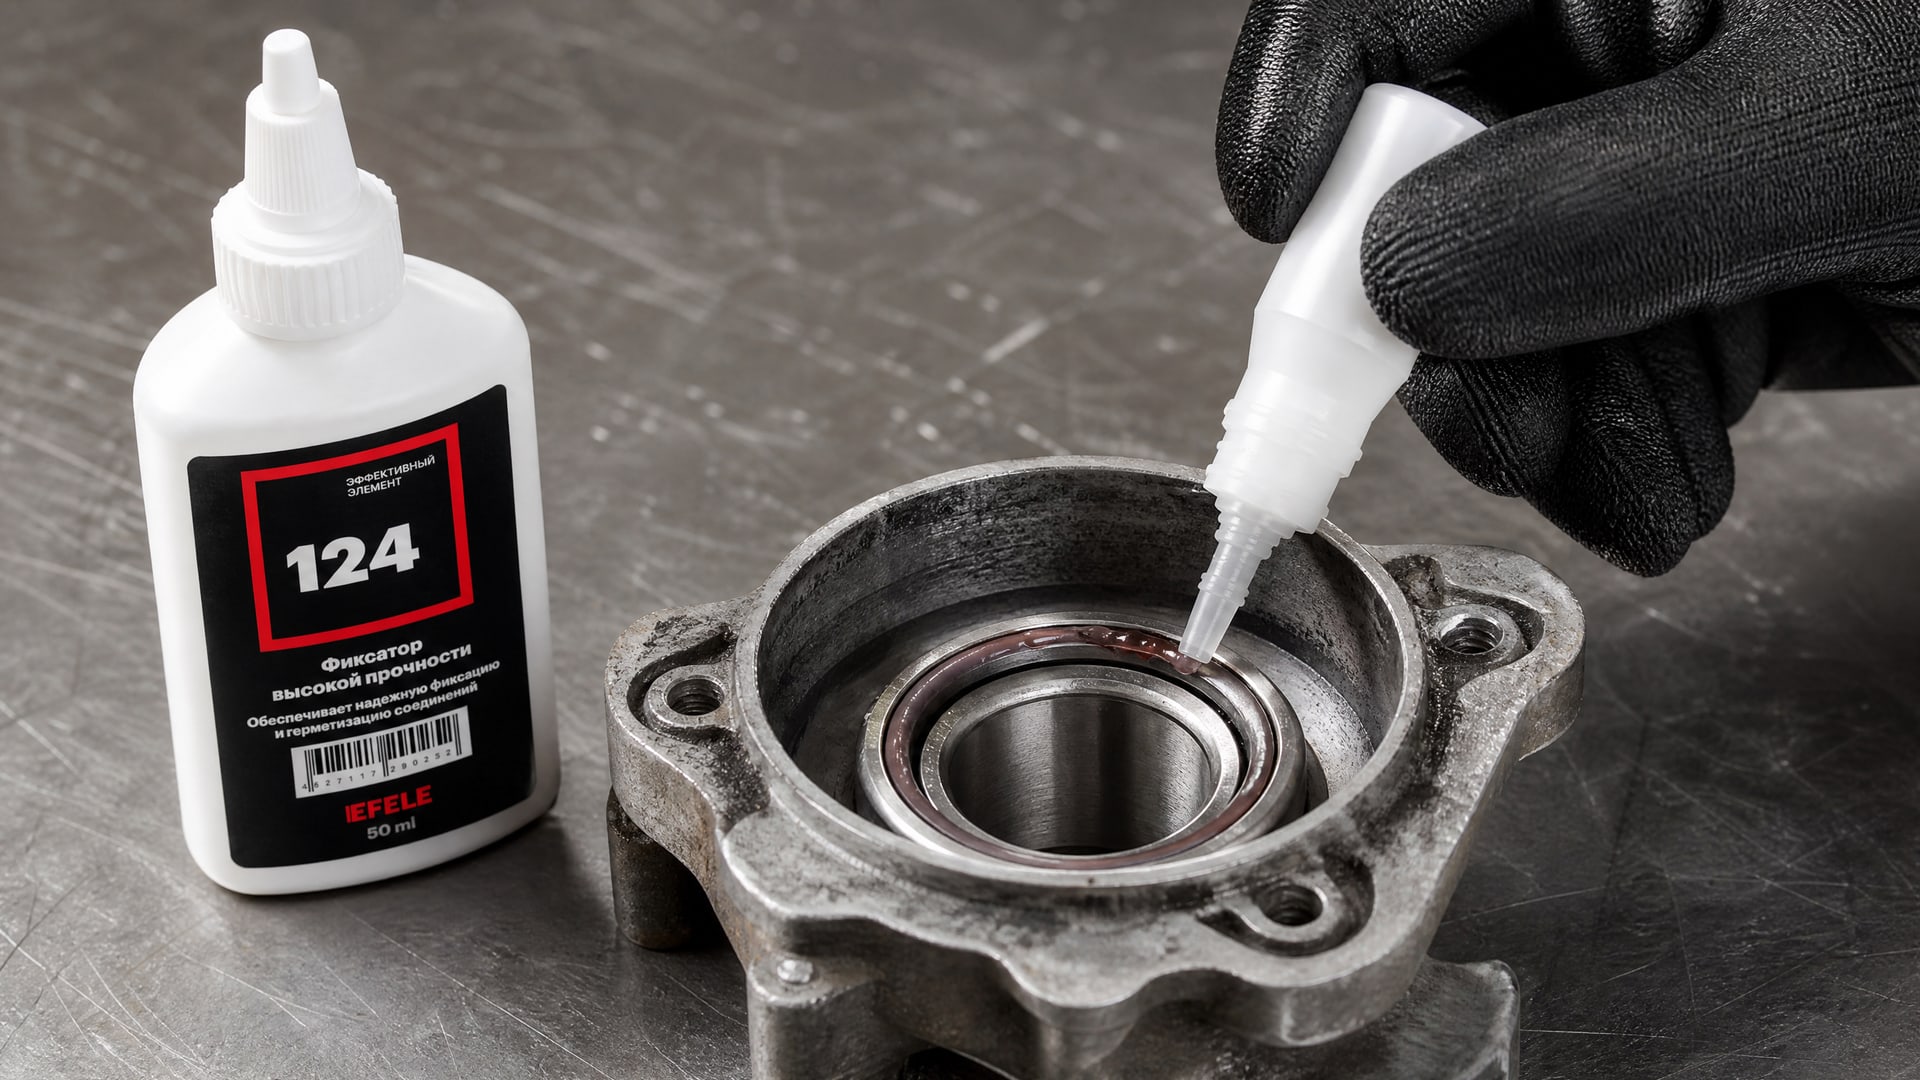
При сборке нужно нанести фиксатор тонким слоем на одну поверхность (обычно на вал или втулку), а затем быстро собрать детали. Излишки состава выступят из зазора - их можно протереть сухой тканью до полимеризации. После сборки узел рекомендуется зафиксировать в неподвижном положении, чтобы детали не смещались во время отверждения.
Если после очистки прошло более 30 минут или поверхность запачкалась, дополнительно протрите чистой сухой тканью. На некоторых материалах или при сомнениях в активности поверхности производители советуют сначала нанести активатор тонким слоем, дать ему высохнуть, а затем нанести сам фиксатор. Это ускорит полимеризацию и повысит надежность соединения.
Сценарии применения: конструктивная посадка vs. фиксирующий клей
На практике выбор между посадкой и клеем диктуется сценарием.
Если это новая конструкция на этапе проектирования, всегда сначала выбирают посадку: определяют нагрузки, режим вращения кольца и по справочникам производителей подшипников находят нужный натяг. Например, для вращающегося под радиальной нагрузкой наружного кольца рекомендуют натяжную посадку k6/H7 или m6/H7; для неподвижного кольца под легкой нагрузкой подходит j6/H7 или даже h7/H7.
Если же это восстановление или ремонт существующего узла, где подшипник пришел в негодность, а корпус остался целым, часто обнаруживается, что первоначальная посадка была недостаточной - кольцо проворачивалось или люфтило. В этом случае новый подшипник, поставленный в старый корпус, может оказаться в зазоре. Здесь и приходит на помощь анаэробный фиксатор: он компенсирует износ, восстанавливает натяг и позволяет обойтись без переточки корпуса или дорогостоящей замены детали.
Другой сценарий - модернизация узла, где нужно заменить подшипник на другой типоразмер, но изменение конструкции ограничено. Фиксатор позволяет подогнать существующий корпус к новому подшипнику без механической обработки. Для фиксации подшипников на валу в условиях вибрации и динамических нагрузок, когда зазор недопустим, анаэробный состав также показывает хорошие результаты.
На промышленных линиях фасовки, в ремонтных службах и в цехах, где подшипники меняют регулярно, многие закупщики и технологи выбирают анаэробные фиксирующие составы как стандартную процедуру даже при хорошей посадке - это гарантирует от ползучести и дополнительно страхует от вибрационных ударов. При этом разборка остается возможной, что снижает затраты на следующее обслуживание.
Для цилиндрических соединений с зазором до 0,15 мм и рабочими температурами до +150 °C, когда требуется как надежность, так и возможность разборки, применяют анаэробный клей EFELE 124. Такой материал обеспечивает предсказуемый результат и не требует каких-либо дополнительных механических элементов, что упрощает конструкцию и сокращает время сборки.
Температурные ограничения и сезонность работ
Анаэробные фиксаторы чувствительны к температуре окружающей среды как при полимеризации, так и при эксплуатации.
При температуре ниже 15 °C процесс отверждения замедляется; время набора полной прочности может увеличиться вдвое или больше. При температуре выше 25 °C скорость полимеризации растет, но остается в разумных пределах. Зимние работы или сборка в неотапливаемых помещениях требуют либо предварительного подогрева деталей, либо применения активатора.
Рабочий диапазон типовых анаэробных фиксаторов для цилиндрических соединений составляет примерно -40 до +150 °C. Это означает, что узел может работать при минусовых температурах, но сама полимеризация при сборке должна происходить в благоприятных условиях. Если узел собран при низкой температуре и без активатора, риск неполного отверждения высок.
На практике это приводит к тому, что весной и осенью, когда температура в цехах нестабильна, многие производства переходят на использование активаторов или переносят сборочные работы в отапливаемые помещения. Данные Wordstat показывают пик спроса на информацию о фиксации подшипников именно в апреле, что косвенно коррелирует с началом активного сезона обслуживания и ремонта после зимы.
Часто задаваемые вопросы
Может ли анаэробный фиксатор полностью заменить правильную посадку?
Нет. Фиксатор компенсирует зазоры и восстанавливает удержание, но он не заменяет расчетную посадку по ISO 286. Если конструкция предполагает натяг для предотвращения ползучести под нагрузкой, надежнее всего обеспечить этот натяг через допуски. Фиксатор - страховка и инструмент восстановления, а не основное конструктивное решение.
Почему подшипник вращается в корпусе, даже если сидит «плотно»?
Ощущение плотности при сборке может быть обманчивым. Под динамической нагрузкой, вибрацией и циклическими колебаниями температуры кольцо начинает проворачиваться - это ползучесть. Стандарты требуют натяга именно для того, чтобы предотвратить это. Небольшой люфт, который не виден при сборке, может стать причиной проворачивания при работе. Анаэробный клей помогает, но конструктивная посадка надежнее.
Как быстро отверждается анаэробный фиксатор и можно ли использовать узел сразу?
Начальное схватывание происходит за 30–60 минут, но полная функциональная прочность достигается через 12–24 часа при комнатной температуре (22 °C). Использование под нагрузкой раньше этого времени рискованно. Активатор сокращает время схватывания до нескольких минут, но полная прочность все равно требует часов. При низкой температуре все происходит медленнее.
Нужно ли очищать подшипник от защитного масла перед нанесением фиксатора?
Да, обязательно. Защитное масло препятствует полимеризации. Протрите все поверхности чистой тканью, затем обезжирьте растворителем и дайте высохнуть. На новых подшипниках масла часто много - это стандартная защита при хранении, но перед сборкой ее нужно удалить. Плохая подготовка - частая причина отказа фиксатора.
Различаются ли фиксирующие составы для вала и для корпуса?
Анаэробные фиксирующие составы для цилиндрических соединений универсальны: они работают и на валу, и в отверстии корпуса. Главное - правильная очистка поверхности и соответствие размера зазора (обычно до 0,15 мм). Не путайте их с резьбовыми фиксаторами, которые имеют другой состав и предназначены только для резьбовых соединений.
Заключение
Фиксация подшипника в корпусе без шпонки и горячей посадки достигается двумя способами: через правильный выбор посадки по ISO 286 и через применение анаэробных фиксирующих составов. Первый путь - конструктивный и предпочтительный, если проект позволяет рассчитать натяг на этапе проектирования. Второй - универсальный инструмент восстановления, модернизации и гарантирования надежности в условиях реальной эксплуатации с вибрацией и динамическими нагрузками.
Ключ к успеху - правильная подготовка поверхностей (очистка и обезжиривание), соблюдение времени полимеризации и понимание того, что фиксатор работает в паре с хотя бы минимальной посадкой или переходным зазором. Для узлов, которые планируется обслуживать, выбирайте составы средней прочности. Если сборка происходит при низкой температуре или на менее активных металлах, используйте активатор. Следующий шаг - определить режим работы подшипника (вращение под нагрузкой или неподвижное кольцо), сверить допуски со справочниками производителей подшипников и выбрать либо геометрическую посадку, либо, в случае восстановления, анаэробный фиксатор с соответствующей подготовкой поверхностей.