Замена фланцевой прокладки - классическая задача на производстве, которая становится критична при техническом обслуживании, модернизации оборудования или переходе на более удобные решения. Вырубные картонные и резиновые прокладки требуют постоянной переборки соединений, способны вымываться рабочей средой и со временем теряют эластичность. Анаэробные герметики предлагают альтернативу: они закрепляются намертво на микроуровне, не требуют замены при каждом разбора и работают стабильнее при вибрации и перепадах температур. Но замена прокладки на герметик - не просто, требует соблюдения ряда инженерных условий, иначе герметичность может быть потеряна. В статье разберемся, когда переход безопасен, как правильно подготовить поверхность и какие ошибки допускают закупщики и инженеры.
Когда замена прокладки на герметик возможна
Анаэробные герметики работают по принципу полимеризации в отсутствие кислорода между двумя плотно прилегающими металлическими поверхностями.
Это означает, что успех замены зависит прежде всего от геометрии самого фланца. Если между поверхностями есть люфт, зазоры неравномерны или фланцы деформированы, герметик либо вытечет, либо отвердеет неполно и не создаст надежного барьера. По практическим рекомендациям, зазор между фланцами должен находиться в диапазоне 0,1–0,30 мм; в некоторых случаях допускается до 0,5 мм, но это требует специального высокотекучего состава и дополнительной проверки.
Второй критерий - жесткость и плоскостность поверхностей. Если фланцы сделаны из хрупкого чугуна, подвергаются ударным нагрузкам или вибрируют с большой амплитудой, анаэробный герметик может потрескаться при затяжке и дальнейшей эксплуатации. Для таких узлов лучше остаться при классических прокладках либо использовать герметик с повышенной эластичностью. Третий фактор - вид рабочей среды: масла, вода, пар, газы, химически активные растворы - по-разному влияют на скорость полимеризации и на долгосрочную стойкость герметика. Перед заменой прокладки необходимо сверить технические данные герметика с условиями реальной эксплуатации, иначе состав может набухнуть, размягчиться или вообще не отвердеть.
Замена прокладок фланцевых соединений на наружных газопроводах, в отличие от внутренних трубопроводов, требует особого внимания к нормативам и способности герметика выдержать наружные условия - перепады температур, ультрафиолет, влагу. Без инженерной проверки и прямой ссылки на соответствующий ГОСТ или техусловие переход делать нельзя.
Подготовка поверхности фланца перед нанесением герметика
Качество подготовки определяет 70% успеха всей операции.
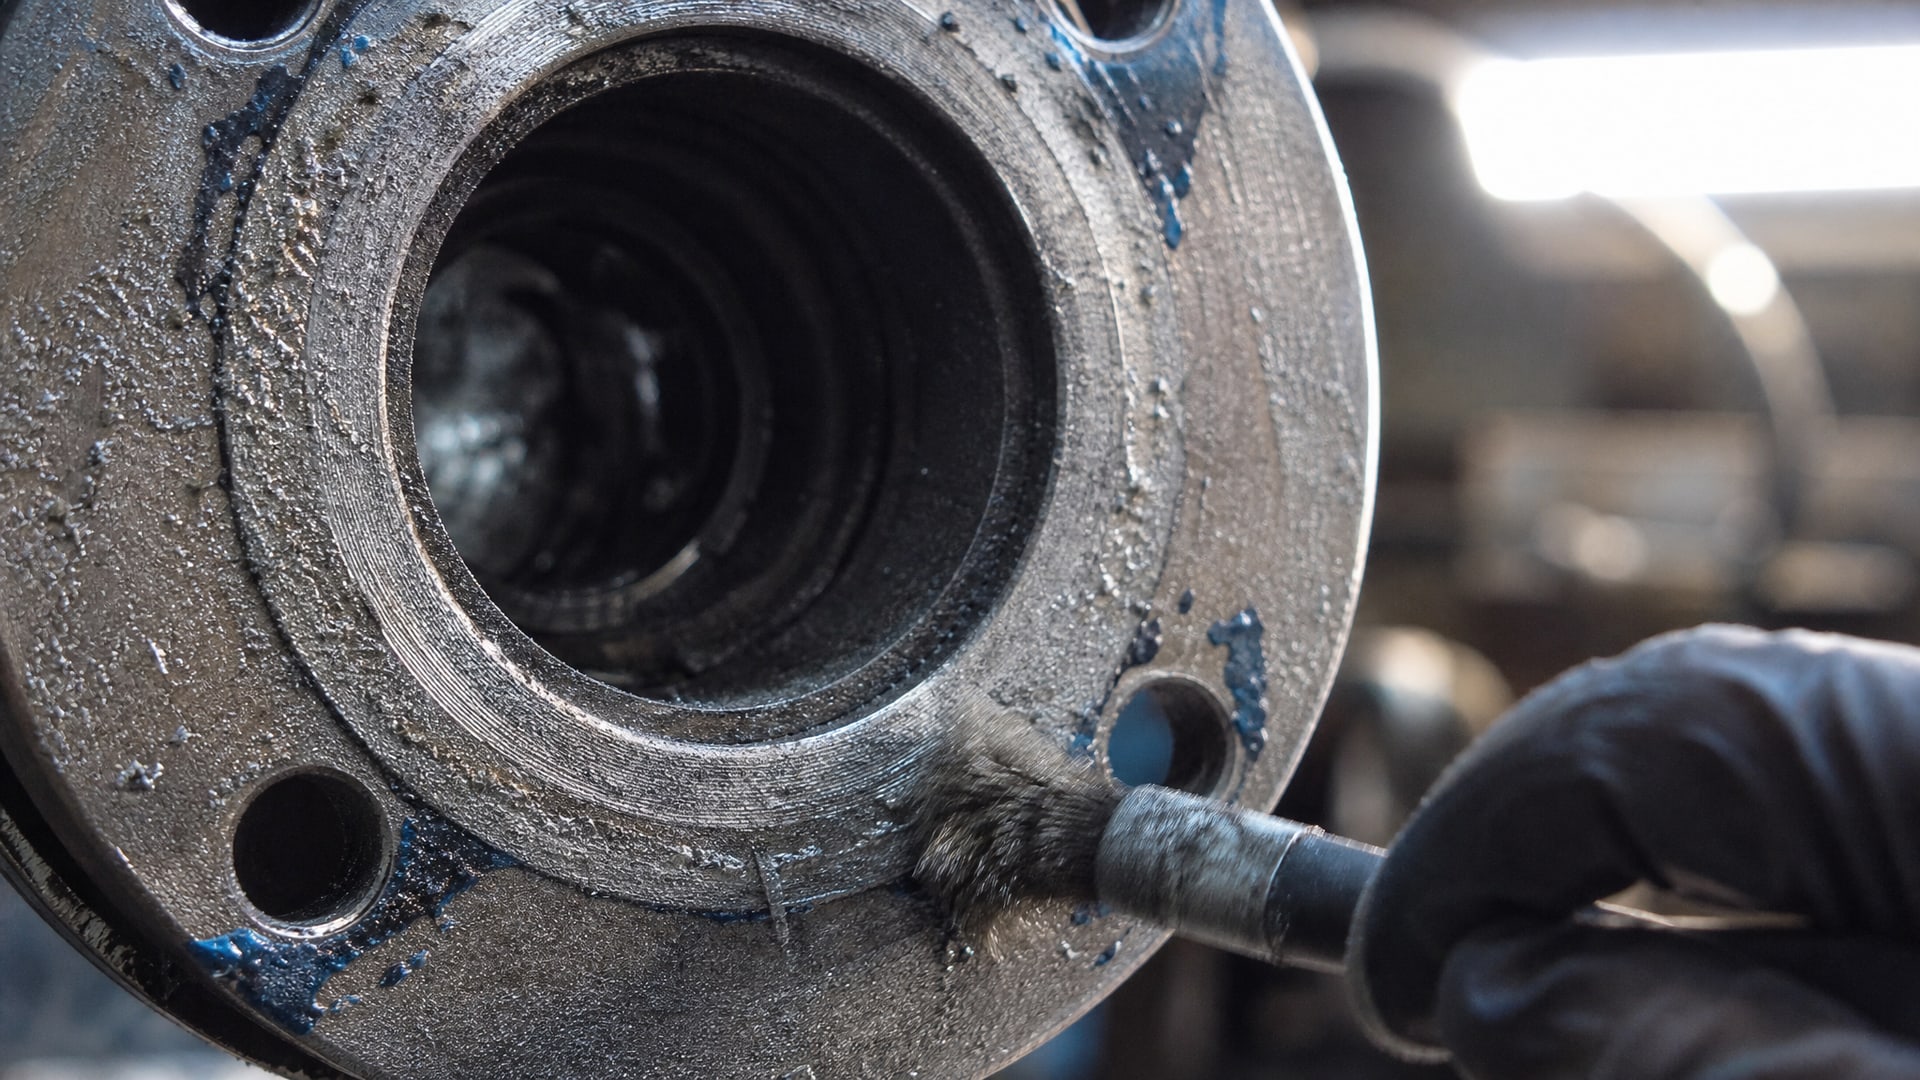
Первый шаг - полное удаление остатков старой вырубной прокладки. Картонная или резиновая прокладка часто прилипает намертво к фланцу, и ее остатки ни в коем случае нельзя оставлять. Допускается механическая очистка абразивом зернистостью P180–P220 (наждачная бумага, абразивный круг, проволочная щетка). Цель - добиться матовой поверхности без блеска и удалить весь налет коррозии, старый клей и загрязнения.
После механической очистки поверхность обезжиривают летучим растворителем - ацетоном, этилацетатом или промышленным спецочистителем. Важно не просто протереть мокрой тряпкой, а дать испариться остаткам растворителя, чтобы фланц был полностью сухим. Наличие влаги, капель масла или грязи блокирует полимеризацию и приводит к протечкам. Поверхность держат в чистоте до момента нанесения герметика - не дышат на нее, не трогают руками, не допускают пыли.
Если фланцы долго хранились на складе или в цехе с высокой влажностью, рекомендуется просушить их теплым воздухом (феном, обогревателем) при температуре 40–50 °C в течение 15–20 минут. Это убирает микропленку влаги, которую зрительно не видно, но которая мешает отверждению.
Нанесение герметика и затяжка фланца
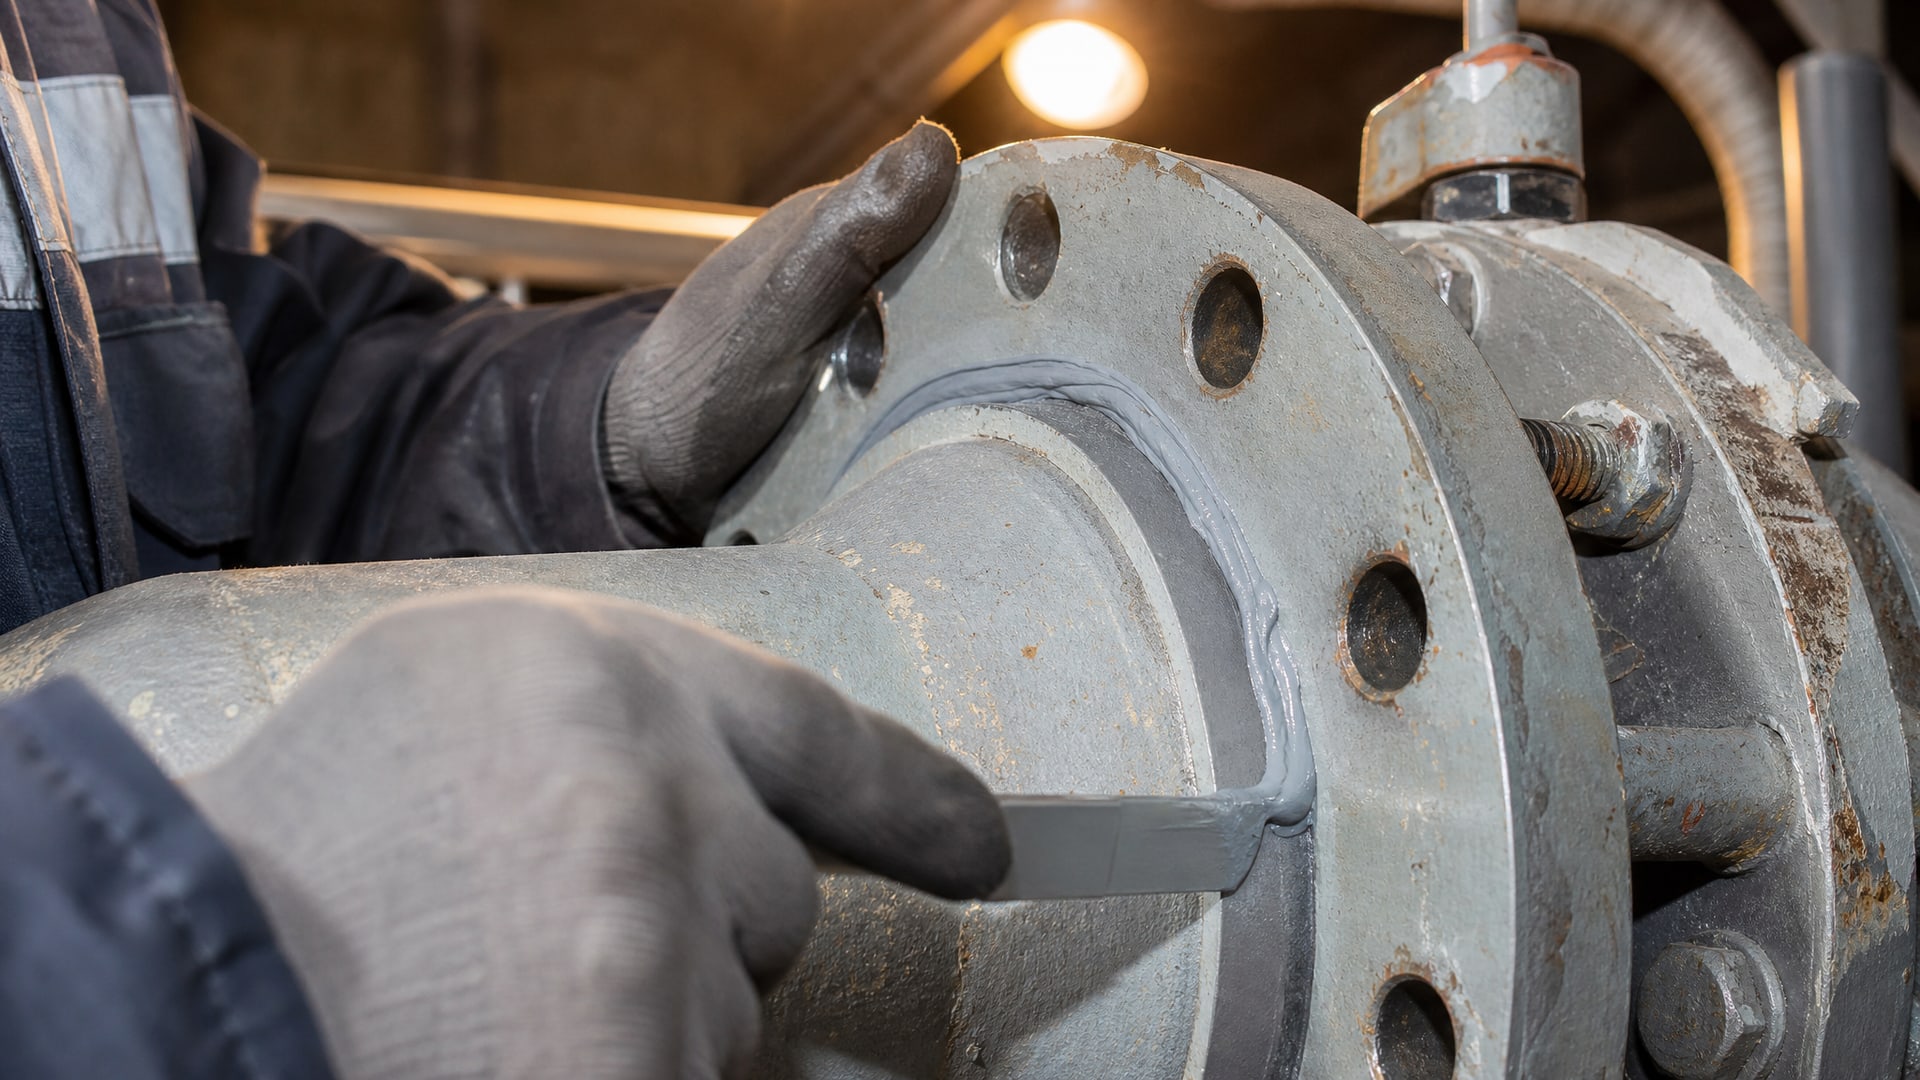
Герметик наносят непрерывной тонкой линией по периметру соединения.
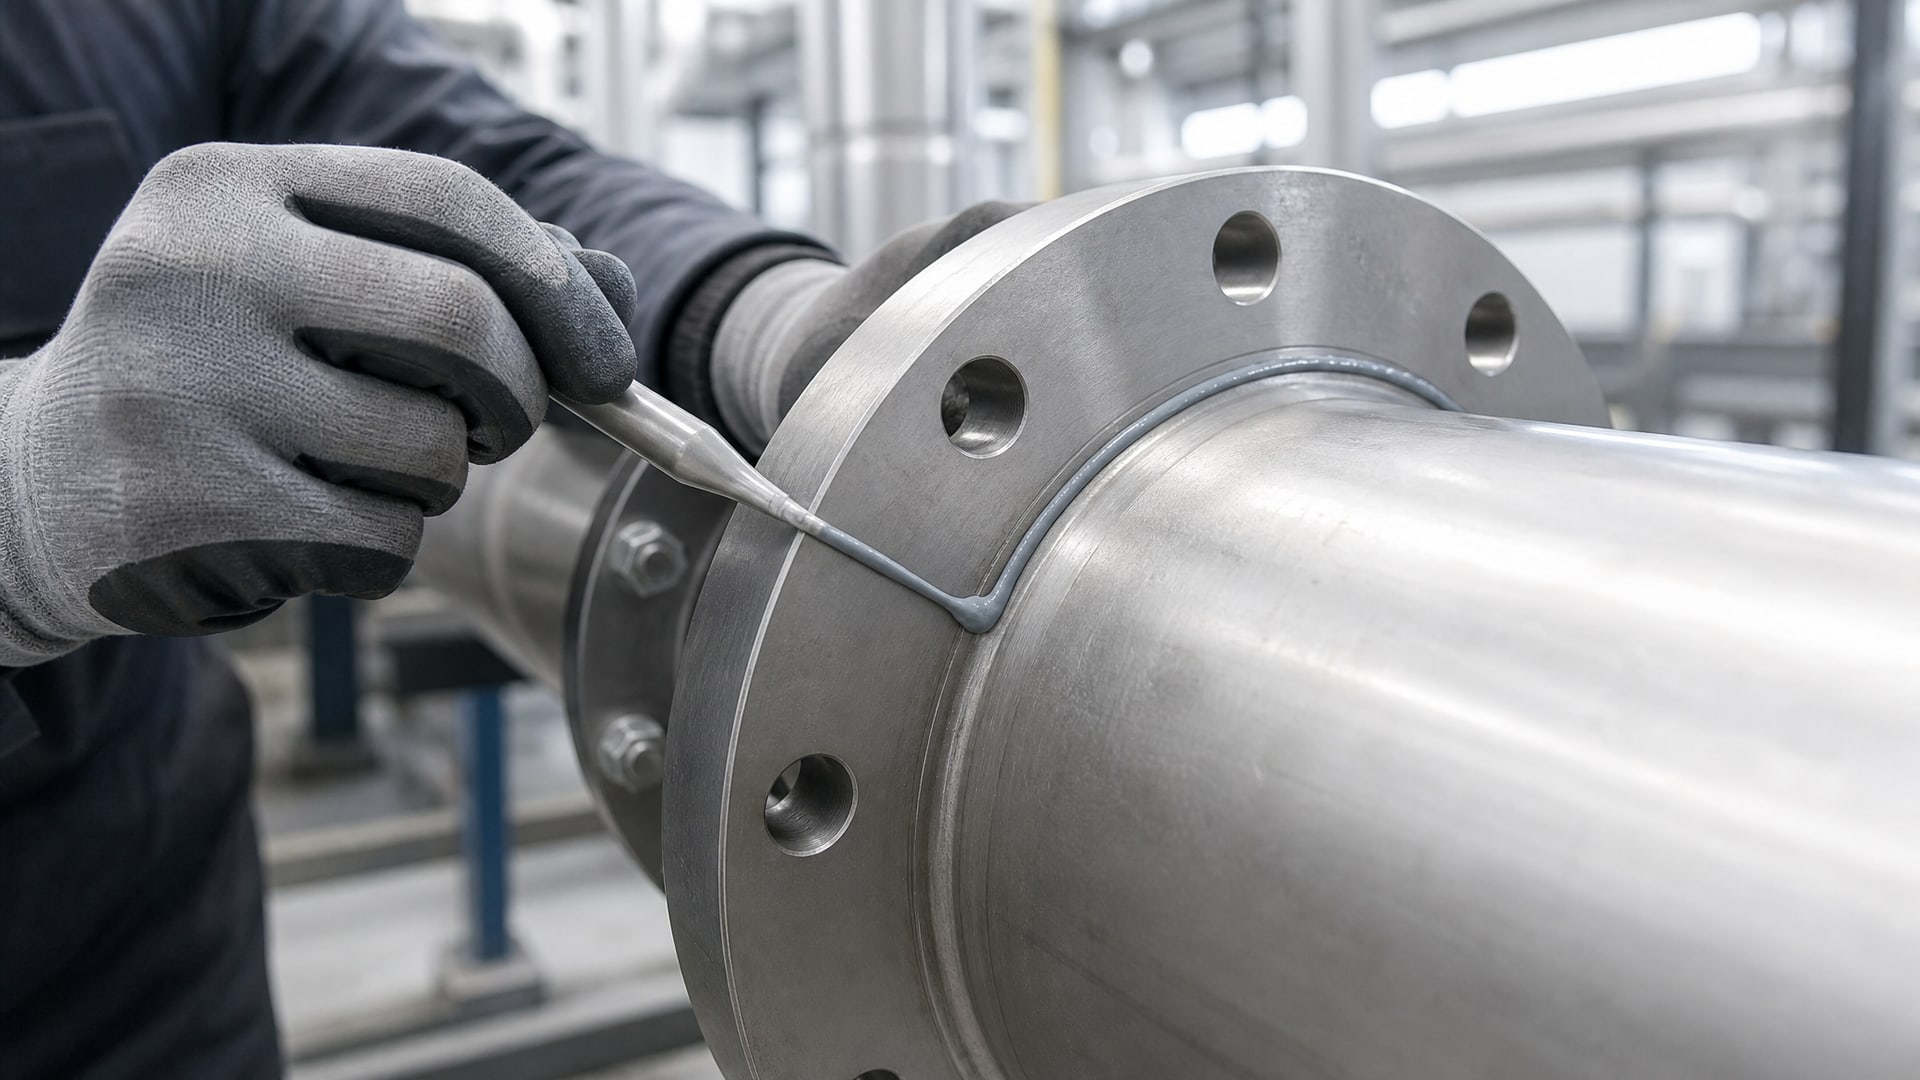
Слой должен быть равномерным и минимальным - толщина от 0,15 до 0,25 мм считается оптимальной. Избыток герметика не улучшает герметичность, а наоборот - создает напряжения при отверждении, мешает правильной затяжке болтов и может загрязнить соседние узлы. Линия герметика обходит болтовые отверстия так, чтобы при затяжке крепежа состав не попадал в резьбу.
Сразу после нанесения герметика проводится предварительная легкая затяжка всех болтов по принципу крест-накрест (обратный порядок затяжки диаметрально противоположных болтов). Это фиксирует фланцы в нужном положении и предотвращает сдвиги. Затем, с паузой 2–3 минуты, производят финальное дотягивание каждого болта до требуемого момента, снова крест-накрест, равномерно. Спешка недопустима: если затянуть с ударом или неравномерно, герметик будет выдавлен из зазора, и герметичность нарушится.
При работе с фланцевым герметиком для жестких металлических соединений рекомендуется использовать динамометрический ключ или контролировать усилие затяжки: момент должен соответствовать расчетному значению по ГОСТ Р 52857.4-2007 или техническому паспорту оборудования.
Отверждение, контроль и введение в работу
Полное отверждение анаэробного герметика при комнатной температуре (20–25 °C) происходит в течение 24 часов.
За это время состав переходит из жидкого состояния в твердый полимер и достигает максимальной прочности и герметичности. До истечения этого времени фланцевое соединение нельзя нагружать, разбирать или подвергать вибрации.
Если нужно ускорить процесс, можно прогреть соединение до 50–70 °C (если позволяют конструкция и материал фланца); отверждение ускорится до 2–4 часов. Однако резкий нагрев опасен: при скачке температуры может произойти неравномерная полимеризация, и прочность упадет.
После отверждения герметик образует упругую полимерную пленку, которая хорошо сопротивляется вибрации, колебаниям температуры и микропроскальзываниям. Контроль герметичности проводят обычными методами: для газовых систем - мыльным раствором (пузырьки укажут на течи), для масляных - визуально или влажной бумагой.
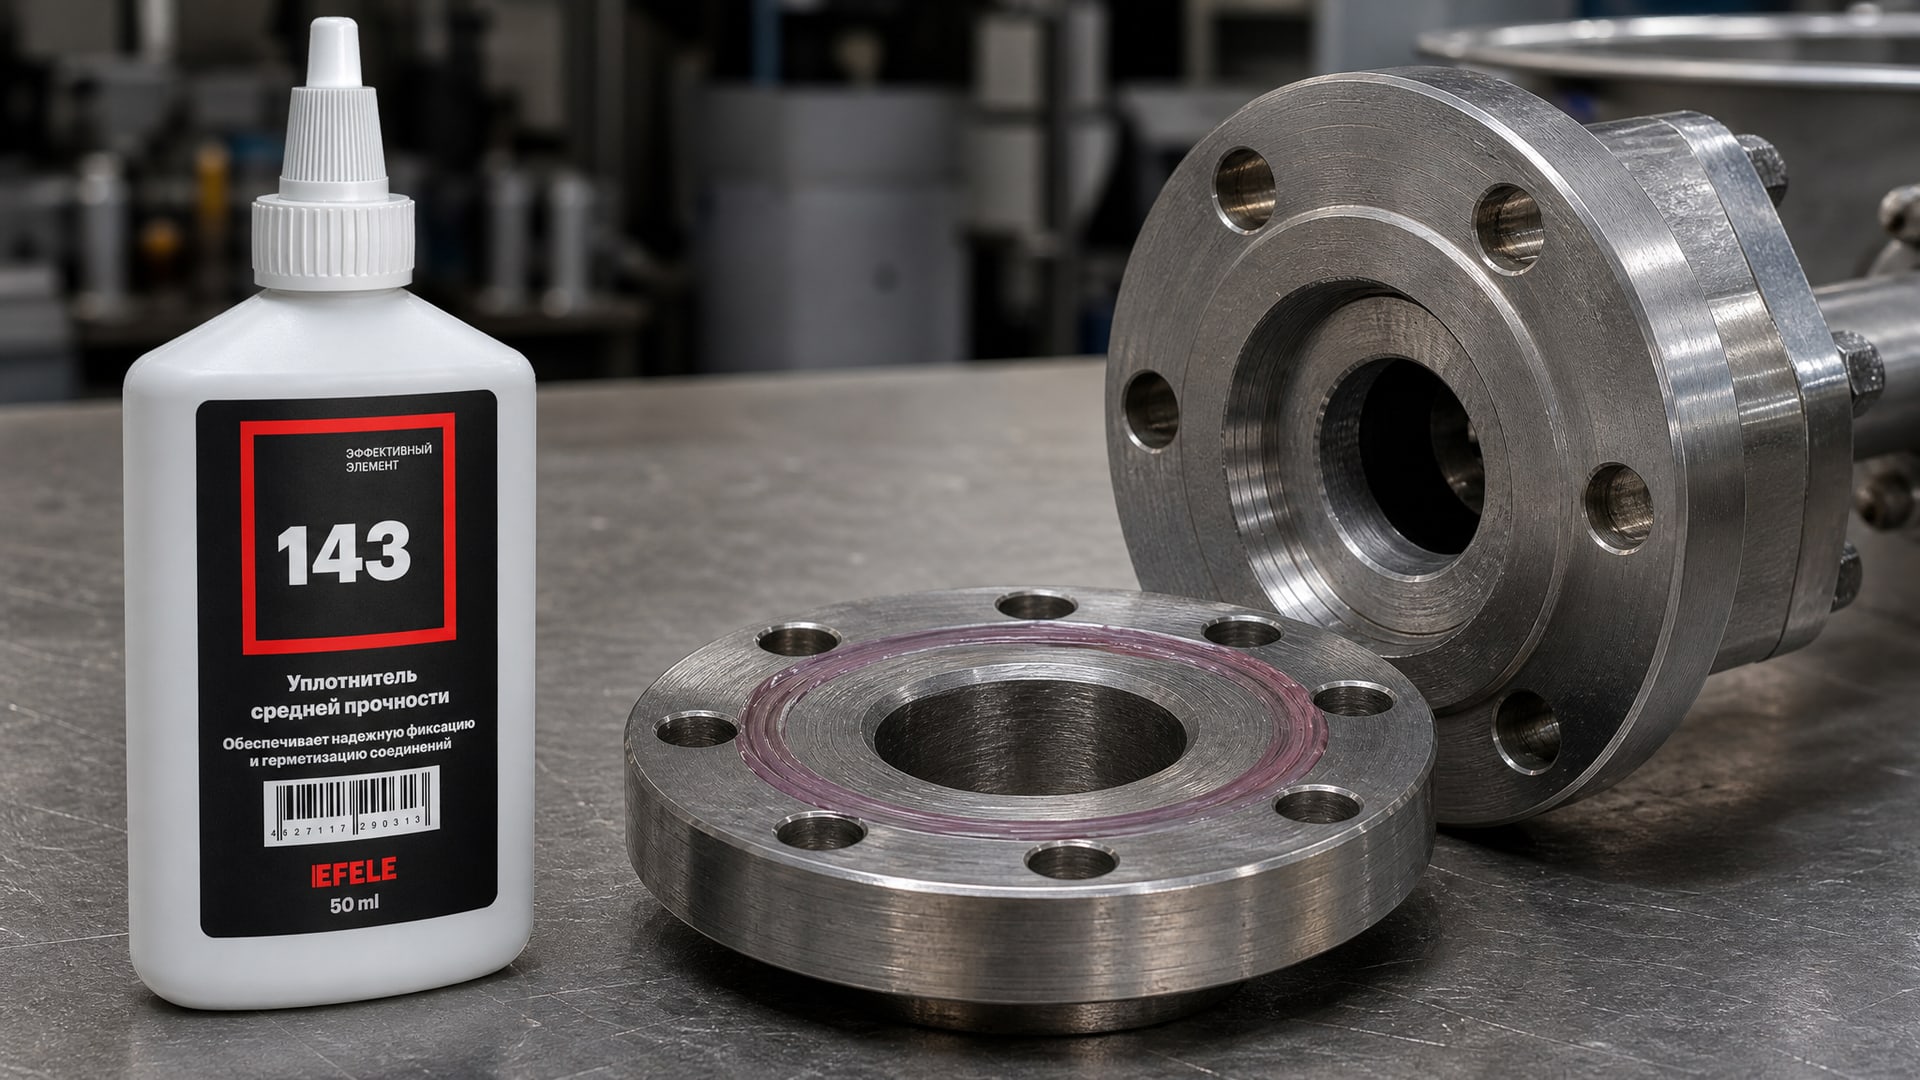
На производствах, где применяются анаэробные жидкие уплотнители для герметизации плоских разборных фланцевых соединений, инженеры отмечают, что стойкость к вымыванию и фреттинг-коррозии в такой комбинации значительно выше, чем при классических вырубных прокладках. Для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая надежность и устойчивость к высоким температурам, идеально подходит анаэробный жидкий уплотнитель EFELE 143, который полимеризуется в зазоре 0,1–0,30 мм и выдерживает температуры от -60 °C до +150 °C.
Преимущества и ограничения герметика по сравнению с вырубной прокладкой
Герметики дают ряд практических выгод.
Во-первых, исключается необходимость регулярной замены прокладок: один раз нанес герметик, и соединение работает годы, требуя разве что визуального контроля. Во-вторых, герметик не боится давления и вибрации - он жестко закреплен на молекулярном уровне и не смещается. В-третьих, упрощается логистика и хранение: не нужны комплекты вырубных прокладок разных размеров, которые теряют эластичность при хранении. В-четвертых, герметик лучше противостоит вымыванию рабочей средой, что особенно важно для пищевого оборудования, холодильных систем и высоконапорных магистралей.
Однако у герметика есть серьезные ограничения. Если фланцы имеют большие зазоры (свыше 0,5 мм), неровности или деформации, герметик не заполнит все пустоты и протечет. Если среда несовместима с полимером (некоторые ароматические растворители, щелочи высокой концентрации), герметик размягчится или растворится. Если температура эксплуатации превышает допуск состава, полимер потеряет свойства. Если фланцы подвергаются ударам или вибрируют с большой амплитудой, герметик может потрескаться.
Кроме того, герметик не рекомендуется для ненадежных или одноразовых соединений: если нужно часто разбирать фланец, герметик придется полностью удалять и наносить заново, что несравненно сложнее, чем менять обычную прокладку.
Когда замена невозможна или опасна
Замена прокладки на герметик недопустима в нескольких случаях.
Во-первых, если зазор между фланцами больше 0,5 мм или нестабилен. Герметик предназначен для тонких щелей; в широких зазорах он будет стекать, не захватывая обе поверхности одновременно, и отвердеет неполно. Во-вторых, если фланцы часто разбираются для обслуживания. Демонтаж герметика требует специальной очистки и абразивной обработки, что занимает много времени и экономию от отказа от прокладок сводит на нет.
В-третьих, для газопроводов высокого давления без соответствующих инженерных расчетов и согласования с нормативом. Замена уплотняющих прокладок фланцевых соединений на газопроводах - операция, которая требует формального подтверждения соответствия ГОСТ Р 52857.4-2007 и ПСН (Положение о системе нормативной безопасности). Самовольный переход на герметик может привести к потере давления, утечкам газа и чрезвычайным ситуациям.
В-четвертых, если материал фланца хрупкий (серый чугун, шаровидный чугун низких марок) и фланец подвергается ударным нагрузкам. При затяжке болтов герметик может передать избыточное напряжение на хрупкий материал, вызвав микротрещины. В-пятых, для сосудов под давлением или криогенных установок допуск по герметику должен быть явно указан в техническом паспорте оборудования.
Часто задаваемые вопросы
Какой зазор между фланцами считается нормальным для герметика?
Стандартный диапазон -0,1–0,30 мм. Если зазор больше 0,5 мм, нужен специальный высокотекучий состав и дополнительная инженерная оценка. Зазор измеряют щупом или калибром в нескольких точках по периметру фланца, чтобы убедиться в равномерности.
Сколько времени сохнет анаэробный герметик для фланцев?
При комнатной температуре (20–25 °C) полное отверждение происходит за 24 часа. Нагрев до 50–70 °C ускоряет процесс до 2–4 часов. До полного отверждения соединение нельзя нагружать и разбирать.
Можно ли использовать герметик вместо прокладки на газопроводе?
Только с инженерной проверкой и документальным подтверждением соответствия ГОСТ Р 52857.4-2007. Замена прокладки фланцевого соединения газопровода требует расчета и согласования с нормативом; самовольный переход опасен.
Какой рабочий температурный диапазон у анаэробных фланцевых герметиков?
Стандартные составы работают от -60 °C до +150 °C с кратковременной стойкостью до +175 °C. Для высокотемпературных применений существуют специальные герметики до +200 °C; тип нужно уточнять перед закупкой.
Что делать, если герметик нанес криво или слишком много?
Если герметик еще не начал полимеризоваться, можно аккуратно прирезать или затереть излишки перед затяжкой фланца. После полного отверждения избыток удаляют механически (нож, щетка). Переносить герметик с одного места на другое нельзя - это снимет активирующий слой.
Заключение
Замена вырубной прокладки на анаэробный герметик - технически решаемая задача, но требует соблюдения ряда условий: малый стабильный зазор 0,1–0,30 мм, идеальная чистота и сухость поверхности, правильная затяжка крест-накрест и полное 24-часовое отверждение. Когда все условия соблюдены, герметик обеспечивает более надежную и долговечную герметизацию, чем классическая картонная или резиновая прокладка, особенно в условиях вибрации, колебаний температур и контакта с активными средами. Однако для газопроводов, сосудов под давлением и критичных узлов переход требует предварительного инженерного расчета по ГОСТ Р 52857.4-2007 и документального согласования. Первый практический шаг - измерить зазоры фланцей, оценить состояние поверхностей, уточнить рабочую среду и температуру, а затем выбрать конкретный герметик или проконсультироваться со специалистом производителя, если условия нестандартны.