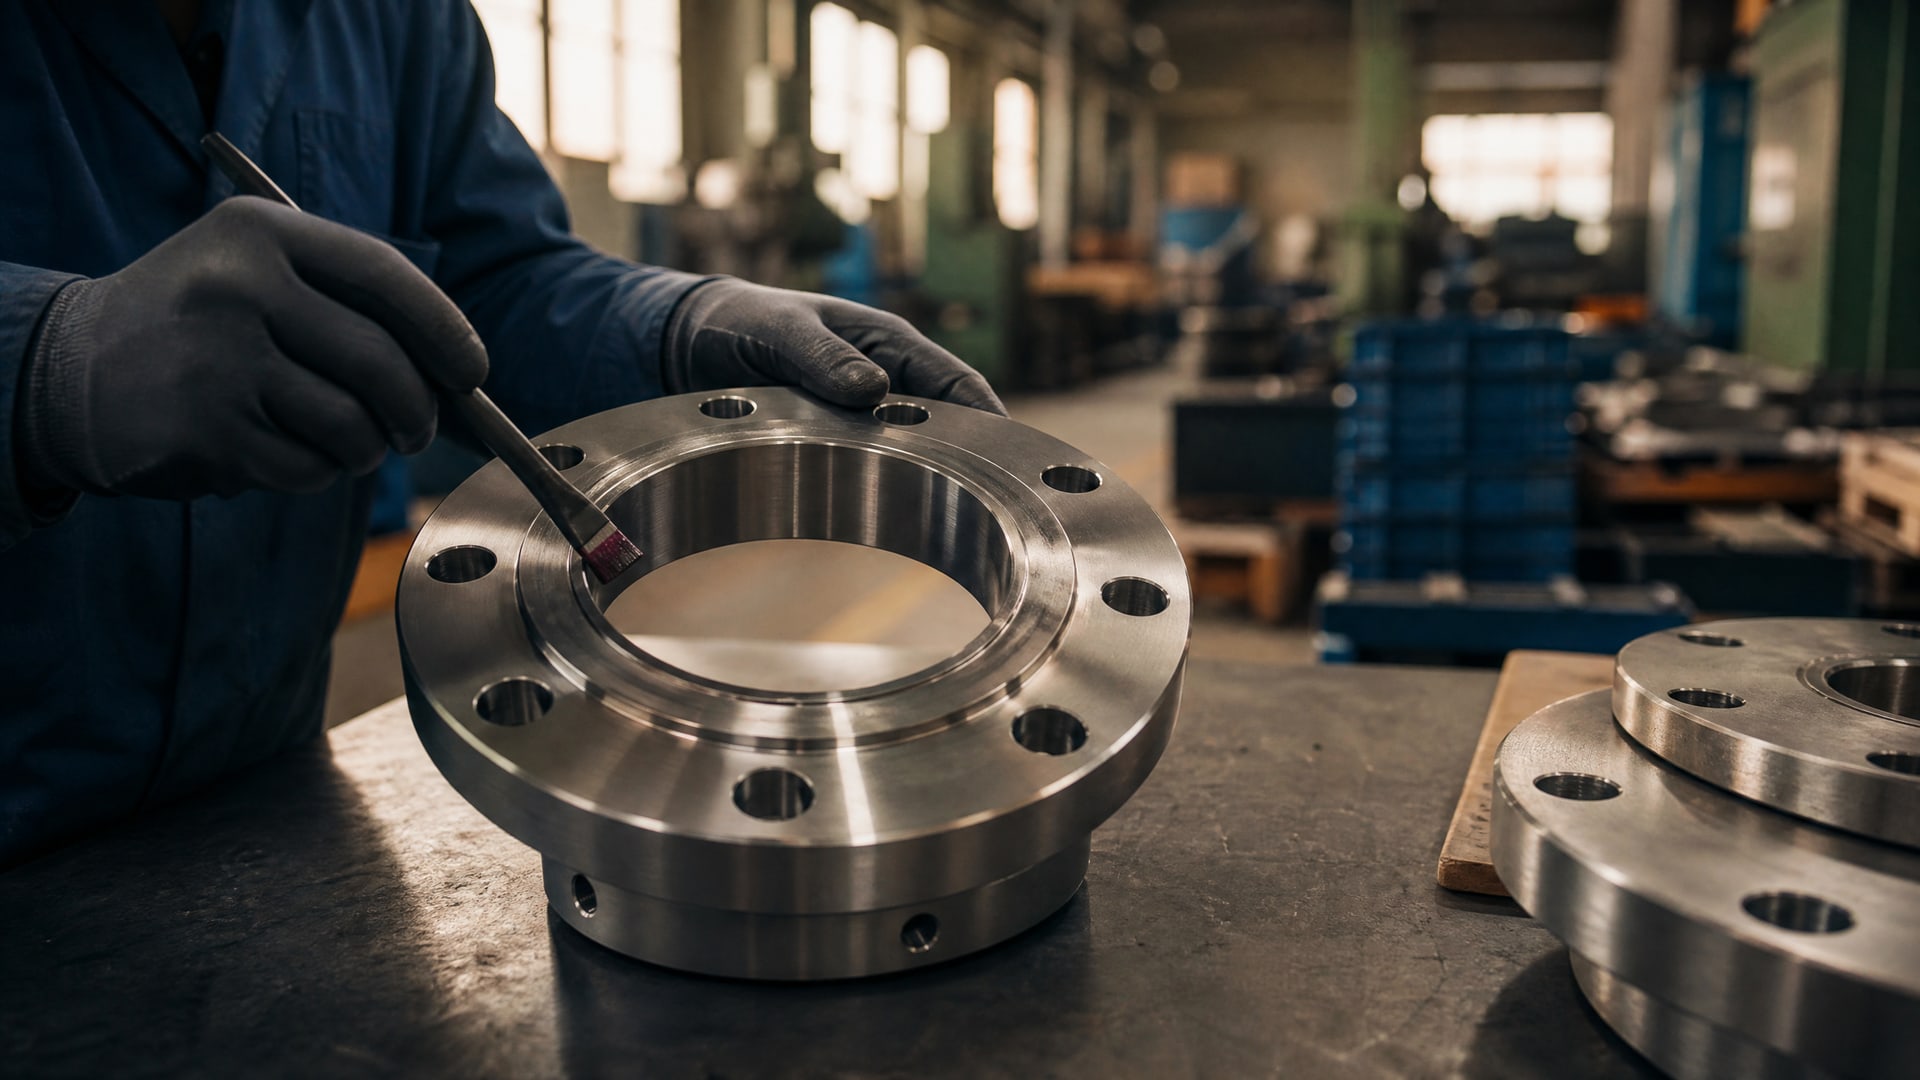
Вырубные паронитовые и резиновые прокладки долгое время остаются стандартом в промышленности, но они требуют замены при каждой разборке, изнашиваются от нагрева и деформируются при циклических нагрузках. Анаэробный герметик прокладок предлагает альтернативу: он наносится непосредственно на очищенные фланцы и отверждается в замкнутом зазоре без воздуха, образуя надежное уплотнение за одну операцию. Переход с вырубных прокладок на анаэробный формирователь прокладок упрощает логистику, сокращает простои при сборке-разборке и повышает герметичность в критичных узлах двигателя и гидросистем. В этой статье разберемся, когда и как правильно выполнить замену, какие подготовительные работы провести и на какие параметры ориентироваться при выборе герметика.
Когда анаэробный герметик заменяет вырубную прокладку
Переход с вырубных прокладок на анаэробный герметик прокладок имеет смысл при определенных условиях.
Металлический фланец с хорошей геометрией, правильной плоскостностью и обработкой поверхности - идеальная основа для формирователя прокладок. Герметизация фланцевых соединений анаэробным составом показывает высокие результаты в узлах с малым зазором и равномерным прижимом.
Однако анаэробный герметик для прокладок не является универсальной заменой для всех случаев. Если фланец деформирован, имеет раковины, глубокие царапины или неравномерную посадку, попытка "залить" дефект герметиком приведет к утечкам. В таких ситуациях сначала проводят механическую обработку или микрошлифовку поверхности, чтобы выровнять плоскостность. На большие зазоры свыше 0,25 мм анаэробный состав не рассчитан - для них остаются классические прокладки из паронита или резины.
Еще одна граница применения - температурный режим. Анаэробные фланцевые герметики обычно работают в диапазоне от −55 °C до +150 °C; специальные марки достигают +200 °C. Если ваш узел выходит за эти пределы или подвергается частым тепловым циклам выше +170 °C, стоит уточнить совместимость конкретного герметика перед заменой вырубной прокладки.
Подготовка фланца: ключ к герметичности
Вырубная прокладка скрывала дефекты посадки, поэтому многие закупщики недооценивают важность подготовки фланца.
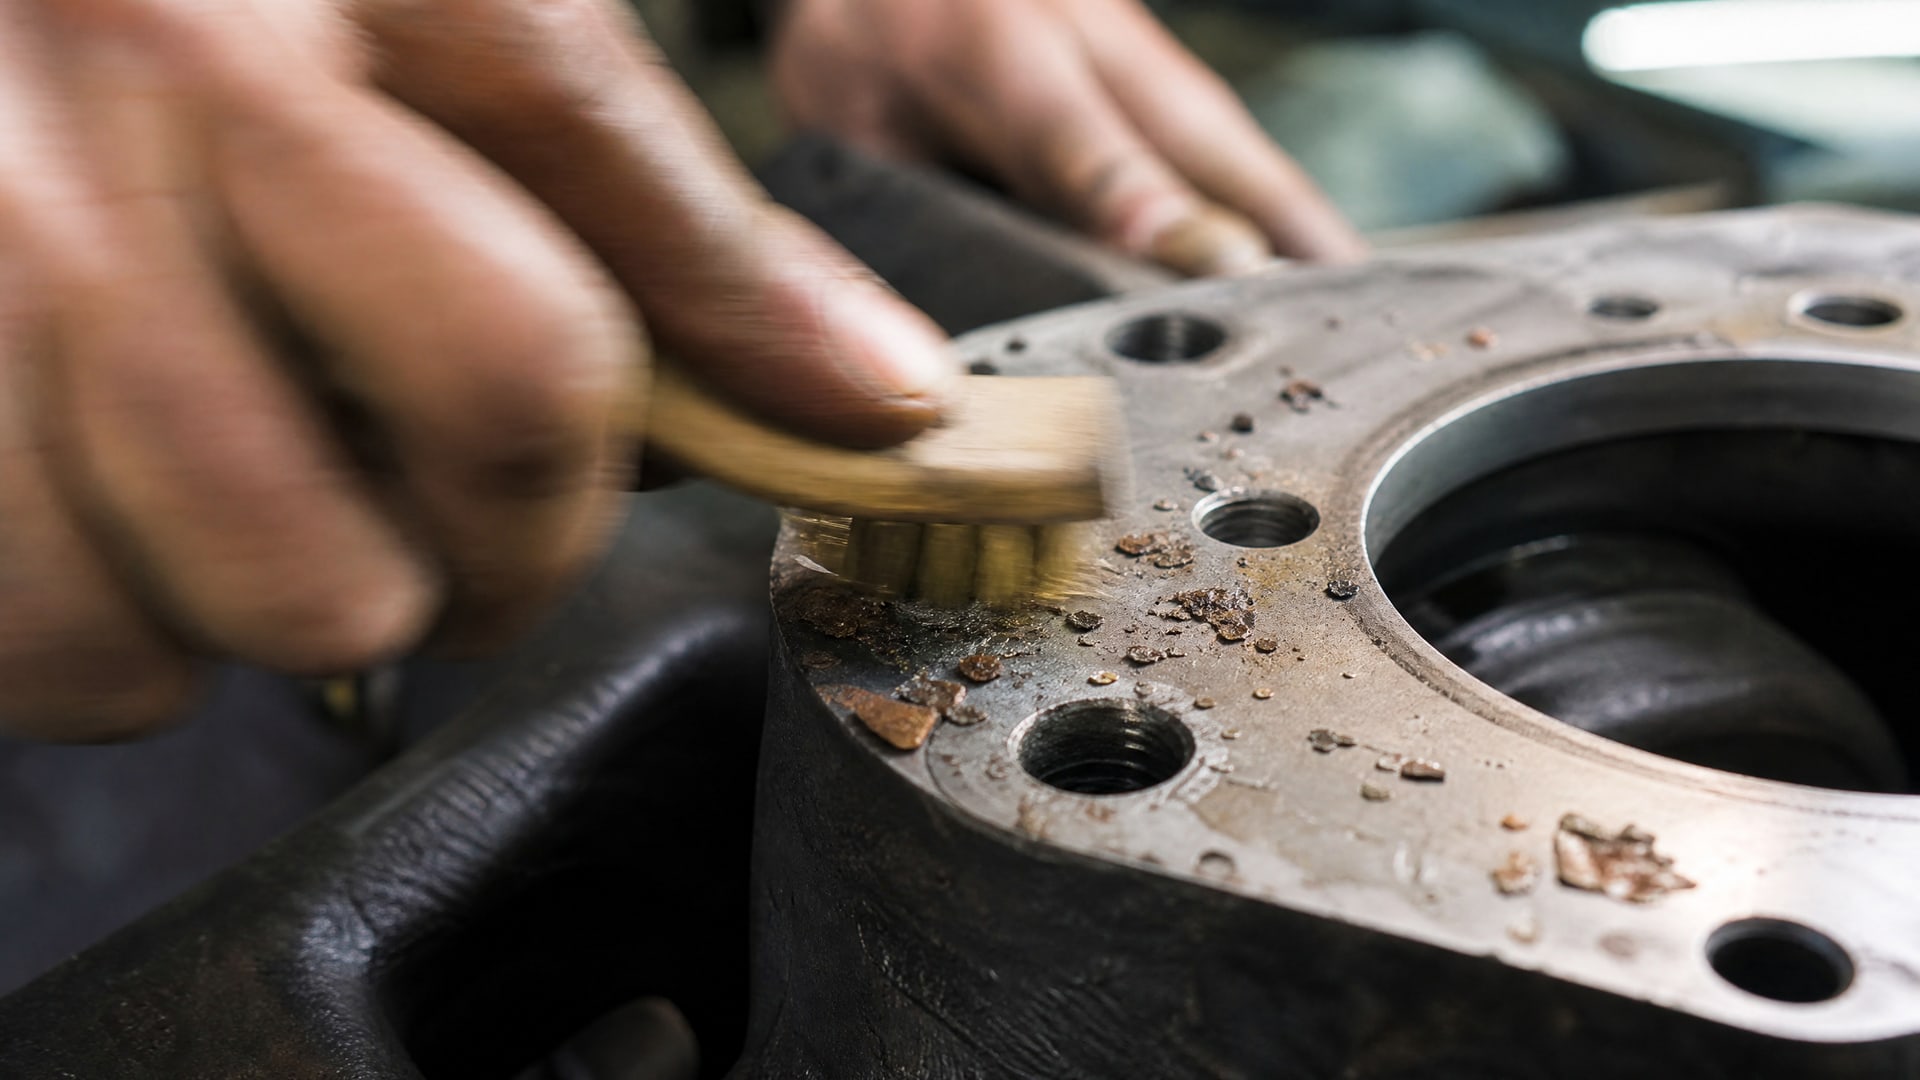
При переходе на анаэробный герметик прокладок качество поверхности становится критичным: любой остаток старой прокладки, масло, грязь или ржавчина нарушат отверждение в замкнутом зазоре.
Удаление старого материала
Начните с механического удаления старой паронитовой или резиновой прокладки. Используйте пластиковый скребок, деревянную палочку или мягкую щетку, чтобы не повредить рабочую поверхность фланца. После грубой очистки протрите фланец влажной тряпкой или губкой для удаления осколков и пыли.
Обезжиривание и сушка
Следующий этап - полное обезжиривание. Промойте очищенный фланец с использованием тряпки и растворителя (ацетон, этиловый спирт или техническое промышленное чистящее средство). Протрите поверхность до полного удаления масла и грязи. После обезжиривания поверхность должна быть абсолютно сухой; оставьте фланец на воздухе или протрите сухой чистой тряпкой. Влага или растворитель в зазоре помешают адгезии герметика к металлу и замедлят отверждение.
Оценка плоскостности и шероховатости
Для анаэробного герметика прокладок предъявляются требования к геометрии фланца. Шероховатость поверхности должна находиться в диапазоне Ra 0,8–3,2 мкм (средняя линия) или Rz 3–21 мкм (высота профиля по десяти точкам). Максимальная высота неровностей (Rmax) обычно не превышает 4–30 мкм. Если ваш фланец обработан фрезой или шлифован, он, скорее всего, уже соответствует этим параметрам.
Плоскостность еще важнее: допуск составляет примерно 0,1 мм на 400 мм длины. Проверить ее можно линейкой или микроскопом; если дефект больше, фланец придется микрошлифовать или отправить в восстановление. Минимальная ширина перекрытия герметика на фланце должна быть не менее 5 мм, а вокруг болтовых отверстий - минимум 3 мм, иначе прижим будет неравномерным.
Техника нанесения анаэробного герметика
Правильное нанесение определяет успех герметизации фланцевых соединений.
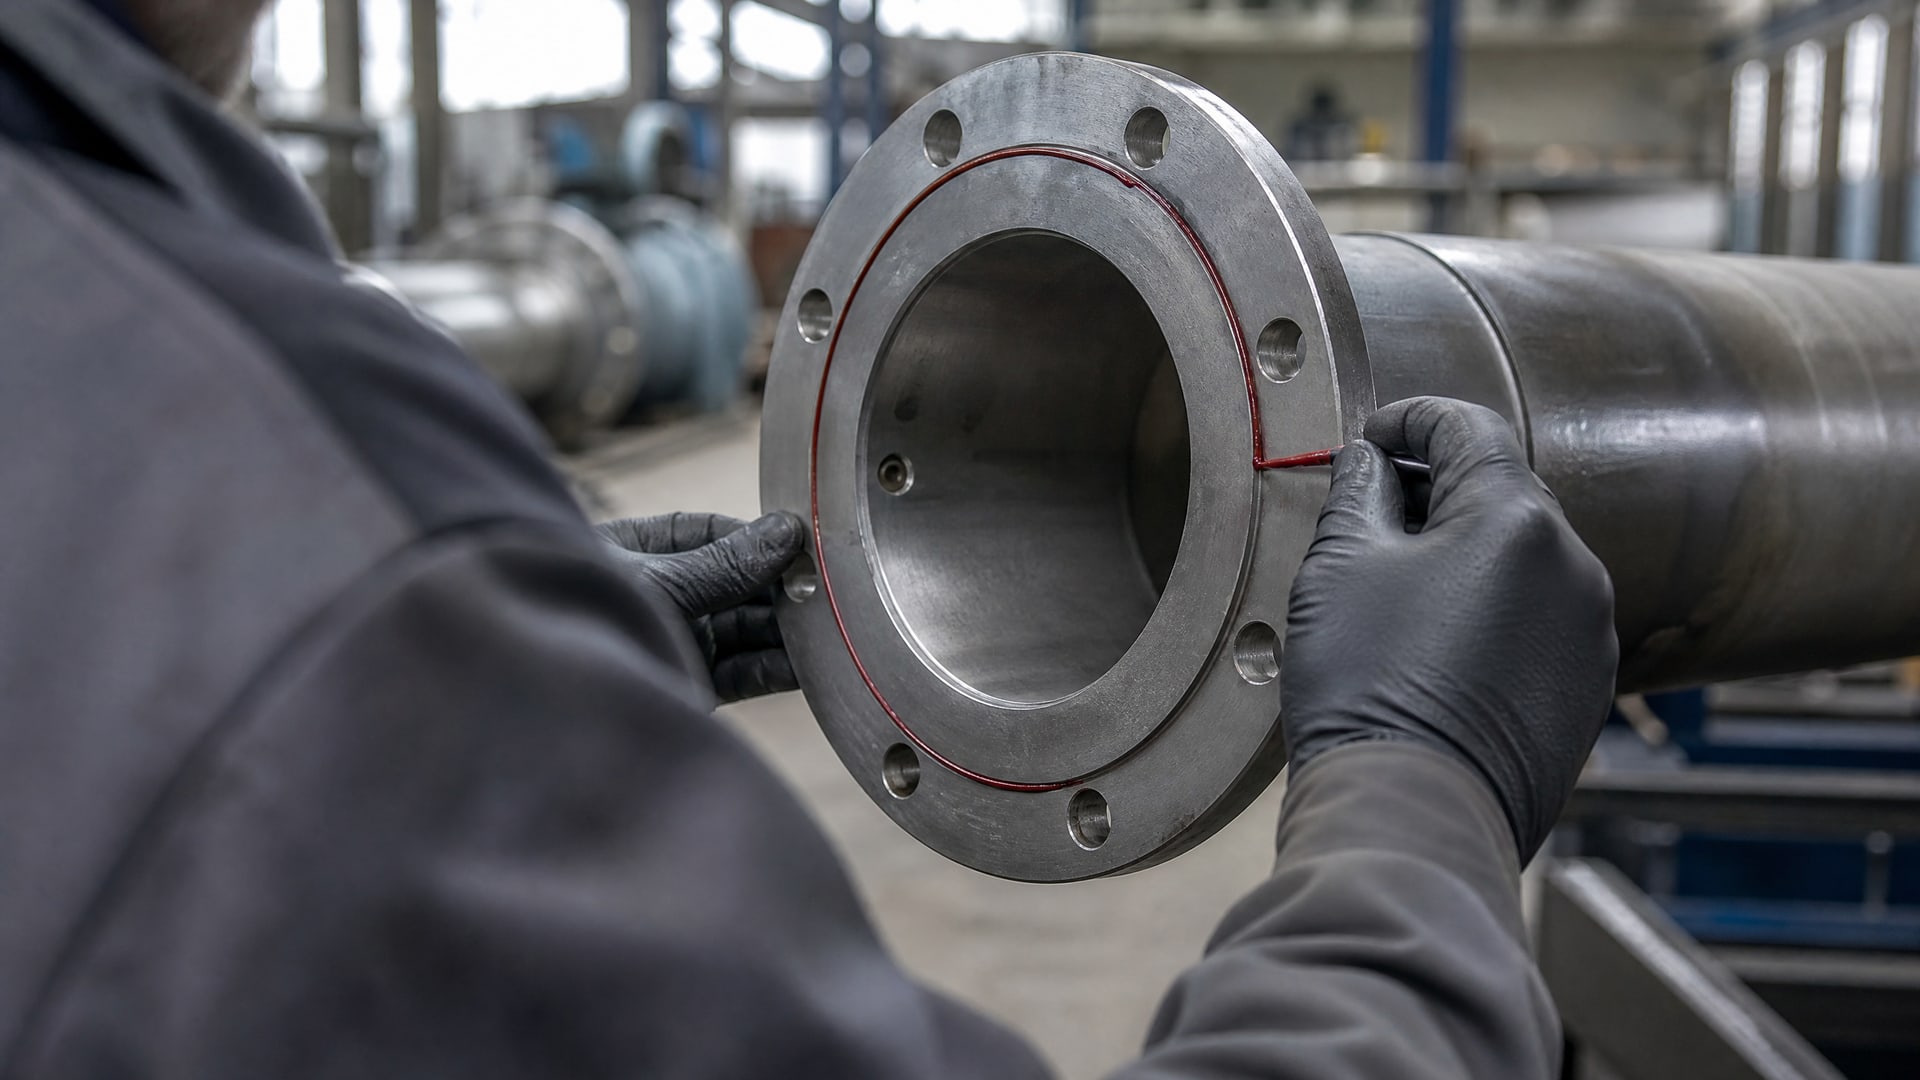
Главное правило: тонкий, непрерывный валик вместо толстого слоя.
Выбор количества и линии нанесения
Герметик кладут непрерывным валиком обычно по одной стороне фланца (той, что будет внутри соединения). Валик должен огибать болтовые отверстия, не прерываясь. На фланце большого диаметра некоторые мастера применяют спиральный узор, но главное - обеспечить замкнутый контур, чтобы при прижатии герметик заполнил весь зазор.
Количество герметика рассчитывается так: если зазор составляет 0,1–0,15 мм, а ширина перекрытия 5–10 мм, то валик должен быть объемом примерно такого же сечения. Практически это означает полоску диаметром 2–4 мм. Излишек просто выдавится наружу при затяжке и не повысит герметичность; наоборот, он затруднит сборку и может размазать валик, нарушив его целостность.
Нанесение на активные и пассивные металлы
На углеродистой стали и чугуне анаэробный герметик работает без активатора благодаря естественному каталитическому действию ионов железа. Процесс отверждения начинается практически сразу после попадания герметика в замкнутый зазор.
Однако на пассивных металлах - нержавеющей стали, алюминии, хромированных и никелированных поверхностях - требуется активатор. Активатор наносят тонким слоем на одну из сопрягаемых поверхностей перед герметиком; он ускоряет полимеризацию даже на "инертных" материалах. Без активатора на нержавейке герметик может остаться мягким неопределенно долго. Поэтому при замене вырубной прокладки на фланце из нержавеющей стали обязательно приобретите совместимый активатор.
Сборка и затяжка болтов
После нанесения герметика фланцы собирают и затягивают болты.
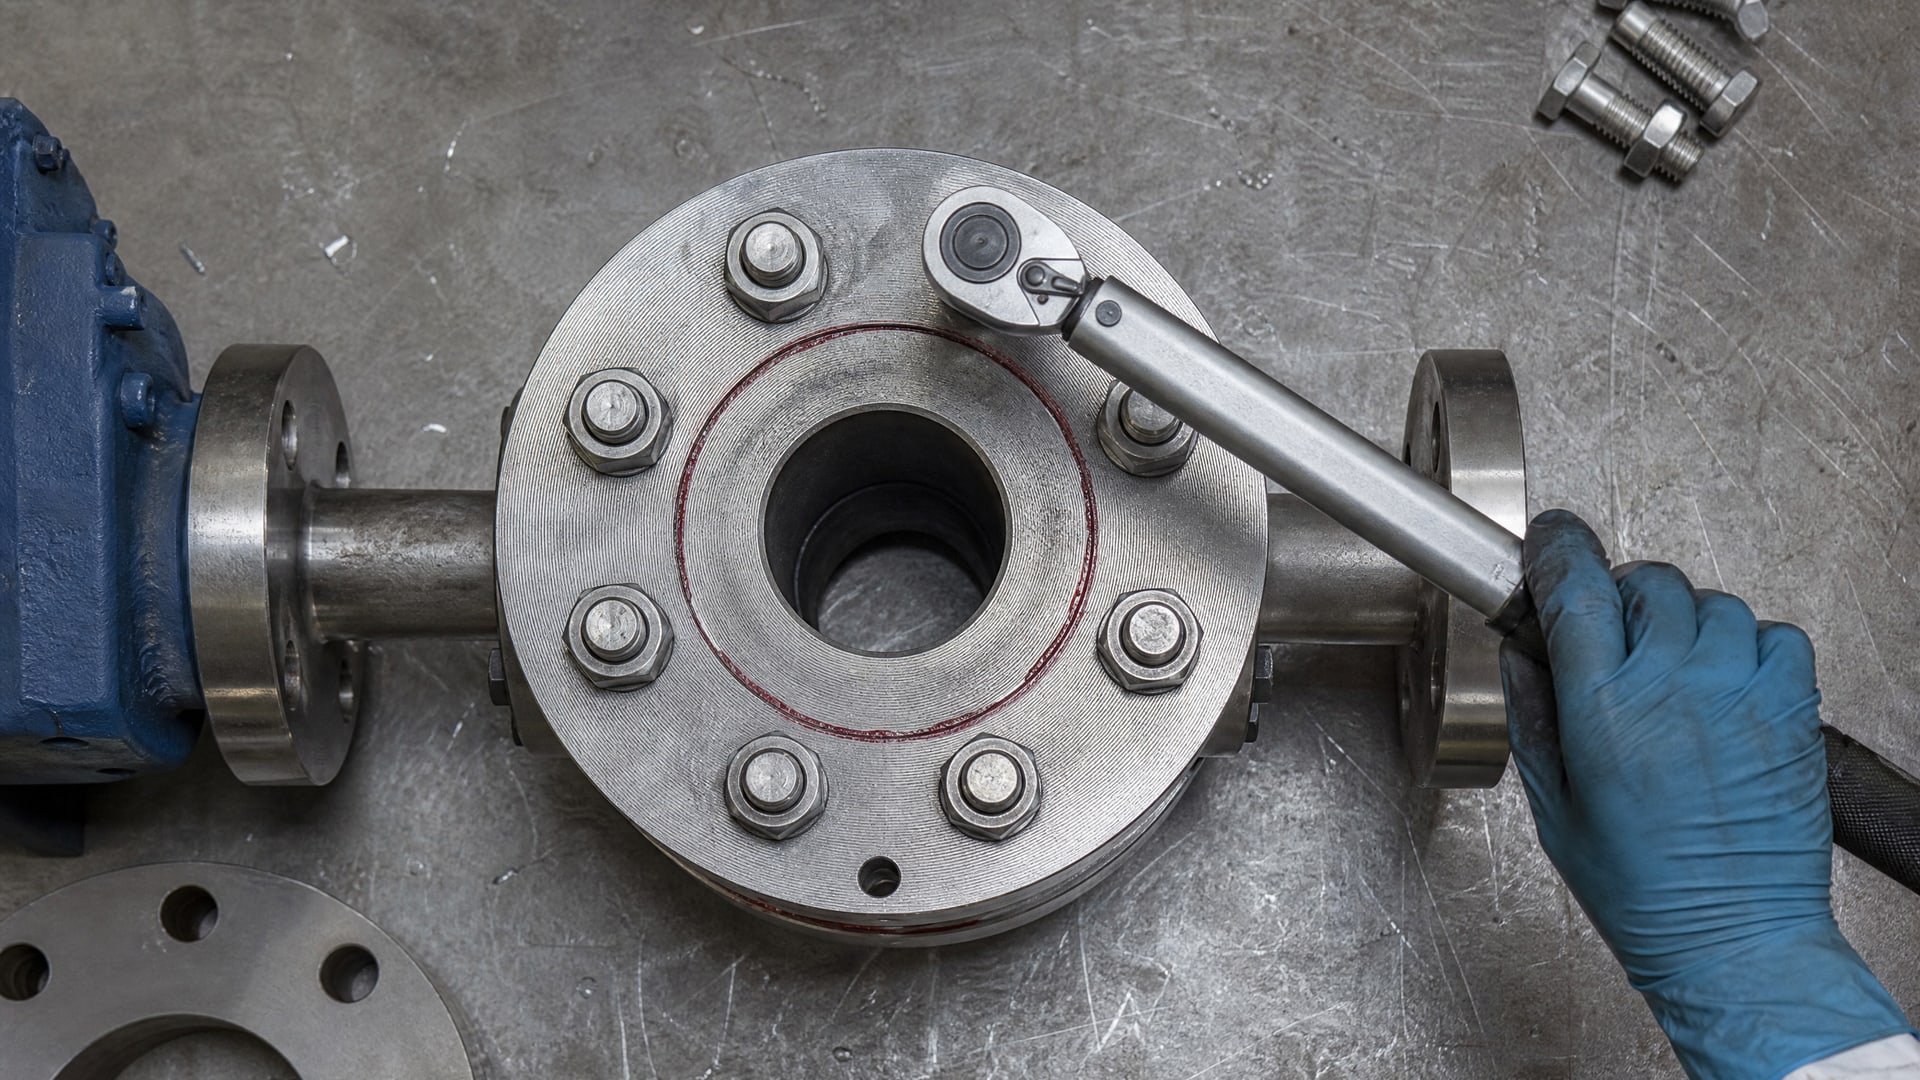
Здесь важна последовательность и равномерность.
Схема затяжки и момент
Болты затягивают по крестовой схеме (по диагонали, как при смене колеса), чтобы обеспечить равномерное распределение прижима. Момент затяжки должен соответствовать рекомендации производителя узла; для пассажирских автомобилей типичное значение составляет примерно 2,5 МПа (это условное давление контакта). Неравномерная или недостаточная затяжка приведет к неполной полимеризации герметика в разных участках и риску утечек.
Время до испытания
Здесь многие спешат. Анаэробный герметик прокладок требует времени на набор прочности. Первичное схватывание происходит за 20–30 минут, но это еще не полная полимеризация. Для простого теста под низким давлением (воздухом) можно дождаться 20 минут; для испытания рабочей жидкостью под давлением - минимум 2–4 часа, а в лучшем случае - полные 24 часа при комнатной температуре. Преждевременный тест может разрушить еще не отвердевший герметик.
Преимущества анаэробных прокладок перед вырубными
Переход на анаэробный герметик формирователь прокладок приносит конкретные выгоды для производства и ремонта.
Экономия на запасах
Вырубные паронитовые и резиновые прокладки требуют отдельных артикулов для каждого типоразмера фланца. Один универсальный анаэробный герметик подходит для широкого диапазона фланцевых соединений одного типа (стальные, алюминиевые, с определенным классом точности). Это упрощает логистику закупок и снижает объем склада.
Снижение простоев при разборке-сборке
Вырубная прокладка не подлежит повторному использованию; при каждой разборке ее выбрасывают. Анаэробный герметик наносится быстро (валик из тубы за 30 секунд) и не требует подгонки. На конвейере и в ремонтной мастерской это экономит время.
Повышение герметичности в критичных узлах
Герметизация фланцевых соединений анаэробным составом обеспечивает герметичность на уровне 0,1 мм зазора и меньше. При правильной подготовке фланца герметик заполняет микротрещины и неровности, которые даже хорошая вырубная прокладка могла бы не перекрыть. Это особенно важно для узлов с перепадом температур и вибрацией.
Предотвращение просачивания в узлах двигателя
Анаэробный герметик прокладка для двигателя препятствует просачиванию масла через зазоры между ГБЦ (головкой блока цилиндров) и корпусом. В отличие от паронитовой прокладки, которая с годами теряет эластичность, герметик остается пластичным и адаптируется к микросмещениям и тепловым циклам.
Специфика применения для различных фланцев
Анаэробный герметик прокладки рекомендуется выбирать с учетом условий эксплуатации и материала фланца.
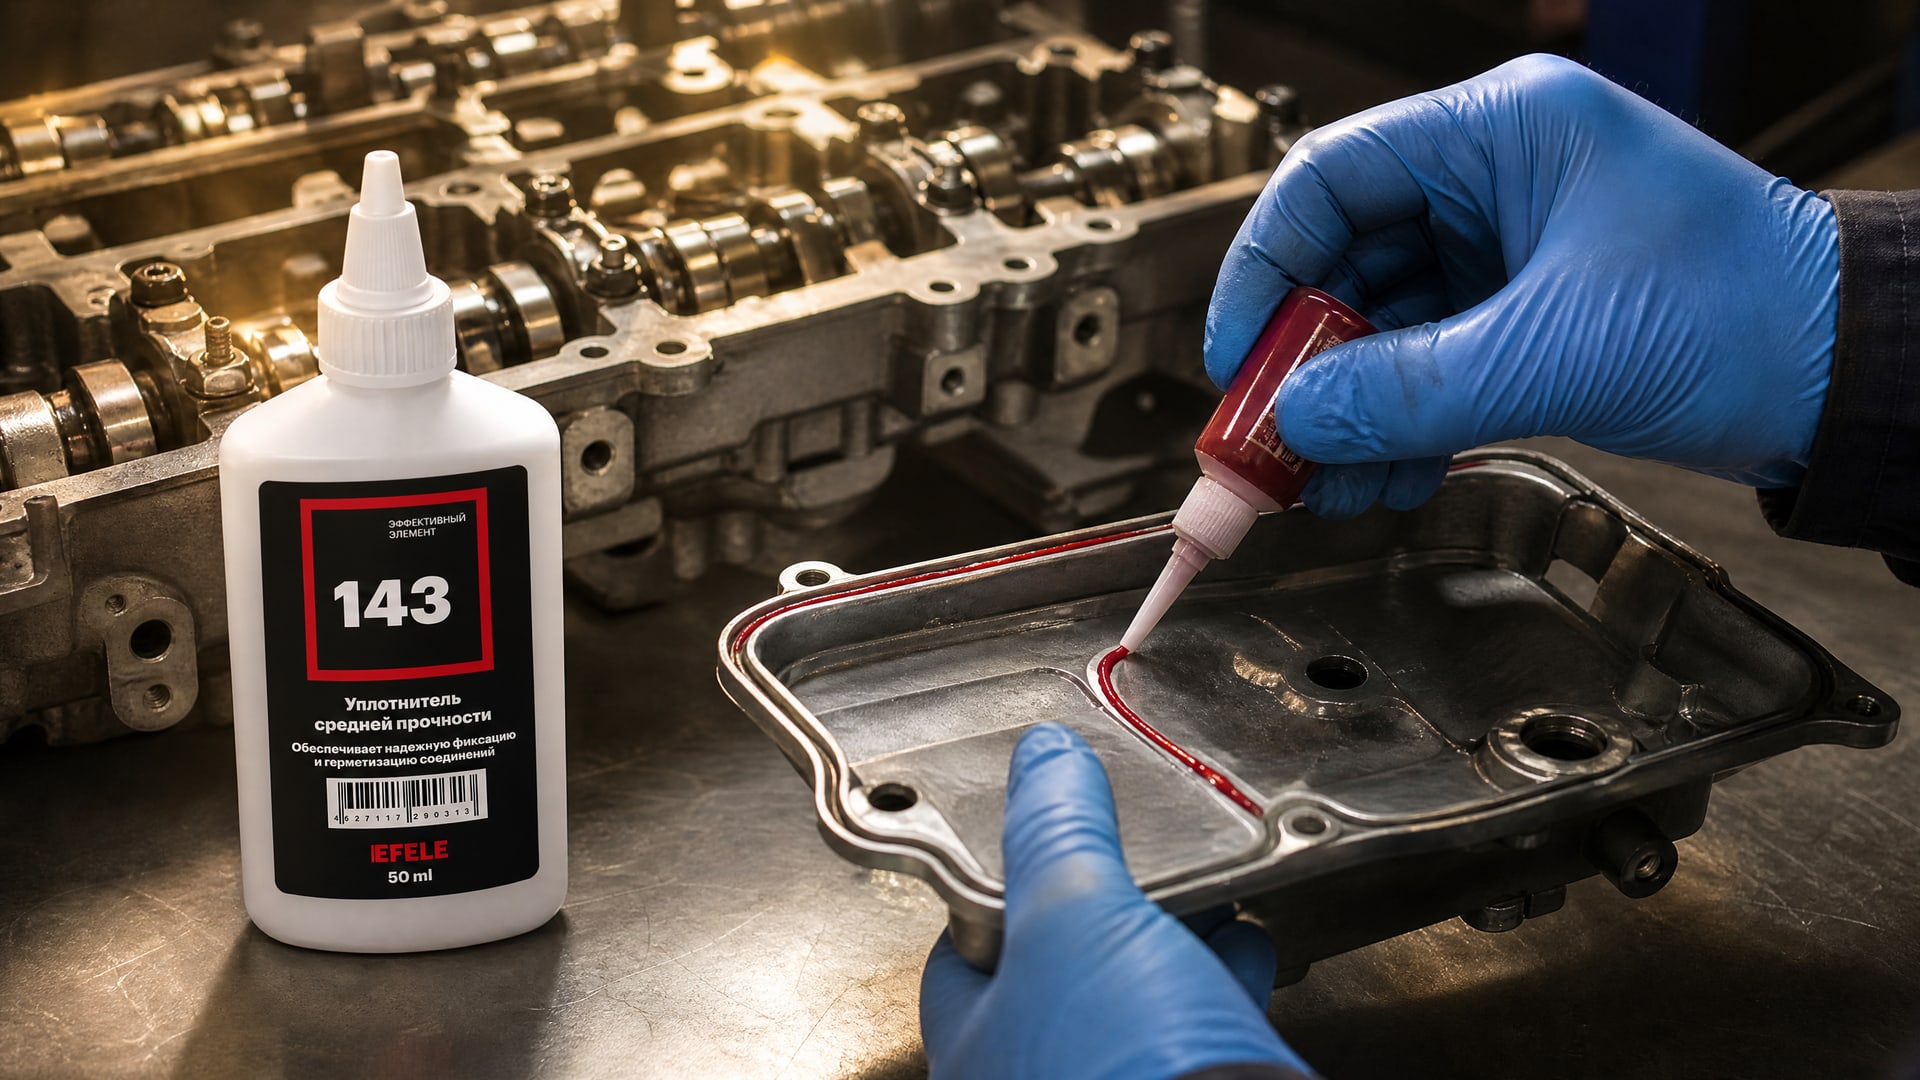
Фланцы ГБЦ и крышек клапанов
Герметик для прокладки клапанной крышки анаэробный нередко выпускается в красной или синей окраске (для визуального контроля нанесения). Эти герметики выдерживают масло, топливо, антифриз и циклические нагревы. Рабочий диапазон обычно −40 °C до +180 °C. На чугунных блоках с хромированными или окрашенными крышками иногда требуется активатор. Для герметизации соединения ГБЦ с блоком и прокладки клапанной крышки правильно выбирать герметик, одобренный производителем двигателя или соответствующий его спецификации.
Водяные и гидравлические узлы
Герметизация узлов водоснабжения требует герметиков с допуском NSF/ANSI 61, если система контактирует с питьевой водой. Для гидросистем используют анаэробные герметики, устойчивые к гидравлическим маслам и имеющие низкое паровое давление (чтобы не образовывать газовых пузырей). Для плоских металлических фланцев, где требуется высокая термостойкость и устойчивость к агрессивным средам, рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который прижился в ремонтных службах и на производственных линиях благодаря предсказуемому результату и простоте подбора.
Воздушные компрессоры и пневмосистемы
Воздушные фланцы обычно имеют меньше требований к герметичности, чем масляные системы, но должны исключать сквозняки. Герметики для пневмосистем должны быть безопасны для длительного контакта со сжатым воздухом и не образовывать хрупких осколков при отверждении.
Частые ошибки при замене вырубных прокладок на герметик
Неправильное применение анаэробного герметика прокладок сводит на нет его преимущества.
Нанесение по грязи и маслу
Старая прокладка, масло, грязь или ржавчина на фланце - частая причина отказа герметика. Герметик не приклеится, останется мягким или потечет. Всегда начинайте с тщательной механической очистки и обезжиривания.
Чрезмерный слой герметика
Новички часто наносят герметик щедрым слоем, думая, что это повысит надежность. На самом деле избыток только выдавливается наружу, пачкает окружающие детали и может размазать валик. Тонкий непрерывный валик работает лучше.
Сборка без выдержки времени
Спешка после нанесения герметика ведет к проблемам. Фланцы собирают немедленно, но испытания и ввод в работу откладывают. Первичное схватывание - за 20–30 минут, но полная полимеризация - около 24 часов. Недостаточно отвердевший герметик под нагрузкой разрушается, и соединение начинает течь.
Затяжка болтов без схемы
Хаотичная затяжка болтов приводит к неравномерному прижиму и воздушным карманам в герметике. Болты затягивают по крестовой схеме в несколько проходов, чтобы давление растекалось равномерно по фланцу.
Игнорирование активатора на пассивных металлах
На нержавеющей стали, алюминии и хромированных поверхностях герметик может вообще не полимеризоваться без активатора. Результат - мягкий герметик, вытекающий при первом же давлении. Перед использованием на пассивном металле уточните, нужен ли активатор, и примените его правильно.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик поверх паронитовой прокладки?
Нет. Старая прокладка мешает адгезии герметика к металлу и замедляет отверждение. Герметик может остаться мягким или потечь. Всегда удаляйте остатки вырубной прокладки механически, обезжирьте фланец и просушите его перед нанесением.
Почему герметик остался мягким через час после нанесения?
Вероятные причины: поверхность содержала масло или влагу, на нержавейке не применили активатор, или фланцы собраны неправильно и герметик частично контактирует с воздухом. Анаэробный герметик твердеет только в замкнутом безвоздушном зазоре между металлами. Проверьте условия нанесения и повторите сборку.
Сколько времени ждать до испытания под давлением?
Первичное схватывание наступает за 20–30 минут, но для полноценного тестирования под рабочим давлением ждите минимум 2–4 часа, а лучше полные 24 часа при комнатной температуре. На холоде процесс замедляется, поэтому в мороз выдержите еще дольше.
Чем отличается анаэробный герметик от RTV-силикона?
Анаэробный герметик твердеет без воздуха в металлическом зазоре и рассчитан на малые зазоры (до 0,25 мм). RTV-силикон отверждается при наличии влаги в воздухе, работает с более широкими зазорами и имеет другие рабочие диапазоны температуры и химической стойкости. Это разные системы; выбор зависит от конкретного узла.
Подходит ли анаэробный герметик для всех типов фланцев?
Нет. Герметик работает хорошо на плоских металлических фланцах с хорошей плоскостностью (0,1 мм на 400 мм) и малым зазором (до 0,25 мм). На деформированных, ржавых или сильно поврежденных фланцах герметик не обеспечит герметичность. В таких случаях сначала отремонтируйте фланец или используйте традиционные паронитовые прокладки.
Заключение
Замена вырубных прокладок на анаэробный герметик прокладок - это не переход на новый материал, а оптимизация процесса герметизации фланцевых соединений на практике. На стабильно работающих производствах и в ремонтных службах герметик прижился благодаря надежности, удобству применения и длительному ресурсу. Главные условия успеха - чистая и правильно подготовленная поверхность фланца, тонкий и непрерывный валик герметика, равномерная затяжка болтов и уважение к времени полимеризации.
Начните с замены одного узла на试験 (тестовой основе), убедитесь в герметичности при рабочих условиях, и затем расширяйте применение. Проверьте рекомендации производителя оборудования по допускаемым герметикам, уточните требуемую температурную стойкость и, если работаете с пассивными металлами, заранее приобретите активатор. При правильном подходе анаэробный герметик станет надежным инструментом в вашей технической схеме и сократит время простоев при разборке-сборке фланцевых соединений.