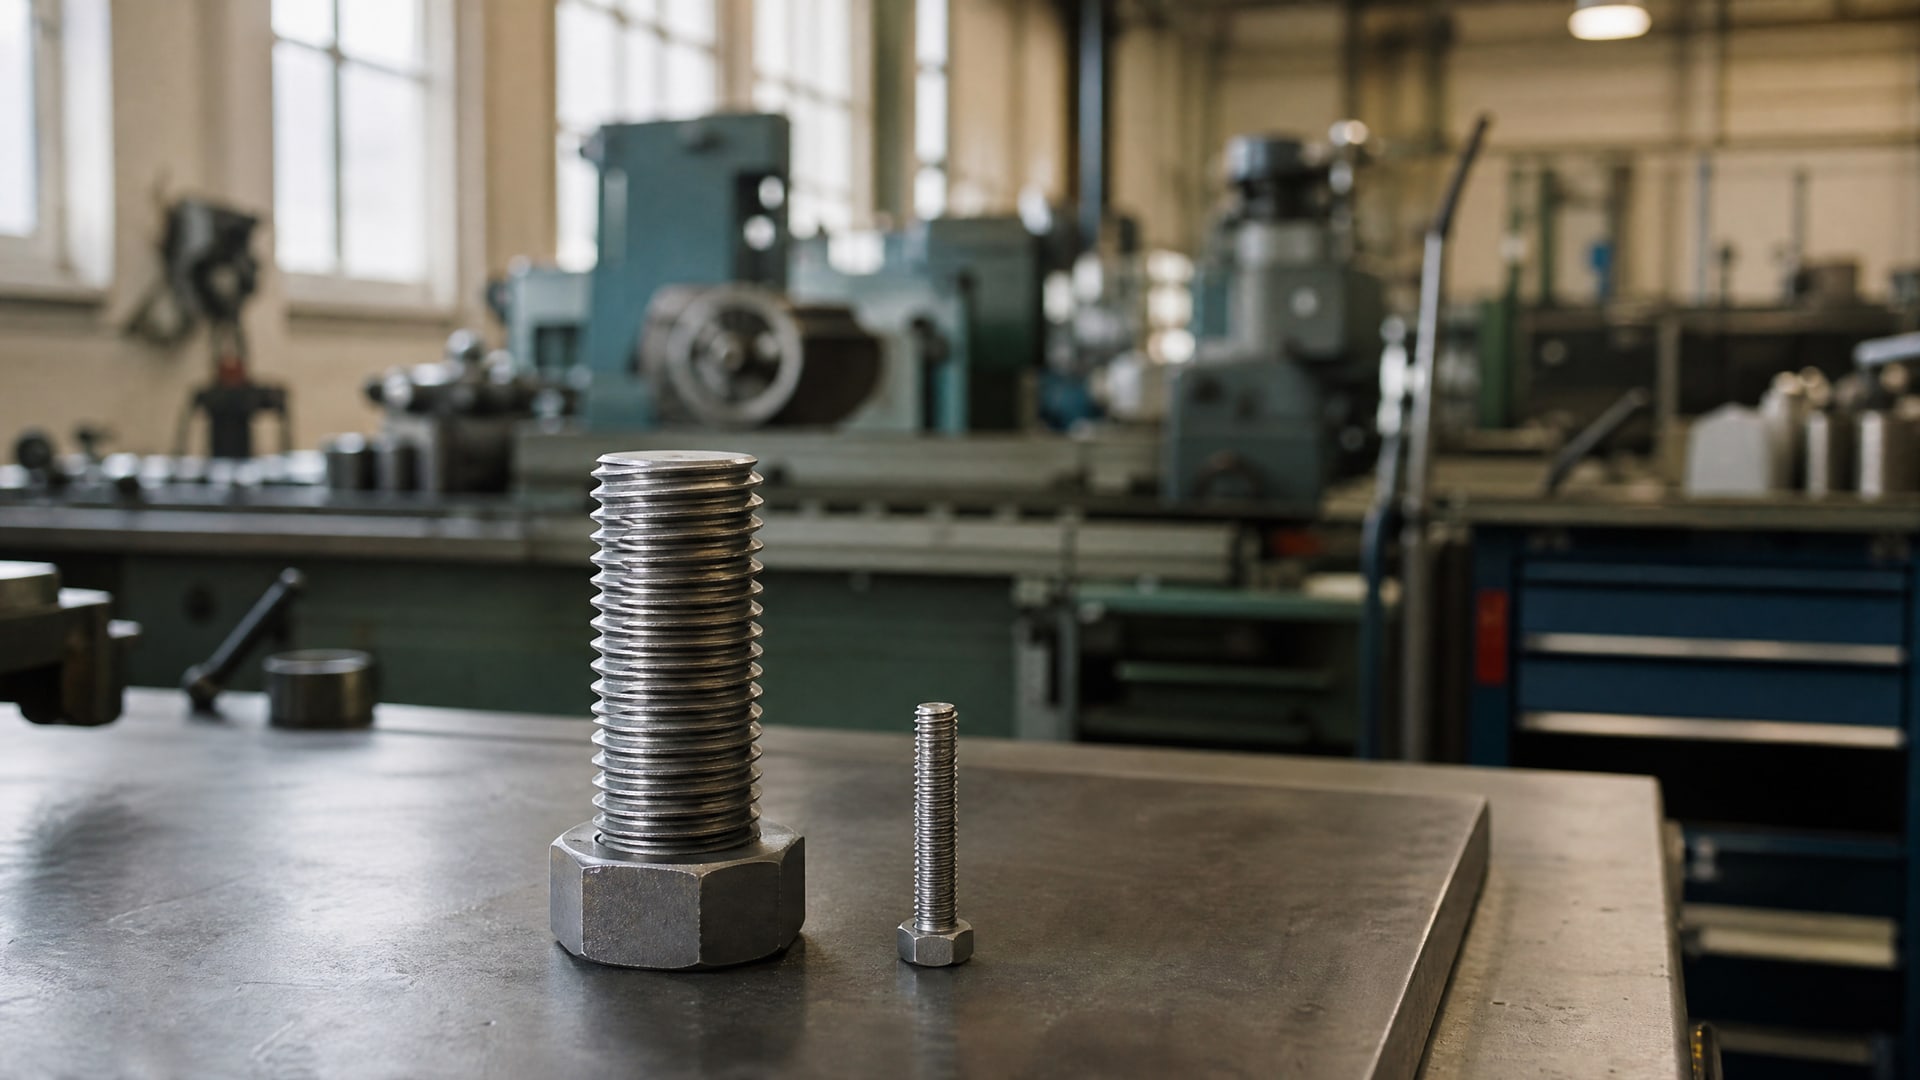
Выбор анаэробного фиксатора резьбы - это не вопрос цвета упаковки, а задача на стык четырех-пяти параметров: диаметра резьбы, материала деталей, режима разборки, рабочей температуры и условий среды. Многие закупщики и инженеры ошибаются, ориентируясь только на краску - красный якобы «всегда сильнее синего». На самом деле для регулярного обслуживания часто подходит средняя прочность, а для крупной резьбы не всегда нужен максимум - зависит от того, разбирать ли соединение потом. Статья показывает, как читать паспортные параметры состава и привязать выбор к реальным условиям узла, чтобы фиксатор работал надежно и вписывался в ваш цикл обслуживания.
Этот материал полезен техническим специалистам, инженерам и снабженцам, которые подбирают составы для производственных линий, ремонтных работ и сборки узлов.
Диаметр резьбы как первый критерий выбора
Каждый анаэробный фиксатор имеет четкий диапазон рабочих диаметров, и это главное ограничение.
Состав, рассчитанный на М2-М10, просто не полимеризуется равномерно на толстой резьбе М36, потому что зазор другой, а площадь контакта несоизмеримо больше. Равно и обратное: универсальный состав для М8-М50 может полимеризоваться слишком медленно на малых размерах, если там мало зазора.
В производстве и ремонте закупщики обычно работают с несколькими типоразмерами резьбы одновременно - например, М4, М6, М10 и М16 на разных узлах. Попытка одним составом покрыть весь спектр приводит к браку: где-то фиксатор не вляжется, где-то зафиксирует слишком слабо, где-то потребует активатора, хотя паспорт обещал его не нужным. Поэтому на крупных производствах принято иметь 2-3 типа фиксатора в зависимости от диапазонов резьбы.
На практике встречаются составы с диапазонами: до М20, до М36, до М50 и даже до М56. Каждый класс связан не только с размером резьбы, но и с количеством поверхности для полимеризации, степенью заполнения зазора и скоростью затвердевания.
Таблица диаметров и классов фиксаторов
| Диапазон диаметров | Типичное применение | Режим разборки |
|---|
| М2–М10 | Электроника, приборостроение, мелкие узлы | Частая разборка |
| М8–М20 | Машиностроение, моторы, редукторы | Регулярная разборка |
| М16–М36 | Тяжелые узлы, коробки передач, редукторы | Периодическая разборка |
| М32–М56 | Крупные болты, мосты, рамы конструкций | Редкая разборка |
Перед покупкой посмотрите на болты, которые фиксируете. Если это М10, то и рассматривайте составы, где М10 - типовой размер диапазона, а не граница. Если резьба носит следы износа или коррозии, зазор может быть больше номинала, и это уже требует либо уточнения у производителя, либо выбора состава с повышенной текучестью.
Материал болта и гайки: активатор или нет
Много закупщиков забывают, что полимеризация анаэробного состава зависит от активности поверхности металла.
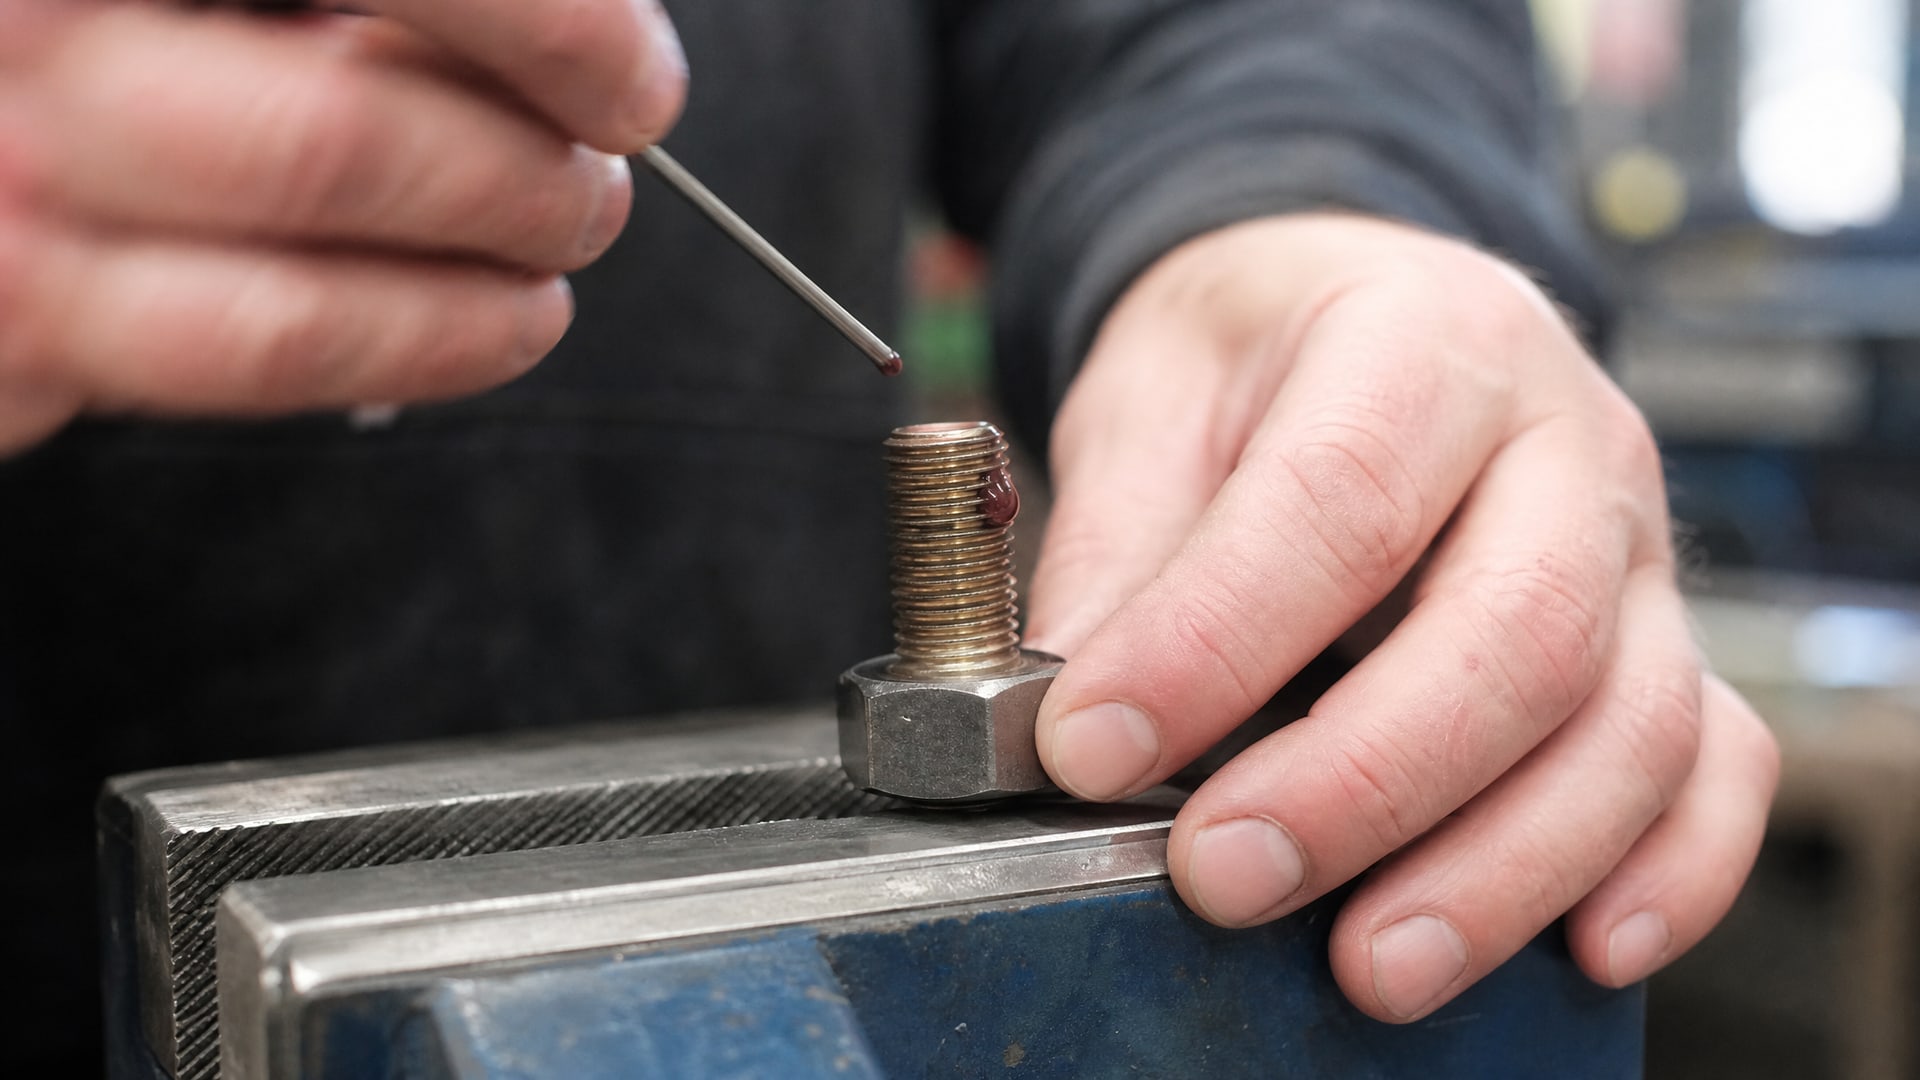
Латунь, медь, легированная сталь поляризуются быстрее, обычная углеродистая сталь медленнее, а анодированный алюминий может потребовать активатора вообще.
Источник данных указывает четко: материал влияет на скорость полимеризации и помогает определить, нужен ли активатор. Это значит, что для одного болта М10 из стали вы можете взять состав без активатора, а для болта из латуни того же размера потребуется либо другой состав, либо активирующий спрей.
На практике это выглядит так:
- Болты из конструкционной стали (углеродистые или легированные) - стандартные составы часто полимеризуются и без активатора.
- Болты из нержавеющей стали - нередко требуется активатор или специальный состав.
- Болты из латуни, меди или их сплавов - обычно полимеризуются быстрее, но вязкость состава нужно подбирать.
- Болты из анодированного алюминия - активатор почти обязателен.
Перед первым применением состава на новый тип материала (например, если вы переходите на нержавейку вместо обычной стали) рекомендуется сделать пробную сборку на одном соединении, выдержать рекомендованное время (обычно 10-20 минут первичной фиксации), а потом проверить прочность разборкой.
Класс прочности: низкая, средняя, высокая
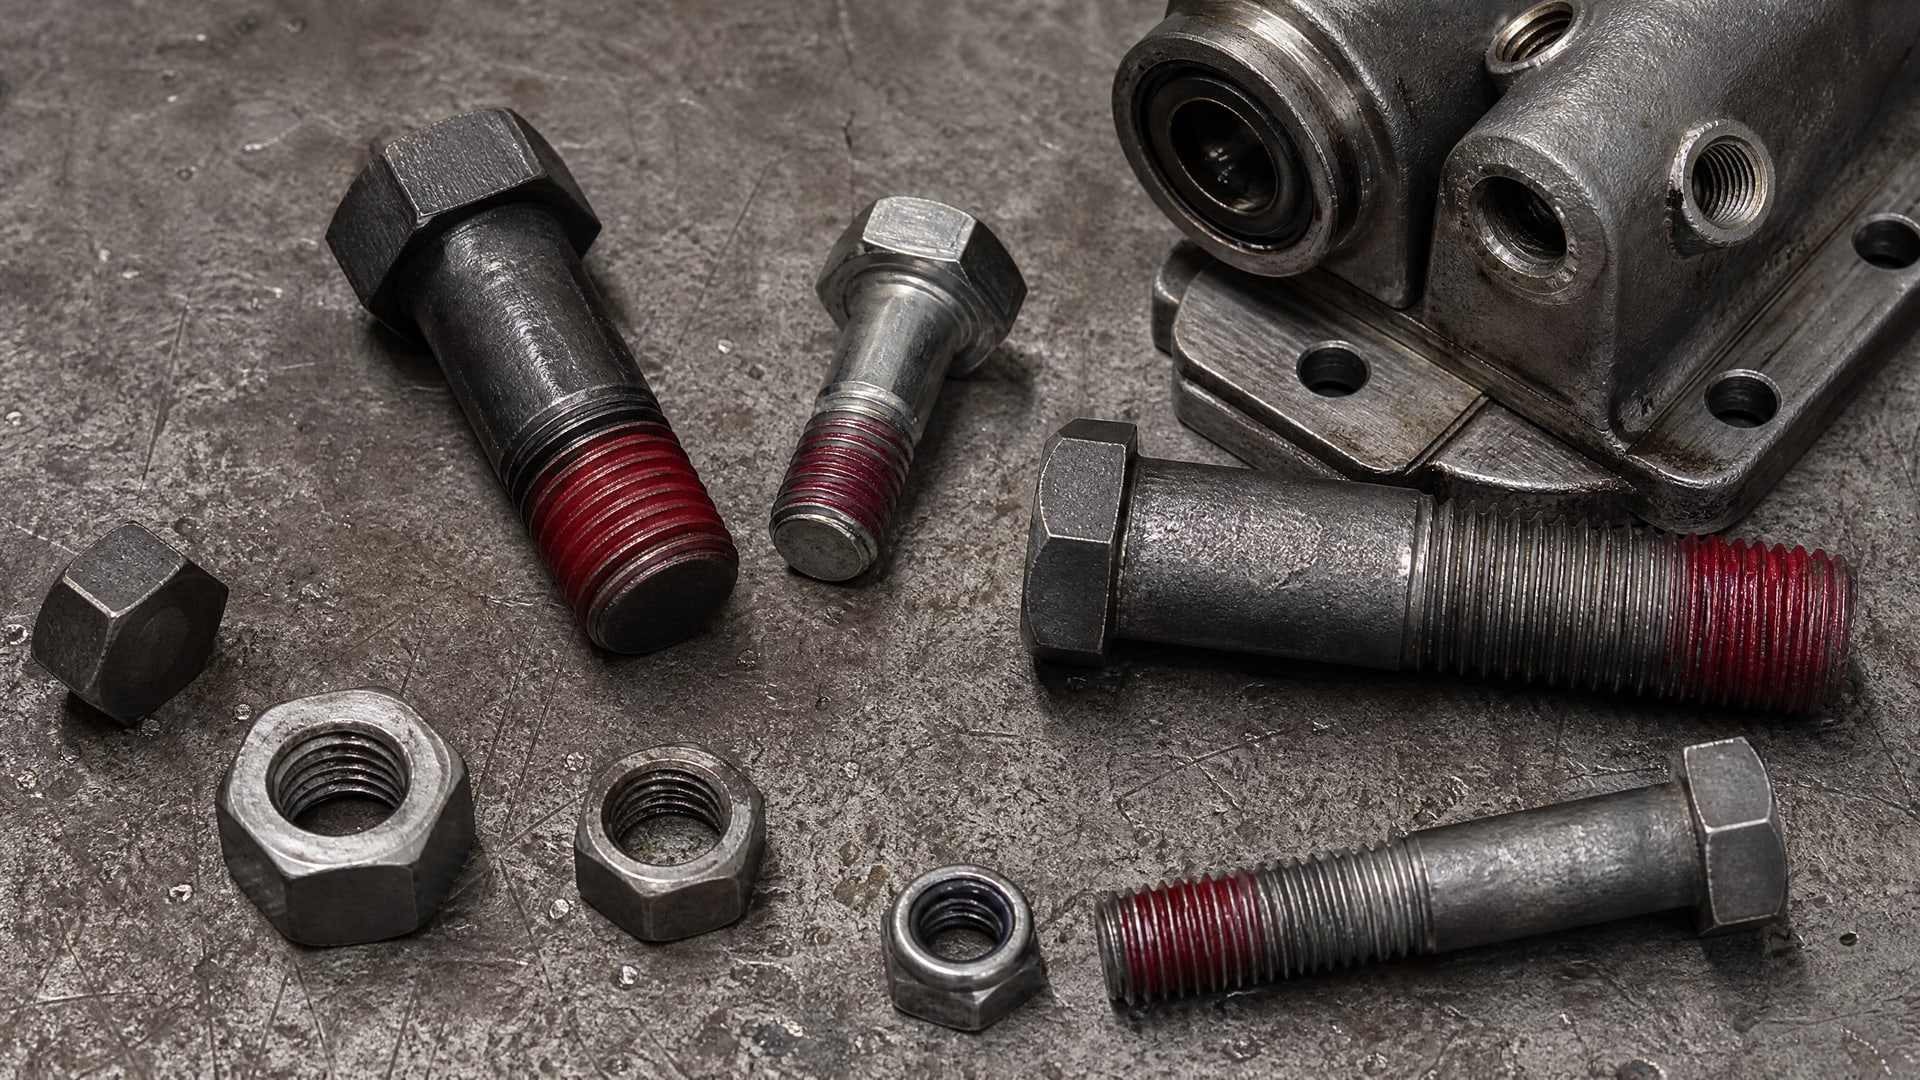
Цвет (красный, синий, зеленый) часто используется для обозначения класса прочности, но это не закон природы, а условность производителя.
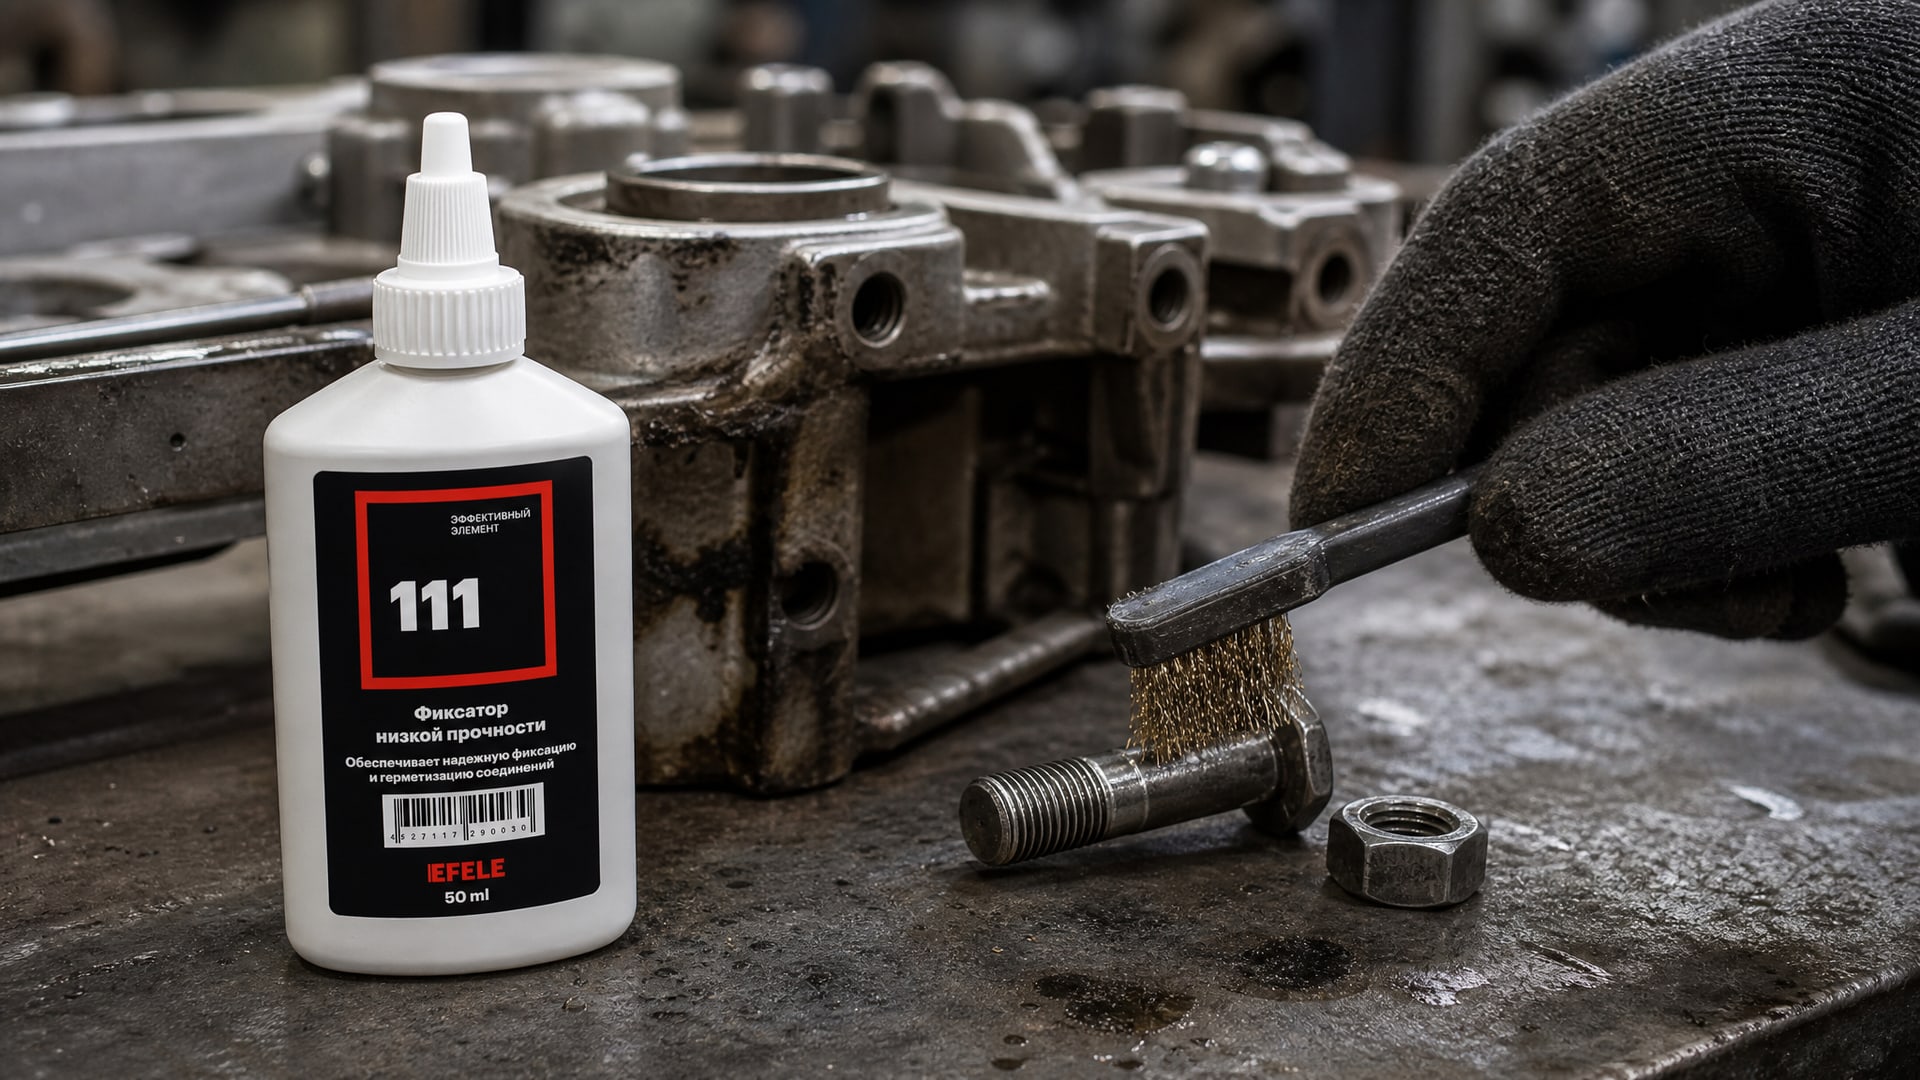
Главное - изучить паспорт и узнать реальный момент отворачивания.
Для соединений, которые обслуживают регулярно (каждый месяц, каждый квартал), выбирают низкую или среднюю прочность. Средняя прочность на болте М10 дает момент отворачивания примерно 4 Н·м, что позволяет открутить гайку обычным инструментом, без приложения чрезмерной силы.
Для соединений, которые разбирают редко или почти не разбирают (конструкции, герметичные узлы, компрессоры, коробки передач), выбирают высокую прочность. Высокая прочность на болте М10 может дать момент отворачивания порядка 15 Н·м - это уже требует усилия и может потребовать подогрева или применения вспомогательного инструмента при разборке.
Когда выбирать каждый класс
Низкая прочность: мелкие соединения (М2-М6), которые разбирают часто, места, где нужна минимальная вибростойкость, но нет требования к долгосроку. На практике применяется редко - в основном для микросборки и электроники.
Средняя прочность: основной класс для производства. Подходит для М4-М16, узлы обслуживают, но не каждый день. Для часто разбираемых соединений до М20, где требуется низкая прочность фиксации и предсказуемая разборка без повреждения, на практике многие технические службы выбирают составы этого класса - они не требуют спецподготовки, хорошо доступны, и отворачиваются без экстра-инструмента. EFELE 111 как раз представляет этот тип: состав работает до М20 и рассчитан на демонтаж обычной отверткой или ключом.
Высокая прочность: крупные болты (М16-М56), редко разбираемые соединения, агрегаты, где вибрация или центробежные силы критичны, герметичные узлы. Для редко разбираемых соединений до М56, где необходима высокая прочность и стабильность при вибрации и температурных циклах, выбирают составы повышенной надежности - они могут потребовать активатора и подогрева при демонтаже, но гарантируют, что соединение не ослабнет через год работы.
Температура эксплуатации и границы состава
Анаэробные составы имеют рабочий диапазон температур.
Нижняя граница обычно −55…−60 °C (для холодных цехов, открытых узлов в средней полосе), верхняя - где начинаются различия.
Стандартные составы держат температуру до +150 °C. Это подходит для узлов внутри машины, но если речь идет о редукторах с нагревом, компрессорах или оборудовании рядом с печами, может потребоваться высокотемпературный вариант - до +180 °C или даже выше.
При выборе по температуре инженеры обычно используют правило: рабочий предел состава должен быть на 20-30 °C выше максимальной температуры эксплуатации узла. То есть если редуктор нагревается до +140 °C, состав должен быть рассчитан как минимум на +160…+170 °C, чтобы не терять вязкость и не начать вытекать из зазора во время работы.
В таблице выбора по нагреву часто встречается привязка: если узел нагревается до +120 °C, берут состав до +150 °C; если до +150 °C, ищут до +180 °C или выше. Для соединения с нагревом важно также выбрать состав с хорошей адгезией, чтобы при тепловом расширении деталей фиксатор не отслоился от витков.
Зазор резьбы и его роль в выборе
Анаэробный состав работает в зазоре между сопрягаемыми витками резьбы болта и гайки.
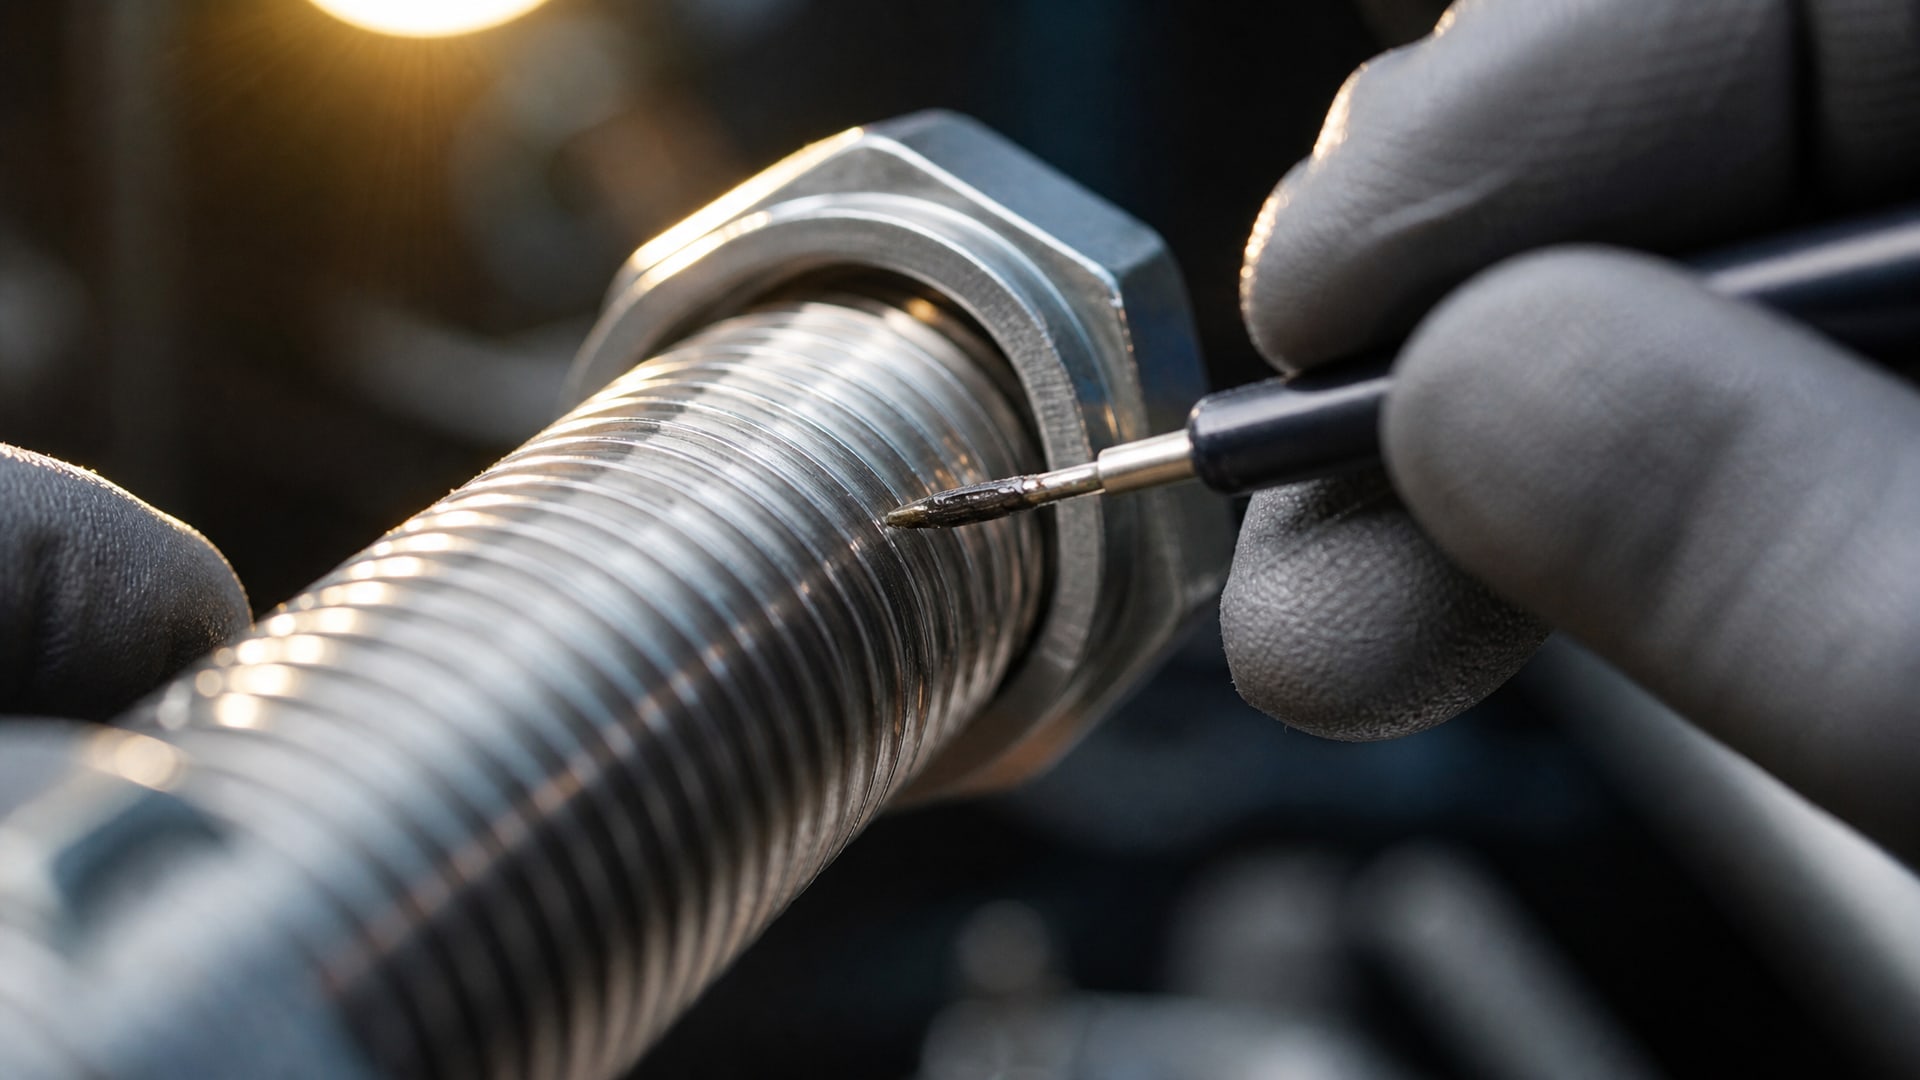
Типичный рабочий зазор указывается в паспортах составов и находится в диапазоне до 0,4 мм.
Если зазор больше (например, из-за износа резьбы, люфта в гайке или производственного допуска), состав может не полимеризоваться равномерно. В этом случае используют либо специальный «заполняющий» состав с повышенной вязкостью, который может работать в зазоре до 1 мм, либо подбирают более вязкий состав из того же класса.
Носить с собой микрометр и проверять каждый болт не нужно, но если вы заметили, что резьба расшатана, гайка висит свободно или состав не хватает в зазоре (видны пустые места после затвердевания), это признак того, что либо зазор больше нормы, либо нужен другой состав.
Время первичной фиксации в материалах указывается как 10-20 минут в зависимости от состава и материала болта. Это означает, что первые 10-15 минут состав еще не полностью затвердел, и соединение может немного сместиться при вибрации. Для критичных узлов рекомендуют дать соединению высохнуть полностью (обычно 24 часа при комнатной температуре) перед запуском оборудования.
Выбор по условиям среды
Анаэробные составы работают в сухой среде резьбового зазора, но иногда соединение находится в среде с влагой, маслами или химически активными веществами.
Паспорт продукта должен указывать стойкость к этим факторам.
Для соединений на открытом воздухе, в условиях высокой влажности или морского климата стоит выбирать состав, который не боится коррозии и влаги - обычно это подчеркивается в рекомендациях. Если болты находятся в масляном картере редуктора, состав должен быть устойчив к маслам и не размягчаться при контакте.
Для критичных узлов источники советуют делать пробную сборку на нескольких образцах в реальных условиях, прежде чем запускать состав в производство. Это займет 1-2 недели, но убережет от брака на сотнях соединений.
Красный или синий: как перестать ориентироваться на цвет
Заблуждение о том, что красный фиксатор всегда сильнее синего, - это упрощение, которое мешает правильному подбору.
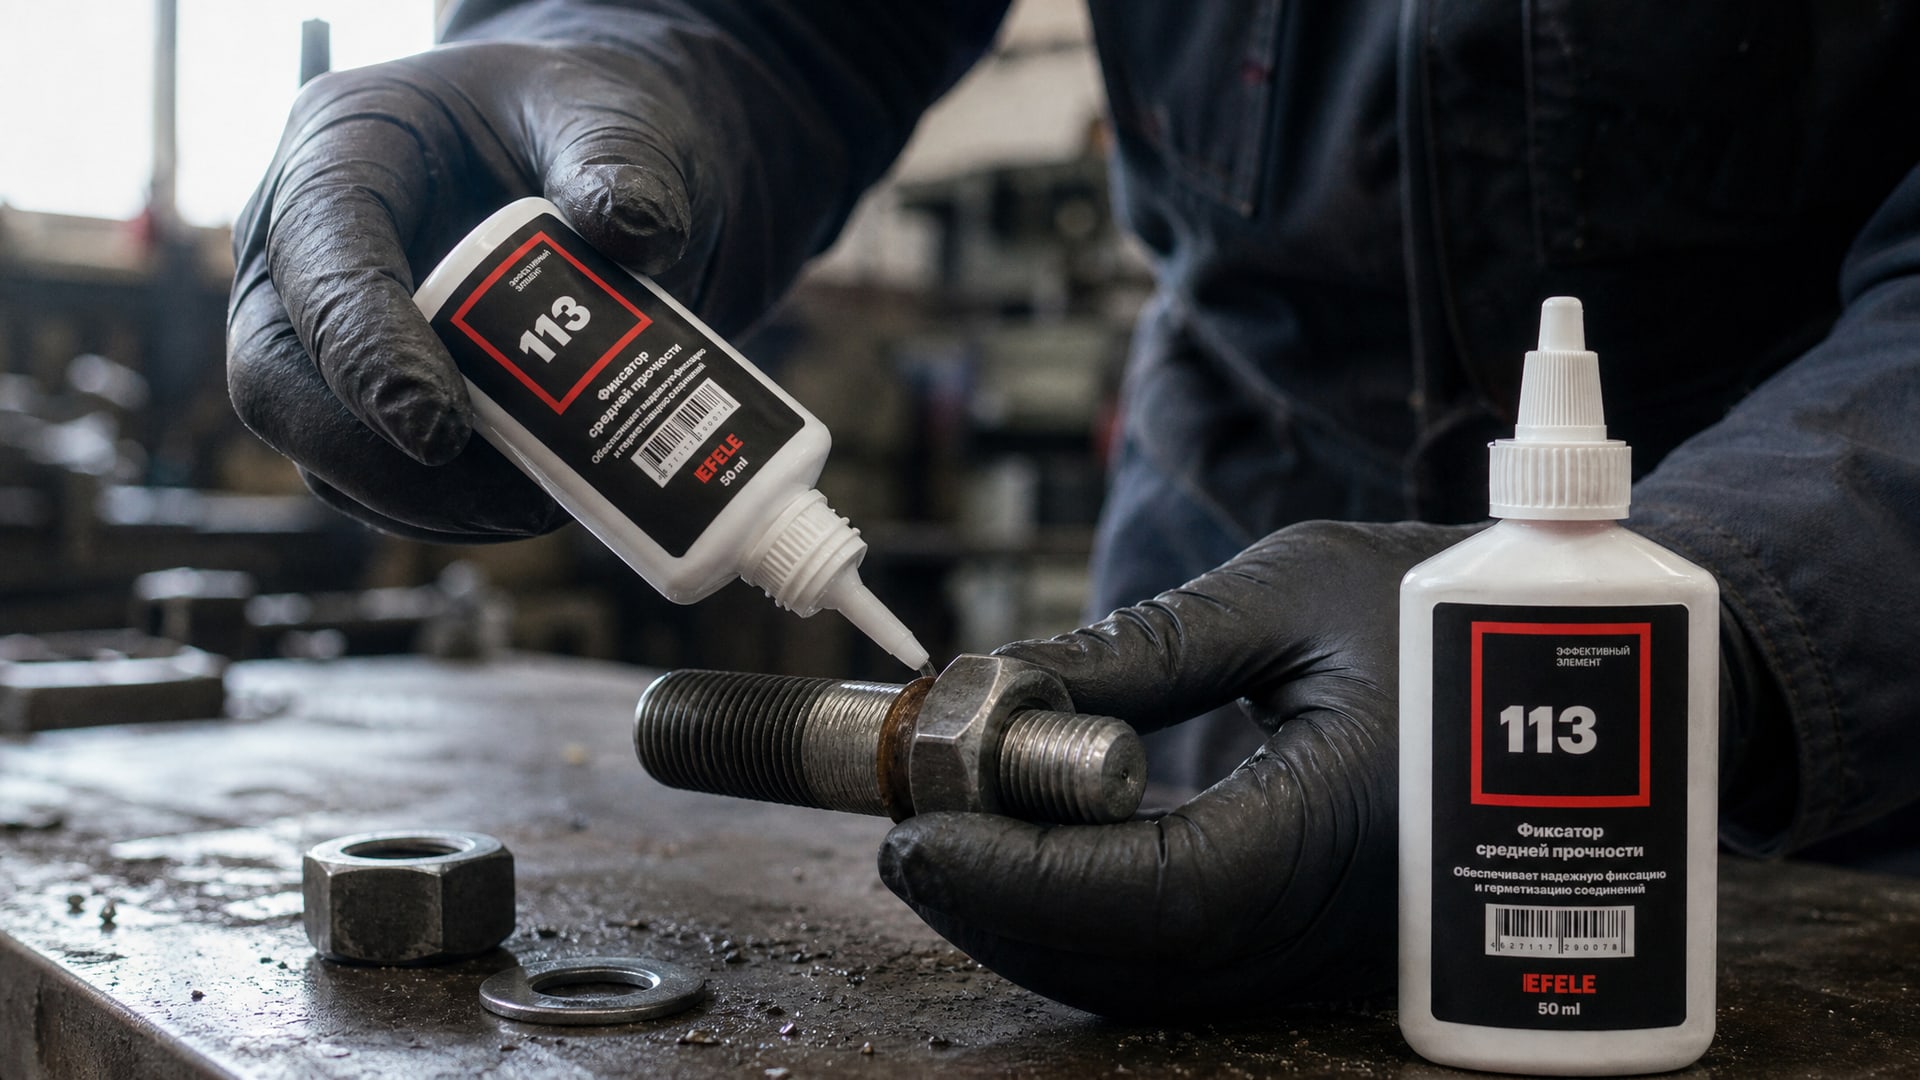
Цвет - просто условное обозначение производителя, часто связанное с классом прочности, но не всегда. Один производитель окрашивает среднюю прочность в синий, другой - в красный. Третий вообще не красит и продает прозрачный состав с техпаспортом на борту.
Главный критерий - не цвет упаковки, а параметры в паспорте: диаметр резьбы, класс прочности (обозначенный как момент отворачивания в Н·м или шкала Low/Medium/High), рабочая температура, время полимеризации, рекомендации по материалам и активаторам.
Чтобы не запутаться, когда вы видите в каталоге два красных фиксатора от разных производителей, читайте по порядку:
Диаметр резьбы в паспорте - совпадает ли с вашим болтом?
Момент отворачивания или класс прочности - подходит ли для вашего режима разборки?
Рабочая температура - хватает ли на 20-30 °C выше максимума вашего узла?
Материал и активатор - нужен ли для вашего типа болта?
Время полимеризации - когда можно запустить узел?
Если все пункты совпали, цвет - уже деталь. Если даже два пункта не совпали, выбирайте другой состав, независимо от цвета.
На практике для соединений до М36, требующих средней прочности и возможности регулярной разборки, на производствах прижились составы среднего класса. Они дают предсказуемый результат, не требуют экзотических активаторов и хорошо известны техслужбам. EFELE 113 как раз работает в этом диапазоне - составляет верхнюю границу средней прочности, охватывает М8-М36 и позволяет разбирать соединения обычным инструментом, хотя и требует немного больше усилия, чем низкая прочность.
Таблица подбора по основным параметрам
| Диаметр | Прочность | Режим разборки | Температура | Материал | Примечание |
|---|
| М2–М10 | Низкая | Частая (еженедельная) | −55…+150 °C | Сталь, латунь | Без активатора, настраиваемый момент отворачивания |
| М4–М20 | Средняя | Регулярная (раз в месяц) | −55…+150 °C | Сталь, легсплавы | Активатор опционален, обычная подготовка |
| М8–М36 | Средняя–высокая | Периодическая (2-4 раза в год) | −55…+180 °C | Сталь, нержав. | Активатор может потребоваться для нержавейки |
| М16–М56 | Высокая | Редкая (один раз) | −55…+180 °C | Сталь, ковкий чугун | Для нежелательного демонтажа, требует подогрева |
| М32–М56 | Высокая | Минимальная | −55…+350 °C | Любой металл | Высокотемпературные среды, экстремальные условия |
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать: красный или синий?
Цвет не главный критерий. Смотрите диаметр резьбы в паспорте, класс прочности (момент отворачивания), рабочую температуру и материал болта. Красный от производителя А может быть слабее синего от производителя Б. Два параметра совпали - выбирайте по цене и доступности; хотя бы один не совпал - ищите другой состав.
Какая температура выдерживает фиксатор резьбы?
Стандартные составы работают от −55…−60 °C до +150 °C. Высокотемпературные - до +180 °C и выше. Всегда берите состав, рассчитанный на 20-30 °C выше максимума вашего узла, иначе вязкость упадет и состав вытечет из зазора при нагреве.
Какие бывают фиксаторы резьбы по прочности?
Три основных класса: низкая (легко разбирается, мелкие размеры), средняя (регулярное обслуживание, универсальный класс), высокая (редкая разборка, крупные болты). Каждый класс имеет свой момент отворачивания в паспорте.
Может ли я использовать один фиксатор на болтах М6, М10 и М20?
Не рекомендуется. У каждого состава есть диапазон диаметров, в котором он полимеризуется равномерно. Универсальный состав для М6-М50 может дать неодинаковые результаты на разных размерах. Лучше иметь 2-3 типа для разных диапазонов.
Нужен ли активатор для фиксатора резьбы?
Зависит от материала болта. Обычная углеродистая сталь часто полимеризуется без активатора. Нержавейка, латунь и анодированный алюминий могут потребовать активирующего спрея. Паспорт должен указывать рекомендации по материалам.
Какой фиксатор резьбы лучше для редуктора?
Для редукторов, которые работают с нагревом и вибрацией, выбирайте среднюю или высокую прочность (в зависимости от частоты разборки), температурный диапазон до +150 °C как минимум, и убедитесь, что состав работает с сталью без активатора. Если редуктор разбирают редко - высокая прочность.
Заключение
Правильный выбор анаэробного фиксатора резьбы начинается не с цвета упаковки, а с четырех параметров: диаметра резьбы, материала болта, режима разборки и рабочей температуры. Паспортные данные - это основной инструмент, а не маркетинговое приложение к коробке. Диаметр резьбы должен совпадать с диапазоном состава, прочность - подходить под периодичность обслуживания, температура - быть на 20-30 °C выше максимума узла, материал - учитываться при выборе активатора.
Для регулярного обслуживания на производстве обычно ограничиваются двумя-тремя типами фиксаторов: одним для мелких болтов (М2-М10), одним для средних (М8-М36) и одним для крупных (М16-М56). Такой набор перекрывает большинство задач, дает предсказуемый результат и упрощает обучение техников. Для нестандартных условий (высокая температура, нержавейка, редкая разборка) - уточняйте у производителя и проверяйте на пробных образцах перед запуском в производство. Для редко разбираемых соединений, требующих максимальной надежности при вибрации и температурных колебаниях, рекомендуется выбирать составы повышенной фиксирующей способности; так, EFELE 115 охватывает диапазон до М56 и держит высокую прочность при температурах до +180 °C, обеспечивая стабильность узла на долгие годы без угрозы ослабления.