Оборудование для производства средств гигиены работает в экстремальных условиях: постоянные циклы мойки, контакт с санитарными растворами, перепады температур и интенсивные нагрузки на узлы. Когда смазка вымывается, загустители несовместимы, а подшипники начинают работать "всухую", восстановление работоспособности требует не просто замены материала, но комплексного подхода к выбору смазки, соответствующей стандартам и условиям эксплуатации.
Эта статья разбирает реальную задачу технических специалистов и закупщиков: как вернуть узлы в норму, выбрав смазку, которая держит нагрузку, не вымывается, и соответствует гигиеническим требованиям производства. Основу подхода задают стандарты ISO 21469 для гигиены, ISO 12924 и ISO 6743-9 для классификации смазок, а также практические параметры: NLGI-консистенция, вязкость масла и тип загустителя.
Почему узлы теряют работоспособность в производстве средств гигиены
Оборудование для производства шампуней, гелей, салфеток и других средств гигиены подвергается режиму, несовместимому с обычными смазками.
Ежедневные санитарно-профилактические мойки с использованием моющих и дезинфицирующих растворов вымывают пластичную смазку из узлов за несколько циклов. Минеральные масла, хотя и обладают гидрофобностью, при интенсивном контакте с водой и щелочными средами теряют адгезию (способность прилипать к поверхности металла) и вязкость.
Подшипники конвейеров, оберточные механизмы и линии розлива работают под постоянной нагрузкой. Когда смазочный слой разрушен, возникает фреттинг (микроскопические колебания) и сухое трение, что приводит к проседанию направляющих, заклиниванию и перегреву узла. Температурные перепады усугубляют проблему: в зимний период холодный пуск требует более мягкой смазки (чтобы текла), а летом и под нагрузкой - более вязкой (чтобы держала пленку).
Третья распространенная причина отказа - смешивание несовместимых загустителей. Если на производстве использовались смазки с алюминиевым комплексом, а потом попытались залить кальциевую смазку (или наоборот), произойдет расслоение базового масла, загуститель потеряет консистенцию, и смазка будет вытекать либо затвердевать комками. Восстановление в таком случае требует полной замены с промывкой.
Нормативная рамка для выбора смазки
ISO 21469:2006 - это основной стандарт, который распространяется на смазочные материалы для косметической, фармацевтической и смежных отраслей.
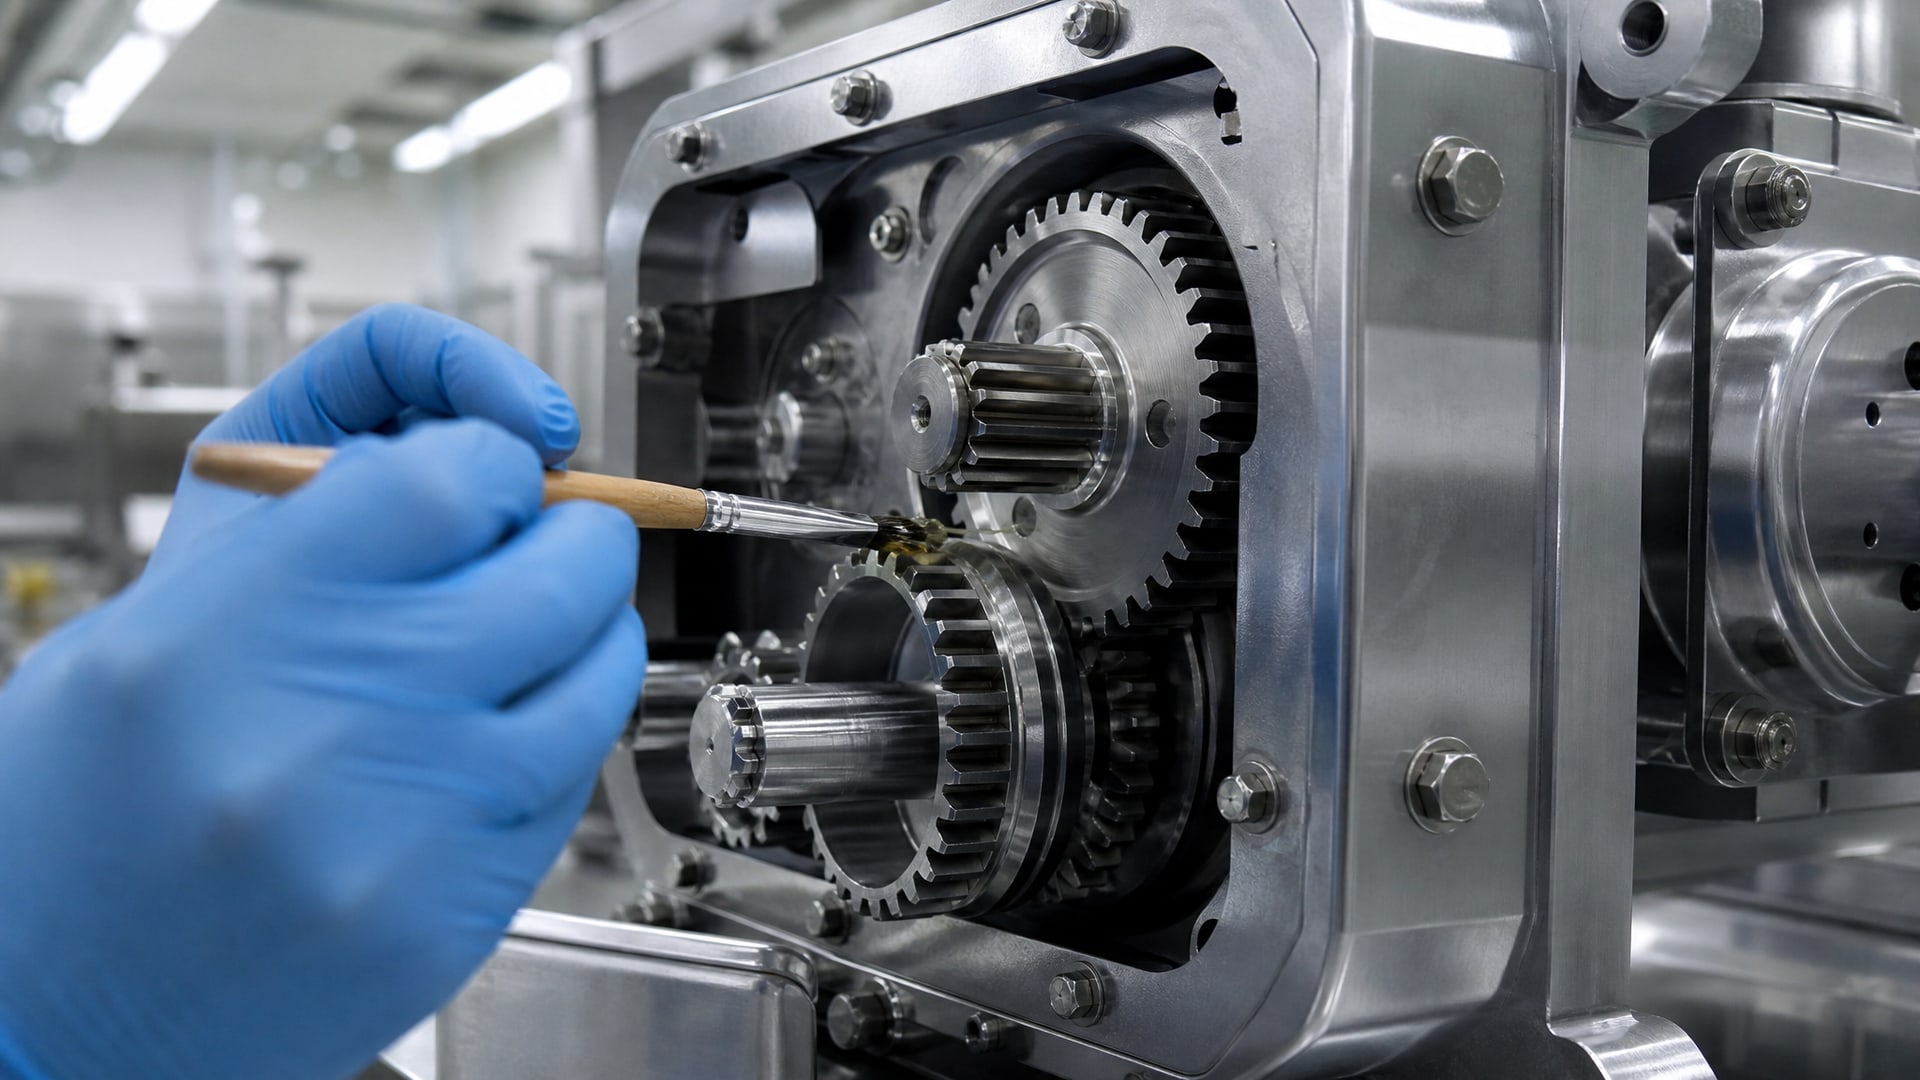
Он задает гигиенические требования к формулированию, производству, применению и обращению со смазками, которые могут иметь случайный контакт с продуктом или упаковкой в ходе теплопередачи, передачи нагрузки, смазывания или защиты от коррозии.
Важный момент: ISO 21469 не регулирует прямой контакт смазки с продуктом. Стандарт покрывает именно случайное (incidental) попадание смазки, например, через тонкую неплотность либо при контакте упаковочного материала с смазанным узлом. Это создает правовую и гигиеническую базу для производства.
Параллельно применяют ISO 12924:2023 (спецификации смазок) и ISO 6743-9 (классификация смазок семейства X - пластичные смазки). Вместе эти стандарты позволяют идентифицировать смазку по применению, консистенции и требуемым свойствам. В национальной системе РФ существуют версии этих стандартов как ГОСТ ISO, что упрощает закупку и согласование спецификаций со службами контроля качества.
Консистенция смазки кодируется классом NLGI, где NLGI 2 - универсальный выбор для подшипников, направляющих и узлов общего назначения, а NLGI 1 рассматривают для холодных условий, низкоскоростных подшипников и централизованных систем подачи смазки. Выбор консистенции зависит от скорости вращения подшипника, температуры рабочей среды и типа узла (точечная смазка vs. распределенная система).
Практическая диагностика узла перед восстановлением
Прежде чем выбирать новую смазку, нужно понять, в каком состоянии находится узел.
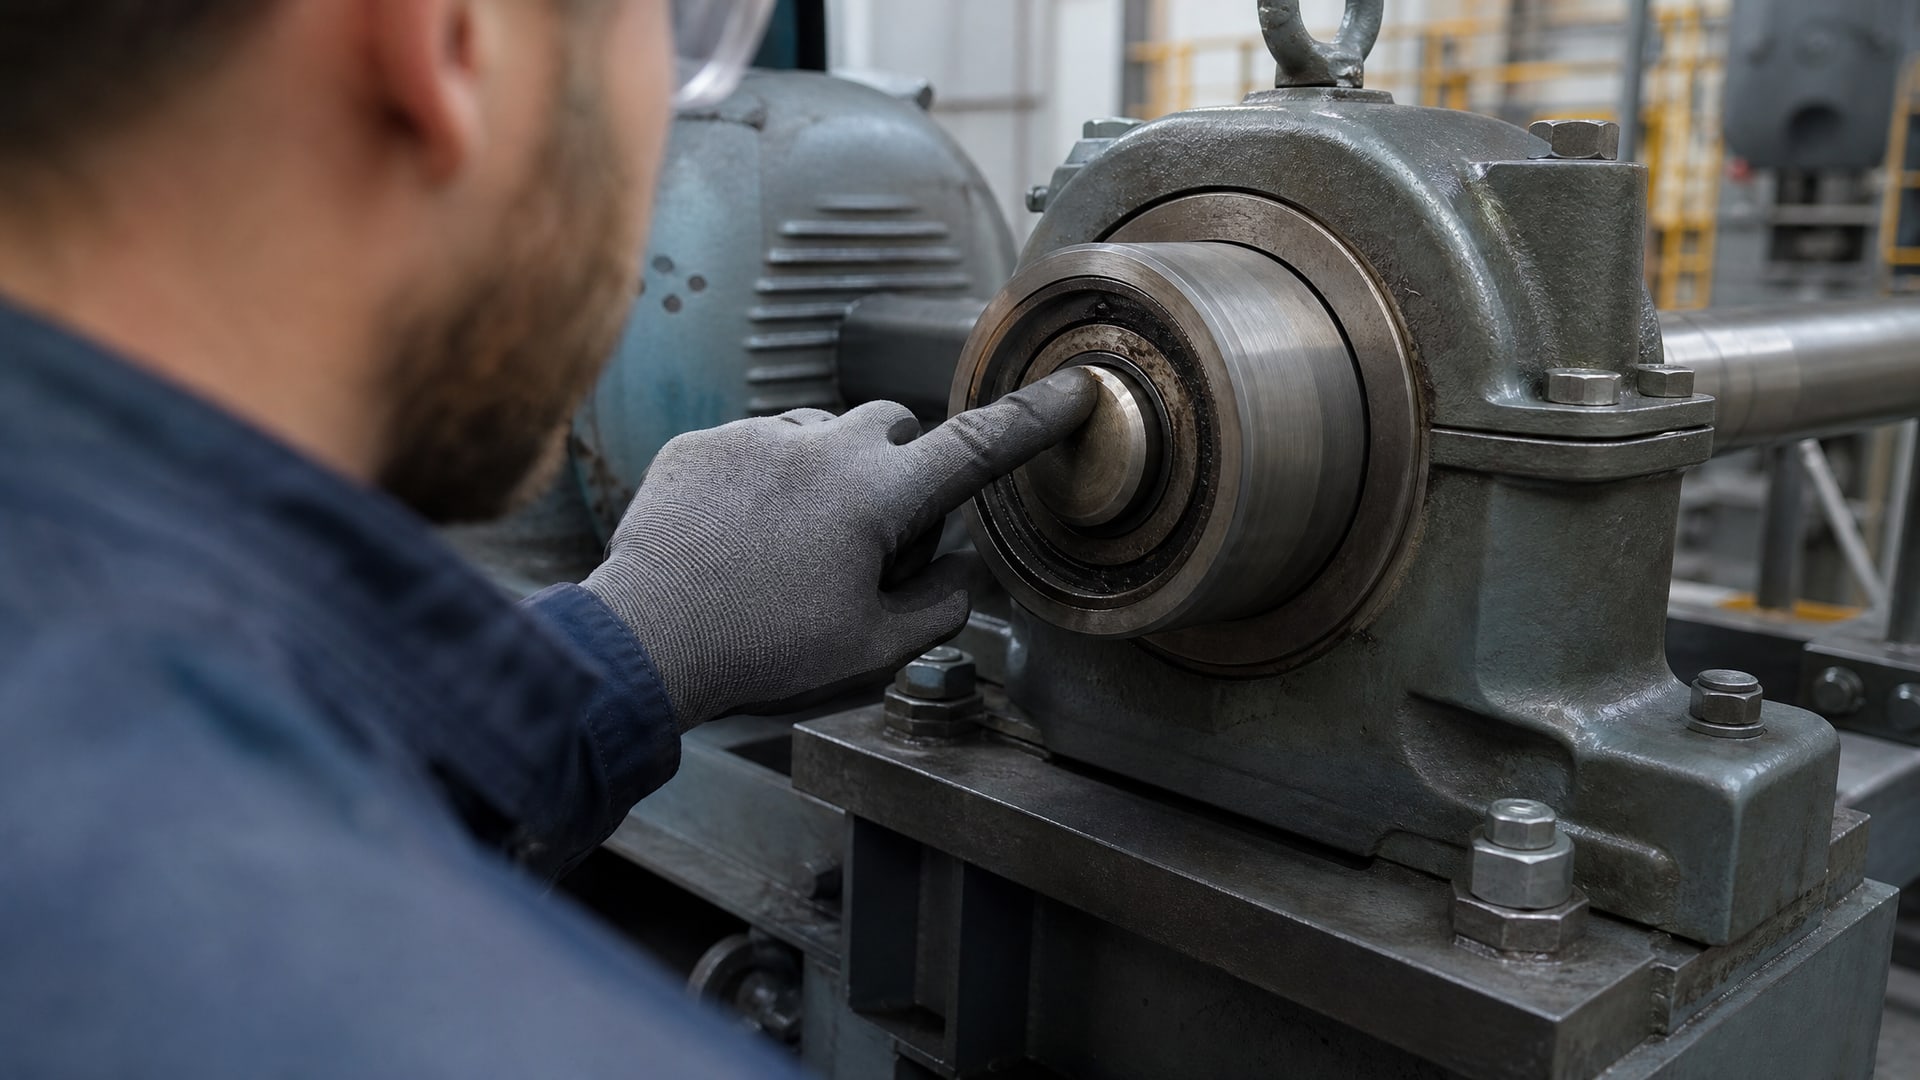
Визуальный осмотр и простые тесты помогают избежать повторного отказа.
Проверка остатков старой смазки. Если на узле видны остатки смазки, их нужно идентифицировать: какого цвета, консистенции, есть ли признаки окисления (потемнение, запах) или водяных следов. Если смазка была черной и липкой, а теперь серая и рыхлая, это признак окисления и смешивания с загрязнениями. Если в смазке видны водяные капли или она расслаивается, это говорит о попадании влаги и необходимости полной промывки.
Состояние уплотнений. Резиновые манжеты и прокладки могут разбухнуть (увеличиться в объеме) из-за воздействия несовместимой смазки или химреагентов. Если манжета деформирована, ее нужно заменить, иначе новая смазка не будет держаться в узле. Трещины и потертости уплотнений указывают на необходимость замены перед нанесением нового материала.
Люфт подшипника. Раскрутите вручную вал узла (если это безопасно): если чувствуется люфт, значит, подшипник износился и требует замены. Если вращение свободное, значит, подшипник жив, и задача только в правильной смазке.
Чистота поверхности. Осмотрите внутренние поверхности узла: если есть коррозия, кристаллические отложения соли или стойкие комки загустителя, требуется промывка. Для узлов, контактирующих с санитарными растворами, рекомендуется использовать мягкие органические растворители (нефрас, уайт-спирит) - они не повреждают резину уплотнений.
Выбор смазки по параметрам оборудования
После диагностики нужно подобрать смазку, которая даст результат, а не создаст новые проблемы.
Температурный диапазон
Смазка должна работать во всем диапазоне температур, который встречается на производстве. Типичный диапазон для российских производств: от минус 10 °C (ночное охлаждение, зимний период) до плюс 60–70 °C (рабочий цикл с гидравлическим прессом или запаечной головкой). Базовое масло вязкостью ISO VG 100–220 с белым минеральным маслом или синтетическим маслом (PAO) обеспечивает текучесть при холодном пуске и держит нагрузку при нагреве. Если узел работает при плюс 80 °C и выше, требуется масло ISO VG 220 и загуститель, устойчивый к окислению (алюминиевый комплекс, кальциевый сульфонат).
Нагрузка и скорость
Для узлов с высокой нагрузкой (прессы, эксцентриковые приводы, тяжелые конвейеры) берут смазки NLGI 2 с EP-присадками (extreme pressure), которые образуют тонкий защитный слой на металле при микроскопическом контакте поверхностей. Отраслевые справочники указывают, что такие смазки должны выдерживать испытание на усталость в 4-ball wear test с результатом не хуже 0,60 мм и Timken OK Load не менее 40. Для низконагруженных узлов (натяжители, направляющие, щетки) достаточно NLGI 1 или даже NLGI 000 (мягкая смазка для систем с подачей).
Водостойкость и вымывание
Здесь ключевой параметр - water washout (остаток смазки после 1 часа контакта с дистиллированной водой при 38 °C). Для оборудования с ежедневной мойкой приемлемым считается не более 5 % потерь; для тяжелых условий - не более 3 %. Смазка с хорошей водостойкостью содержит загуститель типа кальциевого сульфоната или алюминиевого комплекса, которые создают структуру, не позволяющую воде вымыть масло. Минеральное масло само по себе водостойко, но уязвимо перед моющими и дезинфицирующими средами: щелочи разрушают эмульсионную стабильность смазки, и она расслаивается.
Гигиенические требования и допуски
Для производства средств гигиены, косметики и фармацевтики смазка должна иметь допуск NSF H1. Это означает, что она сформулирована и произведена в соответствии с гигиеническими стандартами, может находиться в случайном контакте с продуктом без вреда для здоровья и не содержит вредных примесей. Кроме того, смазка должна соответствовать ISO 21469 по всему жизненному циклу: от производства через хранение до применения.
При закупке нужно требовать у поставщика подтверждение: сертификат соответствия NSF, протокол испытаний по ISO 21469, ГОСТ ISO или аналог. На карточке товара или в техническом листе должны быть указаны: базовое масло (например, белое минеральное), тип загустителя (алюминиевый комплекс, кальциевый сульфонат), NLGI-класс, температурный диапазон, вязкость масла (ISO VG).
Процедура восстановления узла
Восстановление - это не просто замена смазки, а серия шагов, которые обеспечивают результат.
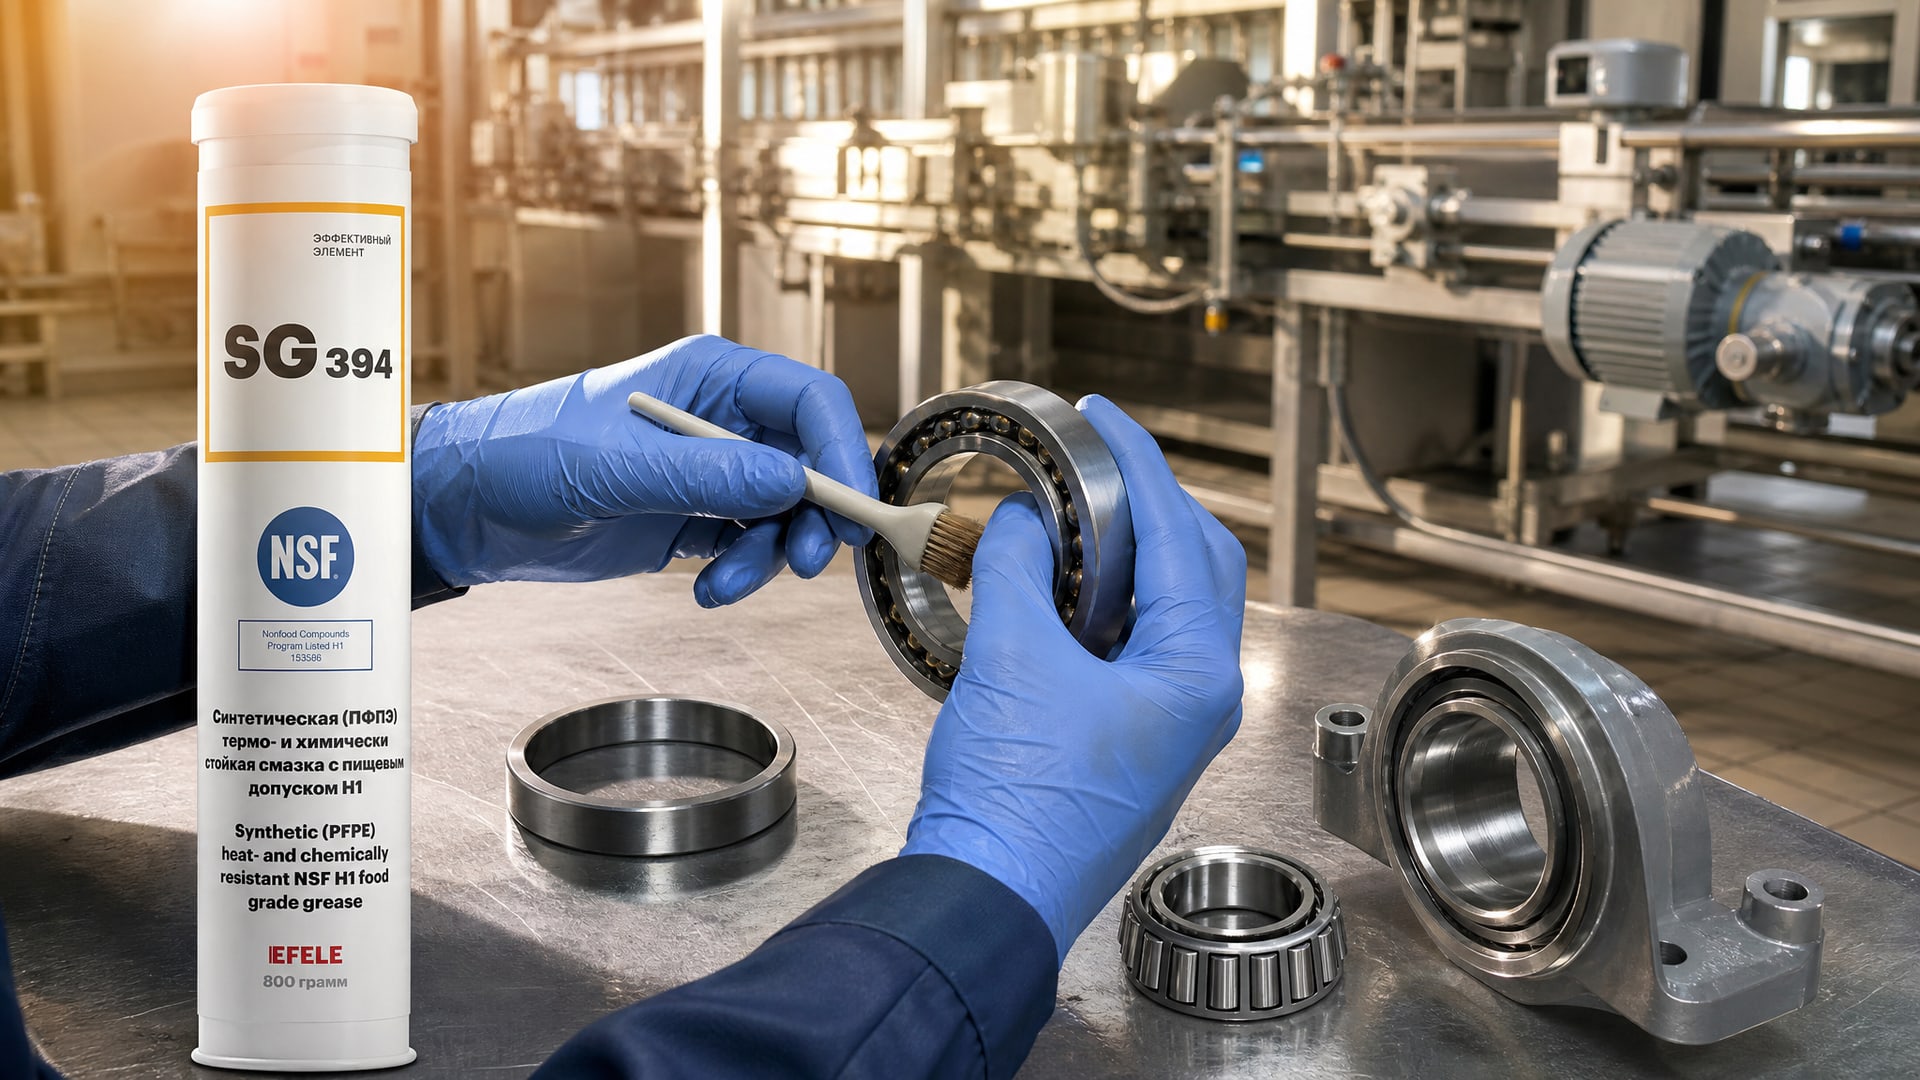
Шаг 1. Демонтаж и осмотр. Разберите узел по возможности (если это не требует специального оборудования). Очистите все детали от старой смазки мягкой щеткой или тряпкой. Если есть стойкие наложения, размочите их в органическом растворителе (нефрас, уайт-спирит) в течение 15–30 минут.
Шаг 2. Промывка. Если узел контактировал с несовместимой смазкой либо с солевыми отложениями, промойте его в ванне с растворителем. Используйте мягкую щетку или ватный тампон, чтобы не повредить уплотнения. Сушка - протрите тряпкой или дайте испариться при комнатной температуре.
Шаг 3. Замена уплотнений и подшипников. Если обнаружена деформация манжеты, замените ее. Если подшипник люфтит или издает посторонние звуки при вращении, замените его. Износ подшипника - это не то, что смазка может исправить; это требует механической замены.
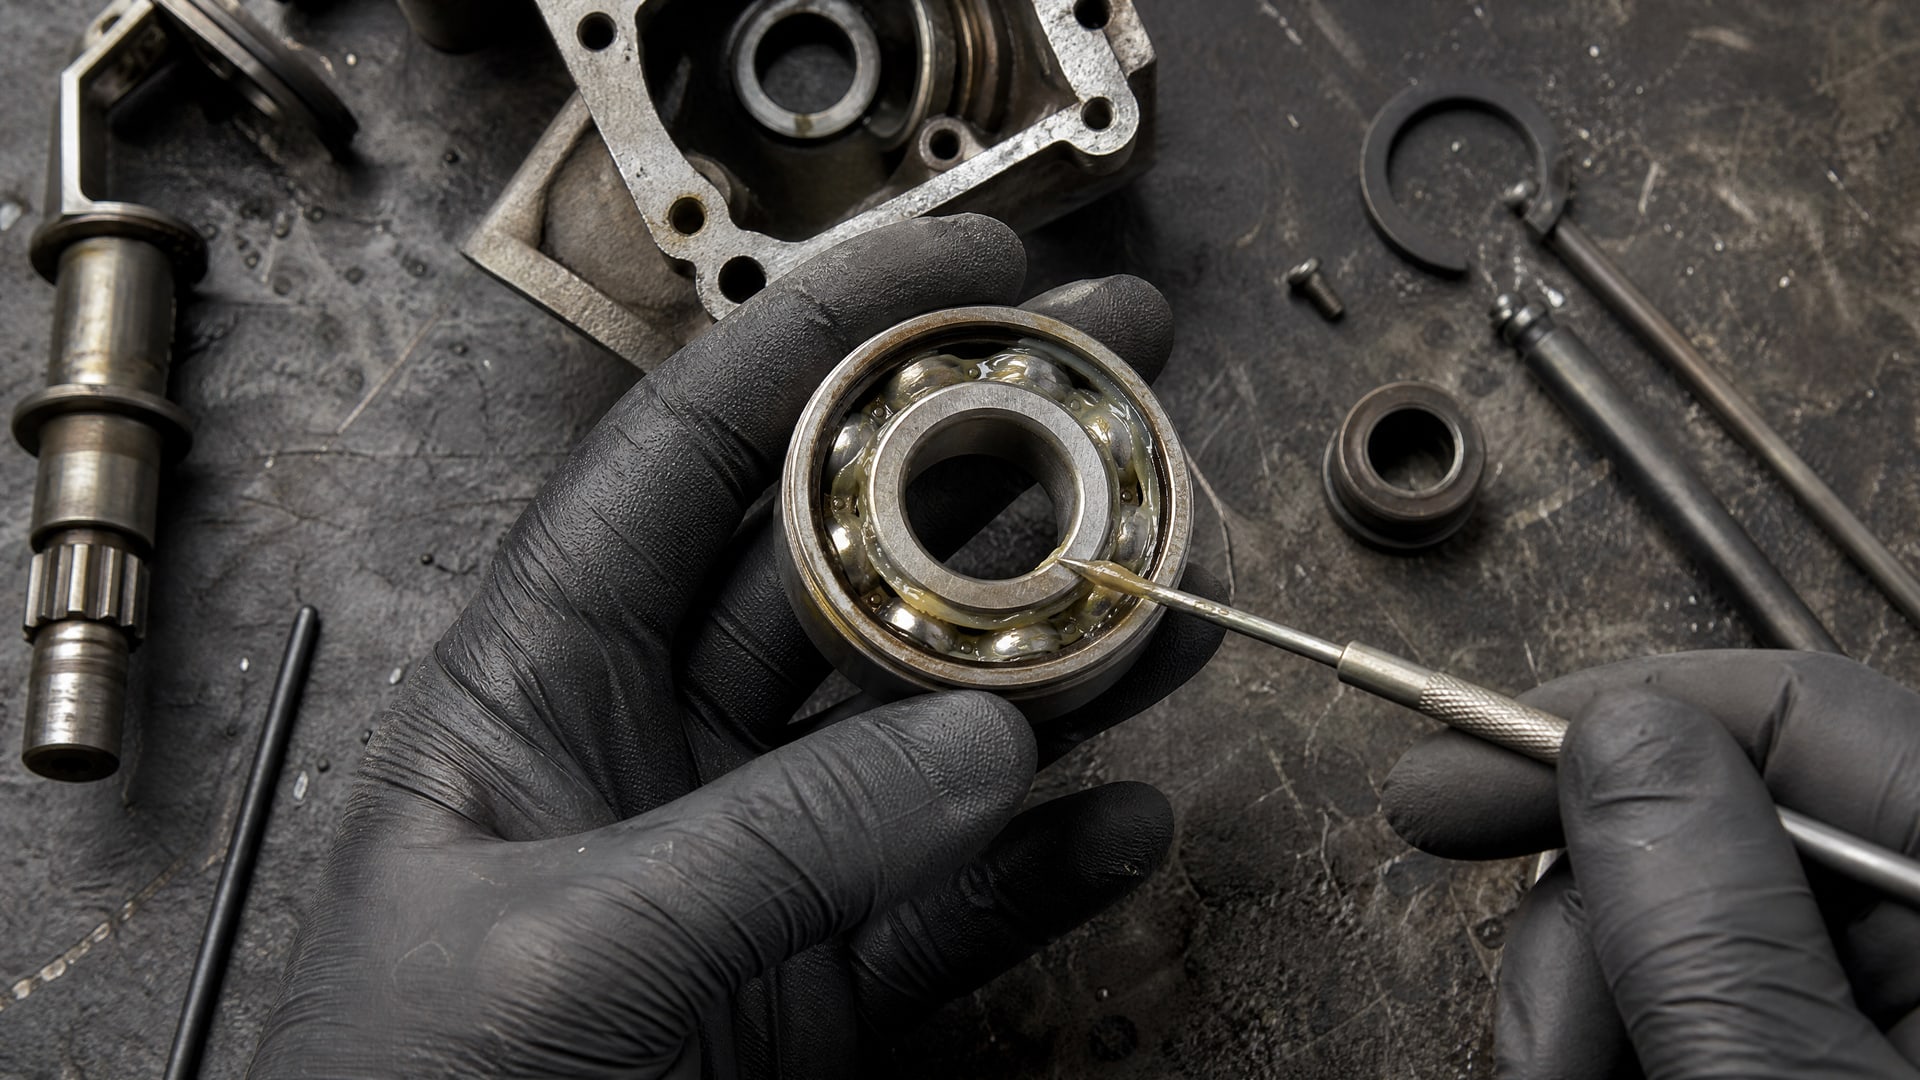
Шаг 4. Сборка и нанесение смазки. Соберите узел. Наносите смазку тонкой пленкой на трущиеся поверхности: подшипники, оси, направляющие. Избыток смазки приводит к перегреву, утечкам и привлечению пыли. После сборки дайте узлу поработать на холостом ходу 10–15 минут: это позволит смазке распределиться равномерно и избавиться от пузырьков воздуха.
Шаг 5. Контроль и регулировка режима. После восстановления запустите оборудование на минимальной нагрузке. Проверяйте температуру узла в течение первого часа работы: если подшипник греется выше нормы (более 50 °C), значит, либо смазки недостаточно, либо выбран неправильный тип. Запомните, что смазка должна быть тонким защитным слоем, а не масляной ванной.
На практике восстановление узлов в производстве средств гигиены требует выбора смазки, которая не вымывается и держит адгезию в условиях постоянной мойки. Для обеспечения бесперебойной работы узлов, подверженных высоким температурам и химически агрессивным средам, используют термо- и химстойкие пластичные смазки с допуском NSF H1, которые подходят для подшипников и направляющих печей, запаечного и упаковочного оборудования. Примером может служить смазка EFELE SG-394, которая соответствует требованиям по водостойкости (water washout менее 5 %) и гигиеническим стандартам ISO 21469.
Частые ошибки при восстановлении
Опыт производств показывает, что даже при правильном выборе смазки результат может быть нулевым, если игнорировать типовые ошибки.
Ошибка 1. Смешивание несовместимых загустителей. Если в узел попадает капля старой смазки с алюминиевым комплексом, а новая сделана на кальциевом сульфонате, загустители начнут конкурировать. Базовое масло будет вытеснено, и смазка потеряет консистенцию. Признак этого - вытекание смазки из узла через несколько дней работы. Решение: полная промывка узла перед нанесением новой смазки.
Ошибка 2. Неправильная NLGI-консистенция. Если вместо NLGI 2 выбрали NLGI 3 (твердую смазку) для узла с центробежной нагрузкой, смазка не будет распределяться и начнет создавать сопротивление вращению. Узел будет работать с перегревом. Если выбрали NLGI 0 (мягкую смазку) для нагруженного подшипника, она вытечет за день. Решение: сверить консистенцию с подбороч ной таблицей в зависимости от скорости и нагрузки.
Ошибка 3. Игнорирование температурного диапазона. Если выбрали смазку, рассчитанную на минус 5 до плюс 60 °C, а узел в летний период нагревается до 75 °C, смазка начнет окисляться и твердеть. Решение: проверить максимальную рабочую температуру и выбрать смазку с диапазоном, перекрывающим эту температуру с запасом на 10–15 градусов.
Ошибка 4. Нанесение избытка смазки. Избыток материала на подшипнике вызывает механическое сопротивление и перегрев. Кроме того, излишняя смазка привлекает пыль и абразивные частицы, которые впоследствии работают как абразив и ускоряют износ. Решение: наносить смазку тонкой пленкой, полностью смачивая трущиеся поверхности, но не более того.
Ошибка 5. Отсутствие проверки качества смазки перед закупкой. Если закупить смазку без сертификата NSF H1 и соответствия ISO 21469, даже при правильном подборе по NLGI и температуре результат будет кратковременным. На производстве средств гигиены контролирующие органы могут потребовать документы на смазку, и если ее нет в списке одобренных, это создаст проблемы при аудитах. Решение: требовать у поставщика полный пакет документов и сверять карточку товара с нормативной базой.
Часто задаваемые вопросы
Если смазка имеет допуск NSF H1, она гарантированно подходит для любого узла на производстве средств гигиены?
Нет. NSF H1 гарантирует гигиеническую безопасность при случайном контакте, но не гарантирует работоспособность узла. Нужно сверять NLGI-консистенцию, вязкость базового масла (ISO VG), температурный диапазон, нагрузку и водостойкость. Узел может отказать, если смазка подходит по гигиене, но неправильна по физико-химическим параметрам.
Можно ли восстановить узел, не разбирая его, просто наведя свежую смазку?
Если узел содержит остатки несовместимой смазки или загрязнение водой, свежий материал смешается со старым и потеряет свойства. Правильное восстановление требует как минимум удаления видимых остатков (протирка тряпкой) и промывки растворителем, если были признаки загрязнения. Для сложных узлов требуется разборка и полная чистка.
Какой NLGI брать для узла, если в документации не указана консистенция?
Берите NLGI 2 как универсальный вариант для подшипников, направляющих и узлов общего назначения. Если узел работает в холодном климате (ниже нуля градусов) или питается из централизованной системы подачи смазки, переходите на NLGI 1. Для уточнения рекомендуется обратиться к руководству оборудования или получить техподдержку от производителя смазки.
Почему после замены смазки узел продолжает греться?
Причины бывают разные: избыток смазки (самая частая), неправильная консистенция (слишком вязкая), неправильный тип загустителя (несовместимость с уплотнением, разбухание резины), или же износ подшипника, который смазка не может исправить. Проверьте количество смазки (должна быть тонкая пленка), консистенцию по каталогу оборудования и состояние подшипника вращением вала.
Как часто нужно переходить на новую смазку на производстве?
На производстве средств гигиены с ежедневной мойкой рекомендуется переоценивать состояние смазки каждый месяц: визуально проверять, нет ли остатков вымытой смазки, и при необходимости наносить свежий материал (доливка). Полная замена смазки проводится каждые 6–12 месяцев в зависимости от интенсивности работы и результатов визуального контроля.
Заключение
Восстановление работоспособности узлов оборудования для производства средств гигиены - это комплексная задача, которая требует понимания трех блоков: гигиенических требований (ISO 21469, NSF H1), классификации смазок (ISO 12924, ISO 6743-9) и практических параметров (NLGI, вязкость, водостойкость, температура). Ошибки при выборе или нанесении смазки приводят к быстрому повторному отказу узла, дорогостоящему простою оборудования и аудиторским претензиям.
Первый конкретный шаг - провести полную диагностику узла: проверить состояние старой смазки, уплотнений, подшипников и наличие загрязнений. Второй шаг - подобрать смазку по трем критериям сразу: гигиеническому статусу, консистенции и температурному диапазону. Третий шаг - произвести восстановление с промывкой, заменой износившихся деталей и тонким нанесением нового материала. После этого контролируйте температуру узла в первый час работы и ежемесячно проверяйте состояние смазки визуально. Такой подход минимизирует риск повторного отказа и продлевает ресурс оборудования на многие месяцы.