Выбор пары материалов для пищевого насоса определяется не только низким коэффициентом трения, но и стойкостью к износу, химическому воздействию и санитарным требованиям. Закупщик или инженер, подбирая покрытие скольжения, должен учитывать, что таблица коэффициентов трения материалов дает лишь ориентир: реальный результат зависит от состояния поверхности, тип смазки, температура и интенсивность мойки оборудования. Пищевые насосы часто работают в условиях, которые совмещают высокие требования к износостойкости (абразивные среды, циклические моющие процессы) и строгие санитарные ограничения. Статья объясняет, как правильно читать справочные данные по трению, какие пары материалов подходят для конкретных сценариев, и какие показатели действительно важны при принятии решения.
Инженерам и снабженцам полезно знать не только абсолютные значения коэффициента трения скольжения, но и причины их вариативности в реальных условиях. Мы разберем основные пары материалов, их сравнительные характеристики и практические рекомендации для выбора оптимального решения.
Что означает коэффициент трения и как его читать
Коэффициент трения (обозначается как μ) - это отношение силы трения к нормальной нагрузке между двумя поверхностями.
В инженерных справочниках его значения приводятся как для сухого контакта, так и для смазанных пар. Понимание разницы между этими режимами критично при выборе покрытия для пищевого насоса.
Для пары сталь по стали в сухом состоянии коэффициент трения составляет 0,57–0,65, а при смазке резко падает до 0,09–0,12. Это демонстрирует главное правило: одного покрытия недостаточно, нужна комплексная система, которая объединяет материал, состояние поверхности и выбор смазки.
В справочниках отмечается, что одна и та же пара материалов может иметь различные коэффициенты трения в зависимости от шероховатости, наличия окисных пленок, температуры и даже скорости скольжения. Поэтому при подборе покрытия скольжения инженер должен опираться не на одно число из таблицы, а на диапазон значений и контекст применения.
Таблица коэффициентов трения материалов служит справочником для первоначальной оценки, но финальное решение всегда требует проверки по реальным условиям работы: температура в цехе, наличие CIP-моек (циклические горячие моющие растворы), вероятность кратковременного дефицита смазки и допуск на контакт с пищей.
Основные пары материалов для пищевых насосов
Нержавеющая сталь - PTFE
Пара нержавеющая сталь - PTFE является классическим выбором для пищевого оборудования. Коэффициент трения скольжения составляет 0,06–0,15 в сухом состоянии и 0,05–0,12 при использовании пищевых смазок. PTFE (политетрафторэтилен) обладает исключительной химической стойкостью, не взаимодействует с кислотами, щелочами и органическими растворителями, что делает его идеальным для участков с частыми моющими процессами.
Температурный диапазон PTFE-покрытия позволяет работать при температурах от −20 до +150 °C, что достаточно для большинства пищевых приложений, включая станции с горячей смазкой и холодильные камеры. Важный момент: при выборе этой пары следует помнить, что PTFE показывает хорошие результаты только при непрерывной смазке или на этапе холодного пуска, поэтому система смазки должна быть надежной и контролируемой.
Сталь - UHMWPE
UHMWPE (ультравысокомолекулярный полиэтилен) дает коэффициент трения 0,05–0,10 и обеспечивает исключительную износостойкость в абразивных средах. Эта пара подходит для насосов, которые работают с суспензиями, порошками или мокрыми зернистыми материалами, где постоянное трение о мелкие частицы может быстро стереть обычное покрытие.
Материал UHMWPE химически инертен и совместим с пищевыми средами, однако имеет более низкую максимальную рабочую температуру, чем PTFE. Его применяют в ситуациях, когда приоритет - это минимизация износа и сохранение низкого трения при длительной работе в жестких условиях.
Металлические пары: сталь - бронза
Пара сталь - бронза оловянистая показывает коэффициент трения скольжения 0,10–0,16, что выше, чем у полимерных решений, но компенсируется более высокой несущей способностью и нагрузочной способностью. Эта пара традиционна для подшипников скольжения в пищевом оборудовании, особенно когда нужна надежность и предсказуемое поведение в широком диапазоне условий.
Бронза обладает хорошей адгезией к стальным валам, что снижает риск расслоения покрытия при колебаниях и ударных нагрузках. Однако она требует постоянной смазки и не терпит режимов сухого трения, поэтому система подачи смазки должна быть безотказной.
Композиты на основе PTFE
PTFE-композиты содержат PTFE, усиленный графитом, дисульфидом молибдена или другими твердолубрикантами, и обеспечивают коэффициент трения 0,05–0,15 с повышенной несущей способностью по сравнению с чистым PTFE. Таблица коэффициентов трения различных материалов часто выделяет эти композиты как промежуточное решение: они дают очень низкое трение (сопоставимое с PTFE) и при этом лучше переносят ударные нагрузки и работают в режимах с кратковременным дефицитом смазки.
Химическая стойкость композитных покрытий остается высокой, однако на практике важно проверить совместимость конкретной рецептуры с применяемыми моющими средствами и дезинфектантами. Для пищевых насосов с повышенными требованиями к чистоте и частыми CIP-циклами композиты часто выбирают в паре с низкодимерной дизельной или специальной пищевой смазкой.
Таблица коэффициентов трения скольжения и характеристик материалов
| Пара материалов | Коэффициент трения (сухое) | Коэффициент трения (смазанное) | Износостойкость | Максимальная температура | Санитарная совместимость |
|---|
| Сталь - PTFE | 0,06–0,15 | 0,05–0,12 | Средняя | +150 °C | Высокая |
| Сталь - UHMWPE | 0,05–0,10 | 0,05–0,10 | Очень высокая | +80 °C | Высокая |
| Сталь - бронза оловянистая | 0,35–0,45 | 0,10–0,16 | Средняя | +120 °C | Высокая |
| Сталь - PTFE-композит | 0,04–0,08 | 0,05–0,12 | Высокая | +260 °C | Высокая |
| Бронза - графитовые вставки | 0,12–0,18 | 0,10–0,14 | Высокая | +150 °C | Высокая |
| Сталь (полированная) - сталь | 0,15–0,25 | 0,09–0,12 | Низкая | До +200 °C | Максимальная |
Примечание: значения в таблице указаны в диапазонах, так как коэффициент трения зависит от шероховатости поверхности, скорости скольжения и применяемой смазки. При выборе материала для конкретного оборудования рекомендуется проверить спецификацию производителя и условия работы.
Как выбрать покрытие для конкретной задачи
Подбор покрытия скольжения начинается с анализа четырех ключевых факторов: режим работы (непрерывный или прерывистый), наличие абразивных частиц, температура окружающей среды и требования санитарии.
Если насос работает непрерывно с надежной подачей смазки и нет контакта с агрессивными химическими средами, выбирают пары с низким коэффициентом трения: нержавеющая сталь - PTFE или сталь - UHMWPE. При этом важно убедиться, что смазка одобрена для пищевого применения и обладает стабильностью в диапазоне температур от −20 до +150 °C.
Когда среда содержит абразивные материалы (песок, крупные частицы, суспензии), приоритет смещается в сторону износостойкости. Здесь пара сталь - UHMWPE с коэффициентом трения 0,05–0,10 показывает наилучший результат. Хотя трение остается низким, главное преимущество - это сохранение зазоров и снижение вибраций после 1000 часов работы в условиях абразивного износа.
Если нужна максимальная несущая способность при умеренном трении, применяют бронзовые или графитовые композиты. Они терпят более высокие удельные давления и скорости скольжения, чем чистые полимеры, и при этом обеспечивают коэффициент трения 0,10–0,18.
Для оборудования с частыми CIP-мойками (горячие щелочи и кислые растворы до +80 °C) стоит выбирать материалы, устойчивые к циклическому воздействию: PTFE, UHMWPE или высокотемпературные композиты. Монолитные стальные пары без полимерного покрытия склонны к коррозии и требуют дополнительной защиты.
Роль смазки в снижении коэффициента трения
Смазка - это не просто дополнение к покрытию, а полноправный участник системы трения.
Для пищевого насоса подбирается смазка, которая образует надежную пленку между сопрягаемыми поверхностями и одновременно соответствует санитарным нормам. Справочники показывают, что пищевые смазки, применяемые в диапазоне от −20 до +150 °C, снижают коэффициент трения практически для всех пар материалов на 30–50% по сравнению с сухим контактом.
Для пары нержавеющая сталь - PTFE без смазки коэффициент трения составляет 0,06–0,15; при применении совместимой пищевой смазки он падает до 0,05–0,12. Это небольшое снижение объясняется тем, что PTFE уже обладает исключительно низким внутренним трением; однако смазка все равно улучшает условия холодного пуска и снижает адгезионное взаимодействие.
Для металлических пар (сталь - бронза) роль смазки еще более критична. Без смазки пара имеет коэффициент трения 0,35–0,45 и быстро выходит из строя; при смазке коэффициент падает до 0,10–0,16, и материал получает второе дыхание. Выбор конкретной смазки зависит от температуры, наличия вибрирующих нагрузок (фреттинг) и требования пищевой совместимости.
Твердосмазочное покрытие, нанесенное на поверхность металла, работает по тому же принципу: оно содержит дисульфид молибдена или графит, которые при холодном пуске или дефиците жидкой смазки образуют пленку низкого сопротивления. На практике для пищевых насосов часто комбинируют твердосмазочное покрытие (как подстраховка) и периодическое нанесение жидкой пищевой смазки (как основной режим). Такой подход гарантирует, что даже при кратковременном прерывании подачи смазки покрытие защитит валик и втулку от прямого контакта.
Адгезия покрытия к стали и долговечность в пищевых условиях
Адгезия покрытия стали - это прочность сцепления полимерного или композитного слоя с основным металлом.
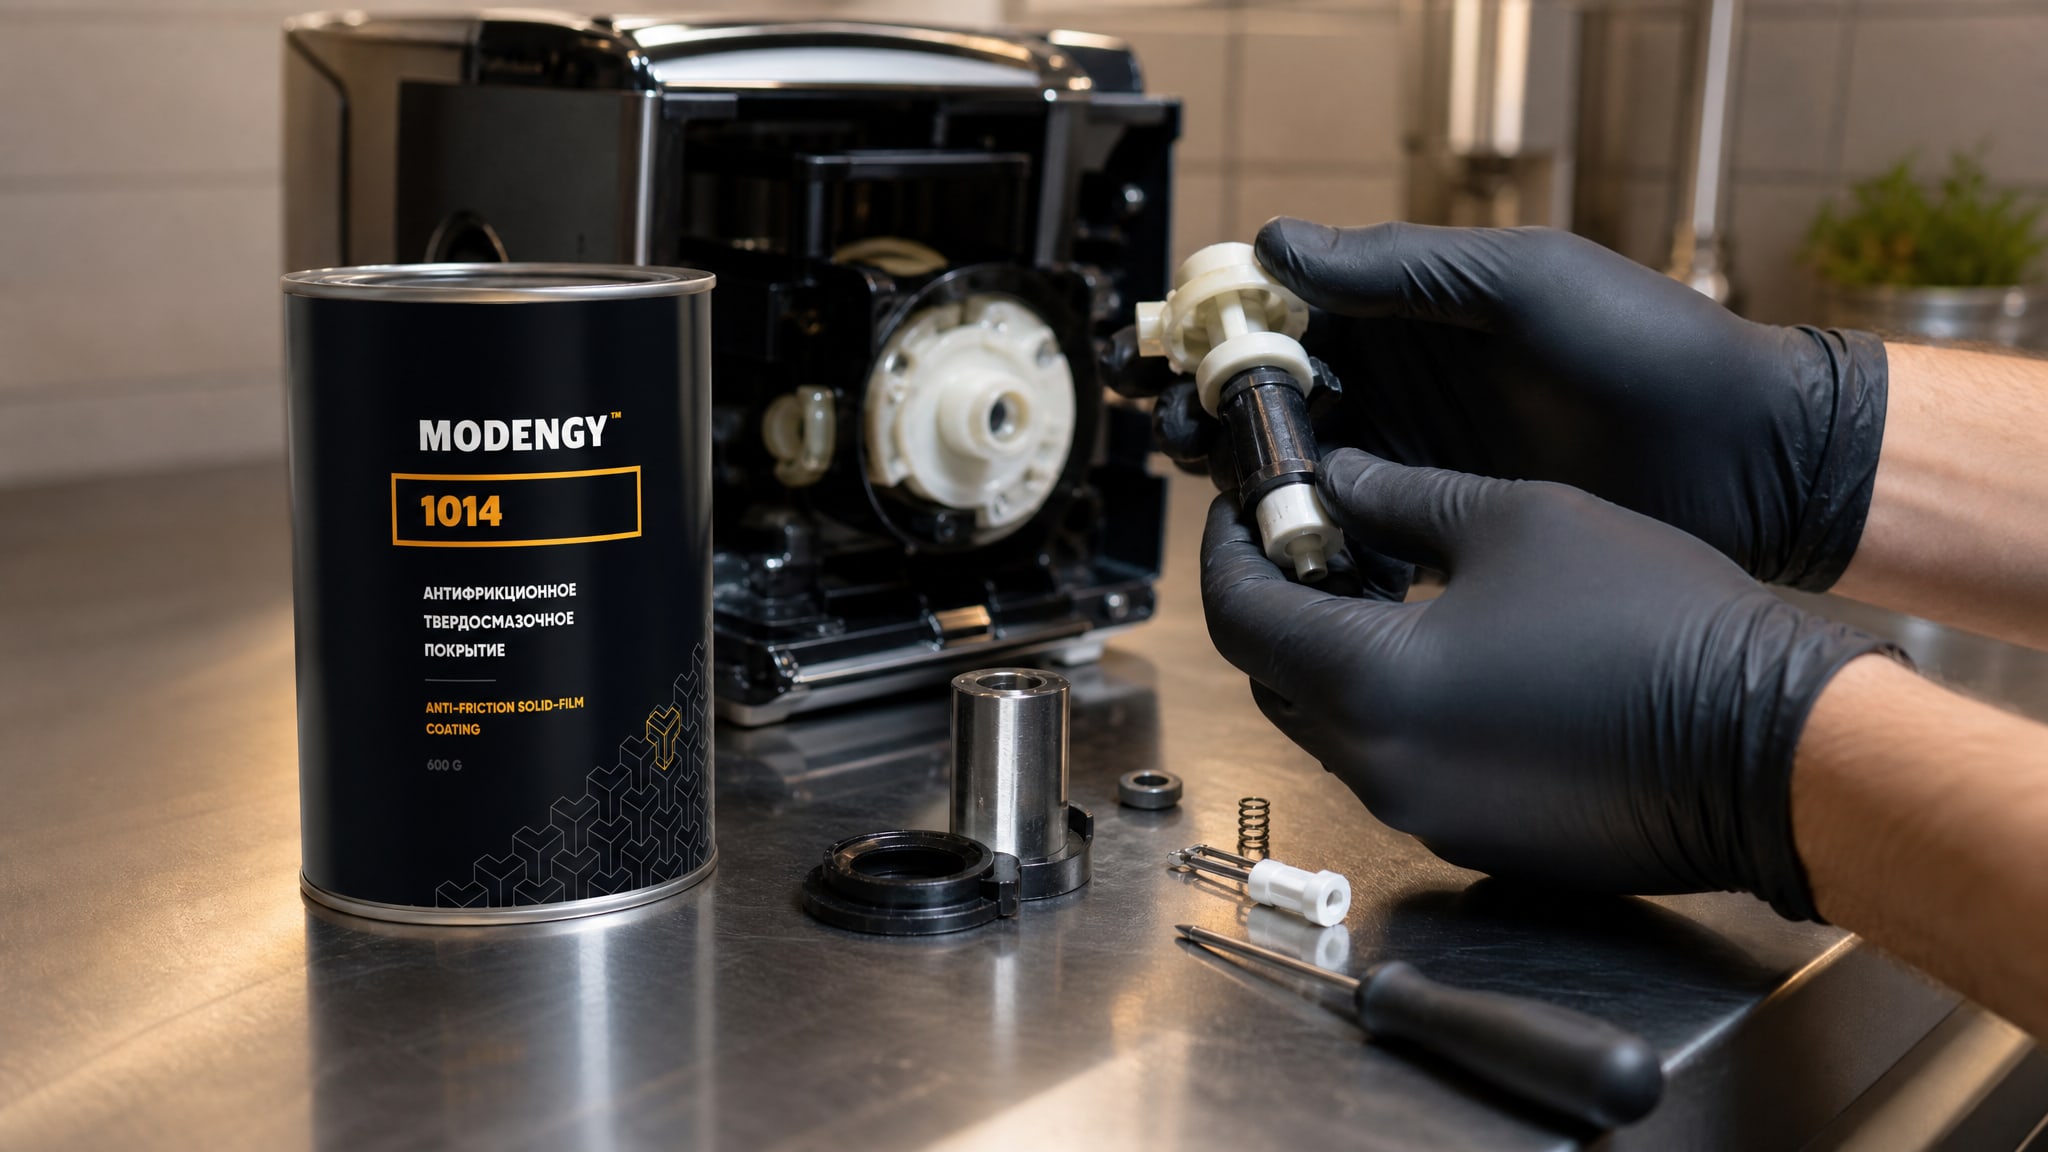
В условиях пищевого производства, где оборудование часто разбирается для мойки и сборки заново, плохая адгезия приводит к расслоению покрытия уже за несколько месяцев, и насос теряет свои антифрикционные свойства.
Полимерные покрытия, такие как PTFE, наносятся методом безопасного пирилиза (пиролизный процесс) или плазмой, что создает механическое сцепление с микронеровностями стальной поверхности. Однако циклические тепловые расширения при CIP-мойках (теплая вода, затем холодная воздушная сушка) могут вызвать микротрещины в покрытии.
Для повышения надежности адгезии производители часто применяют промежуточный слой (подслой) из адгезива или грунтовочного полимера. Композитные покрытия с дисульфидом молибдена держатся лучше благодаря полуметаллической природе дополнительных компонентов. На практике для пищевых насосов рекомендуется проверять толщину покрытия (обычно 20–50 микрометров для PTFE, 10–30 микрометров для композитов) и требовать сертификат испытания адгезии по методике pull-off или cross-hatch.
Высокие требования санитарии означают, что покрытие должно выдерживать не только механические нагрузки, но и химическое воздействие моющих средств. PTFE и UHMWPE инертны к щелочам и кислотам, поэтому их адгезия не ухудшается при стандартных CIP-режимах. Напротив, некоторые органические полимеры и краски могут набухать в присутствии высоких концентраций щелочных растворов, что увеличивает риск расслоения.
На линиях фасовки и в цехах с интенсивной мойкой оборудования приоритет отдают материалам с доказанной стойкостью адгезии к стали при циклических температурных ударах. Такие материалы, как MODENGY 1014 (покрытие на основе PTFE и дисульфида молибдена), обеспечивают комбинированную защиту: низкий коэффициент трения, высокая адгезия благодаря синергии PTFE и дисульфида молибдена, и устойчивость к химическому воздействию. Это решение позволяет закупщикам избежать частой замены изношенных деталей и снизить эксплуатационные затраты.
Коэффициент трения разных материалов: стандарты и погрешность измерений
Коэффициент трения разных материалов в справочниках варьируется потому, что его значение зависит от методики измерения, шероховатости образцов, скорости скольжения и окружающей температуры.
Все эти параметры могут отличаться между отдельными лабораториями, что объясняет, почему одна пара материалов может иметь в разных источниках несколько отличающиеся значения.
Стандартные методики измерения регламентируются национальными и международными нормами, но даже при соблюдении стандарта результаты могут разниться на 10–20%. Например, для пары сталь - PTFE в одном справочнике указан коэффициент 0,06, а в другом -0,15. Это не означает ошибку: возможно, в первом случае использовалась отполированная поверхность и зачищенный PTFE с минимальной шероховатостью, а во втором - PTFE с проточками и более шероховатая сталь для улучшения адгезии.
Для пищевых насосов, когда нужна высокая точность подбора, рекомендуется запросить у производителя покрытия техническое описание (TDS) с указанием конкретного коэффициента трения при реальных условиях эксплуатации: скорость скольжения, нагрузка, наличие смазки и температура. Таблица из общедоступного справочника дает начальную оценку, но окончательное решение должно опираться на данные, полученные в режимах, максимально близких к реальным условиям работы.
Часто задаваемые вопросы
Почему таблица коэффициентов трения материалов показывает такой широкий диапазон значений?
Коэффициент трения зависит от состояния поверхности (гладкость, окислы, загрязнения), скорости скольжения, температуры и наличия смазки. Одна пара материалов в сухом состоянии при комнатной температуре с полированной поверхностью даст одно значение, а при наличии смазки, повышенной температуре и шероховатой поверхности - совсем другое. Поэтому справочники приводят диапазоны, а не точные цифры.
Какой материал покрытия выбрать, если нужно минимизировать трение?
Для минимального трения выбирают PTFE (коэффициент 0,06–0,15) или UHMWPE (0,05–0,10). Однако перед выбором нужно проверить температурный диапазон: PTFE работает до +150 °C, UHMWPE - только до +80 °C. Если температура выше, обратите внимание на PTFE-композиты, которые держат до +260 °C.
Может ли низкий коэффициент трения привести к проблемам в реальной работе?
Да, в редких случаях. Очень низкое трение (μ < 0,05) может быть причиной неконтролируемого проскальзывания, особенно при ударных нагрузках или вибрациях. Для пищевых насосов это не критично, но при выборе нужно убедиться, что геометрия и система управления насоса рассчитаны на работу с конкретным коэффициентом трения.
Нужна ли специальная смазка для пищевых насосов с PTFE-покрытием?
Да, смазка должна быть одобрена для контакта с пищей (допуск NSF H1 или аналог) и совместима с PTFE. Большинство пищевых смазок соответствуют этим требованиям, однако нужно проверить совместимость с применяемыми моющими средствами при CIP-режимах.
Может ли коэффициент трения скольжения таблицы материалов служить основанием для выбора без испытаний?
Для критичных приложений (большие объемы производства, высокие скорости) таблица недостаточна. Рекомендуется провести испытание на стенде, имитирующем реальные условия, или запросить данные испытаний от производителя покрытия при параметрах, близких к вашим.
Заключение
Коэффициент трения материалов - это важнейший, но не единственный параметр при выборе покрытия для пищевого насоса. Таблица коэффициентов трения скольжения служит стартовой точкой, но финальное решение требует анализа износостойкости, адгезии покрытия к стали, температурного диапазона, химической стойкости и совместимости с санитарными требованиями.
Для большинства пищевых приложений рекомендуются пары нержавеющая сталь - PTFE (коэффициент 0,05–0,12 в смазанном режиме) или сталь - UHMWPE (0,05–0,10) для абразивных сред. Выбор окончательно подтверждается проверкой технической документации производителя и, при необходимости, испытанием образца в условиях, максимально приближенных к реальной эксплуатации. Следующий шаг - согласовать выбранный материал покрытия с системой смазки, убедиться, что смазка одобрена для пищевого применения, и установить график контроля адгезии и износа.