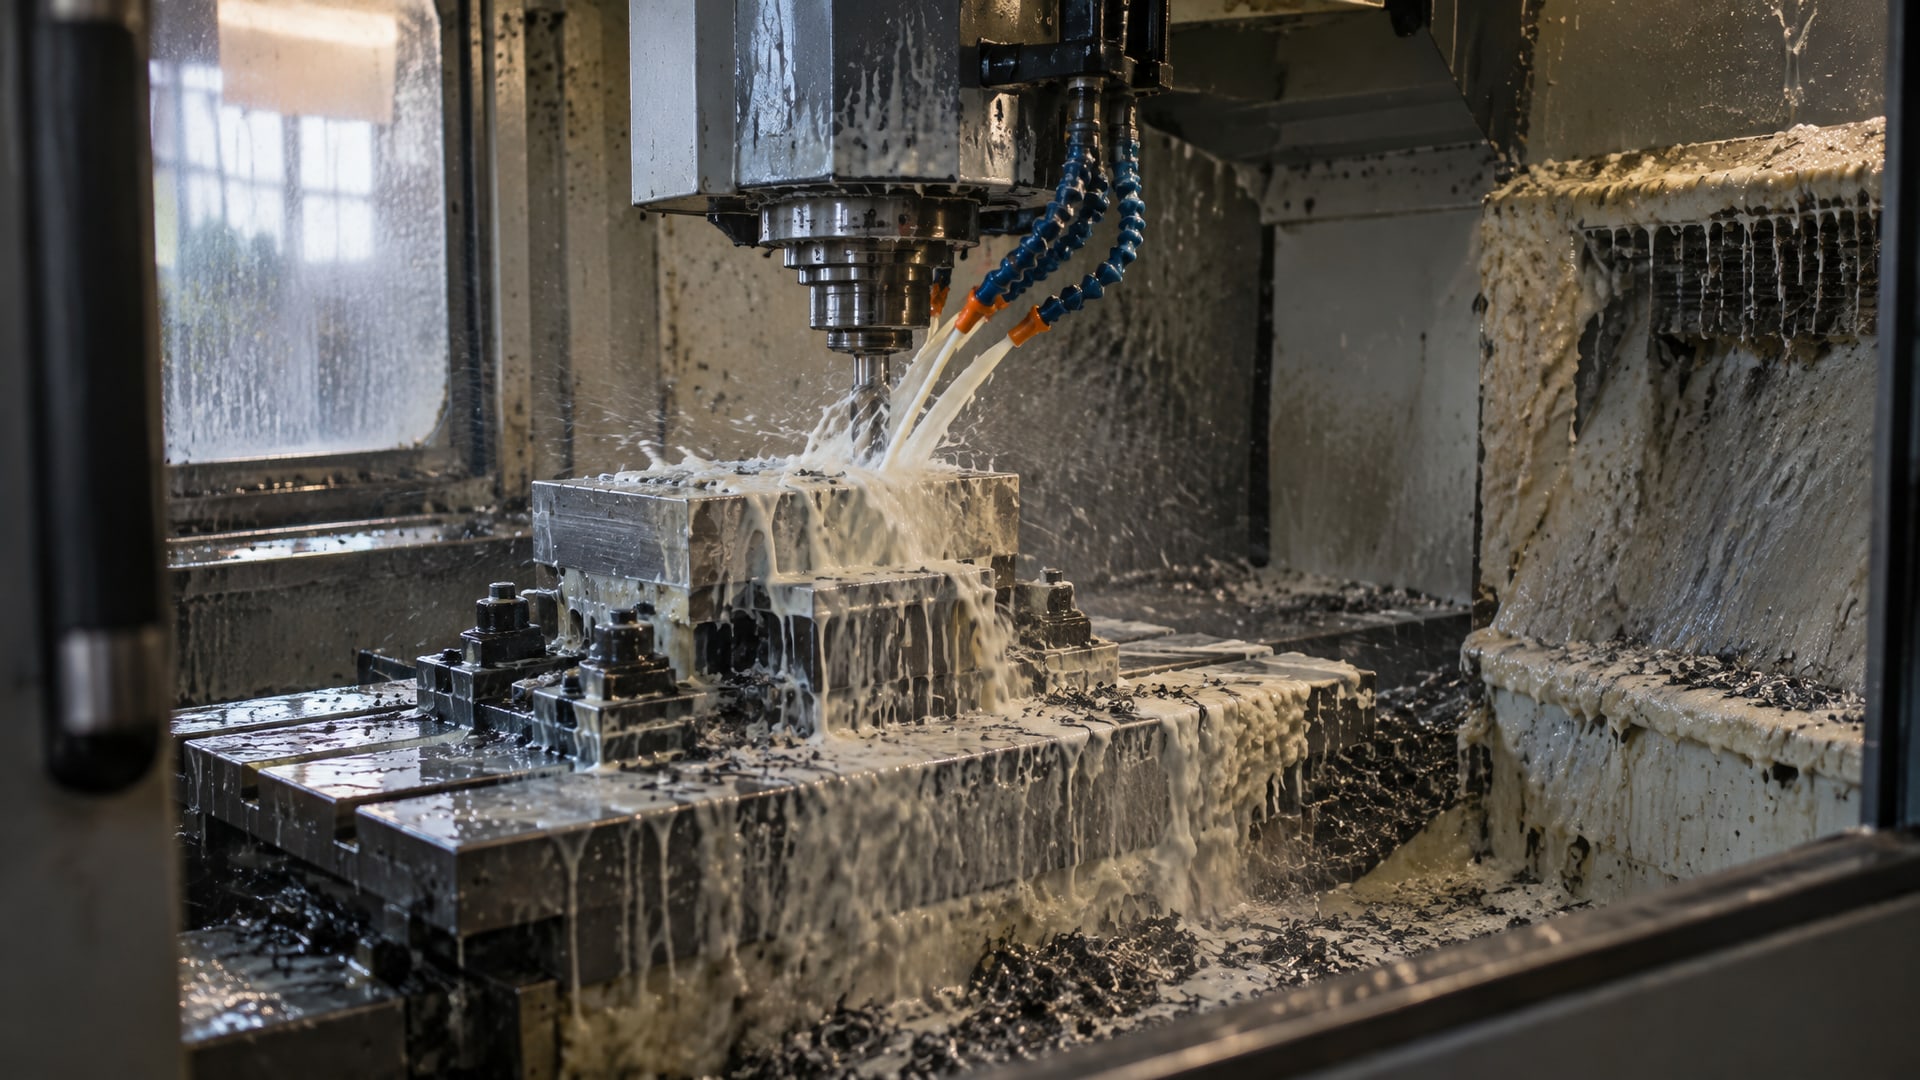
Поддержание стабильной концентрации охлаждающе-смазывающей жидкости в станке - задача, от которой напрямую зависит качество обработки и ресурс оборудования. Большинство технических специалистов знают: нарушение концентрации приводит к ускоренному износу инструмента, порче деталей и преждевременной замене жидкости. Однако далеко не на каждом производстве есть рефрактометр, и встает вопрос: как контролировать концентрацию без прибора?
Ответ прост, но требует понимания: контроль «на глаз» - иллюзия. Вместо визуальной оценки нужны или альтернативные измерительные методы, или строгий регламент приготовления и планового долива с регулярными проверками в лаборатории. Статья расскажет, как организовать надежный контроль концентрации, какие методы работают на практике, и почему попытка обойтись без измерений оборачивается потерями.
Почему контроль концентрации критичен для стабильности жидкости
СОЖ работает эффективно только в строго определенном диапазоне концентрации.
Если она слишком разбавленна, смазочные свойства падают, инструмент быстрее тупится, температура в зоне контакта растет. Если концентрация завышена, эмульсия становится вязкой, плохо циркулирует по системе, образует отложения на стенках ванны и фильтрах, загрязняется стружкой и микроорганизмами.
Нарушение концентрации - одна из частых причин преждевременного старения жидкости. Микроорганизмы, которые вызывают неприятный запах и разложение эмульсии, активнее размножаются в жидкостях с неправильной концентрацией. К тому же, отклонения от нормы влияют на адгезию (прилипание защитного слоя к инструменту) и общие охлаждающие свойства.
Поэтому контроль концентрации нужно вести регулярно - в идеале ежедневно на линиях с интенсивной обработкой, не реже раза в неделю на участках с обычным темпом. Это требует либо приборного контроля на месте, либо системы строгого планового долива с периодическими лабораторными проверками.
Альтернативные методы измерения концентрации
Когда рефрактометра нет, остаются другие технические пути для определения концентрации.
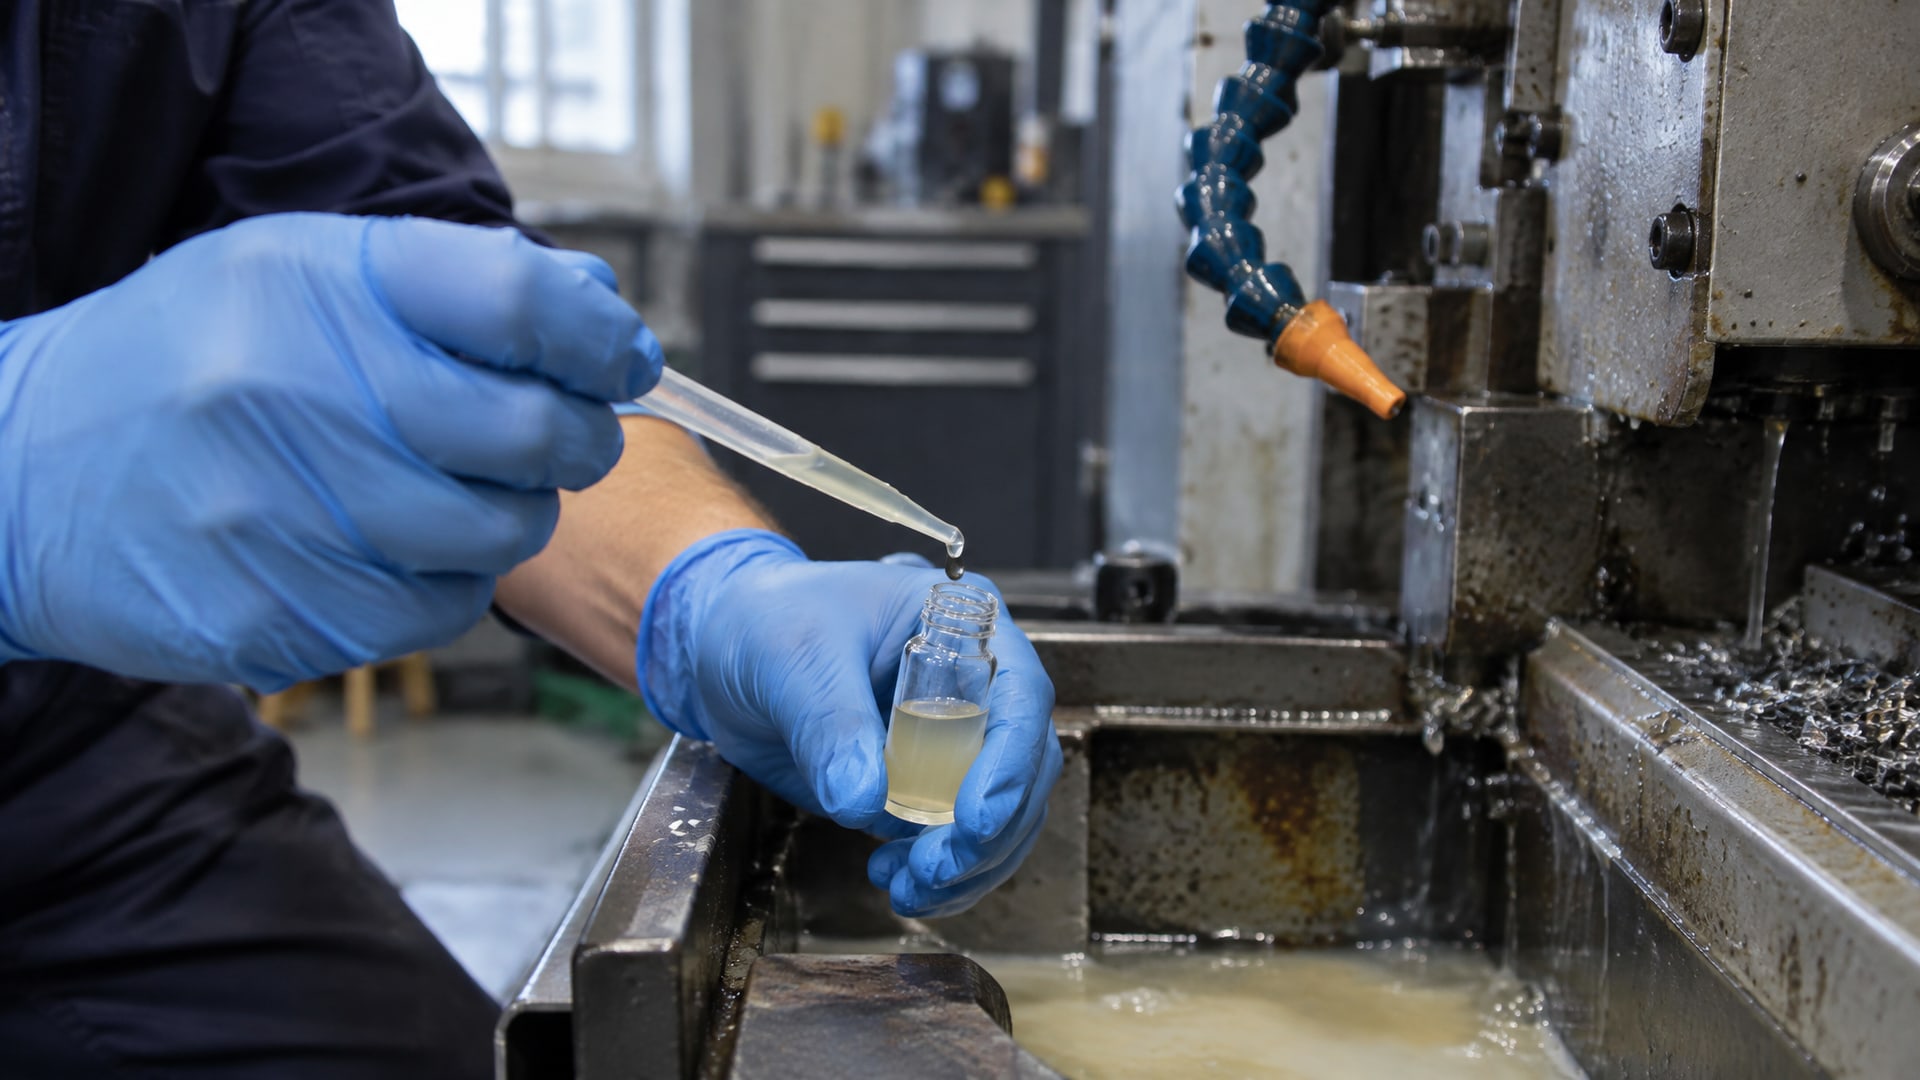
Каждый имеет свои плюсы и ограничения.
Лабораторный анализ
Это самый доступный способ для небольших производств. Образец СОЖ отправляют в лабораторию, где определяют концентрацию химическим методом. Результат точен, но требует времени: ответ приходит обычно за 3–7 дней. Такой контроль подходит для еженедельных или ежемесячных проверок, но не для оперативного управления концентрацией на смене.
Цены на анализ невысокие (от нескольких сотен рублей за одну пробу), и его стоит внедрить как подушку безопасности: хотя бы раз в месяц проверять фактическую концентрацию, чтобы убедиться, что система долива работает правильно.
Спектрофотометрия
Альтернативный метод, который связывает оптические свойства жидкости (поглощение и отражение света) с концентрацией эмульсии. Спектрофотометр дороже рефрактометра и обычно используется в лабораториях или на крупных производствах, но на практике дает достаточно надежный результат. Главное преимущество - быстрота; результат известен сразу.
Минус: спектрофотометр требует калибровки под конкретный состав СОЖ, и изменение партии поставки может потребовать пересчета коэффициентов.
Ультразвуковые датчики и автоматические системы
В современных системах управления охлаждающей жидкостью применяют встроенные или надвешиваемые ультразвуковые датчики, которые непрерывно мониторят концентрацию. Эти системы связывают акустические свойства жидкости с процентом эмульсии и передают данные на панель оператора или в компьютер управления.
Преимущества очевидны: непрерывный контроль в реальном времени, автоматическое срабатывание насоса долива при достижении нижнего предела, сигнал тревоги при перепрограмме. Однако стоимость такой системы заметна, и она целесообразна для многостаночных участков или линий с большим объемом ванны.
Система планового долива: расчетный метод
Если прибора нет и лабораторные проверки редки, надежность обеспечивается через регламентированную систему приготовления новой жидкости и планового долива концентрата.
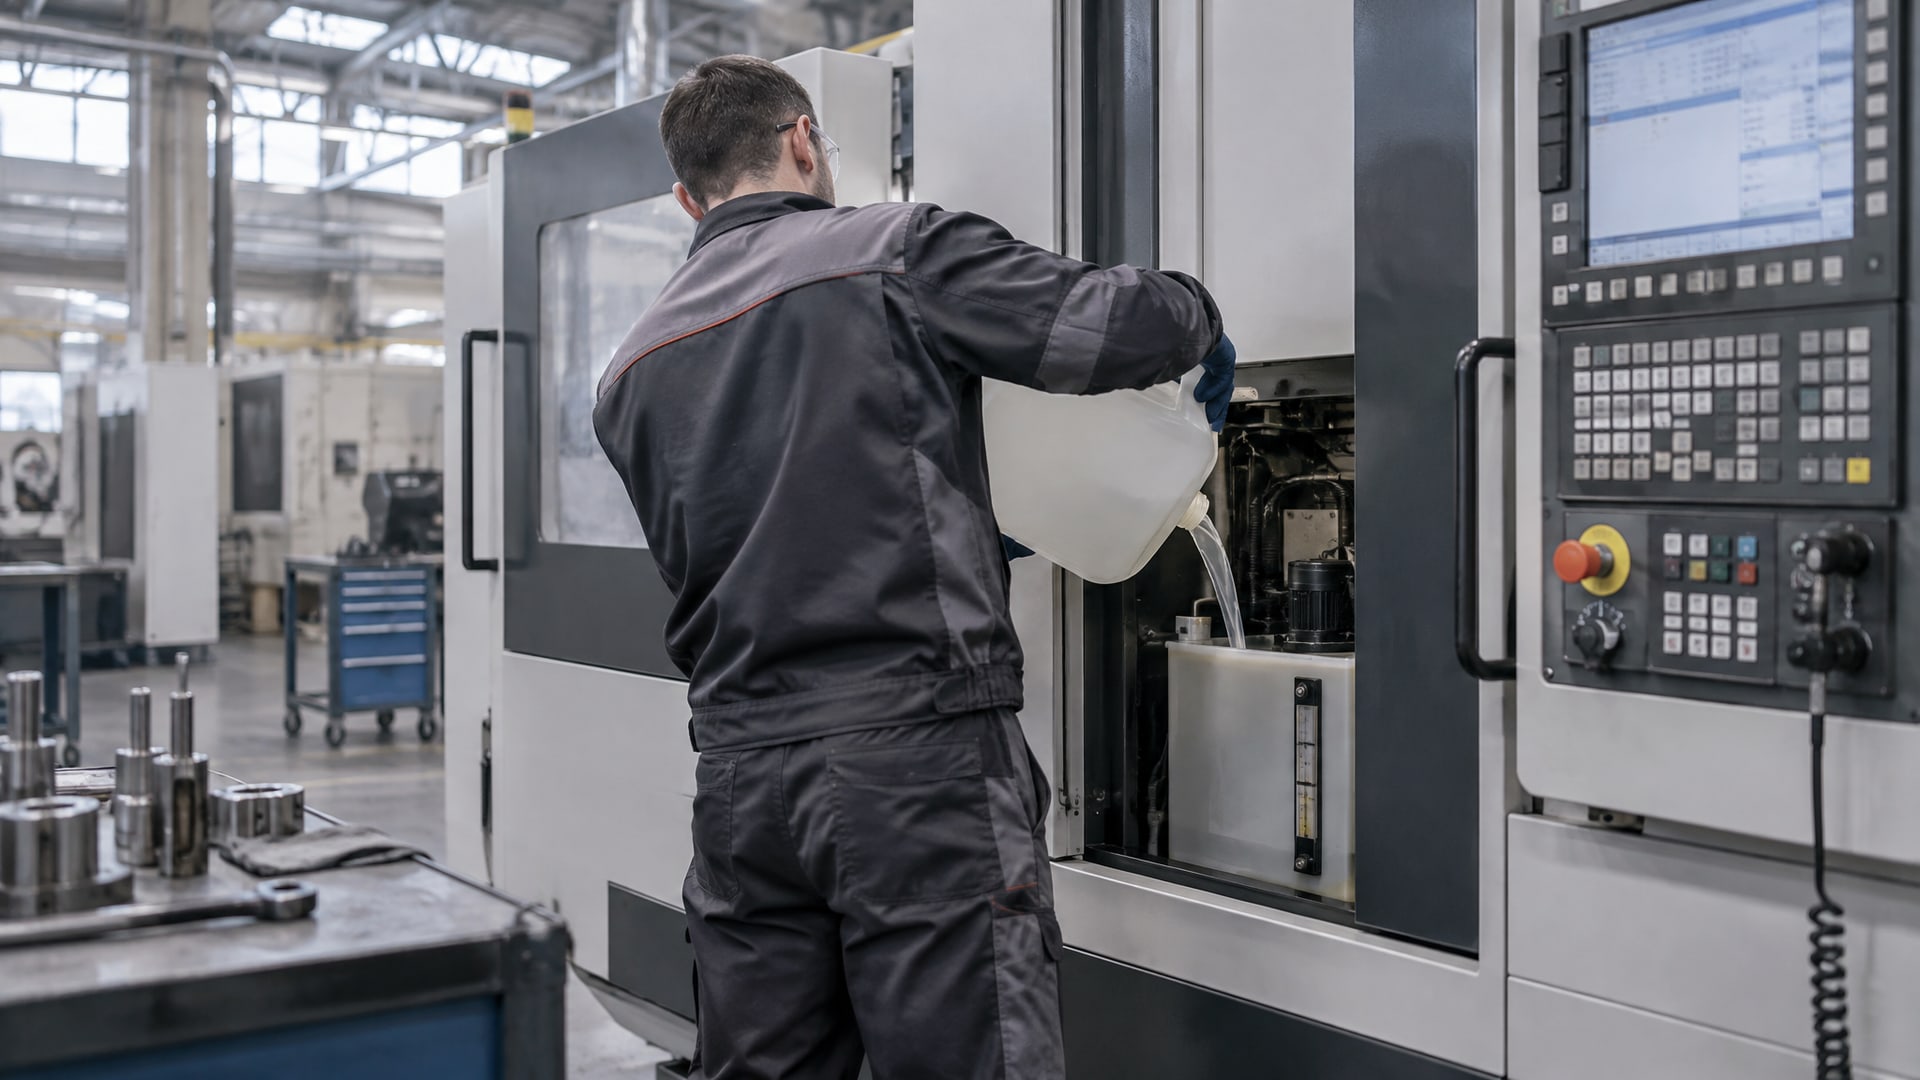
Правило приготовления эмульсии
Первое: перед приготовлением эмульсии проверьте качество воды. Жесткость, содержание хлоридов и минерализация влияют на стабильность смеси. Если вода слишком жесткая или содержит избыток хлоридов, эмульсия может расслаиваться, и никакой процент концентрации не спасет.
Второе: концентрат вводят в воду, а не наоборот. Это правило критично: если вылить воду в концентрат, образуются локальные зоны переконцентрации, эмульсия расслаивается, и смешивание затягивается на часы. Правильный ход: наполните ванну водой на 80–90%, включите циркуляцию, медленно подавайте концентрат при перемешивании до получения однородной мутности.
Расчет необходимого объема концентрата
Если ваша ванна содержит V литров воды, а требуемая концентрация Cтреб процентов, то нужный объем концентрата Vконц рассчитывается по формуле:
Vконц = V × (Cтреб / 100)
Пример: ванна на 1000 литров, требуется 8%. Объем чистого концентрата = 1000 × (8 / 100) = 80 литров. Эту цифру нужно уточнить по паспорту конкретной СОЖ: некоторые производители указывают коэффициент коррекции, если концентрат имеет примеси или водное содержание.
Учет уноса и испарения
После приготовления жидкость теряется за счет испарения (особенно в теплых цехах и при циркуляции с высокой скоростью), унос на стружке, детали и брызги. На практике суточные потери составляют 1–3% от объема ванны в зависимости от интенсивности работы и температуры.
Система долива: ведите ежедневный учет долитой воды или рабочей жидкости. Если вы регулярно доливаете чистую воду без концентрата, концентрация будет падать. Если доливаете концентрат в том же проценте, что и потери, концентрация остается относительно стабильной. Но это требует дневника и расчетов.
Практическая рекомендация: каждые 5–7 дней проверяйте концентрацию в лаборатории или спектрофотометром. Если обнаружилось отклонение на ±1%, внесите поправку в систему долива.
Как узнать требуемую концентрацию для конкретной операции
Типовые диапазоны для стандартных операций:
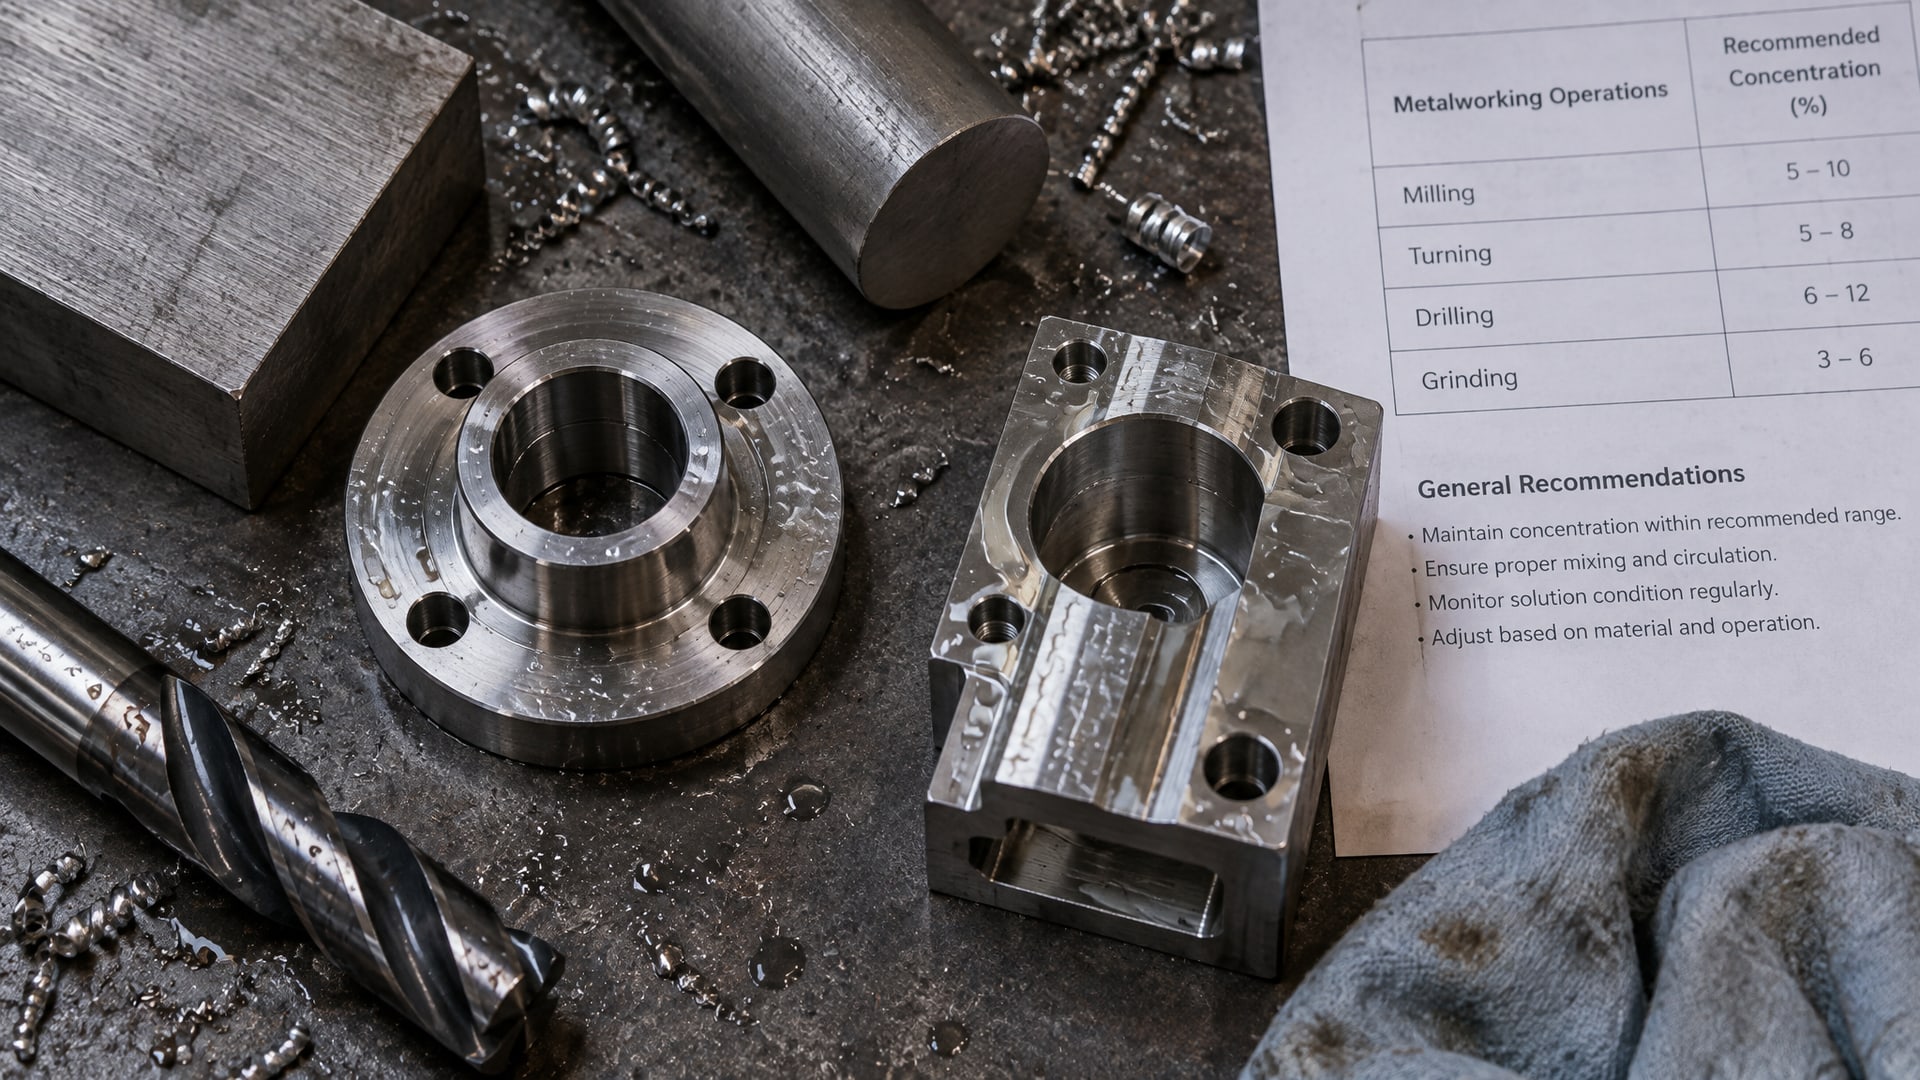
Точение и фрезерование: 6–10%
Шлифование: 4–6%
Сверление: 6–8%
Обработка алюминия: может достигать 12%, но не превышать этот предел без согласования
Однако эти цифры - ориентиры. Конкретная оптимальная концентрация указывается в техническом паспорте (TDS) или в спецификации производителя СОЖ. Кроме того, концентрация зависит от:
типа инструмента (быстрорежущая сталь, твердый сплав, керамика);
материала детали (чугун, сталь, алюминий, медные сплавы);
скорости вращения и глубины резания;
состояния системы охлаждения (производительность насоса, качество фильтрации).
Если вы не уверены в точной концентрации, начните со среднего значения рекомендованного диапазона (например, 8% для точения) и со временем, по опыту и по результатам, сужайте диапазон. Некоторые инженеры ведут карточку каждого станка, где отмечают оптимальную для него концентрацию.
Роль коэффициента пересчета и почему универсального подхода нет
Большая часть ошибок в контроле концентрации происходит именно потому, что люди применяют универсальный коэффициент или забывают о нем вообще.
Если у вас когда-то был рефрактометр, помните: показание прибора - это не концентрация в процентах. Нужно умножить показание на коэффициент, специфичный для каждого продукта.
Например, если рефрактометр показал 4 единицы, а коэффициент для конкретной СОЖ равен 2.0, то фактическая концентрация = 4 × 2.0 = 8%. Если вы используете другую СОЖ того же производителя, коэффициент может быть 1.8 или 2.2. Если переходите на поставку от другого производителя - коэффициент может быть совсем иным.
Перед началом работы с новой партией или новым поставщиком СОЖ запросите у продавца точный коэффициент пересчета. Не переносите его автоматически со старого продукта. Лучше один раз взять образец приготовленной эмульсии и проверить в лаборатории, чтобы убедиться, что формула работает правильно.
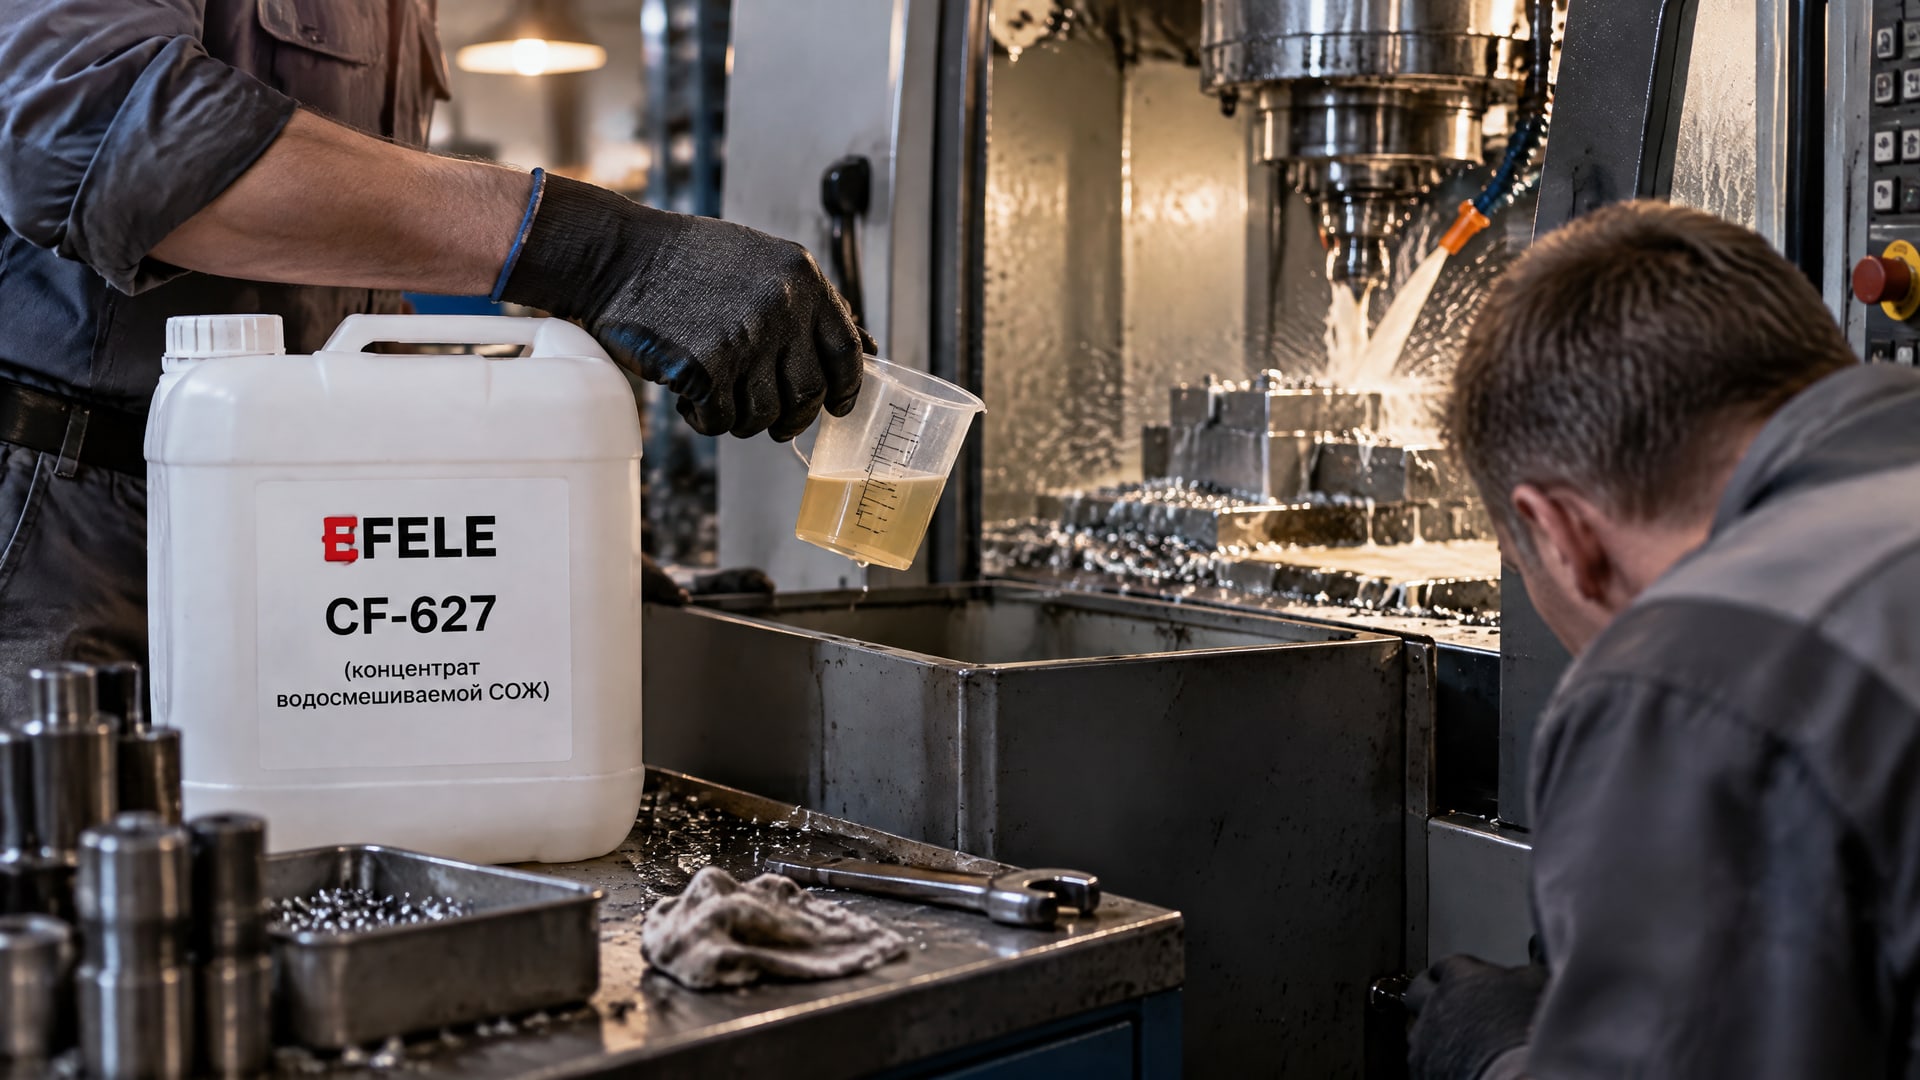
На линиях фасовки и в ремонтных службах, где нужна предсказуемость, часто переходят на концентраты, рекомендованные поставщиком как совместимые с внутренней системой контроля. EFELE CF-627, к примеру, разработан так, чтобы работать с мягкой и жесткой водой и при этом давать стабильные результаты в централизованных системах подачи, минимизируя отклонения от целевой концентрации даже при неточном дозировании.
Качество воды: забытый, но решающий фактор
Большинство проблем с эмульсией начинаются с воды.
Даже если вы идеально вычислили концентрацию, вода с повышенной жесткостью или избытком хлоридов нарушит стабильность смеси.
Параметры, на которые стоит обратить внимание
Жесткость: вода с жесткостью более 200 мг/л (в пересчете на CaCO₃) может вызывать расслаивание эмульсии или образование накипи в системе охлаждения.
Хлориды: избыток хлоридов (более 100 мг/л) способствует коррозии стальных деталей станка и инструмента.
Общее солесодержание (TDS): если вода содержит более 500 мг/л растворенных солей, это негативно влияет на смазывающие свойства эмульсии.
pH: рабочая вода должна быть нейтральной или близкой к нейтральной; избыток щелочи или кислоты ускоряет деградацию присадок.
Перед запуском новой системы охлаждения рекомендуется однократно проверить водопроводную воду в лаборатории. Если вода жесткая, имеет смысл установить мягчитель (ионный обменник) или использовать дистиллированную воду при приготовлении.
Совет инженера: система долива в условиях без рефрактометра
На производстве, где нет приборов контроля, инженеры часто внедряют комбинированный подход.
Вот типовой сценарий:
Сценарий: участок имеет три станка с общей системой циркуляции объемом 500 литров. Рефрактометра нет.
Что сделали: завели ежедневный дневник долива (колонки: дата, объем долитой жидкости, описание работ). Каждый понедельник отбирают пробу и отправляют в аккредитованную лабораторию. По результатам один раз в месяц пересчитывают норму долива в расчете на 5–7% уноса и испарения в неделю.
Кроме того, перешли на концентрат EFELE CF-627, который минимизирует чувствительность к перепадам жесткости воды и дает более предсказуемый результат при расчетном дозировании.
Итог: концентрация держится в диапазоне ±0.5% от целевого значения (8%), эмульсия не расслаивается, микроорганизмы не активизируются. Замена жидкости требуется вовремя, без ускорения.
Этот подход требует внимания, но не требует покупки рефрактометра. На практике затраты на ежемесячные лабораторные анализы (200–500 рублей в месяц) быстро окупаются за счет стабильности и экономии на преждевременной замене жидкости.
Признаки нарушения концентрации, которые видны визуально
Хотя контроль «на глаз» ненадежен, некоторые явные признаки нарушения концентрации все же можно заметить визуально.
Это не даст точного процента, но служит сигналом для проверки:
Слишком светлая, прозрачная жидкость - скорее всего, концентрация упала ниже нормы. Это происходит после длительного долива чистой воды без концентрата.
Непрозрачная, густая жидкость, плохо циркулирующая - возможно, концентрация завышена или произошло окисление и загрязнение жидкости.
Расслаивание, разделение на слои - эмульсия нестабильна из-за качества воды или катастрофического нарушения концентрации.
Неприятный запах, похожий на гнилой - это признак размножения микроорганизмов, часто сопутствующий нарушению концентрации и качества воды.
Слой пены на поверхности - может указывать на падение концентрации или окисление.
Если вы заметили такие признаки, это повод немедленно проверить концентрацию в лаборатории или хотя бы произвести контрольное разбавление образца и сравнить внешний вид с нормальной эмульсией известной концентрации.
Часто задаваемые вопросы
Как часто нужно проверять концентрацию?
Идеально - ежедневно, если есть прибор. Без прибора рекомендуется проверка в лаборатории раз в неделю на линиях с интенсивной обработкой и минимум раз в месяц на участках с нормальным темпом. Если внедрена система планового долива с учетом уноса, частота лабораторных проверок можно снизить до раза в две недели.
Можно ли доливать только воду, без концентрата?
Нет, если вы хотите удержать концентрацию. Долив чистой воды разбавляет жидкость и снижает процент эмульсии. Допускается долив чистой воды только для компенсации чистого испарения (при отсутствии уноса на стружке), но на практике это сложно рассчитать. Безопаснее: записывать объем, отправить пробу в лабораторию и по результатам вносить поправку в норму долива.
Почему нельзя просто ориентироваться на цвет или однородность?
Цвет и мутность - внешние качества, которые зависят от присадок, загрязнения, окисления, но не дают численного значения концентрации. Две эмульсии одного цвета могут иметь концентрацию 6% и 10%. Цвет может измениться от окисления, не меняя концентрации. Визуальная оценка - это первый сигнал о проблемах, а не метод контроля.
Какая концентрация универсальна для всех операций?
Никакая. Типовые диапазоны: 5–10% для механической обработки, 4–6% для шлифования, до 12% для мягких материалов. Оптимальная концентрация зависит от операции, материала, инструмента и скорости резания. Начните со средины рекомендованного диапазона и корректируйте по опыту.
Что делать, если рефрактометр и лаборатория недоступны?
Внедрите систему планового расчетного долива: ведите дневник доливов, рассчитывайте норму на основе суточного уноса и испарения (1–3% объема ванны). Попросите поставщика СОЖ подтвердить коэффициент пересчета для будущего использования прибора. Постарайтесь минимум один раз сдать пробу в аккредитованную лабораторию для проверки системы долива. Это лучше, чем контроль на глаз.
Заключение
Контроль концентрации СОЖ без рефрактометра возможен, но не через визуальную оценку. Надежные методы - это либо альтернативные приборные измерения (лабораторный анализ, спектрофотометрия, ультразвуковые датчики), либо строгая регламентная система планового долива с периодическими проверками. Качество воды, правильный коэффициент пересчета и учет уноса не менее важны, чем сама цифра концентрации.
Если вы сейчас сталкиваетесь с нестабильностью эмульсии, начните с простого: запросите у поставщика СОЖ точный коэффициент и проверьте качество воды. Затем введите дневник долива и отправьте первую пробу в лабораторию. По результатам станет ясно, насколько хорошо работает текущая система, и где нужны коррекции. Это даст вам основание для выбора следующего шага: либо приобрести прибор, либо продолжить с лабораторными проверками, либо внедрить автоматическую систему мониторинга.