Выбор правильной концентрации смазочно-охлаждающей жидкости - один из ключевых факторов эффективности металлообработки черных металлов. От этого параметра зависят качество поверхности детали, стойкость инструмента, производительность и экономика всего процесса. Для углеродистых сталей рабочий диапазон обычно составляет 5–8% при токарной, фрезерной и сверлильной обработке, однако для тяжелых режимов и высокоуглеродистых сталей концентрация может подняться до 8–12%. Чугун требует иного подхода: его прочностные характеристики и хорошая обрабатываемость позволяют работать с пониженными концентрациями - в диапазоне 2–5%. Статья расскажет, как выбрать оптимальную концентрацию для конкретной операции, какие параметры влияют на решение и как контролировать качество состава в системе.
Как температура и тип операции влияют на выбор концентрации
Концентрация СОЖ - это не фиксированное значение, а подвижный параметр, который меняется в зависимости от условий работы.
Главный фактор - вид обработки. При токарной обработке, когда инструмент работает с высокими температурами и нагрузками, требуется хороший баланс между смазкой и охлаждением; диапазон 5–8% обеспечивает нужный уровень защиты кромки. При фрезеровании, где прерывистое резание создает импульсные нагрузки, концентрацию часто держат в той же зоне или слегка повышают до 7–10%.
Шлифование - особый случай. Здесь высокие скорости шпинделя и плотный контакт абразивных зерен с металлом требуют интенсивного отвода тепла и удаления продуктов износа. Для этой операции достаточно 1,5–2,5%, так как главная задача - быстрое охлаждение, а не проникновение смазки в зазоры. При резьбонарезании, напротив, нагрузка на инструмент возрастает, и концентрацию поднимают до 10–12%, чтобы обеспечить надежную защиту от деформации и схватывания.
Температурный режим также влияет на выбор. При холодном старте системы более вязкий состав (с повышенной концентрацией) лучше удерживается на поверхности. В жарком цехе, где система уже прогрета, можно работать на более низкой концентрации без риска вымывания смазки со стружкой. Поэтому сезонные колебания или переход от ночной смены к дневной могут потребовать небольшой коррекции.
Различия в концентрации для стали и чугуна
Сталь и чугун - принципиально разные материалы с точки зрения обрабатываемости, и это отражается на требованиях к СОЖ.
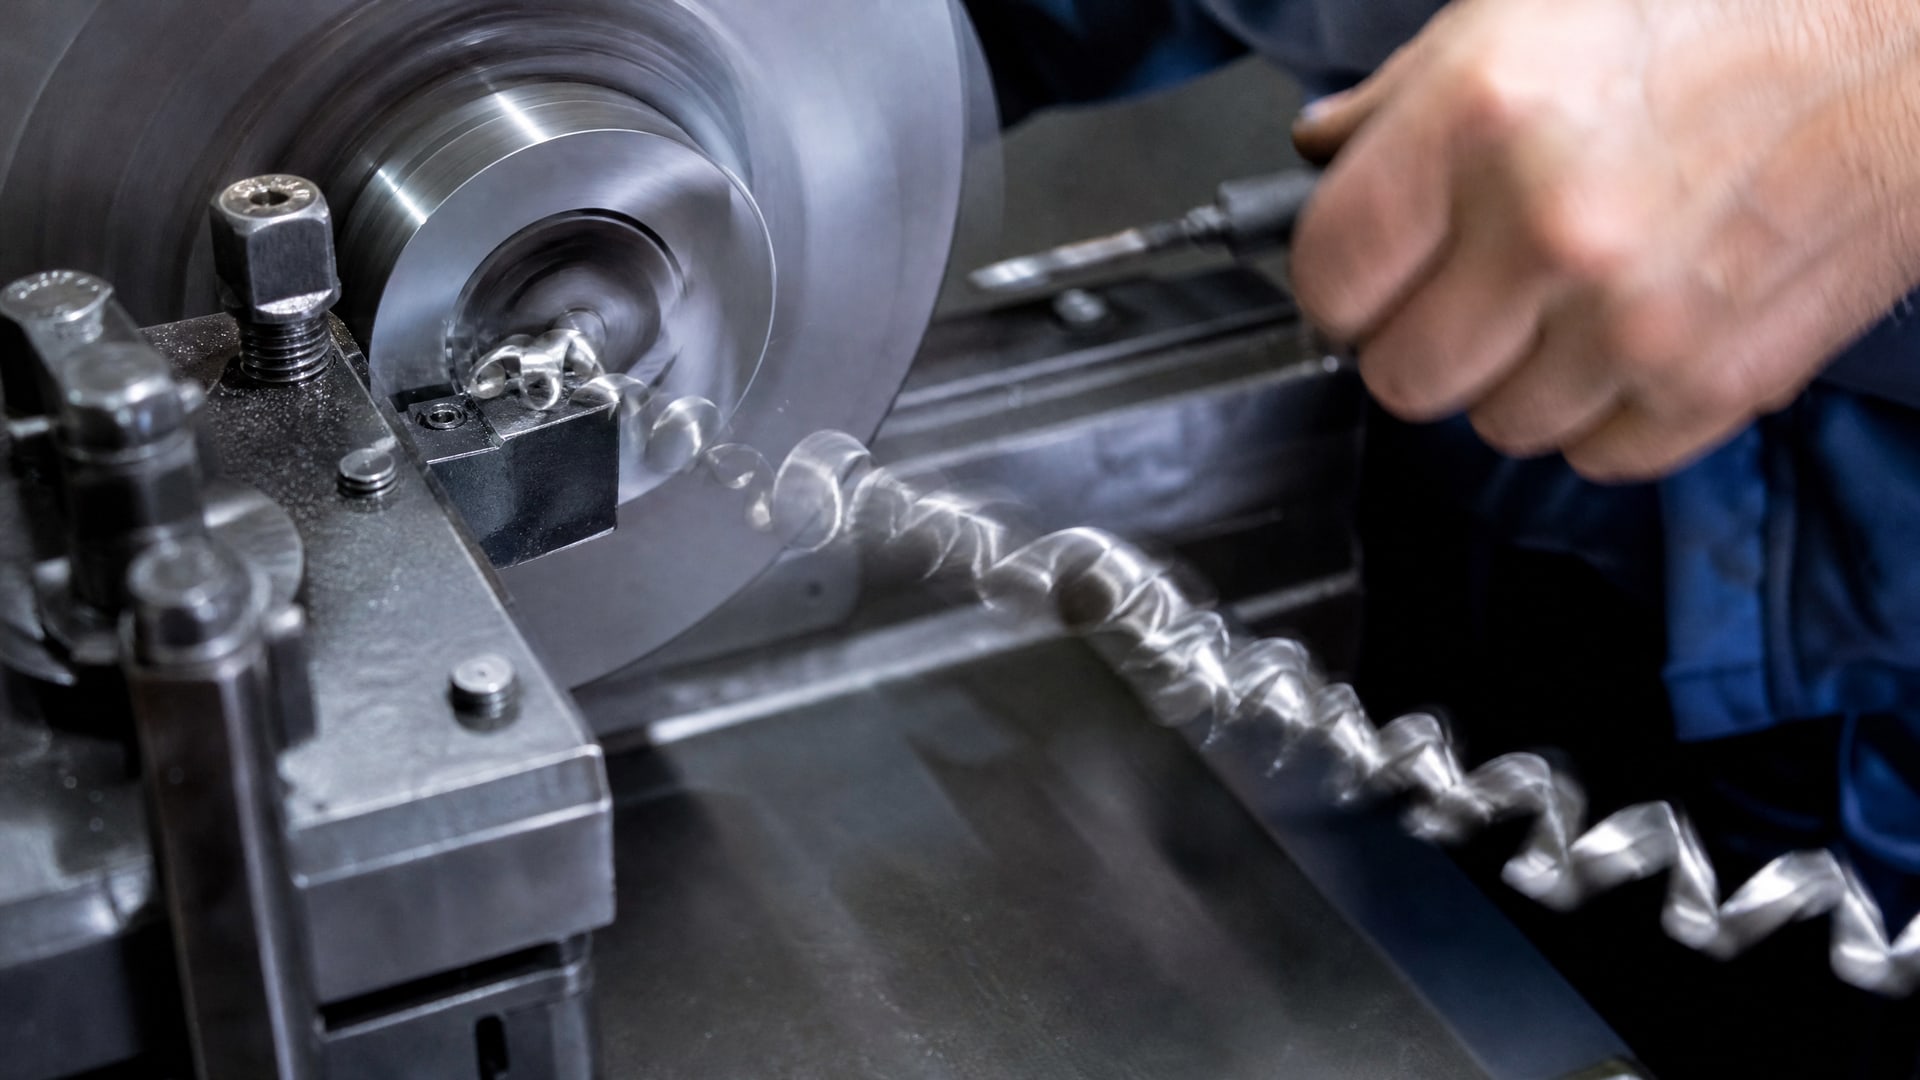
Сталь обладает пластичностью и вязкостью; при резании образуется сплошная, длинная стружка, которая может налипать на кромку инструмента и вызывать схватывание. Для предотвращения этого нужна надежная смазочная пленка, поэтому концентрацию держат в диапазоне 5–8%, а для высокоуглеродистых сталей повышают до 8–12%. Такая концентрация обеспечивает хорошее проникновение смазки в зону контакта и защиту от налипания.
Чугун, напротив, хрупкий материал. Его структура с включениями графита способствует ломкой стружке, которая относительно легко отделяется от поверхности. Это означает, что чугун меньше нуждается в интенсивной смазке и больше выигрывает от активного охлаждения. Поэтому для серого чугуна рекомендуют концентрации 2–4% или 3–5%, а в ряде легких операций можно работать с еще более низкими значениями или даже минимальной подачей. Если обработка чугуна проводится синтетической или полусинтетической СОЖ, охлаждающие свойства позволяют оптимизировать концентрацию в сторону экономии.
Кроме того, чугун содержит железо, углерод и кремний, которые образуют стружку с высокой абразивностью. Эта стружка быстро загрязняет систему СОЖ, поэтому при работе с чугуном особенно важны регулярная фильтрация и контроль примесей. Если система начинает накапливать мелкие частицы стружки, это может привести к образованию фреттинга на направляющих и к коррозии обработанных деталей. Для сталей риск меньше благодаря лучшей совместимости с коррозионными ингибиторами.
Концентрация для высокоуглеродистых и нержавеющих сталей
Высокоуглеродистые стали (С > 0,6%) требуют особого внимания.
Такие материалы твердые и износоустойчивые, но при механической обработке склонны к образованию нароста на кромке инструмента и к термическому растрескиванию. Чтобы минимизировать эти риски, концентрацию повышают до 8–12%, обеспечивая более толстую смазочную пленку и лучший отвод тепла. При резьбонарезании в высокоуглеродистой стали концентрацию могут поднять до верхней границы -10–12%.
Нержавеющие стали (в том числе аустенитные и мартенситные) - еще более требовательны. Их высокая прочность при повышенной температуре, низкая теплопроводность и склонность к налипанию требуют повышенной смазки. Для нержавеющих сталей диапазон концентрации расширяется до 7–20%, что значительно выше, чем для обычной углеродистой стали. Выбор в пределах этого диапазона зависит от конкретной операции и от твердости сплава. При работе с нержавеющей сталью часто применяют эмульсии или полусинтетические СОЖ с повышенным содержанием противозадирных присадок, что позволяет снизить коэффициент трения и уменьшить тепловыделение.
Для всех высокоуглеродистых и нержавеющих материалов критически важно избегать простоев в цикле обработки, так как это может привести к локальному перегреву и образованию оксидного слоя. Непрерывная подача СОЖ оптимальной концентрации обеспечивает стабильность процесса и качество поверхности.
Контроль концентрации СОЖ и методы проверки
Один раз выбрав нужную концентрацию, нельзя забывать о ее сохранении на протяжении работы.
Система СОЖ постоянно теряет воду (вследствие испарения и уноса стружкой), а также загрязняется металлическими частицами, микроорганизмами и продуктами окисления. Это приводит к росту фактической концентрации активных компонентов и может вызвать образование фреттинга на направляющих, коррозию готовых деталей или ухудшение смазывающих свойств.
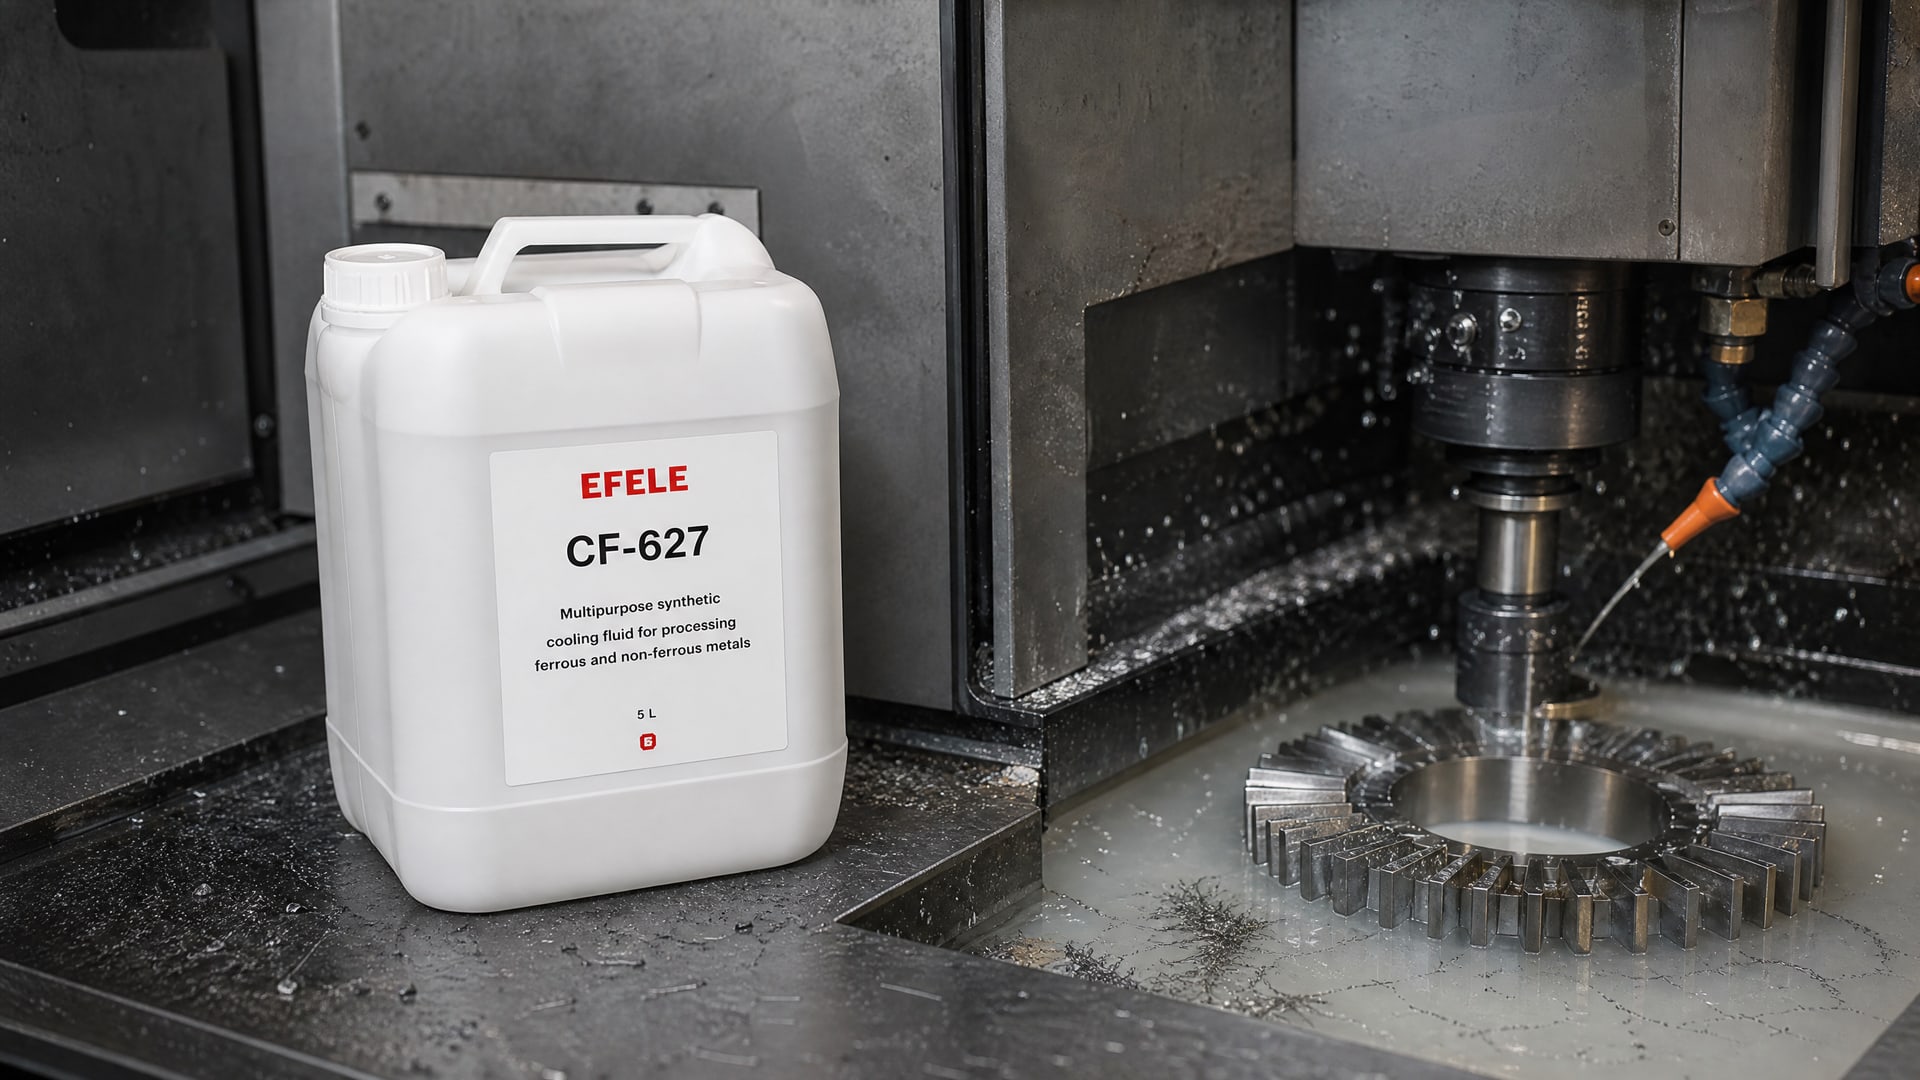
Для контроля используют несколько методов. Рефрактометр позволяет быстро измерить показатель преломления жидкости и оценить ее концентрацию. При использовании водосмешиваемых СОЖ, таких как EFELE CF-627 (концентрат, разработанный для обработки стали и чугуна), рефрактометр дает наиболее надежный результат благодаря линейной зависимости показателя преломления от содержания базового масла. Показатели примесей (размер и количество механических частиц) контролируют через фильтрацию и периодическое взятие проб. В соответствии с требованиями качества водосмешиваемых СОЖ важно отслеживать среднее размер частиц загрязнений и их концентрацию.
Таблица рекомендуемых частот и методов контроля:
| Параметр | Метод | Частота |
|---|
| Концентрация | Рефрактометр | Ежедневно или раз в смену |
| Механические примеси | Фильтрация и анализ проб | 1-2 раза в неделю |
| pH (для эмульсий) | pH-метр | 1 раз в неделю |
| Коррозионная стойкость | Тест на стальной образец | По регламенту (1-2 раза в месяц) |
Если концентрация упала ниже рекомендуемого минимума, то смазочные свойства падают и возрастает риск налипания стружки. Если концентрация превышена, то вязкость состава растет, охлаждение становится менее эффективным, расход энергии на циркуляцию увеличивается, а запах и токсичность могут выйти за допустимые пределы. При значительном отклонении (более 1–2 процентных пункта от нормы) систему нужно откорректировать: добавить концентрат или долить воды.
Влияние типа СОЖ на оптимальную концентрацию
Концентрация зависит не только от материала и операции, но и от химического типа самой смазочно-охлаждающей жидкости.
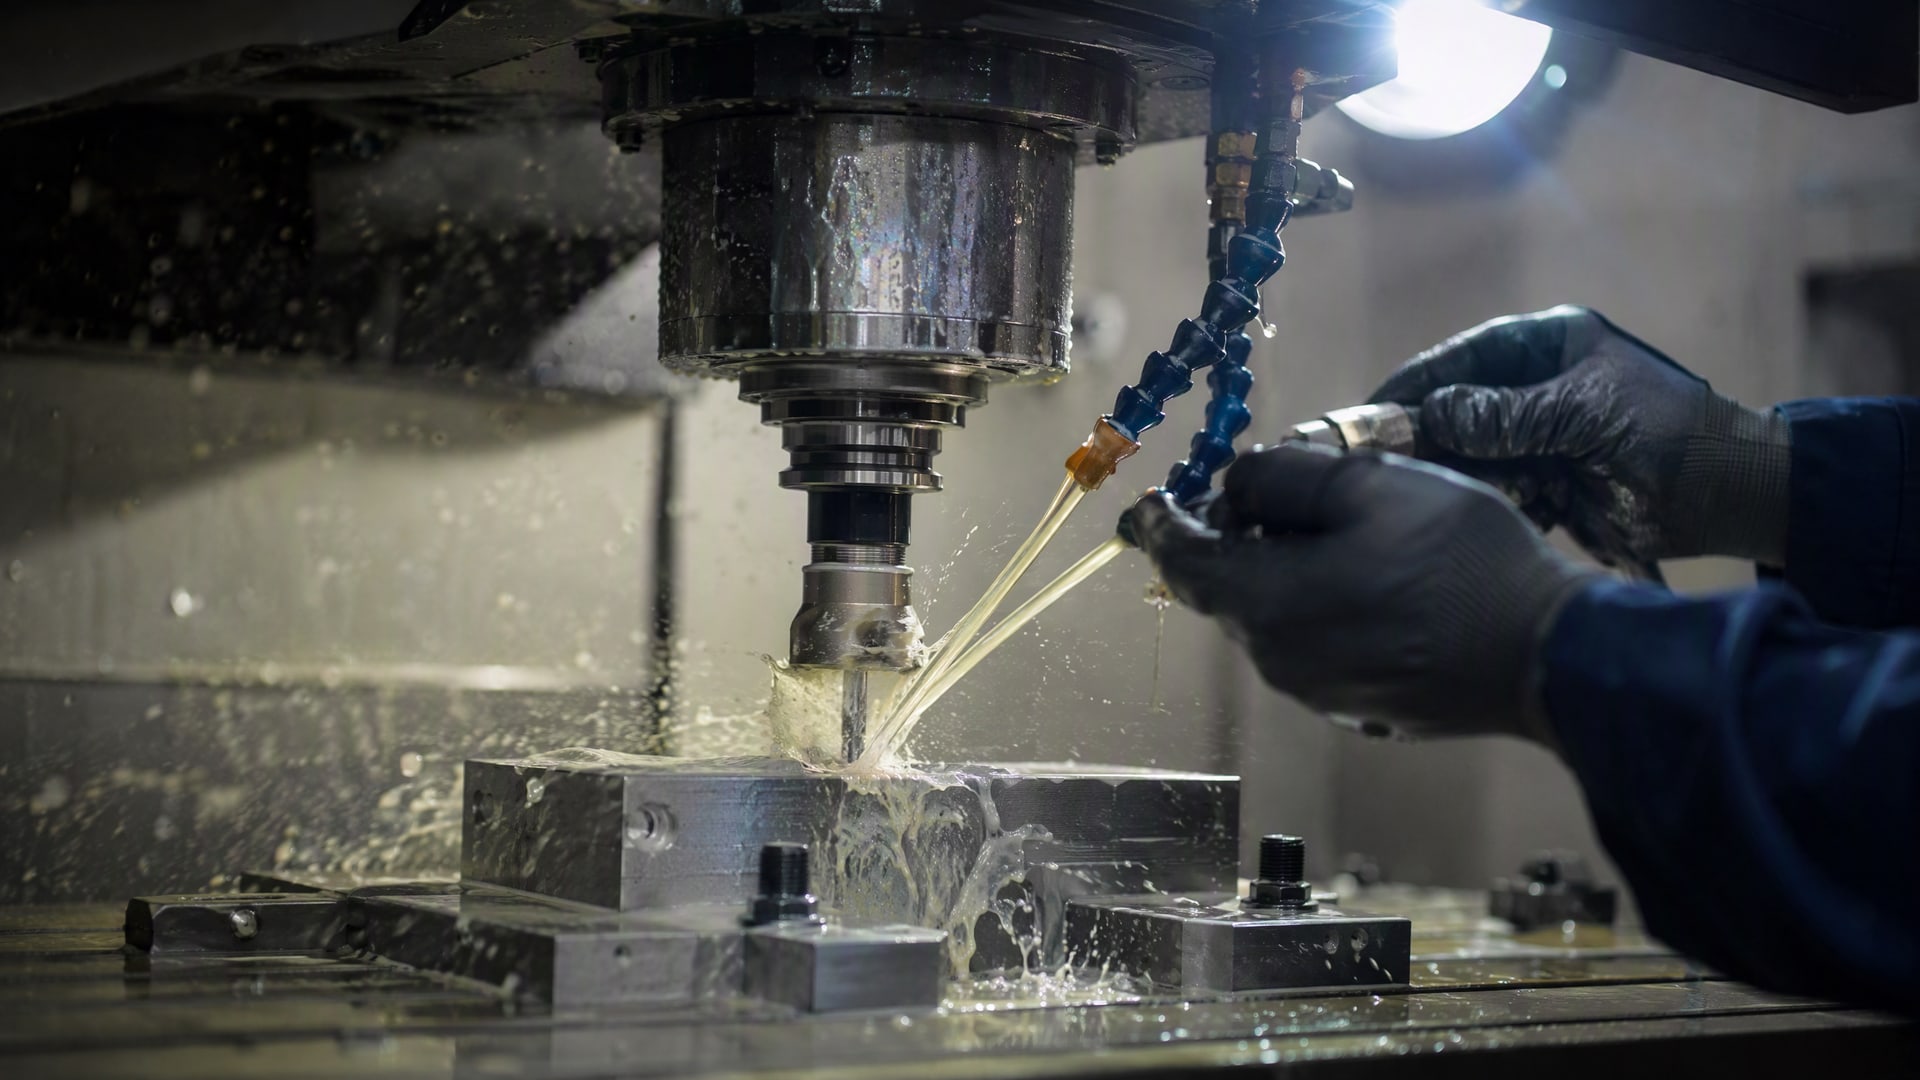
Эмульсионные СОЖ (на основе минерального масла с эмульгаторами) требуют концентрации 5–10% для получения устойчивой эмульсии. Полусинтетические жидкости, содержащие синтетические масла и присадки, часто работают при 3–8%, так как их молекулярная структура обеспечивает лучшую смазку и стабильность при более низком содержании базового компонента.
Синтетические СОЖ, в свою очередь, могут использоваться при еще более низких концентрациях -2–5%, благодаря высокому качеству молекулярных структур и мощным добавкам. Однако такие жидкости стоят дороже, поэтому выбор между полусинтетикой и синтетикой часто определяется экономией и требованиями к финальному качеству. Для обработки серого чугуна, где требуется в первую очередь охлаждение, экономичный выбор - полусинтетическая СОЖ при концентрации 3–4%.
Каждый тип также имеет разные требования к контролю и обслуживанию. Эмульсии требуют регулярного контроля pH (должен быть 8–9,5) и проверки на расслоение. Полусинтетики менее чувствительны к микробиологическому загрязнению, но требуют строгого соблюдения концентрации для сохранения противоржавчинных свойств. Синтетики - самые стабильные, но их выброс при замене системы требует особого обращения.
Практическая таблица выбора концентрации по операциям
Ниже приведена справочная таблица, которая поможет закупщику или инженеру быстро ориентироваться при подборе концентрации для конкретной операции и материала.
| Операция | Материал | Рекомендуемая концентрация, % | Примечание |
|---|
| Токарная обработка | Углеродистая сталь | 5–8 | Универсальный диапазон; увеличить до 8–10 при высокой нагрузке |
| Токарная обработка | Высокоуглеродистая сталь | 8–12 | Повышенная концентрация для защиты от налипания и термических деформаций |
| Токарная обработка | Серый чугун | 2–4 | Пониженная концентрация; акцент на охлаждение |
| Фрезерование | Углеродистая сталь | 5–8 | Близка к токарной; может подняться до 10 при прерывистом резании |
| Фрезерование | Серый чугун | 3–5 | Среднее значение; зависит от режима и формы инструмента |
| Сверление | Углеродистая сталь | 5–8 | Стандартный подход; не менее 5% для предотвращения схватывания |
| Сверление | Нержавеющая сталь | 10–15 | Высокая концентрация из-за налипания и теплогенерации |
| Шлифование | Любая сталь | 1,5–2,5 | Минимальная концентрация; главное - охлаждение и удаление стружки |
| Шлифование | Любой чугун | 1,5–2,5 | Аналогично; при необходимости к нижней границе диапазона |
| Резьбонарезание | Углеродистая сталь | 10–12 | Максимальная концентрация; высокая нагрузка на инструмент |
| Резьбонарезание | Нержавеющая сталь | 12–20 | Верхняя граница диапазона для предотвращения схватывания |
| Резьбонарезание | Серый чугун | 5–7 | Среднее значение; может быть ниже, если чугун легко обрабатывается |
Защита черных металлов от коррозии при помощи правильной концентрации СОЖ
Выбор оптимальной концентрации напрямую влияет на коррозионную стойкость обработанных деталей.
Слишком низкая концентрация означает недостаток коррозионных ингибиторов, которые образуют защитную пленку на поверхности черного металла. В результате начинается окисление и ржавчина появляется через несколько часов или дней после обработки - особенно если деталь попадает во влажный цех или на долгое хранилище.
Коррозионная стойкость водосмешиваемых СОЖ на черных металлах регулируется стандартом ASTM D4627-22, который определяет требования к защитным свойствам. Для соблюдения этого стандарта необходимо убедиться, что концентрация жидкости в системе остается в заданном диапазоне. При 5–8% для стали и 3–5% для чугуна ингибиторы распределены оптимально и создают достаточно толстый защитный слой.
Если же концентрация упала до 2–3% или ниже, слой становится слишком тонким, и уже в процессе самой обработки (из-за механического сдирания и тепла) защита может быть нарушена. Это особенно критично для серых чугунов, которые содержат железо и углерод; эти элементы при контакте с влагой быстро начинают окисляться. Поэтому при работе с чугуном нужно не просто выбрать нижнюю границу концентрации (2–3%), но и тщательно контролировать ее, чтобы она не упала еще ниже.
Регулярная проверка с помощью рефрактометра, фильтрация стружки и своевременное добавление концентрата - все это компоненты общей стратегии защиты. Закупщики часто недооценивают этот фактор, но практика показывает, что 80% случаев коррозии обработанных деталей связаны именно с длительным пребыванием СОЖ в недопустимом диапазоне концентрации.
Часто задаваемые вопросы
Можно ли для всей стали использовать одну универсальную концентрацию?
Нет. Хотя 5–8% работает для большинства углеродистых сталей при стандартных операциях, высокоуглеродистые стали требуют 8–12%, а нержавеющие -7–20%. Кроме того, операция (шлифование, резьбонарезание, токарная обработка) существенно меняет оптимальное значение. Универсальная концентрация приводит к компромиссам в качестве и экономике.
Почему для чугуна концентрация ниже, чем для стали?
Чугун обладает хорошей пластичностью при резании, его стружка ломкая и отделяется легче. Это означает, что главная задача - охладить, а не защитить кромку от налипания. Более низкая концентрация (2–5%) обеспечивает лучший отвод тепла и экономит концентрат. Однако при этом нужно чаще контролировать чистоту системы, так как чугунная стружка быстро загрязняет жидкость.
Как узнать, что концентрация упала ниже нормы?
Главный признак - ухудшение качества обработки: больше налипаний, шероховатость поверхности, повышенный износ инструмента. При работе со сталью возрастает риск схватывания, а с чугуном - коррозии готовых деталей через несколько часов. Объективный способ - измерение рефрактометром: должны быть 5–8% (сталь) или 3–5% (чугун).
Влияет ли время года или температура в цехе на выбор концентрации?
Да. Зимой или при холодном старте системы рекомендуется немного повысить концентрацию (на 1–2 процентных пункта), чтобы компенсировать повышенную вязкость. Летом в перегретом цехе можно работать на минимальной допустимой концентрации. Сезонная коррекция - нормальная практика в цехах с сильными перепадами температур.
Что будет, если использовать концентрацию выше рекомендуемой?
Слишком высокая концентрация приведет к избыточной вязкости, ухудшению охлаждения, повышению расхода электроэнергии на циркуляцию и возможным проблемам со сливом. Кроме того, переизбыток активных компонентов может вызвать коррозию и загрязнение окружающей среды. Поэтому концентрацию нужно держать в допустимом диапазоне, а не «с запасом».
Заключение
Оптимальная концентрация СОЖ при обработке стали и чугуна - это не одно число, а диапазон значений, который выбирается на пересечении четырех факторов: вид обрабатываемого материала, тип операции, химический состав самой жидкости и условия работы системы охлаждения. Для углеродистых сталей базовый ориентир составляет 5–8%, для высокоуглеродистых -8–12%, для чугуна -2–5%. При шлифовании концентрация снижается до 1,5–2,5%, при резьбонарезании - повышается до 10–12%.
Выбрав правильную концентрацию на старте, не забывайте о регулярном контроле. Используйте рефрактометр для измерения, проверяйте механические примеси фильтрацией и своевременно корректируйте состав добавлением концентрата или воды. Это предотвратит коррозию обработанных деталей, сохранит стойкость инструмента и обеспечит устойчивую производительность. Следующий шаг - составить карточку технологии для каждой операции с указанием конкретной концентрации, метода контроля и периодичности проверки, а затем передать эту инструкцию операторам и контрольному персоналу.