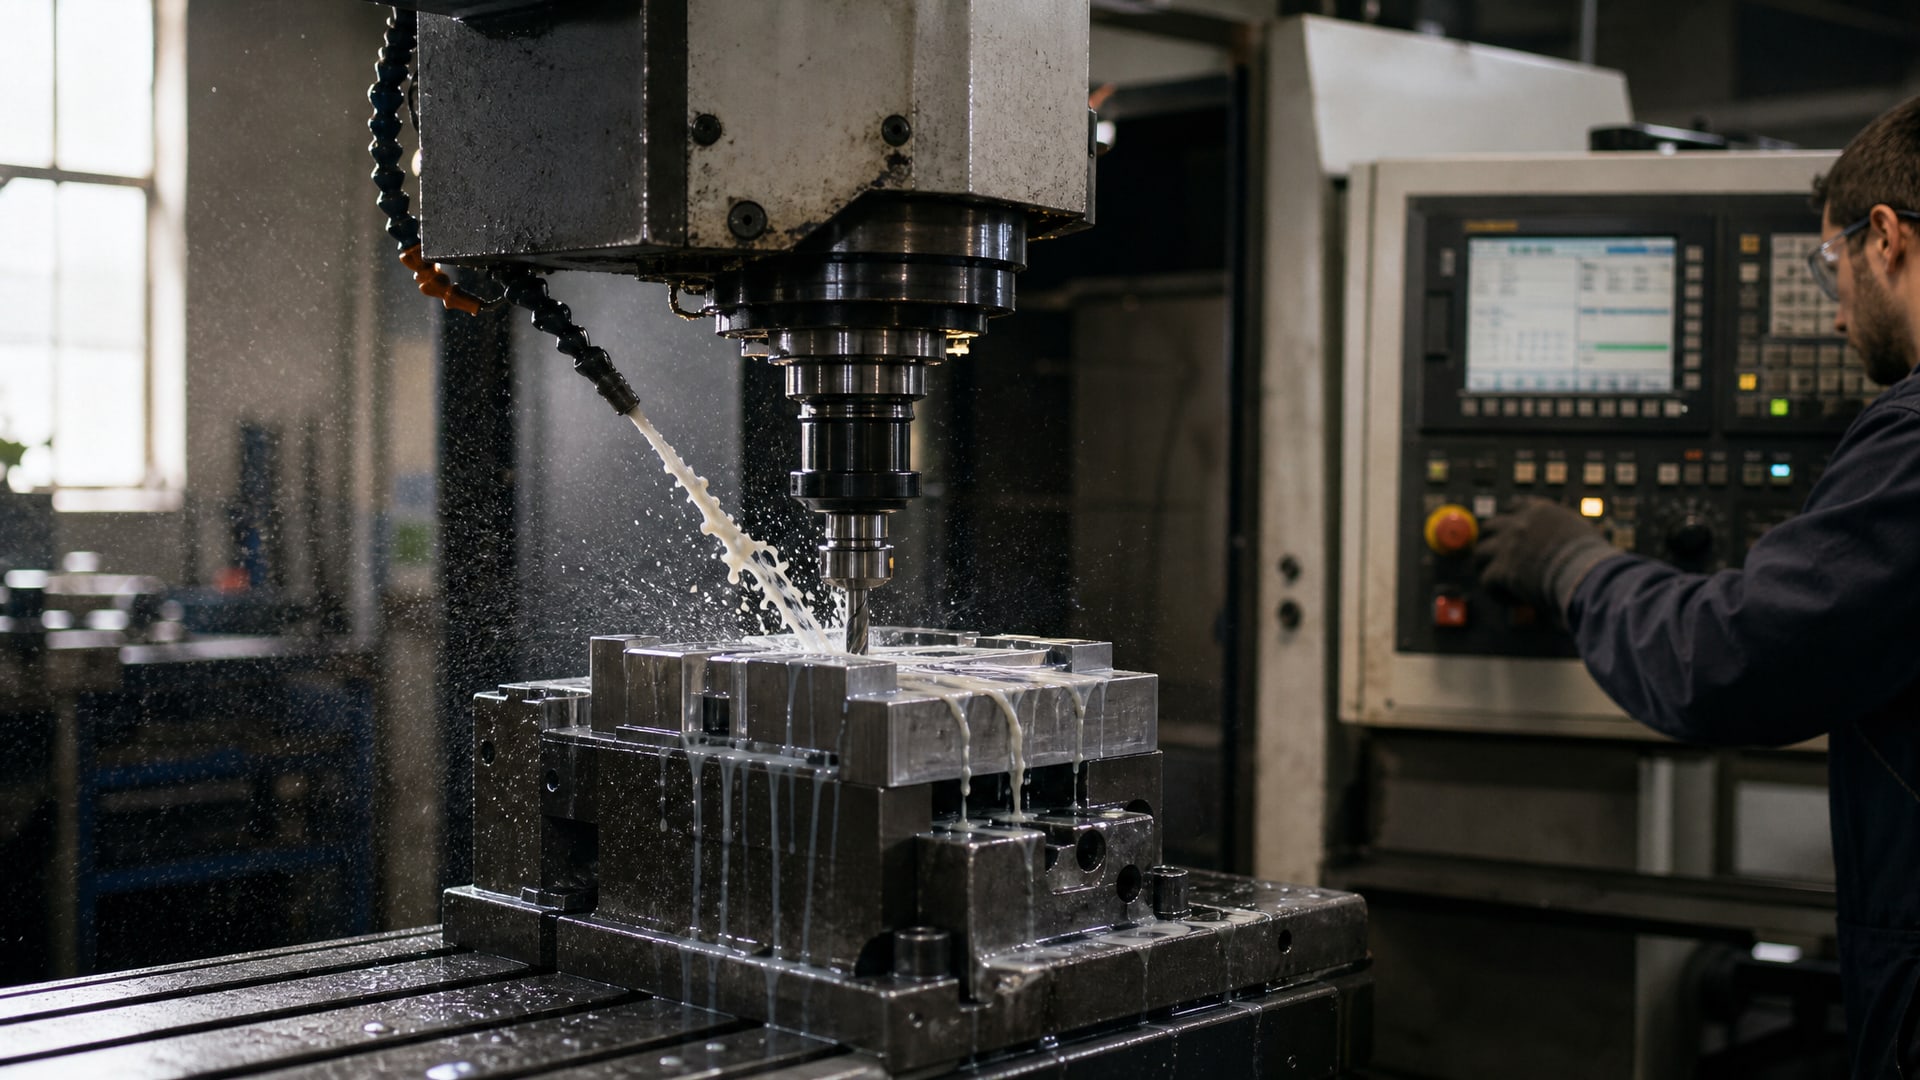
Концентрация сож для стали - один из ключевых параметров, который определяет качество обработки, износостойкость инструмента и чистоту поверхности детали. Однако универсальной "правильной" концентрации не существует: выбор зависит от материала (углеродистая или легированная сталь, чугун), типа операции (резание, точение, шлифование, резьбонарезание) и самой смазочно-охлаждающей жидкости. На практике закупщики и инженеры часто ориентируются на рекомендательные таблицы производителей, а не на единый стандарт, потому что ГОСТ не фиксирует одну концентрацию для всех случаев.
Статья разбирает, какие концентрации работают для стали и чугуна при разных режимах, как контролировать состав раствора и почему попытка применить одну цифру ко всем операциям ведет к браку и преждевременному износу инструмента.
Концентрация СОЖ для углеродистых сталей при стандартных операциях
Углеродистые стали - наиболее распространенный материал в машиностроении, поэтому для них накоплено больше всего практических данных по концентрациям.
Для типовых операций резания (точение, фрезерование, сверление) рекомендуют полусинтетическую СОЖ с концентрацией 3–5%. Эти значения обеспечивают баланс между смазывающим действием и охлаждением, предотвращая налипание материала на инструмент без избыточного расхода концентрата.
Если материал мягкий (низкоуглеродистая сталь) и режим не напряженный, часто начинают с нижней границы -3%. При увеличении скорости резания или при обработке среднеуглеродистой стали переходят на 4–5%. Эмульсионные СОЖ для углеродистых сталей требуют более высокой концентрации: 5–10%, тогда как синтетические системы работают при 2–5%. Таким образом, для практического подбора нужно учитывать не только материал, но и тип используемой жидкости.
Повышенная концентрация выше 6% для углеродистых сталей при стандартном резании обычно не требуется и ведет к избыточным затратам на концентрат и к необходимости более частой замены отработанного раствора. Вместе с тем при возникновении проблем - например, появлении задиров или перегрева инструмента - концентрацию повышают до 5–6% и оценивают результат.
Обработка легированных сталей: повышенные требования к смазке
Легированные стали (содержащие никель, молибден, хром, ванадий) обрабатываются с большим трудом, чем углеродистые: у них выше твердость, прочность и сопротивление деформированию.
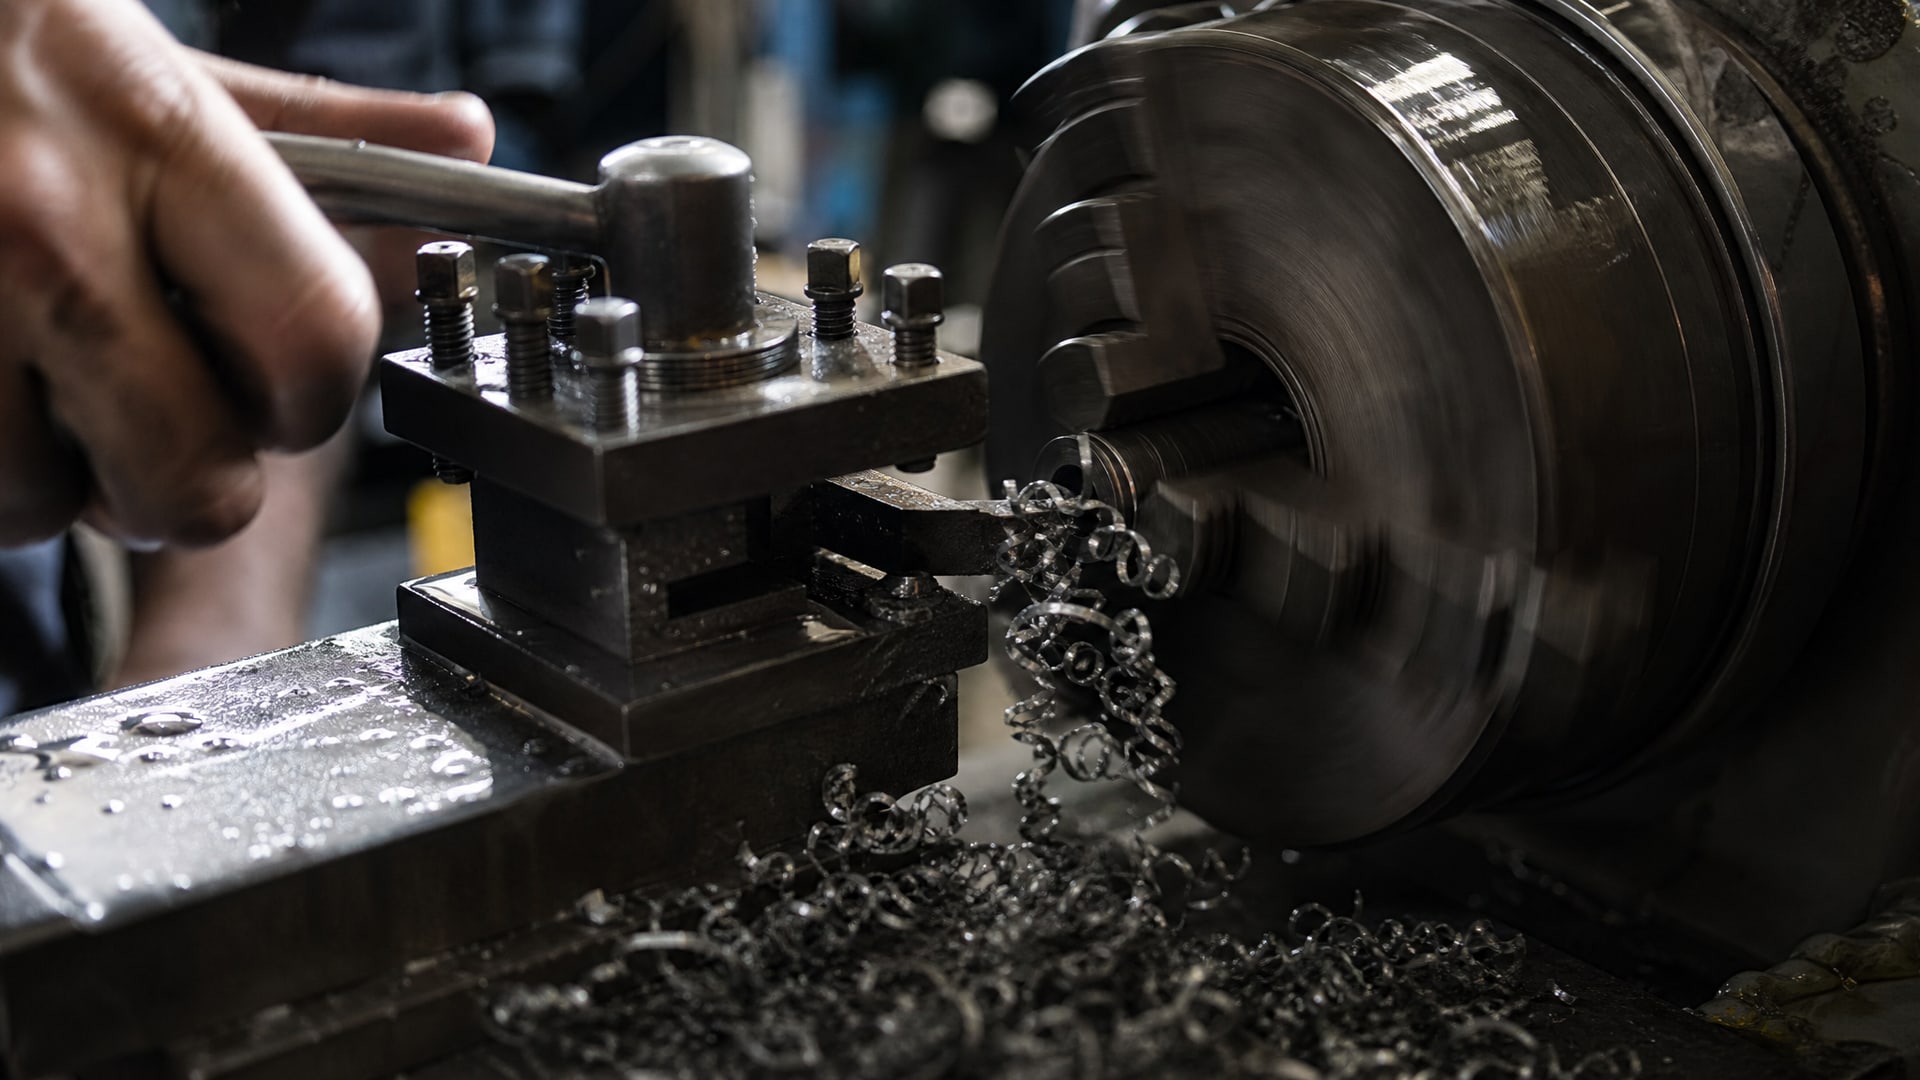
Это означает, что при одном и том же режиме резания выделяется больше тепла и растет нагрузка на инструмент. Соответственно, для легированных сталей рекомендуют повысить концентрацию полусинтетической СОЖ до 4–6%, а эмульсионные системы применяют при 8–15%.
На практике для легированных конструкционных сталей (например, 40ХН или 38ХА) часто используют 5–6% полусинтетики как отправную точку, особенно при фрезеровании и точении со стабильным режимом. Если режим ударный или резец начинает перегреваться, концентрацию повышают до верхней границы или даже переходят на эмульсионную систему с соответствующей более высокой концентрацией. Синтетические СОЖ для легированных сталей применяют при 3–7%, что все равно выше, чем для углеродистых.
Недостаточная концентрация при обработке легированных сталей приводит к интенсивному налипанию материала на резец, быстрому его затуплению и ухудшению качества поверхности. Перекрыть это просто повышением скорости резания нельзя - нужна адекватная смазка, то есть достаточная концентрация.
Обработка чугуна: особенности режимов и консистенции раствора
Чугун хрупок, но в то же время требует хорошей смазки при резании.
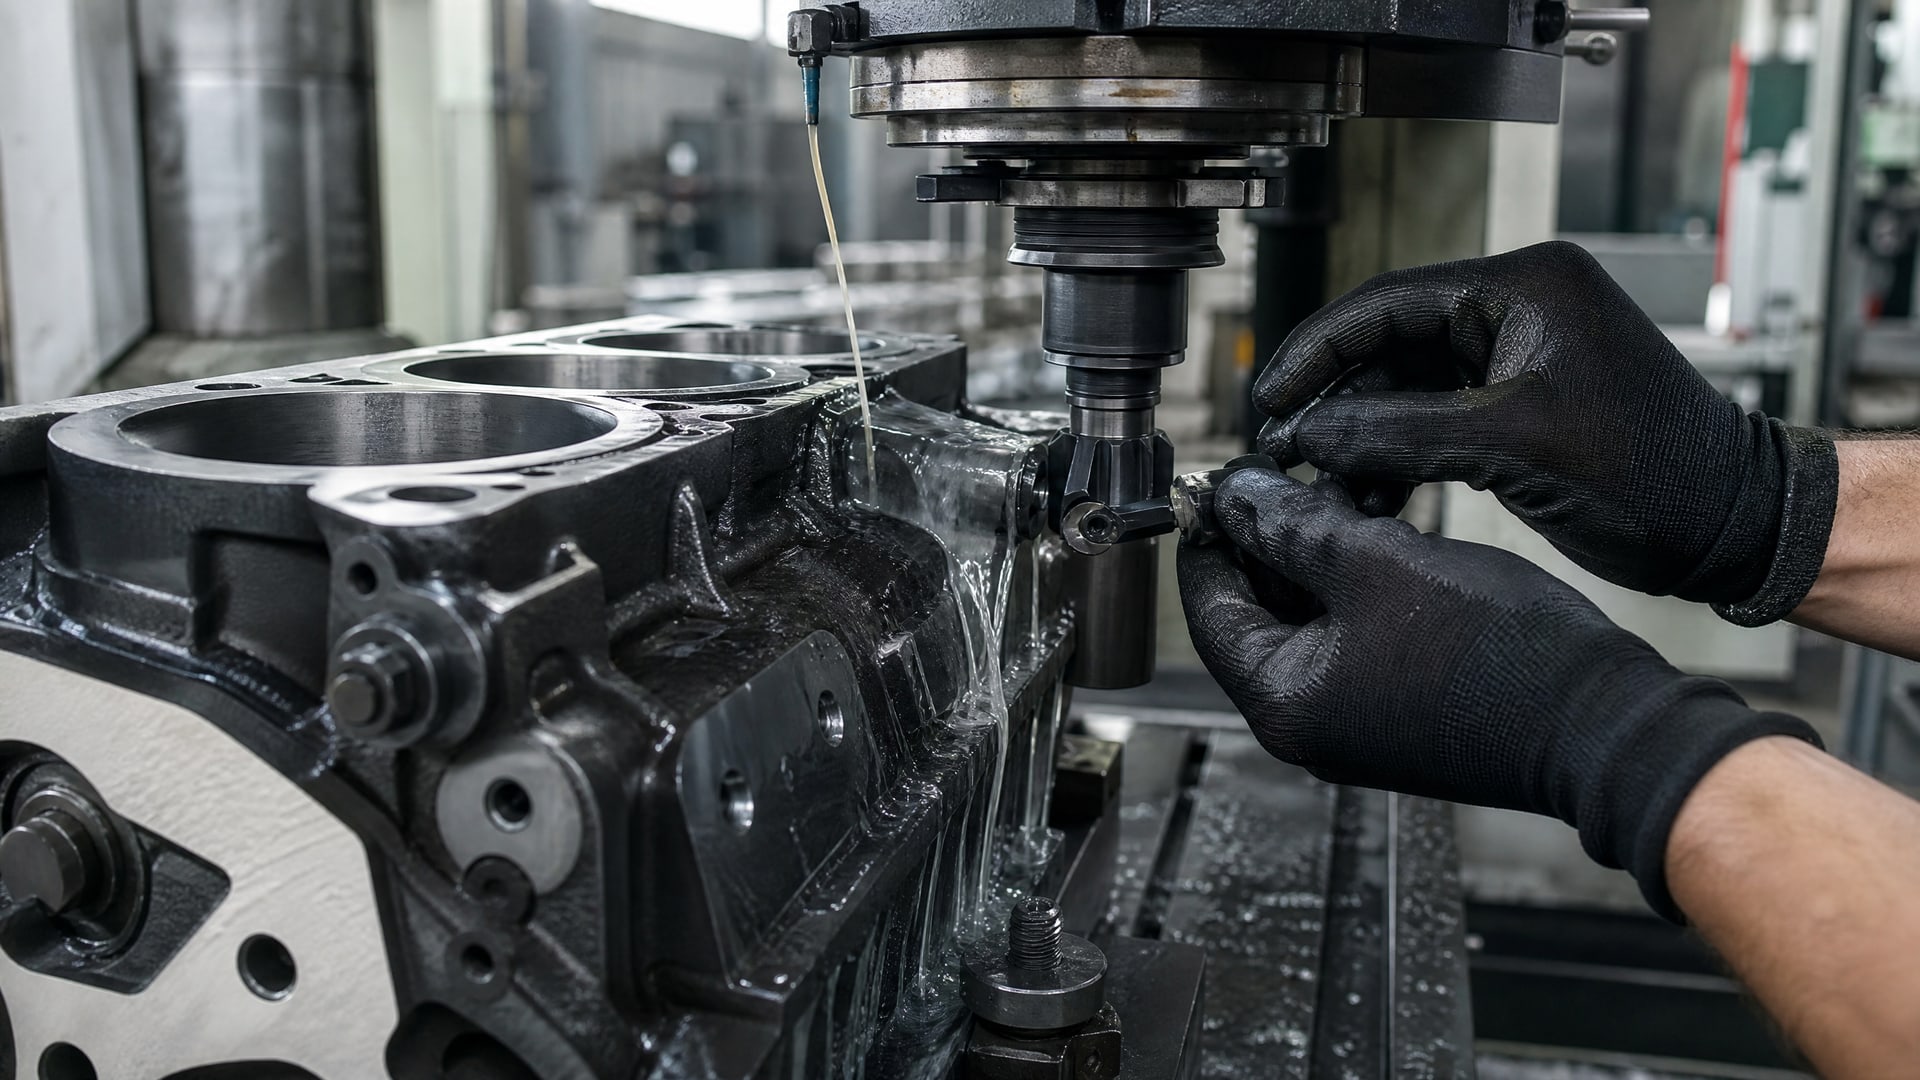
Рекомендуемая концентрация СОЖ для чугуна находится в диапазоне 4–7%, что несколько выше, чем для углеродистых сталей при эквивалентных операциях. Это объясняется высокой абразивностью чугуна: микрочастицы графита и твердые включения действуют как абразив, поэтому требуется более надежная пленка смазки на поверхности инструмента.
Для точения чугуна часто применяют 4–6% полусинтетики; для сверления -5–7%; для шлифования - минимальные концентрации (1,5–2,5%), как и для стали, так как здесь главное - отвод тепла. При фрезеровании чугуна с тяжелым режимом и высокими подачами концентрацию иногда поднимают до 7% или даже переходят на более концентрированный раствор (эмульсионная система с концентрацией до 10%).
Практическая сложность при обработке чугуна заключается в том, что пыль и стружка быстро загрязняют рабочий раствор, снижая его смазывающие свойства. Поэтому наряду с правильным выбором концентрации необходимо поддерживать чистоту жидкости через фильтрацию и своевременную замену. Застарелый раствор с высокой концентрацией загрязнений теряет эффективность быстрее, чем свежий.
Низкие концентрации для шлифования и абразивной обработки
Шлифование и полирование - операции, при которых концентрация СОЖ существенно ниже, чем при резании.
Типовые рекомендации: 1–3% для полусинтетических и синтетических систем. Столь низкие концентрации выбирают потому, что при шлифовании на поверхности абразива выделяется огромное количество тепла - нужно его отвести, а смазывающее действие здесь вторично.
При слишком высокой концентрации для шлифования раствор делается вязким, плохо проникает в микрозазоры между абразивными зернами и кругом, и в результате тепло не уходит эффективно. Это приводит к прижогам и микротрещинам на обработанной поверхности. Напротив, при минимальной концентрации (1–2%) круг остается "чистым", жидкость свободно циркулирует, и охлаждение максимально.
Если при шлифовании появляются прижоги или видна сине-фиолетовая окраска закаленной поверхности, это часто указывает не на низкую концентрацию, а на слишком высокую, которая препятствует охлаждению. Правильный подход: начать с 1–1,5%, проверить результат, и только если видны признаки недостаточной смазки (вибрация, повышенный шум), постепенно поднять до 2–2,5%.
Повышенные концентрации при глубоком сверлении и резьбонарезании
Глубокое сверление и резьбонарезание - критические операции, требующие высоких концентраций СОЖ.
Для глубокого сверления (глубина отверстия превышает пять диаметров сверла) рекомендуют 8–12% для полусинтетических систем. Для резьбонарезания концентрация также находится в диапазоне 8–12%. Причины две: во-первых, в этих операциях нет свободного отвода стружки, поэтому смазке необходимо проникать вглубь и выносить мелкие стружечные частицы; во-вторых, нагрузки на инструмент экстремально высокие, и без адекватной защитной пленки резец сломается.
При глубоком сверлении жидкость должна подаваться под давлением сквозь сверло или по его периферии. Высокая концентрация обеспечивает вязкость раствора, необходимую для образования надежной пленки смазки в условиях высокого давления и температуры. Если концентрацию снизить ниже 8%, риск поломки или залипания сверла резко растет.
При резьбонарезании (как метчиком, так и плашкой) ситуация аналогична: смазка должна проникать в узкую канавку резьбы и образовывать защитный слой на резце. Недостаточная концентрация приводит к задирам резьбы, поломке метчика и браку детали. На практике при возникновении задиров или при обработке трудноповоротных материалов (нержавеющей стали, титана) концентрацию поднимают к верхней границе или даже выше, если позволяет прижимное устройство.
Контроль и поддержание концентрации в процессе эксплуатации
Установить концентрацию один раз и забыть - типичная ошибка закупщиков и операторов.
В реальности состав рабочего раствора СОЖ постоянно меняется. Вода испаряется, в особенности при высокотемпературных операциях. Концентрат вместе с микрочастицами металла и абразива удаляется из системы при смене фильтра. Микроорганизмы (бактерии и грибки) усваивают некоторые компоненты жидкости, если система работает в условиях повышенной влажности и температуры.
Результат: если концентрацию не проверять, то через неделю-две она может упасть с исходных 5% до 2–3%, а иногда и ниже. Смазывающее действие ухудшится, инструмент начнет перегреваться и быстро тупиться. Качество поверхности упадет, а брак пойдет в отход. Для контроля концентрации используют рефрактометр, который быстро и точно показывает содержание концентрата в растворе. Проверку рекомендуют проводить не реже одного раза в неделю, а при интенсивной эксплуатации - два-три раза в неделю.
Процедура простая: берут несколько капель рабочего раствора из системы, капают на стекло рефрактометра, закрывают крышку и смотрят на шкалу. Допустимое отклонение от заданной концентрации обычно составляет ±0,5–1%, поэтому если задана концентрация 5%, то рабочий диапазон -4–6%. Если концентрация ниже нижней границы, доливают концентрат; если выше верхней (что бывает при интенсивном испарении воды), разводят дополнительной водой. Это занимает минуты, но предотвращает часы простоя оборудования и браку деталей.
Совет инженера
На линиях точения и фрезерования, где работают с несколькими сталями и режимами резания, технические специалисты проверяют рефрактометром концентрацию в начале смены. Сценарий: оператор замечает, что резец начал перегреваться и стружка скучивается сильнее обычного. Инженер измеряет концентрацию - выясняется, что она упала до 3,5% вместо заданных 5%. После корректировки (добавления концентрата) режим нормализуется, стружка отламывается правильно, и качество поверхности восстанавливается. Без рефрактометра эту проблему пришлось бы диагностировать методом проб и ошибок, потратив время и материал. Инструмент типа рефрактометра EFELE для СОЖ позволяет инженерам оперативно выявить причину снижения производительности и вернуть процесс в норму за считанные минуты.
Таблица рекомендуемых концентраций по материалам и операциям
| Материал | Операция | Тип СОЖ | Рекомендуемая концентрация, % |
|---|
| Углеродистая сталь | Точение, фрезерование, сверление | Полусинтетическая | 3–5 |
| Углеродистая сталь | Шлифование | Полусинтетическая | 1–3 |
| Углеродистая сталь | Глубокое сверление, резьбонарезание | Полусинтетическая | 8–12 |
| Легированная сталь | Точение, фрезерование, сверление | Полусинтетическая | 4–6 |
| Легированная сталь | Шлифование | Полусинтетическая | 1,5–2,5 |
| Легированная сталь | Точение, фрезерование | Эмульсионная | 8–15 |
| Чугун | Точение, фрезерование, сверление | Полусинтетическая | 4–7 |
| Чугун | Шлифование | Полусинтетическая | 1,5–2,5 |
| Углеродистая сталь | Точение, фрезерование | Синтетическая | 2–5 |
| Легированная сталь | Точение, фрезерование | Синтетическая | 3–7 |
Влияние типа СОЖ на выбор концентрации
Один и тот же материал обрабатывается при разных концентрациях в зависимости от того, какую СОЖ выбрал производство.
Эмульсионные системы (на основе минерального масла и эмульгаторов) требуют наибольшей концентрации: 5–15% в зависимости от материала. Это объясняется тем, что эмульсию нужно доводить до определенной вязкости и концентрации масляной фазы, чтобы обеспечить смазывающий эффект. Полусинтетические жидкости (смесь минерального масла, синтетических компонентов и присадок) работают при более низких концентрациях -2–7%, потому что синтетические компоненты обладают высокой смазывающей способностью уже при малом содержании. Синтетические системы (полностью синтетические на базе полиальфаолефинов, эфиров или других углеводородов) требуют самых низких концентраций -2–5%, так как их смазывающие и охлаждающие свойства максимальны при минимальном содержании концентрата.
На практике это означает, что если производство решило переходить с одного типа СОЖ на другой, нужно пересчитать оптимальную концентрацию, а не просто заменить жидкость в том же соотношении. Например, если была эмульсионная система при 8%, переход на полусинтетику должен сопровождаться снижением концентрации до 4–5%, иначе раствор станет чрезмерно вязким и будут проблемы с охлаждением.
Частые ошибки при подборе и поддержании концентрации
Закупщики и инженеры часто допускают систематические ошибки при работе с концентрацией СОЖ.
Первая ошибка - применение универсальной цифры ко всем операциям и материалам. Фраза вроде "у нас всегда концентрация 5%" игнорирует разницу между шлифованием (где нужно 1–2%) и резьбонарезанием (где нужно 8–12%). Результат: либо браки из-за перегрева при шлифовании, либо поломки инструмента при недостаточной смазке при резьбонарезании.
Вторая ошибка - игнорирование типа СОЖ при переходе между поставщиками. Если закупили концентрат с другим названием, но при этом это по-прежнему "полусинтетика", это еще не гарантирует, что ее свойства идентичны предыдущей. У разных производителей разные пакеты присадок, разное соотношение масла и синтетических компонентов. При смене поставщика нужно уточнить у технолога рекомендуемую концентрацию, а не полагаться на усредненные таблицы.
Третья ошибка - редкий или отсутствующий контроль концентрации. Операторы и даже инженеры часто считают, что если рефрактометр куплен и инструкция про него есть, то проблема решена. На деле, если концентрацию проверяют раз в месяц вместо раза в неделю, смещения остаются незамеченными, и система деградирует постепенно.
Четвертая ошибка - неправильное разведение концентрата. Многие добавляют концентрат в воду, вместо того чтобы добавлять воду в концентрат. При неправильном порядке смешивания некоторые компоненты СОЖ могут не растворяться полностью, образуя хлопья и комки, что ведет к засорению фильтров и неравномерности смазки.
Часто задаваемые вопросы
Какая концентрация СОЖ оптимальна для обычной углеродистой стали?
Для типовых операций резания (точение, фрезерование, сверление) углеродистой стали рекомендуют полусинтетическую СОЖ с концентрацией 3–5%. Конкретное значение в этом диапазоне выбирают на основе скорости резания, твердости материала и требований к качеству поверхности. При неярких признаках перегрева или налипания начинают с 3%, затем корректируют вверх.
Чем отличаются концентрации для стали и чугуна?
Для стали диапазон 3–5% (углеродистая) и 4–6% (легированная), для чугуна -4–7%. Чугун требует более высокой концентрации из-за абразивности графита и микровключений, которые действуют как абразив и ускоряют износ инструмента. Правильная смазка при обработке чугуна критична для долговечности резца.
Почему при шлифовании используют низкие концентрации?
При шлифовании приоритет - отвод тепла, а не смазка. Высокая концентрация делает раствор вязким, он плохо циркулирует между зернами абразива, и тепло не уходит. Это приводит к прижогам. Рекомендуемая концентрация 1–3% обеспечивает достаточный теплоотвод и минимизирует риск дефектов.
Как часто проверять концентрацию СОЖ рефрактометром?
При интенсивной эксплуатации (8–16 часов в сутки) концентрацию проверяют минимум один раз в неделю, а желательно два-три раза в неделю. На участках с высокотемпературными операциями (глубокое сверление, резьбонарезание) испарение воды ускорено, поэтому контроль частит еще больше.
Что делать, если концентрация упала ниже рекомендуемого диапазона?
Нужно долить концентрат до восстановления нормального уровня. Недостаточная концентрация ведет к ухудшению смазывающих свойств, перегреву инструмента и браку. Доливают концентрат, а не воду. После долива рекомендуют перемешать систему и подождать 15–20 минут, чтобы новый концентрат распределился равномерно.
Заключение
Оптимальная концентрация СОЖ для обработки стали и чугуна - не единое число, а диапазон, зависящий от материала, типа операции и вида используемой жидкости. Для стандартного резания углеродистой стали это 3–5%, для легированных сталей -4–6%, для чугуна -4–7%. Шлифование требует минимума (1–3%), а глубокое сверление и резьбонарезание - максимума (8–12%). Эмульсионные системы требуют более высоких концентраций, чем полусинтетические и синтетические.
Практический путь к уменьшению брака и износа инструмента прост: начните с рекомендуемого диапазона для вашего материала и операции, проверьте результат (качество поверхности, износ резца, теплоотвод), и корректируйте концентрацию вверх или вниз по результатам. Один раз в неделю измеряйте концентрацию рефрактометром и восстанавливайте ее при уходе за пределы допустимого диапазона. Это займет минуты, но предотвратит часы простоя и потери материала. При смене поставщика СОЖ или типа жидкости уточняйте у производителя или у технолога рекомендуемую концентрацию, не полагайтесь на усредненные таблицы. Правильный контроль концентрации - один из самых эффективных и дешевых способов повысить стабильность и качество обработки.