Низкий пусковой момент в системе управления может быть связан с потерями на трение в червячной передаче, но прежде чем менять смазку или наносить антифрикционное покрытие, нужно проверить подбор редуктора, нагрузку и кинематику узла. АФП снижает трение в контактной паре и формирует сухую смазочную пленку, однако не устраняет потери, обусловленные геометрией передачи. Поэтому оценивать решение нужно вместе с КПД червячного редуктора и условиями его работы.
Статья полезна инженерам, техническим специалистам и снабженцам, которые ищут причину затрудненного пуска или нестабильной работы привода. Разберем, от чего зависит КПД, когда уместно антифрикционное покрытие, как организовать его нанесение и какие допуски учитывать при проектировании.
КПД червячного редуктора: что влияет на эффективность
КПД червячной передачи зависит не только от смазки.
На него влияют передаточное число, угол подъема, температура и нагрузка; поэтому два узла с похожей конструкцией могут работать по-разному. При оценке низкого пускового момента важно рассматривать передачу вместе с остальной системой: приводом, нагрузкой и кинематикой механизма.
Справочные данные показывают заметную зависимость КПД от передаточного числа. Для передачи с i=10 приводится ориентировочный диапазон 60-90%, а при i=50 - 30-60%. В инженерных сводках для червячных редукторов встречается общий диапазон 50-90%, но при высоких передаточных отношениях эффективность может быть ниже. Это ориентиры, а не гарантированные значения для конкретного изделия.
Рост передаточного числа обычно увеличивает долю скольжения и снижает КПД. Поэтому стремление получить высокий редукционный коэффициент только за счет червячной передачи может привести к потерям, которые нельзя убрать одним изменением смазочного материала. Если требуется высокий коэффициент при приемлемой эффективности, стоит проверить, подходит ли для задачи выбранный тип редуктора.
На результат влияют и условия эксплуатации. Температура, нагрузка и коэффициент трения контактной пары меняют потери и поведение узла при пуске. При этом сам по себе показатель КПД не объясняет весь стартовый момент: нужно также учитывать нагрузку на валу и то, соответствует ли редуктор фактическому режиму работы.
Почему справочные значения не заменяют расчет
Справочная цифра полезна для первичной оценки, но не для подтверждения характеристик конкретного привода. Для расчета и выбора учитывают модель редуктора, передаточное число и рабочие условия, а также данные производителя. Если система управления не запускается с ожидаемым усилием, сравнение одного паспортного значения КПД с другим не заменит диагностику всего механизма.
Как определить причину низкого пускового момента редуктора
Низкий пусковой момент редуктора нельзя автоматически считать следствием недостаточной смазки.
Сначала проверяют, правильно ли подобраны редуктор и привод, не превышена ли нагрузка и нет ли ошибки в кинематике. Если проблема вызвана геометрией передачи или несоответствием режима, нанесение покрытия не исправит исходную причину.
Полезно разделить наблюдаемые симптомы и возможные источники потерь. Инженер может сопоставить поведение узла при пуске с температурой, нагрузкой и применяемой смазкой. Для червячных передач эти условия связаны с изменением эффективности, поэтому оценку проводят в фактическом режиме, а не только по справочной таблице.
Если узел работает на низкой скорости, совершает осциллирующие движения или испытывает высокие контактные нагрузки, сухое антифрикционное покрытие может рассматриваться как один из вариантов смазки. Такие покрытия применяют в парах металл/металл, в том числе в случаях, когда масла или пластичные смазки неудобны. Но пригодность решения нужно подтверждать по условиям работы и спецификации самого покрытия.
При холодном пуске также важно не делать вывод по одному измерению: показатель следует рассматривать вместе с температурой и нагрузкой. Если проблема появляется после изменения режима или обслуживания, сравнивают условия до и после изменения. Такой подход помогает отличить повышенное трение от перегрузки или ошибки подбора и не назначать покрытие там, где требуется другое конструктивное решение.
Снижение трения редуктора с помощью АФП
Антифрикционное покрытие формирует на поверхности тонкую сухую пленку.
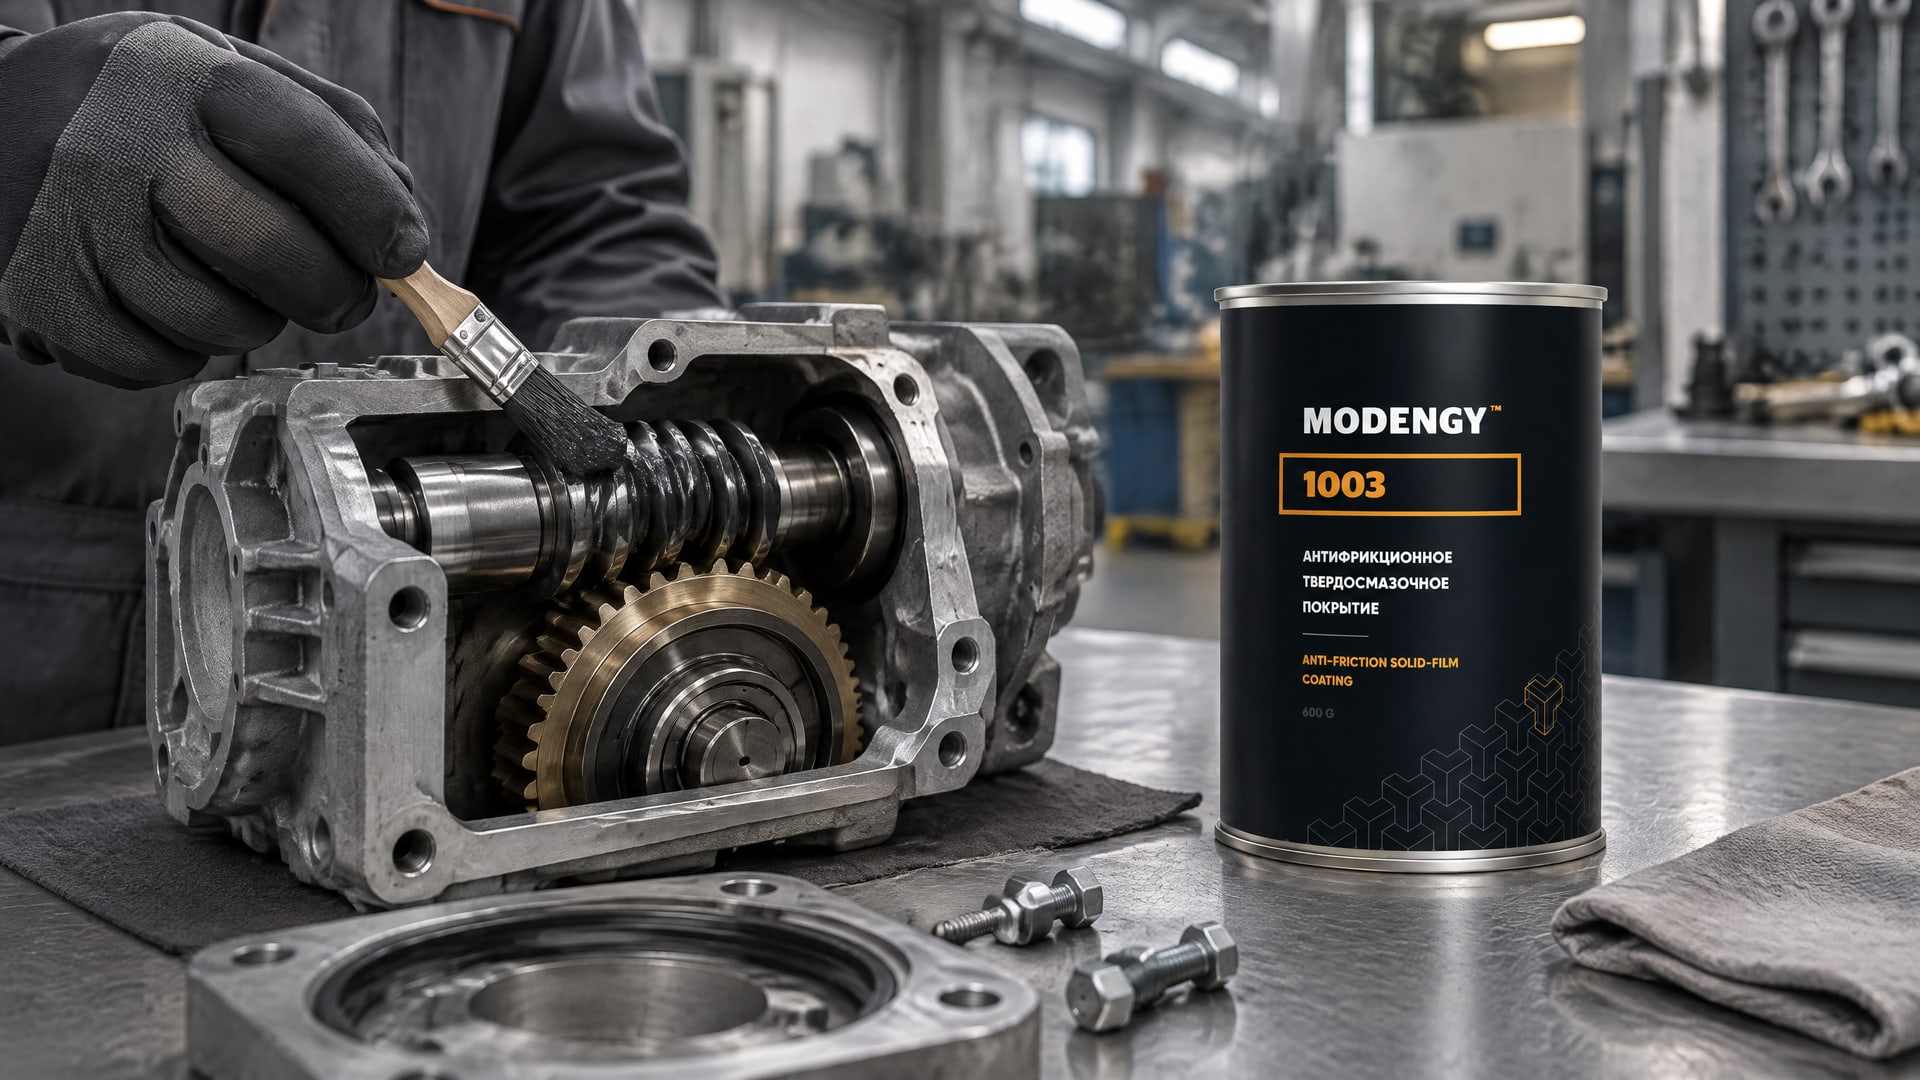
В отличие от присадки, которую добавляют в масло, АФП наносят непосредственно на деталь, после чего покрытие отверждается. Для червячных передач такой вариант рассматривают, когда нужно снизить трение в контактной паре и применение жидкой или пластичной смазки не подходит условиям узла.
До выбора покрытия нужно определить, какие поверхности контактируют, какова нагрузка и насколько режим соответствует назначению материала. АФП применяют в узлах металл/металл, при низких и средних скоростях и высоких нагрузках. Эти условия не означают, что любое покрытие подойдет для любой червячной передачи: решающими остаются спецификация материала и рабочий режим.
Когда затрудненный пуск связан с трением контактной пары, а конструкция и нагрузка проверены, в качестве решения рассматривают MODENGY 1003. Покрытие полимеризуется при температуре и формирует тонкий прочный смазочный слой. Такой подход позволяет работать с сухой пленкой на поверхности деталей, а не полагаться только на смазочный материал, который должен находиться в зоне контакта.
Ожидания от АФП должны быть реалистичными. Снижение трения может уменьшить соответствующие потери, но не превратит червячный редуктор в передачу с иной геометрией и не гарантирует резкого роста КПД. До внедрения сравнивают работу узла в одинаковых условиях и проверяют, изменился ли пусковой момент. Если же проблема вызвана передаточным числом, перегрузкой или кинематикой, нужно устранять именно эту причину.
Антифрикционное покрытие: нанесение и подготовка поверхности
Ресурс сухой пленки зависит не только от выбора материала, но и от подготовки детали.
Перед нанесением поверхность очищают и обезжиривают. В ряде техкарт для повышения адгезии предусмотрены фосфатирование или пескоструйная обработка. Один из описанных вариантов подготовки указывает на зернистость 180 grit и размер 80 мкм, но этот параметр нельзя автоматически переносить на другое покрытие.
Способ нанесения выбирают по техкарте и геометрии детали. Для покрытий описаны распыление, окунание, нанесение кистью, валковое нанесение и нанесение на рулонный материал. Доступность метода сама по себе не подтверждает, что он подходит для конкретной детали: необходимо учитывать требования к поверхности и последующему отверждению.
Типовая толщина сухой пленки составляет 5-20 мкм. Этот диапазон важен и для трения, и для износостойкости, и для сохранения размеров деталей. Излишняя толщина может повлиять на размерную точность контактной пары, поэтому нанесение контролируют, а не оценивают только визуально.
Режимы отверждения различаются между материалами: в техкартах встречаются значения от 2 до 90 минут и температуры от окружающей до 250°C. В качестве конкретных примеров приводятся 60 минут при 150°C или 30 минут при 180°C по температуре детали. Это не универсальные режимы и не инструкция для MODENGY 1003: технологию определяют по техкарте выбранного покрытия.
Допуски при антифрикционном покрытии
При проектировании посадок учитывают, что покрытие добавляет толщину к поверхности детали.
Типовой ориентир 5-20 мкм помогает оценить масштаб изменения размера, но сам по себе не задает допуск для конкретной посадки. Его согласуют с чертежом, конструкцией узла и требованиями к покрытию.
Перед нанесением полезно определить, какие поверхности должны остаться без покрытия, а какие входят в контактную пару. Такой план помогает контролировать нанесение на детали и не менять размеры функциональных зон вне предусмотренных участков. Конкретные границы и требования следует закреплять в технологической документации.
Подготовку поверхности и толщину пленки рассматривают вместе. Обезжиривание обязательно для описанных процессов нанесения, а фосфатирование или пескоструйная обработка могут применяться для повышения сцепления покрытия. Если эти операции включены в технологию, их параметры задают для конкретного материала, а не выбирают по аналогии с другой техкартой.
Для инженера и закупщика практический порядок проверки выглядит так:
Сверить допустимость АФП с режимом работы пары трения и спецификацией покрытия.
Уточнить способ очистки и обезжиривания, а при необходимости - дополнительную подготовку поверхности.
Проверить, как контролируют толщину сухой пленки в диапазоне 5-20 мкм.
Зафиксировать режим отверждения именно для выбранного материала.
Сопоставить полученный размер детали с требованиями чертежа и посадки.
КПД червячного редуктора: таблица справочных значений
Таблица КПД червячного редуктора помогает понять порядок величин, но не дает универсального значения для всех моделей.
В справочных данных эффективность для передачи с i=10 оценивается в диапазоне 60-90%, а при i=50 - 30-60%. Разница связана, в частности, с ростом скольжения при увеличении передаточного числа.
| Условие или источник данных | Справочное значение КПД | Как использовать |
|---|
| Червячная передача, i=10 | 60-90% | Ориентир для предварительной оценки |
| Червячная передача, i=50 | 30-60% | Учитывать более низкую эффективность при большем передаточном числе |
| Общий диапазон в инженерной сводке | 50-90% | Не считать гарантией для конкретного редуктора |
| Примеры значений из справочной таблицы | 81%, 73%, 66%, 59% | Сопоставлять только с конкретной моделью и режимом |
Приведенные значения из справочной таблицы не привязаны здесь к конкретным типоразмерам и передаточным числам, поэтому их нельзя использовать для выбора редуктора как готовые паспортные данные. Для сравнения изделий проверяют, при каких условиях получены показатели и к какой модели они относятся. Важны не только передаточное число, но и нагрузка, температура, смазка и угол подъема.
Если цель - снизить потери, таблица не заменяет оценку конструкции. Иногда при требуемом высоком редукционном коэффициенте рациональнее рассмотреть другой тип редуктора, а не пытаться компенсировать особенности червячной передачи изменением смазки. Для рабочего расчета нужны данные производителя и применимая к проекту расчетная методика.
Часто задаваемые вопросы
Можно ли повысить КПД червячного редуктора антифрикционным покрытием?
АФП может снизить трение в контактной паре и связанные с ним потери, если покрытие подходит для материала деталей и условий работы. Но КПД червячной передачи зависит также от передаточного числа, угла подъема, температуры и нагрузки. Поэтому покрытие не гарантирует резкого роста эффективности и не заменяет проверку конструкции.
Можно ли использовать АФП вместо масла или пластичной смазки?
В некоторых узлах покрытие применяют как сухую смазку, если режим соответствует спецификации материала. В источниках АФП рассматриваются для пар металл/металл, низких и средних скоростей, высоких нагрузок и случаев, когда жидкая или пластичная смазка неудобна. Решение подтверждают для конкретной пары трения.
Почему у одинаковых червячных редукторов отличается пусковой момент?
Пусковое поведение зависит от нагрузки, температуры, смазки и характеристик контактной пары. Кроме того, похожая геометрия не гарантирует одинаковых условий работы. Чтобы установить причину, проверяют соответствие редуктора режиму, нагрузку и кинематику, а не ограничиваются сравнением справочного КПД.
Есть ли универсальная таблица КПД червячного редуктора?
Нет единого значения, которое подходит всем червячным редукторам. Справочные данные дают диапазоны и отдельные примеры, но показатели нужно соотносить с конкретной моделью и режимом. Для выбора и расчета используют характеристики производителя, передаточное число, нагрузку и условия эксплуатации.
Заключение
Низкий пусковой момент может быть связан с трением, но также возникает из-за нагрузки, ошибки подбора или кинематики. КПД червячного редуктора меняется вместе с передаточным числом и условиями работы, поэтому справочная таблица дает только предварительный ориентир. АФП рассматривают для подходящих контактных пар, соблюдая подготовку поверхности, контроль толщины и режим отверждения.
Следующий шаг - проверить нагрузку и соответствие редуктора задаче, затем оценить трение в контактной паре и свериться со спецификацией покрытия. До внедрения зафиксируйте рабочие условия и требования к размерам детали, чтобы проверить результат на конкретном узле, а не по одному справочному показателю.