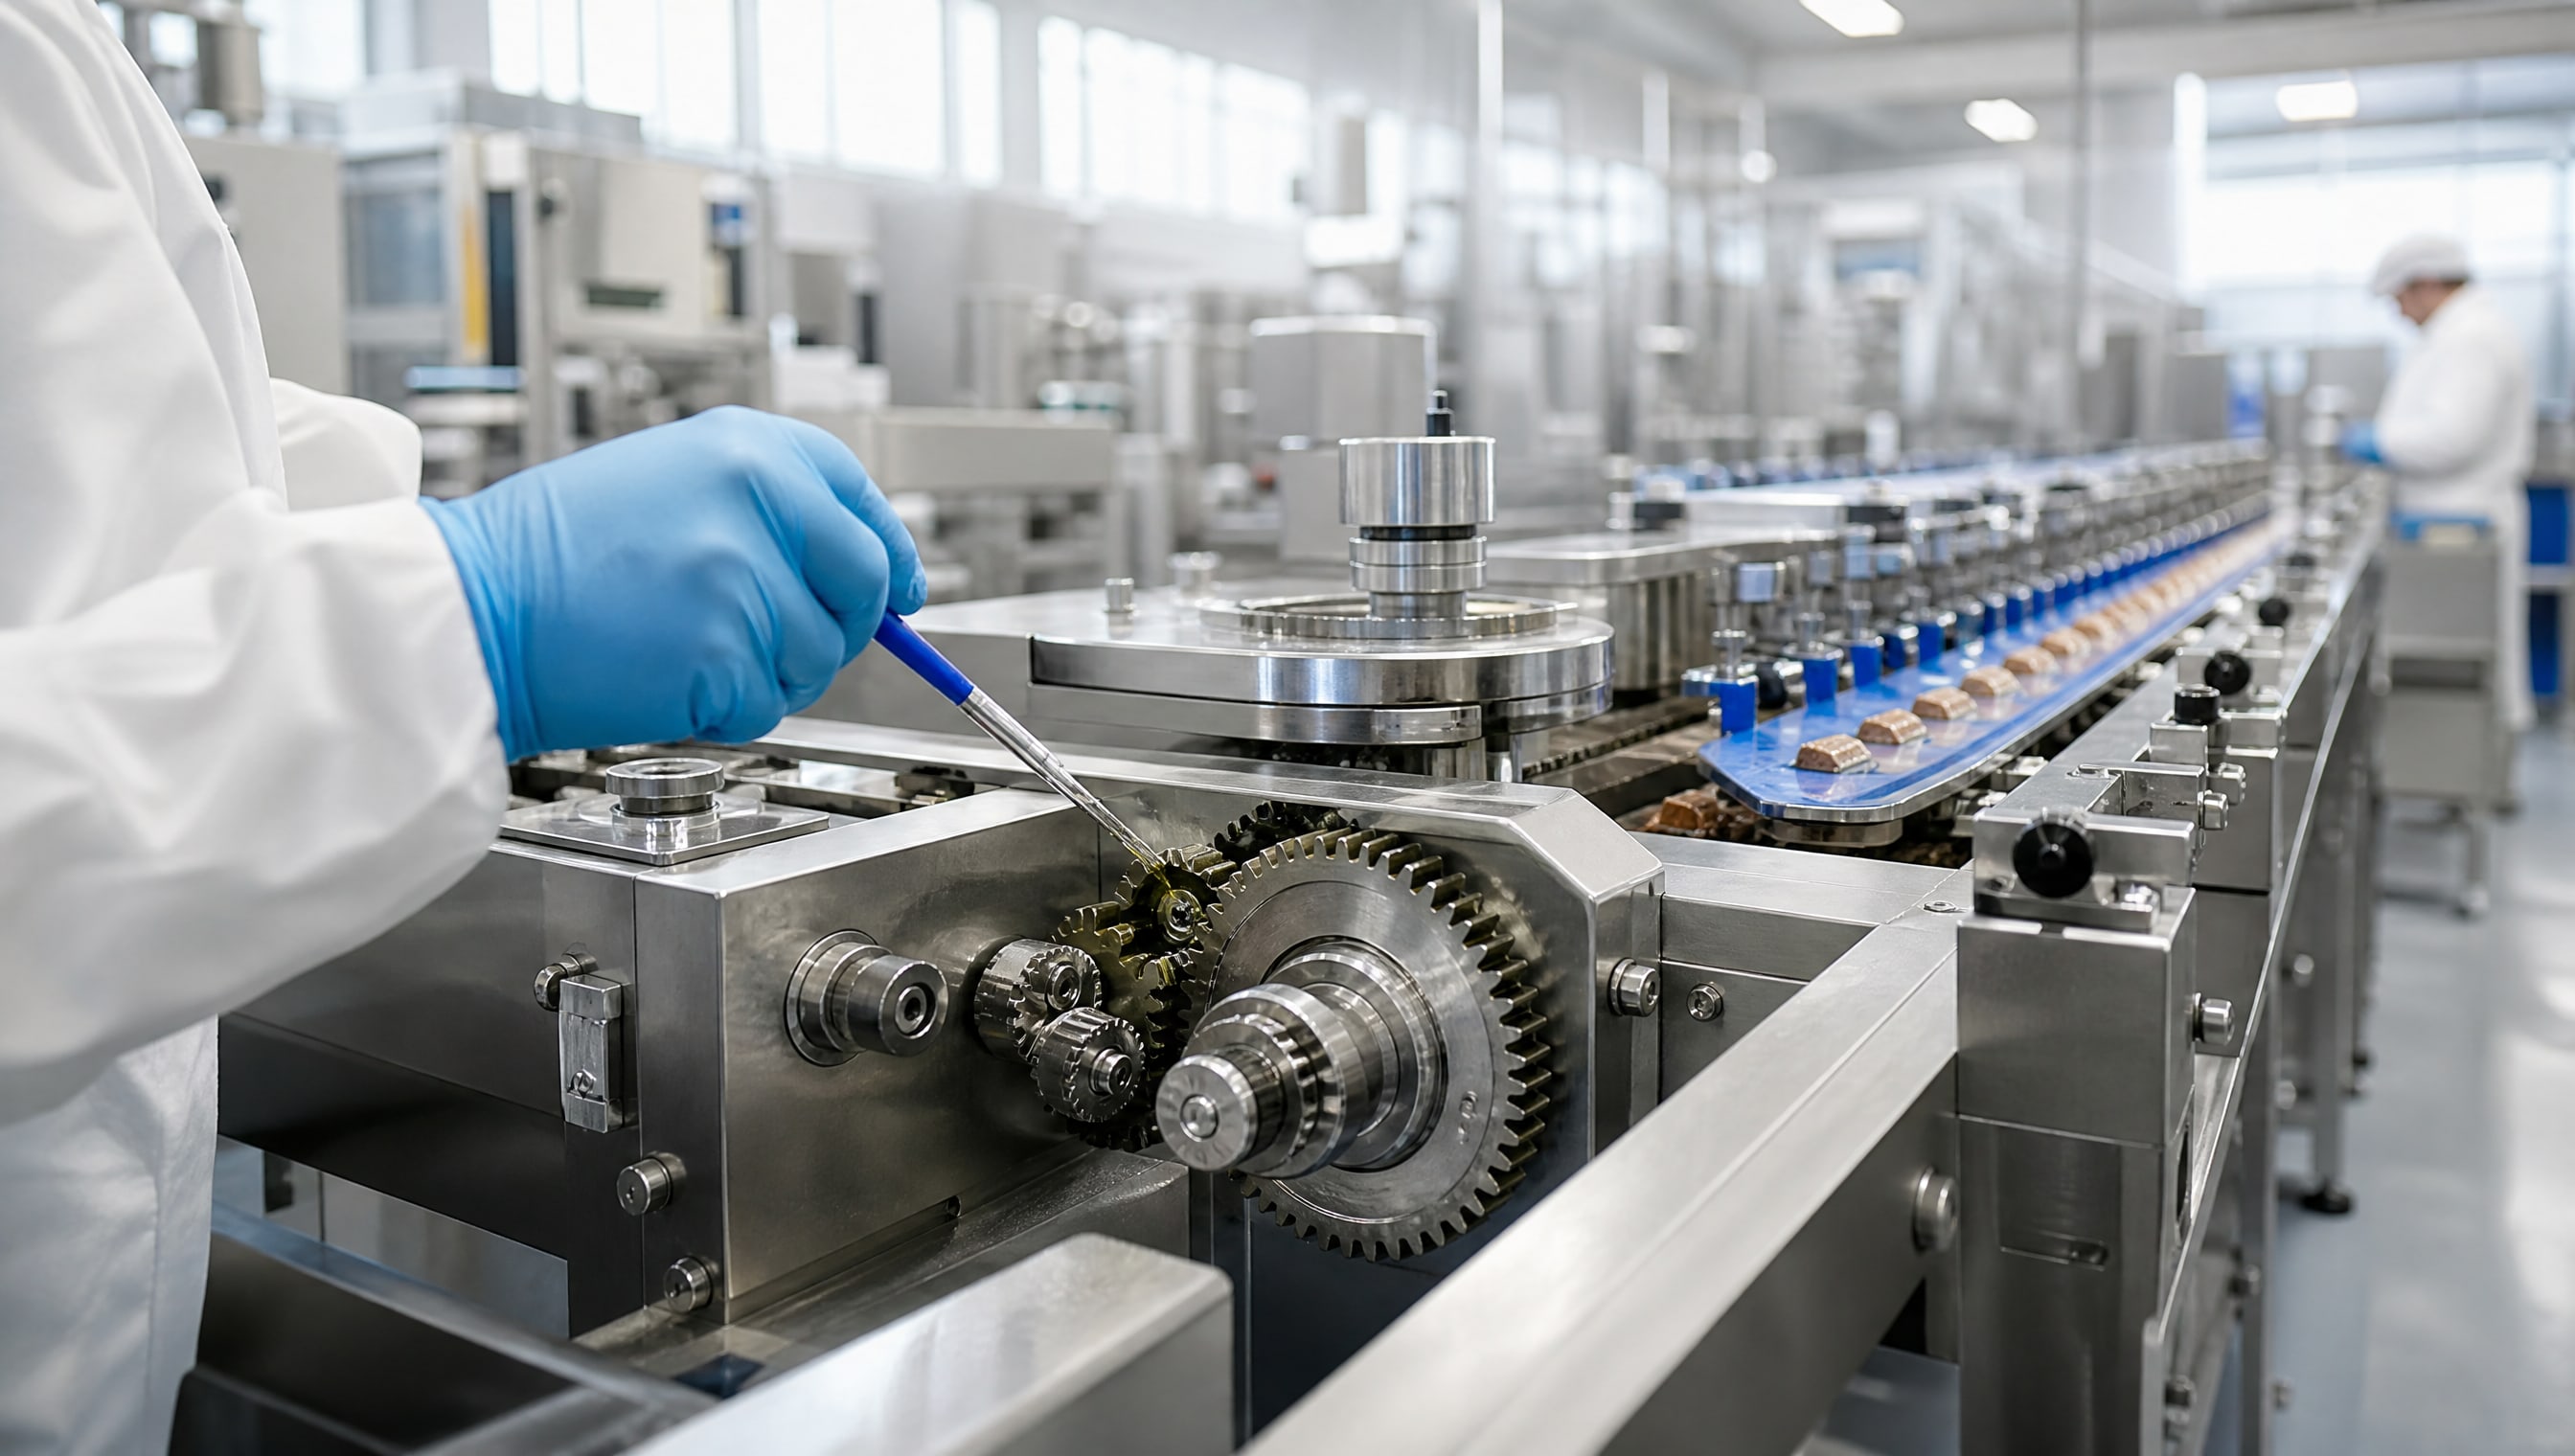
При производстве упаковочного оборудования для конфет смазочные материалы становятся частью системы обеспечения безопасности продукта, а не просто расходником для техсредств. Требования ХАССП - анализ опасностей и критических контрольных точек - распространяются на все этапы производства, включая смазку механизмов. Статья раскрывает, как выбрать масло и смазку для упаковочной линии конфет, соответствующие российским и международным стандартам безопасности, и какие параметры должны проверяться при закупке.
Читателю, ответственному за техническое обслуживание или закупку, нужно понимать разницу между пищевыми допусками NSF, требованиями к вязкости и материальной совместимости, а также методику оценки риска каждой точки смазки оборудования. Без этой информации даже дорогостоящая закупка может привести к несоответствию ХАССП и санкциям контролирующих органов.
ХАССП и смазочные материалы: почему это критично
Система ХАССП основана на выявлении микробиологических, физических и химических рисков на каждом этапе производства.
Смазочные материалы, которые используются в оборудовании для упаковки конфет, попадают в категорию физических опасностей, а также потенциальных источников химического загрязнения. Особенность упаковочного оборудования в том, что точки смазки расположены как близко к зоне упаковки продукта, так и на механизмах общего назначения, где риск контакта со смазкой различается.
При разработке системы ХАССП для упаковочной линии конфет каждая точка смазки должна быть классифицирована как критическая контрольная точка (ККТ) или как область с потенциальным риском. Критическая контрольная точка - это этап, на котором контроль необходим для предупреждения, устранения или снижения опасного фактора до приемлемого уровня. На практике это означает, что для некоторых узлов требуется не просто смазка, а только пищевая смазка с подтвержденным допуском.
Практика показывает, что большинство производителей оборудования и закупщиков недостаточно различают зоны, где возможен случайный контакт смазки с продуктом, и зоны, защищенные конструктивно. Именно в первую группу попадают редукторы с открытыми валами, направляющие механизмов укладки и подачи, подшипники привода ленты транспортера упаковочной линии. Вторую группу составляют, например, редукторы в закрытом корпусе с герметичным уплотнением. Анализ рисков ХАССП требует документировать оба типа и обосновать выбор смазочного материала для каждого.
Допуски NSF: классификация смазок для пищевой промышленности
В пищевой промышленности смазочные материалы разделены по категориям NSF - системе сертификации, признанной во многих странах.
Каждая категория определяется степенью вероятности контакта смазки с пищевым продуктом.
NSF H1 - это допуск для смазочных материалов в зонах, где возможен случайный контакт с пищей. Именно этот класс требуется для подавляющего большинства узлов упаковочного оборудования для конфет. Для получения H1 базовые масла, загустители и присадки должны соответствовать списку допущенных ингредиентов, установленному американским регламентом 21 CFR 178.3750. Это означает, что смазка прошла оценку на предмет безвредности при случайном попадании в пищу в малых количествах.
NSF H2 - допуск для зон, где прямой контакт смазки с пищей запрещен. К этой группе относятся, например, смазки для направляющих оборудования, которое работает в отдельном отсеке и гарантированно не соприкасается с конфетами. Однако H2 - это не «более строгая категория», а просто другое назначение: она предназначена для мест, где контроль конструкцией исключает любой контакт.
NSF 3H - категория для прямого контакта с пищей; в упаковочном оборудовании для конфет применяется редко, так как конструктивно узлы смазки отделены от продукта.
Чтобы убедиться в наличии допуска, закупщик должен запросить у поставщика копию сертификата NSF или запись в NSF White Book с указанием категории допуска и регистрационного номера. Маркетинговое описание типа «пищевая смазка» или «ХАССП-совместима» не является подтверждением и может привести к закупке материала, не отвечающего стандартам безопасности.
Технические параметры: вязкость, NLGI и температурный диапазон
Выбор масла для упаковочных машин не ограничивается допуском.
Технические параметры смазочного материала должны соответствовать конкретному узлу оборудования по нескольким критериям.
Вязкость - это способность масла образовывать защитную пленку между трущимися поверхностями. Для упаковочного оборудования вязкость обычно выбирают в диапазоне от ISO VG 32 до ISO VG 68, в зависимости от скорости узла и типа подшипников. Высокие скорости требуют меньшей вязкости (ISO VG 32), чтобы снизить потери на трение и перегрев. Узлы с медленным ходом и высокими нагрузками требуют большей вязкости (ISO VG 46–68).
Класс NLGI применяется к пластичным смазкам и обозначает консистенцию, а не липкость и не тип смазки. Для общих применений на упаковочном оборудовании часто используют NLGI 2 - стандартную консистенцию. Для узлов с высокой скоростью, например подшипников привода ленты, рекомендуют NLGI 0 или 1 - более текучие смазки, которые лучше прокачиваются при высоком обороте.
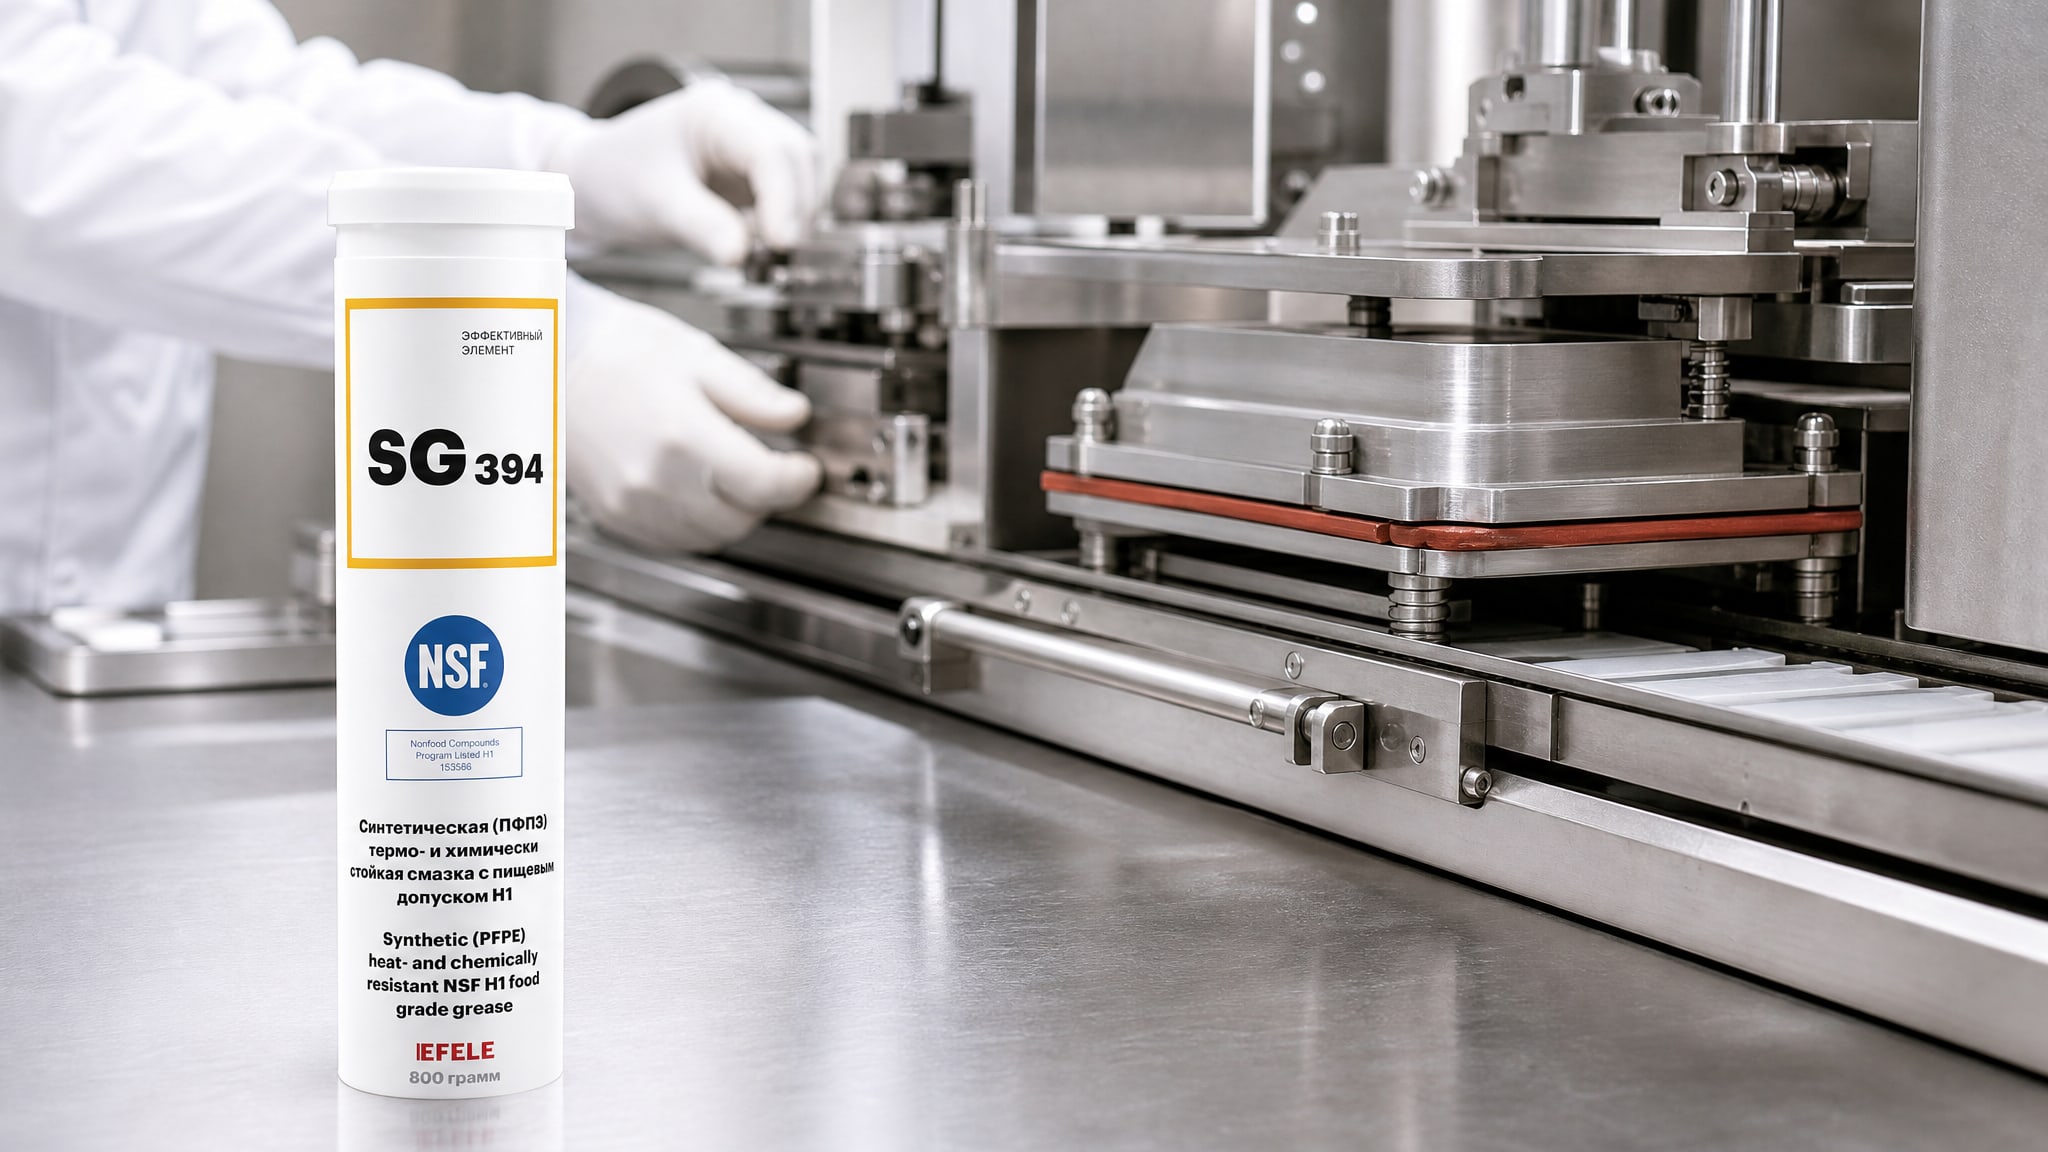
Температурный диапазон - критичный параметр для упаковочного оборудования. Запаечные механизмы, которые работают с нагревом до +120–150 °C, требуют смазку с повышенной устойчивостью к окислению. Стандартные минеральные смазки в таких условиях теряют свойства и начинают загустевать, что приводит к заклиниванию узлов и остановкам оборудования. Для высокотемпературных зон упаковочного оборудования, таких как запаечные механизмы, отлично подойдет EFELE SG-394, обеспечивающая стабильную работу при температурах до +260 °C и обладающая пищевым допуском NSF H1, что позволяет использовать ее в зонах риска контакта с продуктом.
Совместимость смазки с материалами оборудования
Упаковочное оборудование для конфет часто включает уплотнения из резинотехнических изделий, пластиковые детали и лакокрасочные покрытия.
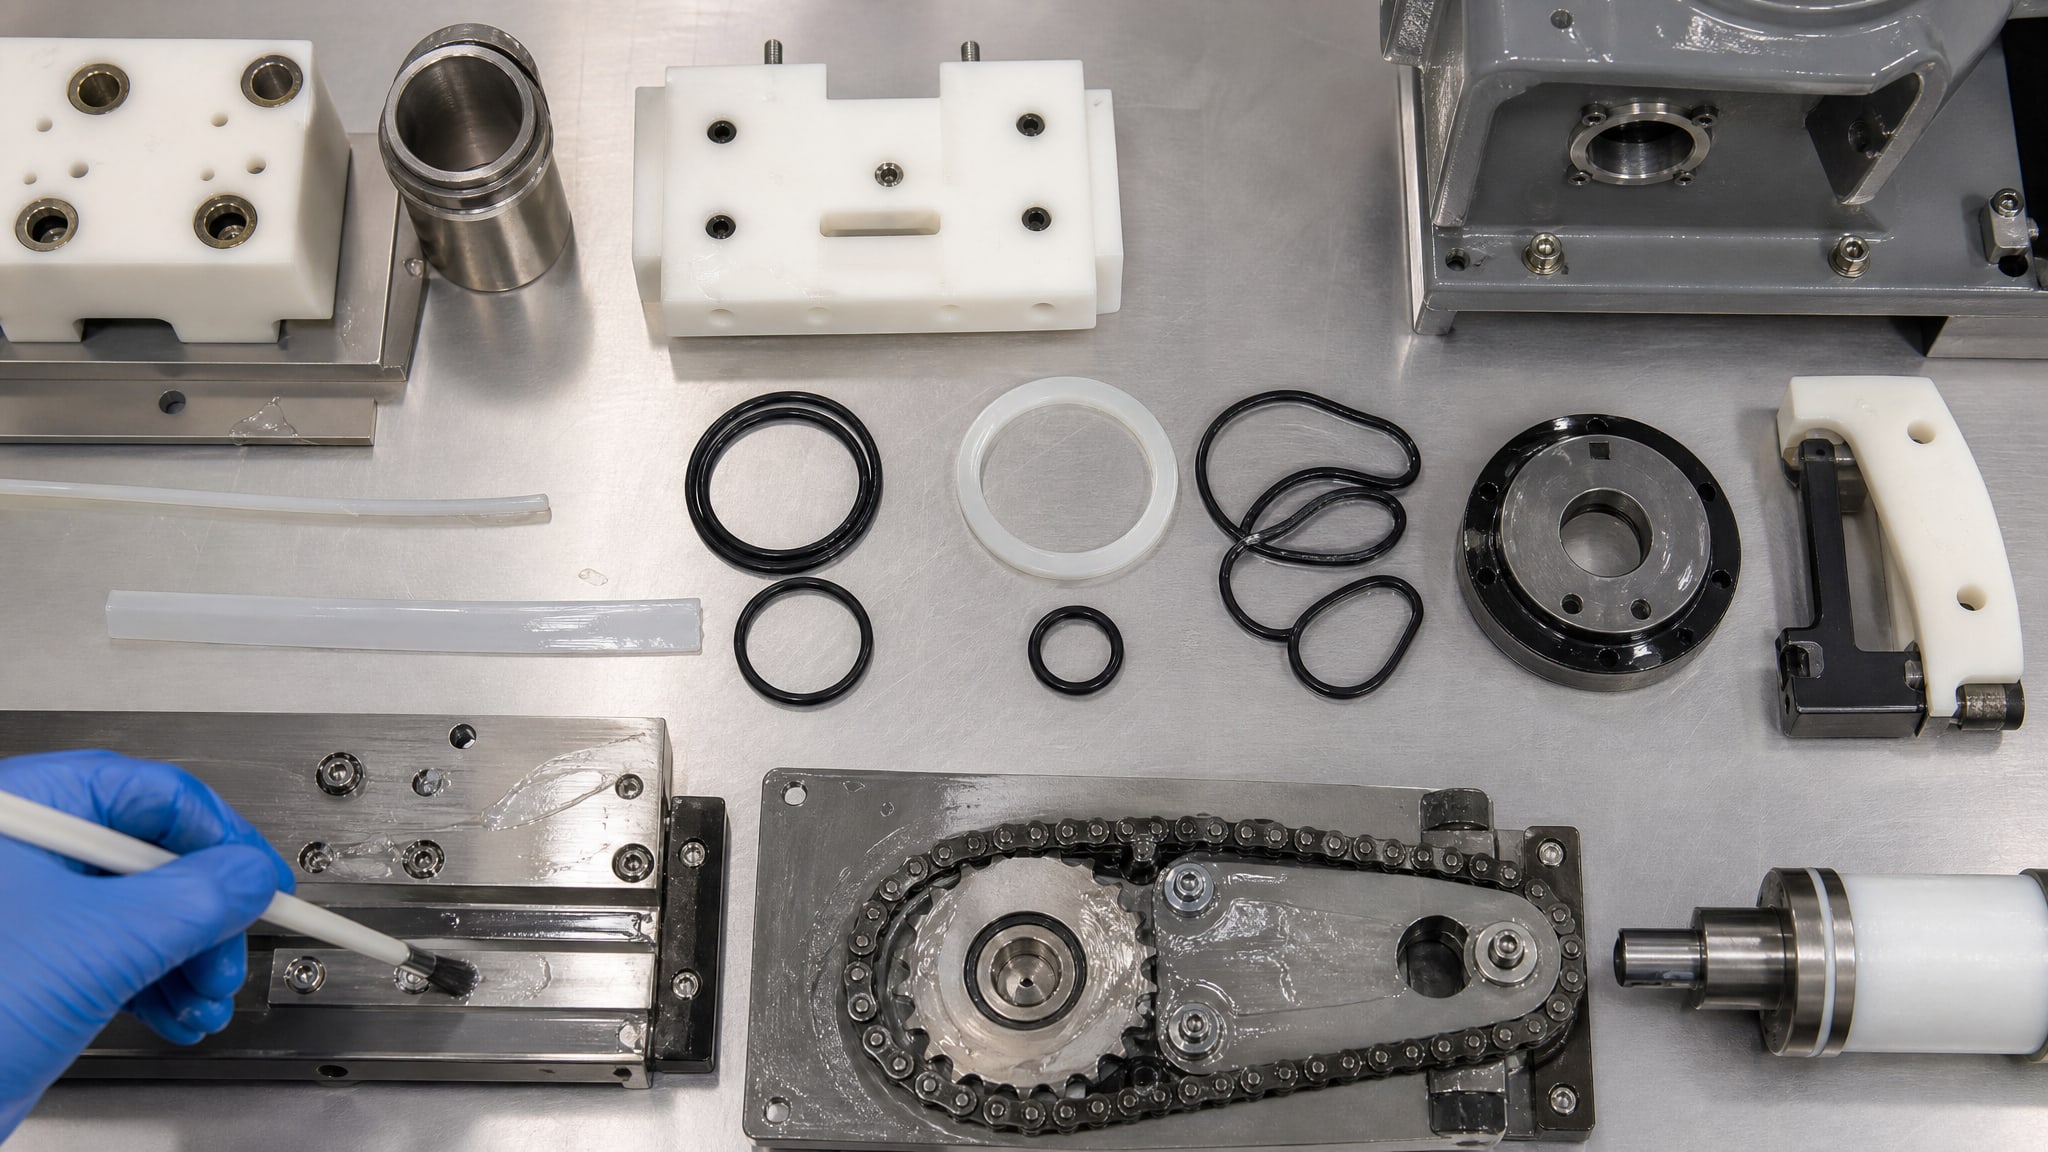
Выбранная смазка должна быть совместима со всеми этими материалами, иначе возможны раздухивание уплотнений, размягчение пластиков или вздутие краски.
Проверка совместимости обычно проводится согласно стандартам ISO 4624 (адгезия пленки лакокрасочного покрытия) и другим методикам оценки взаимодействия смазки с материалами. Поставщик смазки должен указывать в техническом паспорте информацию о совместимости с типичными уплотнителями (витон, нитрил, силикон) и пластиками (полиуретан, полиамид). Если такой информации нет, это повод для запроса у производителя или отказа от закупки.
На практике многие закупщики пренебрегают этой проверкой, что приводит к отказам оборудования через несколько недель после начала эксплуатации. Особенно уязвимы узлы, где смазка находится в прямом контакте с пластиком или резиной длительное время.
Оценка риска ХАССП для каждой точки смазки
Методология ХАССП требует проведения анализа опасностей для каждого этапа и каждого материала, входящего в процесс.
Для смазочных материалов на упаковочной линии конфет анализ включает следующие шаги.
Шаг 1. Идентификация всех точек смазки. Составляется полный реестр узлов, которые требуют смазку: подшипники, редукторы, цепные передачи, направляющие, валы, кулачки. Для каждой точки указывается тип узла, название смазки, частота переобслуживания и доступность для контроля.
Шаг 2. Оценка вероятности контакта смазки с продуктом. Для каждой точки определяется, может ли смазка попасть на конфеты или упаковочный материал: прямо (через щели, открытые конструкции), косвенно (через руки оператора, инструмент) или не может (закрытые редукторы, герметичные уплотнения). На основе этой оценки точка классифицируется как имеющая высокий, средний или низкий риск.
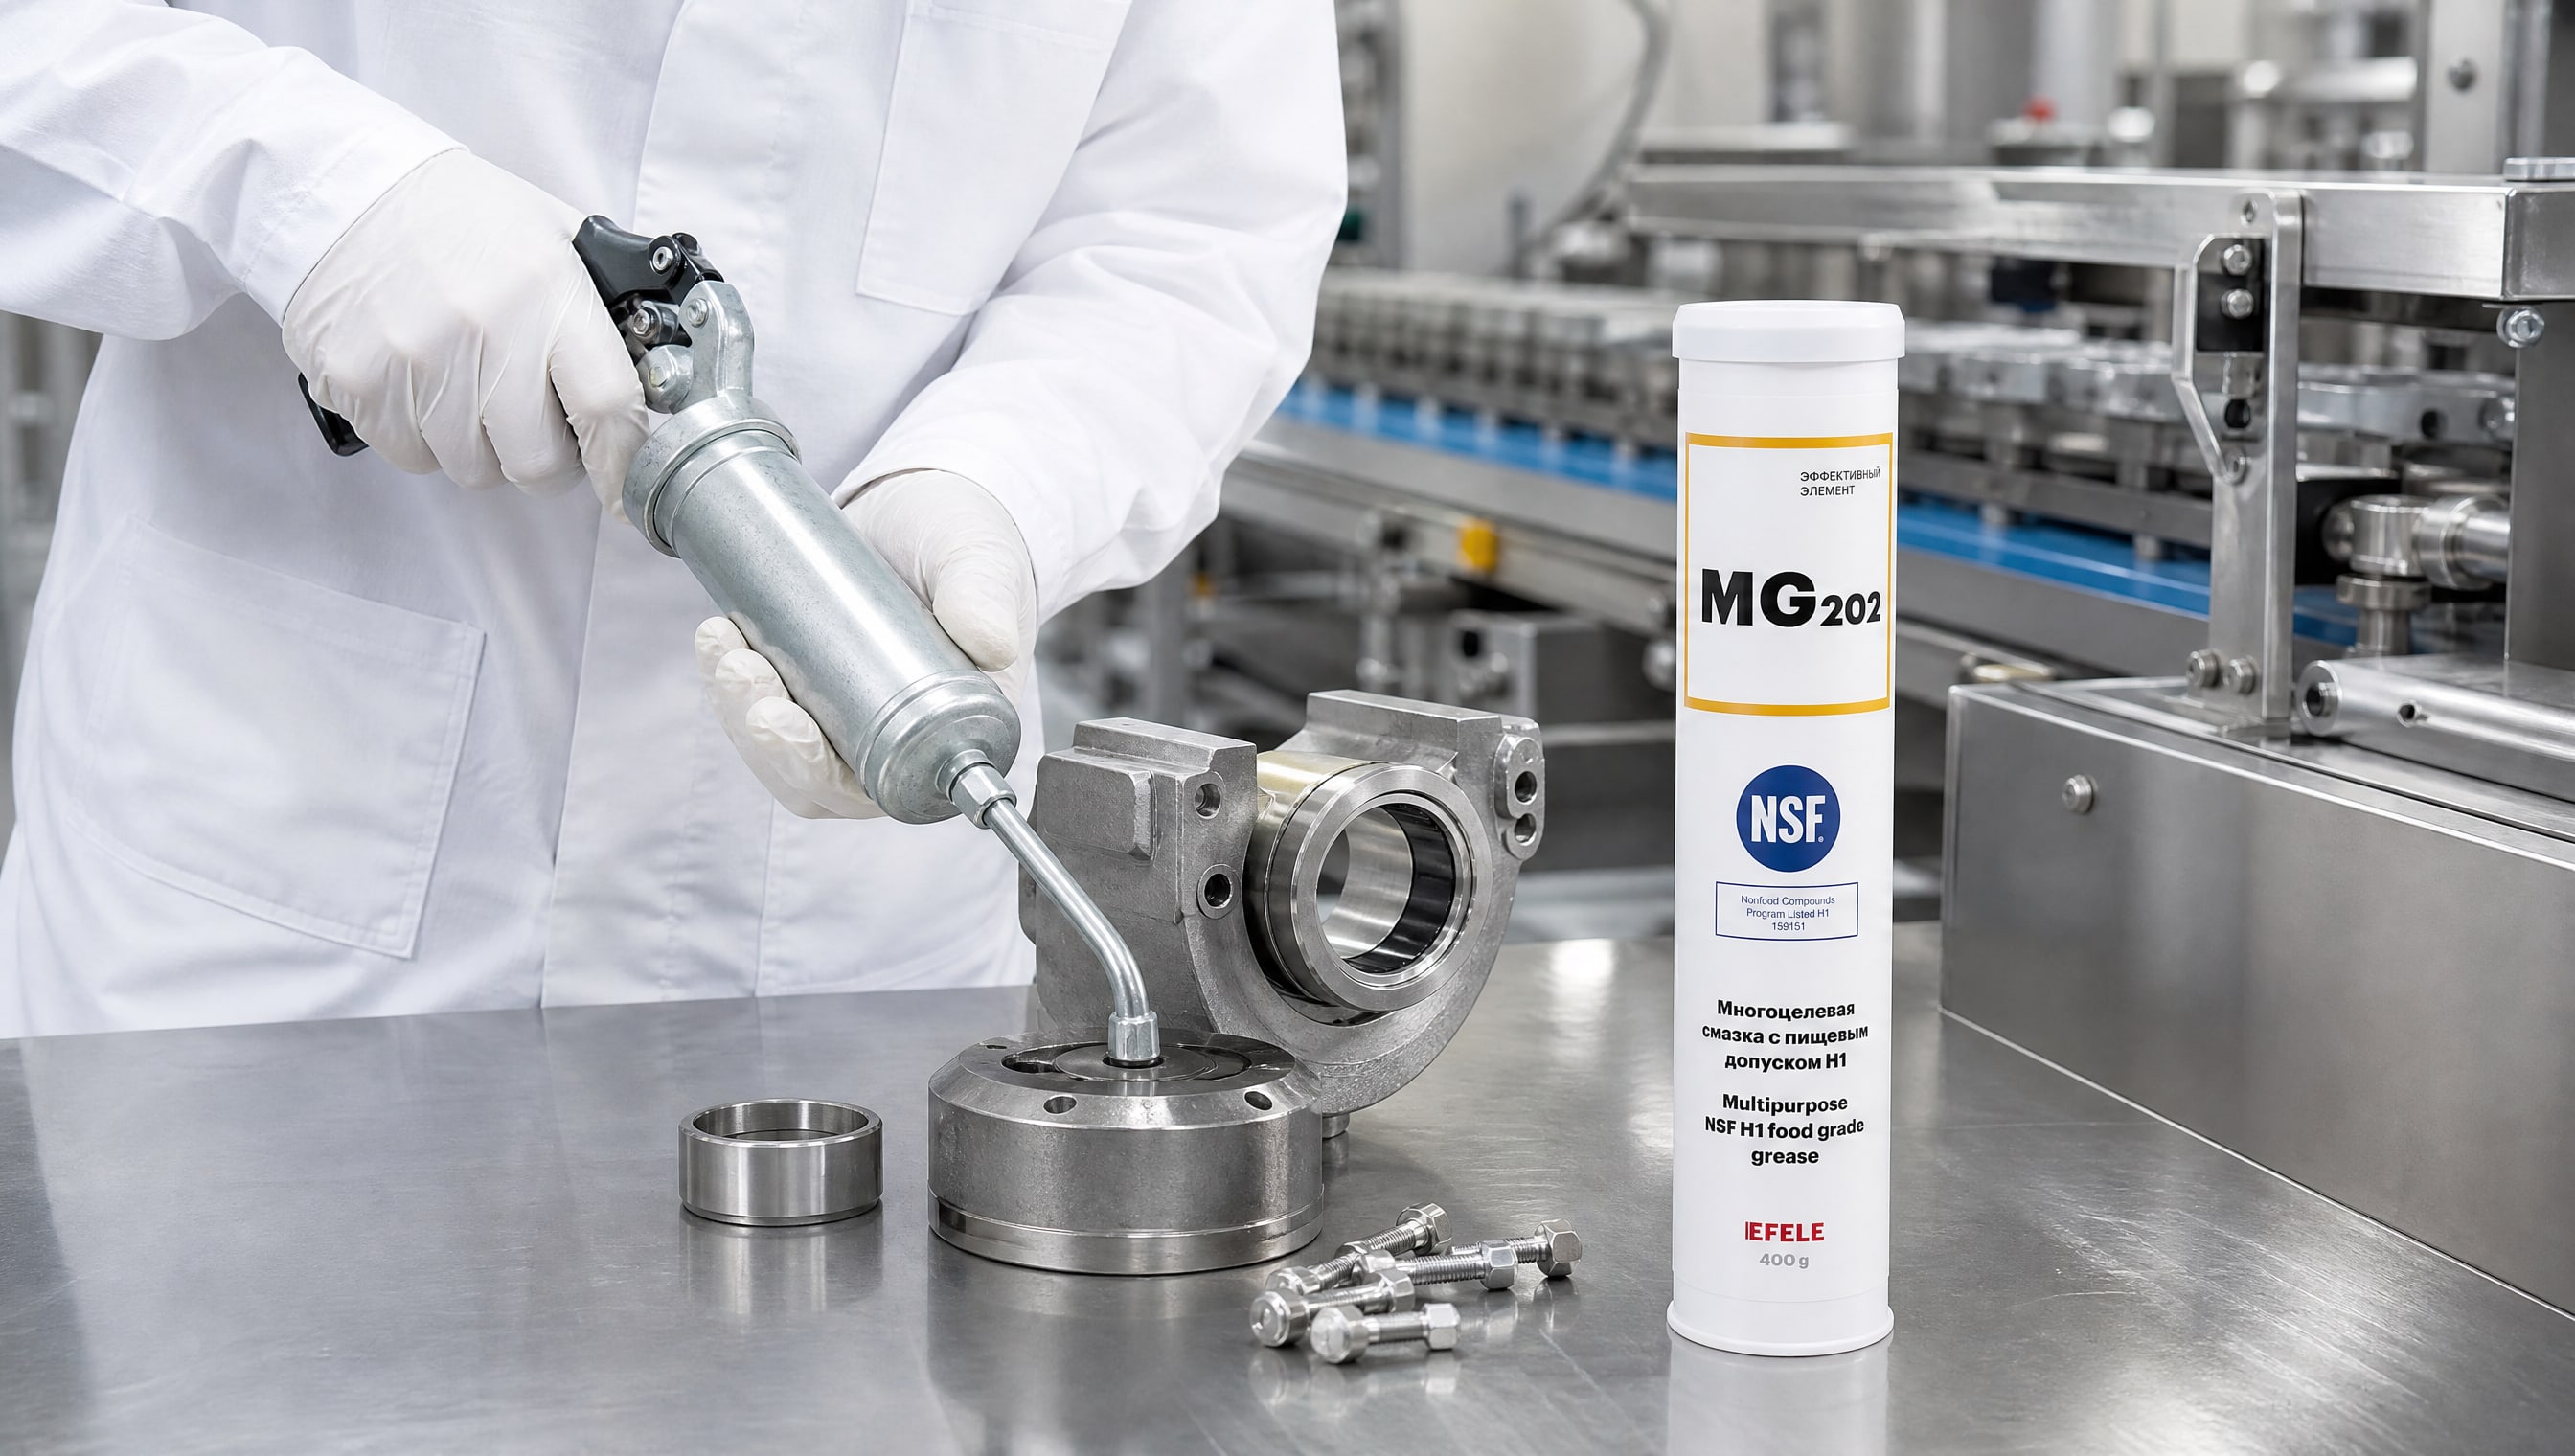
Шаг 3. Выбор смазки по уровню риска. Для точек с высоким риском контакта требуется только пищевая смазка NSF H1. Для зон с низким риском, подтвержденным конструктивно, могут использоваться смазки NSF H2 или обычные индустриальные материалы (но это решение должно быть задокументировано). Для подшипников и направляющих, работающих в условиях возможного случайного контакта с продуктами питания, рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, которая обеспечивает надежную защиту от износа и коррозии при сохранении безопасности пищевого продукта.
Шаг 4. Контроль и документирование. Для каждой ККТ (критической контрольной точки) устанавливаются параметры контроля: например, визуальная проверка наличия смазки раз в смену, замена масла в редукторе раз в 6 месяцев, анализ смазки на загрязнение раз в квартал. Результаты контроля записываются в журнал.
Стандарты и сертификация смазок
Для уверенности, что выбранное масло соответствует ХАССП, закупщик должен проверить его соответствие нескольким стандартам.
ISO 21469 - международный стандарт, устанавливающий требования к гигиене смазочных материалов для использования в пищевой промышленности. Этот стандарт охватывает микробиологическую безопасность, включая требования к минимизации роста микроорганизмов в смазке и ее хранении.
21 CFR 178.3750 - американский регламент, утверждающий список ингредиентов (базовые масла, загустители, присадки), допущенных для использования в пищевых смазках. Если смазка имеет допуск NSF H1, она уже прошла оценку на соответствие этому регламенту.
Сертификат NSF - документ, подтверждающий, что продукт прошел испытания и отвечает требованиям соответствующей категории (H1, H2, 3H и т. д.). Номер сертификата можно проверить в NSF White Book - открытой базе допущенных продуктов.
При закупке закупщик должен всегда запрашивать копию сертификата NSF или ссылку на запись в White Book. Если поставщик не может предоставить этот документ, это сигнал к отказу от сотрудничества.
Часто задаваемые вопросы
Можно ли использовать обычное индустриальное масло в точках упаковочного оборудования, где нет прямого контакта с конфетами?
Использование обычного масла возможно только в местах, где контакт исключен конструктивно (например, в закрытом редукторе с герметичным уплотнением). Однако это решение должно быть обоснованно в анализе рисков ХАССП и задокументировано. Если есть хотя бы подозрение на возможность случайного контакта смазки с продуктом или упаковочным материалом, требуется пищевая смазка NSF H1.
В чем разница между допусками NSF H1 и H2?
NSF H1 предназначена для зон, где возможен случайный контакт смазки с пищей; такая смазка безопасна при случайном попадании в пищу в малых количествах. NSF H2 - для зон, где контакт с пищей исключен; в этих местах могут использоваться смазки, которые при попадании в пищу опасны, но конструкция оборудования гарантирует, что этого не произойдет. Выбор между ними зависит от конструкции оборудования, а не от сложности или «степени пищевости» смазки.
Как часто нужно менять пищевую смазку в упаковочном оборудовании?
Частота замены зависит от узла и условий работы. Для подшипников в открытых зонах при работе в пыльной среде рекомендуется переобслуживание каждые 500–1000 часов работы. Для редукторов с пищевым трансмиссионным маслом - обычно раз в 6–12 месяцев или согласно рекомендациям производителя оборудования. Точный график должен быть установлен в плане профилактического обслуживания, разработанном совместно с поставщиком оборудования и согласованном в рамках ХАССП.
Почему пищевая смазка дороже обычной?
Пищевая смазка требует использования дорогостоящих базовых масел (часто синтетических), специально отобранных загустителей и присадок, которые безвредны при случайном контакте с пищей. Кроме того, производство пищевой смазки требует более строгого контроля качества и микробиологической чистоты. Разница в цене оправдана требованиями безопасности и соответствием стандартам.
Нужно ли проверять остаточное содержание смазки в конечном продукте?
Да, в рамках ХАССП должны быть установлены пределы остаточного содержания смазки в конфетах. Типичное требование - не превышать 0,001%; конкретное значение определяется анализом рисков и корректировкой технологии. Контроль может проводиться в виде периодического анализа проб конфет или через оценку эффективности систем уборки и изоляции.
Заключение
Выбор масла для упаковочных машин, работающих на линиях производства конфет, - это не просто вопрос смазывания узлов, а элемент системы ХАССП, требующий анализа рисков, документирования и контроля. Каждая точка смазки должна быть оценена на предмет вероятности контакта со смазочным материалом и защиты пищевого продукта. Для зон с возможным случайным контактом обязателен допуск NSF H1, подтвержденный сертификатом производителя. Технические параметры смазки - вязкость, NLGI, температурный диапазон и совместимость с материалами - выбираются в соответствии с конкретным узлом оборудования.
Закупщику необходимо запросить у поставщика технический паспорт (TDS) и копию сертификата NSF, проверить совместимость смазки с резинотехническими изделиями и пластиками оборудования, а также разработать график переобслуживания и контроля. Только при соблюдении этих требований смазочный материал будет надежно защищать оборудование, обеспечивая безопасность конечного продукта и соответствие требованиям контролирующих органов.