Выбор материалов и покрытий для узлов трения фармацевтического оборудования - это не вопрос предпочтения, а инженерная задача, где сходятся требования безопасности продукта, надежности оборудования и стоимости владения. В отличие от общепромышленных применений, фармацевтика диктует дополнительные условия: совместимость с санитарными циклами CIP/SIP, устойчивость к органическим растворителям и буферным растворам, а главное - исключение риска загрязнения или миграции вредных веществ в лекарственное средство.
Данная статья помогает техническим специалистам и закупщикам разобраться, какие материалы выбирать для пар трения, уплотнений и направляющих в зависимости от условий работы оборудования, и как правильно контролировать качество применяемых покрытий на этапе закупки и монтажа.
Нормативная база и требования к физико-механическим свойствам
Основной регламент для выбора материалов узлов трения в фармацевтическом оборудовании вытекает из РД 24.201-01-90, устанавливающего требования для узлов трения химического оборудования.
Этот документ обязывает инженера учитывать не только название материала, но и его физико-механические свойства в конкретных условиях температуры, агрессивности среды и режима нагружения.
Согласно РД 24.201-01-90, заготовки из металлических материалов для деталей узлов трения должны быть подвергнуты термообработке с целью снятия внутренних напряжений. Это предотвращает коробление и микрощели при последующих режимах санитарной обработки, когда резкие перепады температуры от комнатной к 80 °C (в буферных растворах) и далее к пару 121 °C создают механические нагрузки на материал.
Контроль поверхности трения - критический этап входного контроля материалов. Норматив требует проверять шероховатость профилометром или по эталонам чистоты, а также осматривать поверхность с увеличением не менее 8× на предмет рисок, трещин, раковин, сколов, следов схватывания и заедания. Это особенно важно для фармацевтики, потому что микронеровности могут стать очагами адгезии загрязняющих частиц, не удаляемых дезинфицирующими растворами.
Геометрические рекомендации РД 24.201-01-90 предписывают, что высота и толщина деталей из материалов групп "Б", "В" и "Г" должны быть не менее 0,1 наружного диаметра, но не менее 8 мм для деталей диаметром меньше 100 мм. Это обеспечивает достаточную массу для эффективного теплоотвода и снижает риск локального перегрева в точке контакта при работе под нагрузкой.
Материалы и покрытия для открытых узлов трения
Открытые узлы трения в фармацевтическом оборудовании - это направляющие, шарниры, кулачки и сопряжения, работающие без постоянного смазочного слоя и подвергающиеся визуальному контролю и санитарной мойке.
Для таких узлов применяют два подхода: либо выбирают материалы с внутренней смазкостью (фторполимеры, специальные полимерные композиты), либо наносят на металлические детали твердосмазочные покрытия.
Твердосмазочное покрытие на основе дисульфида молибдена и графита показало эффективность в условиях фармацевтического производства. Такие покрытия выдерживают температуру до 440 °C в стандартных лабораторных условиях, что значительно выше требуемых 300 °C, при которых работает оборудование по производству жидких лекарственных форм. Высокая несущая способность и графитовая компонента обеспечивают низкий коэффициент трения и увеличивают ресурс узла даже при частых циклах нагрев-охлаждение при санитарной обработке.
Преимущество твердосмазочных покрытий состоит в том, что они не требуют переподсмазки во время работы, не накапливают загрязнения и не оставляют следов на поверхностях соседних деталей. После мойки с горячей водой и щелочными/кислотными растворами покрытие сохраняет свои антифрикционные свойства, так как дисульфид молибдена и графит химически инертны к полиспирту и санитарным составам.
Для открытых направляющих линейных столов и каретки таблеточного пресса твердосмазочное покрытие предпочтительнее жидкой смазки, потому что минимизирует контаминацию лекарственного сырья пылью, попадающей в мазок и затем в готовый продукт.
Полимерные антифрикционные материалы для узлов трения
Применение полимеров в узлах трения фармацевтического оборудования позволяет избежать необходимости в смазке и снизить общую стоимость обслуживания.
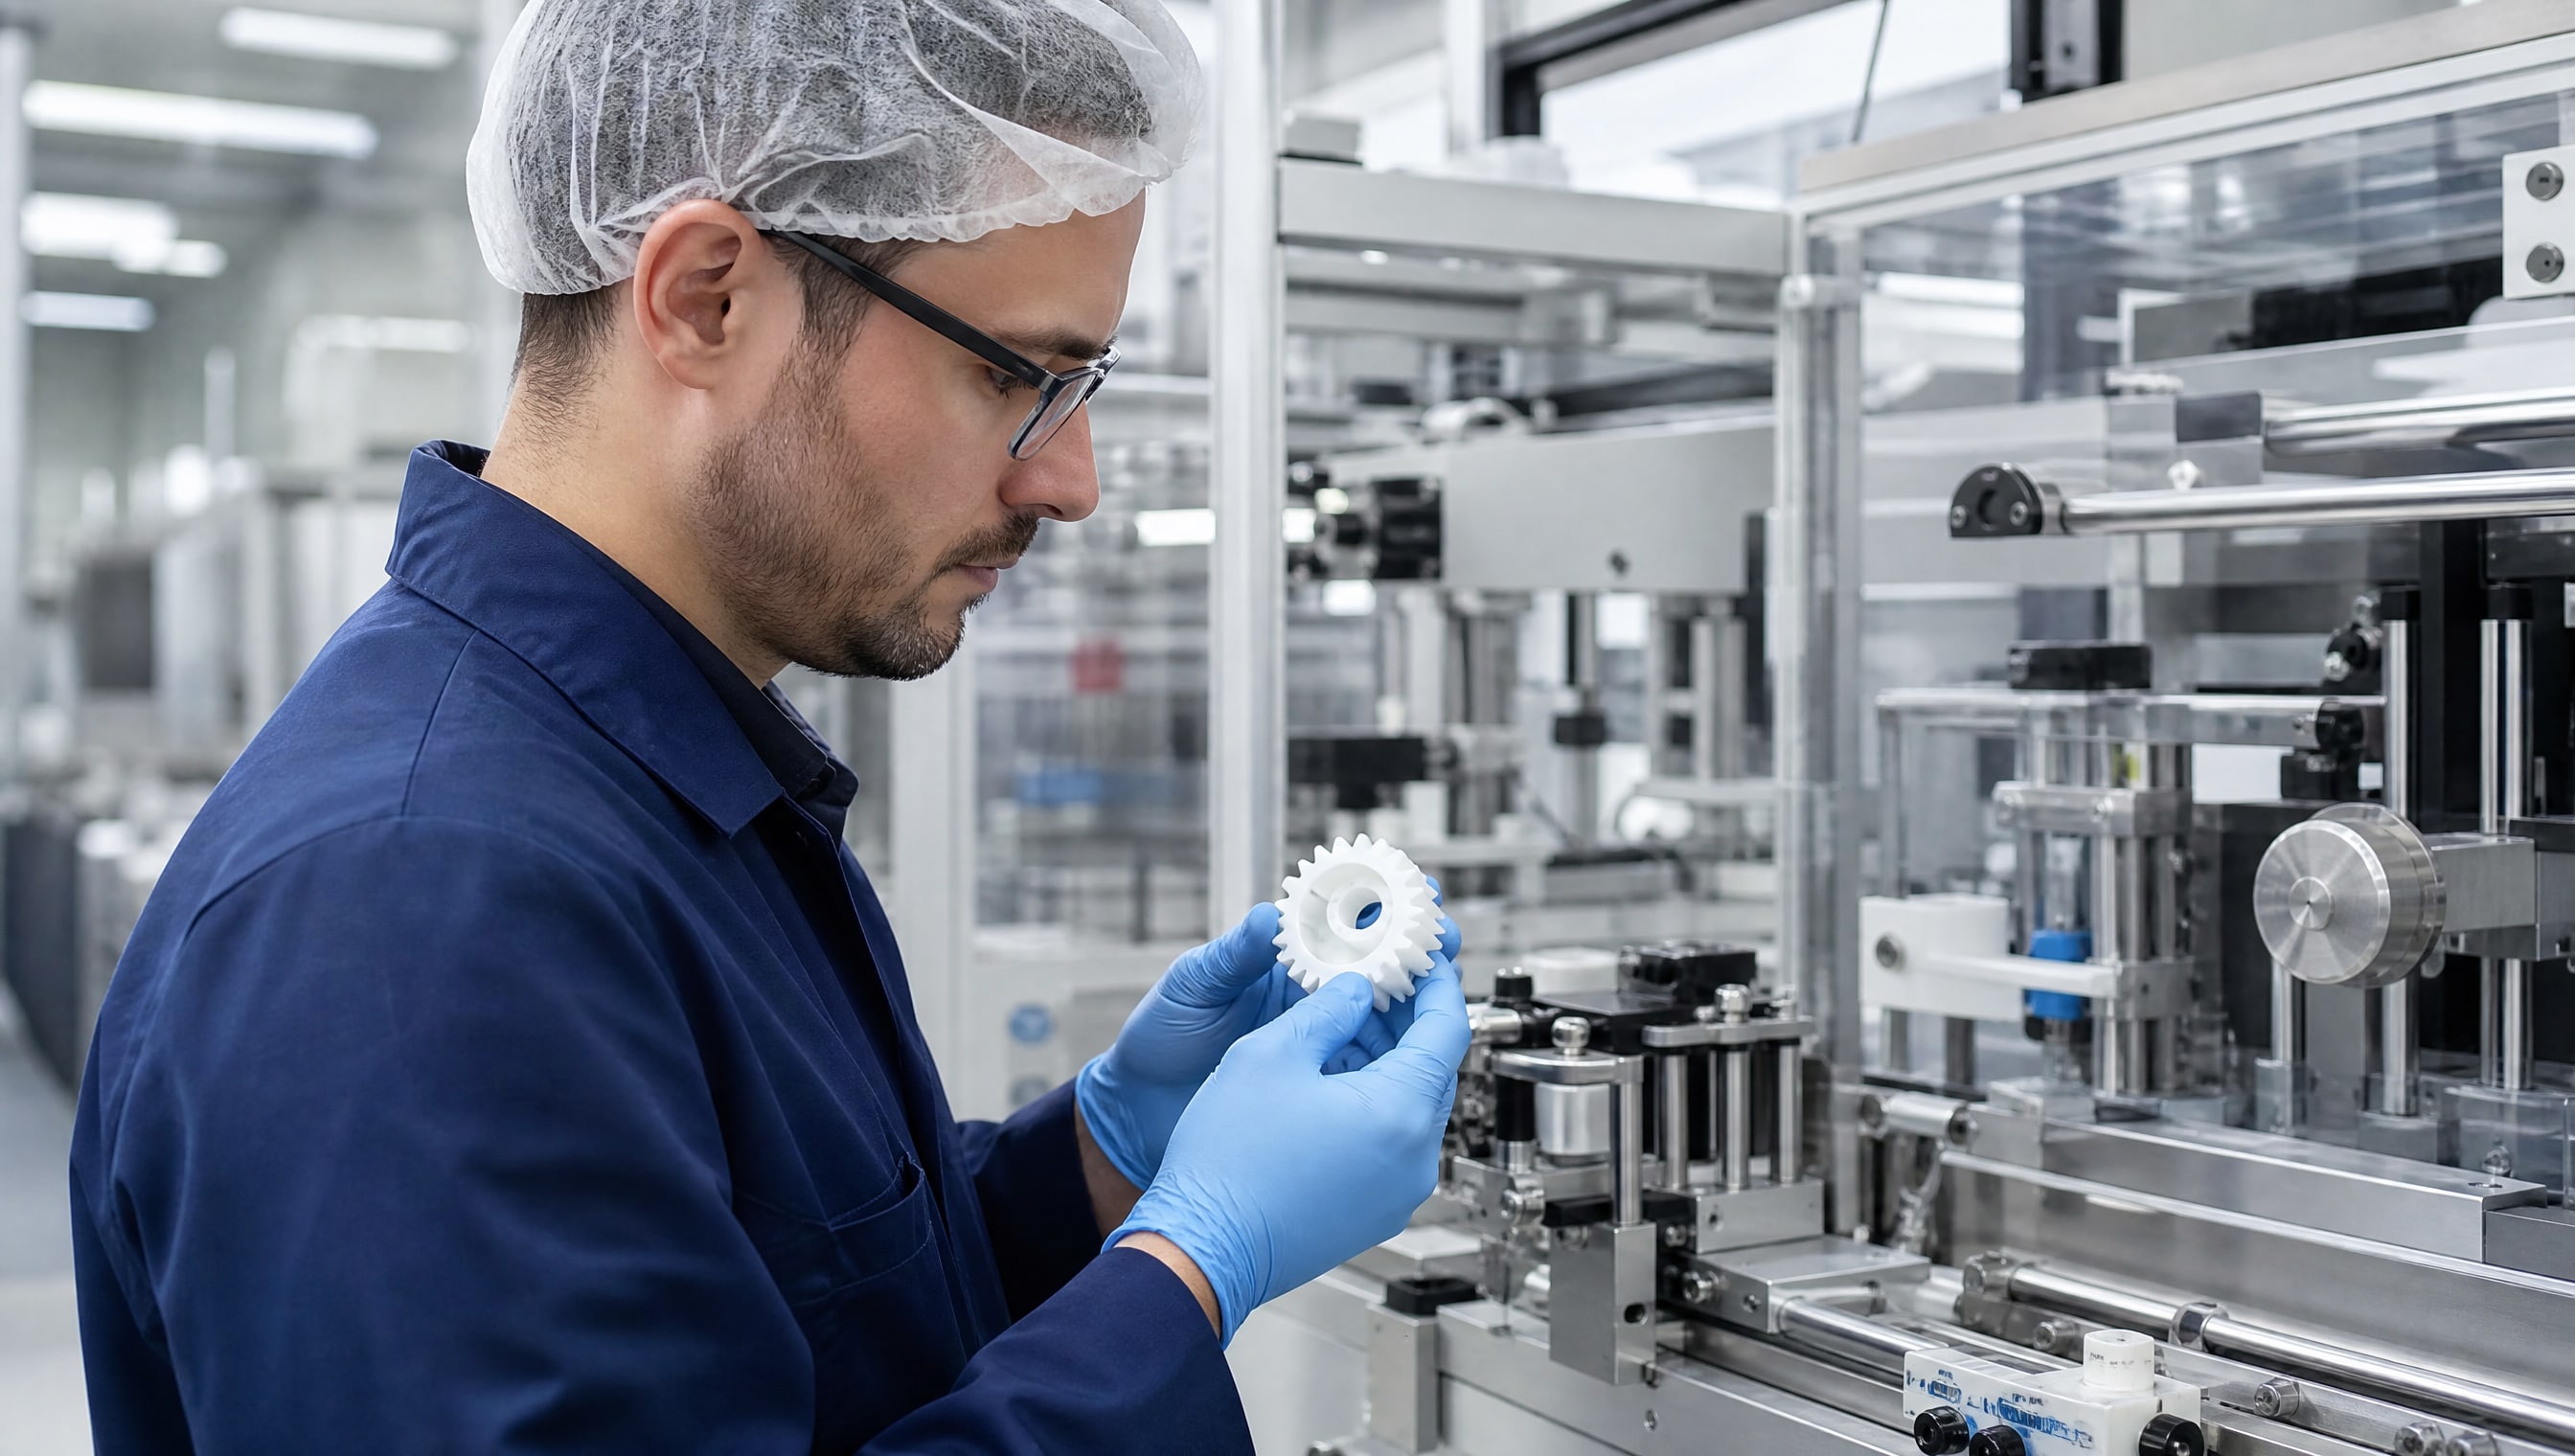
Основные полимеры, используемые в промышленности для антифрикционных деталей - это PTFE (политетрафторэтилен), PEEK (полиэфирэфиркетон), PA (полиамид) и UHMWPE (сверхвысокомолекулярный полиэтилен).
PTFE выделяется среди них очень низким коэффициентом трения и абсолютной химической инертностью. Это означает, что детали из PTFE не взаимодействуют с органическими растворителями, спиртами, кислотами, щелочами и солями, которые входят в состав буферных растворов, моющих и дезинфицирующих средств фармацевтического производства. Более того, PTFE не абсорбирует воду и не набухает при контакте с паром, что критично при цикле CIP/SIP.
Направляющие втулки и уплотнители из PTFE часто применяют в гидроцилиндрах таблеточных прессов и ротационных машин упаковки. Низкое трение снижает мощность привода, а инертность исключает необходимость периодической замены деталей из-за коррозии или набухания.
PEEK используют в более нагруженных узлах, где требуется большая жесткость и теплостойкость. PEEK лучше переносит кратковременные перегревы при переходных режимах (например, при срыве в редукторе), тогда как PTFE может деформироваться при температуре выше 260 °C.
Полиамид (PA) экономнее, чем PEEK, но его применение в фармацевтике требует осторожности: PA поглощает влагу, что вызывает набухание в диапазоне 1–2% по массе при 23 °C и влажности 65%. Это может изменить размеры направляющей и привести к заеданию при работе в условиях высокой влажности (например, после мойки).
UHMWPE имеет преимущество в том, что сочетает низкое трение и хорошую абсорбцию ударных нагрузок. Однако его применение в фармацевтике ограничено, так как он медленнее восстанавливает размеры после деформации, и при частых циклах тепловых расширений может накопиться остаточная деформация.
Материалы уплотнений для режима CIP/SIP
Уплотнения - это узлы трения, которые одновременно работают под высокими контактными давлениями и подвергаются действию моющих и стерилизующих агентов.
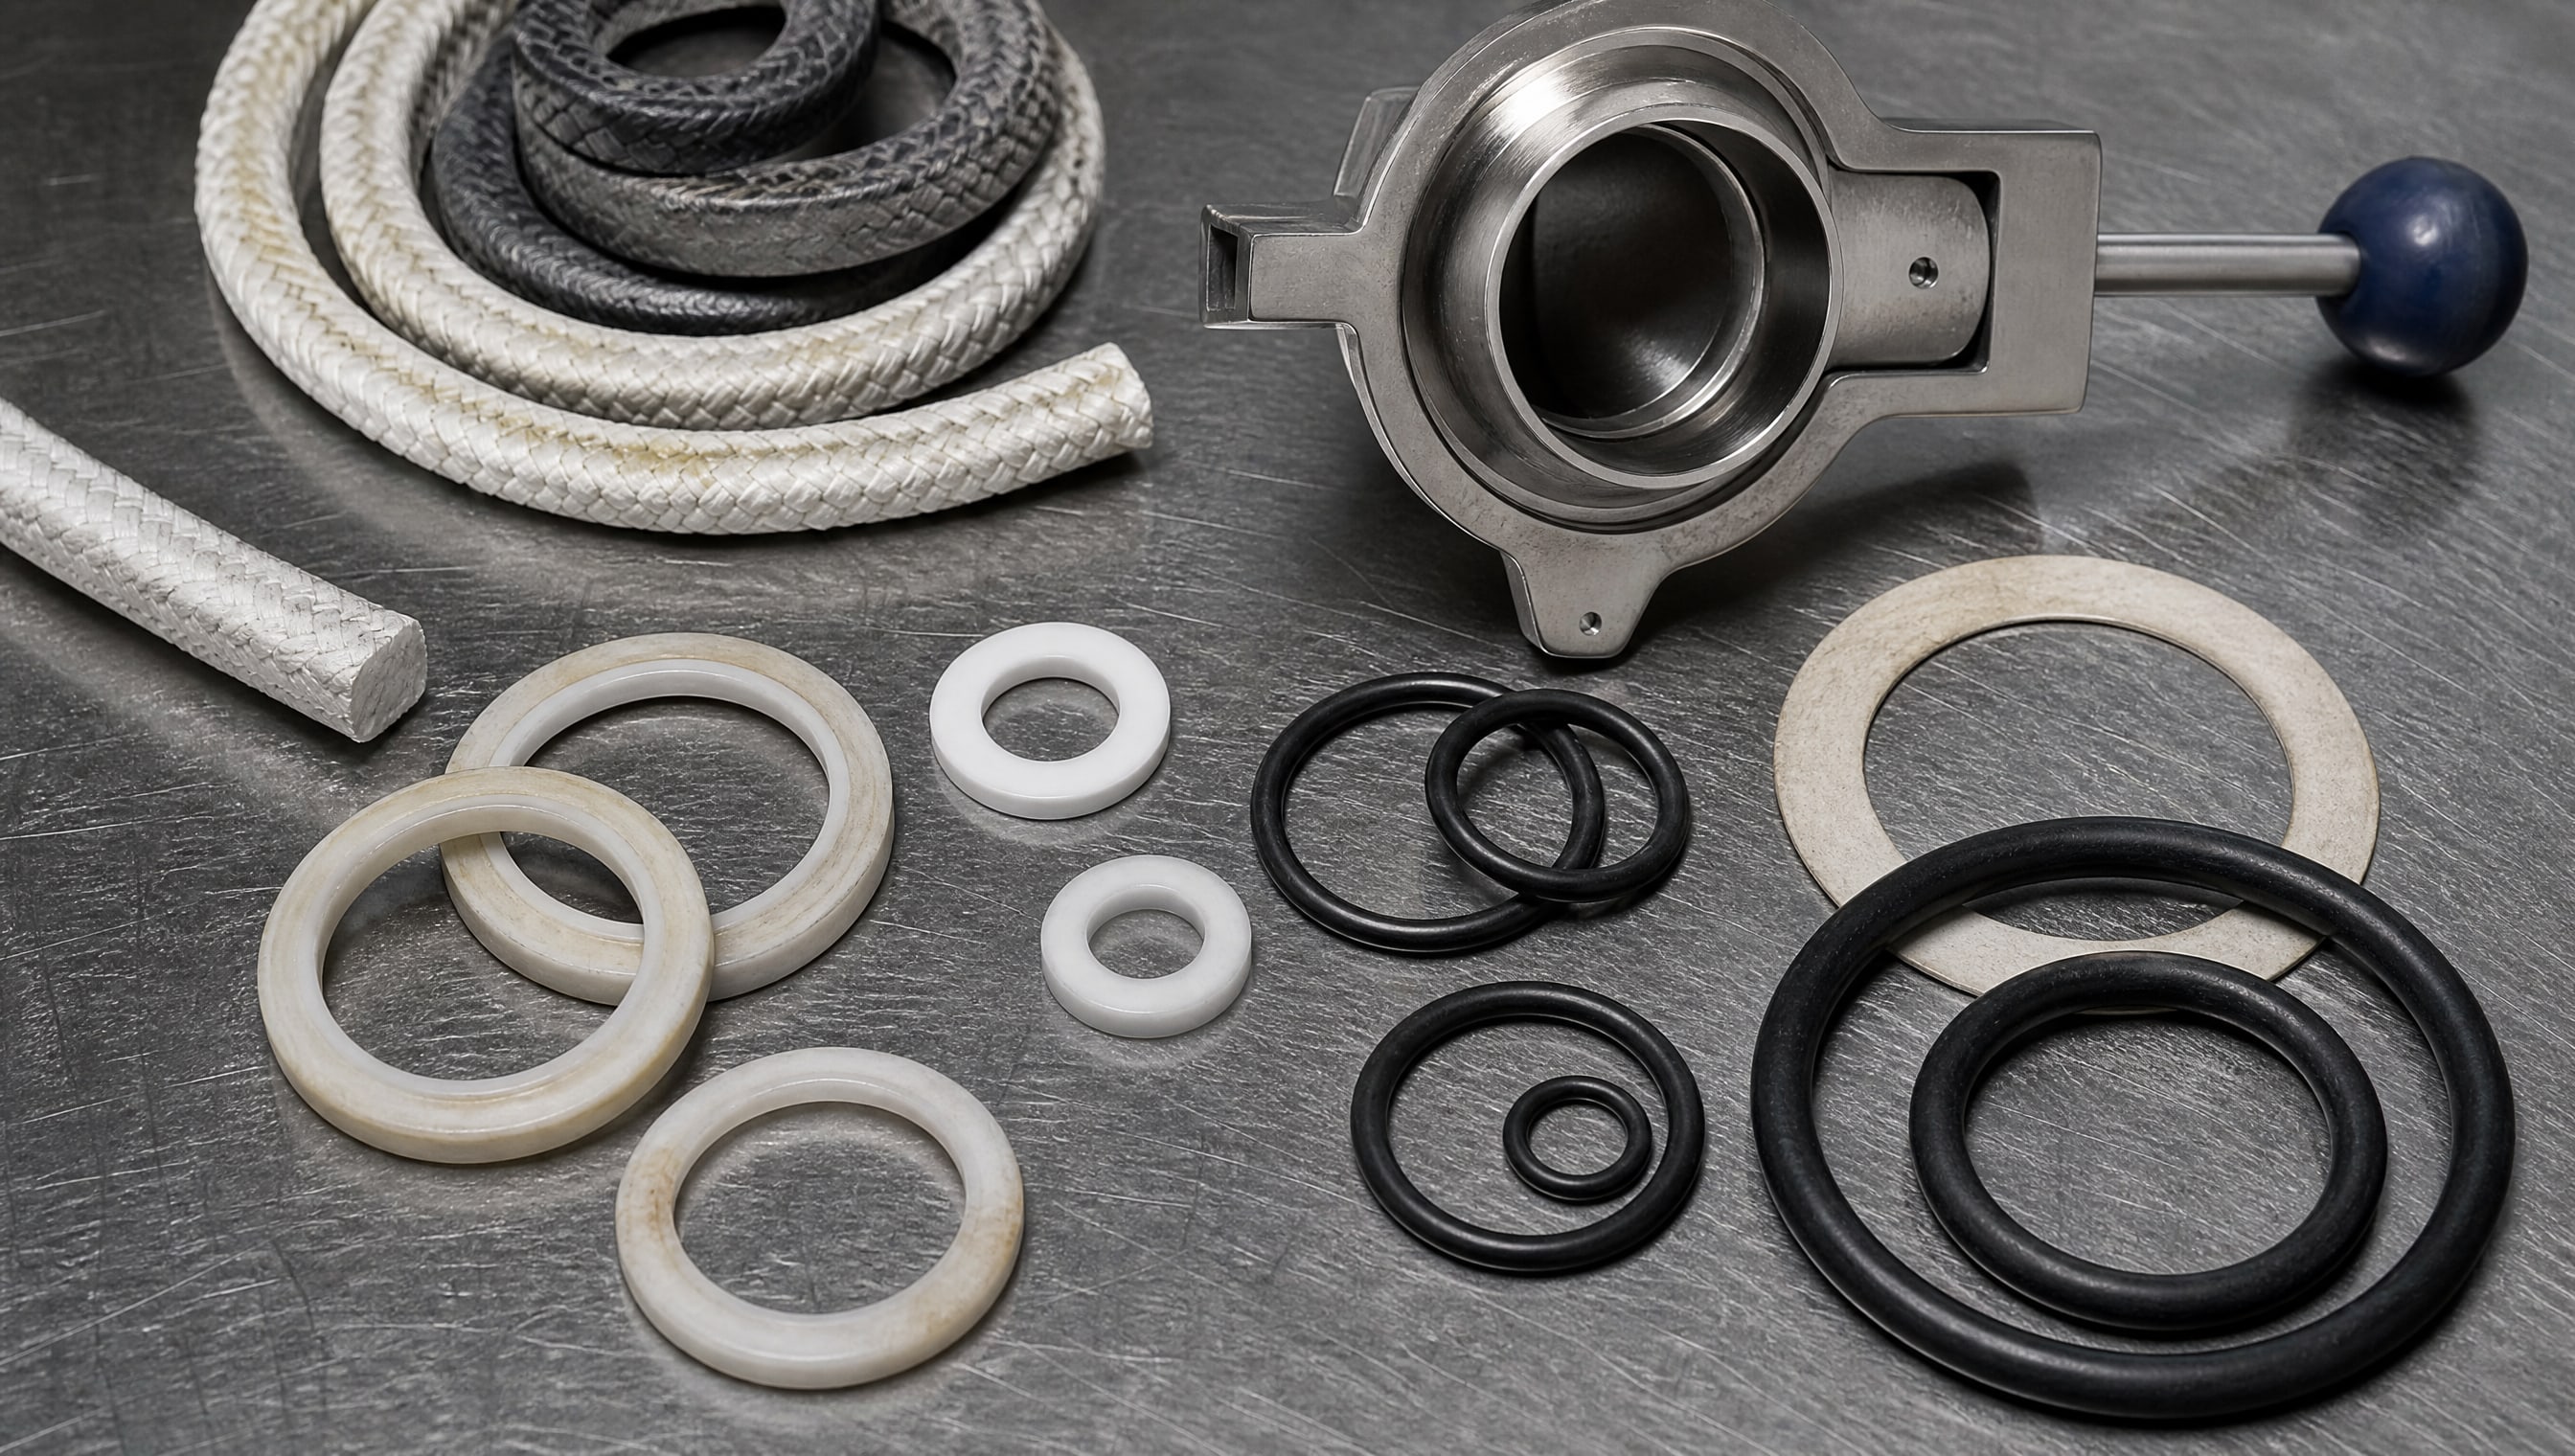
В фармацевтическом оборудовании уплотнения должны сохранять герметичность при контакте с растворителями, буферными растворами, спиртовыми смесями, паром высокого давления и вакуумом.
Для режима CIP/SIP применяют четыре основных материала: EPDM (этилен-пропилен-диеновый каучук), FKM (фторкаучук), PTFE и FFKM (перфторкаучук).
EPDM - наиболее экономичный вариант и хорошо переносит воду, пар и щелочные растворы. Однако EPDM не рекомендуется для сред с органическими растворителями или активными окислителями (например, пероксидом водорода в дезинфектантах).
FKM высокой чистоты применяют в условиях, когда требуется одновременная совместимость со щелочами, кислотами и органическими растворителями (спирт, ацетон). FKM обладает лучшей эластичностью при низких температурах, чем FFKM, что важно при вакуумных циклах.
PTFE используют как антифрикционное покрытие уплотнителей и направляющих. Низкое трение PTFE снижает мощность привода компрессора при сжатии уплотнения и продлевает срок его службы.
FFKM (перфторкаучук) - самый универсальный и химически стойкий материал среди эластомеров. Он выдерживает контакт с наиболее агрессивными органическими средами и перекисями без деградации. Однако стоимость FFKM в 3–5 раз выше EPDM, поэтому его применение оправдано только при особых требованиях к химической стойкости.
Выбор материала уплотнения в фармацевтическом оборудовании ведут по алгоритму: если среда преимущественно водная, щелочная и содержит пар - EPDM; если добавляются органические растворители - FKM; если требуется максимальная совместимость с перекисями и активными окислителями - FFKM.
Санитарные требования и допуски
Для узлов трения фармацевтического оборудования, которые потенциально контактируют с лекарственным веществом, применяются смазочные материалы и вспомогательные средства с санитарными допусками.
Наиболее распространенный допуск - NSF H1 (случайный контакт с пищей/фармпродуктом допустим).
Важно отличать NSF H1 от NSF H2 (контакт запрещен) и 3H (прямой контакт с пищей). Для фармацевтического оборудования, особенно таблеточных прессов и машин по упаковке, чаще требуется NSF H1, потому что смазка может остаться в микротрещине или попасть на поверхность таблетки при неплотном сборе.
Материалы уплотнений для фармацевтического оборудования также проходят сертификацию по стандартам FDA и USP Class VI, которые гарантируют отсутствие токсичных компонентов, вымываемых при контакте с активными фармацевтическими ингредиентами и растворителями.
При выборе смазочных материалов для узлов трения в условиях, где существует риск контакта с лекарственным средством, закупщик должен требовать от поставщика сертификат соответствия NSF H1 и документацию о совместимости с конкретными активными веществами, используемыми на производстве.
Сервисные материалы, включая пластичные смазки для направляющих и подшипников таблеточного пресса или гидроцилиндров упаковочной машины, должны демонстрировать стабильность при температурных циклах CIP/SIP и не оставлять отложений на поверхностях после испарения или разложения. Например, смазка на основе силиконового базового масла и PTFE применяется для гидроцилиндров таблеточного пресса, так как она обеспечивает защиту от ржавчины при контакте с буферными растворами и сохраняет эластичность уплотнений.
Триботехнические испытания материалов и контроль качества
Триботехнические испытания материалов - это лабораторная оценка поведения пары трения (материал – материал или материал – смазка) под условиями, моделирующими реальную работу в оборудовании.
Такие испытания обязательны при выборе новых материалов и покрытий для фармацевтического оборудования, потому что опыт производителя оборудования не всегда переносится на новые условия рецептуры или режимы стерилизации.
Стандартные методики триботехнических испытаний включают измерение коэффициента трения под нагрузкой, определение износа образца после циклического нагружения, оценку адгезии покрытия к подложке и проверку остаточной деформации после теплового воздействия.
Для фармацевтического применения триботехнические испытания должны включать этап имитации санитарной обработки: образец пары трения или уплотнения выдерживается в горячей воде с моющим средством, затем в дезинфектанте (например, в 70%-м спирте), затем подвергается циклу пара под давлением 2 атм и температуре 121 °C. После каждого цикла CIP/SIP проводится измерение коэффициента трения и толщины покрытия, чтобы убедиться, что материал не деградирует и не теряет своих свойств.
Входной контроль поставляемых материалов и покрытий должен включать осмотр с увеличением 8× на предмет дефектов, измерение шероховатости поверхности профилометром и, при необходимости, измерение адгезии покрытия методом отслаивания (для твердосмазочных покрытий).
Для открытых узлов трения с твердосмазочными покрытиями рекомендуется проводить испытание на адгезию по методике скотча (ASTM D3359) или проверку устойчивости к истиранию легким вращением абразивного диска. Если покрытие отслаивается после любого из этих тестов, деталь возвращается поставщику.
Часто задаваемые вопросы
Может ли один материал подойти для всех узлов трения фармацевтического оборудования?
Нет. Выбор материала зависит от комбинации факторов: температура, химическая среда, нагрузка, режимы санитарной обработки и требования к биологической чистоте. Направляющие могут работать на PTFE, уплотнения - на FFKM при спиртах, а открытые механизмы - на твердосмазочных покрытиях с MoS₂. Каждый узел требует отдельного анализа.
Что такое коэффициент трения и почему он важен в фармацевтике?
Коэффициент трения - это безразмерная величина, показывающая отношение силы трения к нормальной нагрузке. В фармацевтическом оборудовании низкий коэффициент трения (например, у PTFE он близок к 0,05) снижает требуемую мощность привода, уменьшает нагрев узла при трении и продлевает срок службы уплотнений. Это особенно важно при частых циклах CIP/SIP, когда нагрев и охлаждение ускоряют деградацию эластомеров.
Чем отличается NSF H1 от требований FDA/USP Class VI?
NSF H1 - это пищевой допуск, означающий разрешение на случайный контакт смазки с пищей без вреда для здоровья. FDA/USP Class VI - это стандарт на совместимость материалов (обычно эластомеров) с активными фармацевтическими ингредиентами, означающий, что материал не выделяет токсичные вещества при контакте с лекарственным веществом. Для фармацевтического оборудования часто требуется оба допуска.
Какой материал выбрать для уплотнений, если среда содержит и спирт, и паром высокого давления?
Если среда содержит спирт и требуется контакт с паром 121 °C, применяют FFKM или FKM высокой чистоты. EPDM не подходит, потому что спирт вызовет его набухание. PTFE подходит как вспомогательный материал (например, в виде слоя в композитном уплотнении), но не как основной эластомер.
Нужна ли смазка для направляющих из PTFE?
Нет. PTFE имеет внутреннюю смазкость благодаря низкому межмолекулярному взаимодействию между молекулами фторуглеродных цепей. Направляющие из PTFE работают без дополнительной смазки и требуют только периодической мойки для удаления пыли и остатков загрязняющих веществ.
Заключение
Выбор материалов и покрытий для узлов трения фармацевтического оборудования - это комплексная задача, требующая анализа температурного режима, химической совместимости, требований санитарной безопасности и нормативных ограничений. РД 24.201-01-90 предоставляет общую методику выбора, но каждый узел требует отдельного рассмотрения: открытые механизмы часто работают с твердосмазочными покрытиями на основе MoS₂ и графита до 440 °C, направляющие - с полимерами PTFE или PEEK, уплотнения - с EPDM, FKM, PTFE или FFKM в зависимости от состава среды.
Практический следующий шаг: составьте матрицу вашего оборудования, выписав для каждого узла трения рабочую температуру, состав среды (вода, щелочь, спирт, пероксид), режимы CIP/SIP и требования к допускам. На основании этой матрицы свяжитесь с техподдержкой поставщика материалов или производителя оборудования, чтобы уточнить рекомендуемый материал и получить сертификаты совместимости. Входной контроль должен включать осмотр с увеличением 8× и измерение шероховатости всех поверхностей трения перед монтажом.