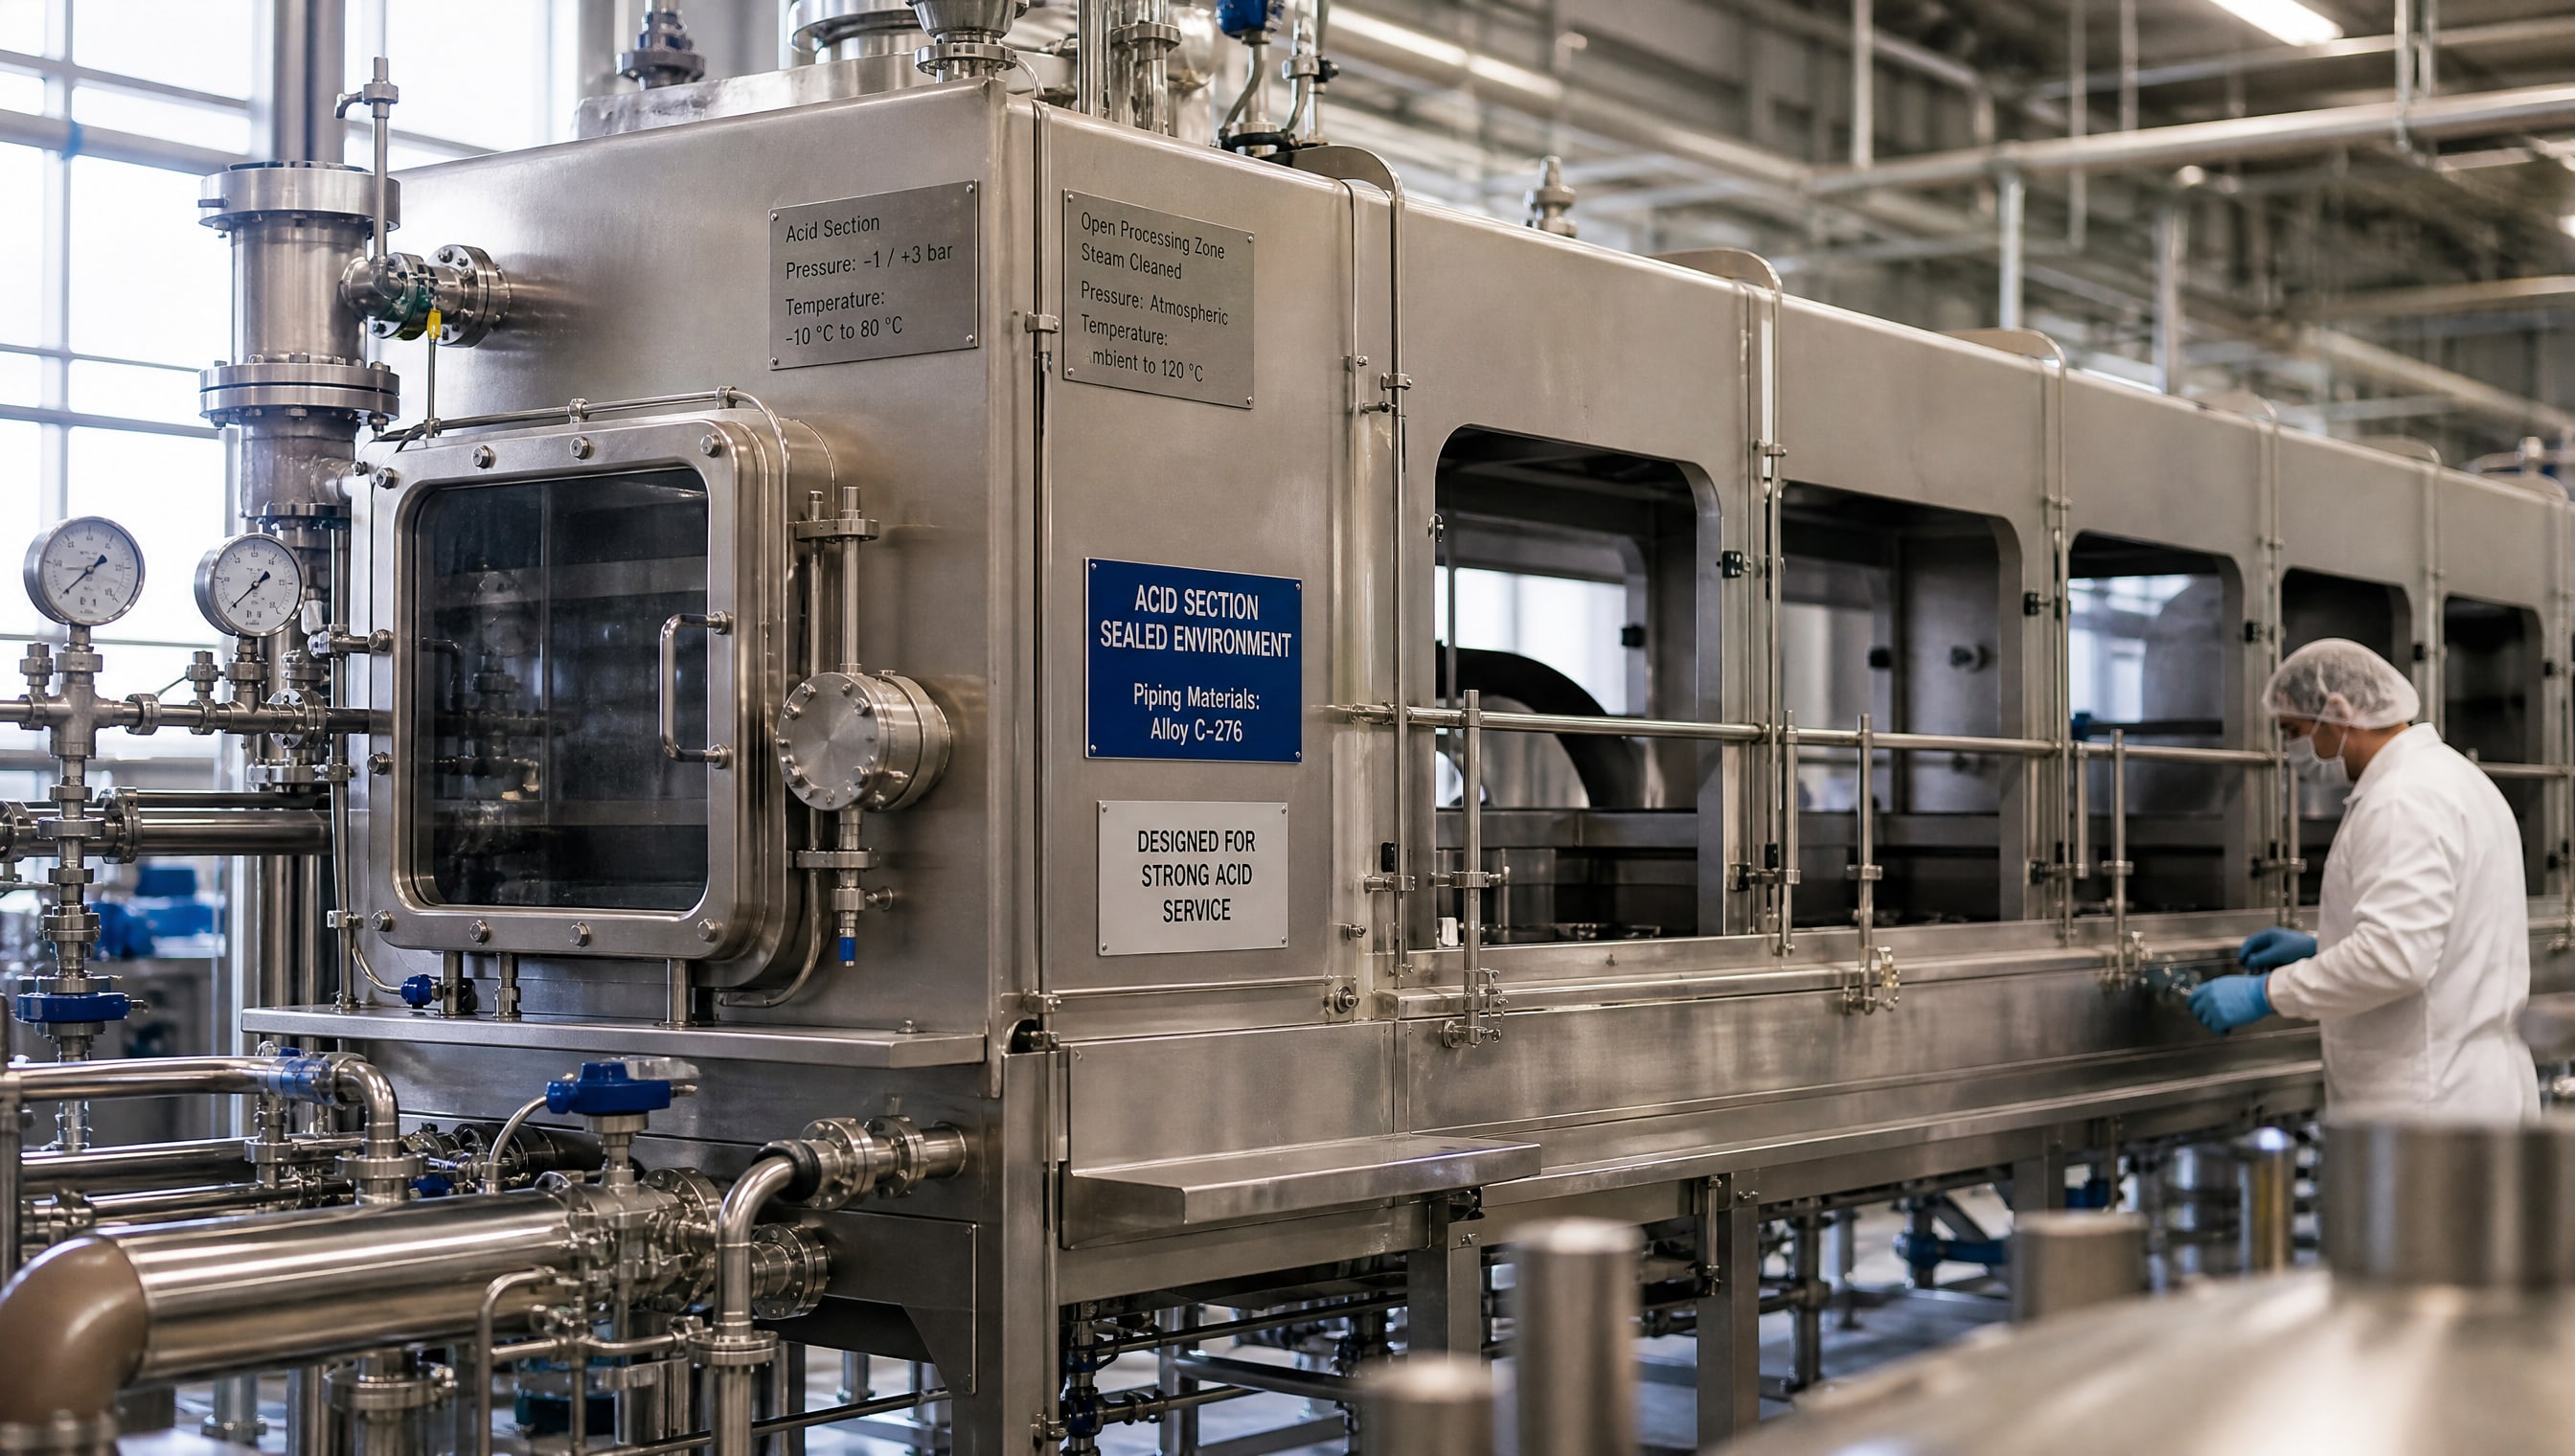
В фармацевтической промышленности узлы трения требуют особого подхода к выбору материалов. Речь идет не просто о скольжении или вращении деталей, а о поддержании стерильности, химической инертности и совместимости с жесткими санитарными циклами. Узлы трения в фармоборудовании испытывают воздействие паровой стерилизации (SIP), циклов CIP с использованием спиртов и щелочных растворов, вакуума и высокотемпературных сред. Выбор материала для таких условий невозможен без системного анализа всех факторов: температуры, химического состава среды, нагрузок, режимов обработки и требований к биологической чистоте.
Статья поможет техническим специалистам и инженерам понять логику подбора антифрикционных полимеров и твердосмазочных покрытий для фармацевтического оборудования. Мы разберем, какие материалы применяются в открытых узлах трения, каким требованиям должны отвечать уплотнения, и как избежать типичных ошибок при проектировании и подборе.
Матрица эксплуатации: первый шаг к правильному выбору
Эксперты рекомендуют начинать не с названия материала или покрытия, а с составления матрицы эксплуатации для каждого узла.
В матрицу вносят температурный диапазон, химический состав среды (щелочи, кислоты, растворители, спирты, пар), вид нагрузки (статическая, динамическая, ударная), режим работы (непрерывный, циклический) и требования санитарной обработки (частота CIP/SIP, температура пара, допустимые дезинфектанты).
Затем для каждого узла отдельно определяют приоритеты: что критичнее - износостойкость, химическая стойкость, температурная стойкость, чистота поверхности или допустимость контакта с продуктом. Эта иерархия меняется в зависимости от узла. Для направляющей таблеточного пресса главное - низкий коэффициент трения и предсказуемый износ. Для уплотнения в реакторе - химстойкость и герметичность при циклах CIP. Для резьбовой штанги миксера - устойчивость к фреттингу и воздействию щелочных растворов.
Методика РД 24.201-01-90 прямо указывает, что при проектировании узлов трения необходимо учитывать условия работы и физико-механические свойства материалов, температуру, состав агрессивной среды и особенности режима работы узла. Пропуск этого анализа приводит к неправильному подбору и отказам оборудования прямо на производстве.
Антифрикционные полимеры: сравнение и области применения
Основные антифрикционные материалы, применяемые в фармацевтическом оборудовании - это PTFE, PEEK, PA (полиамид) и UHMWPE (сверхвысокомолекулярный полиэтилен).
Каждый имеет четкую нишу.
PTFE (фторопласт-4) ценится за химическую инертность и низкий коэффициент трения (около 0,05-0,1 в зависимости от условий). Он стойко переносит щелочи, кислоты, спирты и пар. Температурный диапазон - от -50 до +250 °C при кратковременном нагреве. PTFE используют в направляющих, втулках, антифрикционных шайбах, емкостях и клапанах. В фармацевтическом производстве PTFE помогает обеспечивать стерильность и чистоту процессов благодаря низкому уровню выделяемых частиц и стойкости к дезинфицирующим средствам.
PEEK (полиэфиркетон) выбирают, когда нужна более высокая механическая и температурная стойкость. Коэффициент трения немного выше, чем у PTFE, но прочность на изгиб и сжатие существенно больше. PEEK работает до +250 °C в непрерывном режиме и сохраняет жесткость при высоких нагрузках. Материал применяют в направляющих тяжелого оборудования, шпинделях и втулках передач.
PA (полиамид) - самый доступный антифрикционный полимер. Хорошо обрабатывается на станках, имеет приемлемый коэффициент трения и достаточную прочность для средних нагрузок. Температурный диапазон - до +120 °C. Минус: полиамид чувствителен к влаге, впитывает воду, что меняет его размеры и свойства. Для фармацевтического оборудования с влажными санитарными циклами это требует тщательного расчета зазоров.
UHMWPE (сверхвысокомолекулярный полиэтилен) применяют в узлах, где нужна высокая износостойкость и ударная прочность при сравнительно низких температурах. Коэффициент трения ниже, чем у других полимеров, материал легче, но температурный предел - около +80-100 °C, что ограничивает его применение в горячих процессах.
В практике фармацевтического производства выбор между этими материалами определяется конкретной комбинацией температуры и среды. Для спиртовых смесей при комнатной температуре подходит PTFE или полиамид. Для горячего щелочного раствора в CIP-цикле - PTFE или PEEK. Для холодной вакуумной среды - UHMWPE или PTFE.
Твердосмазочные покрытия для открытых узлов трения
Твердосмазочные покрытия применяют в открытых узлах трения фармацевтического оборудования (зубчатые передачи, резьбовые штанги, шпиндели), когда требуется длительная работа без регулярного нанесения жидкой смазки и высокая стойкость к дезинфицирующим средствам.
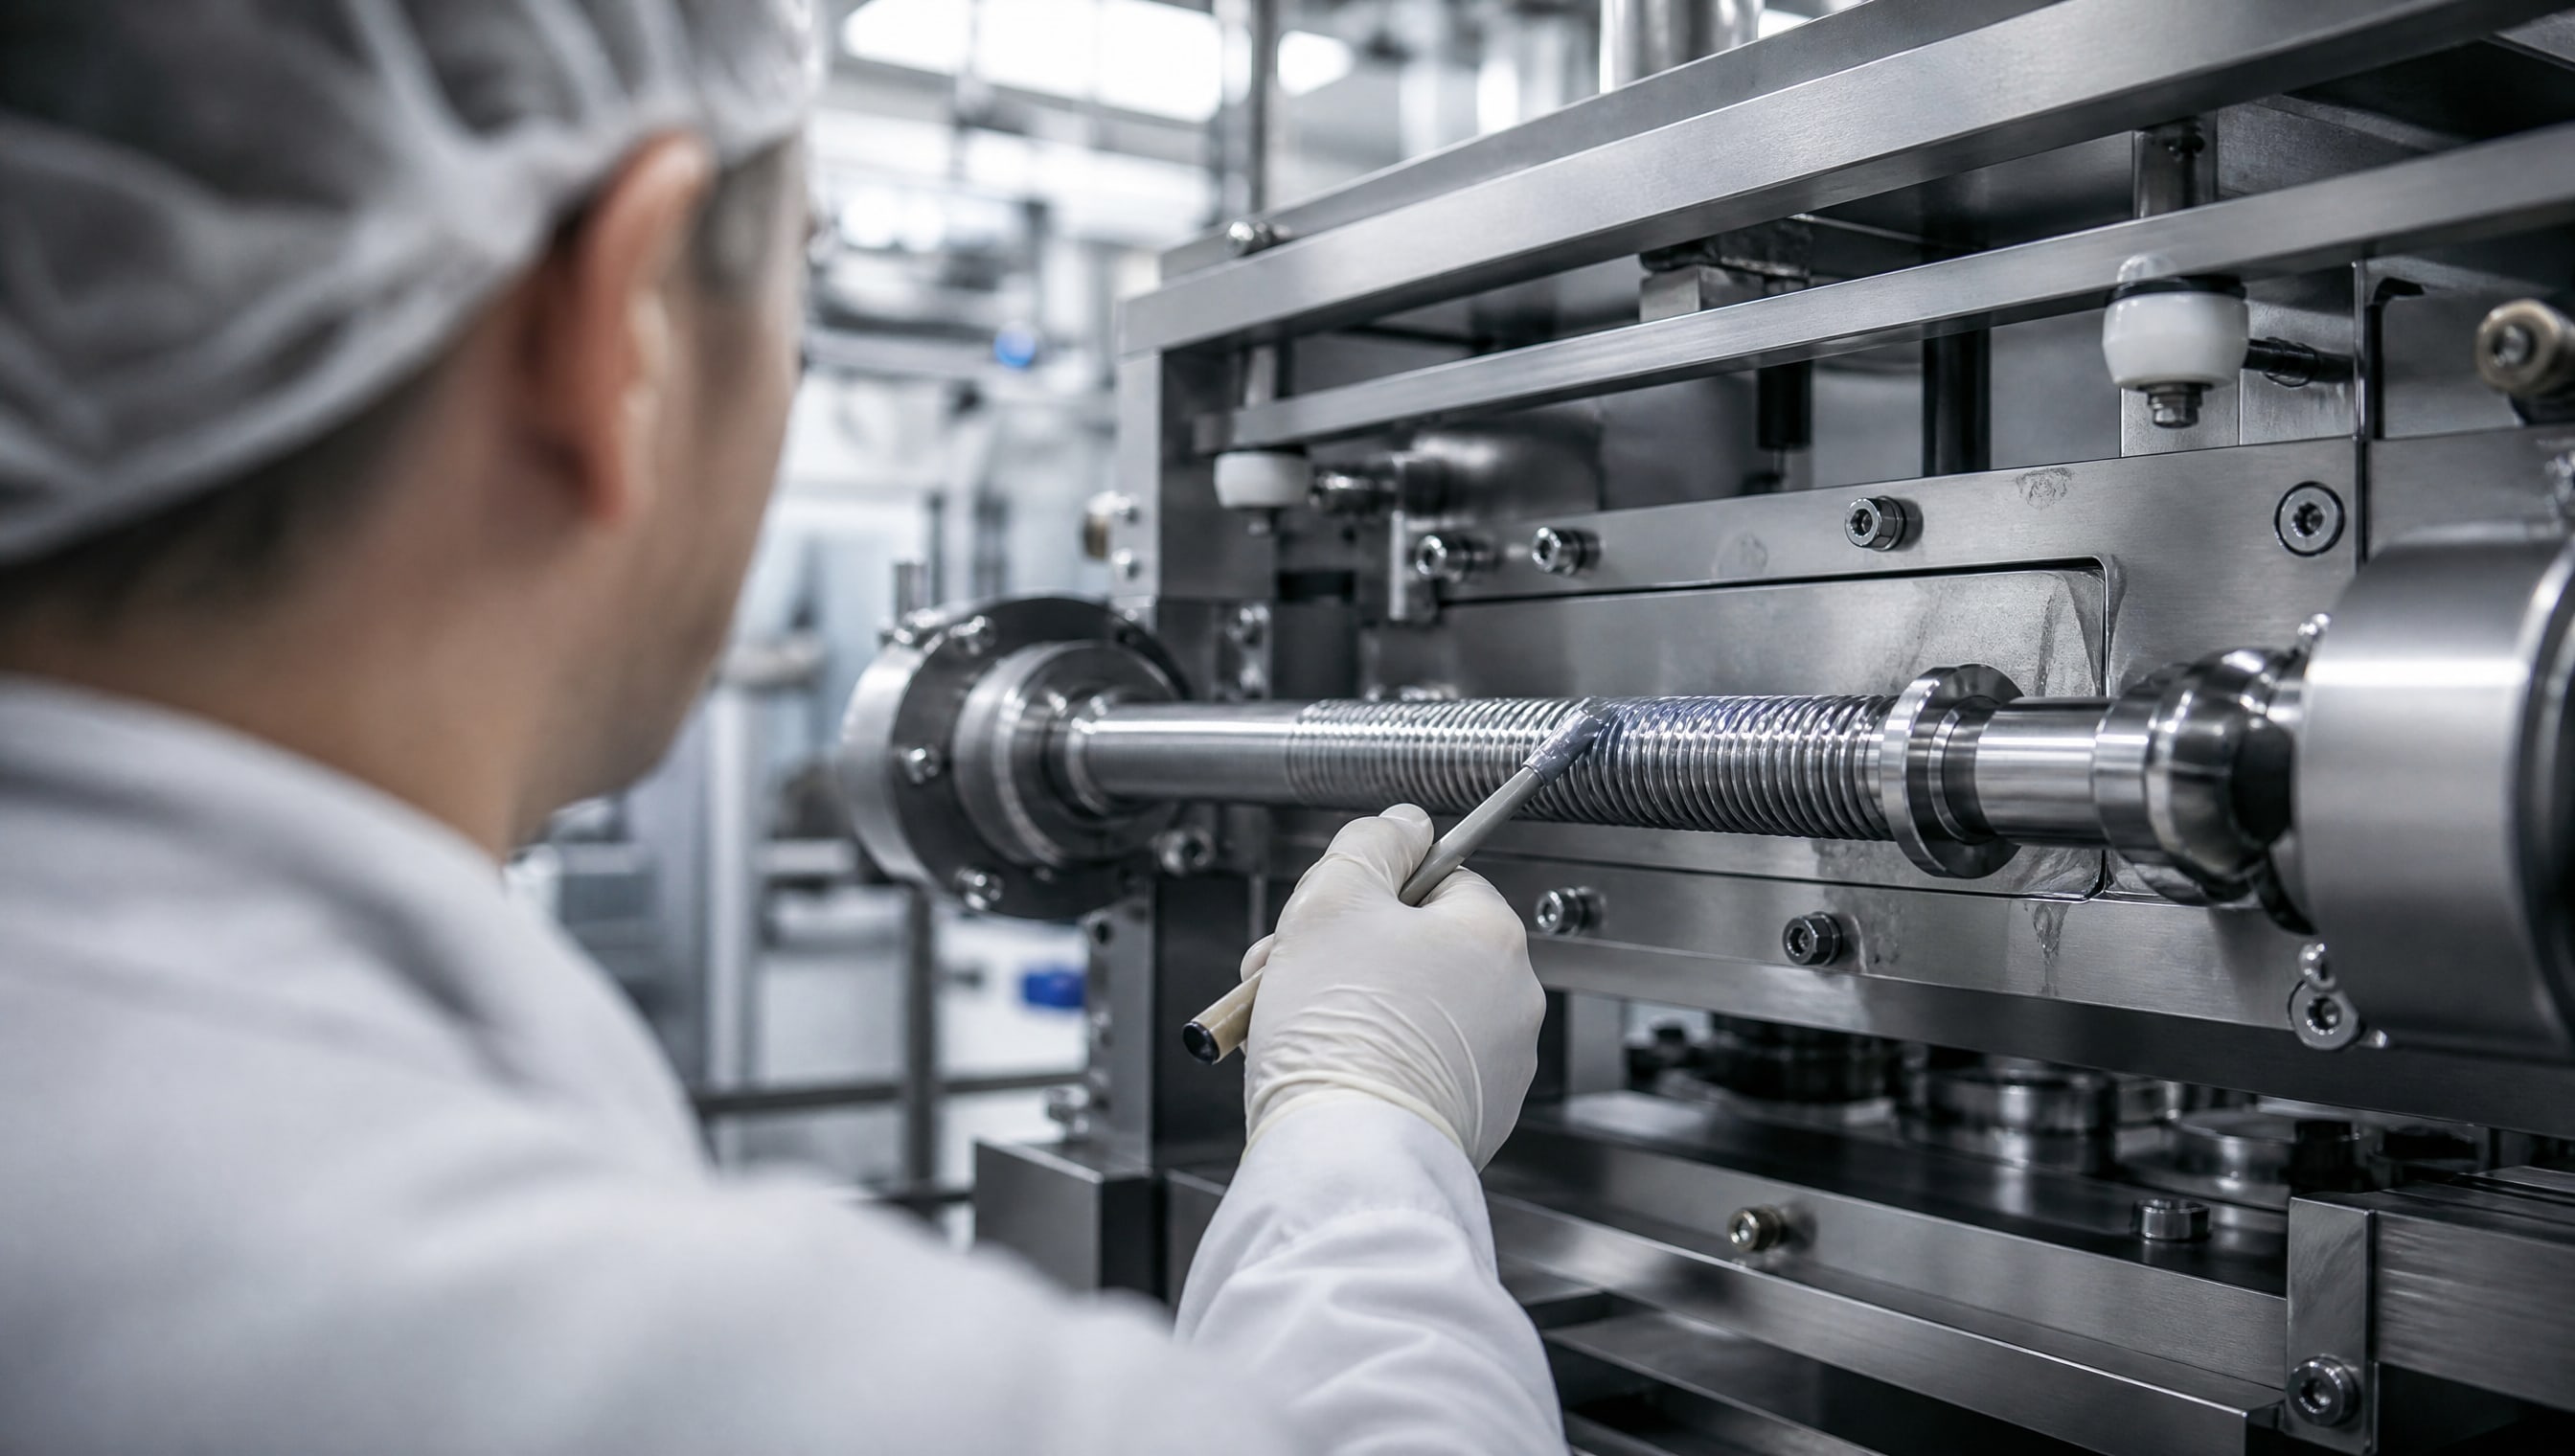
Основные типы покрытий:
Молибдендисульфид (MoS₂) - обеспечивает низкий коэффициент трения (0,1-0,15) и работает в широком диапазоне температур. При высокотемпературной работе MoS₂ может работать вплоть до +440 °C в зависимости от связующего вещества.
Графит - применяется для открытых узлов, хорошо работает при высоких температурах, но в присутствии влаги его эффективность снижается.
Комбинированные покрытия (MoS₂ + графит + полимерная связка) - обеспечивают комплексную защиту и адаптируются к переменным нагрузкам и температурам. Работают при температурах до +300 °C в стандартных фармацевтических применениях.
Для фармацевтического оборудования твердосмазочные покрытия должны обладать следующими свойствами: адгезией к металлическому основанию, стойкостью к щелочам и спиртам, минимальным образованием пыли (чтобы не загрязнять чистую среду) и предсказуемым износом во времени.
На практике в линиях фасовки и упаковки применяют такие покрытия на зубчатых колесах редукторов и направляющих скользящих затворов, что позволяет избежать необходимости регулярной смазки маслом и исключает риск попадания смазочного материала на упакованный продукт. Выбор конкретного типа покрытия зависит от того, работает ли узел при комнатной температуре или при повышенной, а также от частоты и интенсивности санитарной обработки.
Уплотнения для условий CIP и паровой стерилизации
Уплотнения в фармацевтическом оборудовании - это узлы, где материал критичнее всего.
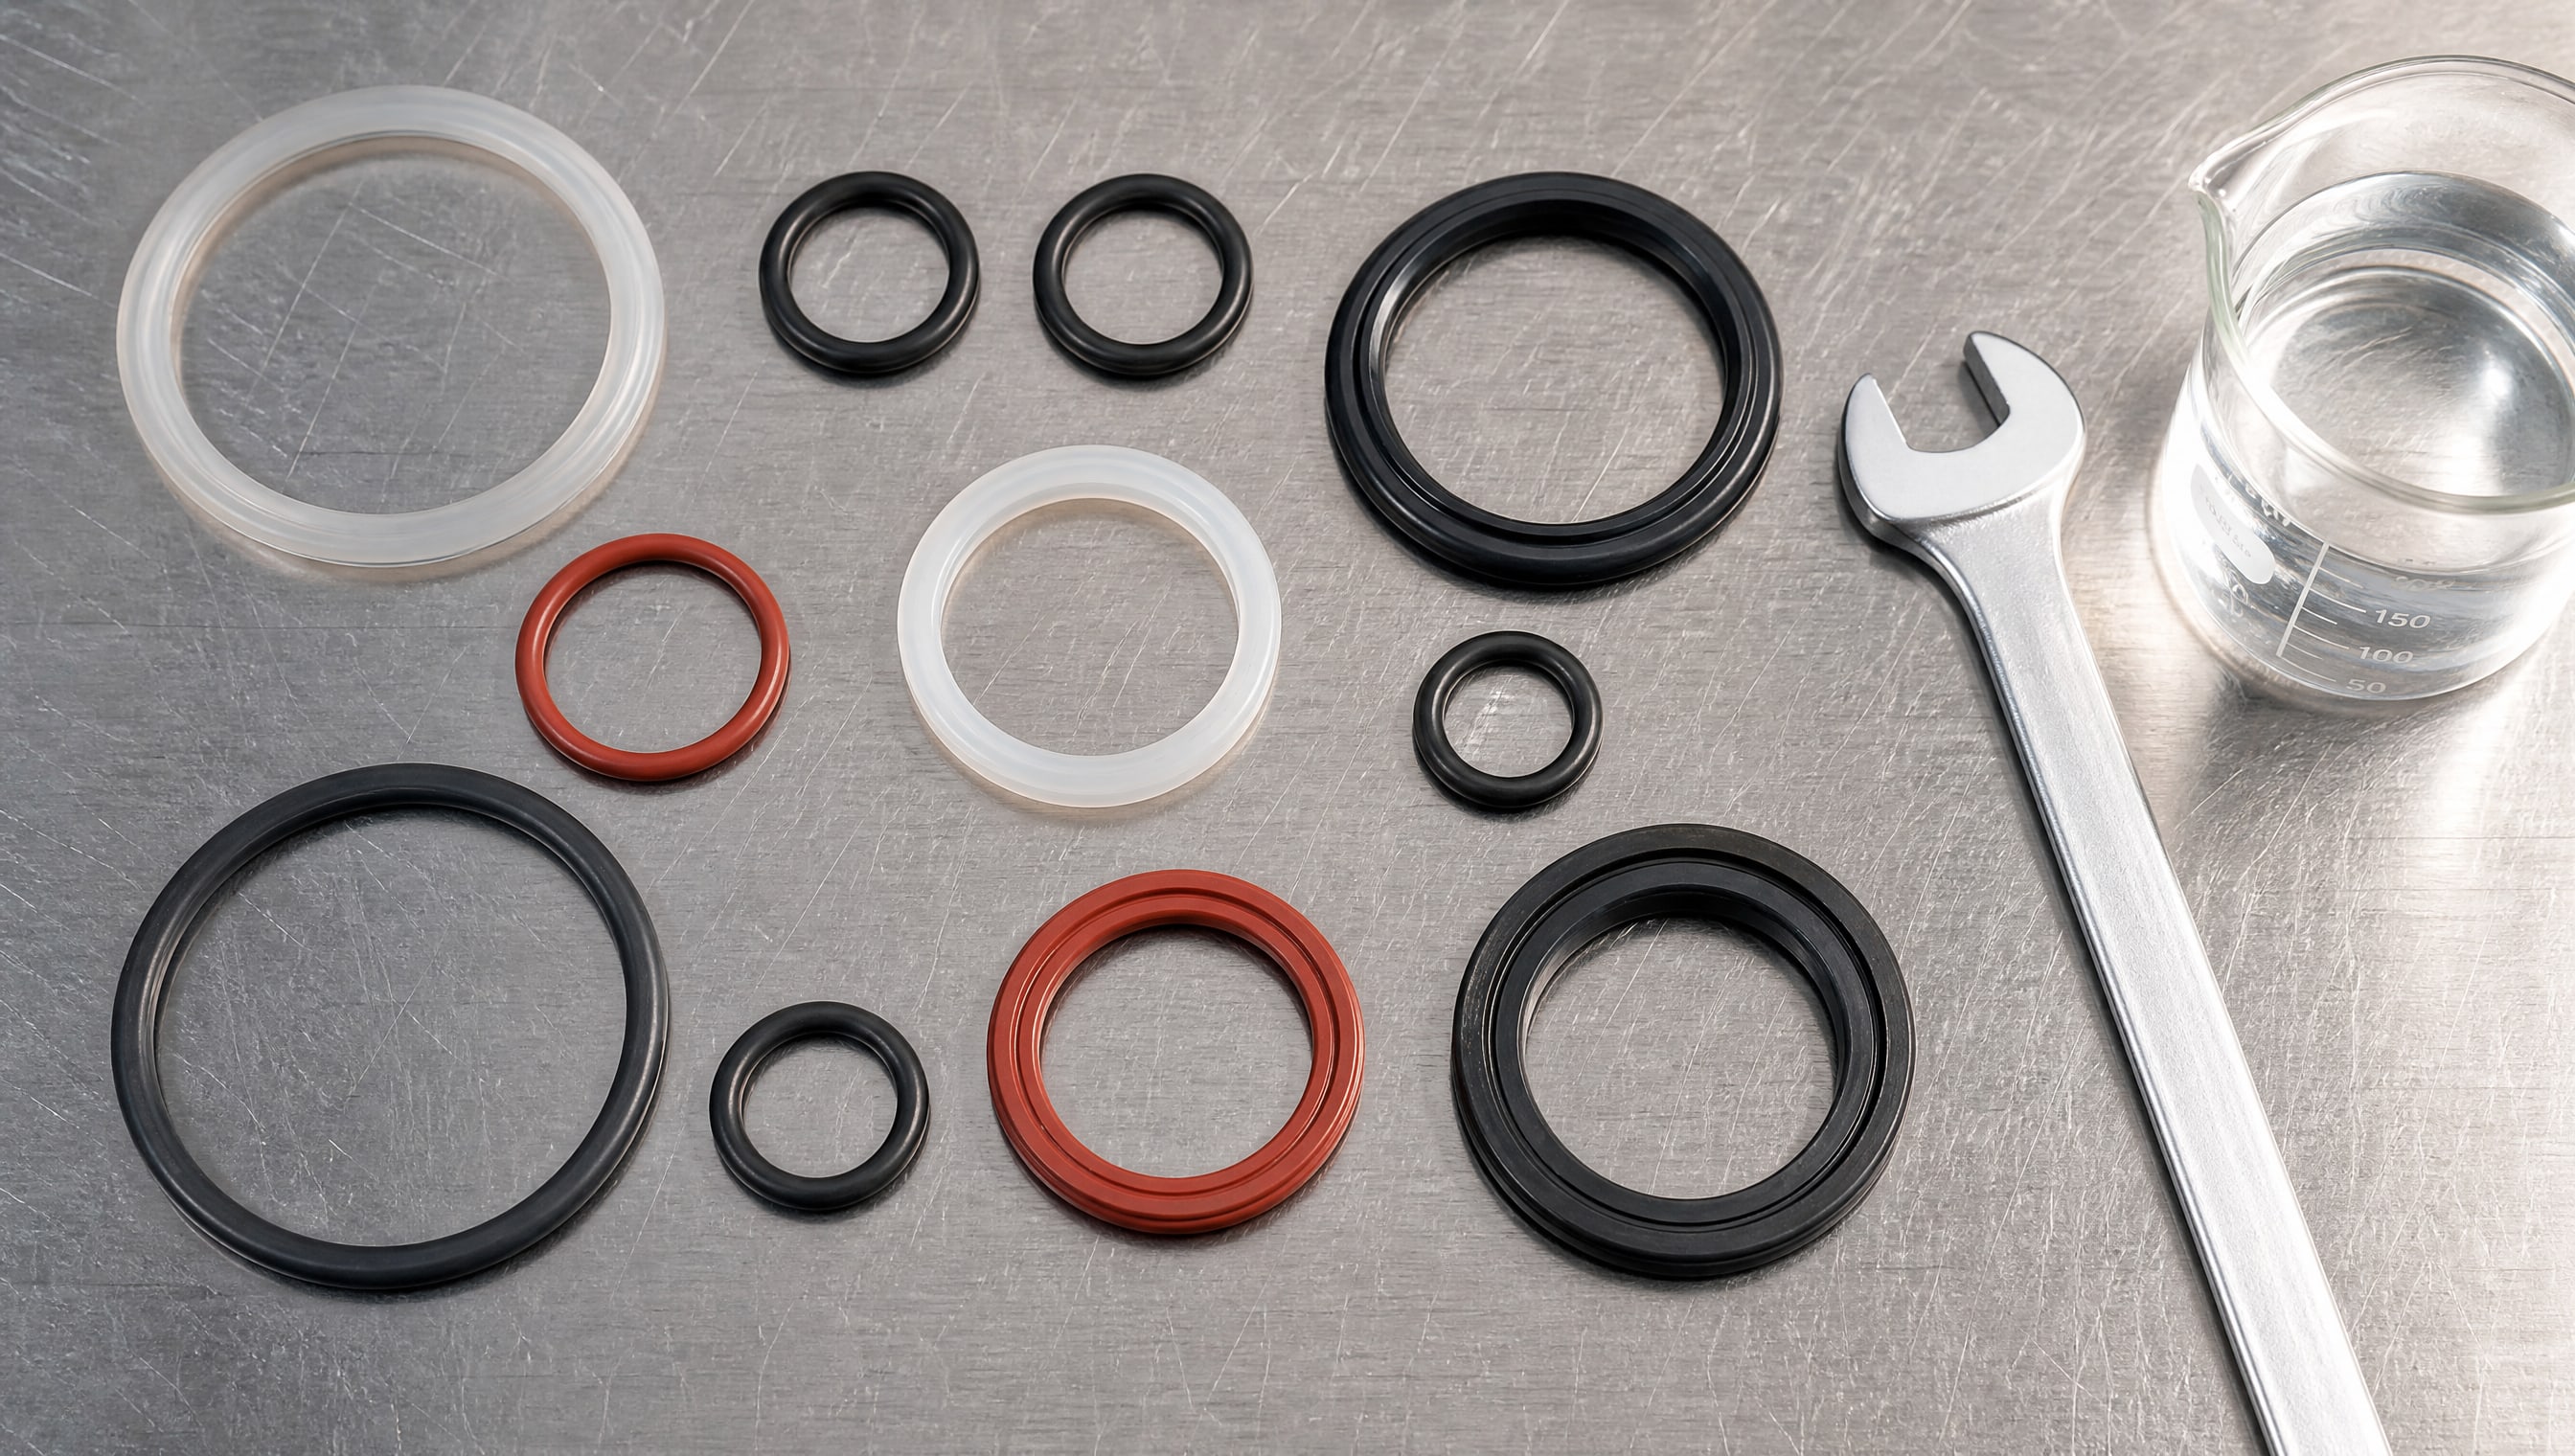
Они должны герметизировать внутренние полости при воздействии паровой стерилизации (SIP), циклов чистки горячими щелочными растворами (CIP), спиртовых дезинфектантов, буферных растворов и вакуума.
Требования к материалам уплотнений:
Температурная стойкость: отдельные цепи материала не должны разрушаться при паре +121 °C и выше. EPDM, FKM, PTFE и FFKM проходят эти испытания на совместимость.
Химическая стойкость к щелочам и кислотам: уплотнение работает в щелочной среде (pH 12-14) при CIP и затем в кислотной среде, потом опять в щелочной. Материал должен выдержать цикл без набухания и изменения размеров.
Стойкость к органическим растворителям: спиртовые смеси, ацетон и другие растворители, используемые в дезинфекции и производстве лекарств, могут размягчить резину. Для таких сред подбирают FKM высокой чистоты или FFKM.
Отсутствие миграции веществ: материал уплотнения не должен выделять в продукт посторонние молекулы. Для этого часто выбирают PTFE или специальные FKM-смеси с пищевым допуском.
Герметичность при вакууме: после цикла стерилизации паром часто идет охлаждение с созданием вакуума внутри емкости. Уплотнение не должно деформироваться и пропускать воздух.
На практике для одного оборудования могут использоваться разные материалы уплотнений в разных узлах. Например, в люке реактора может быть EPDM (для нормальных CIP-циклов), а в микро-фильтре - FFKM (из-за контакта с агрессивными органическими растворителями).
Методика РД 24.201-01-90 требует, чтобы при контроле качества поверхности трения уплотнений проводили измерение шероховатости профилометром-профилографом или сравнение с эталонами чистоты. Дефекты поверхности проверяют визуально с увеличением не менее 8×. Для деталей из материалов групп Б, В и Г (сюда относятся полимеры и композиты) минимальная толщина уплотнительной вставки должна быть не менее 0,1 наружного диаметра и не менее 8 мм для деталей диаметром менее 100 мм. Эти требования часто нарушаются при проектировании с использованием импортных чертежей, что приводит к преждевременному отказу.
Допуски, сертификаты и требования к материалам, контактирующим с продукцией
Для оборудования, где возможен контакт материала с фармацевтической продукцией (таблеточные прессы, капсульные машины, упаковочное оборудование), требуется подтвержденный пищевой допуск и совместимость с нормативами чистоты.
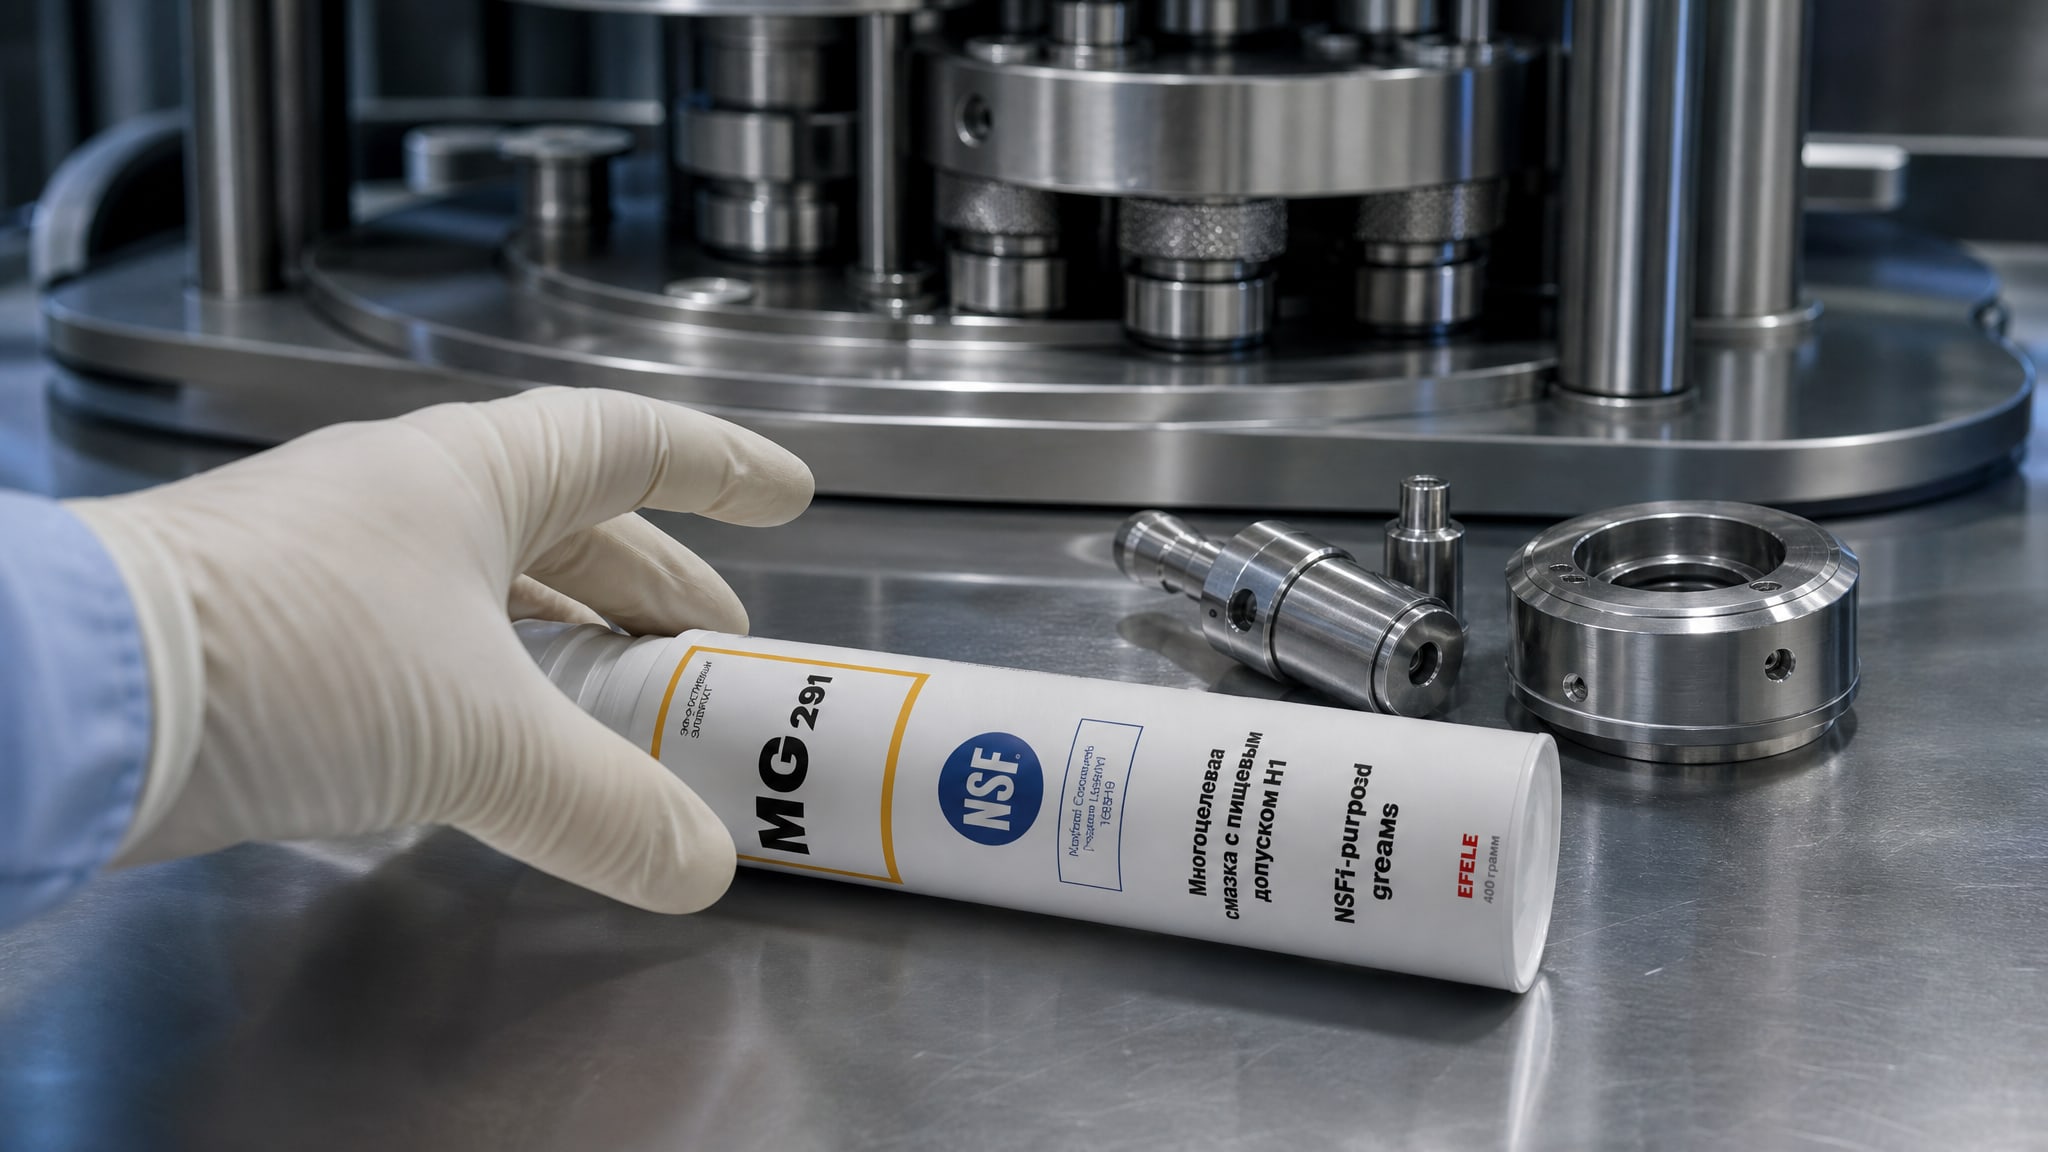
NSF H1 и H2: NSF H1 разрешает только случайный (не регулярный) контакт с пищей; материал при контакте не должен влиять на вкус, запах или цвет продукта. NSF H2 означает, что контакт с пищей запрещен, и материал может применяться только в тех частях оборудования, которые не соприкасаются с продукцией. Для таблеточного пресса, где направляющие и втулки расположены рядом с таблетирующей камерой, выбирают материалы с H1. Если же материал размещен на станине, далеко от продукта, подойдет H2.
Важный момент: пищевой допуск требуется смазочному материалу, а не материалу уплотнения или направляющей. Твердый полимер в направляющей может быть просто химически инертным, но если на этом узле используется жидкая смазка, то именно смазка должна иметь допуск. На больших таблеточных прессах часто применяют универсальные пластичные смазки с пищевым допуском, например EFELE MG-291, которая обеспечивает высокие антикоррозионные и противоизносные свойства, предотвращая проворот шпинделей и фреттинг в узлах крепления.
GMP и чистота процесса: в фармацевтике каждый материал, входящий в оборудование, должен быть описан в технической документации проекта оборудования. Производитель аппарата обязан предоставить сертификат совместимости материала (особенно если он контактирует с продукцией) с используемыми на производстве буферными растворами, растворителями и дезинфектантами. Этот сертификат часто называют «протоколом совместимости» или «паспортом совместимости». Без такого документа материал не может быть использован в узле, где возможен контакт с продуктом.
Сертификация и испытания: материалы для контакта с пищей и лекарствами в России должны пройти испытания по ГОСТ и иметь свидетельство о государственной регистрации. Для импортных материалов требуется эквивалентная документация и подтверждение совместимости с российским законодательством в области биологической безопасности.
Триботехнические испытания и контроль качества материалов
Выбор материала для узла трения в фармацевтическом оборудовании невозможен без триботехнических испытаний - лабораторных тестов, которые имитируют реальные условия работы и позволяют оценить коэффициент трения, износ, адгезию покрытия и химическую стойкость.
Основные виды испытаний:
Измерение коэффициента трения на машине трения (четырехшариковая машина ASTM D4172, схема "палец-диск"). Результат показывает, насколько легко будут проворачиваться узлы в эксплуатации и сколько энергии нужно для преодоления трения.
Тест износа - образец материала работает определенное время под заданной нагрузкой и в стандартной среде (масло, вода, спирт). Измеряют величину потери объема или массы. Критерий - образец должен потерять не более 10-20% от первоначального объема за тестовый период.
Адгезия покрытия - проверяют, насколько прочно покрытие держится на металлическом основании. Применяют метод отслаивания или царапания; покрытие считается хорошим, если не отслаивается при механическом воздействии.
Испытание в агрессивной среде - образец помещают в щелочной раствор (pH 12), кислотный раствор (pH 2-3), спиртовую смесь на 24-72 часа. Затем проверяют изменение размеров, массы и механических свойств. Допустимое изменение размера для полимеров - не более 5%, для специальных FKM - не более 3%.
Тест CIP-совместимости - образец испытывают в циклах: горячий щелочной раствор +70 °C, холодная вода, горячая кислота +60 °C, холодная вода. Цикл повторяют 5-10 раз. После этого образец не должен изменить размер более чем на 2%, а его прочность на разрыв не должна упасть более чем на 10%.
На практике испытания проводят в специализированных лабораториях до запуска оборудования в производство. Закупщики и инженеры требуют от производителя материалов или компонентов предоставить протоколы испытаний или сертификаты совместимости, подписанные аккредитованной лабораторией. Эти документы становятся частью досье проекта оборудования (IQ/OQ/PQ документация).
Типичные ошибки при выборе материалов для фармцеха
Одна из распространенных ошибок - использование материала только на основе его названия или репутации, без анализа конкретных условий узла.
Например, полиамид (PA) часто рекомендуют как «универсальный антифрикционный материал», но он впитывает влагу и изменяет размеры в системах с высокой влажностью, что приводит к потере герметичности уплотнений и клиниканию узлов.
Вторая ошибка - предположение, что если материал химически стойкий к щелочам и кислотам отдельно, он подойдет для фармацевтического применения. На самом деле критичны не только химстойкость, но и совместимость с комбинированным воздействием: например, горячая щелочь + последующее охлаждение + вакуум + спиртовая дезинфекция создают напряжения в материале, которые не возникают при испытании с одной щелочью в стационарных условиях.
Третья ошибка - выбор твердосмазочного покрытия без учета температурного режима. Покрытия на основе MoS₂ работают эффективно при температурах до +300 °C, но выше этого предела их эффективность снижается. Если оборудование периодически нагревается выше +350 °C (например, при стерилизации паром в автоклаве), такое покрытие может окисляться и терять адгезию.
Четвертая ошибка - игнорирование требований к чистоте поверхности. Согласно РД 24.201-01-90, шероховатость поверхности трения должна контролироваться и соответствовать стандартам. На практике многие производители игнорируют эту требование, что приводит к повышенному износу и шуму в узлах.
Пятая ошибка - выбор импортного материала или уплотнения без проверки на российскую совместимость и без документов на пищевой допуск. Если материал имеет NSF H1 в США, это не означает автоматически, что он пройдет регистрацию в России и может использоваться в фармацевтическом оборудовании.
Практические рекомендации для инженеров и закупщиков
При выборе материала для конкретного узла трения в фармацевтическом оборудовании следуйте алгоритму:
1. Составьте матрицу эксплуатации: температурный диапазон, химический состав среды (щелочи, кислоты, растворители), вид нагрузки, режимы CIP/SIP, требования к чистоте и возможность контакта с продуктом.
2. Определите приоритеты: что критичнее для узла - низкий коэффициент трения, химстойкость, температурная стойкость, чистота поверхности или допуск на контакт с продуктом.
3. Подберите материал в соответствии с приоритетами: для направляющих средних нагрузок с CIP - PTFE или PEEK; для уплотнений с органическими растворителями - FKM или FFKM; для открытых зубчатых передач без смазки - твердосмазочное покрытие на основе MoS₂.
4. Запросите протоколы испытаний и сертификаты совместимости: все материалы, контактирующие с продукцией, должны иметь письменное подтверждение совместимости с буферными растворами, дезинфектантами и условиями CIP/SIP на вашем производстве.
5. Проверьте требования GMP и документацию: убедитесь, что материал занесен в техническую документацию оборудования и имеет свидетельство о регистрации (для России).
6. При необходимости заказите специальное триботехническое испытание: если узел работает в нестандартных условиях (необычная комбинация температуры и среды), запросите у производителя образец и проведите независимые испытания в аккредитованной лаборатории.
Часто задаваемые вопросы
Что такое коэффициент трения и почему он важен для узлов в фармацевтическом оборудовании?
Коэффициент трения (обозначается μ) - это безразмерная величина, которая показывает, какую часть от нормального давления составляет сила трения на поверхности раздела двух материалов. Например, PTFE имеет коэффициент около 0,05-0,1, полиамид -0,2-0,3, сталь по стали -0,6-0,8. В фармацевтическом оборудовании низкий коэффициент трения позволяет снизить энергопотребление машины, уменьшить нагрев в узлах и продлить ресурс работы направляющих и втулок. Кроме того, низкое трение означает более предсказуемый и плавный ход направляющих, что важно для точности дозирования в таблеточных прессах и капсульных машинах.
Чем DLC-покрытие отличается от твердого хрома в узлах трения фармацевтического оборудования?
DLC (Diamond-Like Carbon) - это углеродное покрытие, которое обладает высокой твердостью (до 3000 HV), низким коэффициентом трения (0,1-0,15) и стойкостью к износу. Твердый хром имеет твердость 900-1200 HV, коэффициент трения выше (0,3-0,5) и требует регулярной смазки. В фармацевтическом оборудовании DLC-покрытие привлекательно тем, что работает дольше между переполировками, лучше переносит абразивные загрязнения и не требует постоянной смазки. Однако DLC более дорогое, чем твердый хром, и требует специальной техники нанесения. Выбор между ними зависит от бюджета проекта и требований к ресурсу узла.
Является ли PTFE (фторопласт) универсальным решением для всех узлов трения в фармацевтическом оборудовании?
Нет. PTFE ценится за химическую инертность и низкий коэффициент трения, но имеет сравнительно низкую механическую прочность и температурный предел +250 °C. Для узлов с высокими нагрузками (например, главный шпиндель таблеточного пресса) лучше подходит PEEK или армированный полиамид. Для открытых зубчатых передач без смазки нужны твердосмазочные покрытия. Для уплотнений, контактирующих с органическими растворителями, подойдет FKM или FFKM. Правило простое: каждый узел требует отдельного анализа.
Что означает пищевой допуск NSF H1 и почему он важен для фармацевтического оборудования?
NSF H1 - это разрешение на случайный (не регулярный) контакт смазочного материала с пищей без влияния на ее органолептические свойства (вкус, запах, цвет). В фармацевтическом оборудовании H1 требуется для смазок, применяемых в узлах рядом с продуктом: на таблеточных прессах, капсульных машинах, упаковочных линиях. Наличие H1 гарантирует, что случайное попадание смазки на таблетку или капсулу не сделает продукт непригодным. Для оборудования, где узлы расположены далеко от продукта (станины, редукторы, концевые механизмы), достаточно H2 - контакт с пищей запрещен, но материал не требует дополнительной регистрации.
Почему на условиях CIP/SIP материал дает сбой, если он прошел испытание на совместимость с щелочами и кислотами отдельно?
Потому что цикл CIP/SIP - это не просто воздействие щелочи или кислоты, а их комбинированное и циклическое влияние с перепадами температуры и давления. Когда материал нагревается в щелочной среде, его молекулы расширяются. Затем, при охлаждении и переходе на кислоту, материал сжимается. Повторяющиеся циклы создают внутренние напряжения, которые могут привести к микротрещинам и потере герметичности, даже если материал прошел тесты на статическую совместимость с щелочью и кислотой по отдельности. Поэтому для фармацевтического оборудования требуется испытание именно в цикле, не менее 5-10 повторов.
Заключение
Выбор материалов для узлов трения в фармацевтической промышленности - это многофакторная задача, которая начинается не с названия материала, а с анализа условий работы узла. Температура, химический состав среды, нагрузки, режимы санитарной обработки (CIP/SIP) и требования к контакту с продукцией - все эти факторы вместе определяют правильный материал. Основные антифрикционные полимеры (PTFE, PEEK, PA, UHMWPE) имеют разные области применения и не взаимозаменяемы. Твердосмазочные покрытия подходят для открытых узлов трения при работоспособности до +300 °C и выше в зависимости от состава. Уплотнения требуют особого внимания: они должны выдерживать паровую стерилизацию, щелочи, кислоты и вакуум одновременно.
Следующий практический шаг - составить матрицу эксплуатации для каждого критичного узла вашего оборудования, указав все условия работы и требования. Затем запросите у производителя компонентов (поставщика полимеров, уплотнений или покрытий) протоколы триботехнических испытаний и сертификаты совместимости с вашей специфической средой и дезинфектантами. На этот анализ часто уходит время, но он предотвращает дорогостоящие отказы оборудования на производстве и обеспечивает соответствие требованиям GMP и регулятивных документов в фармацевтической промышленности.