Испарение растворителей из антифрикционного покрытия - это не мгновенный процесс и не финальная стадия подготовки пленки. Это сложная двухэтапная система: сначала летучие компоненты быстро уходят из жидкой пленки, затем диффузионные процессы медленнее извлекают остатки из уже твердеющей матрицы. Контроль испарения напрямую влияет на адгезию покрытия, его прочность и готовность к нагрузкам. Закупщики и инженеры сталкиваются с вопросом: как гарантировать, что пленка действительно готова, а не просто пересохла снаружи при влажном ядре? Эта статья разбирает конкретные методики испытаний, стандарты и схемы контроля, которые применяют в лабораториях и на производствах.
Статья адресована техническим специалистам, инженерам ОТК и снабженцам, которые подбирают и проверяют антифрикционные покрытия. Вы узнаете, как правильно организовать испытания на испарение, какие приборы и условия среды использовать, какие стандарты опираются на фактические данные, и как избежать типичных ошибок при интерпретации результатов.
Двухстадийный процесс испарения растворителей в пленке
Когда вы наносите антифрикционное покрытие тонким слоем на подложку, растворители начинают улетучиваться сразу.
Однако этот процесс не равномерен. На первой стадии из жидкой пленки быстро испаряются наиболее летучие компоненты - их молекулы находятся на поверхности, контактируют с воздухом и легко переходят в газообразное состояние. Эта фаза может длиться несколько минут при стандартных условиях.
На второй стадии, когда пленка уже начинает твердеть и формировать полимерную матрицу, остальные растворители (менее летучие, высококипящие) должны диффундировать через уплотняющийся материал. Этот процесс идет значительно медленнее, потому что молекулам приходится «пробираться» через формирующуюся структуру. Здесь уже недостаточно просто дождаться испарения: нужна диффузия через твердеющее вещество.
Именно поэтому растворитель может остаться в покрытии даже спустя несколько часов нанесения. Если пленка кажется сухой на ощупь, это не гарантирует, что внутри нет летучих компонентов. Эта двухстадийность принципиальна при проектировании методики испытаний: нужно контролировать оба этапа, а не только визуальное высыхание.
Стандартные условия среды при испытаниях
Один из главных источников погрешностей при испытаниях покрытий - это несогласованность климатических параметров.
Если вы проводите испытания при разных температурах и влажности, результаты не будут сравнимы. Поэтому международная и российская практика рекомендуют фиксированные условия.
Предпочтительные условия для контроля антифрикционных покрытий, особенно при спорных или критичных оценках:
Эти параметры указаны в нормативных приложениях к стандартам контроля лакокрасочных материалов и давно приняты лабораториями. Если в цехе другие условия (например, 15 °C или 70 % влажности), скорость испарения растворителя будет совсем другой: при низкой температуре процесс замедлится, при высокой влажности воздуха летучие компоненты будут «упираться» в более насыщенную атмосферу и уходить медленнее.
При организации испытаний на производстве нужно либо создать условия близкие к стандартным, либо явно указать в протоколе, при каких параметрах проводилось тестирование, и не сравнивать с результатами, полученными в других климатических режимах.
Определение массовой доли нелетучих веществ как основной метод
Когда говорят об испарении растворителя, в лабораториях обычно контролируют обратную величину - массовую долю нелетучих (твердых) веществ в покрытии.
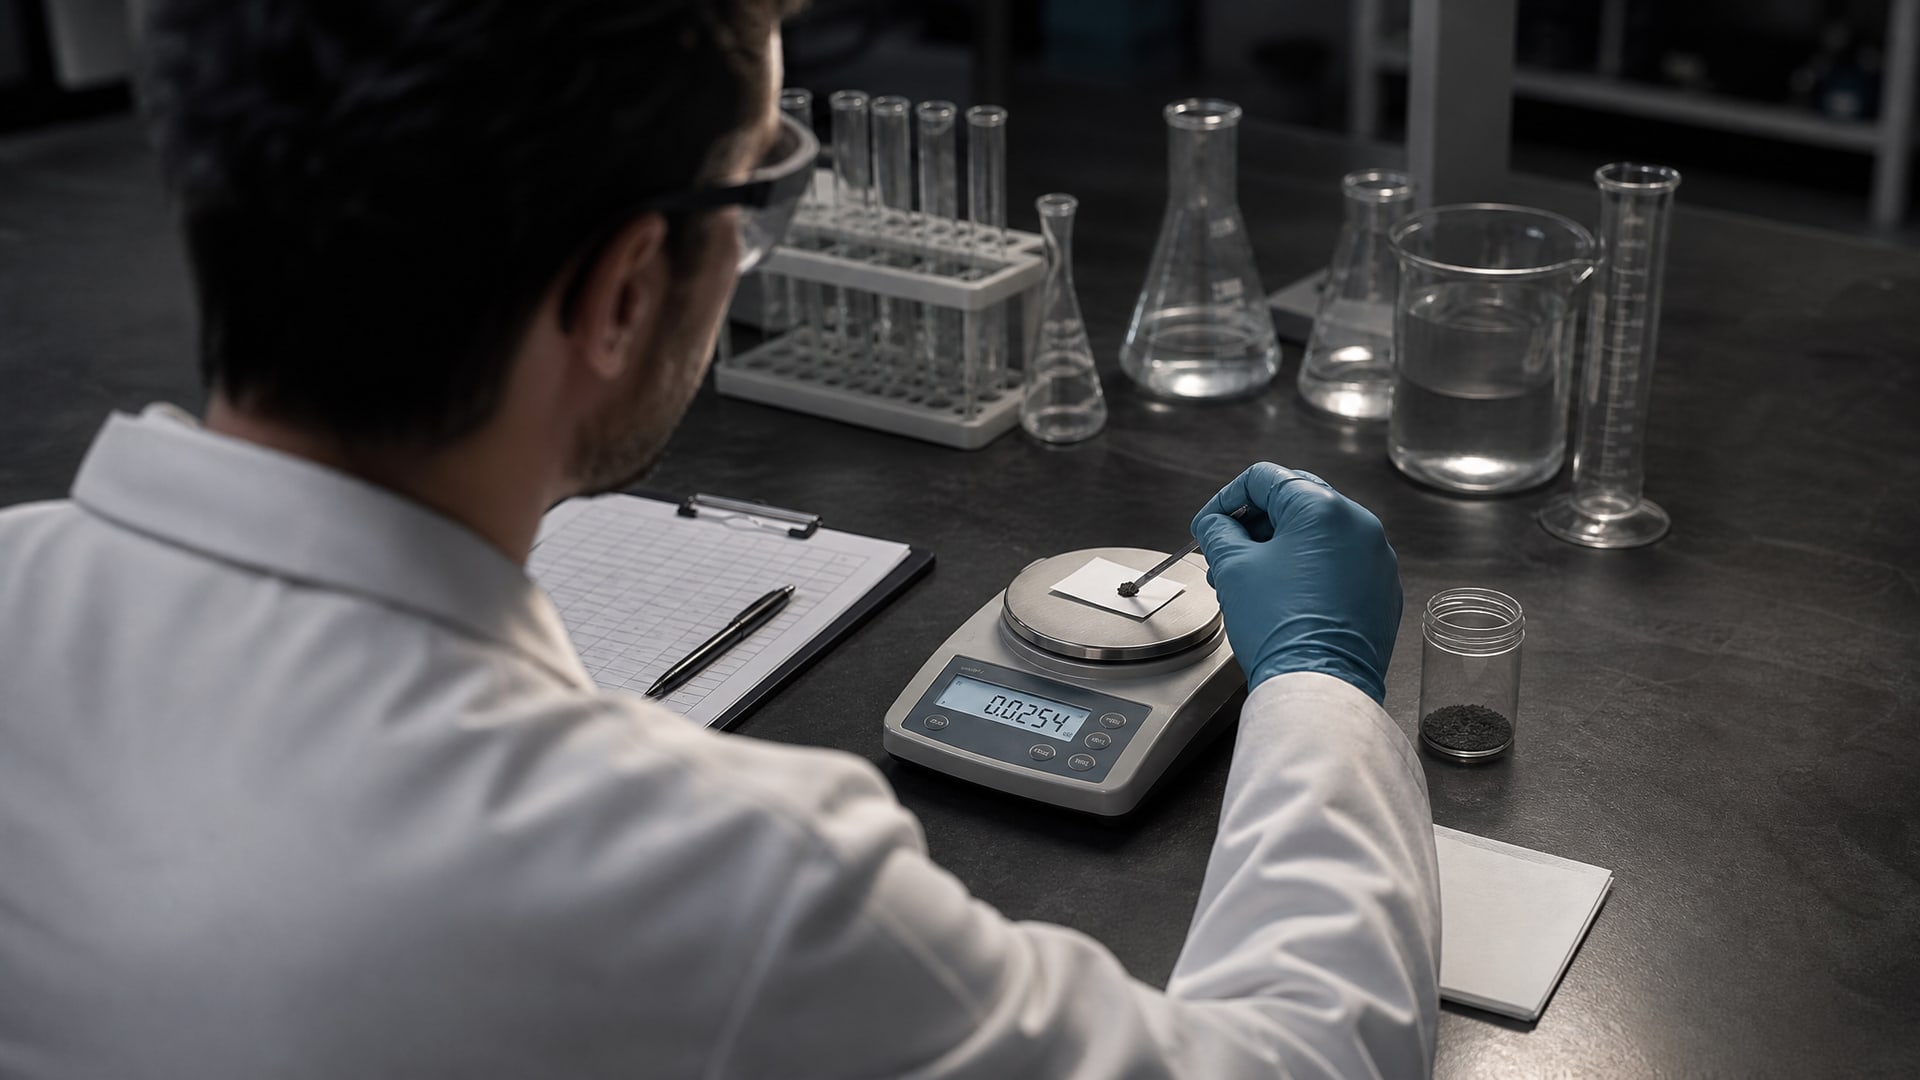
Логика простая: если вы знаете, сколько в исходном покрытии было нелетучих компонентов и сколько осталось после сушки, вы поймете, сколько растворителя действительно улетучилось.
Методика такова:
Берют образец жидкого покрытия (обычно 1–2 грамма) и взвешивают его с точностью до 0,0001 грамма
Помещают образец в сушильный шкаф или подвергают инфракрасному нагреву
Сушат образец циклами: 5–15 минут при температуре, зависящей от типа материала, затем охлаждают в эксикаторе и взвешивают снова
Повторяют цикл до тех пор, пока разница между двумя последовательными взвешиваниями не станет меньше установленной (обычно 0,5 мг или 0,1 %)
Остаток на дне чашки - это нелетучие вещества (смола, пигменты, наполнители); разница между исходной и конечной массой - испарившийся растворитель
Для густых лакокрасочных материалов типовой режим сушки выглядит так: инфракрасная лампа на 5 минут или термостат на 12–15 минут, затем повторные циклы по 3–5 минут до стабилизации. Ускорять сушку нельзя - можно вместе с растворителем потерять летучие фрагменты самого связующего, и результат будет завышен.
Этот метод дает количественный результат в процентах и служит базой для оценки, какой объем растворителя ушел из пленки и какой остался.
Контроль толщины пленки: мокрая и сухая толщина
Еще одна типичная ошибка: измеряют только толщину мокрой пленки (WFT, wet film thickness) сразу после нанесения и забывают про толщину сухого слоя (DFT, dry film thickness, или ТСП).
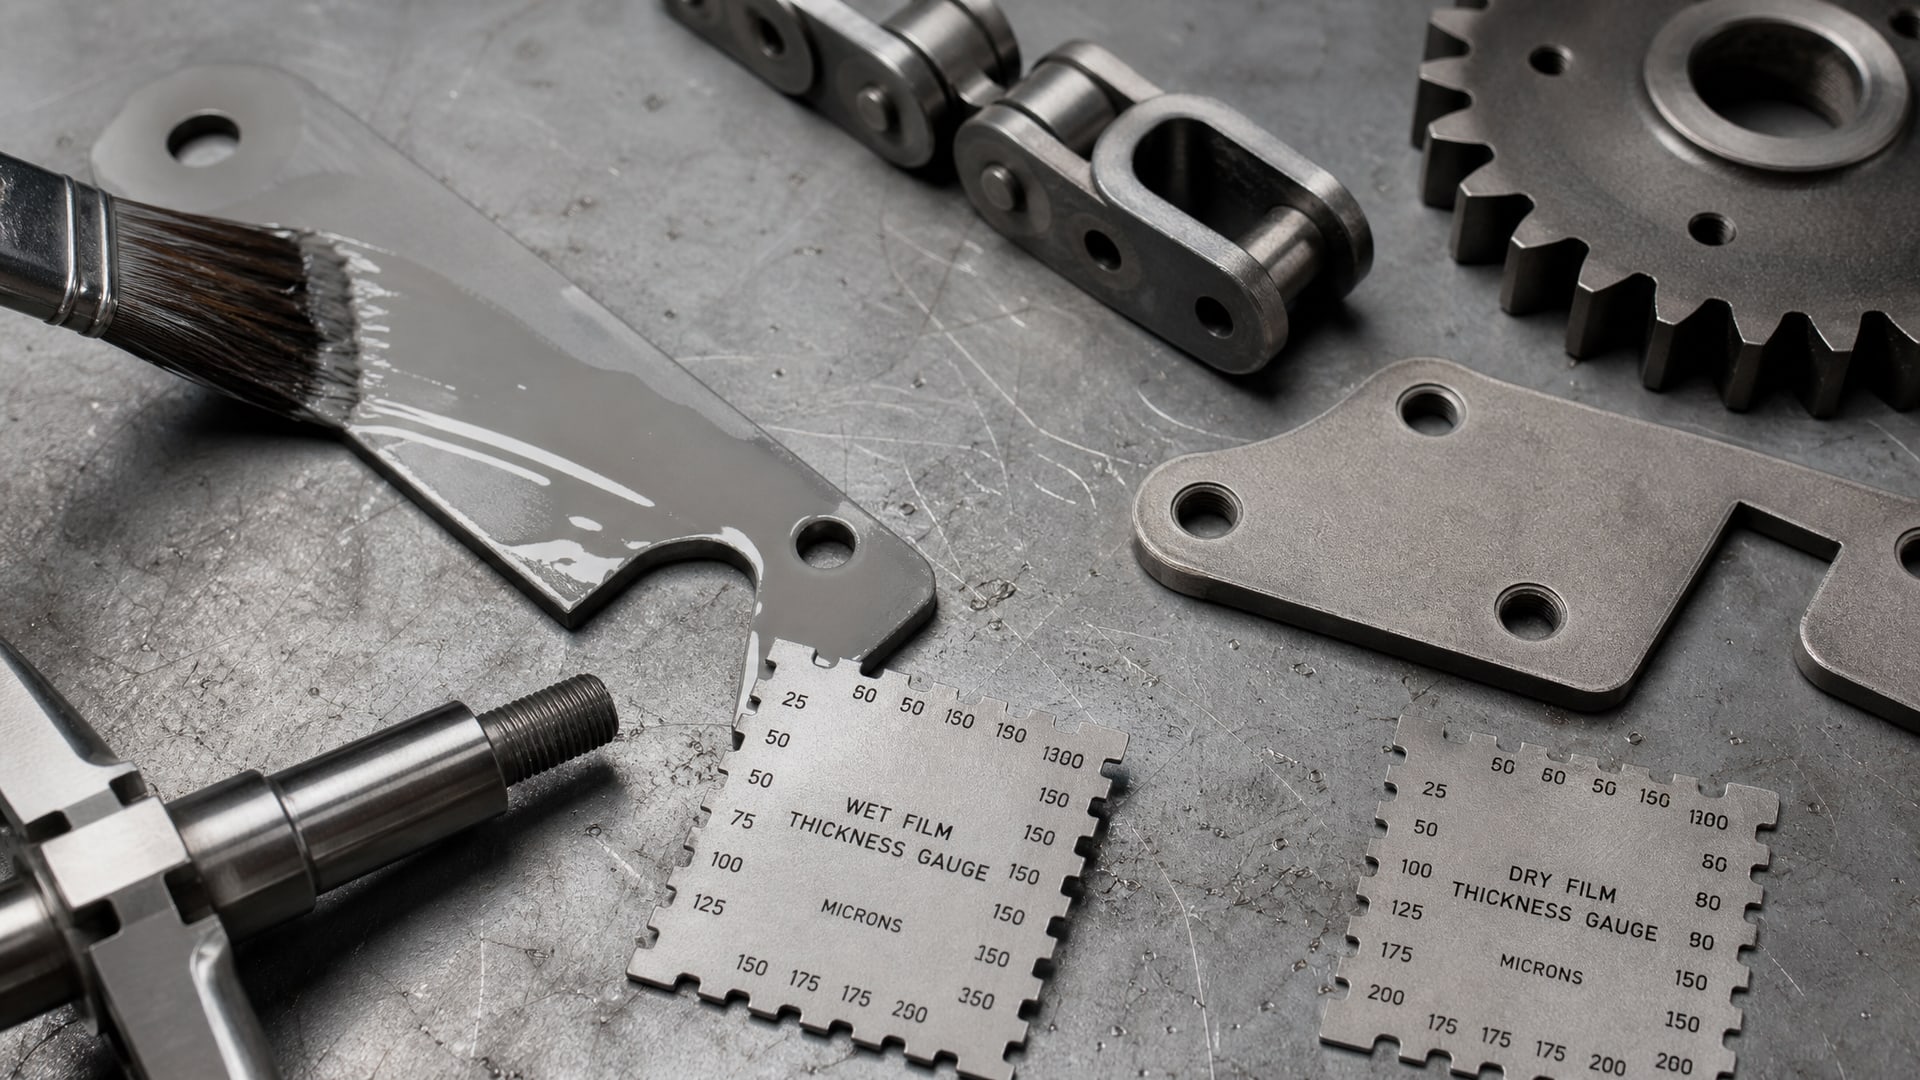
Проблема в том, что при испарении растворителей пленка значительно уменьшается в объеме.
Практические данные показывают, что потеря объема составляет порядка 40–50 %. Это означает, что если вы нанесли мокрый слой толщиной 10 микрометров, после полного испарения растворителя останется примерно 5–6 микрометров сухого покрытия. Если эту разницу не учитывать, можно получить покрытие, которое визуально выглядит плотным, но на самом деле тоньше необходимого.
Для контроля толщины используют:
Мокрую пленку: линейку или специальный калибр (толщиномер для мокрого слоя), измеряют сразу после нанесения
Сухую пленку: электромагнитный толщиномер (если основание ферромагнитное, например сталь) по ГОСТ или ISO 2178, или индукционный толщиномер (для немагнитных оснований) по ISO 2360
Измерения нужны в нескольких точках образца, чтобы убедиться в однородности. И обязательно нужно зафиксировать толщину сухого слоя спустя время, достаточное для испарения основной массы растворителя - обычно это указано в техническом регламенте конкретного покрытия.
Испытания адгезии и стойкости как дополнение к контролю испарения
Испарение растворителя и адгезия покрытия - это не одно и то же.
Можно иметь идеально высохшую пленку с остаточными растворителями внутри, и в то же время плохую адгезию из-за неправильной подготовки основания. Обратное тоже верно: даже при полном испарении можно получить низкую адгезию.
Однако адгезионные испытания полезны как индикатор: если адгезия аномально низкая, одной из причин может быть именно остаток растворителя, который не позволил полимерной матрице правильно сформироваться и «схватиться» с основанием.
Для количественной оценки адгезии антифрикционных покрытий применяют метод нормального отрыва по ГОСТ 27890-88. Методика такова:
На подготовленную и обезжиренную подложку наносят три слоя антифрикционного покрытия
Каждый слой - толщина 4–5 микрометров, интервал между слоями 15 минут при +20 °C
Последний слой выдерживают не менее 120 минут при тех же условиях
Затем проводят испытание на отрыв: специальное приспособление перпендикулярно отрывает покрытие от основания
Фиксируют усилие отрыва в МПа
Если результат ниже нормы, проверяют, был ли достаточный интервал между слоями и достаточная ли выдержка перед испытанием. Недостаточное испарение растворителя из нижних слоев может помешать хорошей адгезии.
Параллельно полезно провести испытание на стойкость к растворителям методом протирания (ASTM D5402). Тест выглядит так:
На сухое покрытие наносят растворитель (обычно спирт или уайт-спирит)
Протирают тестовую зону размером 150 × 25 мм туда-сюда определенное число раз
Переход между этапами протирания должен быть не позднее чем через 10 секунд
После теста оценивают, не потускнело ли покрытие, не появились ли пятна или размягчение
Если покрытие не прошло этот тест, это может означать, что либо оно еще не полностью отвердело (остаток растворителя ослабляет полимерную сетку), либо в его составе используются растворители, чувствительные к протиранию.
Комплексная схема испытаний для лаборатории и приемки
На практике для полноценного контроля антифрикционного покрытия нужно сочетать несколько методов.
Вот типовая схема, которую применяют при подборе и аттестации материалов:
Первый этап: подготовка образцов
Подложка: стальная пластина, обезжиренная ацетоном или спиртом
Выдержка после обезжиривания: 15 минут при комнатной температуре
Климатические условия: (23 ± 2) °C, (50 ± 5) % влажности
Число параллельных образцов: минимум 3
Второй этап: нанесение покрытия
Число слоев: 3 (для адгезионных испытаний) или 1 (для определения нелетучих веществ)
Толщина одного слоя (мокрая): контролируют калибром или подбирают по давлению распыления
Толщина каждого слоя после испарения: 4–5 микрометров
Интервал между слоями: 15 минут при +20 °C
Выдержка после последнего слоя: минимум 120 минут перед испытанием
Третий этап: контроль испарения
Измерение толщины сухого слоя по ГОСТ 2178 или ISO 2360 (в зависимости от подложки)
Определение массовой доли нелетучих веществ на отдельных образцах (описано выше)
Визуальная оценка: пленка должна быть матовой, без липкости на ощупь
Четвертый этап: испытания на функциональность
Адгезия по методу нормального отрыва (ГОСТ 27890-88)
Стойкость к растворителям методом протирания (ASTM D5402) - для проверки полноты отверждения
При необходимости: испытания на стойкость к жидкостям методом контактной капли (ГОСТ 9.302-88)
Если все параметры в норме, покрытие признается пригодным. Если хотя бы один результат не соответствует спецификации, ищут причину: недостаточно ли был интервал между слоями, правильно ли хранилось покрытие, соответствуют ли условия в цехе стандартным параметрам.
Практические рекомендации по режимам сушки
Выбор режима сушки антифрикционного покрытия зависит от его состава и требуемой скорости производства.
Главное правило: растворители должны уходить постепенно, сначала летучие, затем менее летучие.
Если сушить слишком быстро (например, на горячей плите или под прямым солнцем), поверхность пленки может схватиться раньше, чем уйдут растворители из ядра. Результат: внутри остаются пузырьки газа, пленка становится пористой и теряет прочность. Если сушить слишком медленно, в условиях повышенной влажности, процесс может затянуться, и пыль осядет на еще влажную поверхность.
Типовые рекомендации:
Комнатная температура без ускорения: испарение основной массы растворителя за 2–4 часа, полная готовность пленки к нагрузкам за 24 часа
Легкое тепло (до 40–50 °C): испарение за 30–60 минут, готовность через 4–8 часов
Инфракрасный обогрев: локальное ускорение на участках, требующих быстрого высыхания, но нужно избегать перегрева
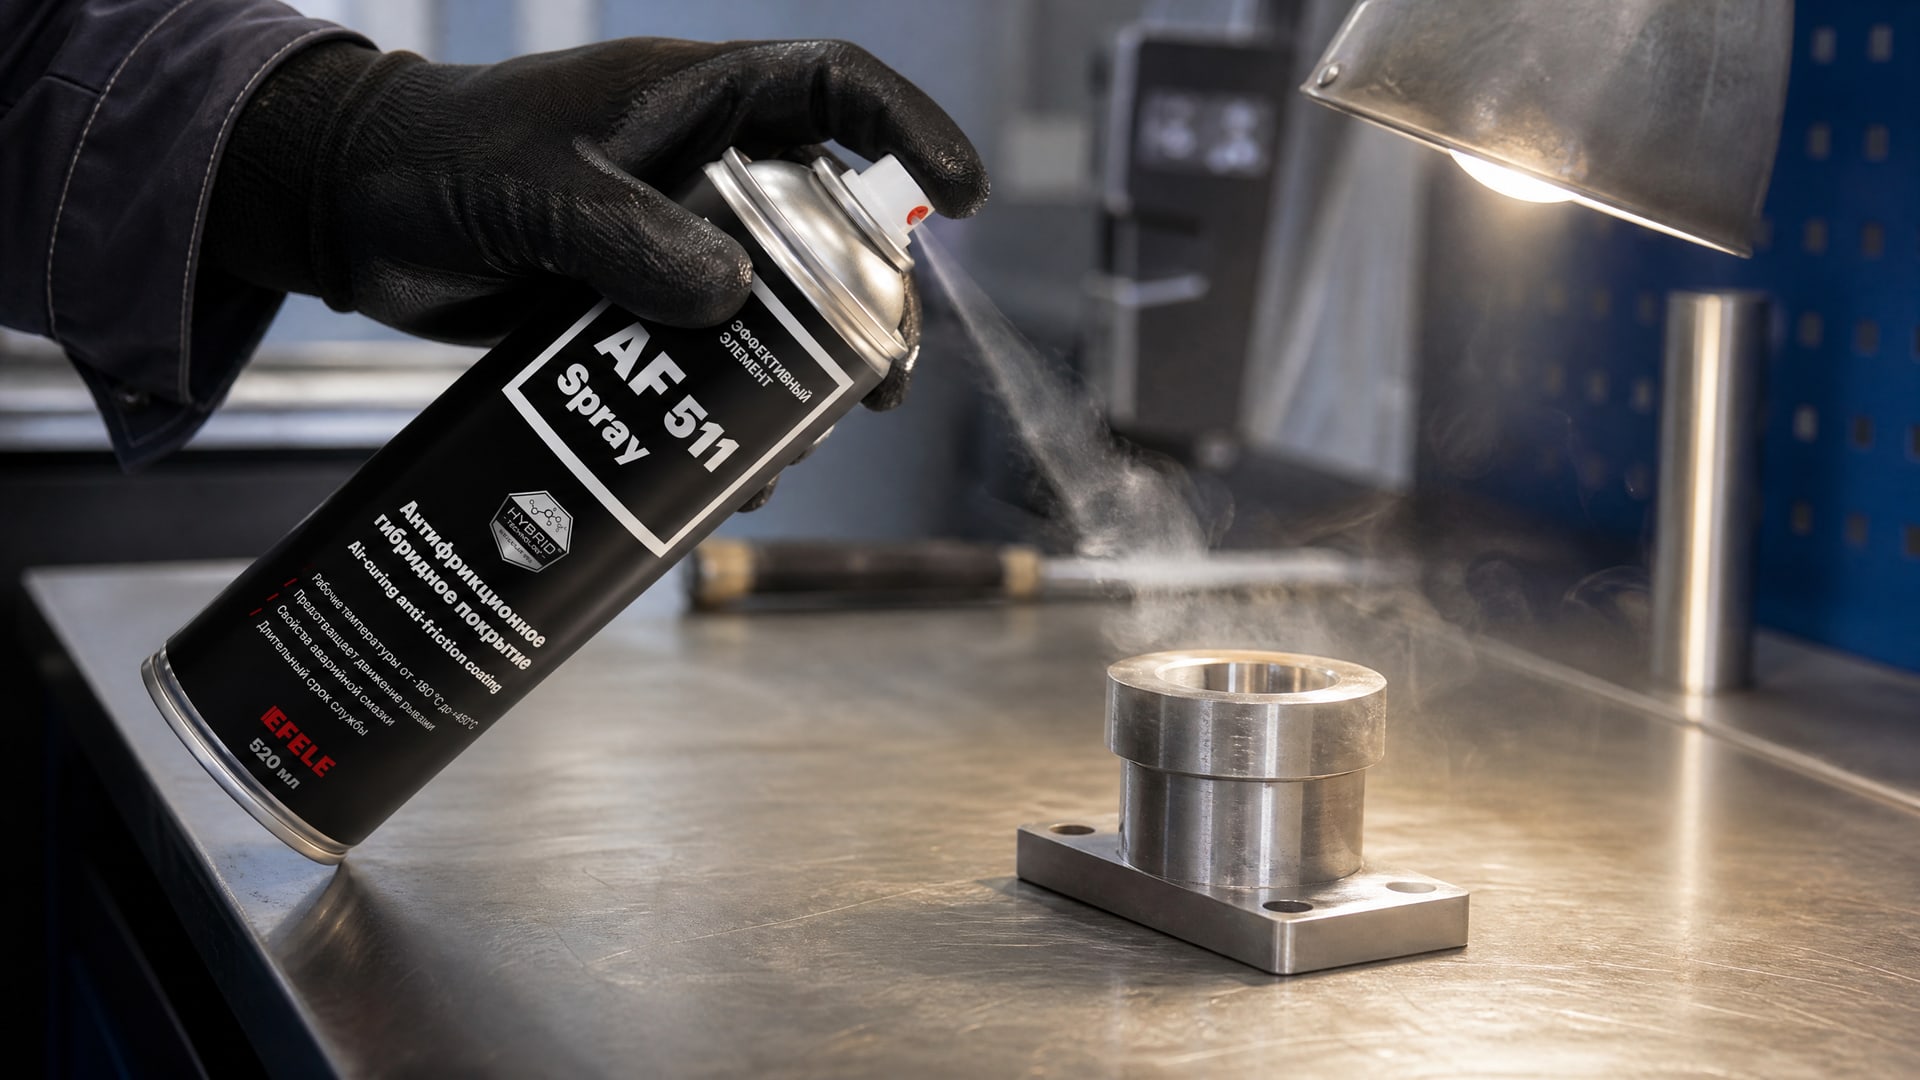
EFELE AF-511 Spray, антифрикционное покрытие, отверждаемое при комнатной температуре, требует контроля испарения растворителей при высоких температурах окружающей среды, так как ускоренное испарение может нарушить структуру пленки. При использовании такого материала критично придерживаться рекомендованных интервалов между слоями и выдержек перед эксплуатацией, иначе остаток растворителя ослабит адгезию.
Часто задаваемые вопросы
Может ли пленка выглядеть сухой, но содержать остаток растворителя?
Да, это частое явление. На ощупь и визуально покрытие может казаться готовым, но внутри могут остаться молекулы менее летучих растворителей, которые диффундируют из глубины пленки. Именно поэтому не стоит полагаться только на внешний вид. Используйте определение нелетучих веществ или тест на растворитель, чтобы убедиться в полноте испарения.
Как часто нужно проверять толщину сухого слоя?
При производстве и приемке материала - не менее 3–5 точек на одном образце. При контроле партии - минимум один образец из каждого десятка изделий. Если результаты стабильны (в пределах ±10 %), периодичность можно снизить. Если появились отклонения, нужна ежедневная проверка до выявления причины.
Влияет ли влажность воздуха на скорость испарения растворителя?
Сильно влияет. При относительной влажности выше 70 %, особенно если температура низкая, летучие компоненты уходят медленнее. При влажности ниже 30 %, наоборот, испарение ускоряется, но риск дефектов (трещин, вздутий) возрастает. Оптимально: (50 ± 5) % влажности, как указано в стандартах.
Нужно ли использовать эксикатор при охлаждении образцов перед взвешиванием?
Да, это критично. Образец нужно охладить до комнатной температуры в эксикаторе (герметичном контейнере с осушителем вроде силикагеля), иначе он впитает влагу из воздуха, и результат определения нелетучих веществ будет завышен. Время охлаждения в эксикаторе: 15–30 минут.
Какой метод контроля выбрать, если нужен быстрый результат?
Если нужна скорость - используйте визуальную оценку и измерение толщины сухого слоя толщиномером. Это займет 5–10 минут. Для более полной оценки добавьте простой тест: проведите пальцем по поверхности - липкость исчезла? Проведите растворителем - есть ли изменения? Полное определение нелетучих веществ требует 30–60 минут.
Заключение
Методика испытаний антифрикционных покрытий на испарение летучих растворителей - это не одна процедура, а комбинированный подход. На первый взгляд может показаться, что достаточно дождаться, пока пленка высохнет. На самом деле нужно контролировать стандартные климатические условия, фиксировать мокрую и сухую толщину, определять массовую долю нелетучих веществ, а затем проверять адгезию и стойкость к растворителям. Каждый параметр дает отдельную информацию о качестве пленки и полноте испарения.
Используйте условия (23 ± 2) °C и (50 ± 5) % влажности как базовые для сравнения. Всегда фиксируйте в протоколе число образцов, толщину слоев, интервалы между нанесением и время выдержки перед испытанием - это позволит воспроизводить результаты и отличать брак от соответствия. На производстве и при приемке материалов эта дисциплина быстро себя окупает: вы гарантируете, что покрытие действительно готово к эксплуатации, а не только выглядит высохшим.