Коррозионная стойкость металлов - это способность материала противостоять разрушению под действием химических и электрохимических процессов в агрессивных средах. Оценка этого свойства требует стандартизированной методики испытаний, которая обеспечивает воспроизводимость результатов и позволяет корректно сравнивать различные материалы и покрытия. При испытании на проточке (в условиях имитации обработки и эксплуатации) учитываются не только наличие ржавчины, но и тип поражения, глубина, локализация и распределение по поверхности образца. Эта статья разъясняет требования ГОСТ 9.908-85 и других профильных стандартов, описывает этапы подготовки образцов, режимы испытаний и методы оценки результатов - знания, которые помогут инженерам, снабженцам и техническим специалистам верно проводить испытания и интерпретировать данные.
Коррозионная стойкость относится к свойствам металлов и сплавов, которые определяют их применимость в конкретных условиях эксплуатации. Правильно спланированное испытание экономит ресурсы и предотвращает выход из строя оборудования из-за преждевременного разрушения материала.
Понимание коррозионной стойкости как свойства металлов и сплавов
Коррозионная стойкость - это комплексное свойство, которое характеризует способность материала сохранять структуру и функциональность в присутствии коррозионных факторов.
В отличие от нержавеемости (абсолютного отсутствия коррозии), коррозионная стойкость признает возможность поверхностного поражения, но в допустимых пределах. ГОСТ 9.908-85 трактует это как совокупность показателей, включающих тип поражения, его глубину, характер распределения и интенсивность развития.
При испытаниях металлов и сплавов различают несколько типов коррозии: равномерную (сплошное поражение поверхности), локальную (язвы, питтинг), межкристаллитную (вдоль границ зерен) и селективную (когда поражается один компонент многокомпонентного сплава). Каждый тип требует своей методики регистрации и оценки. Например, язвочковая коррозия может быть незаметна при беглом осмотре, но критична для герметичности или прочности элемента.
Оценка коррозионной стойкости металла это не одноразовое измерение, а результат комплексного анализа: визуального осмотра, микроскопии, взвешивания образцов до и после испытания, анализа химического состава пораженных участков и сопоставления с нормативными критериями. Этот подход дает объективную картину поведения материала и позволяет прогнозировать его долговечность в реальных условиях.
Методология стандартизированных испытаний на проточке
ГОСТ 9.908-85 - базовый документ по методам определения показателей коррозии и коррозионной стойкости металлов и сплавов - устанавливает общие требования к организации испытаний.
ГОСТ Р ИСО 10271-2014 дополняет его современными подходами к испытаниям металлических материалов в контролируемых условиях. ОСТ 1 90212-76 конкретизирует схему испытаний коррозионностойких сталей, включая количество образцов, последовательность операций и критерии оценки.
Основная идея стандартизированной методики состоит в том, чтобы исключить случайные факторы, которые могли бы исказить результаты. Это означает:
Одинаковую подготовку всех образцов (шлифовка, полировка, обезжиривание, сушка);
Четкую маркировку и фиксацию исходного состояния поверхности;
Контролируемые условия испытания (температура, влажность, состав среды, срок);
Параллельные образцы (минимум 3, обычно 5) для статистической достоверности;
Объективную оценку результатов (не только визуальный осмотр, но и микроскопия, взвешивание).
Процедура испытания включает установку образцов в специализированную камеру или установку, контролирующую параметры агрессивной среды, регулярный осмотр (в контрольные моменты: 24, 48, 96, 240, 480, 720 часов и далее), фиксацию данных в журнал, съем и анализ образцов после завершения испытания.
Подготовка образцов и измерение начальных параметров
Подготовка образцов - это критичный этап, от которого зависит достоверность всех последующих измерений.
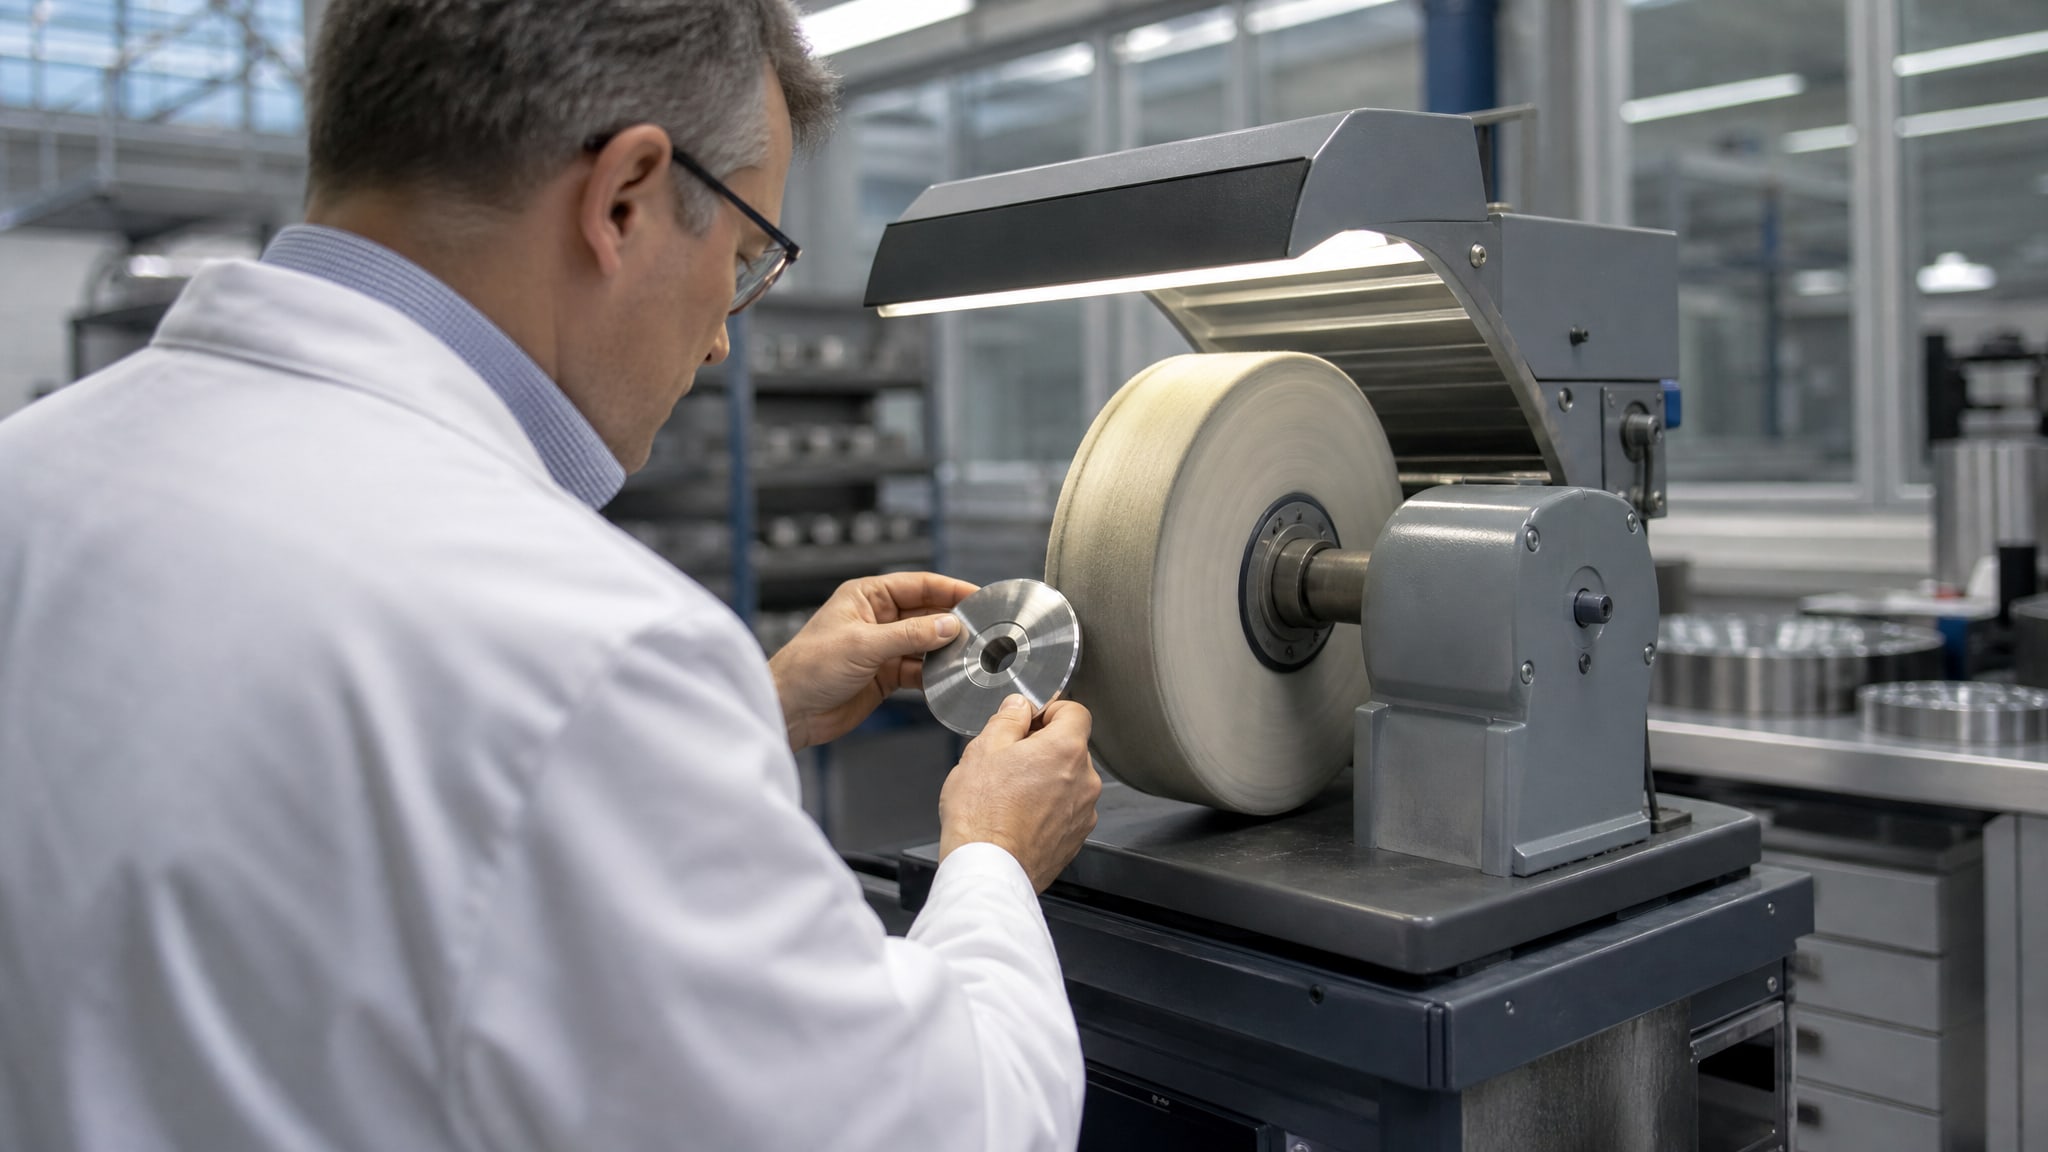
Согласно учебному пособию УРФУ по коррозии и защите металлов, поверхность образца должна быть:
Механически обработана: шлифовка наждачной бумагой различной зернистости, затем полировка войлочным кругом или полировочной пастой до зеркального блеска. Целью является удаление окисной пленки, заусенцев и неровностей.
Обезжирена: протирание спиртом, ацетоном или другим органическим растворителем для удаления следов масла, отпечатков пальцев и пыли.
Высушена: выдержка в сухом помещении или в сушильном шкафу при контролируемой температуре.
Взвешена и измерена: геометрия образца (длина, ширина, толщина) фиксируется с точностью до 0,01 мм с помощью штангенциркуля или микрометра; масса определяется на аналитических весах с точностью до 0,00001 г. Каждый образец маркируется несмываемой краской или гравировкой для дальнейшей идентификации. Исходное состояние поверхности (блеск, цвет, наличие макродефектов) документируется фотографией или записью в журнале испытаний.
Эти операции выполняются в строго определенном порядке, так как любое отступление от процедуры может повлиять на результат. Например, если образец не полностью высушить перед взвешиванием, итоговые данные по потере массы будут завышены.
Режимы испытаний и выбор агрессивной среды
Выбор метода испытания зависит от поставленной задачи и условий эксплуатации материала.
Методы делятся на три категории: полевые (испытание в реальных условиях эксплуатации), натурные (испытание на стендах в климатических зонах) и лабораторные (ускоренные испытания в камерах с контролируемыми параметрами).
Лабораторные испытания проводят в следующих средах:
Газовые смеси: при испытаниях в присутствии H₂S скорость газирования составляет не менее 200 см³/мин на 1 л раствора в первый час, затем не менее 10 см³/мин на 1 л раствора. Такие условия применяют для оценки сталей, работающих в нефтегазовой промышленности.
Продолжительность лабораторных ускоренных испытаний обычно варьируется от 24 до 720 часов с контрольными точками на 24, 48, 96, 240, 480 часах. Выбор длительности зависит от класса критичности изделия: для быстрого сравнения материалов достаточно 240 часов, для ответственных конструкций - до 2016 часов (84 суток).
Отбор образцов для анализа поражения и микроскопия
После завершения испытания образцы извлекаются из камеры и подвергаются комплексному анализу.
ГОСТ 9.908-85 требует отбирать образцы коррозионного поражения из трех характерных зон: пораженной (максимальное развитие коррозии), непораженной (чистая поверхность) и переходной (граница между поражением и чистой поверхностью). Если поражение имеет несколько типов или локализовано в разных местах, образцы берут из каждого характерного участка.
Микроскопическая оценка проводится на микрошлифах образцов при различных увеличениях:
50× и 100× - для общей оценки распределения поражения и определения типа коррозии;
500× - для детализации структуры коррозионного слоя и анализа глубины язв;
1000× - для выявления межкристаллитной коррозии и селективного поражения.
Микрошлиф готовится путем шлифования, полирования и травления специальными реактивами (обычно кислотами или щелочами в зависимости от материала). Травление подчеркивает границы зерен и облегчает визуализацию типа поражения. При микроскопии фотографируются характерные участки, чтобы задокументировать результат и сравнить образцы между собой.
Визуальный осмотр после испытания включает удаление рыхлых отложений коррозии и документирование внешнего вида поверхности. При оценке коррозии металлов коррозионная стойкость определяется не только количеством ржавчины, но и глубиной язв, которая измеряется глубиномером или, при необходимости, на микрошлифе. Образцы взвешиваются повторно, и потеря массы рассчитывается как разница между начальной и конечной массой.
Интерпретация результатов и критерии оценки
После сбора данных проводится оценка коррозионной стойкости металлов и сплавов по установленным критериям.
ГОСТ 9.908-85 определяет несколько показателей:
Степень поражения поверхности: обычно выражается в процентах от общей площади образца, пораженной видимой коррозией. Классификация может быть 10-балльной шкалой (от 0 - нет поражения, до 10 - полное разрушение) или пятибалльной.
Глубина локального поражения: для язвочковой коррозии измеряется максимальная глубина язвы в миллиметрах; это критичный параметр для оценки герметичности и прочности.
Потеря массы: рассчитывается как отношение убыли массы образца к его начальной площади поверхности; выражается в граммах на квадратный дециметр в час (г/дм²·ч) или в процентах от начальной массы.
Скорость коррозии: вычисляется по формуле, в которой изменение массы делится на время испытания и на площадь поверхности образца; результат сравнивается с допустимыми нормами для конкретного класса материала.
Показатель для коррозии пятнами определяется как время достижения допустимой степени поражения - не момент первого дефекта, а момент, когда размер или количество пятен превышает установленный критерий (например, 5% площади или 3 независимых язвы). Это различие важно для классификации материала как «пригодного» или «непригодного» для задачи.
Полученные данные сравниваются с нормативными требованиями, указанными в спецификации материала, ГОСТ 9.008-85 или договоре на закупку. Если результаты соответствуют требованиям, материал рекомендуется к использованию; если нет - требуется доработка (например, нанесение защитного покрытия или смена материала).
При испытаниях металлов на проточке в средах с водорастворимыми смазками (СОЖ) защита от ржавления зависит как от самой СОЖ, так и от материала образца. Например, полусинтетические водорастворимые составы, которые используют в металлообработке (включая универсальные варианты на основе современных ингибиторов), обеспечивают защиту чугуна и стальных деталей благодаря образованию тонкого маслянистого слоя и хелатирующим добавкам. При оценке СОЖ защита от ржавления измеряется тем же методом - выдержкой образцов в среде смазочно-охлаждающей жидкости с последующим анализом поражения. Информация о таких испытаниях часто содержится в технических данных производителя смазочных материалов.
Типовые ошибки при проведении испытаний
Исследователи и технологи часто допускают ошибки, которые приводят к недостоверным результатам:
Неучет химсостава и истории обработки материала: ГОСТ 9.908-85 требует принимать во внимание, из какого сплава сделан образец, был ли он закален, отожжен или наклепан, так как это влияет на микроструктуру и коррозионную стойкость.
Часто задаваемые вопросы
Чем коррозионная стойкость отличается от нержавеемости?
Нержавеемость - это отсутствие видимой коррозии на поверхности в течение определенного срока. Коррозионная стойкость - это способность материала работать при допустимом уровне поражения. Например, нержавеющая сталь в морской среде может проявлять питтинг (язвочки), но остаться функциональной; ее коррозионная стойкость оценивается по глубине язв и скорости их развития, а не по абсолютному отсутствию поражения.
Как выбрать, сколько образцов нужно испытывать?
ГОСТ рекомендует не менее 5 параллельных образцов для достоверного статистического анализа. ОСТ 1 90212-76 допускает сокращение до 3 образцов в условиях ограничения ресурсов, но при этом точность снижается. Для быстрого сравнения двух материалов можно использовать 3, для ответственных конструкций -5 и более.
Какой режим испытания выбрать для оценки стойкости в морском климате?
Для морского климата наиболее релевантны испытания в соляном тумане (2 месяца) или погружение в 3%-ный раствор NaCl (6 месяцев). Соляной туман дешевле и быстрее, но менее точно имитирует морскую эксплуатацию; погружение - более консервативный метод, требующий больше времени и ресурсов.
Можно ли использовать результаты испытания в одной среде для предсказания поведения в другой?
Нет. Коррозия в соляном тумане протекает иначе, чем в сероводороде или в кислой среде; каждая среда может вызвать различные типы поражения. Для комплексной оценки нужны испытания в нескольких характерных средах, соответствующих реальным условиям эксплуатации.
Как интерпретировать потерю массы менее 0,00001 г?
Такое снижение находится на границе точности аналитических весов и может быть ошибкой взвешивания. Если потеря находится в пределах погрешности измерения, рекомендуется провести испытание повторно или использовать большее число образцов. Для малых потерь массы может потребоваться весы с более высокой точностью (до 0,000001 г).
Заключение
Методика проведения испытаний металлов на проточке для оценки защиты от ржавления - это комплексная дисциплина, требующая тщательного соблюдения требований ГОСТ 9.908-85, ГОСТ Р ИСО 10271-2014 и отраслевых стандартов. Коррозионная стойкость металлов и сплавов определяется не одним параметром, а совокупностью показателей: типом поражения, его глубиной, распределением по поверхности, потерей массы и скоростью развития коррозии. Правильная подготовка образцов, выбор релевантной агрессивной среды, использование минимум 3–5 параллельных образцов и объективный анализ результатов с применением микроскопии гарантируют надежность выводов.
Инженер или снабженец, принимающие решение о закупке материала или смазочно-охлаждающей жидкости, должны всегда требовать данные по коррозионным испытаниям в средах, близких к реальным условиям эксплуатации. При оценке защиты от ржавления в производственных процессах испытания проводят как для основного материала, так и для смазочных материалов, которые соприкасаются с деталью. Документирование результатов в журнал испытаний и сохранение образцов (особенно микрошлифов) облегчит повторную проверку и анализ причин отказов, если они возникнут в будущем.