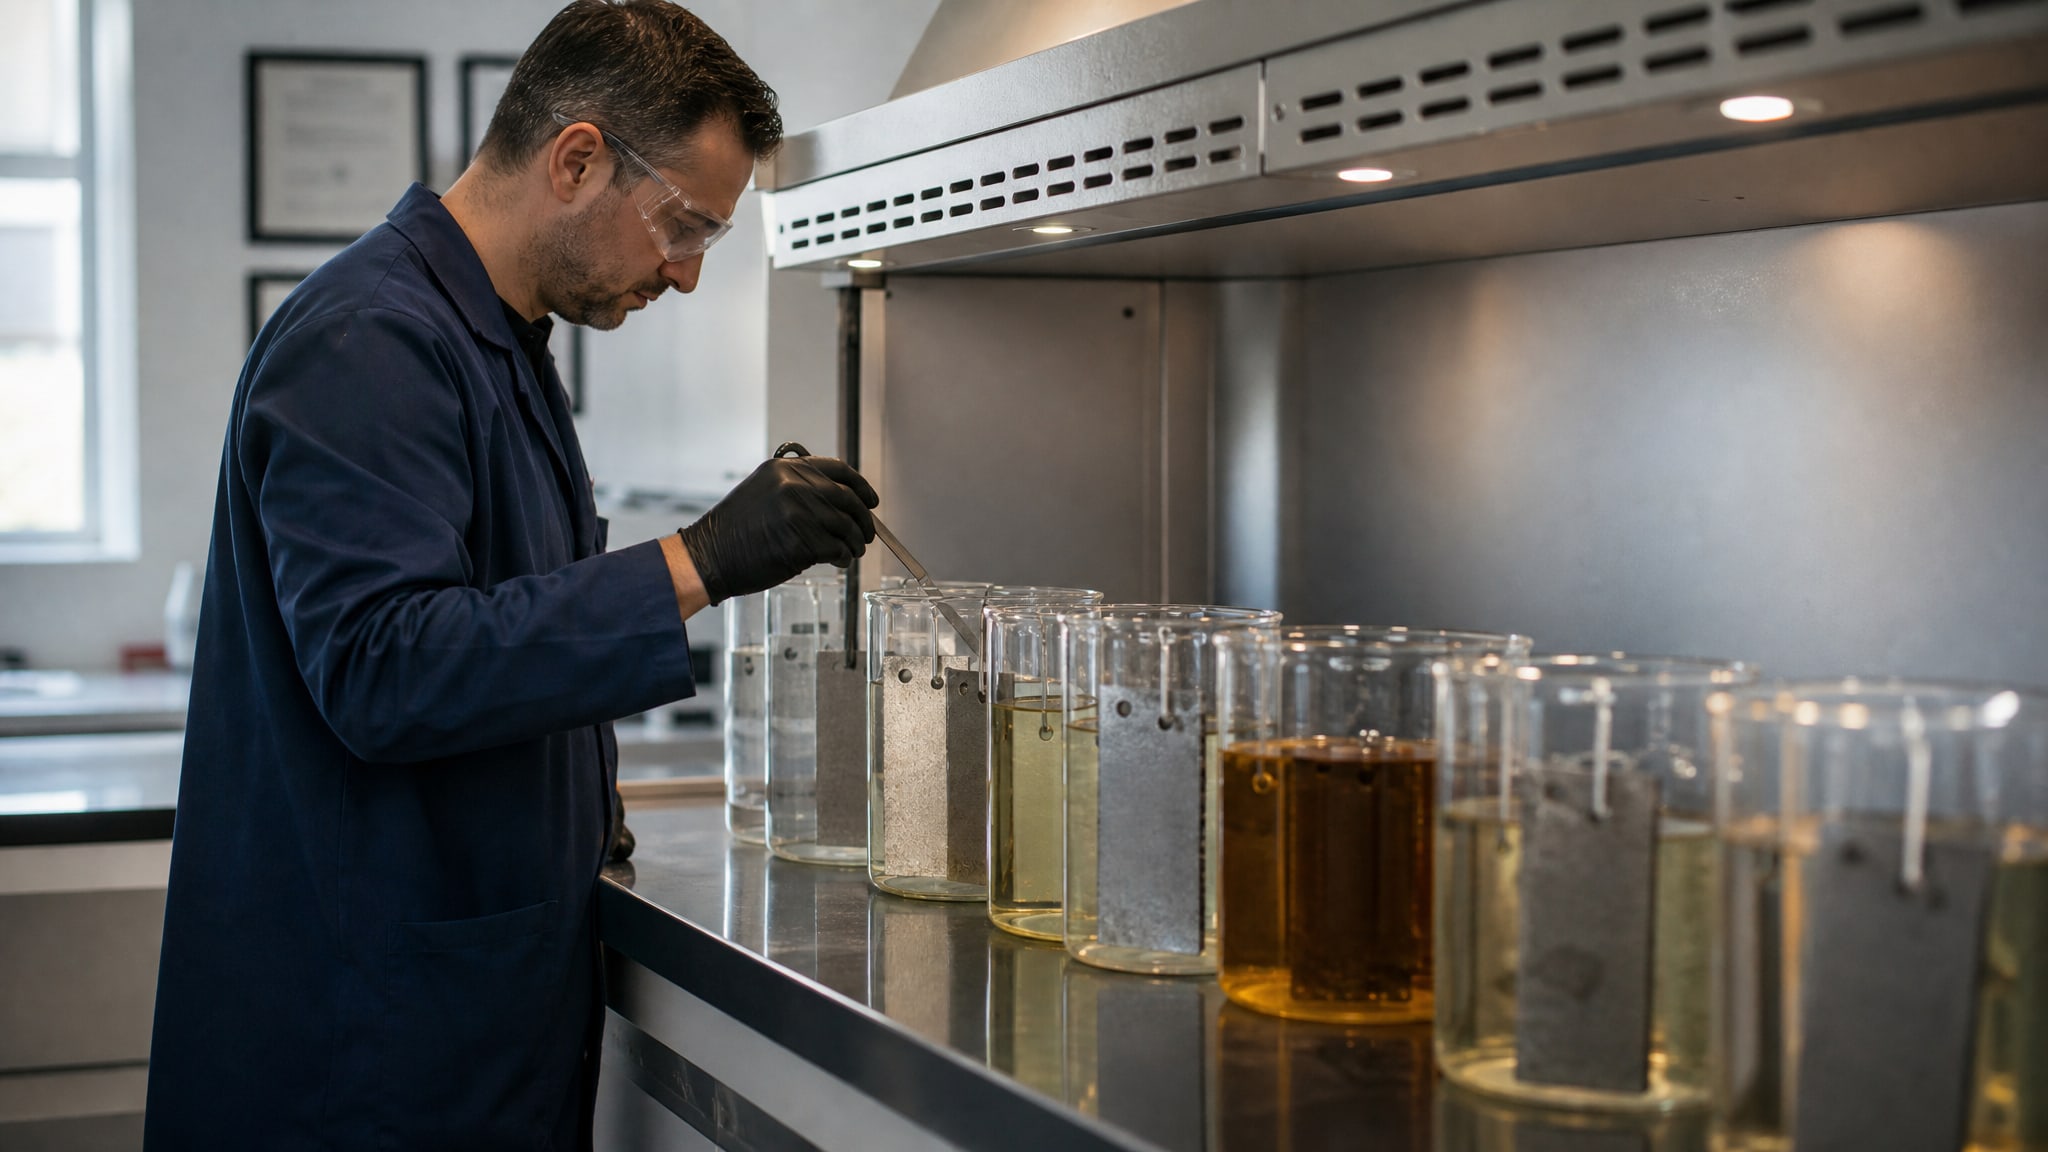
Коррозионная стойкость смазочных материалов - ключевой параметр, который определяет способность масла или пластичной смазки защитить металлические поверхности от ржавчины и других форм разрушения. На производстве это свойство проверяют через стандартизированные лабораторные методы с использованием образцов из конкретных металлов: чугуна, алюминия, стали и меди. Результаты таких испытаний помогают инженерам и закупщикам выбрать смазку, которая не вызовет коррозию и сохранит защитные функции в условиях контакта с водой, солями и влажной средой.
Методика проверки коррозионной стойкости регламентирована национальными и международными стандартами. В России действуют ГОСТ 19199-73, ГОСТ 32335-2013, ГОСТ 9.512-96 и ГОСТ ISO 11007-2013, каждый из которых описывает специфический тест для оценки поведения смазки на конкретных металлах или в определенных условиях. Понимание этих методик необходимо техническим специалистам, которые отвечают за выбор материалов, и снабженцам, которые должны правильно трактовать данные из технических листов поставщиков.
Стандарты, регламентирующие испытания на коррозионную стойкость
Проверка коррозионной стойкости смазочных материалов в России проводится по стандартам, которые различаются по типу материала, виду коррозии и условиям испытания.
Каждый стандарт определяет свой набор параметров, оборудование, металлические образцы и критерии оценки результата.
ГОСТ 19199-73 распространяется на турбинные, гидравлические и другие смазочные масла, для которых возможен контакт с водой. Метод определяет антикоррозионные свойства через контакт масла с дистиллированной водой или раствором солей. В качестве образца используется стальной стержень, погруженный в смесь масла и водной жидкости. Стандарт соответствует международному ISO 7120-87, что обеспечивает сопоставимость результатов между лабораториями разных стран.
ГОСТ ISO 11007-2013 устанавливает метод определения противокоррозионных характеристик пластичных смазок в присутствии водной испытательной жидкости. Этот стандарт напрямую применяется к консистентным смазкам и предусматривает оценку защитной способности в условиях, более приближенных к реальной эксплуатации, чем статические тесты. Методика включает циклические нагружения и воздействие влаги.
ГОСТ 32335-2013 определяет коррозионное воздействие пластичных смазок на медную пластинку. Этот тест является вспомогательным и не заменяет испытание противокоррозионных свойств в целом, так как медь реагирует на присутствие агрессивных элементов (серы, хлора) в смазке, но результат не распространяется на другие металлы. Методика идентична ASTM D4048-10 и признана в международной практике.
ГОСТ 9.512-96 оценивает защитную способность смазочных материалов от фреттинг-коррозии - специального вида коррозии, возникающей при микроперемещениях поверхностей трения с малой амплитудой. Испытание проводится на образцах из ферромагнитного материала при колебательном реверсивном трении. Результат оценивается по 5-балльной шкале: 5 баллов означает отсутствие изменения цвета поверхности, 4 балла - изменение цвета до 50% площади трения.
Методика проведения испытаний на чугунных и алюминиевых пластинах
Испытание коррозионной стойкости на чугунных и алюминиевых пластинах требует строгого соблюдения условий, потому что результат чувствителен к подготовке образца, составу среды, температуре и времени выдержки.
Металлические пластины являются ключевым элементом, так как именно на их поверхности фиксируются видимые признаки коррозии или ее отсутствие.
Подготовка образцов
Чугунные и алюминиевые пластины перед испытанием обезжиривают и очищают от оксидной пленки в соответствии со стандартом. Для алюминия особенно важна подготовка, потому что он естественно покрыт оксидным слоем, который защищает металл, но может повлиять на результат теста. Чугун требует удаления поверхностного окисления, чтобы открыть чистую матрицу металла. Шероховатость поверхности, размеры пластин и материал их хранения до испытания - все это регламентировано стандартом, чтобы обеспечить повторяемость результатов между лабораториями.
Условия контакта со смазкой и водной средой
На подготовленную пластину наносят слой испытываемой смазки. Затем образец помещают в контакт с водной средой (дистиллированной водой, морской водой или раствором солей в зависимости от стандарта и целей испытания). Время выдержки варьируется: от нескольких часов до суток и более. Температура проведения теста обычно составляет 20-23°С, но в некоторых методиках предусматривается нагрев до 40-50°С для ускорения коррозионных процессов.
Критичным фактором является равномерность нанесения смазки и отсутствие воды под слоем до начала испытания. Даже следы влаги на пластине могут спровоцировать локальную коррозию и привести к ошибочному результату. Поэтому подготовка поверхности должна проводиться в сухой лаборатории с контролем влажности воздуха.
Время и температурные режимы
ГОСТ ISO 11007-2013 предусматривает выдержку пластин в контакте с водной жидкостью в течение 24 часов при температуре 20-23°С. ГОСТ 19199-73 для масел также использует 24-часовой цикл с той же температурой. Для ускоренных тестов некоторые методики применяют повышенную температуру (до 50°С), что ускоряет процессы окисления и коррозии, но требует опыта при интерпретации, так как результаты могут отличаться от условий долгосрочного хранения.
ГОСТ 9.512-96 для фреттинг-коррозии работает с циклами нагрузки и микроперемещения, которые могут продолжаться десятки тысяч циклов или часы испытания в зависимости от требований.
Критерии оценки результатов и шкалы оценки
Результаты испытания коррозионной стойкости оценивают визуально, сравнивая состояние пластины после теста с эталонной фотошкалой или описанием степени коррозии.
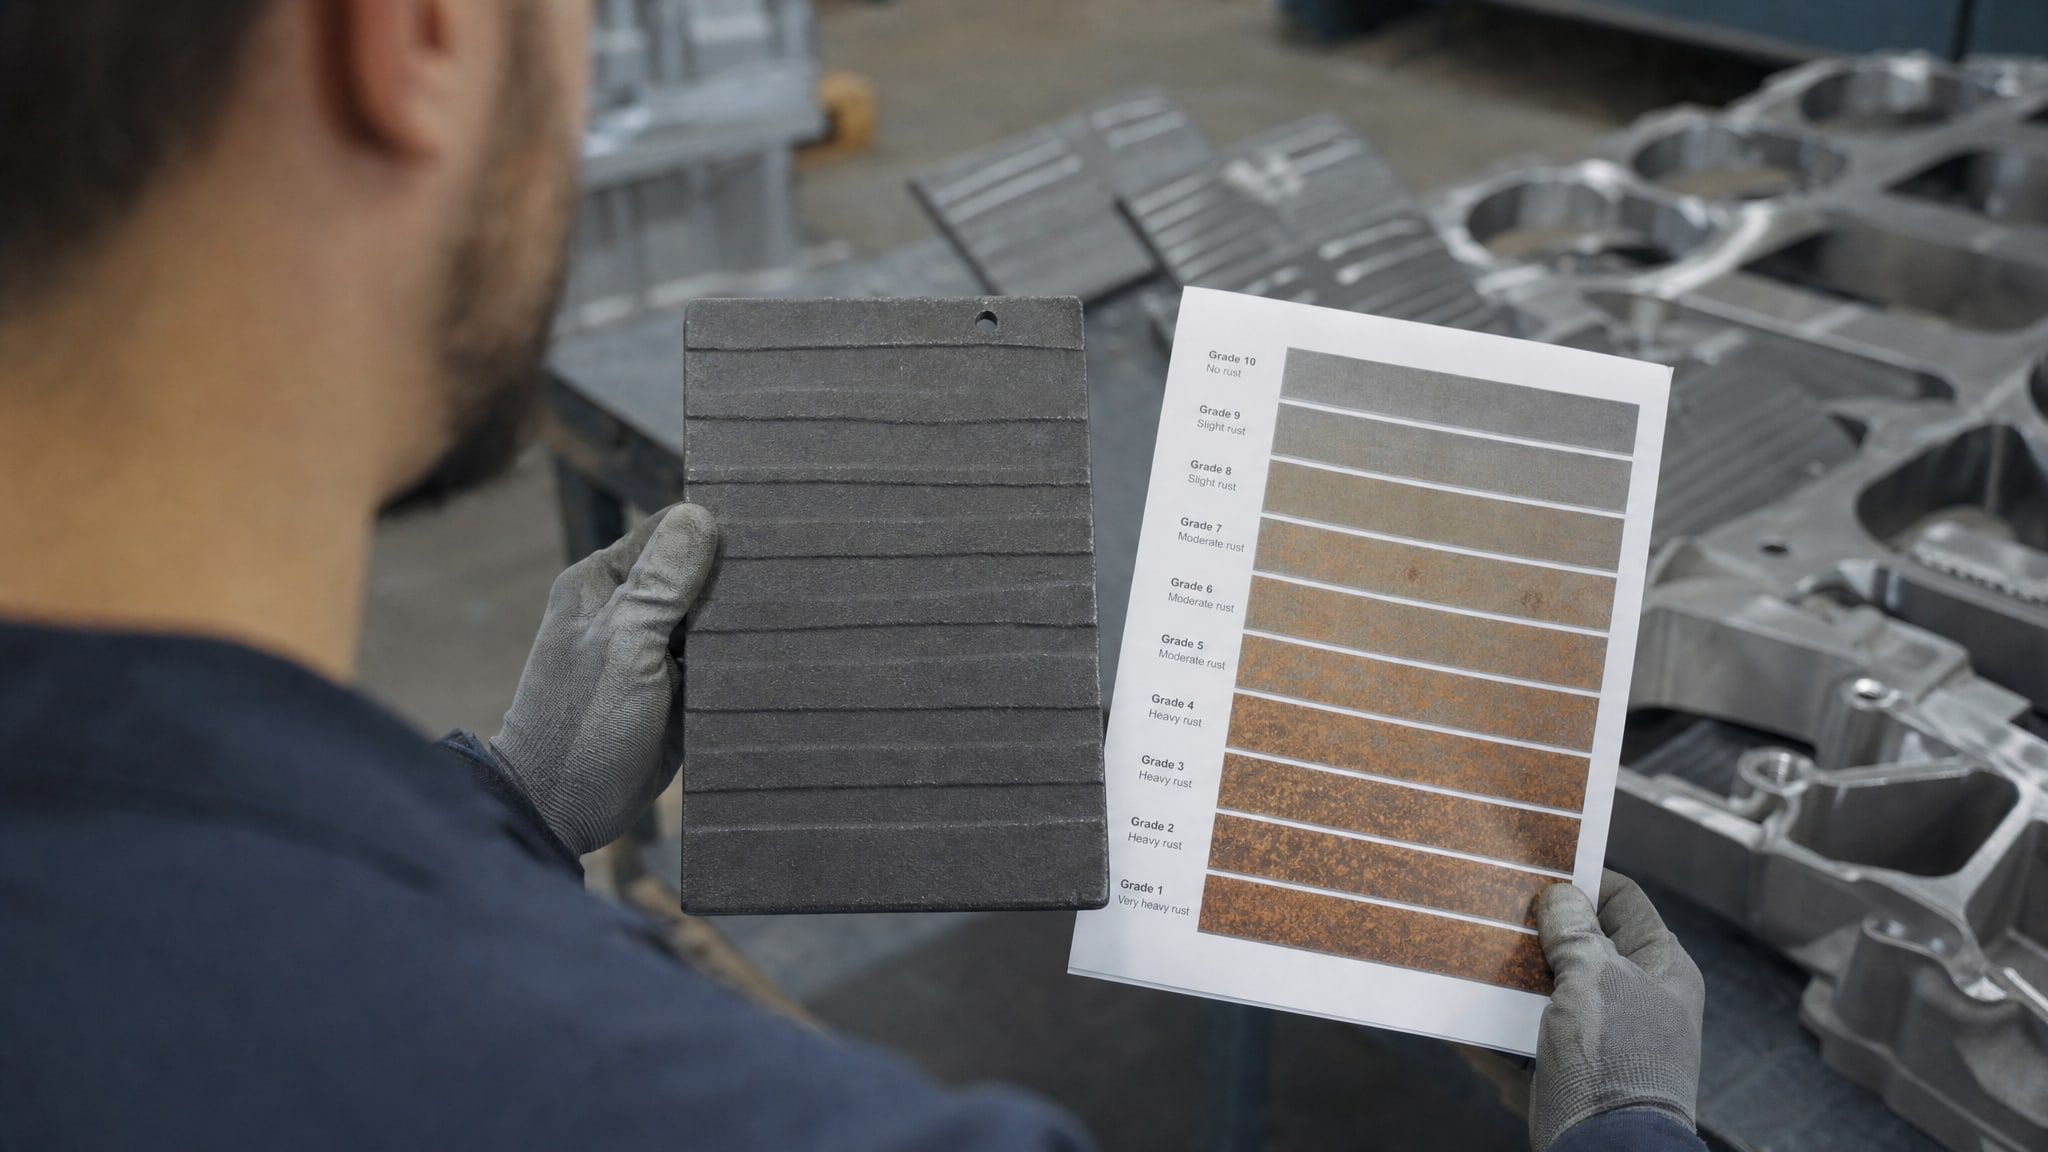
Шкала для фреттинг-коррозии (ГОСТ 9.512-96)
5 баллов - отсутствие изменения цвета поверхности трения; это означает полную защиту от коррозии и микроповреждений.
4 балла - изменение цвета охватывает до 50% поверхности трения; защита хорошая, но уже видны начальные признаки повреждения.
3 балла и ниже - глубокое изменение цвета и видимые очаги коррозии; защитная способность недостаточна.
Для производственного применения обычно требуют оценки не ниже 4 баллов, особенно для критичных узлов.
Визуальная оценка при испытании в присутствии воды
Для методов ГОСТ ISO 11007-2013 и ГОСТ 19199-73 результат описывают как наличие или отсутствие ржавого налета, коррозионных пятен, площадь пораженной поверхности в процентах. Часто используется описание типа: «без коррозии», «следы коррозии», «умеренная коррозия», «интенсивная коррозия». Некоторые лаборатории привязывают эту оценку к 5-балльной шкале для унификации, но это не предусмотрено стандартом и может привести к ошибкам при сравнении результатов из разных источников.
Медный тест (ГОСТ 32335-2013)
ГОСТ 32335-2013 оценивает изменение цвета медной пластинки: от светлого (1 балл - норма) до темного почернения (до 4 баллов - дефект). Этот тест чувствителен к присутствию активной серы и других веществ, которые окисляют медь, но не показывает коррозионное воздействие на железные или алюминиевые сплавы.
Особенности испытания чугуна и алюминия в сравнении со сталью
Чугун, алюминий и сталь ведут себя по-разному в лабораторных тестах коррозионной стойкости, что требует внимания при выборе смазки для конкретного применения.
Чугун в коррозионных тестах
Чугун содержит углерод и кремний, что делает его поверхность более хрупкой, чем у стали. При контакте с водой и смазкой, содержащей агрессивные элементы (активные сульфиды, хлориды), чугун может развивать точечную и питтинговую коррозию. Визуально коррозия на чугуне часто проявляется как черный налет или локальные красноватые пятна. Стандарт ГОСТ 9.512-96 специально разработан для оценки защиты чугунных деталей при фреттинге, потому что именно в условиях микроперемещений (например, в направляющих, шпонках, посадках с натягом) коррозия наиболее активна. Эксперты рекомендуют для чугунных узлов в мобильной технике и при неполной герметизации выбирать смазки, прошедшие тест не ниже 4 баллов по ГОСТ 9.512-96.
Алюминий и его оксидная пассивация
Алюминий на воздухе быстро образует тонкую оксидную пленку Al2O3, которая защищает металл от дальнейшего окисления. Это создает иллюзию устойчивости, но при нарушении целостности пленки или в присутствии хлоридов и щелочей алюминий подвергается галванической коррозии, особенно если находится в контакте с другими металлами (медью, сталью). Смазка должна либо восстанавливать защитные свойства оксидной пленки, либо вытеснять воду и предотвращать ее контакт с поверхностью. ГОСТ ISO 11007-2013 как раз проверяет эту способность в условиях избыточной влаги. Результаты тестов на алюминии часто хуже, чем на чугуне со стороны коррозии, потому что алюминий более активен электрохимически. Для алюминиевых деталей, особенно в морской среде или в присутствии солей, требуются смазки с повышенными антикоррозионными добавками.
Отличие результатов на разных металлах
Одна и та же смазка может получить разные оценки при испытании на чугуне, алюминии и стали. Это нормально и ожидаемо, так как механизм коррозии каждого металла уникален. Поэтому при выборе смазки для конкретного узла необходимо проверять результаты именно на металле, используемом в конструкции, а не на универсальных стандартах. Если производитель указывает, что смазка протестирована только на стали, это не гарантирует ее пригодность для алюминиевых или чугунных деталей.
Консервирующая смазка для защиты от коррозии: стандартные требования
Консервирующие смазки - это специальная категория материалов, которые наносятся на поверхность металлических деталей для защиты при хранении, транспортировке и консервации.
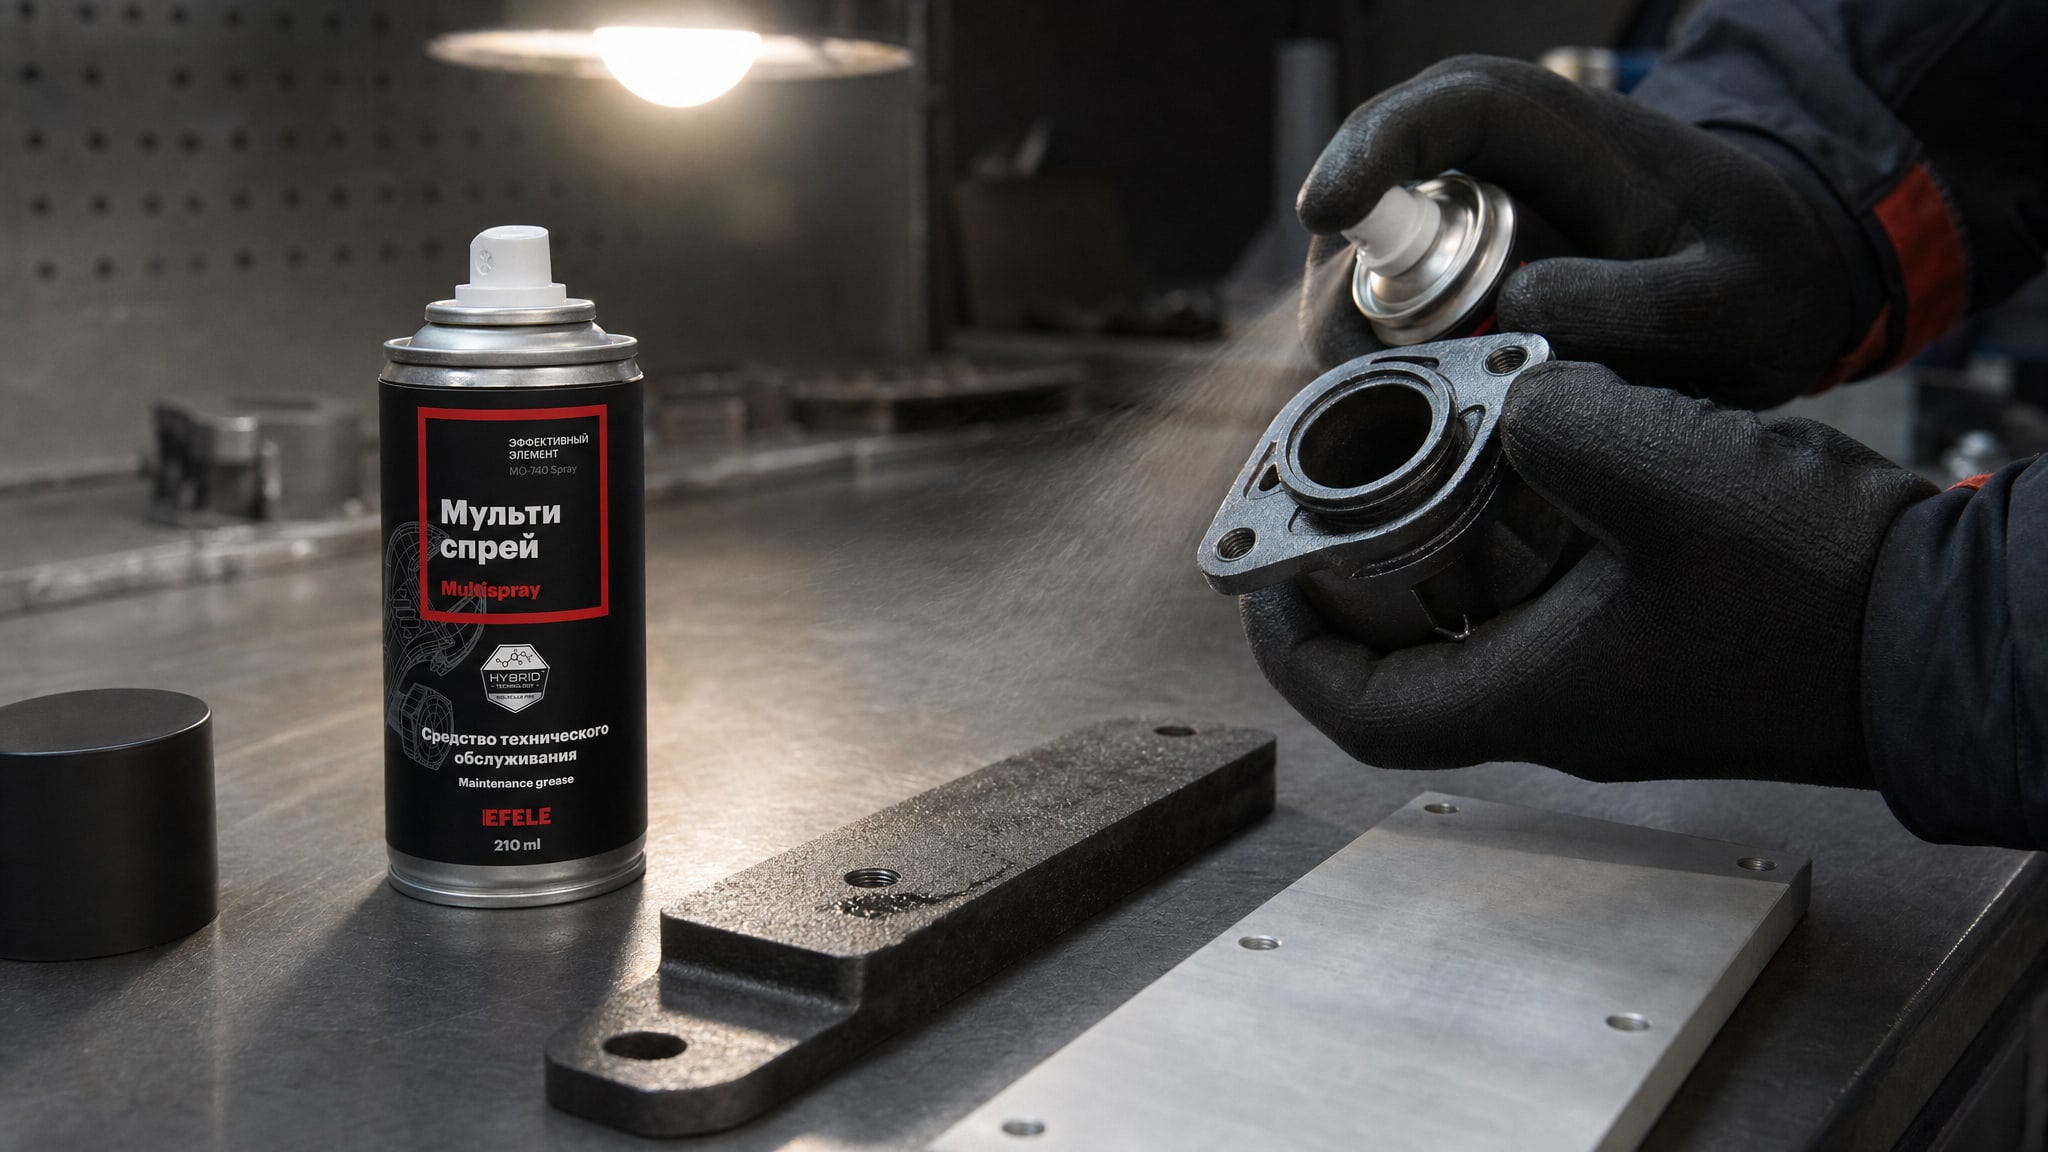
Требования к их коррозионной стойкости еще более жесткие, чем к обычным рабочим смазкам, потому что они должны удерживать влагу и предотвращать контакт воды с металлом в течение длительного времени (месяцы, годы).
Назначение и рабочие условия
Консервирующая смазка наносится тонкой пленкой на детали перед упаковкой и хранением. Она должна быть жидкой или пластичной для удобства нанесения (часто методом погружения, распыления или кисти), но достаточно липкой (по адгезии), чтобы прилипнуть к поверхности и не стечь при транспортировке. При распаковке детали смазка должна быть либо легко удалена (если это требуется перед монтажом), либо совместима с рабочей смазкой узла.
Требования к водоотталкивающим свойствам
ГОСТ ISO 11007-2013 и ГОСТ 19199-73 содержат специальные критерии для консервирующих материалов: испытание в присутствии морской воды, раствора NaCl, а не только дистиллированной воды. Это отражает реальность: при хранении в портах, вблизи моря или во влажном климате детали могут подвергаться воздействию соленого тумана и повышенной влажности. Консервирующая смазка должна выдерживать контакт с водой не менее 24 часов без видимых признаков коррозии на образце.
При выборе консервирующей смазки важно обратить внимание на содержание ингибиторов коррозии (обычно это органические кислоты, летучие ингибиторы VCI или фосфорсодержащие соединения). Такие добавки мигрируют на поверхность металла и образуют защитный слой даже если основная пленка смазки частично нарушена.
Практическое применение на производстве
На производстве консервирующие смазки применяют для защиты готовых деталей, узлов машин перед отправкой, инструмента при длительном хранении. Для деталей из алюминия консервирующая смазка должна содержать добавки, которые не вызывают коррозию алюминиевых сплавов (то есть не содержать активных сульфидов). EFELE MO-740 Spray, например, применяется в качестве мультиспрея для защиты различных металлических поверхностей благодаря наличию ингибитора коррозии, который эффективен на чугуне, стали и алюминии в условиях влажного хранения.
Для чугунных деталей консервирующие смазки могут содержать более агрессивные ингибиторы, так как чугун менее чувствителен к химическому воздействию. Время нанесения консервирующей смазки - обычно прямо перед упаковкой, когда деталь еще теплая (это способствует испарению остаточной влаги и лучшему контакту смазки с поверхностью). Хранить упакованную продукцию рекомендуют в условиях, где относительная влажность не превышает 60-70%, чтобы минимизировать конденсацию под защитной пленкой смазки.
Факторы, влияющие на результаты испытаний и практическое применение
Результаты лабораторных испытаний коррозионной стойкости зависят от множества факторов, которые выходят за рамки самой смазки и связаны с условиями проведения теста.
Подготовка поверхности и ее влияние на воспроизводимость
Чистота поверхности пластин перед испытанием - критичный параметр, который часто недооценивается. Даже микроскопические следы загрязнения или старой смазки могут локализовать коррозию и привести к неправильной оценке. В лаборатории пластины обезжиривают в специальных растворителях (часто используют ацетон или технический спирт), сушат горячим воздухом. Если этот этап проведен недостаточно тщательно, результаты разных лабораторий могут отличаться на 1-2 балла. Поэтому аккредитованные испытательные центры используют строгие регламенты подготовки и периодически проверяют воспроизводимость на контрольных образцах.
Влияние температуры и влажности окружающей среды
Лабораторная температура 20-23°С установлена как стандартная, но в реальности испытания могут быть проведены при 18°С или 25°С, что немного влияет на скорость коррозионных реакций. Относительная влажность в лаборатории тоже важна: при низкой влажности (ниже 30%) вода из испытательного раствора быстрее испаряется с поверхности пластины, что может улучшить результаты; при высокой влажности (выше 70%) конденсация дополнительно увлажняет систему. Стандарты обычно допускают диапазон влажности 45-75%, но эксперты знают, что воспроизводимость лучше при влажности 50-60%.
Коррозионная активность в зависимости от состава смазки
Смазка может быть либо инертной (не влияет на металл), либо защитной (активно препятствует коррозии за счет ингибиторов), либо, в редких случаях, агрессивной (ускоряет коррозию). Агрессивность часто связана с наличием свободной серы, хлоридов или кислот, которые возникают при окислении смазки или при неправильном хранении. ГОСТ 32335-2013 как раз проверяет эту агрессивность по отношению к меди. Если смазка получает оценку ниже 3 баллов по медному тесту, это сигнал, что в ней может быть избыток активных элементов, и ее следует тщательно проверить на совместимость с конкретными металлами, используемыми в узле.
Времение между нанесением смазки и началом испытания
В стандартах это время обычно ограничено несколькими часами, потому что после нанесения смазка начинает окисляться на воздухе, особенно при контакте с кислородом. Если испытание начато слишком рано (до полного высыхания растворителя, если смазка была нанесена в виде аэрозоля), результаты будут лучше; если слишком поздно, то смазка уже начала деградировать и результаты будут хуже. Для воспроизводимости это время обычно составляет 2-4 часа при стандартных условиях.
Часто задаваемые вопросы
Какой стандарт выбрать для проверки защиты от коррозии конкретной детали?
Если деталь работает в контакте с водой или влажной средой, используйте ГОСТ ISO 11007-2013 для пластичных смазок или ГОСТ 19199-73 для масел. Если деталь подвергается микроперемещениям и вибрации, проверьте результаты по ГОСТ 9.512-96. Для проверки совместимости со сплавами, содержащими медь, добавьте ГОСТ 32335-2013. Не полагайтесь на один тест - результат зависит от стандарта, среды и металла.
Если смазка хорошо защитила чугун, защитит ли она алюминий так же?
Нет, результаты часто различаются. Алюминий электрохимически более активен и может потребовать смазки с другим составом ингибиторов. Всегда проверяйте результаты испытаний именно на том металле, который используется в вашей конструкции, не полагайтесь на универсальные оценки.
Что означает оценка «4 балла» по ГОСТ 9.512-96?
4 балла означает, что поверхность трения изменила цвет на 50% ее площади, но видимых трещин и глубокой коррозии нет. Для большинства применений это приемлемый результат, но для критичных узлов требуется оценка 5 баллов (отсутствие изменений).
Как долго смазка защищает от коррозии при хранении?
Это зависит от условий: при комнатной температуре, низкой влажности и герметичной упаковке защита может сохраняться годы. Испытание в стандарте проводится за 24 часа, но это минимум; реальное время защиты обычно измеряется месяцами и годами при правильном хранении.
Почему консервирующая смазка не может использоваться как рабочая смазка узла?
Консервирующая смазка содержит летучие ингибиторы коррозии и часто имеет более высокую адгезию (липкость), чем требуется для движущихся деталей. При использовании в качестве рабочей смазки эти добавки быстро исчезнут, смазка загустеет от окисления и может нарушить нормальную работу узла. Кроме того, консервирующая смазка обычно держится лучше на неподвижных поверхностях, но быстро вымывается под действием циклических нагрузок.
Заключение
Проверка коррозионной стойкости смазочных материалов на чугунных и алюминиевых пластинах - это строго стандартизированный процесс, результаты которого помогают инженерам и закупщикам выбрать правильный материал для конкретного применения. ГОСТ 19199-73, ГОСТ ISO 11007-2013, ГОСТ 9.512-96 и ГОСТ 32335-2013 каждый описывают свой тест и свои критерии оценки; один тест не заменяет другой. Ключевой момент: результат испытания на одном металле (например, на стали) не гарантирует такой же результат на чугуне или алюминии - нужно проверять именно на том материале, который используется в конструкции.
При выборе смазки для защиты от коррозии обратите внимание на состав ингибиторов, условия испытания (тип водной среды, время выдержки, температура) и применяемый стандарт. Для консервирующих материалов особенно важна способность вытеснять воду и предотвращать конденсацию, что проверяется в присутствии морской воды или солевых растворов. Практический совет: запросите у поставщика полный отчет испытаний с указанием стандарта, металла, условий и оценки, а не только сокращенную фразу типа «защищает от коррозии» - это позволит вам убедиться, что материал подходит именно для вашего применения.