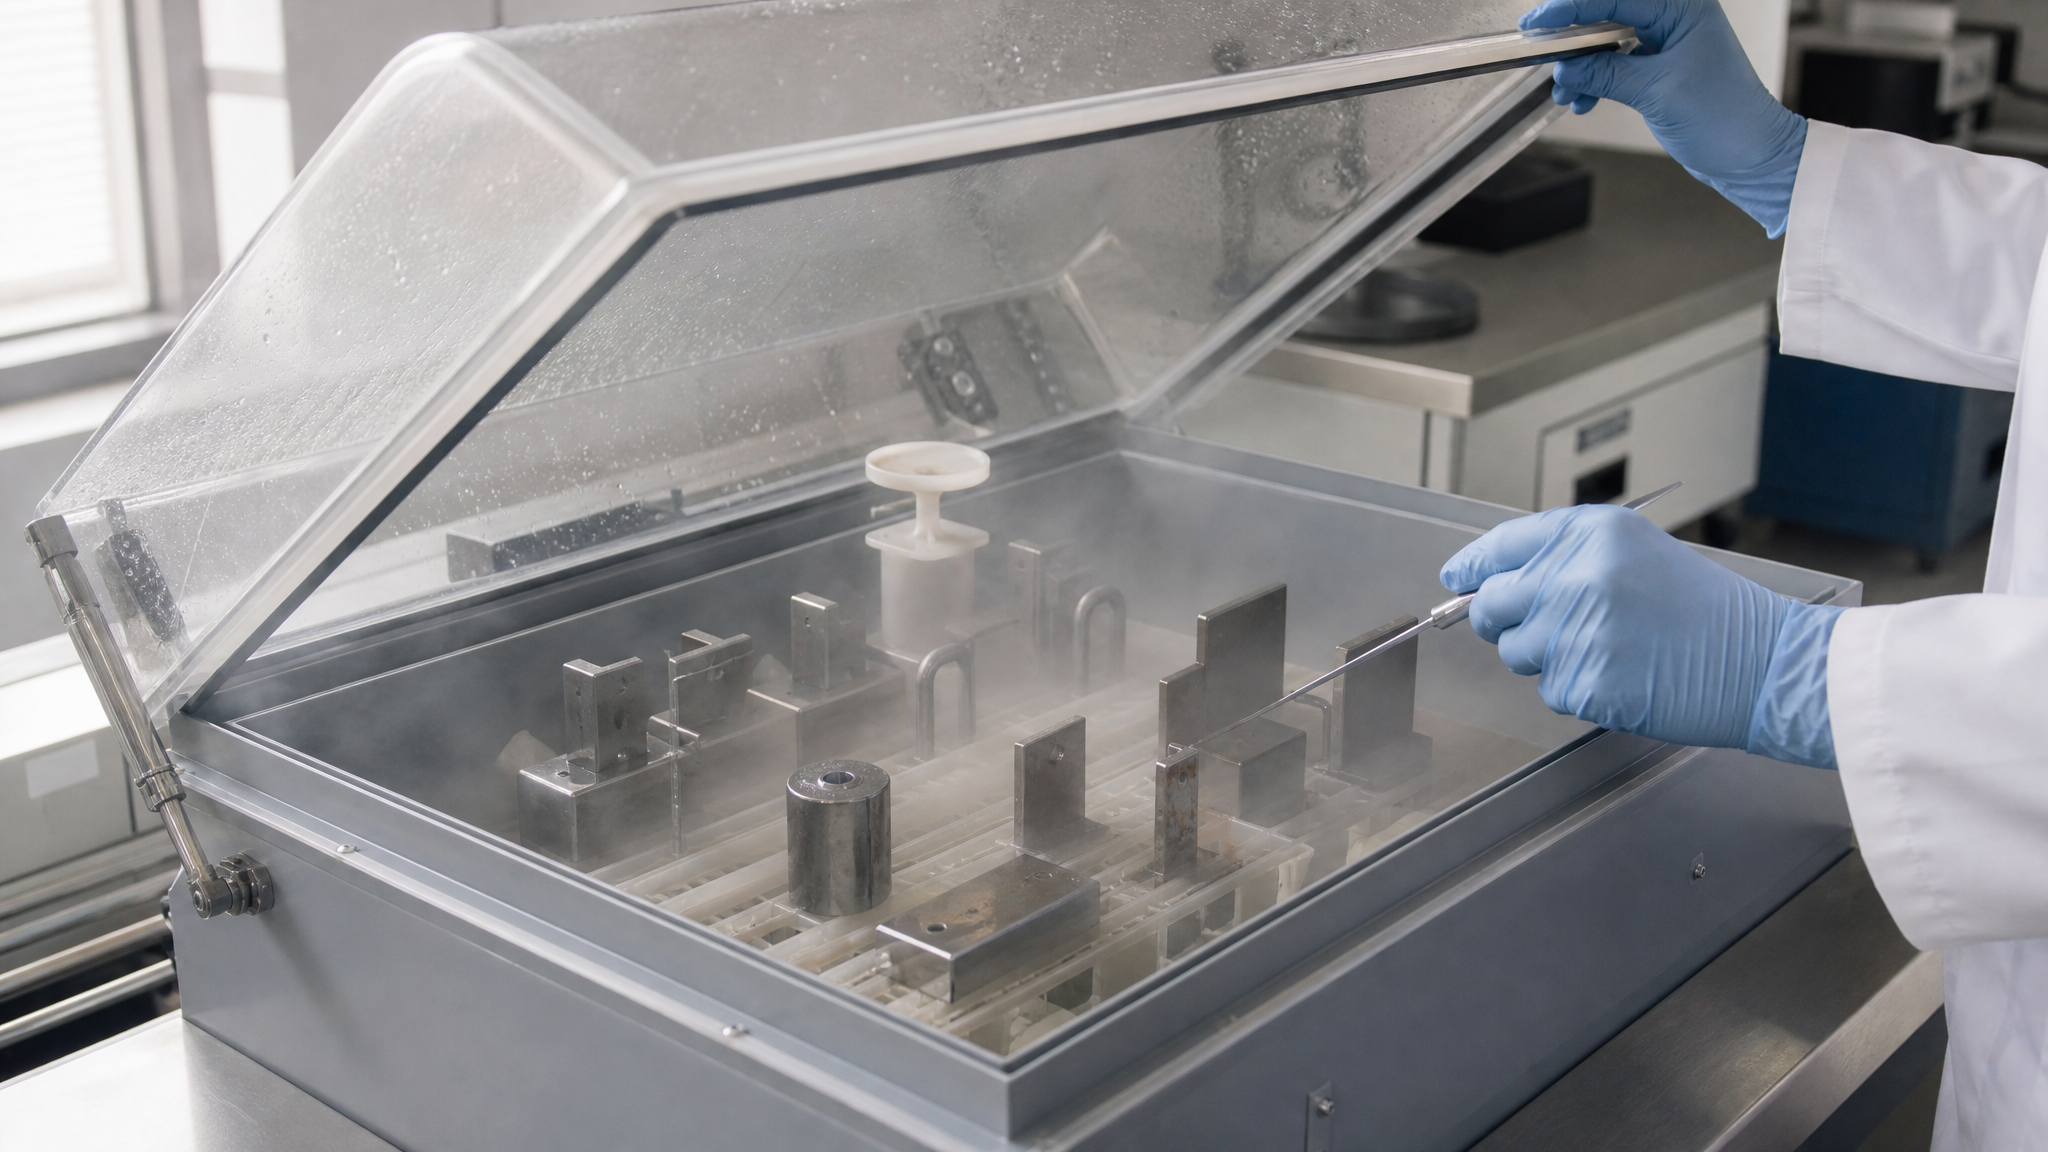
Испытание в соляном тумане - это стандартная методика оценки стойкости антикоррозийного покрытия к воздействию агрессивных сред. Камера соляного тумана воспроизводит условия морского климата и промышленной атмосферы, позволяя инженерам за короткий срок предсказать долговечность защитного слоя на годы реальной эксплуатации. Для производителей и закупщиков промышленного сектора понимание этой методики критично: она определяет соответствие компонентов требованиям заказчика, предотвращает преждевременное разрушение оборудования и напрямую влияет на выбор поставщика. Статья разберет принципы работы камеры, интерпретацию результатов и практическое применение испытаний для оценки защиты стали, трубопроводов и запорной арматуры.
Принцип работы камеры соляного тумана и условия испытания
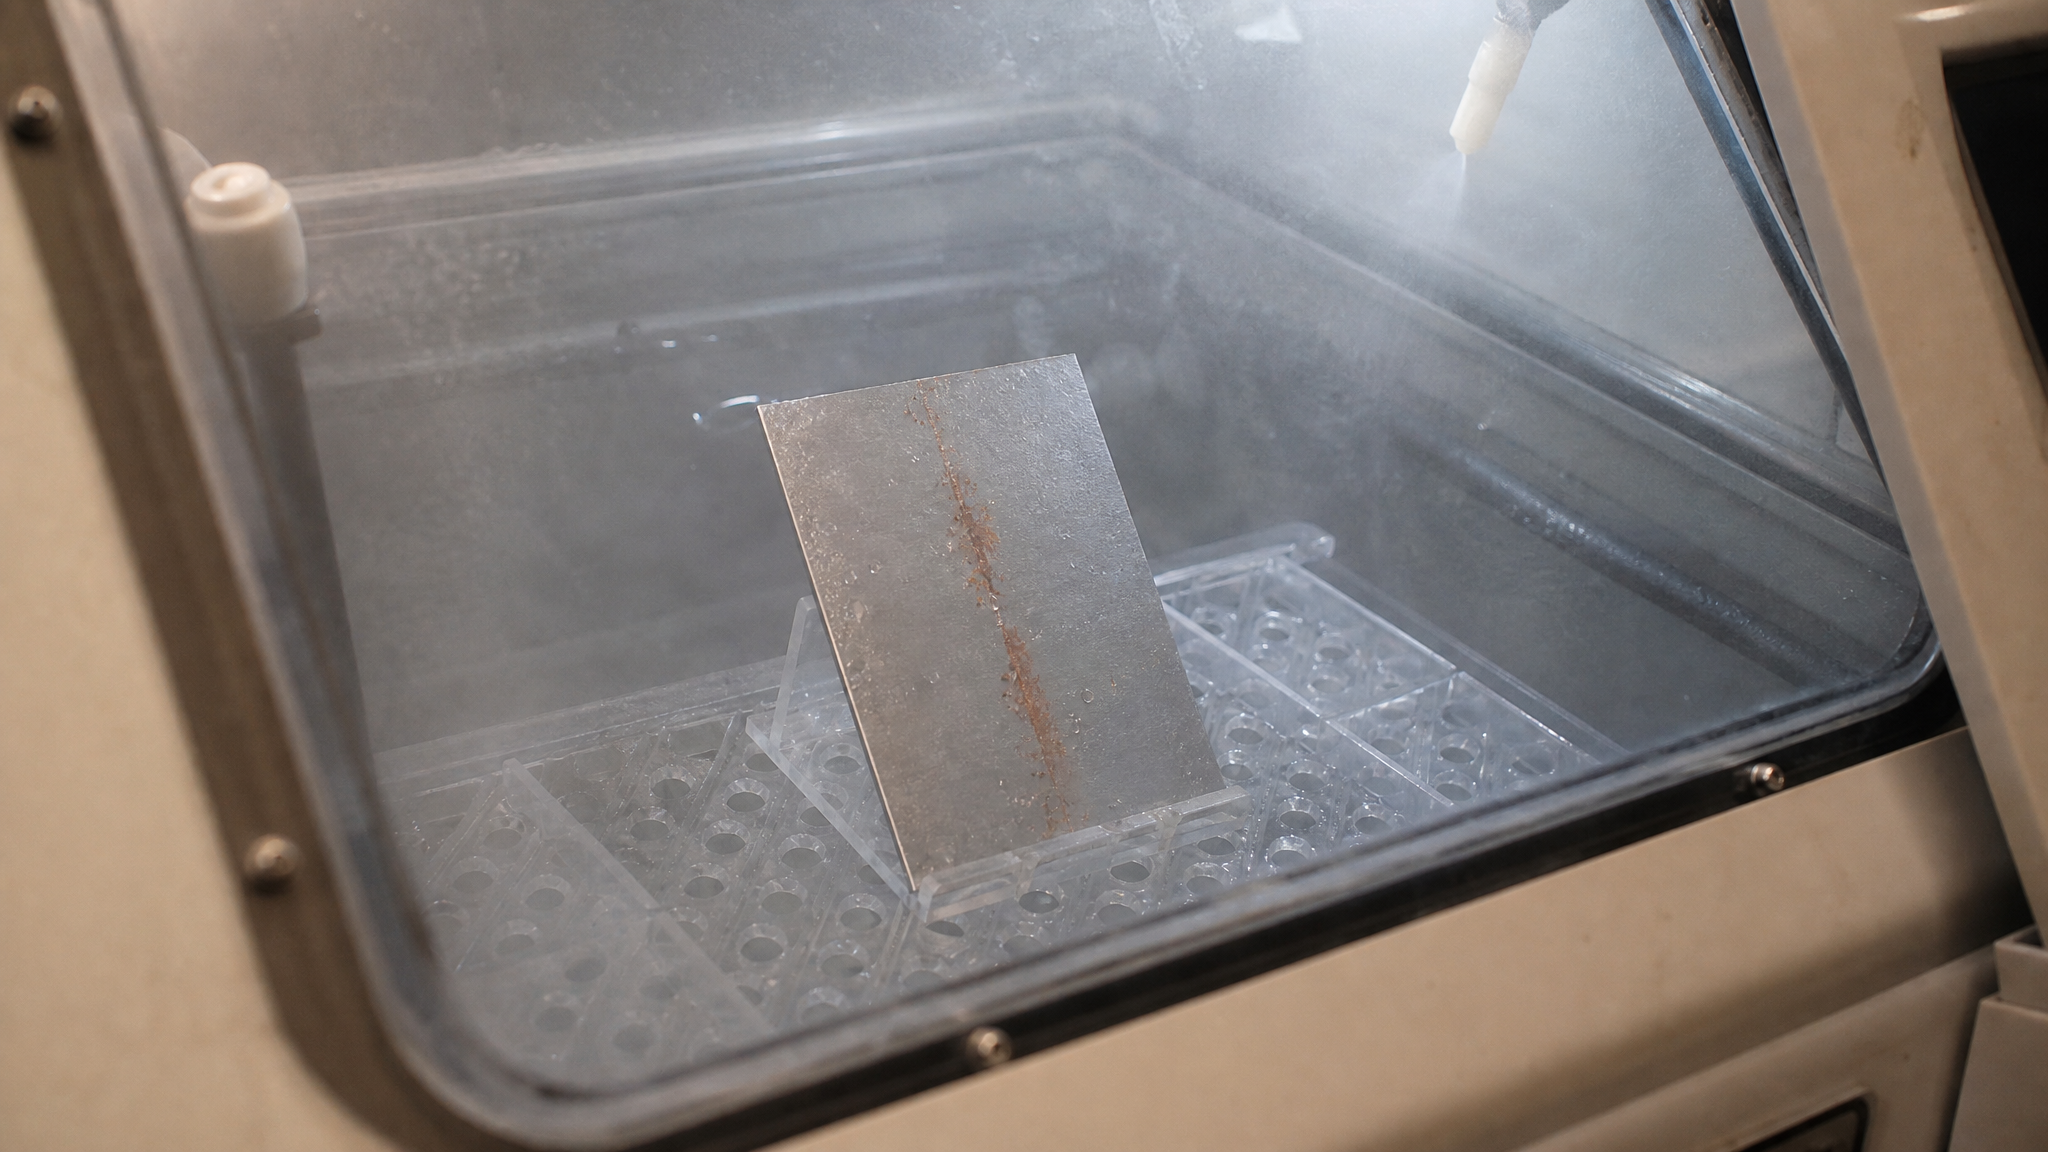
Камера соляного тумана представляет собой герметичный аппарат, в котором распыляется мелкодисперсный раствор хлорида натрия.
Воздействие этого тумана на образец ускоряет коррозионные процессы, которые в природе развивались бы годами, за счет постоянного омачивания поверхности и наличия агрессивного электролита.
Основные параметры испытания регулируются стандартами. В соответствии с распространенными методиками, концентрация NaCl составляет 5%, температура в камере поддерживается на уровне 35±2°C, относительная влажность -95±5%. Образец размещают под углом 15-30° к вертикали, чтобы капли стекали равномерно, а не скапливались в одной точке. Продолжительность испытания варьируется в зависимости от требований: стандартные циклы -24, 48, 72, 168 часов, для критичных применений может проводиться испытание до 1000 часов и более.
Механизм ускорения основан на том, что высокая концентрация соли и постоянное смачивание поверхности не дают возможности защитному слою «отдохнуть» и восстановиться локально. Если в реальной атмосфере коррозия развивается неравномерно (высокая активность в периоды дождей, замедление в сухую погоду), то в камере процесс идет непрерывно и максимально интенсивно.
Стандарты и протоколы испытания антикоррозийного покрытия
Испытание в соляном тумане регламентируется несколькими основными документами.
ГОСТ 9.308-85 определяет общие требования к методике в России, задавая параметры камеры и подготовки образцов. На международном уровне широко применяется ISO 12944, который классифицирует сами покрытия по категориям коррозионной стойкости (C1 - низкая агрессивность, C5-M - максимальная, например, морские среды).
Кроме того, используются более специализированные стандарты в зависимости от типа защиты. Для нанесения антикоррозийного покрытия днища автомобилей может применяться VDA 621-415 или аналогичные автомобильные регламенты. Для трубопроводной арматуры и закрепления резьбовых соединений актуальны ГОСТ 19281-89 (смазки) и специфические требования заказчиков нефтегазовых компаний.
Протокол испытания включает предварительную подготовку образца: очистку от загрязнений, высушивание и нанесение искусственного пореза (обычно до металла шириной 1-2 мм и длиной 50-100 мм). Порез необходим для того, чтобы оценить, насколько покрытие препятствует подповерхностной коррозии - это имитирует повреждение защиты при транспортировке или монтаже. После испытания фиксируют время до появления первых красных или коричневых очагов ржавчины (обычно считают за 5 мм от края пореза) и оценивают площадь заржавевшей поверхности в процентах.
Интерпретация результатов: от часов до суток защиты
Результаты испытания обычно выражаются в часах или сутках непрерывной демонстрации в камере соляного тумана без критичных проявлений коррозии.
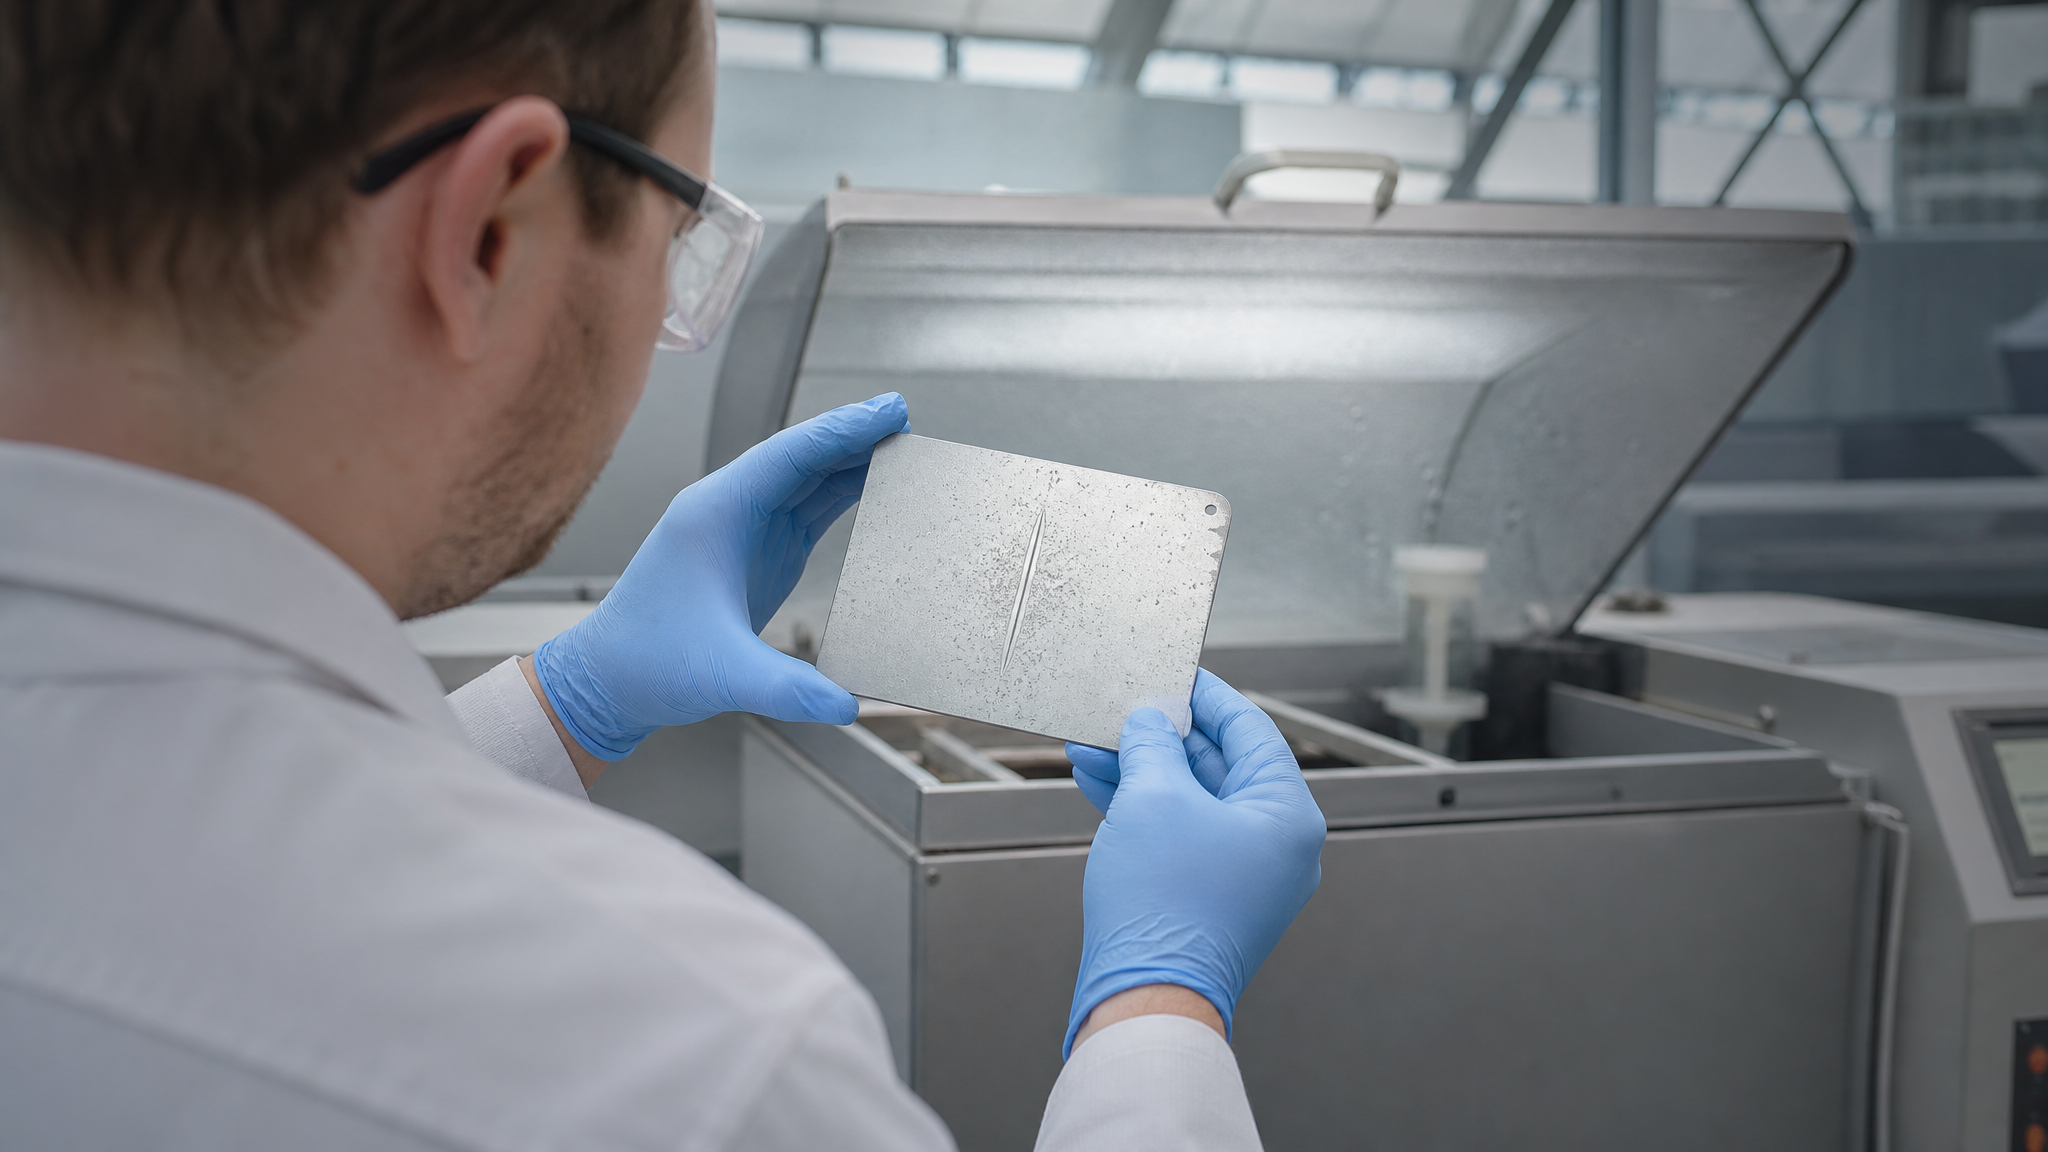
Классификация может быть достаточно строгой: например, требование «не менее 500 часов без коррозии в пределах 5 мм от пореза» означает, что рядом с искусственным повреждением не должно быть видимых ржавых пятен в течение этого времени.
Однако интерпретировать эти цифры нужно осторожно. Результат в 500 часов соляного тумана НЕ переводится прямо в 500 часов реальной эксплуатации - это зависит от ряда факторов: категории агрессивности среды (C1, C2, C3, C4, C5), климатических циклов, температурных колебаний, механических нагрузок. Ускорение происходит примерно в 10-20 раз по сравнению с морской атмосферой, но это условный коэффициент, который может варьироваться. Производители часто используют эмпирические таблицы соответствия: к примеру, 500 часов в камере может примерно соответствовать 3-5 годам эксплуатации в умеренно агрессивной среде.
При оценке результатов учитывают также характер коррозии. Равномерное покраснение по всей площади указывает на общую недостаточность защиты, тогда как точечная или локальная коррозия вблизи пореза говорит о хорошей общей защите, но слабом краевом прилегании. Пузыри и вздутия под покрытием свидетельствуют о проникновении влаги через микропоры и нарушении адгезии к основе.
Применение методики для оценки защиты стальных конструкций и трубопроводов
В строительстве и нефтегазовой промышленности испытание в соляном тумане используется для выбора антикоррозийного покрытия стали.
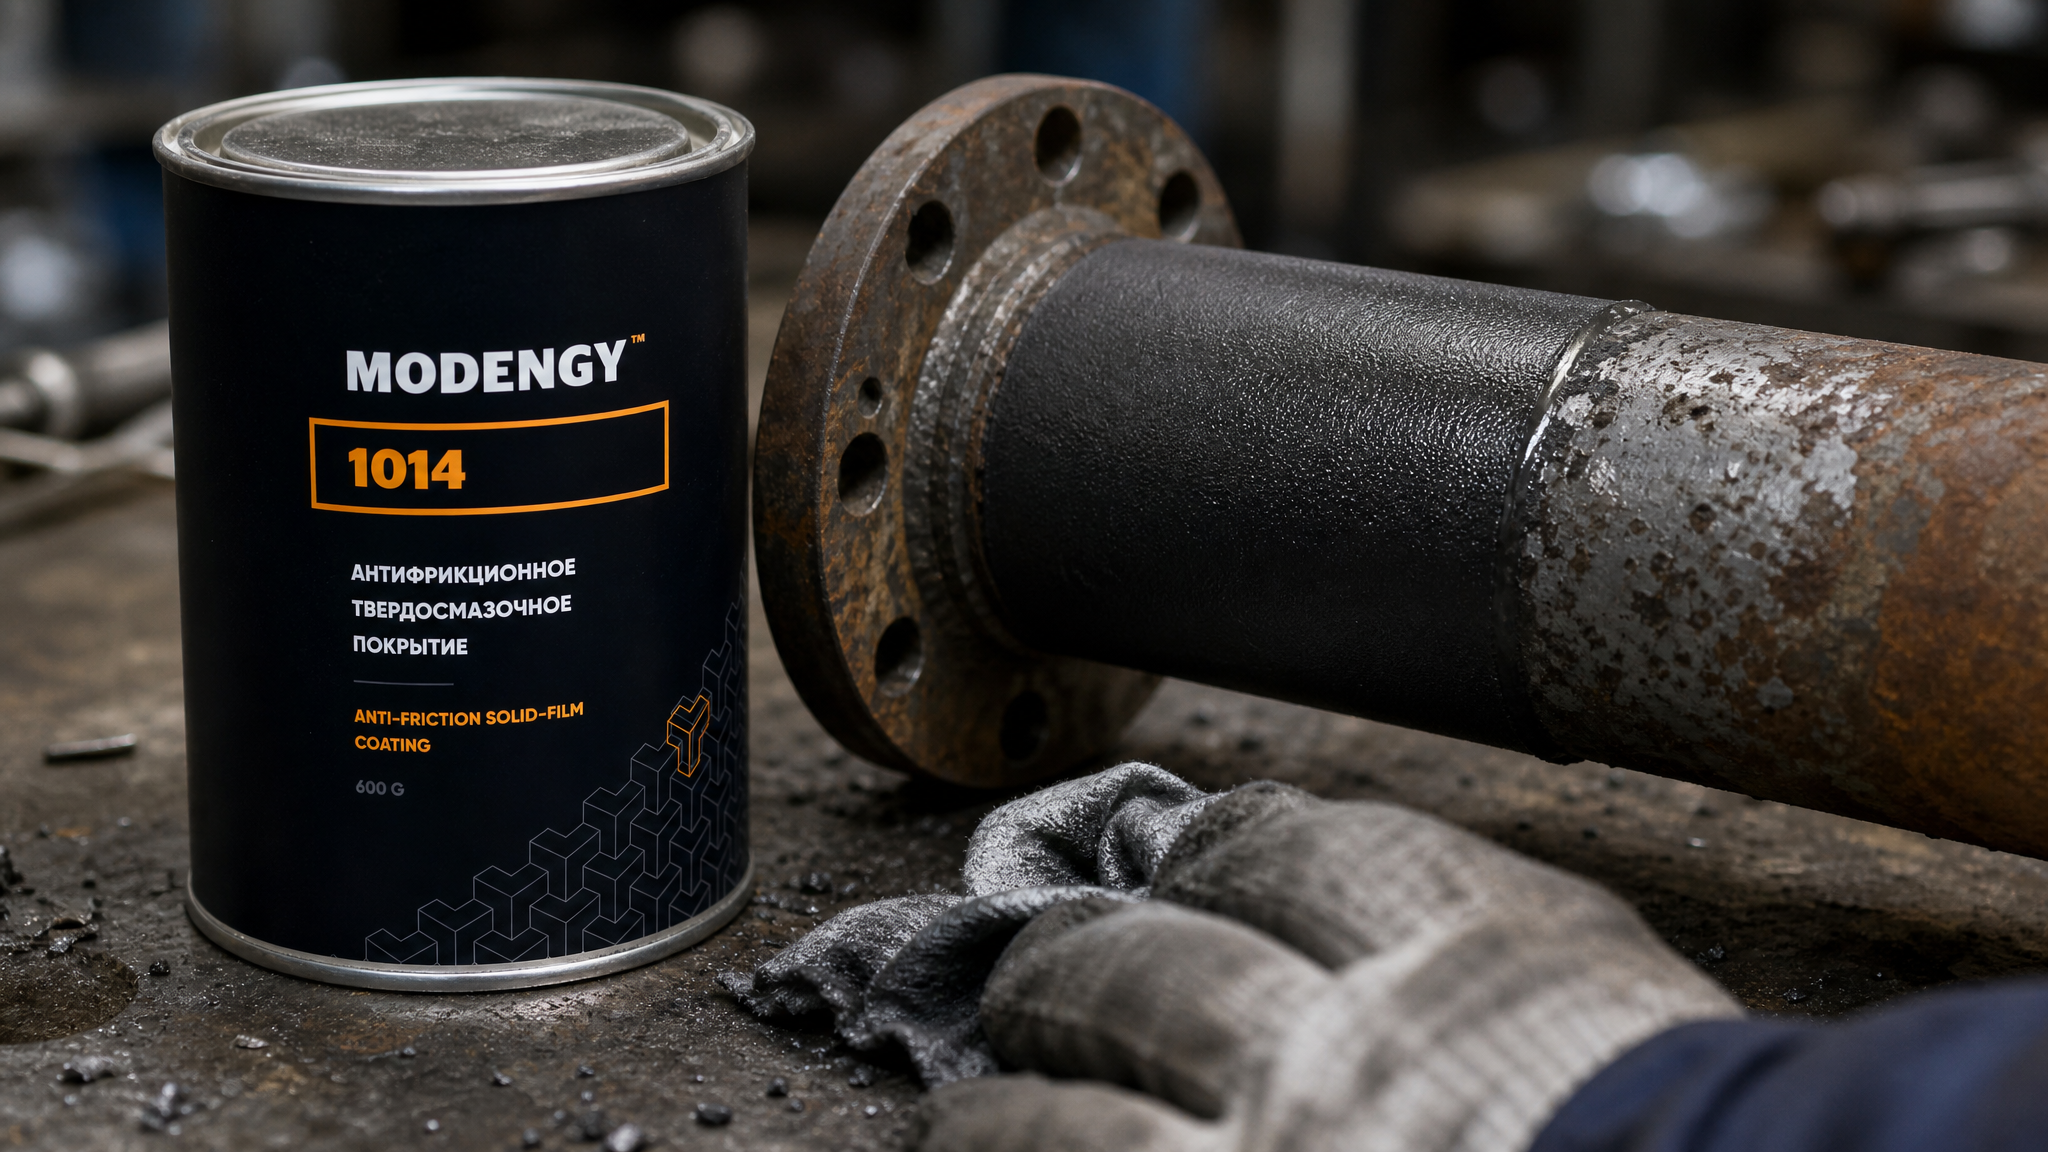
Магистральные трубопроводы, расположенные в прибрежных зонах или в условиях повышенной влажности, подвергаются воздействию морских солей и минерализованной влаги. Стандартные требования могут варьироваться: для внутреннего антикоррозийного покрытия трубопровода часто достаточно 200-500 часов, для наружного -500-2000 часов.
Для запорной арматуры (задвижки, шаровые краны, вентили) испытание проводят не только на корпусе, но и на движущихся частях - шпинделе, седле, уплотнениях. Особая опасность - закусывание резьбовых соединений в условиях вибрации и коррозийной среды, когда защита стирается или загрязняется. В условиях агрессивных сред и высоких температур, характерных для магистральных трубопроводов, антифрикционные покрытия, например MODENGY 1014, на основе ПТФЭ и дисульфида молибдена, могут обеспечить надежную защиту от коррозии и закусывания, снижая вероятность отказа оборудования при срочном ремонте или техническом обслуживании.
Защита арматуры от коррозии в бетоне требует особых подходов: бетонная среда щелочная, но при карбонизации и проникновении хлоридов может стать агрессивной. Образцы арматурного стержня в таких условиях часто испытывают в модифицированных камерах, добавляя щелочные компоненты в солевой раствор, либо проводят параллельное испытание в щелочной среде.
Смесь для защиты арматуры: роль смазок и защитных композиций
Помимо лакокрасочных и гальванических покрытий, для защиты арматуры используются специальные смесевые материалы и смазки.
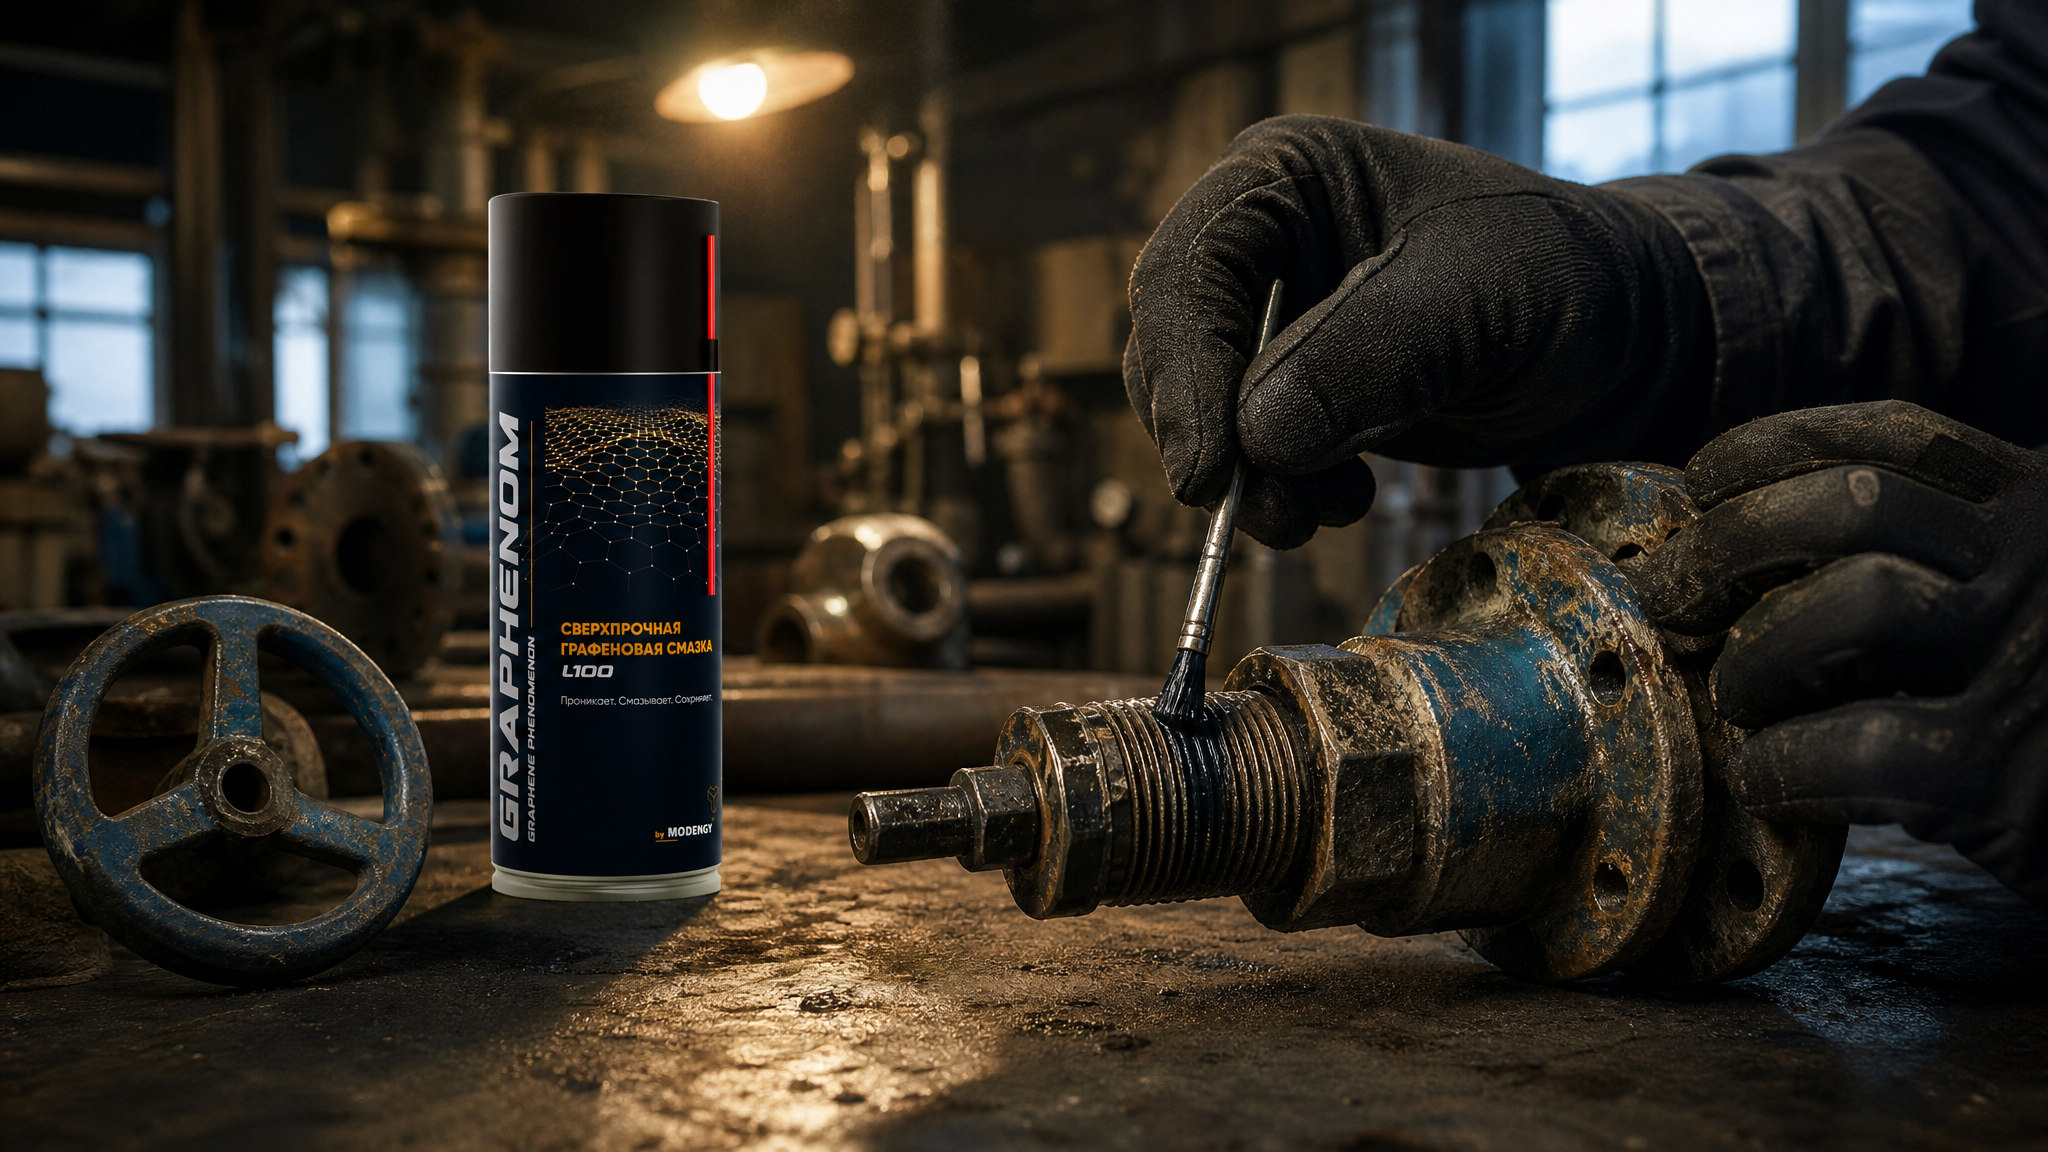
Эти смеси содержат ингибиторы коррозии, вязкие компоненты и добавки, которые образуют тонкую защитную пленку и вытесняют влагу с поверхности металла. Испытание такой смеси для защиты арматуры от коррозии в камере соляного тумана проводится по аналогичной методике: образцы готовят путем нанесения смеси на стальную основу, выдерживают в камере и фиксируют время появления ржавчины.
Для защиты запорной арматуры магистральных трубопроводов от коррозии и закусывания при высоких температурах могут применяться графеновые смазки, такие как MODENGY GRAPHENOM L100, обеспечивающие повышенную износостойкость и снижение трения. Такие материалы часто комбинируют с традиционными покрытиями, используя смазку как дополнительный слой после нанесения краски или перед сборкой узла.
Одно из отличий смазок от лакокрасочных покрытий - способность к самозаживлению: если тонкая пленка смазки повреждена механически, материал может частично восстановиться за счет миграции вязких компонентов в зону повреждения. Однако испытание в соляном тумане все равно проводят с искусственным порезом, чтобы гарантировать минимальный уровень защиты даже при серьезном нарушении целостности.
Часто задаваемые вопросы
Что показывает испытание в соляном тумане?
Испытание в соляном тумане показывает, как долго антикоррозийное покрытие защищает базовый металл (обычно сталь) от коррозии при воздействии агрессивной среды. Результат выражается в часах или сутках до появления первых очагов ржавчины рядом с искусственным порезом. Это позволяет сравнивать различные системы защиты и убеждаться в соответствии техническим требованиям заказчика.
Чем отличается испытание в соляном тумане от естественного старения?
В естественных условиях коррозия развивается неравномерно: интенсивность зависит от климатических циклов, сезонности и влажности. В камере соляного туман условия максимально жесткие и постоянные, что позволяет ускорить процесс в 10-20 раз. Результаты камеры прогнозируют долговечность в реальной эксплуатации, но не переводятся прямо в годы - это требует эмпирических таблиц соответствия.
Какой результат испытания считается приемлемым?
Требуемый результат зависит от категории агрессивности и области применения. Для внутреннего антикоррозийного покрытия трубопровода часто достаточно 200-500 часов, для наружного -500-2000 часов. Международный стандарт ISO 12944 определяет категории C1-C5 с соответствующими требованиями. Важно согласовать ожидания с техническим регламентом заказчика или отраслевым стандартом.
Может ли антикоррозийное покрытие для авто использоваться на промышленном оборудовании?
Частично да, но с учетом различий в требованиях. Автомобильные покрытия часто испытывают на 300-500 часов в камере соляного тумана, что достаточно для жизненного цикла автомобиля (5-10 лет в умеренно агрессивной среде). Промышленное оборудование может требовать более длительной защиты (10-20 лет и более) или работы в морских условиях, поэтому требует результатов в 1000+ часов. Оценка возможности перекрестного применения должна основываться на испытании.
Как подготовить образец для испытания в камере соляного тумана?
Образец должен быть очищен от загрязнений, жиров и окислов, высушен до стандартного состояния. Затем наносится антикоррозийное покрытие в соответствии с техническим регламентом (температура, влажность, толщина). После полимеризации делается искусственный порез до металла (ширина 1-2 мм, длина 50-100 мм). Образец помещается в камеру под углом 15-30° к вертикали. Все параметры и сроки должны соответствовать применяемому стандарту (ГОСТ 9.308-85, ISO 12944 или специальные требования заказчика).
Заключение
Методика испытания в камере соляного тумана - это проверенный и стандартизированный способ ускоренной оценки эффективности антикоррозийного покрытия. Вместо многолетнего ожидания коррозионного отказа в реальных условиях, инженеры получают результат за недели или месяцы, что позволяет быстро выбирать материалы и убеждаться в их соответствии требованиям. Результаты выражаются в часах или сутках непрерывного воздействия солевого тумана до появления видимых очагов ржавчины, и эти цифры напрямую коррелируют с долговечностью защиты в реальной эксплуатации, хотя требуют осторожной интерпретации через эмпирические таблицы и учет категории агрессивности среды.
Для закупщика и инженера рекомендация ясна: при выборе антикоррозийного покрытия для стали, днища оборудования или запорной арматуры требуйте от поставщика полный испытательный отчет по ГОСТ 9.308-85 или ISO 12944 с указанием времени испытания, характера коррозионных проявлений и сравнением с техническими требованиями. Проведите предварительное испытание на образцах из реальной партии материала перед масштабным применением - это предотвратит преждевременный отказ оборудования и защитит ваши инвестиции.