Контроль толщины покрытия - один из критических этапов производства деталей с антифрикционными покрытиями. На малых диаметрах эта задача усложняется ограниченной площадью измерения и необходимостью повторяемости результатов. Стандарты ГОСТ 9.302-88 и ГОСТ 9.307-89 устанавливают несколько методов неразрушающего контроля, каждый из которых подходит для определенного сочетания материала покрытия и подложки. Статья расскажет техническим специалистам и инженерам, как выбрать оптимальный метод для конкретной задачи, какие параметры контролировать и как обеспечить достоверность результатов при работе с деталями ограниченной площади.
Закупщикам и производственникам нужна практическая навигация: какой метод применить, сколько точек измерить, какую погрешность ожидать. Статья дает именно эту информацию, опираясь на требования государственных стандартов и рекомендации экспертов.
Классификация методов неразрушающего контроля толщины покрытий
ГОСТ 9.302-88 делит все методы контроля толщины на две категории: разрушающие (требуют нарушения целостности детали) и неразрушающие (сохраняют изделие в рабочем состоянии).
Для производства твердосмазочных покрытий в основном применяют неразрушающие методы, поскольку контроль проводят либо на каждой детали, либо на выборочных образцах партии.
В стандарте указаны следующие неразрушающие методы:
Для твердосмазочных покрытий, которые обычно наносят слоем 10–50 микрон, наиболее востребованы магнитные, вихретоковые и радиационные методы.
Магнитный метод: область применения и требования к измерениям
Магнитный метод - это основной выбор для производств, работающих со стальными деталями.
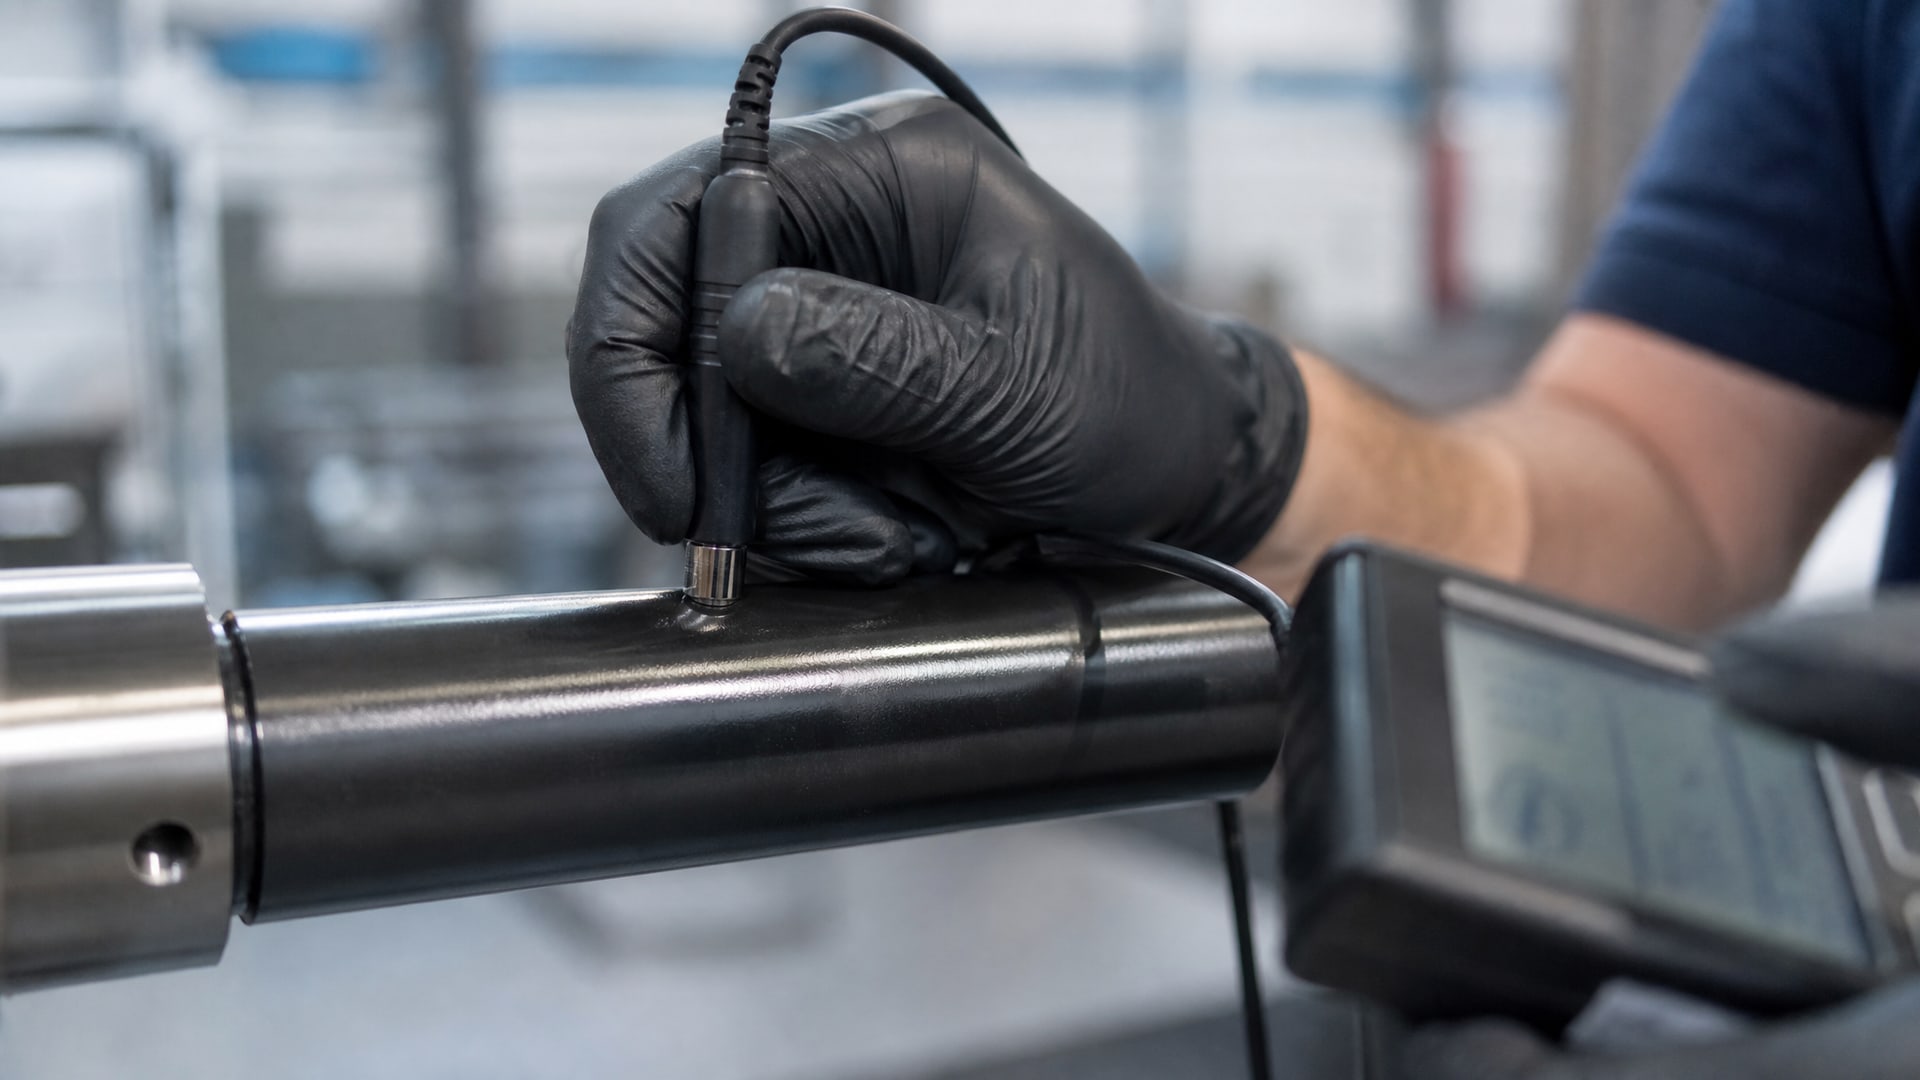
Прибор (толщиномер) прижимается к поверхности и регистрирует магнитное сопротивление в цепи «датчик – покрытие – подложка». Чем толще покрытие, тем выше магнитное сопротивление, что позволяет пересчитать результат в микроны.
Согласно ГОСТ 9.307-89, при магнитном методе результат принимают как среднее арифметическое не менее пяти измерений, выполненных у краев и в центре контролируемой поверхности одного изделия. Относительная погрешность составляет ±10 %. Для деталей малого диаметра, когда площадь всей поверхности менее 1 см², допускается оценка по 3–5 деталям одной партии вместо множественных точек на одной детали.
Ограничение магнитного метода: он неприменим для ферромагнитных подложек, где сама подложка имеет переменную магнитную проницаемость (например, при гетерогенной структуре материала). Также метод менее точен на краях деталей и в местах с резко изменяющейся кривизной. При толщине покрытия более 100 микрон точность метода снижается.
Вихретоковый метод для алюминиевых и медных деталей
Вихретоковый метод используют, когда подложка немагнитная, но электропроводящая: алюминий, медь, латунь, титан.
Прибор индуцирует переменный ток высокой частоты в катушке, который наводит вихревые токи в подложке. Покрытие, будучи диэлектриком, нарушает этот процесс; амплитуда вихревых токов зависит от толщины изоляционного слоя.
ГОСТ 9.302-88 относит вихретоковый метод к неразрушающим и рекомендует его именно для комбинаций «немагнитное покрытие + немагнитная, но токопроводящая подложка». Принцип усреднения результатов совпадает с магнитным методом: минимум три измерения на одной детали или оценка по нескольким деталям при ограниченной площади.
На практике вихретоковые приборы часто универсальнее магнитных, так как могут работать с несколькими типами подложек. Однако чувствительность прибора зависит от электропроводности материала, частоты зондирующего сигнала и расстояния между витками катушки. Для малого диаметра критично правильно отцентрировать датчик относительно детали, иначе результат будет завышен или занижен.
Радиационные методы и металлографический контроль для критичных случаев
Когда требуется высокая локальная информативность, либо покрытие многослойное, либо его состав содержит включения, обращаются к радиационным методам (рентгенофлуоресцентный, радиоизотопный анализ) и металлографическому контролю.
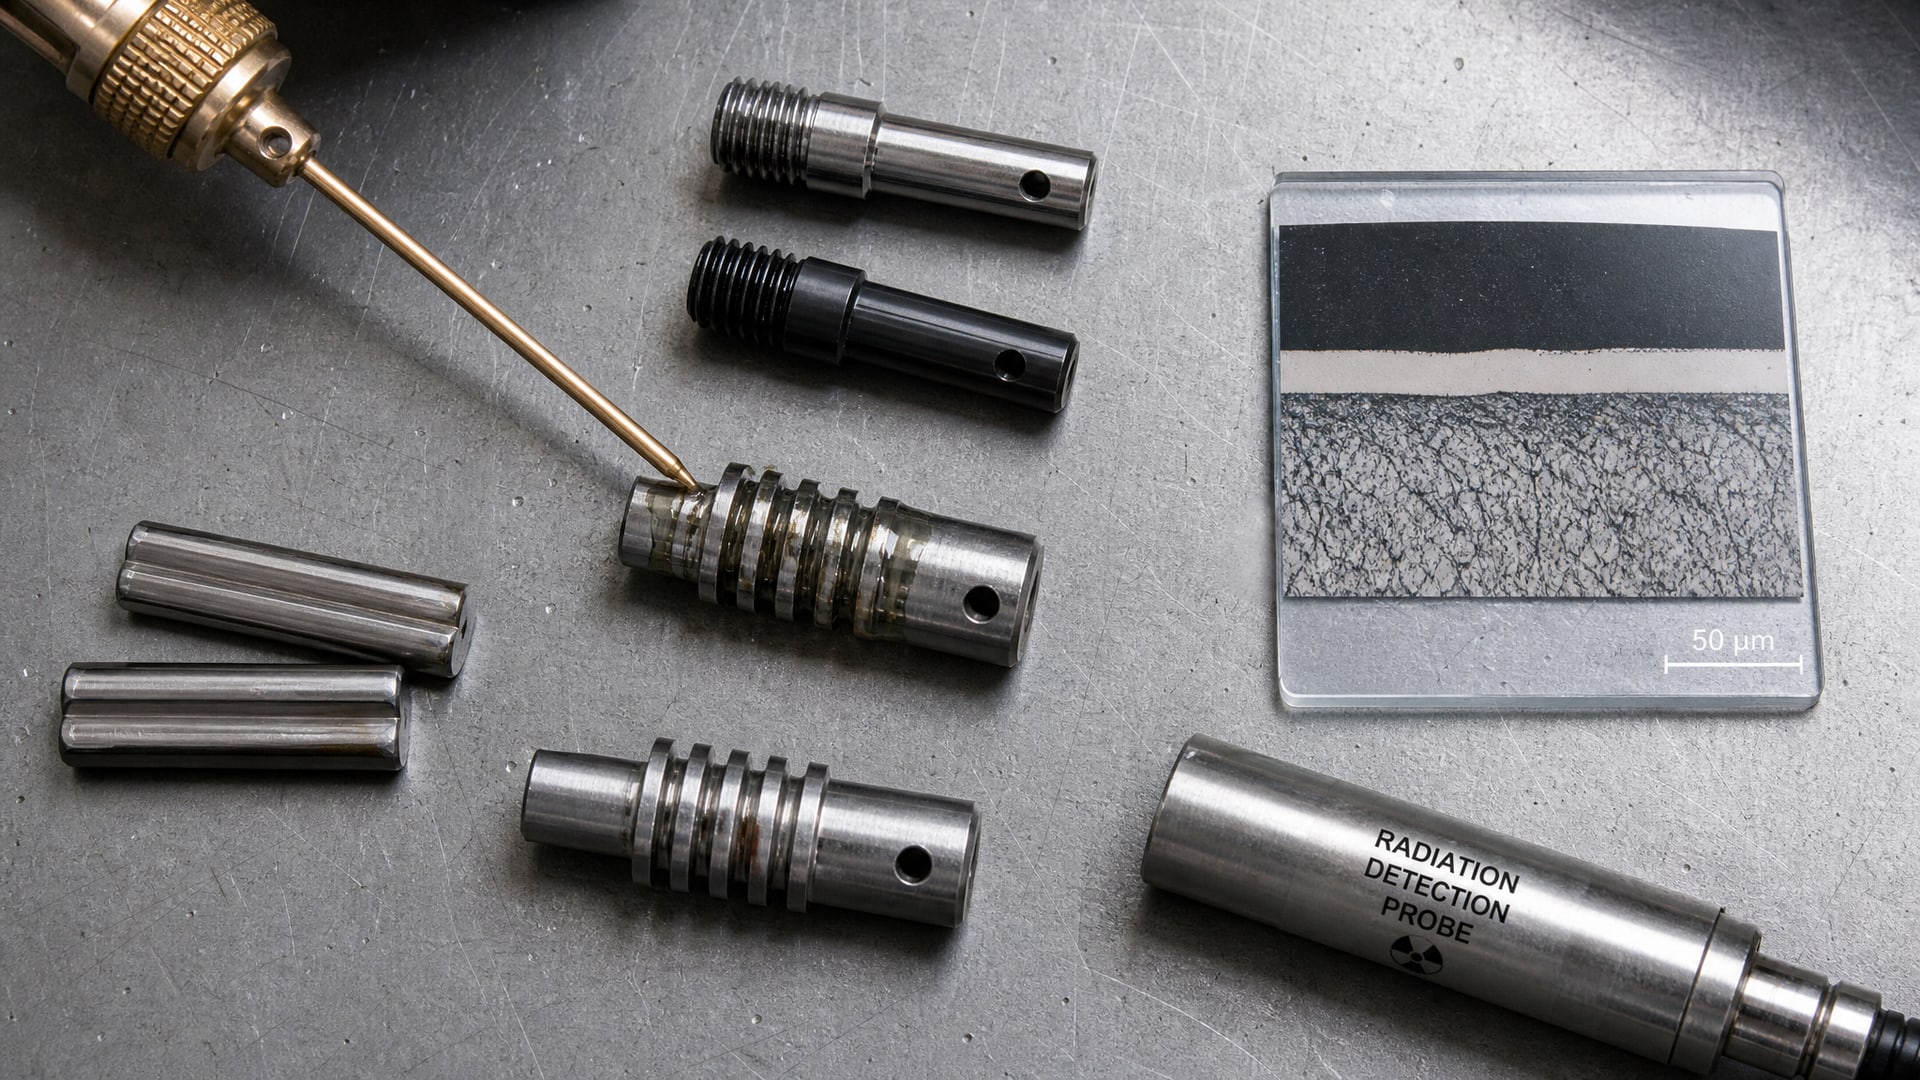
Радиационные методы основаны на поглощении или рассеянии ионизирующего излучения на границах раздела материалов. Они не зависят от магнитных свойств подложки и могут давать информацию о составе покрытия, а не только о его толщине. Недостатки: требуют специального оборудования, лицензирования и обучения персонала; проведение анализа занимает больше времени, чем магнитное измерение.
Металлографический метод - разрушающий, но арбитражный. Деталь шлифуют с поперечного сечения, полируют и под микроскопом измеряют толщину в трех и более точках на участке длиной примерно 1 см. Погрешность ±10 %. Этот метод применяют при спорных результатах других методов или при сертификации новой технологии нанесения. На деталях малого диаметра металлографический анализ может быть единственным способом получить достоверную информацию о распределении толщины, так как дает срез с абсолютной локализацией.
ГОСТ 27750-88 для напыленных восстановительных и упрочняющих покрытий также допускает термоэлектрический и радиационные методы.
Выбор метода в зависимости от материала подложки и типа покрытия
Правильный выбор метода начинается с определения материала детали и ее электромагнитных свойств.
Если подложка - ферромагнитная сталь, то магнитный метод - первый выбор. Если это алюминий, медь или латунь, ориентируются на вихретоковый. Если деталь покрыта многослойной структурой или содержит керамические компоненты, рассматривают радиационные и металлографический методы.
Для твердосмазочных покрытий на основе дисульфида молибдена или графита применяют преимущественно магнитные или вихретоковые методы, так как сами покрытия диэлектричны и не влияют на выбор физического принципа. Однако если твердосмазочный слой нанесен поверх другого функционального покрытия (например, никеля или хрома), выбор усложняется: может потребоваться радиационный метод или металлографический срез для определения толщины каждого слоя отдельно.
В ситуации, когда контроль толщины твердосмазочных покрытий проводят на крупносерийном производстве, инженеры часто выбирают магнитный метод как наиболее быстрый и недорогой. Если же деталь критична (например, в авиационной или машиностроительной промышленности), рекомендуется дополнительная выборочная проверка радиационным или металлографическим методом.
Совет инженера: выбор при работе с напыленными покрытиями
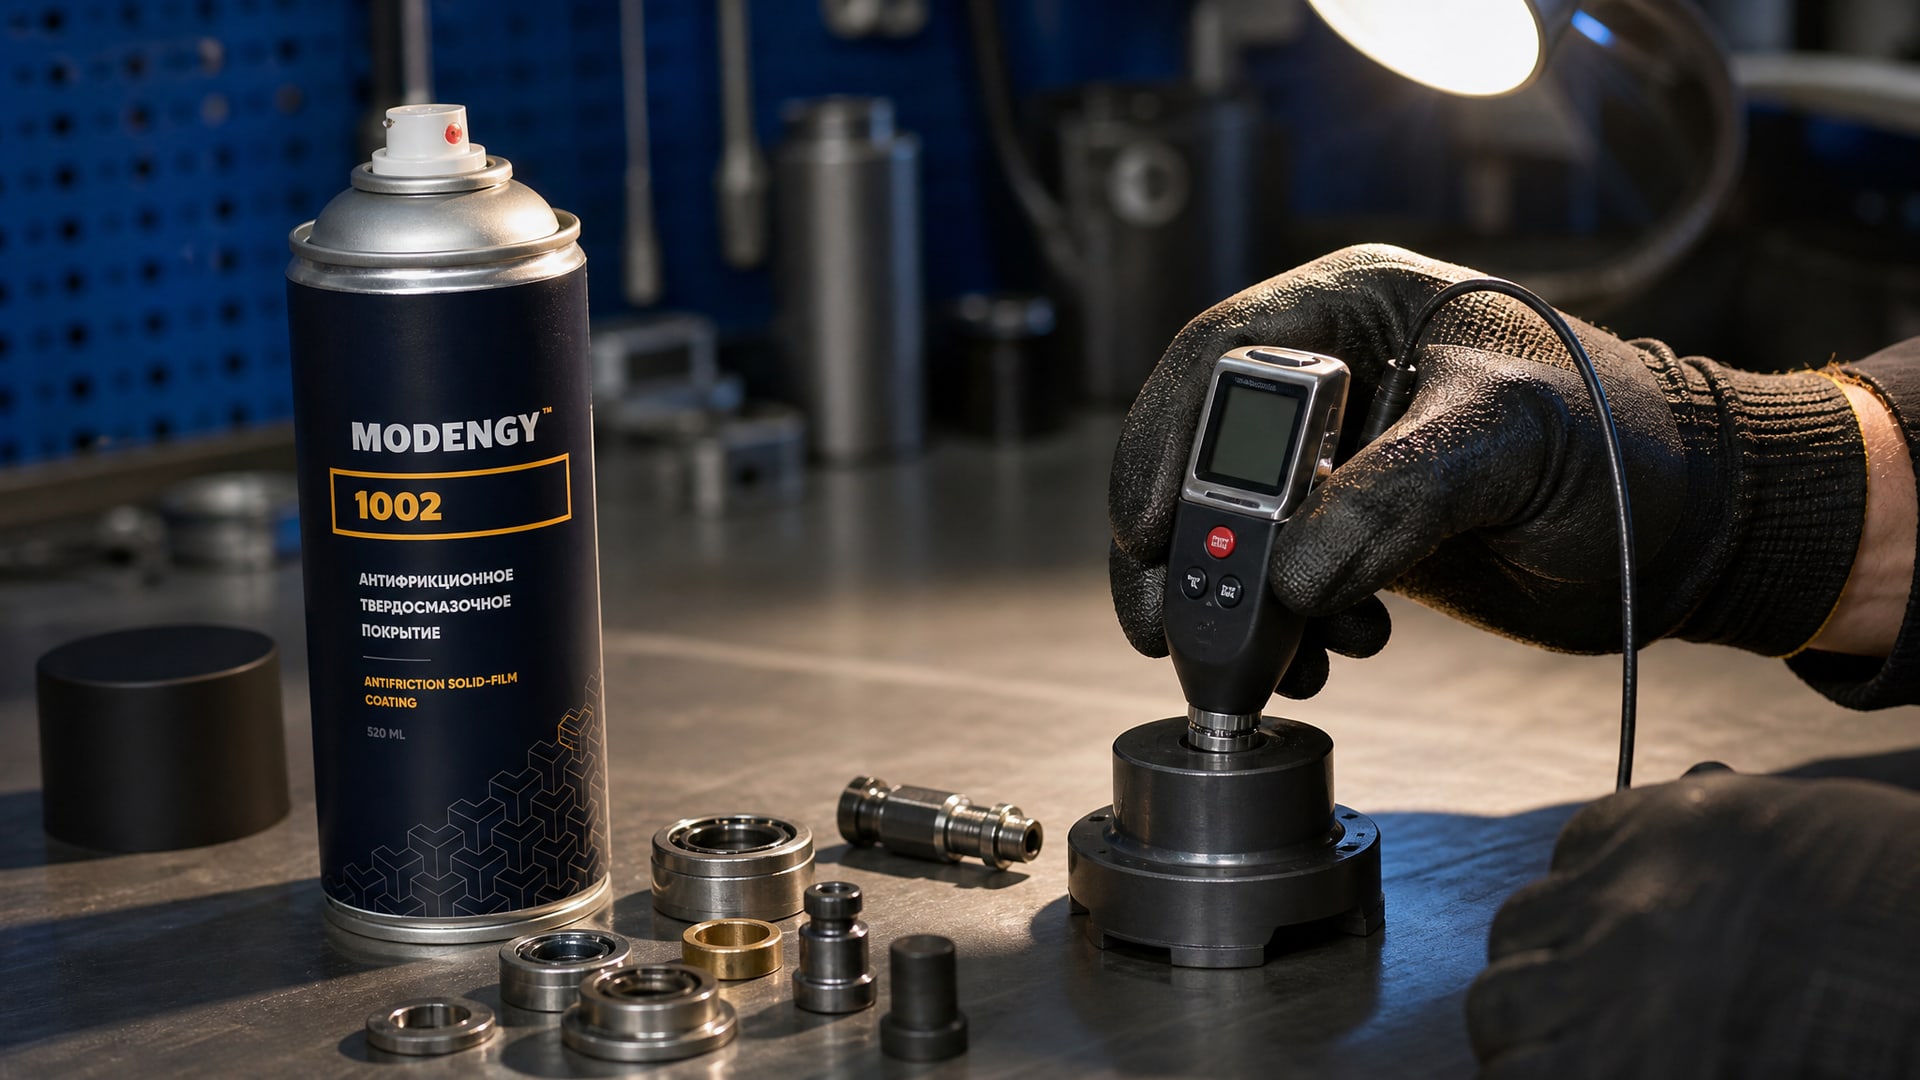
На производстве, где напыляют твердосмазочные композиции, практика показывает следующее: инженеры сначала подбирают метод на образцах, затем калибруют приборы по стандартным образцам (свидетелям) толщины. Например, при контроле толщины покрытий наподобие MODENGY 1002, состав которого включает дисульфид молибдена, магнитный толщиномер показывает стабильные результаты, если подложка стальная. В этом случае на каждой смене делают контрольное измерение на свидетеле; если результат отличается на 5 % и более, проверяют калибровку и состояние датчика. Результат: за счет простой схемы контроля снижаются брак и переделки, а технолог может оперативно скорректировать режимы напыления.
Правила усреднения результатов и документирование контроля
Достоверность контроля толщины покрытия зависит не только от выбора метода, но и от правильного выполнения схемы измерений.
ГОСТ 9.302-88 устанавливает следующие правила:
На практике контроль толщины покрытия толщиномером проводят в следующей последовательности: прибор поверяют по образцам-свидетелям в начале смены, затем измеряют деталь в 3–5 точках, записывают результаты в журнал, считают среднее. Если среднее значение не попадает в допуск спецификации, деталь направляют в брак или переделку. Если отдельные точки сильно отличаются (разброс более ±15 % от среднего), это может указывать на неравномерность нанесения покрытия и требует проверки технологии.
Документирование должно содержать: дату и время измерения, ф.И.О. оператора, номер партии деталей, номер и серию прибора, результаты всех точек и среднее значение, а также допустимый диапазон по спецификации.
Обычный измерительный инструмент как вспомогательное средство
Помимо специальных толщиномеров, ГОСТ Р 59637-2021 допускает использование обычного измерительного инструмента при определенных условиях: штангенциркуля, микрометра, линейки и игольчатого щупа.
Это уместно для предварительной оценки или в случаях, когда специализированный прибор недоступен.
Штангенциркуль или микрометр применяют для измерения толщины детали до и после нанесения покрытия; разность дает толщину покрытия. Метод называется гравиметрико-геометрическим и требует точного нулевого измерения. На малом диаметре точность снижается из-за закругления кромки, поэтому обычно проводят серию измерений в разных местах и берут среднее.
Игольчатый щуп (микротвердометр с острым наконечником) может выявить наличие и примерный диапазон толщины, но не дает точного значения. Метод полезен как быстрая диагностика на производстве перед тем, как отправить деталь на проверку толщиномером.
Существенное ограничение: гравиметрико-геометрический метод подходит только для определения толщины, если известна плотность покрытия и его состав. Для твердосмазочных покрытий, которые часто наносят в виде аэрозольных композиций или суспензий, точность такого метода снижается.
Часто задаваемые вопросы
Как выбрать метод контроля толщины лакокрасочных и твердосмазочных покрытий?
Выбор определяется материалом подложки: для стальных деталей начните с магнитного метода (самый быстрый и доступный); для алюминиевых - вихретокового; для многослойных или критичных покрытий - радиационного или металлографического анализа. Консультируйтесь со стандартом ГОСТ 9.302-88, в котором приведена таблица сочетаний метода и материала.
Сколько точек измерения нужно сделать на детали малого диаметра?
Если площадь менее 1 см², ГОСТ 9.302-88 требует либо минимум 3–5 измерений на одной детали, либо оценку по 3–5 отдельным деталям партии. Выбор зависит от назначения контроля: при производстве каждую деталь проверяют по нескольким точкам; при приемке партии допускается выборочный контроль по образцам.
Какая погрешность у магнитного толщиномера?
По ГОСТ 9.307-89 относительная погрешность магнитного метода составляет ±10 %. Это означает, что при истинной толщине 20 микрон прибор может показать 18–22 микрона. Точность снижается при толщине более 100 микрон и при работе на краях деталей.
Можно ли использовать штангенциркуль вместо толщиномера?
Штангенциркуль применим как вспомогательное средство, если измерить деталь до и после нанесения покрытия и найти разность. Однако на малом диаметре точность невысока из-за закругления кромки. Стандарт рекомендует это только для предварительной оценки; окончательный контроль проводят специальным толщиномером.
В чем разница между магнитным и вихретоковым методом?
Магнитный метод работает на ферромагнитных (стальных) подложках с немагнитным покрытием; вихретоковый - на немагнитных, но электропроводящих подложках (алюминий, медь). Оба относятся к неразрушающим методам и имеют погрешность ±10 %. Выбор зависит исключительно от материала основы.
Заключение
Контроль толщины покрытия на деталях малого диаметра - задача, требующая четкого соблюдения стандартов и правильного выбора метода. ГОСТ 9.302-88 и ГОСТ 9.307-89 предусматривают девять основных неразрушающих методов; для твердосмазочных покрытий наиболее практичны магнитные (на стали), вихретоковые (на алюминии, меди) и радиационные (для критичных случаев). Ключевое требование: выполнить минимум 3–5 измерений, вычислить среднее арифметическое и документировать результаты. Ограниченная площадь деталей малого диаметра не усложняет процесс, если следовать правилу: на площади менее 1 см² можно оценить толщину по нескольким деталям партии вместо множественных точек на одной.
Первый шаг - определить материал подложки и найти соответствующий метод. Второй - калибровать прибор по образцам-свидетелям и выполнить пробное измерение на образцах производства. Третий - внедрить регулярный контроль на каждой смене с документированием результатов. Таким образом вы обеспечите стабильность толщины покрытия и снизите процент брака.