Выбор способа нанесения защитного покрытия на крепеж определяет не только скорость производства, но и долговечность изделия, его коррозионную стойкость и функциональность в целевых условиях эксплуатации. Распыление и центрифугирование - два принципиально разных подхода, каждый со своими преимуществами и ограничениями. Распыление использует поток сжатого газа для разрушения жидкости в мелкие капли, тогда как центрифугирование опирается на вращающееся усилие для формирования и уравнивания слоя. Статья раскрывает, когда применяют каждый метод, какие параметры контролируют, и как выбор технологии влияет на качество готовой продукции. Материал адресован инженерам, технологам и закупщикам, ответственным за подбор оборудования и обоснование спецификаций для производственных линий.
Физические принципы распыления и центрифугирования
Распыление и центрифугирование работают на противоположных физических принципах.
При распылении жидкий раствор подается в сопло, где встречается с потоком сжатого газа, разбивается на мельчайшие капли и осаждается на поверхность деталей. Толщина образующейся пленки зависит от поверхностного натяжения раствора, его вязкости, давления газа, геометрии сопла, расстояния между соплом и изделием, а также скорости перемещения распылителя. Это означает, что любое отклонение в параметрах - давление газа упало, вязкость раствора изменилась, сопло забилось частицей - немедленно влияет на качество нанесения.
Центрифугирование строится на ином принципе: раствор вначале наносится на вращающуюся деталь, обычно соплом или капельницей, а затем подложка разгоняется до заданной угловой скорости. Центробежная сила выталкивает избыточный раствор, оставляя на поверхности ровный слой. Скорость вращения может достигать 20 000 оборотов в минуту, а финальная толщина пленки определяется главным образом контролем потока наносимого раствора и интенсивностью испарения летучих компонентов. Этот метод обеспечивает высокую однородность слоя на небольших плоских образцах и позволяет получать пленки толщиной от нанометров до нескольких микронов.
Ключевое отличие: при распылении пленка формируется прямым осаждением капель, а при центрифугировании - вращением и удалением избытка. Из-за этого распыление более чувствительно к параметрам жидкости и газа, тогда как центрифугирование более предсказуемо и воспроизводимо при заданной скорости вращения и объеме подачи.
Распыление защитных покрытий в промышленном производстве метизов
На промышленных линиях распыление чаще применяют для крупной партии крепежа с быстрым циклом.
Для покрытия метизов цинк-ламельным составом, например, используют пневматическое распыление, при котором защитный слой наносится на уже собранный или подготовленный крепеж. После распыления детали поступают в печь, где проходит термополимеризация при температуре 320 °C в течение 30–40 минут. Такой режим обеспечивает полное отверждение лакокрасочного слоя и формирование прочной адгезии к металлу.
Для распыления критично соблюдение трех групп параметров. Первая - свойства наносимого раствора: вязкость должна быть в диапазоне, совместимом с соплом и давлением газа, поверхностное натяжение влияет на размер капель и равномерность осаждения. Вторая - характеристики процесса: давление воздуха, расстояние от сопла до изделия и скорость нанесения заголовка; при одних и тех же параметрах раствора неправильное расстояние вызовет либо сухой распыл, либо потеки. Третья - геометрия и ориентация детали: на сложнофасонных крепежах могут образоваться зоны недостаточного покрытия или избыточные скопления.
На практике закупщики выбирают распыление, когда нужна высокая производительность (линия обрабатывает тысячи единиц за смену) и когда деталь имеет сложную геометрию, которую центрифуга просто не в состоянии обработать равномерно. Также при распылении удается лучше покрыть внутренние полости и труднодоступные участки, поскольку капли летят под давлением и проникают в щели. На промышленных линиях часто устанавливают несколько распылителей, направленных под разными углами, чтобы обеспечить полноту покрытия.
Центрифугирование как способ нанесения тонких слоев
Центрифугирование выбирают, когда стоит задача получить однородное, тонкое и повторяемое покрытие.
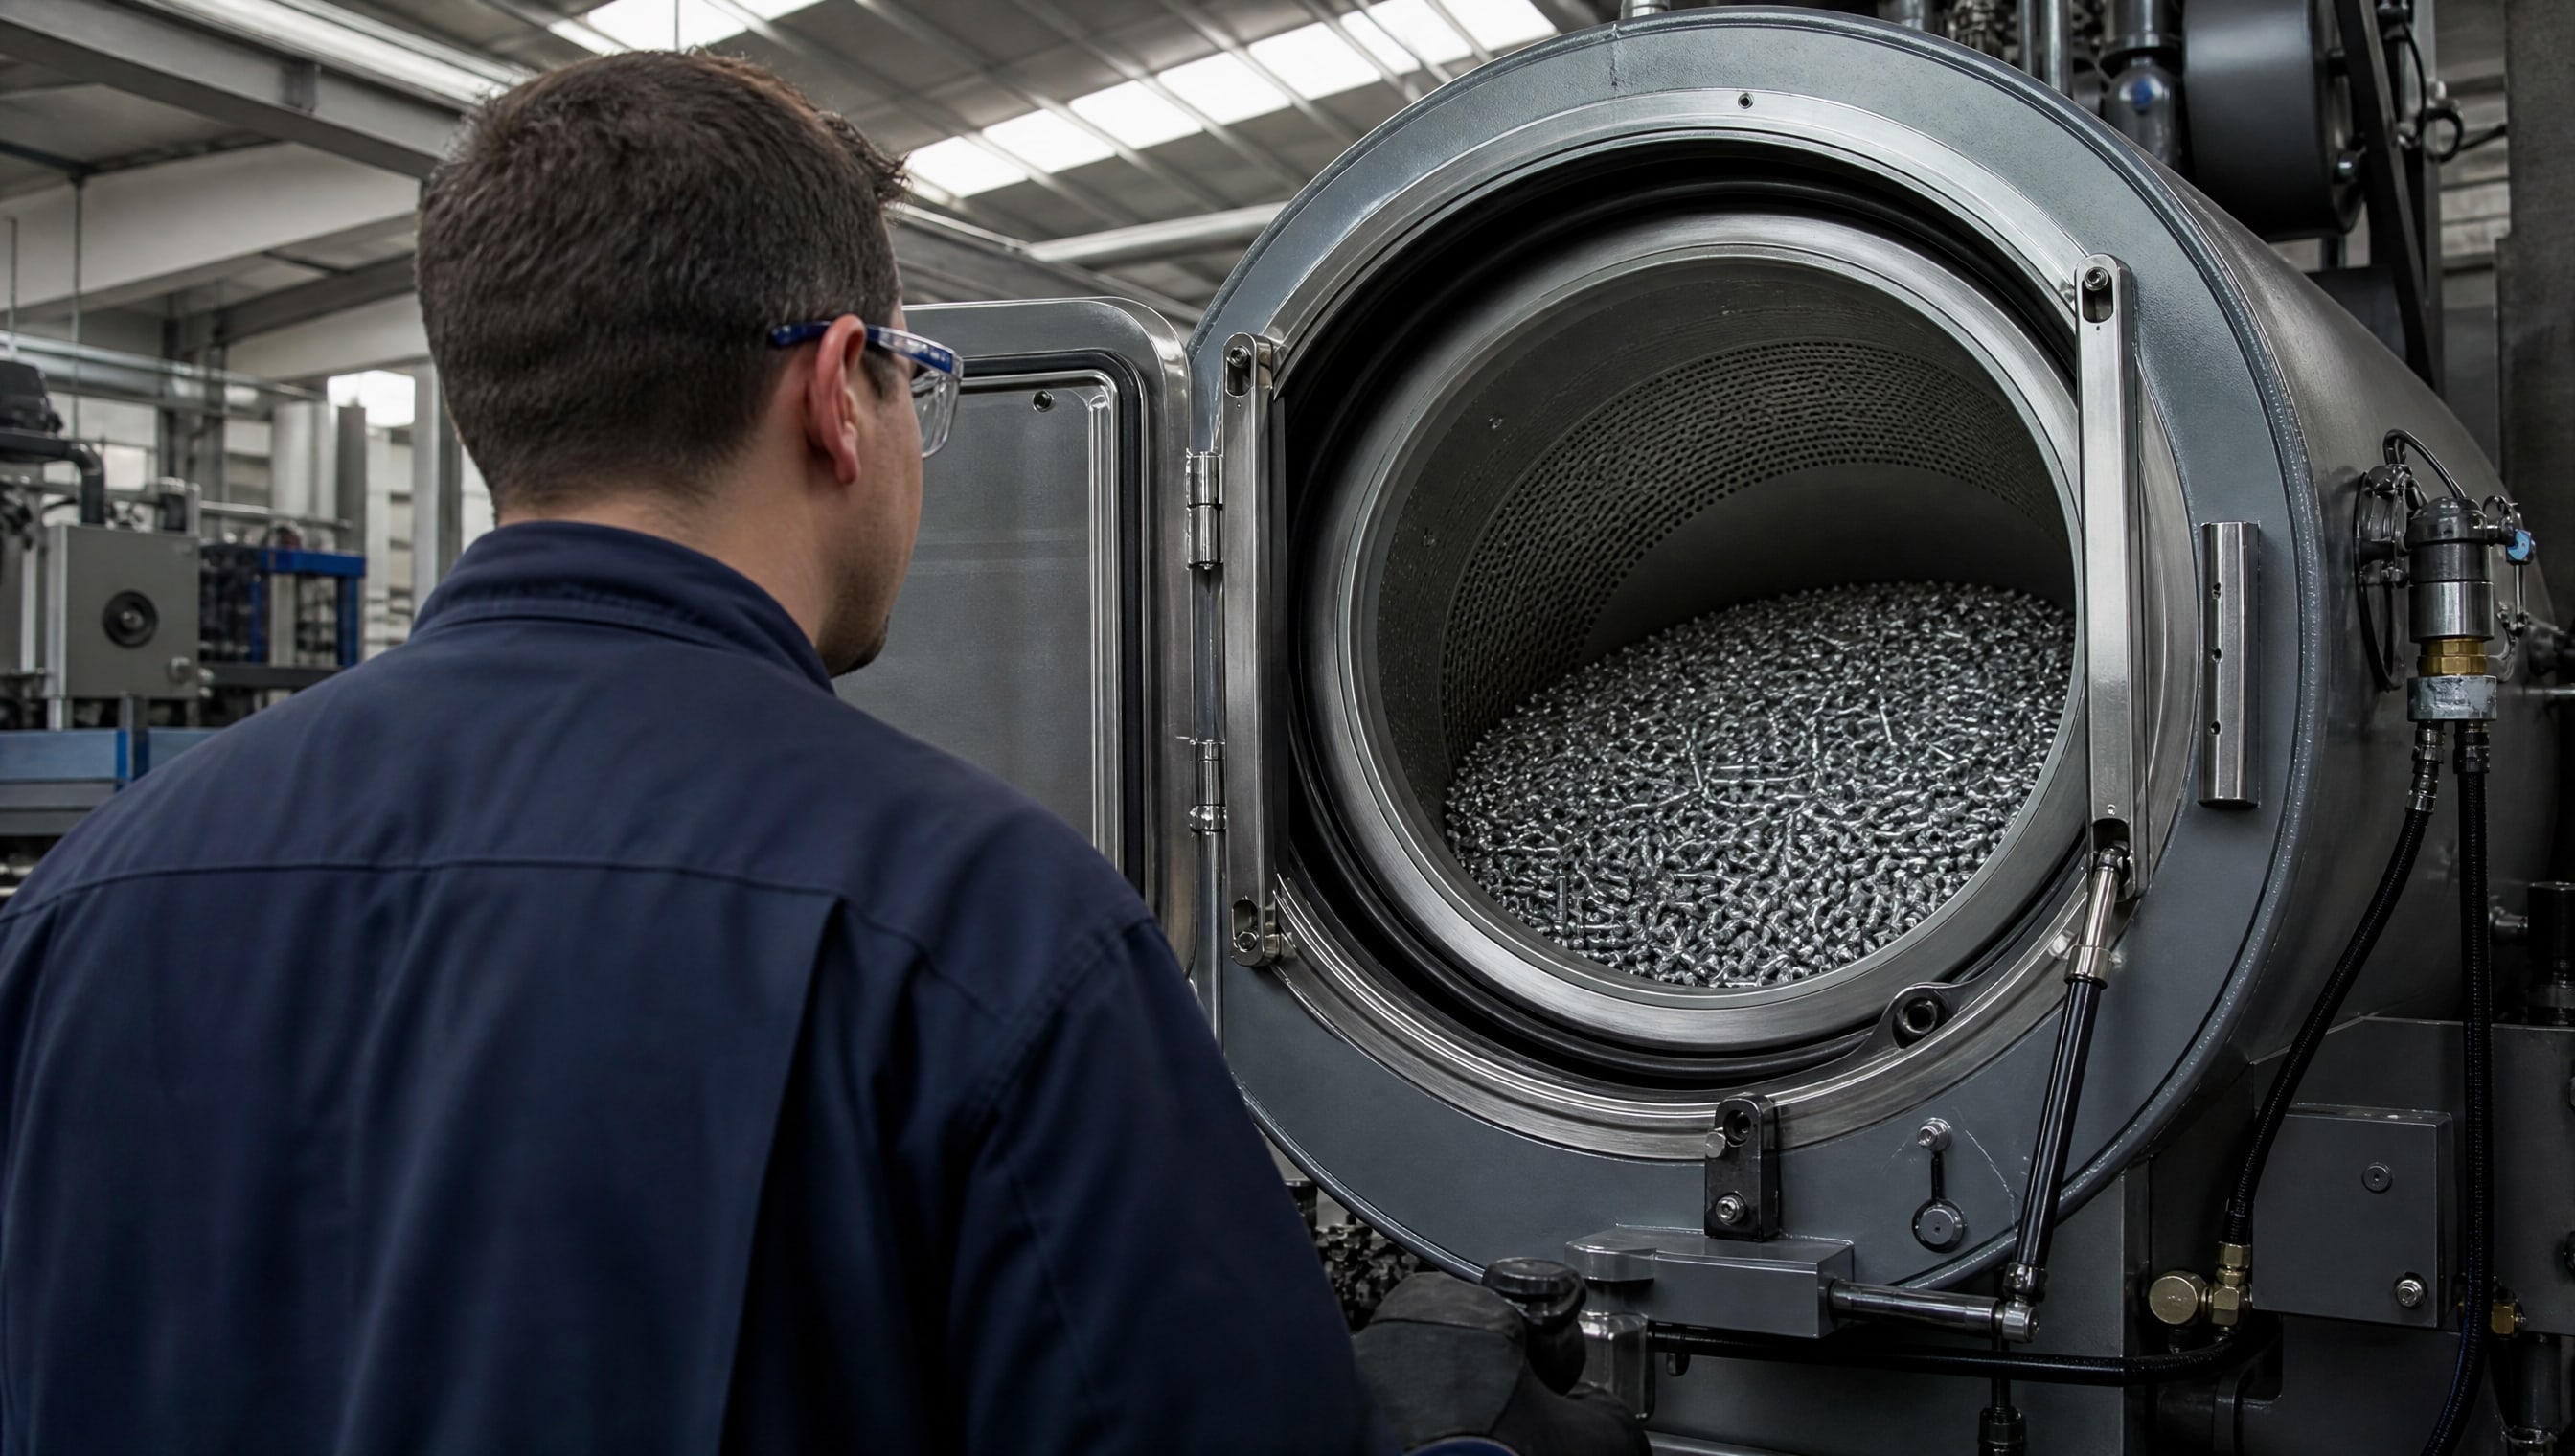
Детали, к которым предъявляют требование по точности толщины слоя или когда нужно минимизировать перерасход материала, лучше обрабатывают именно этим методом. В отраслевых описаниях цинкования крепежа центрифугирование часто идет в паре с окунанием: крепеж погружают в ванну с расплавленным цинком, а затем помещают в центрифугу, где излишки цинка удаляются под действием центробежной силы. Толщина остающегося слоя цинка при таком способе составляет не менее 80 микрометров.
Процесс центрифугирования требует аккуратной подготовки раствора. Перед нанесением жидкость обязательно фильтруют через микронный фильтр, чтобы удалить посторонние частицы и пыль. Даже микроскопический дефект в растворе может привести к кратерам или шероховатости на поверхности покрытия. Затем раствор подается на вращающуюся подложку - обычно малым объемом за один раз, так как лишний материал все равно будет выброшен центробежной силой и потрачен впустую.
Скорость вращения выбирается в зависимости от требуемой толщины и свойств раствора. Практическое значение может быть в диапазоне от нескольких сотен до 20 000 оборотов в минуту. Чем выше скорость, тем тоньше финальный слой и тем быстрее испаряются летучие компоненты из раствора. Время вращения, как правило, составляет несколько десятков секунд.
Главное преимущество центрифугирования - высокая воспроизводимость. При неизменных параметрах (скорость, объем подачи, свойства раствора, температура и влажность в цехе) каждая деталь получит практически идентичный слой. Это критично для изделий, где требуется точное соответствие спецификации и минимальное число брака. Минус - метод работает хорошо только на плоских или близких к плоским поверхностях небольшого размера; для длинного болта или детали сложной геометрии центрифугирование неэффективно, так как вращение может быть неравномерным и слой выйдет неоднородным.
Температурные режимы и последующая обработка
Независимо от способа нанесения, после нанесения защитного слоя крепеж проходит стадию полимеризации - нагревания в печи для полного отверждения.
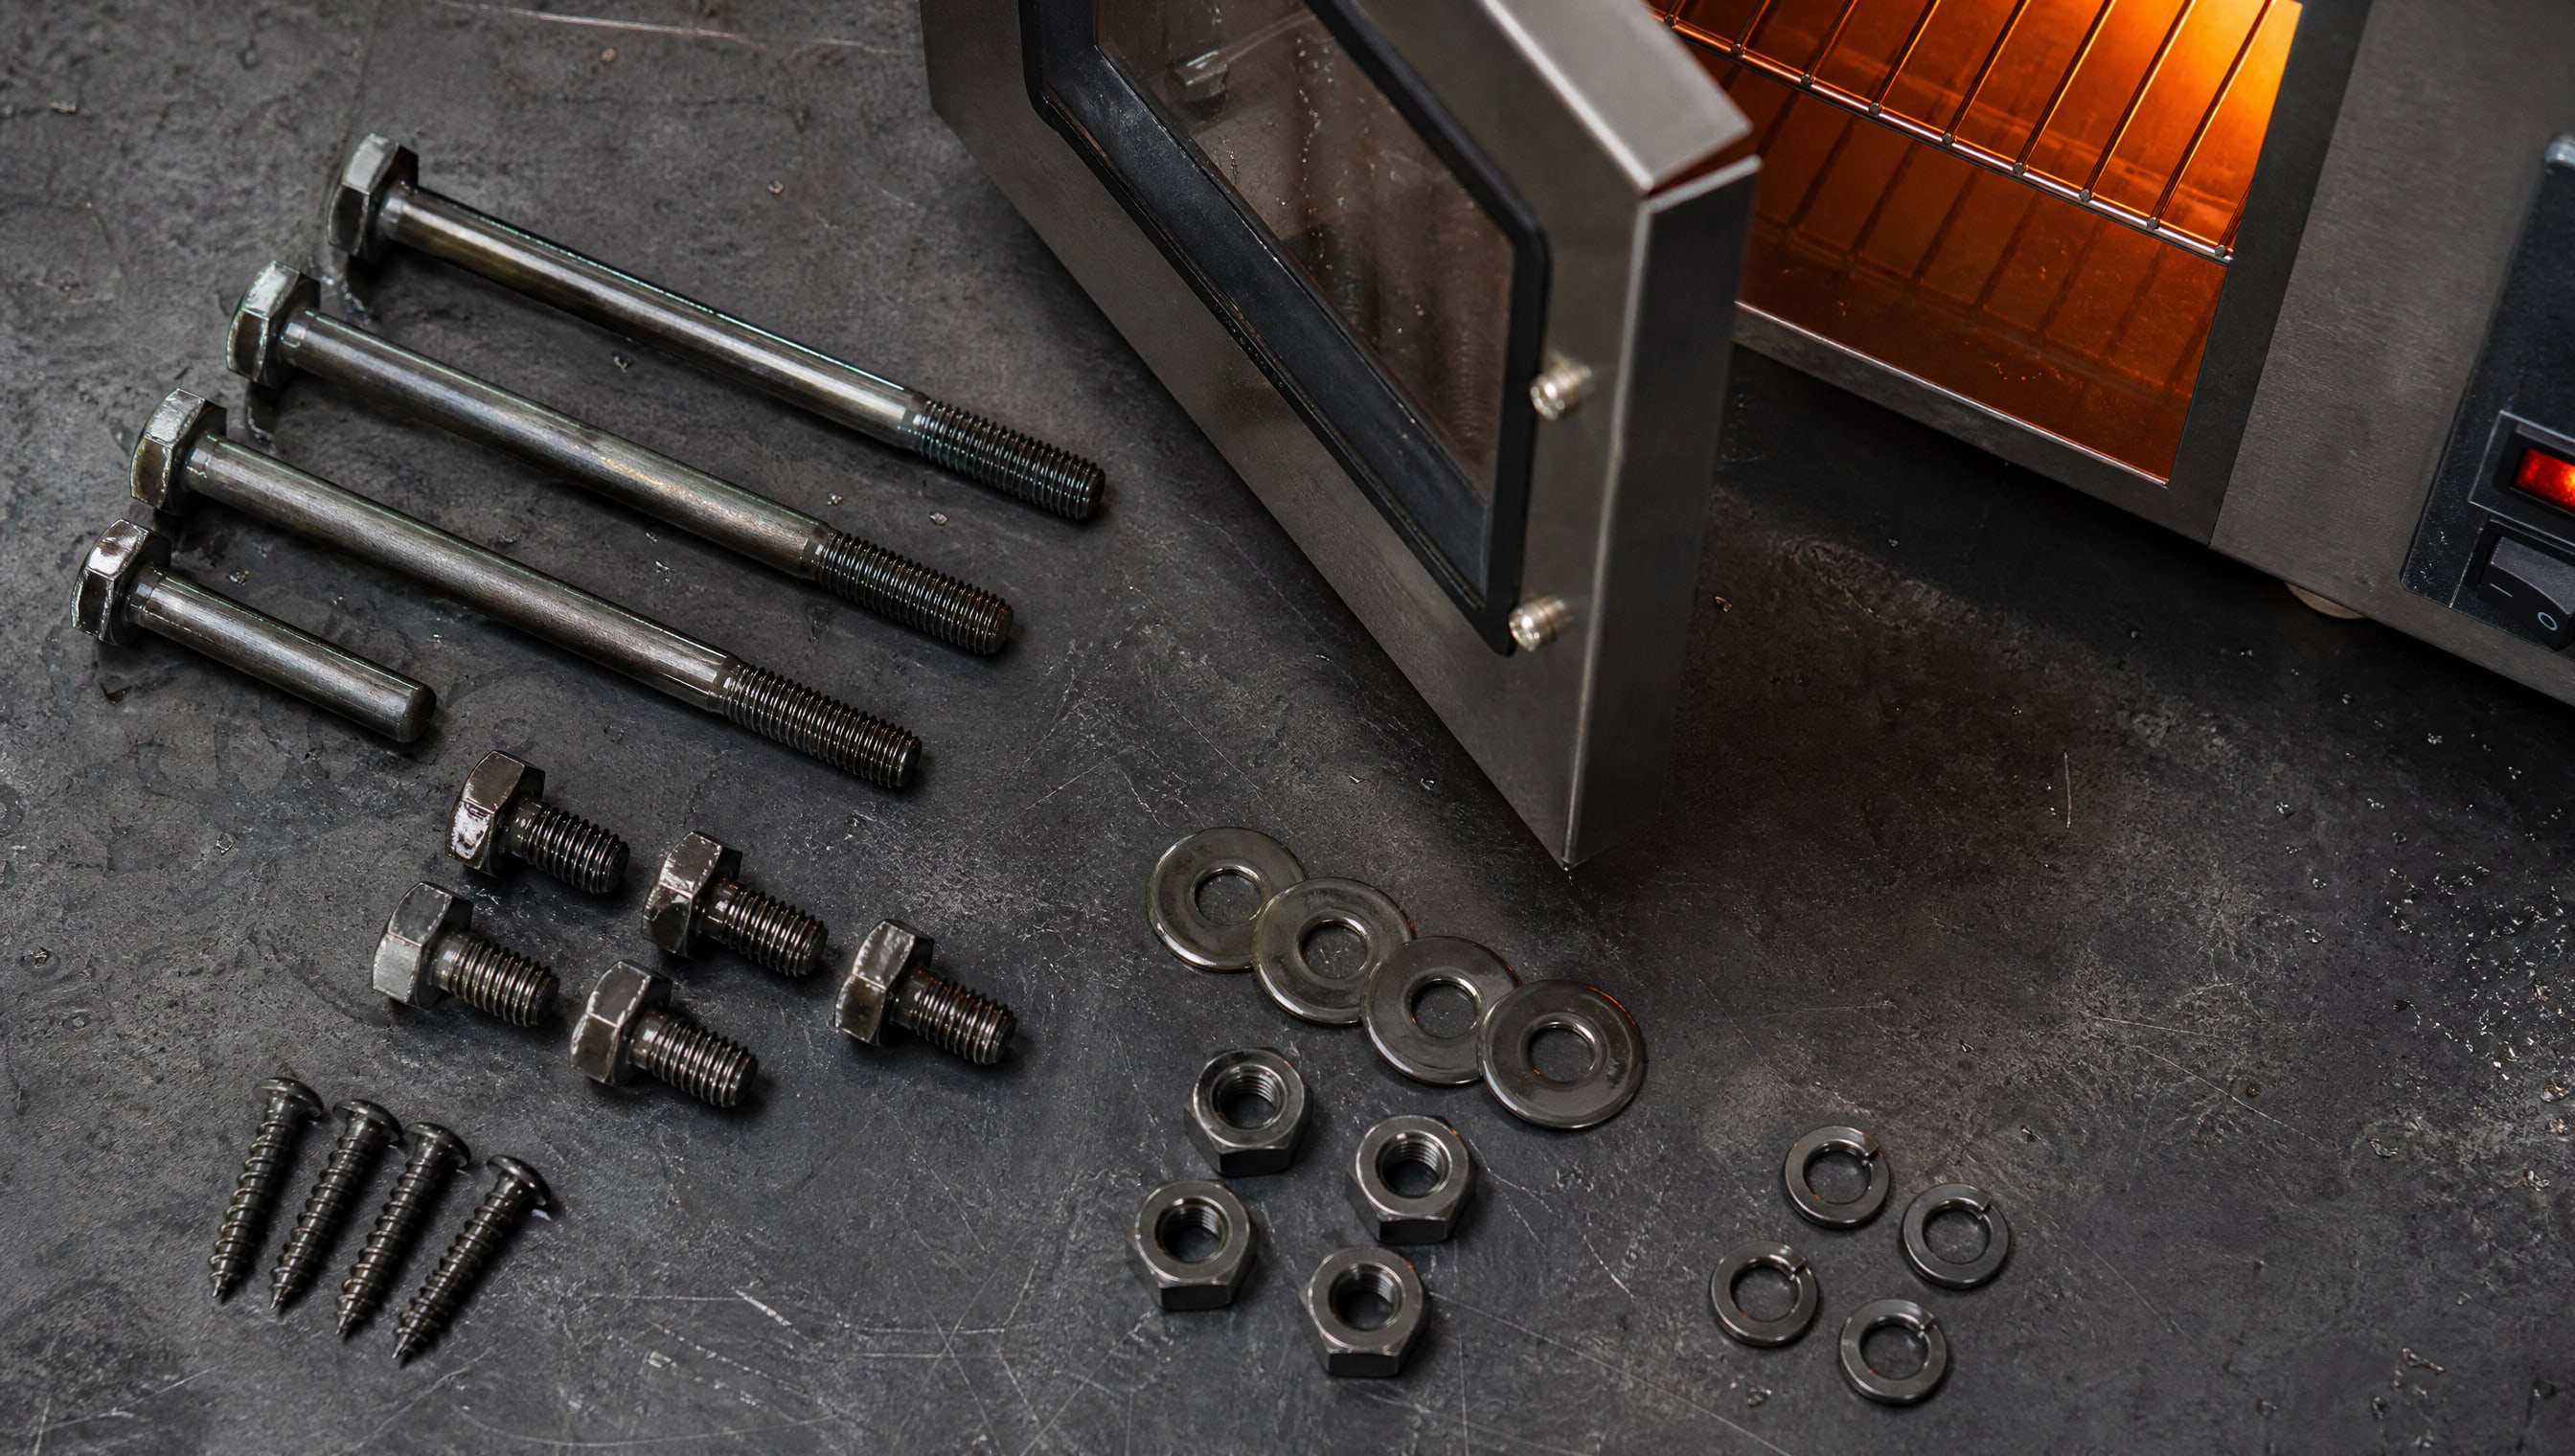
Температура и продолжительность зависят от конкретной системы покрытия и требуемых свойств.
Для крепежа с органо-полимерными (лакокрасочными) покрытиями, наносимыми распылением, типичный режим составляет 230 °C. Для более термостойких систем, например цинк-ламельных покрытий промышленного назначения, применяют режим 320 °C с выдержкой 30–40 минут. Повышенная температура обеспечивает не только полное испарение растворителя, но и полимеризацию смолистой компоненты, в результате чего покрытие становится твердым и химически устойчивым.
Контроль температуры в печи должен быть точным: недогрев приведет к неполному отверждению и низкой адгезии слоя, перегрев может разложить компоненты покрытия или вызвать деформацию самого крепежа (особенно если он изготовлен из сплавов, чувствительных к температуре). Промышленные линии обычно оснащены автоматическими регуляторами температуры, датчиками и протоколами проверки.
После полимеризации в цеху часто выполняют испытания готовой продукции: тесты на адгезию, измерение толщины слоя, проверку коррозионной стойкости. Для метизов, предназначенных для критичных узлов (например, в энергетике или судостроении), проводят дополнительные испытания - солевой туман (КСТ), замораживание-оттаивание, механическое воздействие.
Выбор метода в зависимости от типа и объема производства
Закупщик и технолог выбирают между распылением и центрифугированием, исходя из нескольких критериев.
Первый - тип и размер детали. Для мелких винтов, гвоздей и заклепок можно применять центрифугирование, если производство небольшое, или распыление, если нужна очень высокая производительность (тысячи штук в час). Для крупного болта или детали с внутренними полостями распыление предпочтительнее, так как оно проникает во все щели и неровности.
Второй критерий - требуемая толщина и однородность покрытия. Если спецификация требует слой толщиной ±2 микрометра, центрифугирование даст лучший результат. Если допуск шире и важнее быстрота нанесения, выбирают распыление.
Третий - наличие и стоимость оборудования. Центрифуга - относительно простое и компактное устройство, требует меньше производственной площади. Автоматическая линия распыления - более дорогостоящая и занимает больше места, но зато обеспечивает непрерывный конвейерный процесс.
Четвертый - характеристики раствора покрытия. Некоторые составы плохо работают с распылением из-за высокого поверхностного натяжения или, наоборот, низкой вязкости. Для таких составов центрифугирование может быть единственным экономически обоснованным способом.
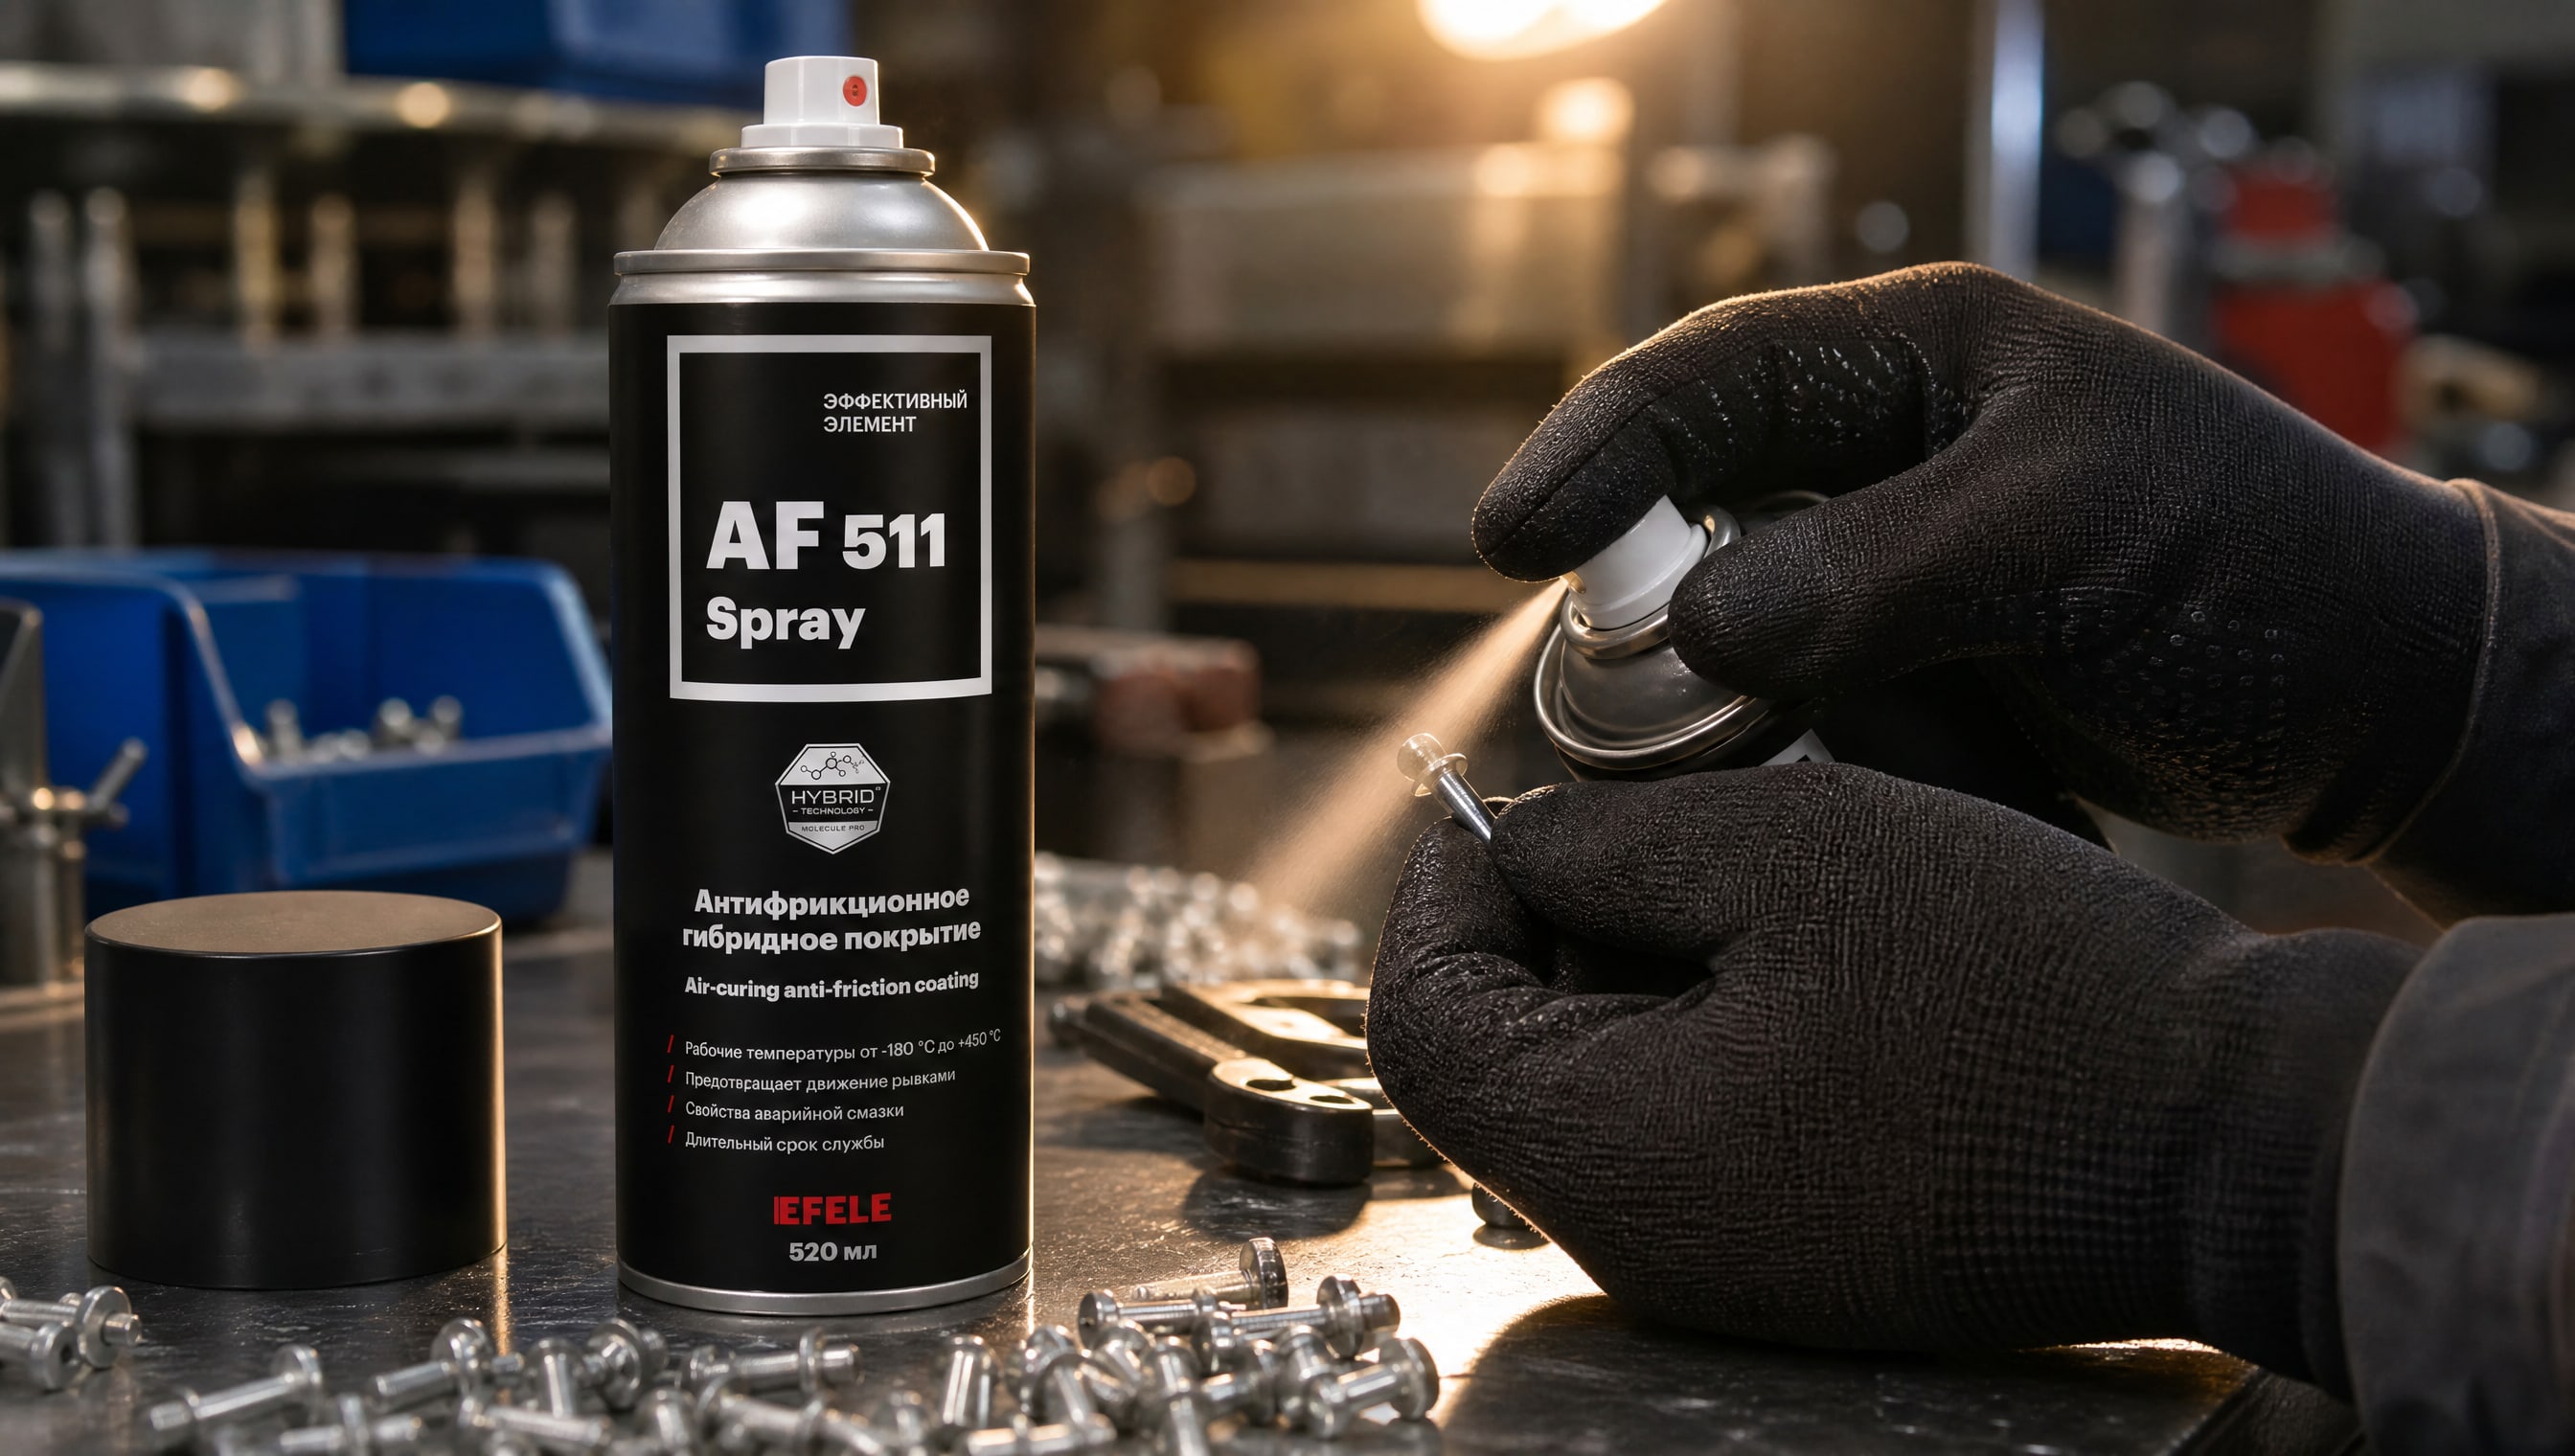
На практике крупные производители крепежа часто используют комбинированный подход: цинкование выполняют погружением с последующим центрифугированием для удаления избытка цинка, а затем уже готовый цинковый крепеж дополнительно покрывают органо-полимерным слоем (например, маслом или эмалью) распылением. Такая схема обеспечивает надежную антикоррозионную защиту и позволяет избежать фреттинга при сборке. Антифрикционные составы, наносимые распылением вроде EFELE AF-511 Spray, в таких линиях используют на завершающей стадии для дополнительного снижения коэффициента трения и облегчения навинчивания крепежа на месте монтажа.
Контроль качества и испытания защитных покрытий
Независимо от выбранного метода нанесения, готовое покрытие должно пройти серию испытаний.
Стандартный набор включает визуальный осмотр на предмет дефектов, царапин и неоднородности окраски. Далее проводят измерение толщины слоя, обычно толщиномером на основе электромагнитного или рентгеновского принципа.
Адгезия (связь покрытия с основным металлом) проверяется методом сетки: на образец наносят сетку параллельных линий и затем приклеивают липкую ленту; если при отрывании ленты краска не отслаивается, адгезия хорошая. Для метизов, работающих во влажных или солевых средах, обязателен тест на коррозионную стойкость - выдержка в камере соляного тумана (КСТ). Процедура длится несколько часов или суток в зависимости от требований; покрытие считается пригодным, если после испытания не появились красноватые точки ржавчины (для цинковых покрытий допускаются белые продукты коррозии цинка).
Для термодиффузионного цинкования крепежа коррозионная стойкость по КСТ может быть от 96 до 250 часов, что зависит от толщины слоя. Такой разброс объясняется тем, что толщину нанесенного слова также можно варьировать в ходе производства: нагрев при 300–400 °C приводит к диффузии цинка в сталь, а скорость этого процесса зависит от времени выдержки.
Испытания защитных покрытий должны быть задокументированы и сохранены: закупщик может запросить сертификат или протокол проверки для подтверждения соответствия партии крепежа договорным условиям.
Часто задаваемые вопросы
Какой метод нанесения покрытия обеспечивает более тонкий и ровный слой?
Центрифугирование обеспечивает более тонкие и равномерные пленки, особенно на плоских небольших деталях. Метод позволяет получать слои от нанометров до микронов с высокой повторяемостью. Распыление лучше подходит для неплоских поверхностей и больших объемов, но требует точной настройки всех параметров для достижения однородности.
Почему при распылении получаются потеки и наплывы?
Потеки возникают, если раствор слишком жидкий, давление газа низкое, расстояние от сопла до детали велико или сопло движется медленно. Каждый из этих факторов влияет на размер капель и скорость их осаждения. Решение: проверить вязкость раствора, давление воздуха, расстояние и скорость перемещения, а также убедиться, что сопло чистое и не забито частицами.
Какая температура полимеризации нужна для защитного покрытия на крепеже?
Температура зависит от системы покрытия. Для органо-полимерных (лакокрасочных) слоев типична температура 230 °C. Для более стойких систем, например цинк-ламельных, применяют 320 °C с выдержкой 30–40 минут. Точный режим всегда указывается в технологической карте производителя покрытия.
Какой метод лучше при высоком объеме производства?
При производстве тысяч единиц в смену предпочтительнее распыление на автоматизированной линии, так как оно обеспечивает непрерывный конвейерный процесс. Центрифугирование требует загрузки-выгрузки каждой детали или партии вручную, что замедляет производство при больших объемах.
Нужно ли готовить раствор перед нанесением, и как это влияет на качество?
Да, перед нанесением раствор обязательно фильтруют через микронный фильтр, чтобы удалить пыль и мелкие частицы. Это особенно критично при центрифугировании. Даже один дефект в растворе может создать кратер или шероховатость на готовом покрытии, что приведет к браку и необходимости повторной обработки.
Заключение
Выбор между распылением и центрифугированием не универсален и зависит от конкретной задачи: типа деталей, требуемой толщины слоя, допусков на однородность и объема производства. Распыление быстрее и лучше работает на сложных геометриях в промышленных линиях, но требует строгого контроля всех параметров - вязкости, давления газа, расстояния до детали. Центрифугирование обеспечивает более ровный и тонкий слой на небольших плоских образцах и лучше подходит для малосерийного производства или когда нужна высокая точность толщины.
Оба метода требуют надлежащей подготовки поверхности, фильтрации раствора и последующей термополимеризации при температуре 230–320 °C в зависимости от типа покрытия. Качество готового крепежа проверяется визуально, измерением толщины, тестами на адгезию и коррозионную стойкость. Для обоснованного выбора метода рекомендуем подготовить техническое задание, уточнить объем производства и требуемые показатели качества, а затем согласовать спецификацию с производителем оборудования и материалов покрытия.