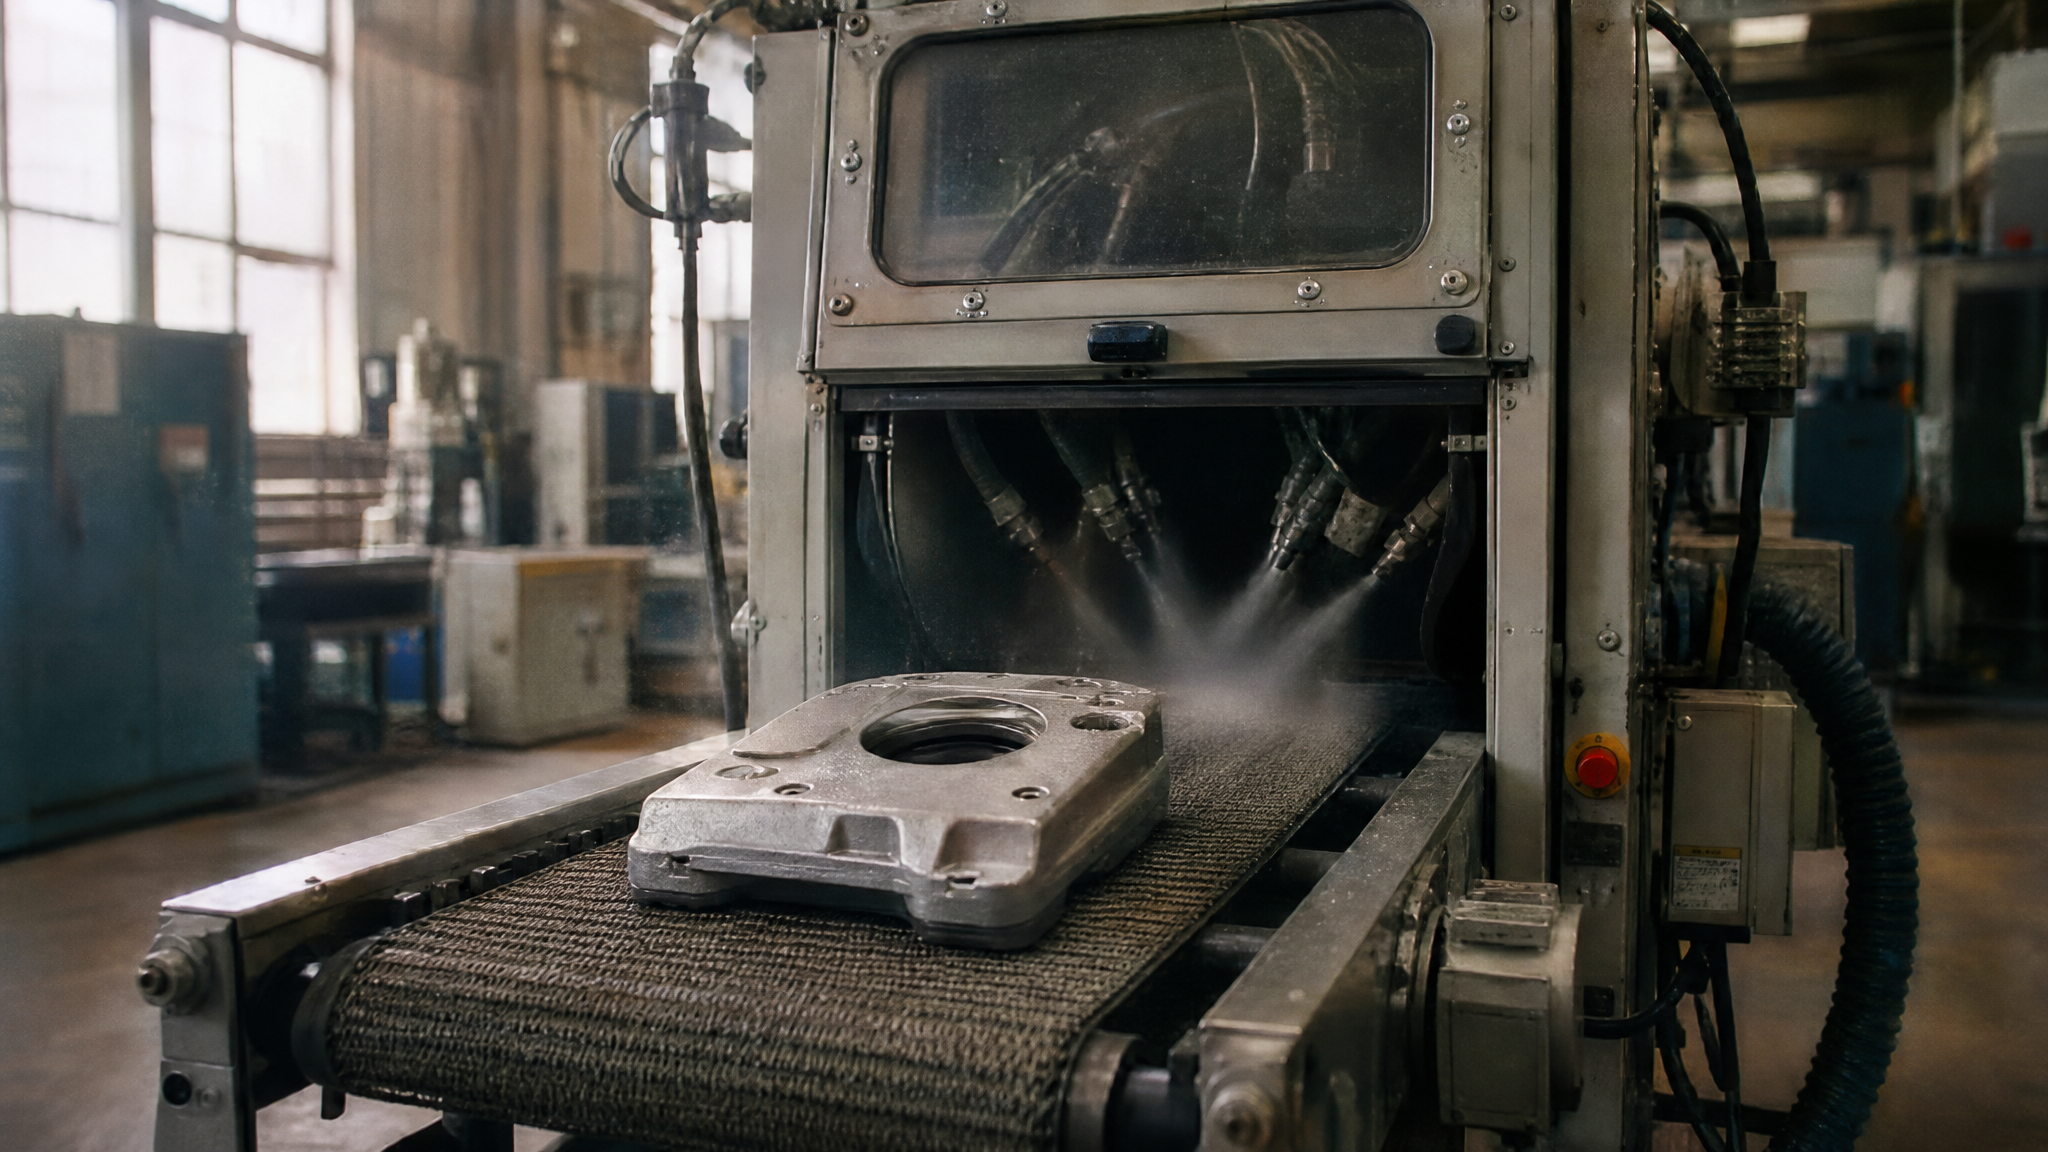
Подготовка поверхности перед покрытием - это не просто предварительный этап производства, а ключевой фактор, определяющий долговечность и надежность защитного слоя. Микропескоструйная обработка удаляет ржавчину, окалину, загрязнения и одновременно формирует шероховатость, которая обеспечивает механическое сцепление покрытия с основой. Без правильной подготовки поверхности даже качественное покрытие быстро отслаивается, что приводит к преждевременному отказу детали.
Статья адресована техническим специалистам, инженерам и закупщикам промышленного сектора, которые отвечают за надежность узлов, передач и конструкций. Вы узнаете, почему подготовка поверхности при нанесении покрытий - это не маркетинговый ход, а инженерная необходимость, как выбрать правильные параметры обработки и какие стандарты контролировать для гарантии адгезии.
Механизм адгезии: почему шероховатость улучшает сцепление покрытия
Адгезия - это способность покрытия удерживаться на поверхности основы благодаря механическому и физико-химическому сцеплению.
Когда поверхность гладкая и загрязненная, молекулы покрытия контактируют с ней лишь в нескольких точках, и сцепление минимально. При микропескоструйной обработке поверхность получает микроскопические впадины и выступы, которые действуют как якори.
Покрытие проникает в эти микропоры и, после отверждения, становится механически закрепленным. Шероховатость, достигаемая пескоструйной обработкой, составляет Ra 0,5–1 мкм, что обеспечивает достаточную площадь контакта для высокой адгезии. При этом повышается и физико-химическое взаимодействие на границе между основой и покрытием - молекулы лучше ориентируются и образуют прочные связи.
Для технических антифрикционных покрытий эта связь особенно важна: в условиях фрикционного выделения тепла, вибрации и нагрузок слабая адгезия приводит к расслаиванию и потере защитных свойств. Именно поэтому подготовка поверхностей перед покрытием в промышленности регламентирована стандартами и контролируется инженерами.
Степени очистки поверхности: от Sa 2 до Sa 3
Пескоструйная очистка металла классифицируется по степеням, которые описывают, насколько полно удалены загрязнения и окисные слои.
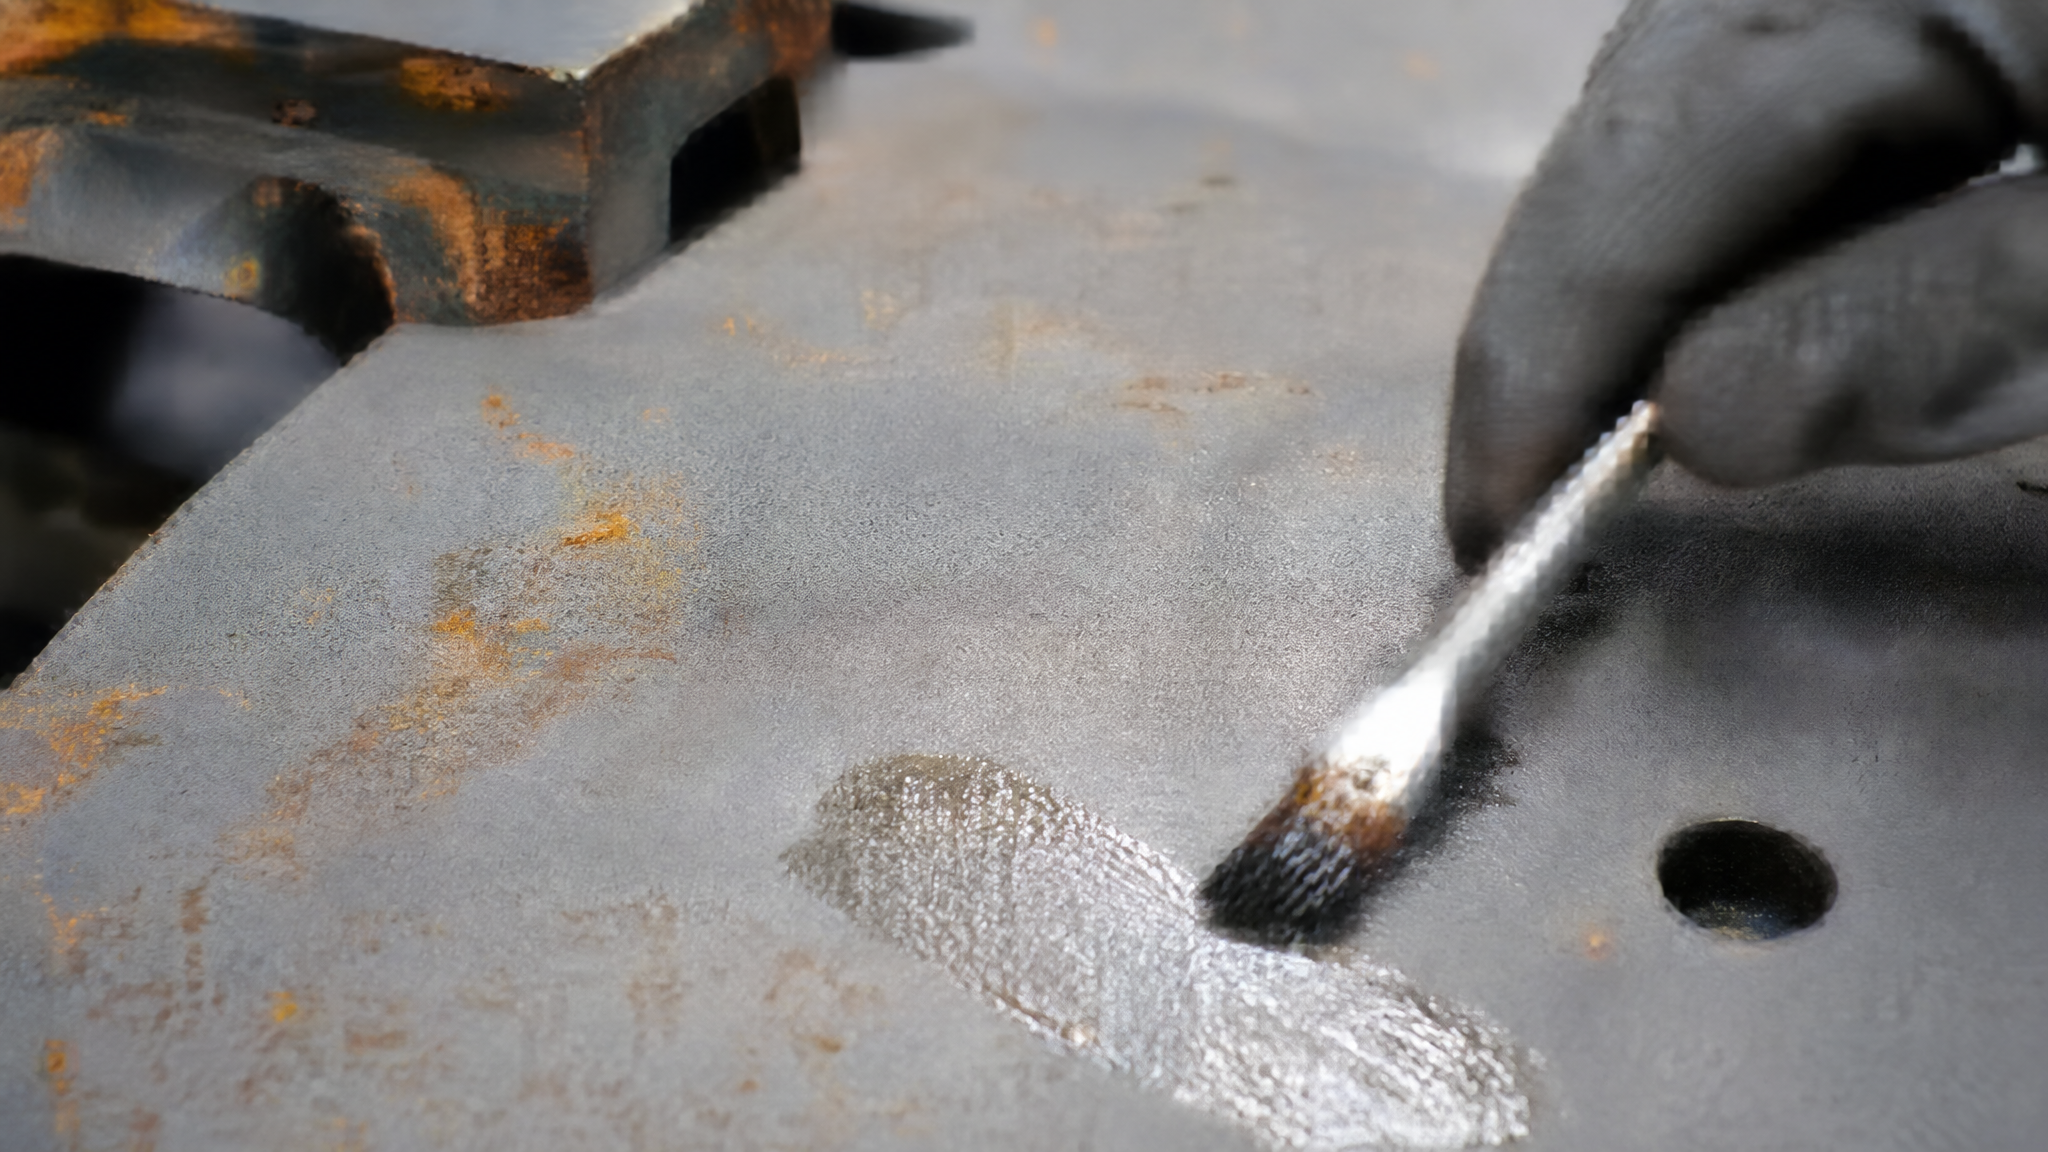
В практике применяются три основные степени:
Sa 2 (стальная зернистость № 2) - механическая очистка, при которой удаляются основные слои ржавчины и окалины, но допускаются небольшие следы прежних покрытий и локальные пятна окисления. Эта степень используется для антикоррозионных покрытий в условиях нормальной агрессивности среды.
Sa 2½ (стальная зернистость № 2,5) - более тщательная очистка, при которой удаляются практически все ржавчина и окалина, остаются лишь едва заметные следы. Применяется для повышенных требований к адгезии и долговечности покрытия, особенно когда деталь будет работать во влажной среде.
Sa 3 (визуально чистый металл) - полная очистка до светлого металлического блеска, без видимых загрязнений, ржавчины или пленок. Назначается для огнезащитных составов, ответственных конструкций и антифрикционных покрытий, где срок службы критичен.
Выбор степени очистки зависит от типа основы (сталь, алюминий, медь, магний) и условий эксплуатации покрытия. Для шестерен с твердосмазочным покрытием обычно требуется Sa 2½ или Sa 3, чтобы гарантировать адгезию и предотвратить вымывание смазочного слоя при вращении.
Абразивы и размер зерна: влияние на качество подготовки
Для микропескоструйной обработки используются различные абразивы, наиболее распространенные - окись алюминия и литая сталь.
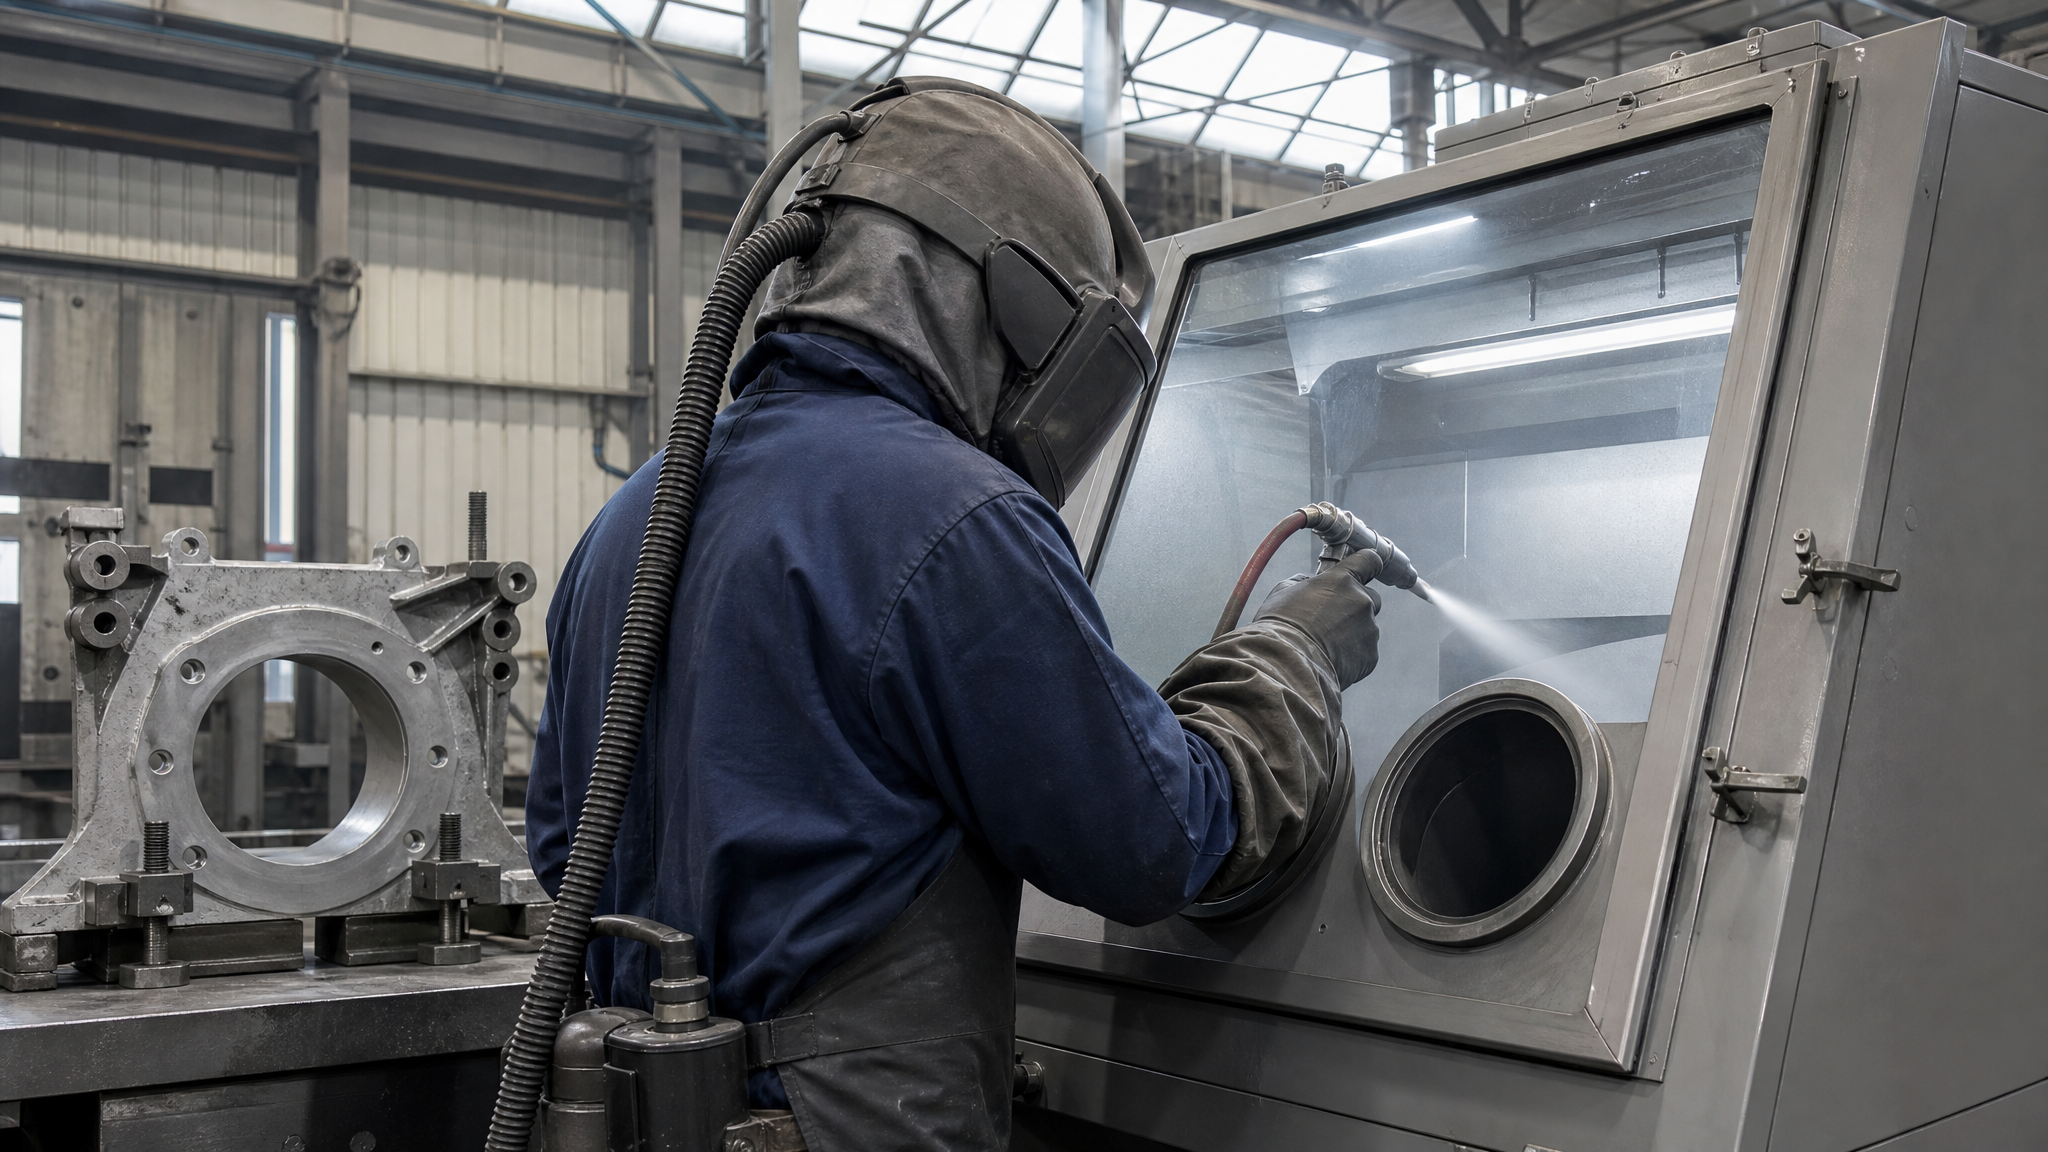
Размер зерна абразива определяет глубину и характер шероховатости: более крупное зерно формирует более выраженный профиль, тонкое зерно - более гладкую поверхность.
В практике применяются абразивы с размером зерна до 55 мкм. При работе с этими параметрами достигается шероховатость поверхности Ra 0,5–1 мкм, которая признается оптимальной для высокой адгезии технических покрытий. Выбор абразива и его размера должен учитывать материал основы:
Для стальных деталей хорошо подходит окись алюминия среднего размера (20–40 мкм), которая обеспечивает равномерную очистку и формирует стабильный профиль.
Для алюминиевых конструкций рекомендуется более тонкий абразив, чтобы избежать избыточного утонения стенки и деформации.
Для медных, титановых и магниевых оснований выбор абразива должен согласовываться с технологией, чтобы не повредить поверхность и не внести загрязнений от абразива в микропоры.
Чрезмерно агрессивная обработка (большое давление, слишком крупное зерно, длительное воздействие) может нанести вред. В исследованиях отмечено, что увеличение длительности пескоструйной обработки композитов свыше 40 секунд приводит к повреждению поверхности и снижению адгезии клеевых и покрытийных систем. Это означает, что оптимальный режим нужно подбирать экспериментально и контролировать результаты.
Комплексная подготовка: механическая очистка и химическая обработка
Микропескоструйная обработка - это только первая часть подготовки поверхности перед нанесением покрытий.
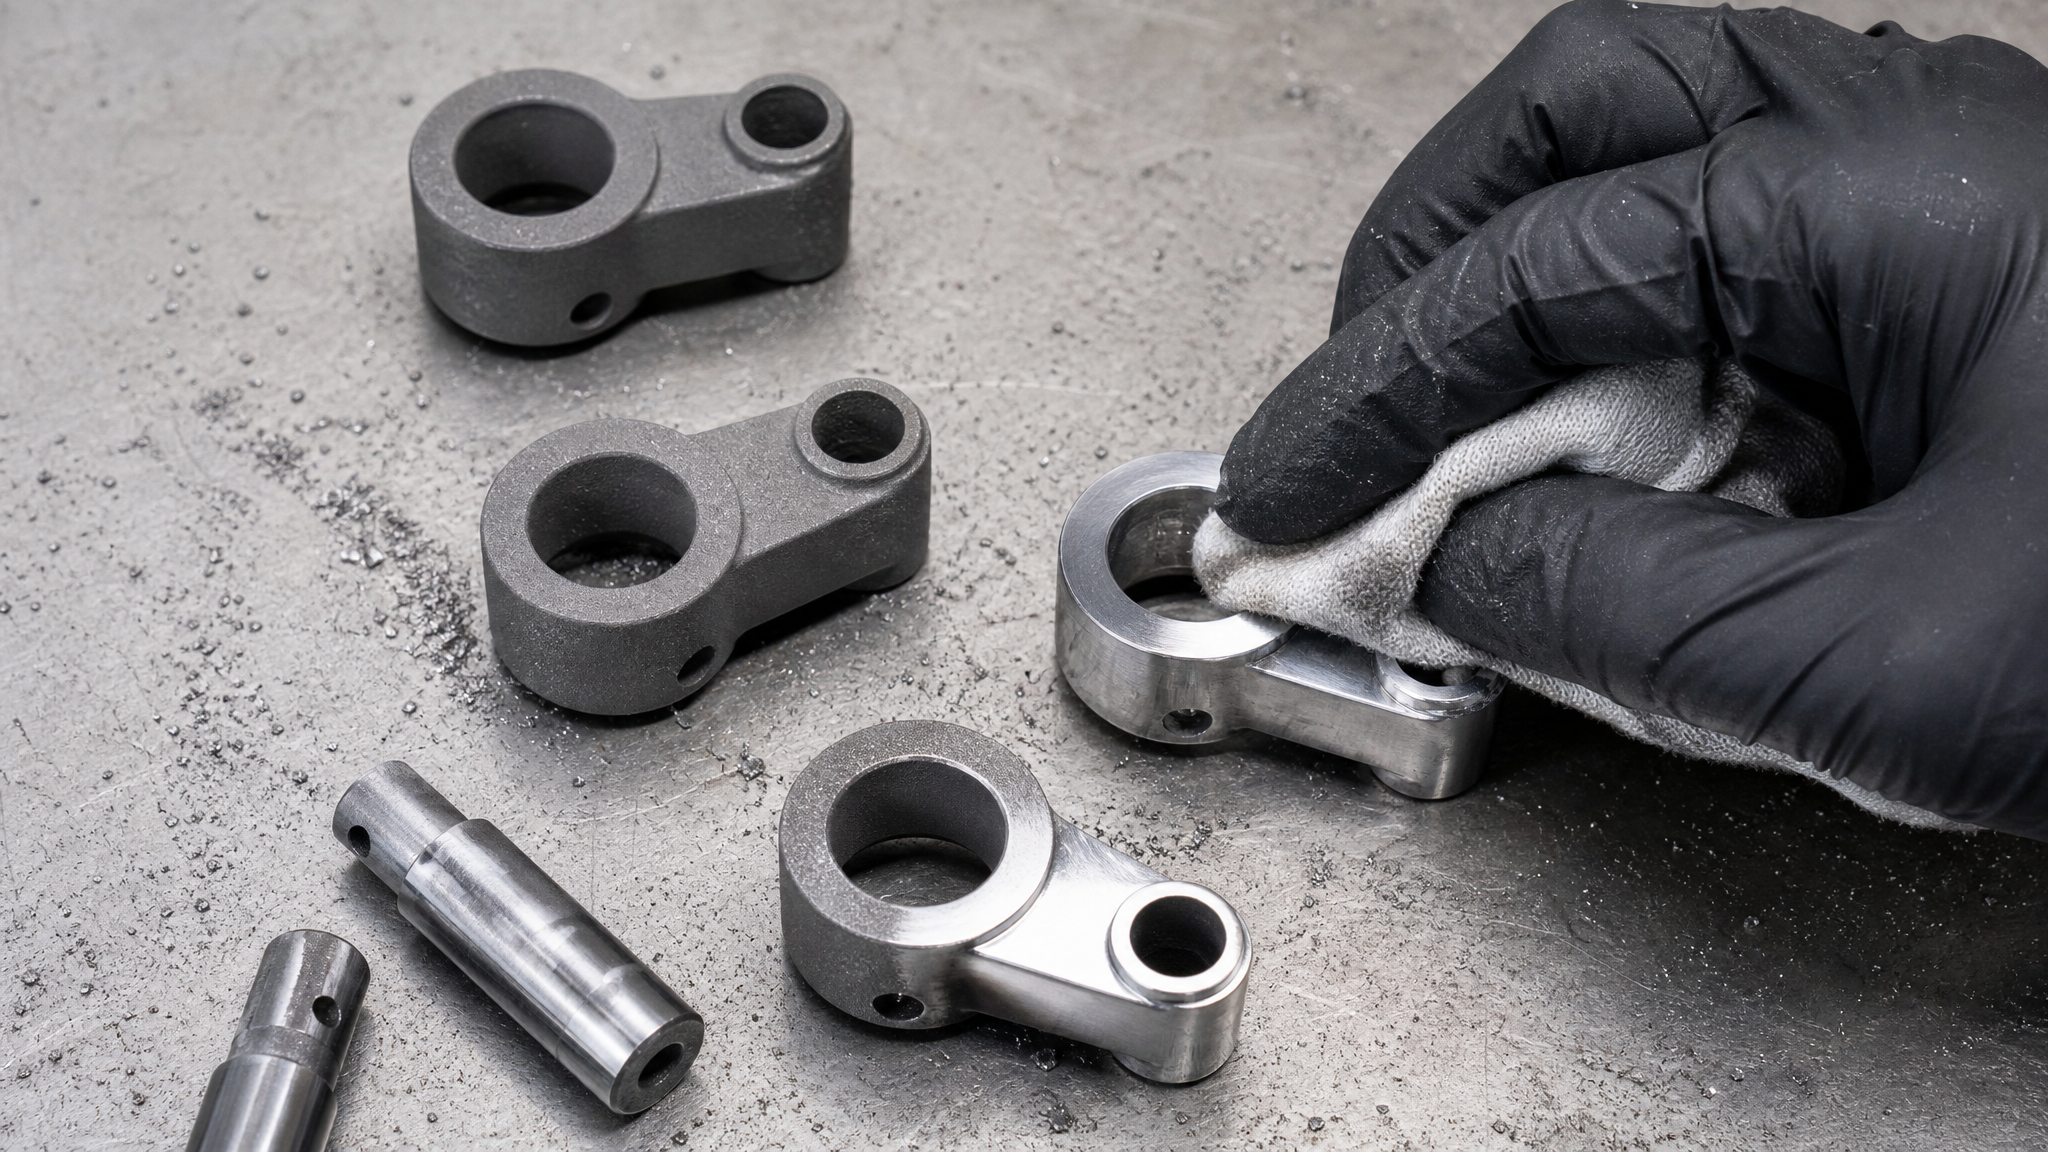
После механической очистки необходимо удалить остатки абразива, пыль и масляные пленки, которые препятствуют адгезии.
Обезжиривание выполняется специальными растворителями или щелочными средами. Это критичный этап: даже микроскопический слой масла или окисления нарушает контакт между покрытием и основой. Для металлических оснований часто применяется фосфатирование - химическая обработка, при которой на поверхность наносится защитный слой фосфата железа. Этот слой не только защищает от коррозии, но и улучшает адгезию последующих покрытий и смазочных материалов.
Для твердосмазочных и антифрикционных покрытий правильная химико-механическая подготовка поверхности определяет степень адгезии и срок службы защитного слоя. Часто применяется двухступенчатая схема: пескоструйная обработка для формирования шероховатости, затем фосфатирование или обезжиривание для удаления загрязнений и нанесения активирующего слоя. В целом, антифрикционные твердосмазочные покрытия MODENGY обеспечивают повышение адгезии и долговечности технических покрытий, снижая износ и продлевая срок службы деталей благодаря правильной подготовке и отверждению.
Контроль адгезии: методы и стандарты
Чтобы гарантировать, что подготовка поверхности выполнена правильно, необходимо контролировать адгезионную прочность покрытия.
Основной метод - испытание на нормальный отрыв, регламентированное ГОСТ 27890-88. Суть метода: к покрытию прикрепляется специальная оправка с клеем, и затем прилагается нормальное (перпендикулярное) усилие до разрушения сцепления. Значение усилия, при котором произойдет отслаивание, показывает прочность адгезии.
Высокая адгезионная прочность указывает на то, что поверхность была подготовлена правильно, загрязнения удалены полностью, а шероховатость оптимальна. Низкие значения адгезии сигнализируют о проблемах в подготовке: недостаточная очистка, неправильный размер абразива или нарушение технологии обезжиривания.
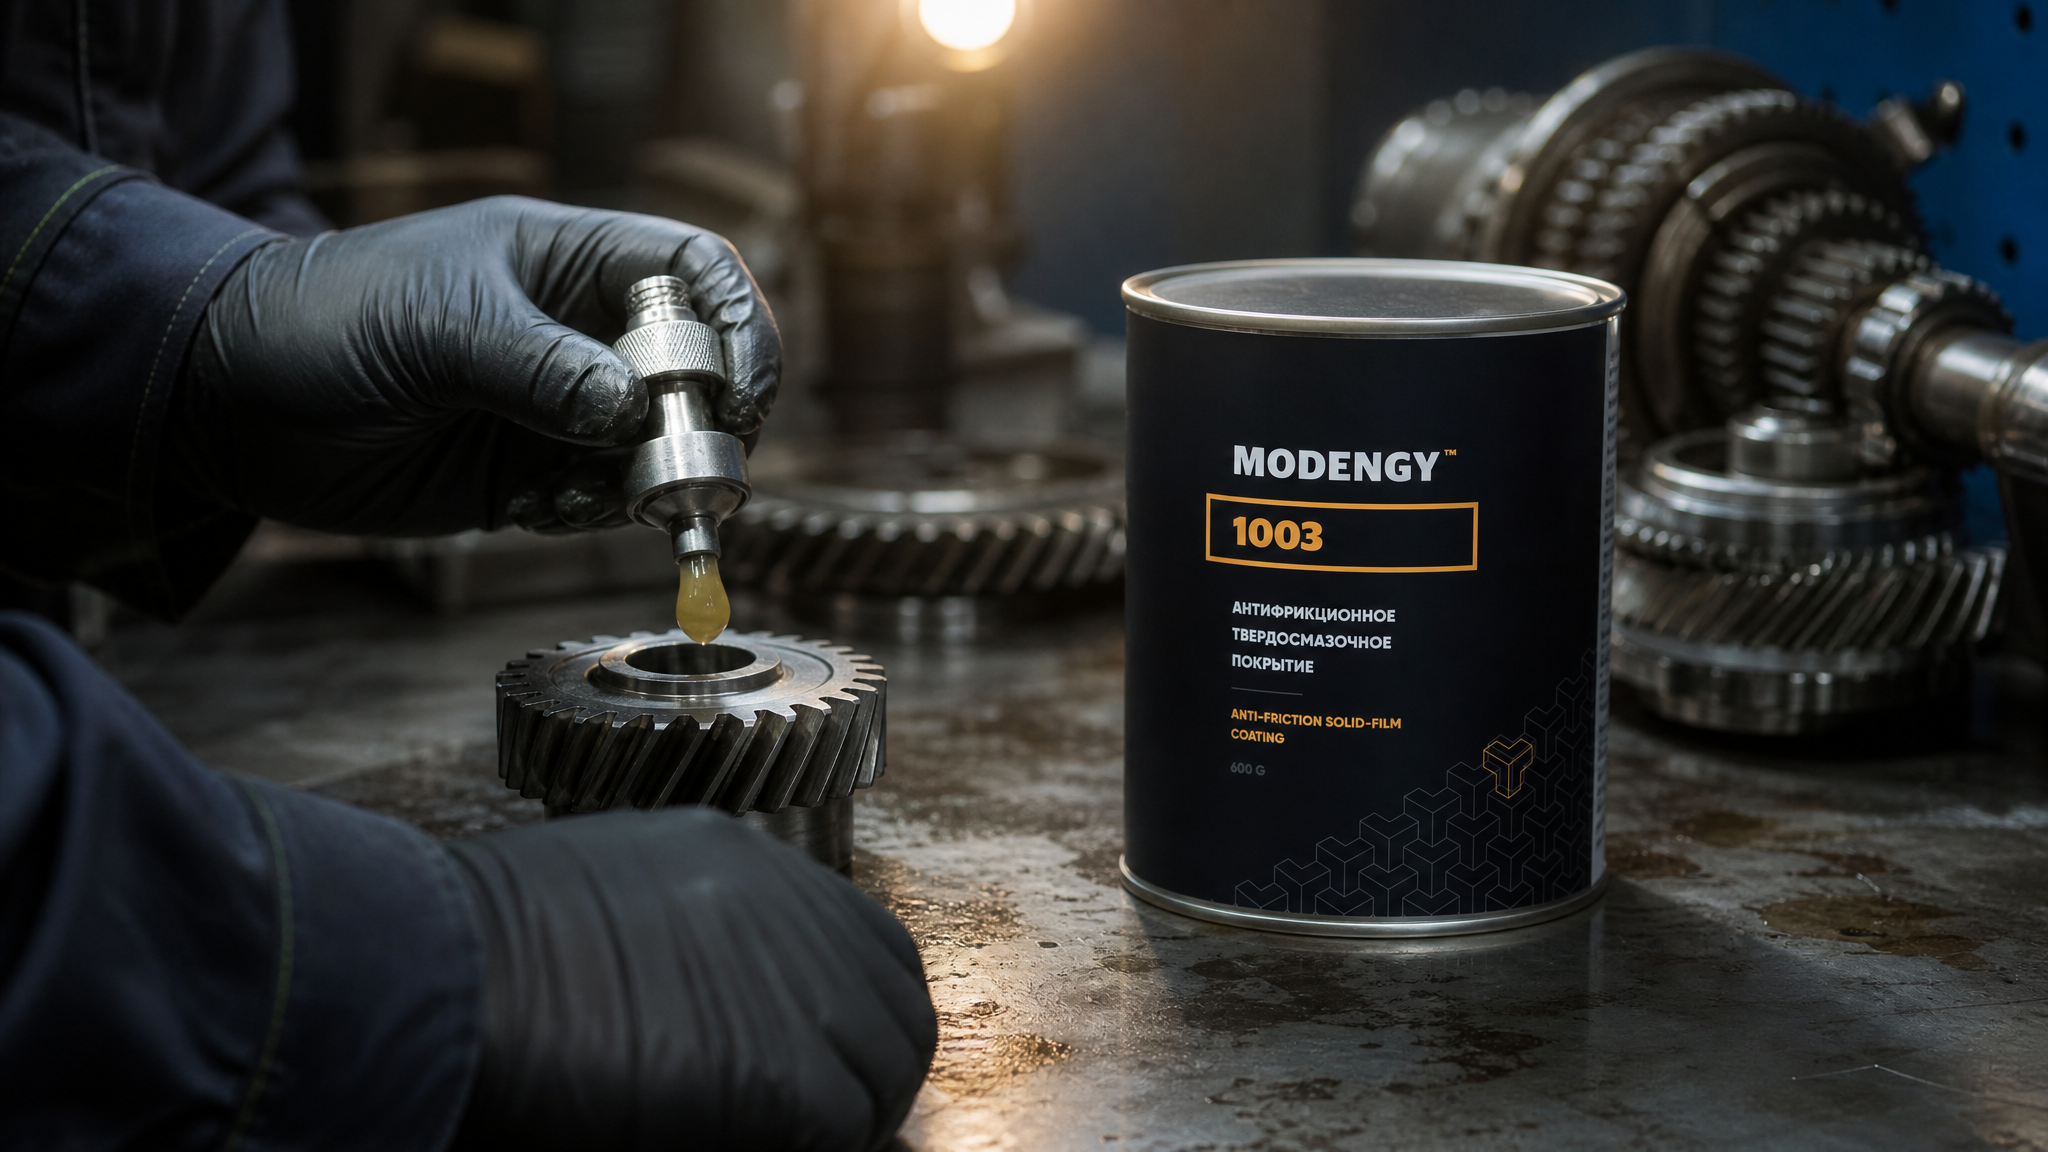
Для антифрикционных покрытий на шестернях и других ответственных узлах контроль адгезии - это не формальность, а инженерное требование. Испытания проводят на образцах из каждой партии покрытия, чтобы убедиться в стабильности качества. Это особенно важно, когда есть переход с традиционной пластичной смазки (например, Литола) на твердосмазочное покрытие. Для шестерен, где требуется переход с Литола на твердосмазочное покрытие, необходимо обеспечить адгезию, достаточную для работы в условиях фрикционного выделения тепла и вибрации; MODENGY 1003 предлагает отверждение как при комнатной, так и при повышенной температуре, что дает гибкость в производственных процессах и помогает достичь требуемой адгезии.
Подготовка различных материалов основы
Подготовка поверхностей перед покрытием зависит от материала, на который будет наноситься покрытие.
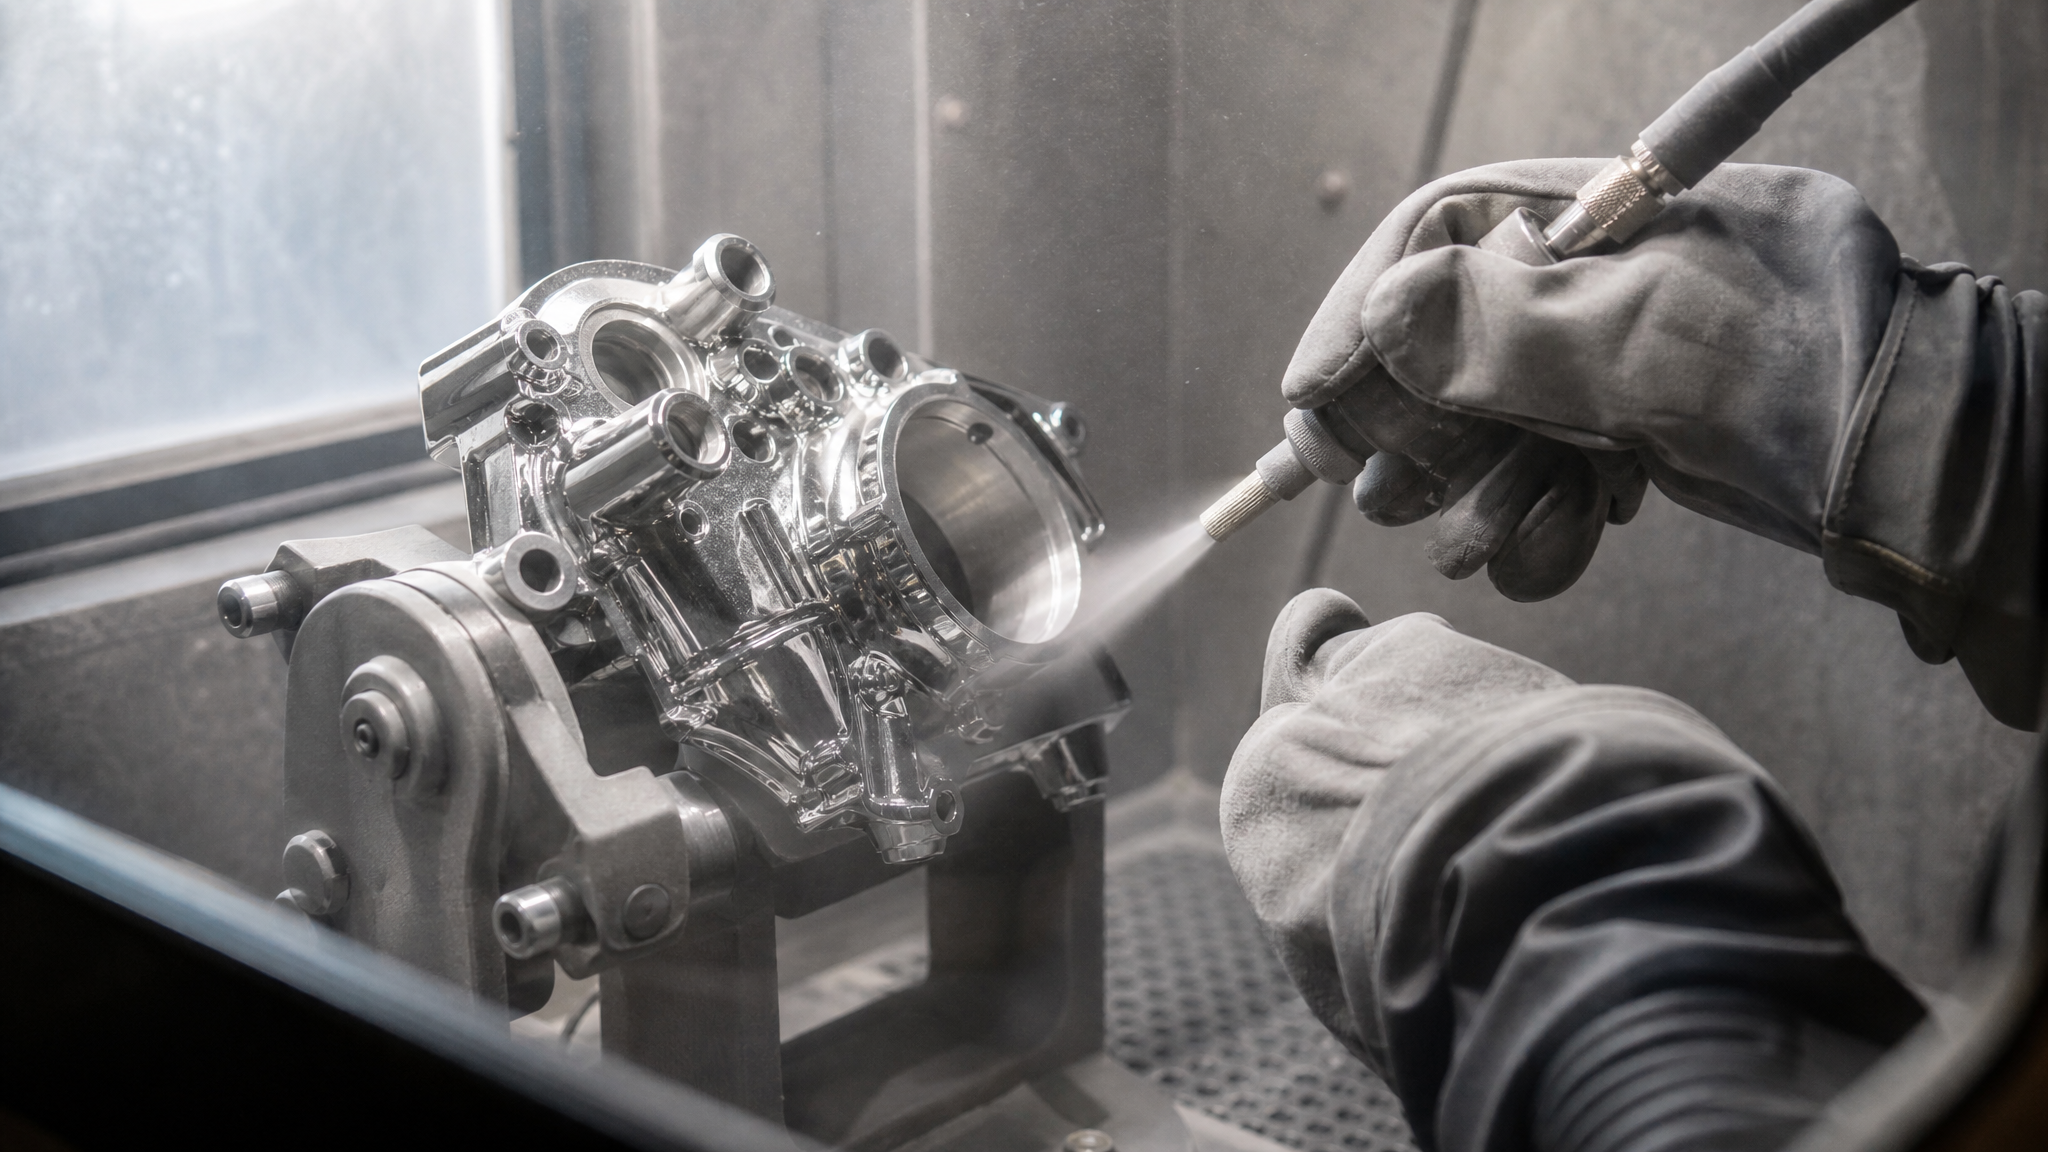
Для металлов (стали, алюминия, меди, магния, титана, хромированных и никелированных оснований) пескоструйная обработка - универсальный метод, но режимы отличаются.
Для стальных изделий применяются стандартные режимы пескоструйки с окисью алюминия или литой сталью. Стальная основа хорошо переносит механическую обработку и быстро окисляется, поэтому после пескоструйки требуется срочное нанесение покрытия или праймера.
Для алюминиевых конструкций нужна более мягкая подготовка, чтобы не истончить стенки и не деформировать геометрию. После пескоструйки алюминий подвергают фосфатированию или обработке специальными грунтовками, которые защищают от контактной коррозии при соединении с другими металлами.
Для композитов и полимеров пескоструйная обработка требует осторожности. В этих материалах верхний слой часто слабее внутреннего, и чрезмерная механическая обработка повреждает поверхностные волокна. Для углепластиков и стеклопластиков рекомендуется сочетание пескоструйной обработки с альтернативными методами - плазма, коронный разряд или химическое травление. Такая комбинация удаляет слабые поверхностные слои, не повреждая основу, и улучшает физико-химическое взаимодействие на границе адгезива и субстрата.
Часто задаваемые вопросы
Можно ли наносить покрытие без пескоструйной обработки, если поверхность выглядит чистой?
Нет. Визуальная чистота не гарантирует удаление микроскопических загрязнений, окисных пленок и слабых поверхностных слоев. Без механической очистки покрытие контактирует с загрязненной поверхностью, адгезия остается низкой, и слой быстро отслаивается, особенно при вибрации и температурных перепадах.
Что такое шероховатость Ra и почему она важна для адгезии?
Ra (среднее арифметическое отклонение профиля) - это параметр, характеризующий микроскопическую неровность поверхности. Для высокой адгезии покрытий требуется Ra 0,5–1 мкм. Эта шероховатость создает микроскопические впадины, в которые проникает и механически закрепляется покрытие. Слишком гладкая поверхность (Ra < 0,3 мкм) дает слабое сцепление; слишком шероховатая может привести к ненужному расходу материала и неравномерному его распределению.
Почему чрезмерная пескоструйная обработка вредит адгезии?
Длительное воздействие абразива (свыше 40 секунд для композитов, аналогично и для других материалов) повреждает поверхностный слой, создает микротрещины и поры, из которых материал основы может вымываться при контакте с влагой или растворителями. Это снижает механическую прочность слоя и может ухудшить адгезию вместо ее улучшения. Режим пескоструйки должен быть оптимален для данного материала и типа покрытия.
Какой стандарт используется для контроля адгезионной прочности покрытий?
Для оценки адгезии используется метод нормального отрыва по ГОСТ 27890-88. К поверхности покрытия приклеивается оправка, и затем прилагается усилие до разрушения сцепления. Значение усилия показывает, насколько крепко покрытие держится на основе. Это позволяет объективно контролировать качество подготовки поверхности и наносимого слоя.
Отличается ли подготовка для стали, алюминия и композитов?
Да, существенно. Для стали применяются стандартные режимы пескоструйки со степенями очистки Sa 2–Sa 3. Для алюминия используется более мягкая обработка и часто фосфатирование для защиты от коррозии. Для композитов требуется сочетание механической очистки с плазмой или коронным разрядом, чтобы удалить слабые поверхностные слои без повреждения основы. Выбор режима должен согласовываться с материалом основы и типом наносимого покрытия.
Заключение
Подготовка поверхности перед покрытием - это фундамент, на котором стоит надежность защитного слоя. Микропескоструйная обработка удаляет загрязнения и формирует оптимальную шероховатость (Ra 0,5–1 мкм), а правильная степень очистки (Sa 2, Sa 2½, Sa 3) гарантирует механическое и физико-химическое сцепление покрытия с основой. Контроль адгезионной прочности по ГОСТ 27890-88 подтверждает качество подготовки.
Практический вывод: перед выбором абразива и режима пескоструйки согласуйте степень очистки с типом покрытия и материалом основы, избегайте чрезмерной обработки, а после механической очистки обязательно проведите обезжиривание и, при необходимости, фосфатирование. Это обеспечит долговечность защитного слоя и предотвратит преждевременный отказ детали. Следующий шаг - получить у поставщика техническое описание или сертификат соответствия покрытия вашим условиям эксплуатации и убедиться, что подготовка поверхности соответствует требуемым стандартам.