Когда закупщик или технический специалист заказывает услугу по нанесению антифрикционного покрытия, он часто предоставляет размеры детали между делом - и потом удивляется, почему поставщик требует уточнений или почему результат не соответствует ожиданиям. На самом деле точные габариты влияют на весь технологический процесс: от подготовки поверхности до размещения детали в печи полимеризации. Слой антифрикционного покрытия должен наноситься на чистую, обезжиренную поверхность несколькими тонкими слоями, и каждый этап требует соблюдения строгого режима. Если габариты указаны неточно, то поставщик не может правильно рассчитать режим нанесения, интервалы между слоями и условия полимеризации - а это напрямую скажется на адгезии, толщине и равномерности покрытия.
В этой статье вы узнаете, почему размеры детали - это не просто формальность, а основа для выбора метода нанесения, расчета производительности печи и контроля качества готового изделия.
Почему размеры детали определяют режим нанесения
Для нанесения антифрикционного покрытия используют различные методы в зависимости от площади поверхности, геометрии и требуемой толщины.
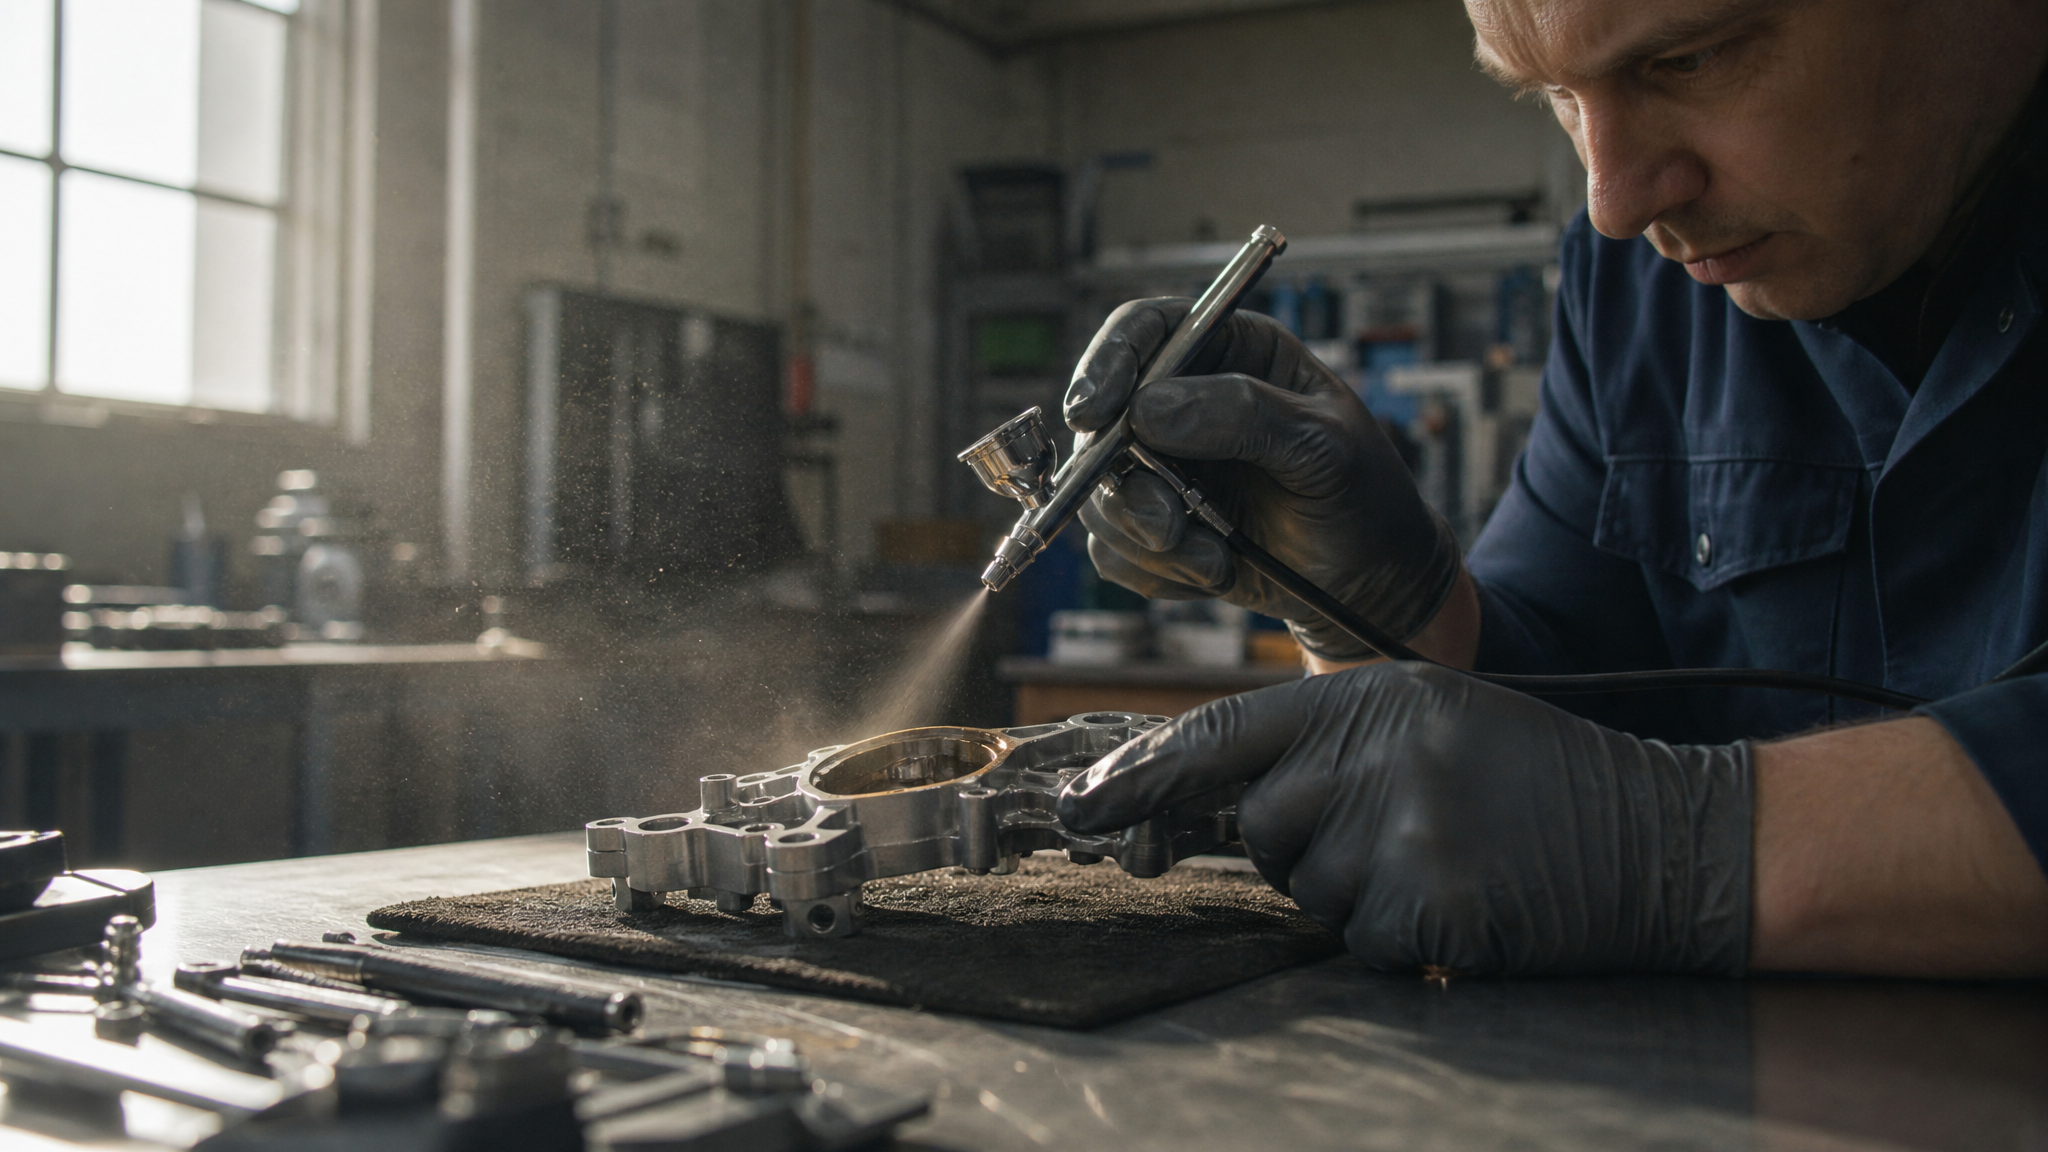
При нанесении на небольшие участки применяют аэрограф с диаметром сопла 0,8 мм и давлением 2–5 бар. Расстояние между поверхностью и аэрографом должно быть таким, чтобы материал попадал на поверхность без высыхания во время полета, но и без брызг или капель - это напрямую влияет на равномерность слоя.
Если деталь крупная или имеет сложную геометрию, требуется совсем другой подход: может понадобиться распыление с другим давлением, расстоянием или скоростью движения инструмента. Габариты также определяют, как деталь будет ориентирована в печи полимеризации. Узкие и длинные изделия требуют иного размещения, чем компактные, и это влияет на равномерность прогрева и скорость отверждения покрытия.
Материал перед нанесением необходимо тщательно перемешать до однородной жидкости; при длительной работе или после перерывов перемешивание рекомендуется повторять периодически. Жизнеспособность (время, в течение которого материал остается пригодным к нанесению) составляет примерно 45 минут при 20 °C - и это еще один фактор, который зависит от объема партии и планирования производства.
Подготовка поверхности перед нанесением покрытия
Начальный этап определяет успех всего процесса.
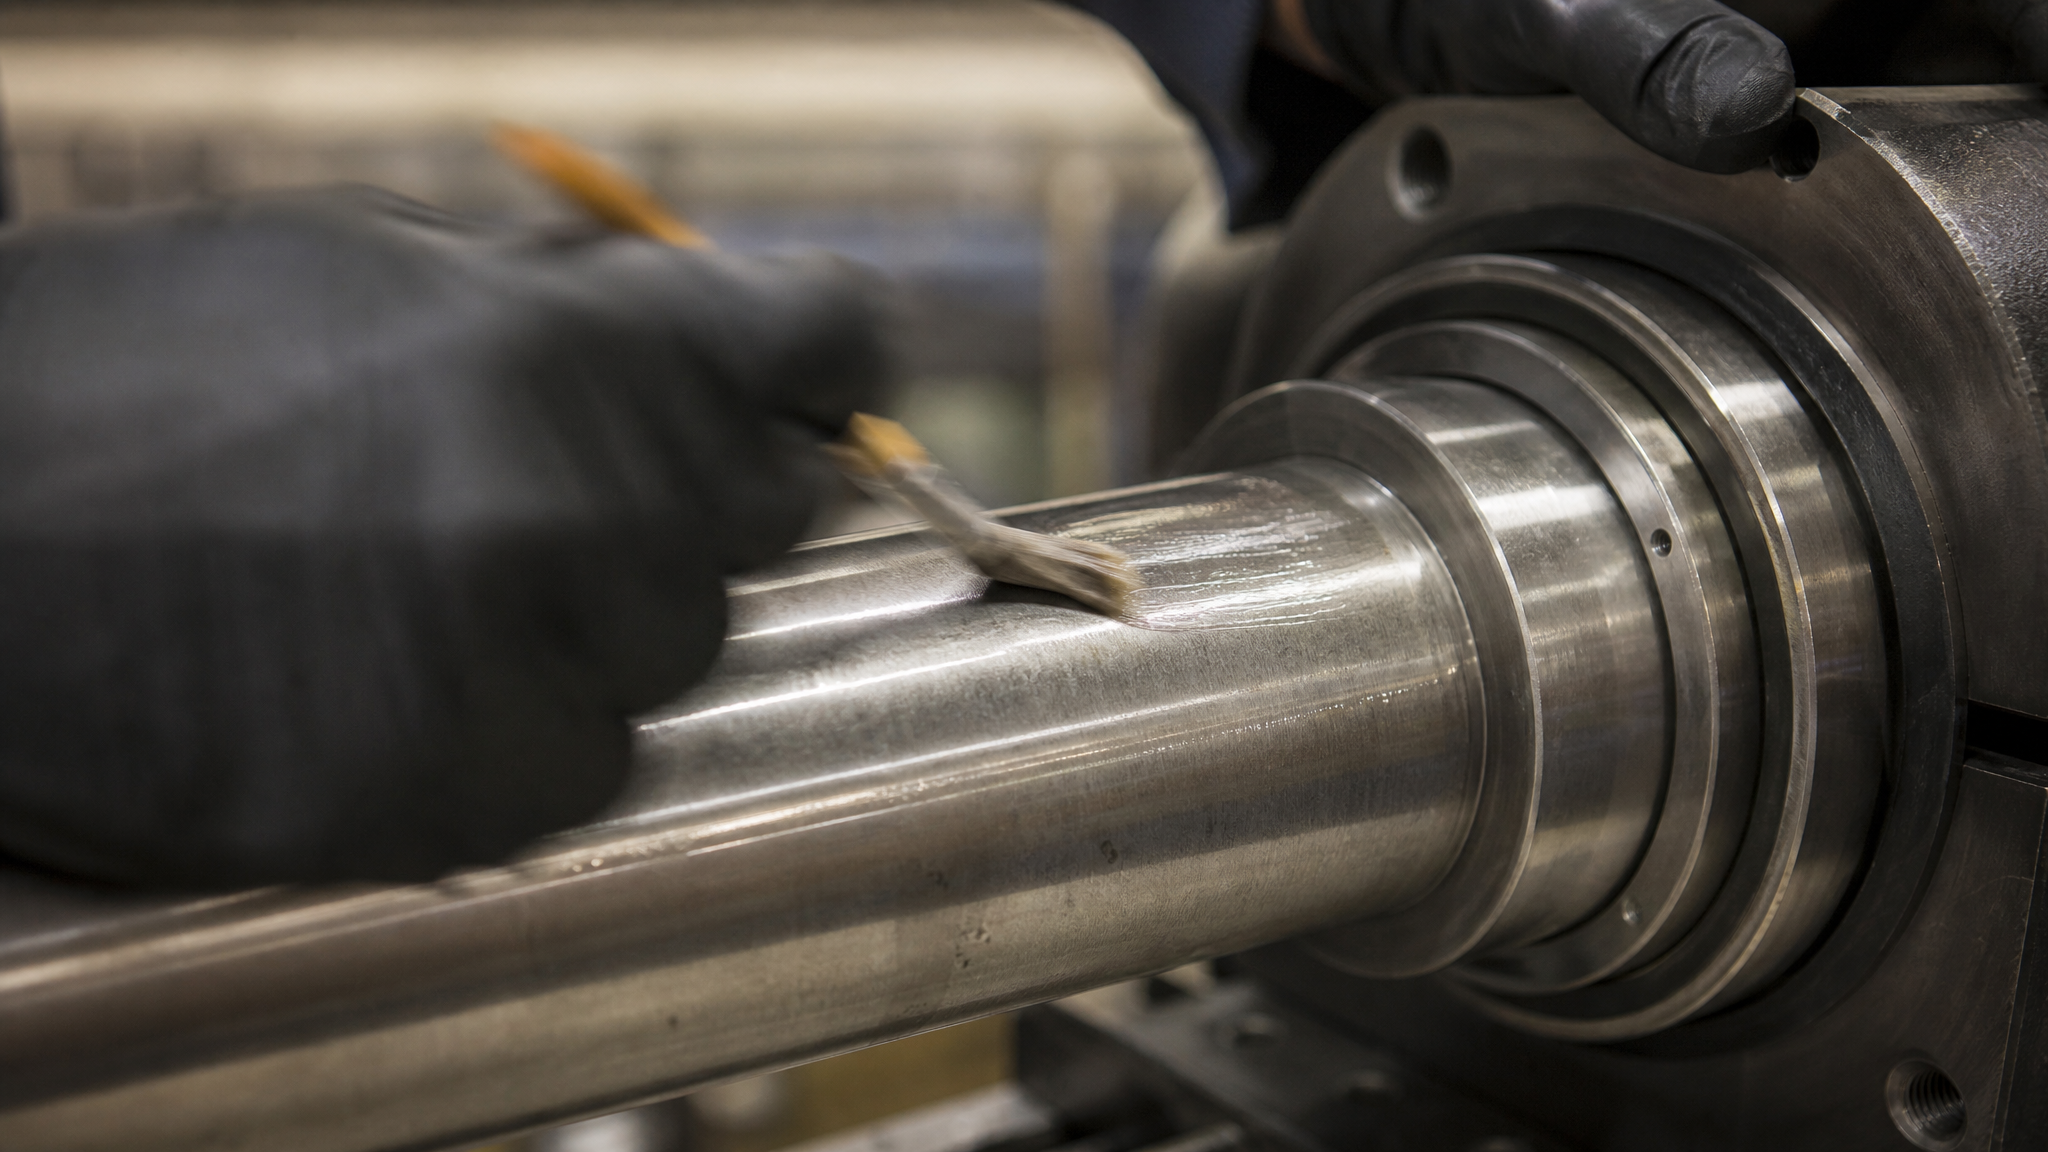
Даже если деталь прошла удаление коррозии или механическую очистку, перед нанесением антифрикционного покрытия требуется обязательное обезжиривание. На поверхности остаются микроскопические следы масла, пыли и окиси, которые препятствуют равномерному нанесению и снижают адгезию покрытия.
После обезжиривания поверхность должна быть не только чистой, но и иметь определенную шероховатость, которая обеспечивает механическое сцепление покрытия с основой. Слой антифрикционного покрытия должен превышать размер поверхностных неровностей соприкасающихся поверхностей, и типичный диапазон толщины составляет 5–20 мкм.
При нанесении рекомендуется использовать сухой сжатый воздух без масла. Влага в воздухе или примеси масла нарушают равномерность распыления и повышают риск брака. Материал наносят несколькими тонкими слоями, а не одним толстым, поскольку это обеспечивает лучшую адгезию и минимизирует внутренние напряжения в пленке.
Технология нанесения и интервалы между слоями
Каждый слой антифрикционного покрытия наносят после полного высыхания предыдущего; интервал между слоями не должен превышать значение, указанное в технической документации на материал.
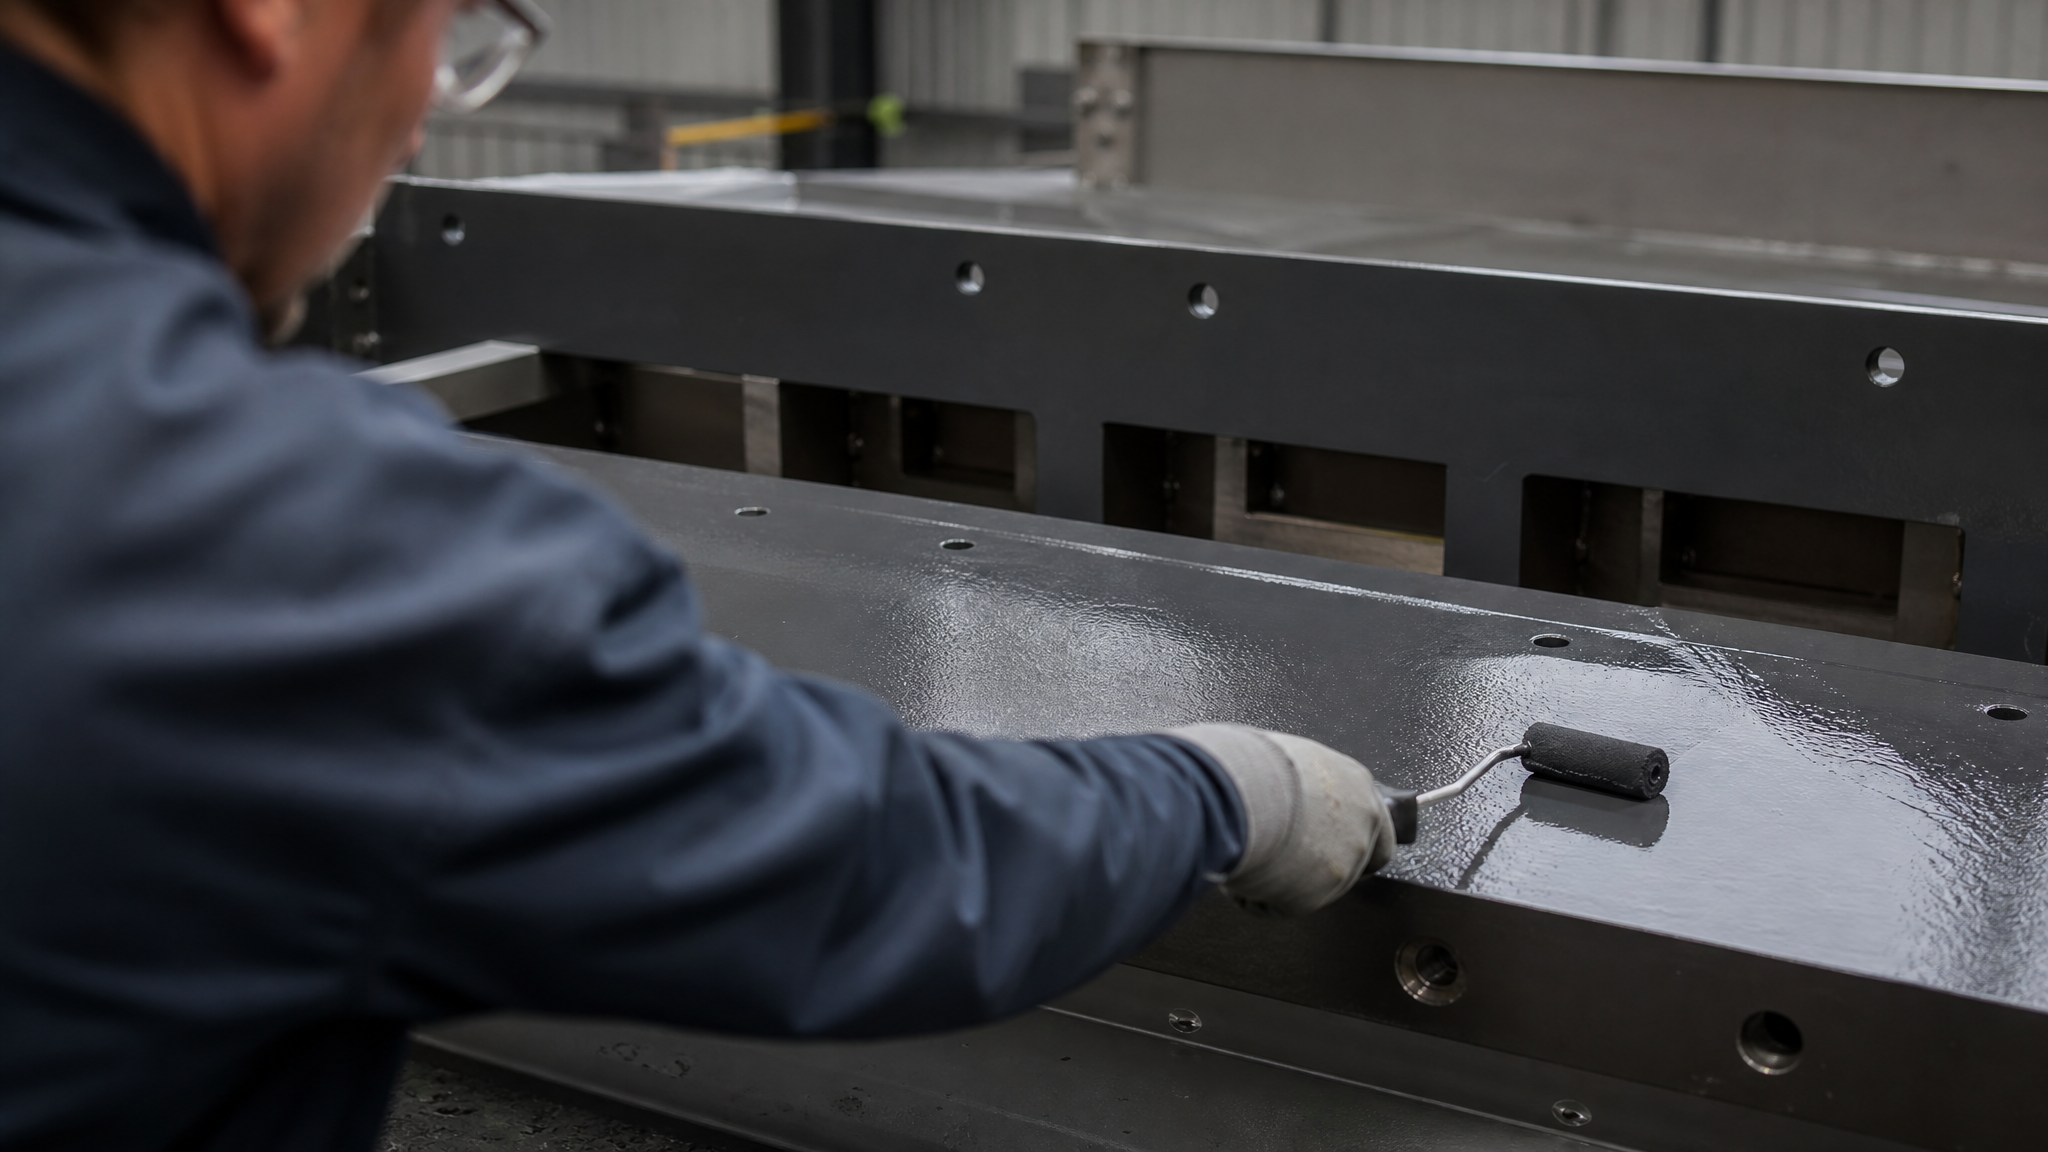
Эта временная рамка критична: если выдержать слишком мало времени, слои будут плохо сцеплены и могут отслаиваться; если слишком много - верхний слой может окислиться и потерять адгезию.
Для покрытий, которые наносят вручную шпателем (например, некоторые варианты твердосмазочных суспензий), первый слой тщательно вжимают в шероховатую поверхность, чтобы обеспечить максимальное проникновение материала в поры. Следующие слои уже можно наносить более тонким распределением.
Антифрикционные твердосмазочные покрытия (АТСП) - это суспензии из высокодисперсных твердых смазочных порошков в смеси смол и растворителей. После нанесения и полимеризации они образуют тонкий сухой смазочный слой, прочно сцепленный с основой. Слой обладает высоким сопротивлением сжатию и малым сопротивлением сдвигу, что снижает коэффициент трения и защищает поверхности от повреждений и износа.
В ситуациях, когда требуется нанесение антифрикционного покрытия на детали упаковочной машины, но нужно учитывать габариты печи полимеризации и ограничения по температуре, полезны решения, которые отверждаются при комнатной температуре. Это сокращает цикл и позволяет избежать искажения размеров детали от высокотемпературного прогрева.
Контроль толщины и качества покрытия
Толщину защитной пленки регулируют числом слоев, но для подтверждения достижения требуемого результата необходим инструментальный контроль.
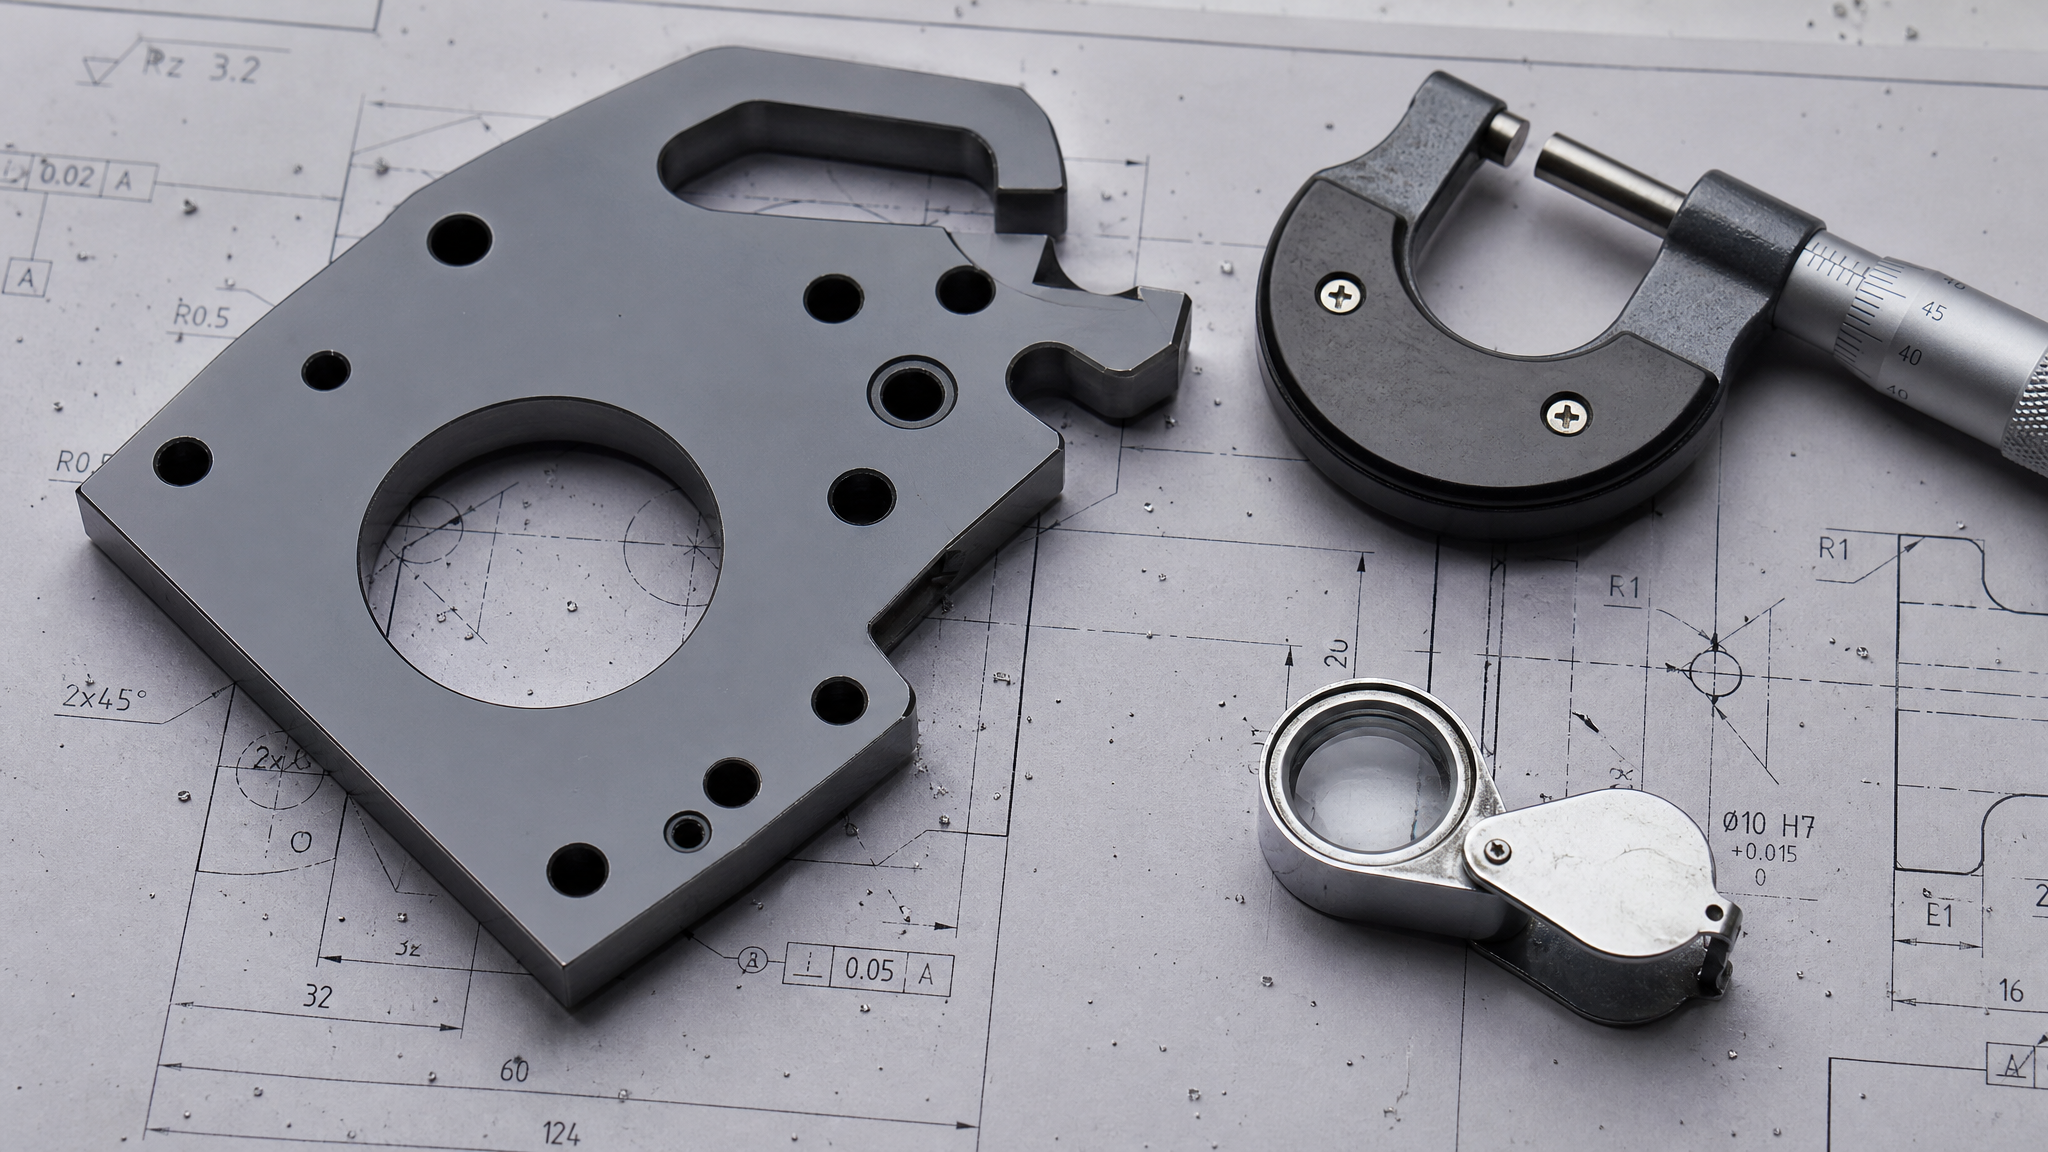
Визуальный осмотр помогает выявить подтеки, неравномерность и явные дефекты, но не гарантирует, что толщина соответствует нормативу.
Для контроля толщины пленки используют стандартные методы:
ISO 2178 / DIN 50 981 - магнитный метод для ферромагнитных оснований (сталь, чугун).
ISO 2360 / DIN 50 984 - метод вихревых токов для цветных металлов (алюминий, медь, бронза).
ISO 3543 / DIN 50 983 - метод обратного рассеяния бета-частиц для пластиков и неметаллических материалов.
По стандарту ISO 19840 допускается, если не более 20 % отдельных измерений составляют 80 % от номинальной толщины, а остальные не ниже номинала. Для партии изделий рекомендуется делать не менее 5 измерений с калибровочными пластинами ниже и выше предполагаемой толщины. Таким образом, поставщик услуги может объективно подтвердить, что покрытие соответствует спецификации.
Печь полимеризации: размер детали и режим отверждения
Печь полимеризации - это не просто шкаф, где нагревают деталь; это оборудование, которое должно обеспечить равномерный прогрев по всему объему изделия за отведенное время.
Если деталь крупная, полимеризация будет идти медленнее, особенно в центре толстого сечения. Если деталь маленькая, она может перегреться и покрытие потеряет свои свойства или даже начнет разлагаться.
Габариты детали определяют:
Расчет времени полимеризации (больше деталь - дольше процесс).
Ориентацию в печи и равномерность потока горячего воздуха.
Пропускную способность печи (сколько изделий можно обработать за смену).
Необходимость использования подставок или оснастки, которые должны предусматривать при проектировании технологии.
Если размеры указаны неточно, поставщик может выбрать неправильный режим температуры или времени. Слишком быстрое отверждение приведет к внутренним напряжениям и микротрещинам в покрытии; слишком медленное - к провалам в адгезии или неполной полимеризации.
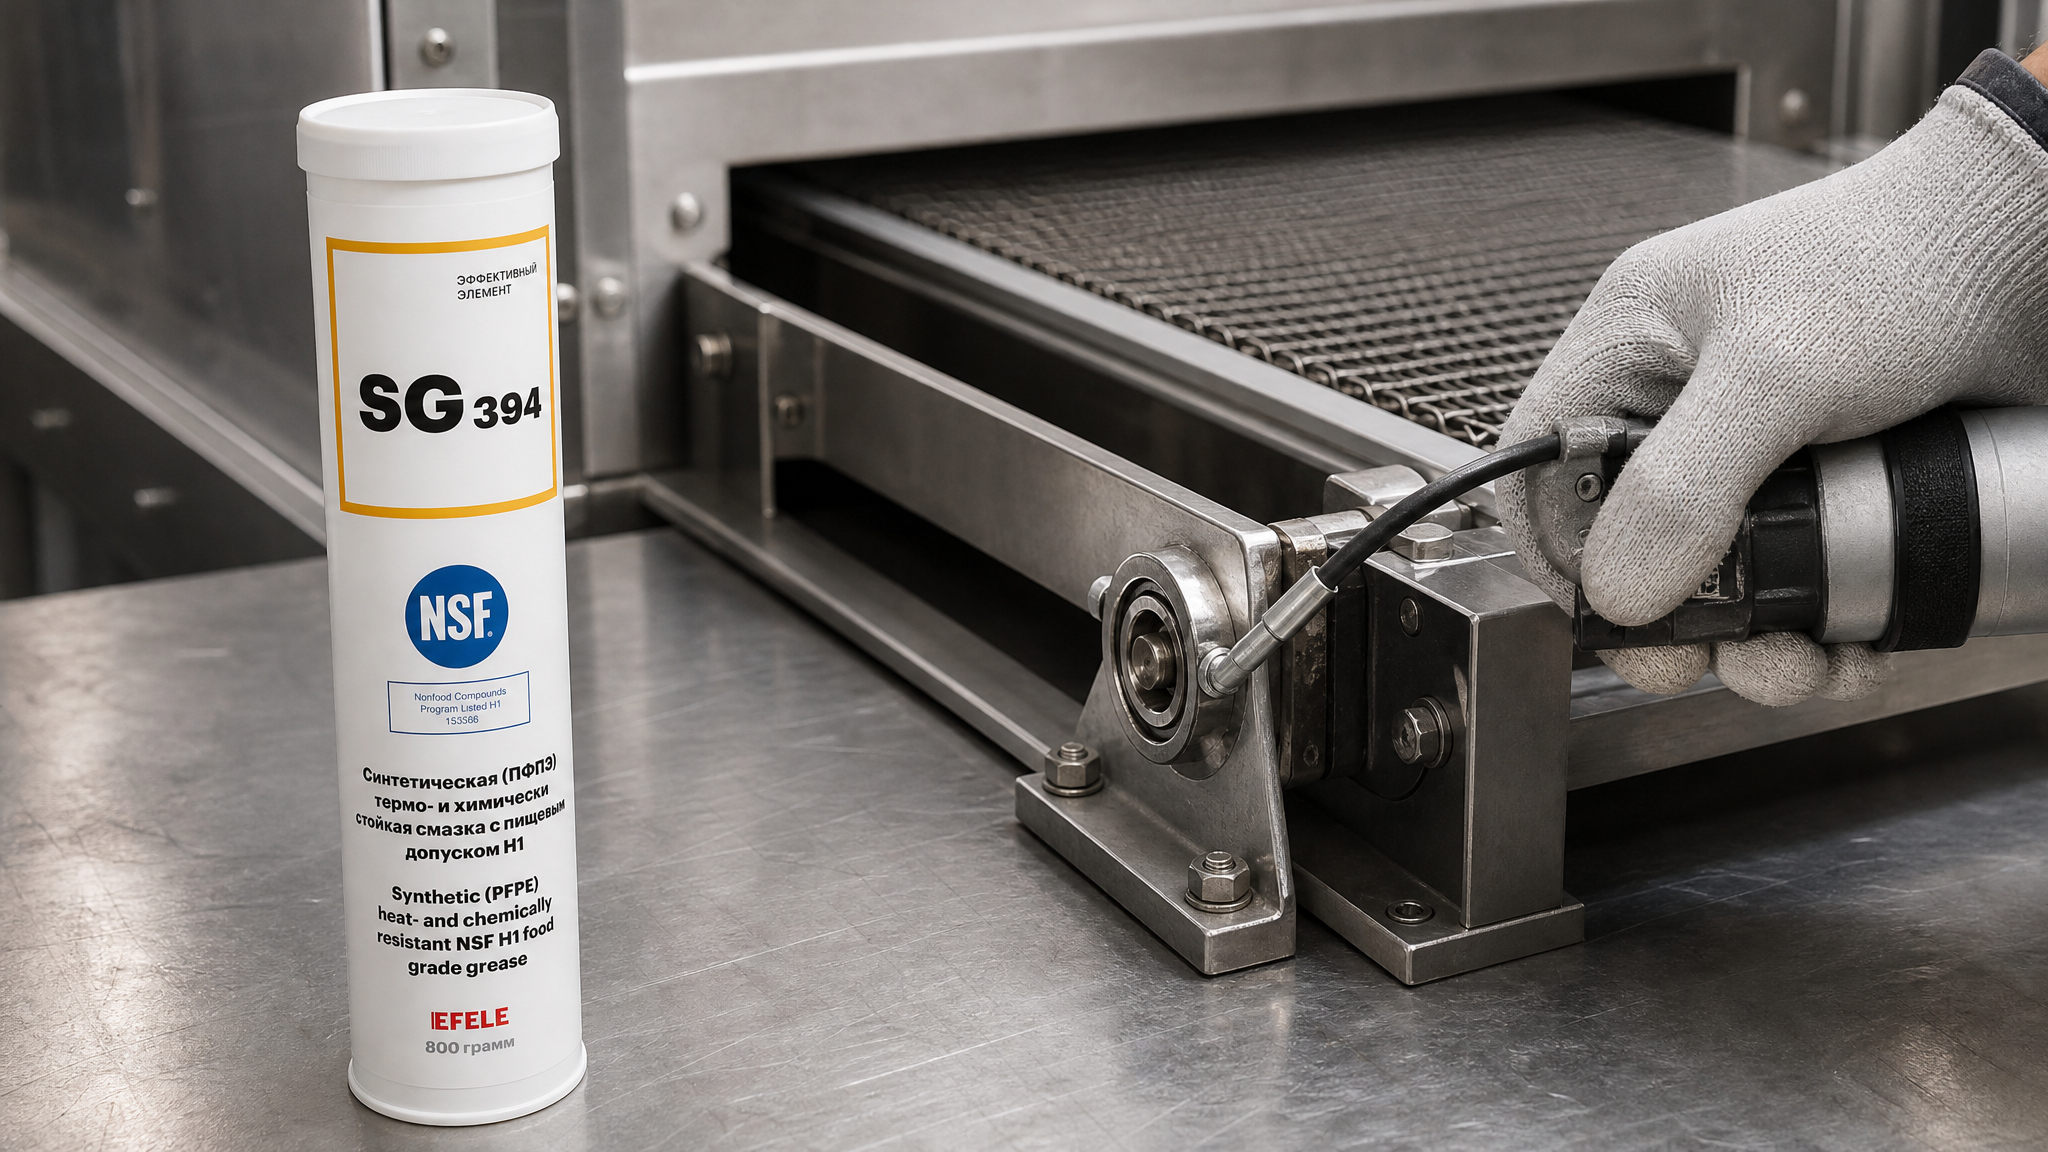
Для упаковочного оборудования, которое часто работает в условиях высоких температур и требует пищевого допуска, важно учитывать, что само покрытие должно выдерживать эти условия. Пластичная смазка EFELE SG-394 с допуском NSF H1 применяется для подшипников и направляющих печей полимеризации, а также узлов упаковочного оборудования, которое подвергается прямому нагреву. Однако выбор вспомогательных материалов - это отдельная задача от выбора технологии нанесения покрытия.
Заказ услуги нанесения покрытия: какие данные предоставить
Когда вы готовите техническое задание для поставщика услуг по нанесению антифрикционного покрытия, точные размеры и допуски - это информация первого порядка.
Укажите:
Полные габариты детали (длина, ширина, высота) в миллиметрах.
Допуски и критичные размеры, которые не должны измениться из-за толщины покрытия.
Материал основы (сталь, алюминий, пластик и пр.).
Требуемую толщину покрытия в микрометрах (типичный диапазон 5–20 мкм для АТСП).
Наличие отверстий, резьбы, прессфитов и других элементов, требующих маскирования.
Требуемые свойства: химическую стойкость, температурный диапазон эксплуатации, требование пищевого допуска (если актуально).
Количество изделий в партии и сроки выполнения.
На основе этих данных поставщик сможет правильно рассчитать режим нанесения, выбрать метод (распыление, нанесение шпателем и пр.), спланировать загрузку печи полимеризации и предусмотреть необходимую оснастку.
Часто задаваемые вопросы
Почему размеры детали так важны для печи полимеризации?
Печь полимеризации прогревает деталь изнутри и снаружи одновременно. Если поставщик не знает точных габаритов, он не может рассчитать правильное время и температуру процесса. Крупная деталь требует дольше греться, а перегрев может повредить покрытие. Размеры также определяют, как разместить изделие в печи и обеспечить равномерность потока горячего воздуха.
Можно ли указать размеры примерно?
Нет. Разница даже в 10–15 % от объема детали может привести к неправильному расчету времени полимеризации. Поставщик может использовать слишком короткий или слишком длинный режим, и результат не соответствует спецификации: покрытие либо недополимеризуется, либо перегорит. Точные размеры - это гарантия повторяемости и качества.
Толстый слой покрытия - это хорошо?
Нет, толщина антифрикционного покрытия должна быть в пределах 5–20 мкм, как указано в технической документации. Слишком толстый слой хрупче, склонен к отслаиванию и неправильно работает как смазочный слой. Защита обеспечивается равномерностью и адгезией, а не абсолютной толщиной.
Как контролировать толщину покрытия?
Визуально судить невозможно. Используют магнитные толщиномеры (для стали), приборы вихревых токов (для цветных металлов) или другие методы по ISO 2178, ISO 2360, ISO 3543 в зависимости от материала основы. Для партии изделий проводят не менее 5 измерений на разных участках и сверяют результаты с нормой.
Какую минимальную информацию передать поставщику?
Полные габариты в миллиметрах, материал основы, требуемую толщину покрытия в микрометрах, список критичных размеров (которые не должны измениться), требования к свойствам (химическая стойкость, температурный диапазон, допуски) и количество изделий в партии. Эта информация позволит поставщику правильно спланировать процесс.
Заключение
Точные габариты деталей - это не административная формальность, а инженерная необходимость для получения качественного антифрикционного покрытия. Размер влияет на выбор метода нанесения, расчет режима печи полимеризации, время цикла и контроль равномерности слоя. Когда закупщик или технический специалист предоставляет поставщику полные данные о геометрии, материале и требуемых свойствах, поставщик может гарантировать повторяемость качества и соответствие спецификации.
Перед тем как заказать услугу нанесения антифрикционного покрытия на детали, соберите точные размеры, допуски, материал основы и требуемую толщину в микрометрах. Согласуйте эту информацию с технической документацией оборудования или уточните у поставщика, какие параметры критичны именно для вашего случая. Такая подготовка сэкономит время на согласованиях и минимизирует риск переделок.