Цветовая индикация износа антифрикционных покрытий - это не просто красивая визуализация состояния детали, а инструмент контроля, который требует точного соблюдения технологии нанесения. Ошибка в подготовке поверхности, толщине слоя или выборе материала приводит к тому, что покрытие либо быстро отслаивается, либо цветовой переход становится нечетким и не передает реального износа. Статья поможет техническим специалистам, инженерам и закупщикам понять, почему цветная индикация работает не всегда, как правильно наносить антифрикционные покрытия и какие этапы критичны для получения надежного результата.
Антифрикционные покрытия применяются не только для снижения трения и износа, но и для защиты деталей от коррозии, загрязнений и влаги, особенно после длительных простоев оборудования. Цветные покрытия добавляют к этому функцию визуальной идентификации и контроля состояния, что упрощает обслуживание и снижает риск несвоевременного обнаружения критического износа.
Антифрикционные покрытия: функции и область применения
Антифрикционные покрытия решают сразу несколько задач.
Они снижают коэффициент трения в узлах скольжения, что замедляет износ и уменьшает потери энергии. Кроме того, слой защищает металл от коррозии, препятствует адгезии загрязнений и сохраняет функциональность деталей, которые долго не используются.
Цветные антифрикционные покрытия расширяют возможности. Они позволяют быстро визуально определить состояние детали на производстве или во время обслуживания, не прибегая к специальным приборам. Это особенно полезно на линиях фасовки, в ремонтных цехах и при профилактическом обходе оборудования. Цвет в этом случае становится не декором, а рабочим инструментом контроля.
Для нанесения антифрикционного покрытия на детали, работающие в тяжелых условиях, выбор материала зависит от характера нагрузки и окружающей среды. Если детали подвергаются фреттингу, вибрации или контакту с влагой, покрытие должно обладать не только низким коэффициентом трения, но и высокой адгезией и эластичностью. Двухслойные системы часто работают лучше, чем однослойные: первый слой обеспечивает адгезию и защиту, второй - цветовую индикацию и дополнительную антифрикционность.
Принцип цветовой индикации и цель контроля
Цветовая индикация износа строится на логике трехуровневого сигнала.
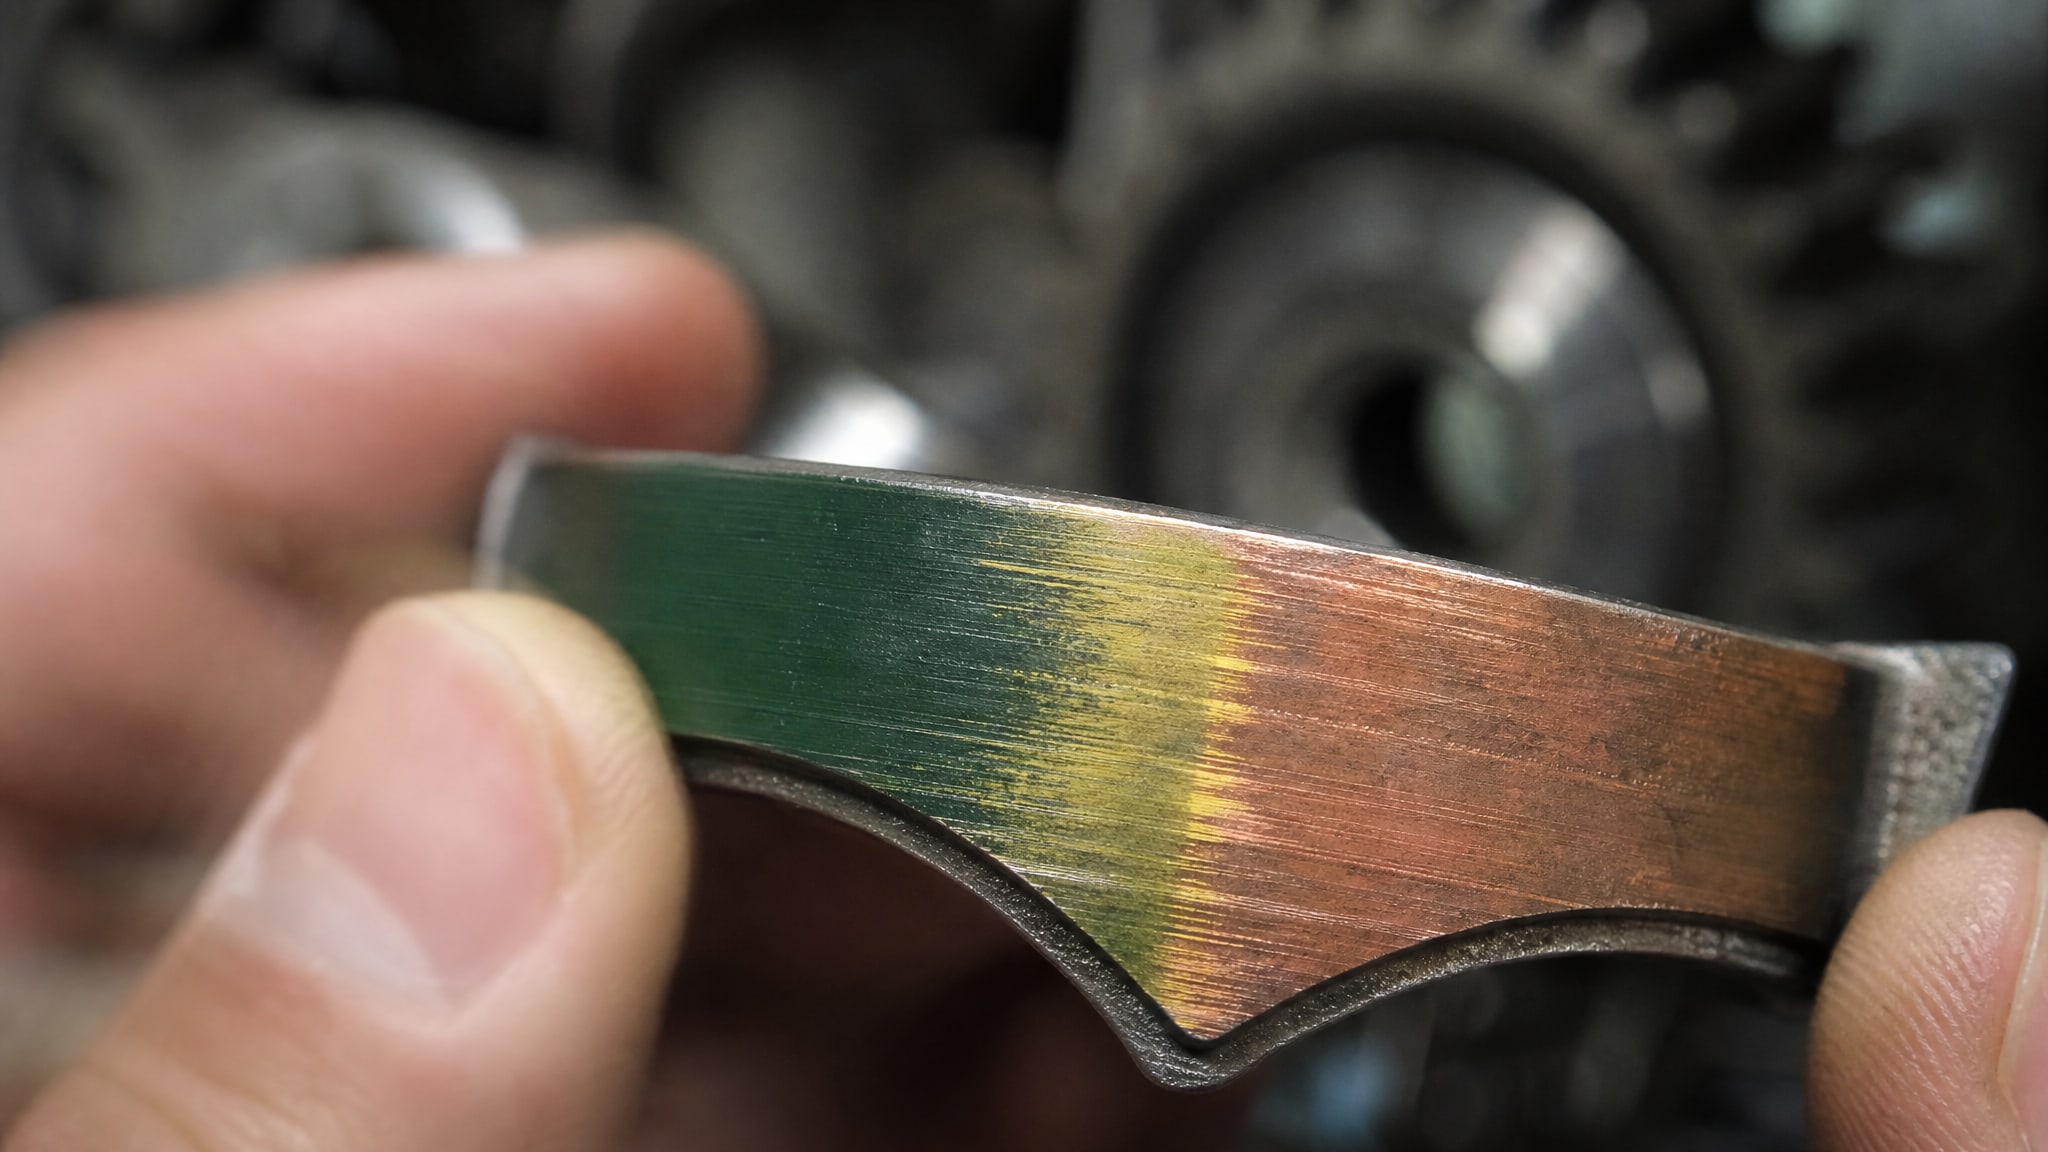
Зеленый сигнал соответствует нормальному состоянию антифрикционного слоя, желтый - состоянию, близкому к критическому износу, красный - критическому износу. При выработке фрикционного слоя может оголяться токопроводящий подслой, что приводит к замыканию электрической цепи индикатора и подаче светового или звукового сигнала.
Однако здесь кроется первая ошибка: многие специалисты полагают, что сам цвет покрытия автоматически показывает износ при любых условиях. На деле точность этого метода зависит от толщины нанесенного слоя, равномерности его распределения и сравнения с эталоном. Цвет влияет на удобство визуальной оценки, но не на точность контроля. Если слой нанесен неравномерно или толще (тоньше) требуемого, цветовой переход размывается, и визуальная оценка становится ненадежной.
При неравномерном износе, который возникает из-за фреттинга или локальных перегрузок, могут возникать ложные срабатывания индикаторов. Участок детали износился, но соседний участок еще находится в нормальном состоянии. В этом случае цветовая индикация показывает смешанный сигнал, который затрудняет принятие решения о замене или восстановлении.
Подготовка поверхности перед нанесением: критичные этапы
Качество нанесения антифрикционного покрытия на 70% зависит от подготовки поверхности.
Даже самое совершенное покрытие быстро отслаивается, если деталь не обезжирена, покрыта окислами или имеет неправильный профиль шероховатости.
Первый этап - обезжиривание и удаление старого покрытия. Деталь должна быть очищена от масел, пыли и разложившихся остатков предыдущего слоя. Если используется пескоструйная подготовка, абразивный материал подбирают с учетом твердости металла и толщины загрязнений. Режимы пескоструя (давление, расстояние сопла, время экспозиции) регулируют для достижения нужной степени очистки без повреждения основного материала.
Второй этап - контроль профиля поверхности. Профиль должен быть достаточным для адгезии покрытия, но не чрезмерно глубоким, иначе слой ляжет неравномерно. Слишком гладкая поверхность приводит к скольжению покрытия и отслаиванию, слишком шероховатая - к образованию пор и пустот.
Третий этап - финальная очистка перед нанесением. После абразивоструйной обработки деталь протирают мягкой тряпкой или продувают сжатым воздухом. Остатки абразива, пыль и влага - враги адгезии. Если перерыв между подготовкой и нанесением превышает несколько часов, металл может окислиться, и качество адгезии упадет.
При восстановлении плашек превентора или других критических деталей двухслойная система обеспечивает надежность. Первый слой обеспечивает базовую адгезию и защиту от коррозии, второй - цветовую индикацию и дополнительную антифрикционность. В таких случаях первый слой часто представляет собой узкоспециализированный материал с высокой прилипаемостью, а второй - видимое покрытие с цветовым контролем.
Толщина слоя как ключевой параметр нанесения
Толщина антифрикционного слоя - это не удобство, а технологический параметр, напрямую влияющий на работу цветовой индикации.
Практические ориентиры показывают, что толщина индикаторных слоев обычно составляет 20–200 мкм в зависимости от типа контролируемой детали.
Для проверки подшипников рекомендуется толщина 20–35 мкм, для фланцевых соединений -30–50 мкм, для торцевых поверхностей -25–40 мкм. Эти диапазоны выбраны не произвольно. При толщине менее 20 мкм цветовой переход может быть невидимым или размытым, а защитные свойства покрытия ослабнут. При толщине более 200 мкм слой становится хрупким, может растрескиваться и отслаиваться, особенно под вибрацией.
Измерение толщины проводят толщиномером до и после нанесения. Если результаты выходят за пределы спецификации, это первый сигнал к пересмотру технологии: может быть изменено давление распыления, расстояние факела, вязкость материала или температура окружающей среды.
Контроль качества: визуальная оценка и эталон
Часто встречается ошибка: специалист осматривает только что нанесенное покрытие под лампой и говорит: «Цвет правильный, значит, все хорошо».
На деле это только половина контроля. Контроль качества антифрикционных покрытий проводят визуально по наличию и сравнению цветовой окраски с эталоном, но этот процесс требует использования стандартного образца.
Эталон - это деталь или пластина, покрытая тем же материалом, что и изделие, при соблюдении всех параметров нанесения. Цвет эталона служит эталонной базой. Если цвет новой детали заметно отличается (более блеклый, более насыщенный, с оттенком), это может указывать на отклонение толщины, нарушение температурно-влажностного режима или примесь в материале.
Кроме визуальной оценки контроль может дополняться другими методами. Например, адгезию проверяют по методу перекрестного надреза: наносят сетку надрезов и проверяют, как деталь реагирует на механическое воздействие. Толщину измеряют толщиномером. Микрохвердость и упругость оценивают специальными приборами.
Для нанесения антифрикционного покрытия на детали, где критична надежность, рекомендуется проводить контроль в несколько этапов: после подготовки поверхности, после нанесения первого слоя (если система двухслойная), после финального слоя и через определенное время после полимеризации материала.
Частые ошибки при нанесении и способы их избежать
Ошибка 1: недостаточная подготовка поверхности.
Деталь быстро ржавеет или покрытие отслаивается - это означает, что под слоем осталась влага, масло или окисная пленка. Решение: использовать обезжиривание в два этапа (мокрое и сухое) и пескоструйную подготовку с контролем профиля поверхности.
Ошибка 2: нанесение вне рекомендуемой толщины. Покрытие либо пропускает носитель (слишком тонкое), либо крошится при малейшем механическом воздействии (слишком толстое). Решение: выдерживать толщину 20–200 мкм согласно спецификации материала и типу изделия, измерять толщину на каждой партии.
Ошибка 3: игнорирование температурно-влажностного режима. Материал наносится при низкой температуре или высокой влажности, и полимеризация проходит с дефектами. Решение: наносить покрытие при температуре воздуха 15–25 °C и влажности 40–60%, соблюдать время высыхания согласно техническому паспорту.
Ошибка 4: отсутствие эталона при визуальном контроле. Оценка качества становится субъективной, и ошибки накапливаются от партии к партии. Решение: хранить эталонный образец в защищенном месте, проверять по нему каждую партию деталей.
Ошибка 5: использование однослойной системы вместо двухслойной для деталей, работающих в тяжелых условиях. Адгезия слабая, цветовой переход не видно под загрязнениями и коррозией. Решение: в для узлов трения, подверженных фреттингу или вибрации, применять двухслойные системы, где первый слой обеспечивает адгезию и защиту, а второй - цветовую индикацию и дополнительную антифрикционность.
Двухслойные системы для восстановления и контроля износа
Двухслойная система требует синхронизации материалов и режимов нанесения.
Первый слой укладывается как базовый, обеспечивающий высокую адгезию к металлу и защиту от вымывания и холодного пуска. Второй слой наносится поверх первого после его полимеризации, обеспечивая цветовую индикацию и дополнительную защиту.
При восстановлении плашек превентора, где требуется двухслойная система, первый слой должен обладать высокой адгезией и износостойкостью, чтобы выдержать циклическую нагрузку и контакт с жидкостями на основе углеводородов. Второй слой обеспечивает видимый контроль износа и служит буфером между рабочей средой и базовым слоем.
После нанесения каждого слоя проводят контроль толщины. Первый слой обычно наносят толщиной 30–50 мкм, второй - дополнительно 20–35 мкм. Общая толщина двухслойного покрытия должна находиться в пределах 50–85 мкм. Если эти пределы нарушены, система теряет баланс: либо не защищает от коррозии, либо становится хрупкой.
Время между нанесением слоев также критично. Если первый слой полностью не полимеризовался, второй слой может растворить его или образовать непрочное соединение. Если выдержка слишком длительная (более суток), поверхность первого слоя может окислиться, и адгезия второго слоя упадет.
Часто задаваемые вопросы
Может ли цвет покрытия меняться со временем без износа?
Да, цвет может измениться из-за окисления материала, воздействия УФ-лучей или контакта с химически активными средами. Это не означает износ, но указывает на деградацию защитного слоя. Поэтому цветовую индикацию нельзя использовать в отрыве от контроля толщины и адгезии покрытия. Сравнивайте с эталоном, не полагайтесь только на визуальную оценку.
Какая подготовка поверхности считается достаточной?
Достаточная подготовка включает обезжиривание, абразивоструйную очистку или механическую обработку до профиля шероховатости 40–80 мкм, финальную очистку от пыли и влаги. Деталь должна быть матовой, без блеска и окислов. Если поверхность все еще темная или липкая, подготовка неполная. Контролируйте профиль прибором или визуально под лупой.
Почему цветовой переход не виден сразу после нанесения?
Цветовой переход часто становится видимым только после полимеризации или после начала контакта с абразивными загрязнениями. Свеженанесенное покрытие может казаться однородным, но по мере работы детали и накопления микроцарапин цвет проявляется. Также может быть проблема в толщине слоя: слишком тонкий слой скрывает цвет, слишком толстый - размывает переход.
Нужна ли дополнительная защита покрытия после нанесения?
Зависит от условий хранения и эксплуатации. Если деталь будет длительно храниться во влажной среде или на открытом воздухе, рекомендуется дополнительная защита: обертывание в защитную пленку, хранение в закрытом шкафу с осушителем или нанесение защитного слоя воска. Для деталей, идущих в немедленное использование, дополнительная защита не требуется, если двухслойная система нанесена правильно.
Можно ли наносить антифрикционное покрытие поверх старого без удаления?
Нельзя. Старое покрытие создает барьер для адгезии нового слоя. Даже если новый слой кажется прочным визуально, под ним образуются пузырьки воздуха и зоны слабого контакта. При первой же нагрузке или вибрации оба слоя могут отслоиться. Всегда удаляйте старое покрытие пескоструйной обработкой или механической шлифовкой.
Заключение
Цветовая индикация износа антифрикционных покрытий - мощный инструмент контроля, но только при условии соблюдения технологии нанесения. Ошибки в подготовке поверхности, толщине слоя, сроках полимеризации и использовании эталона приводят к тому, что цветовой сигнал становится ненадежным и не может служить основой для принятия решений о замене или восстановлении деталей.
Чтобы не ошибиться, используйте двухслойные системы для деталей в тяжелых условиях, проводите подготовку в несколько этапов, измеряйте толщину покрытия приборами, сравнивайте цвет с хранящимся эталоном и дополняйте визуальный контроль проверкой адгезии. На практике эти меры занимают небольшое время, но значительно снижают отказы в поле и повышают надежность оборудования. Обращайтесь за консультацией к поставщикам материалов - они подскажут оптимальные системы нанесения для вашего типа деталей и условий работы.