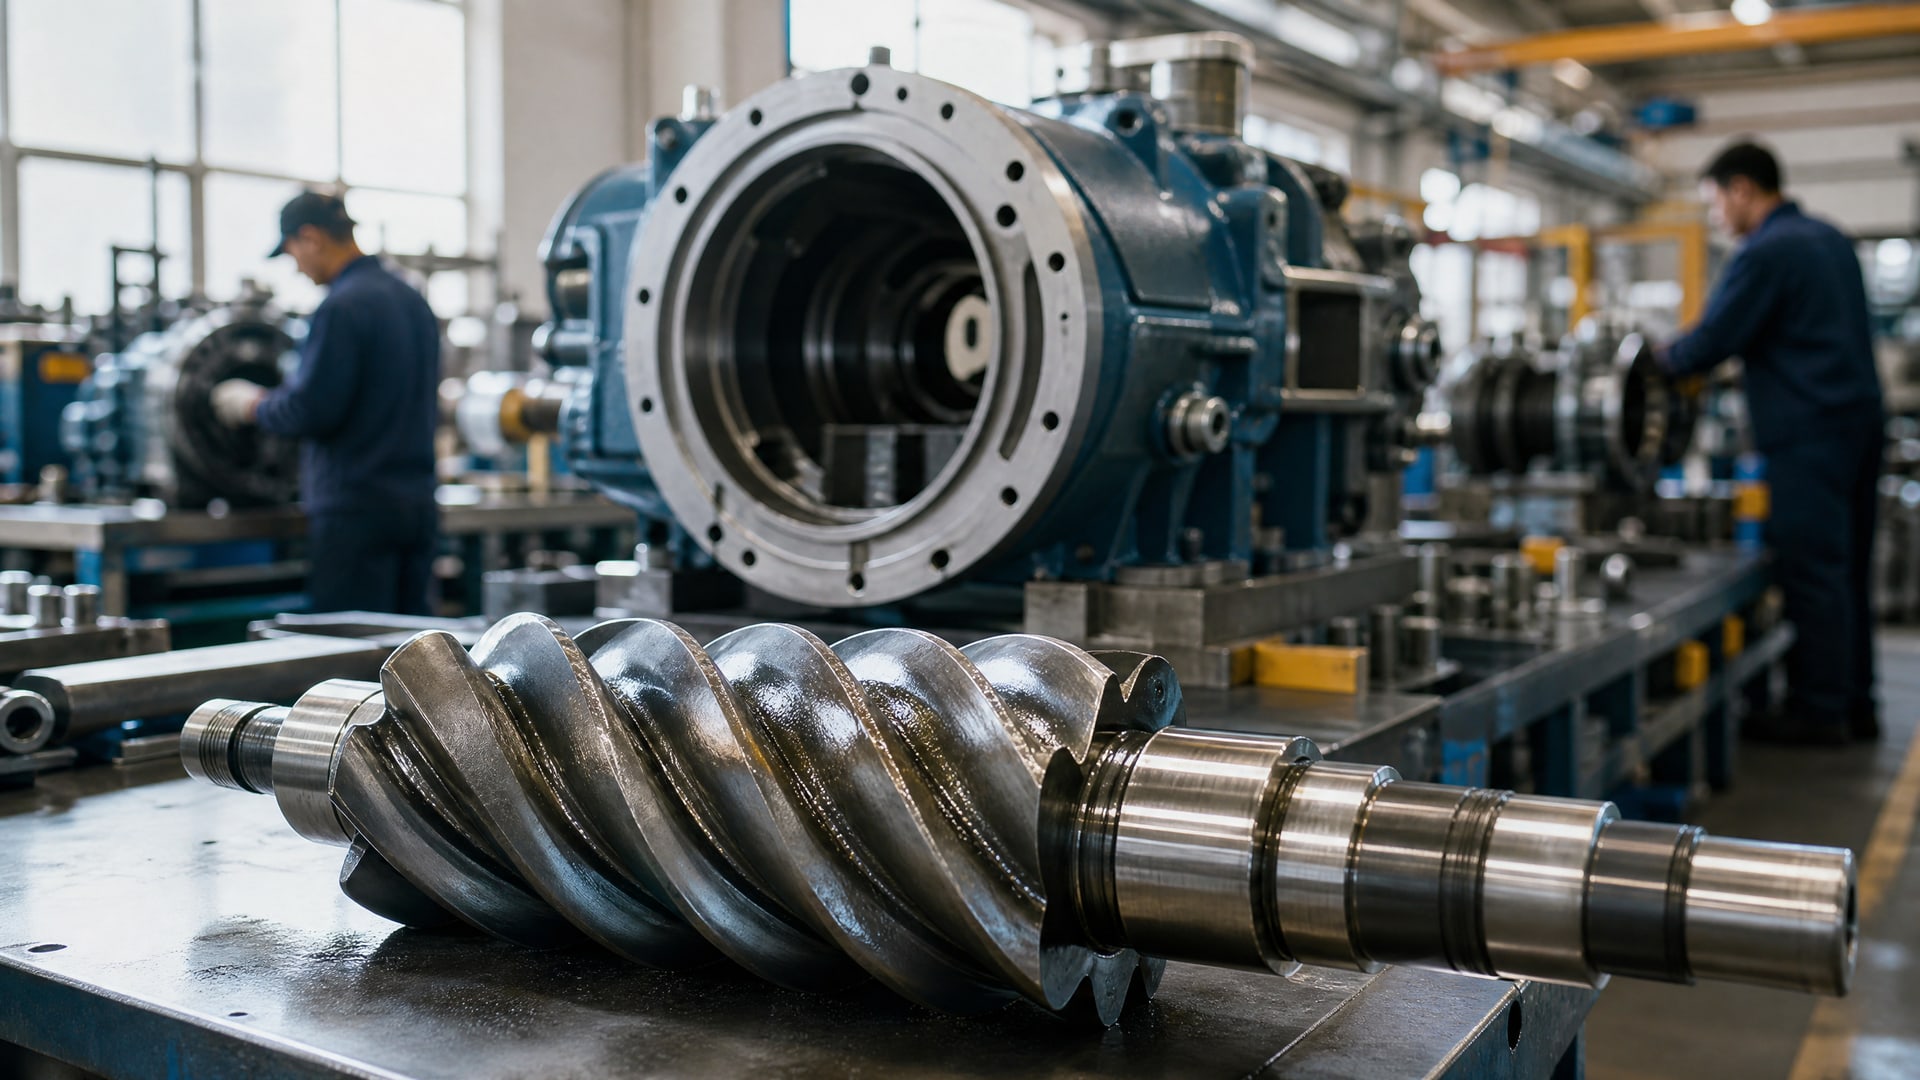
Антифрикционное покрытие на винтовой паре компрессора - не просто декоративный слой, а критично важный компонент конструкции, влияющий на пропускную способность, эффективность и ресурс машины. Правильное нанесение такого покрытия требует понимания каждого этапа: от подготовки поверхности до выбора технологии и режима полимеризации. Без этих знаний даже качественное покрытие не обеспечит ожидаемый результат - адгезия будет слабой, ресурс сокращается, а риск преждевременного износа возрастает.
Статья рассчитана на технических специалистов, инженеров и закупщиков, которые отвечают за выбор и контроль технологии нанесения покрытия в цехе компрессорного производства или в ремонтных службах. Вы узнаете, как подготовить поверхность, какие методы нанесения существуют, как контролировать полимеризацию и какие стандарты нужно соблюдать, чтобы покрытие работало надежно в течение всего срока эксплуатации компрессора.
Зачем винтовой паре компрессора нужно антифрикционное покрытие
Винтовая пара в компрессоре работает под высокими нагрузками: роторы вращаются с большой скоростью, между ними образуются маленькие зазоры (часто менее 0,1 мм), температура поверхности может достигать 100–200 °C в зависимости от режима.
На этих поверхностях возникает трение, которое увеличивает потребляемую мощность и сокращает ресурс.
Антифрикционное покрытие (в основном на базе MoS₂ или композитных полимер-керамических систем) снижает коэффициент трения, уменьшает механический износ и позволяет безопасно сократить рабочие зазоры между ротором и статором. Исследования показывают, что при правильно подобранном покрытии и снижении зазора коэффициент полезного действия компрессора растет на 6–8%, а энергопотребление снижается на столько же.
Кроме того, качественное покрытие защищает материал винтов от химической коррозии, если в компрессоре циркулирует вода (как в водоинжектируемых системах), или от окисления, если машина работает при высокой температуре. Без такой защиты поверхность быстро корродирует, теряет гладкость и перестает выполнять свою функцию.
Этапы технологии: от подготовки к полимеризации
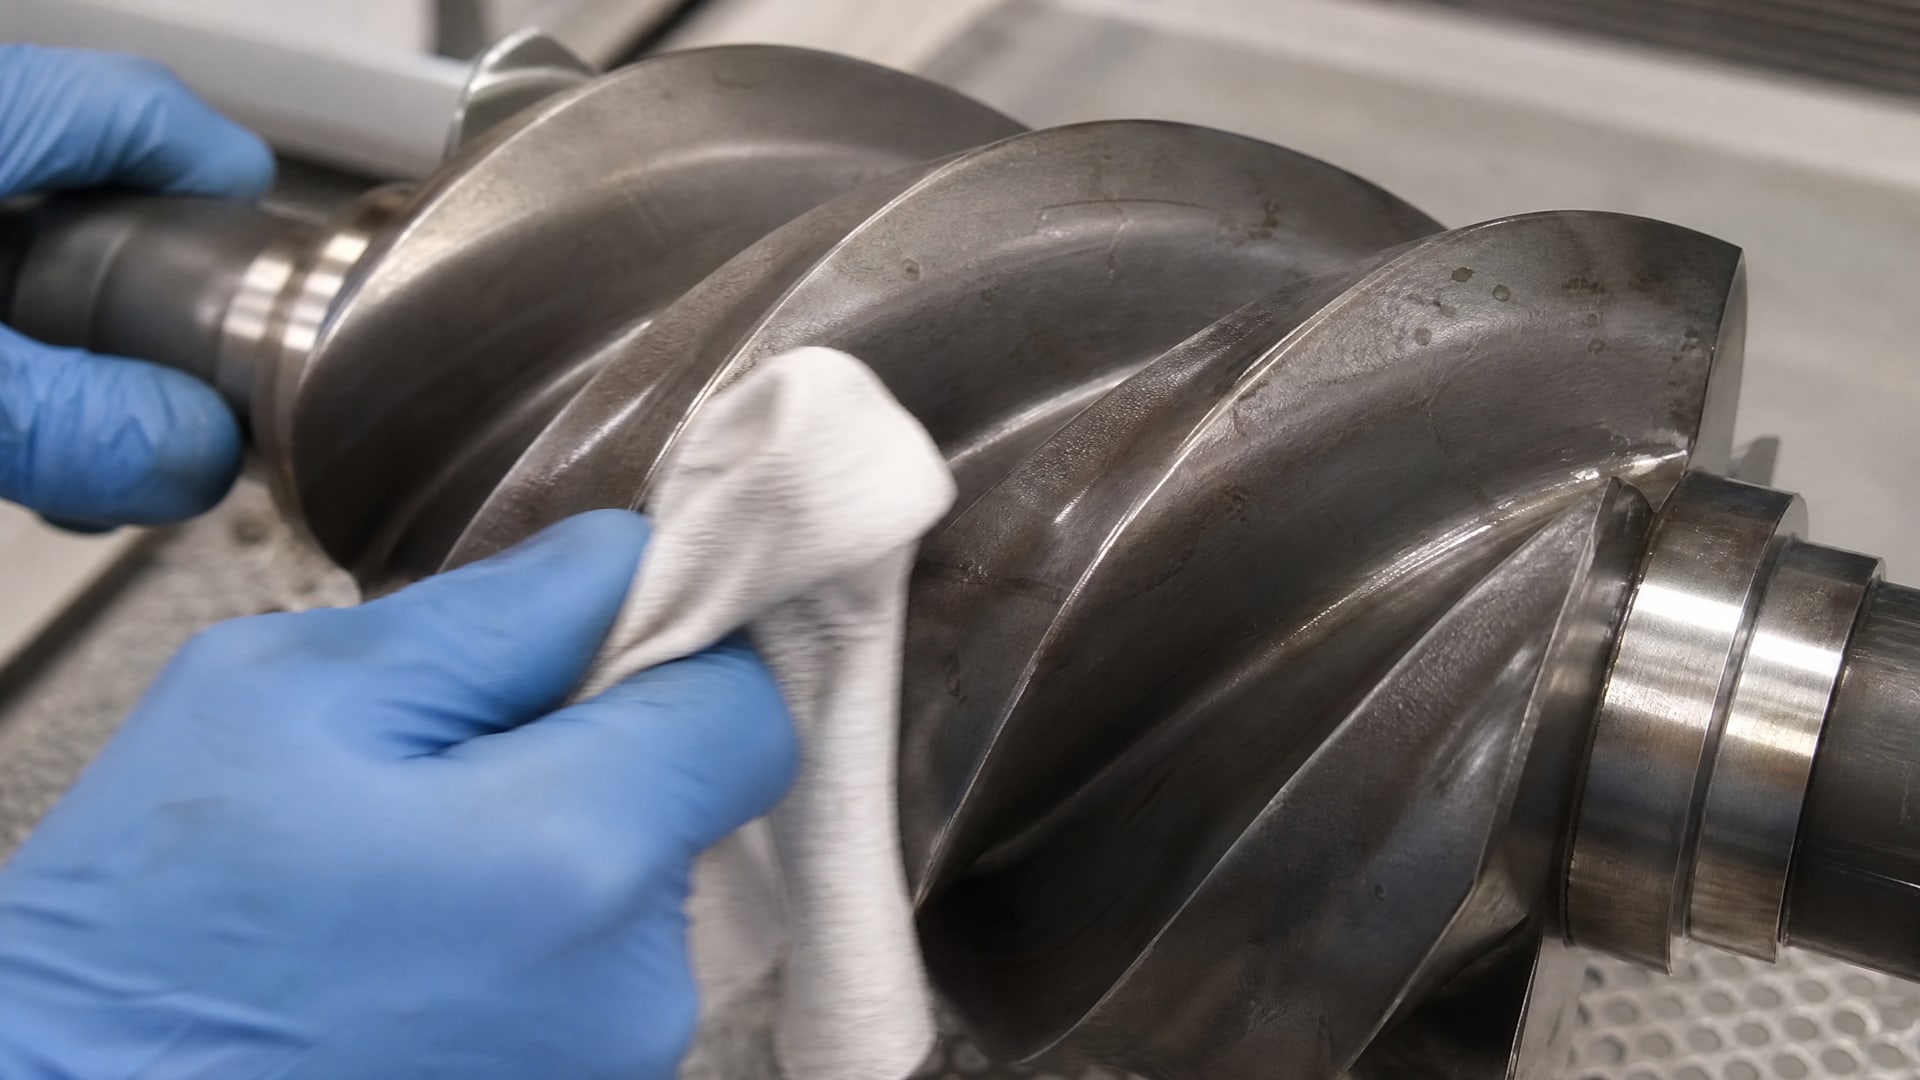
Очистка и обезжиривание
Первый и неотложный этап - удаление с винтов старого покрытия (если оно было), смазочного масла, окисной пленки, ржавчины и любых органических загрязнений. Поверхность должна быть абсолютно чистой и сухой, иначе новое покрытие не будет держаться.
Для обезжиривания применяют термическую обработку: детали нагревают до 315–370 °C (в диапазоне 600–700 °F по английским нормам) в печи или парогенераторе. Высокая температура разлагает и испаряет масло, восковые отложения и органические остатки. После охлаждения винты промывают в чистой воде или органическом растворителе, снова сушат сжатым воздухом. Эта последовательность предотвращает повторное загрязнение поверхности.
Абразивная подготовка поверхности
После обезжиривания поверхность винтов нужно "активировать" - создать микрошероховатость, которая будет удерживать покрытие. Для этого применяют дробеструйную или пескоструйную обработку.
Типовой режим:
- Абразив: корунд алюминиевый (Al₂O₃) зернистостью 90 (средняя фракция).
- Давление воздуха: 80–120 бар (зависит от тип абразива и требуемой глубины профиля).
- Расстояние: 100–200 мм от поверхности детали.
- Время обработки: до достижения равномерно серого матового оттенка поверхности (обычно говорят о "белизне" поверхности в стандартах ISO, хотя серый матовый вид также приемлем).
Критическое требование: сжатый воздух должен быть абсолютно чистым - без воды и масла. Наличие влаги или масляного аэрозоля в воздухе оставит на только что обработанной поверхности тонкую пленку, которая помешает адгезии покрытия. Для этого в компрессорную линию устанавливают осушители и масло-отделители.
После дробеструйной обработки винты нужно очистить от остатков абразива: убрать незакрепленные частицы, пыль и фрагменты Al₂O₃, которые рассыпались. Для этого применяют сухую щетку, сжатый воздух или легкую вибрацию. Оставшиеся частицы затем могут быть заделаны в покрытие и работать как микро-абразив, ускоряя износ.
Отметка профиля и адгезии
На этапе контроля подготовки измеряют профиль поверхности (шероховатость) согласно стандартам ISO 8503. Типовой профиль для наносимых покрытий - от 50 до 150 микрон (в зависимости от типа покрытия и рекомендаций производителя). Оценку проводят эталонными пластинами-компараторами, которые идут в комплекте со стандартом.
Также визуально оценивают равномерность обработки: поверхность должна быть однородно серой или белой, без полос, пятен и остатков загрязнений. Если видны темные пятна - значит, остались масло или окислы, и нужна повторная очистка.
Чистое обращение перед нанесением
После абразивной подготовки винты нельзя трогать голыми руками. Кожа содержит жиры, которые в течение минут распределяются по поверхности и создают барьер для адгезии. Детали берут только в чистых хлопчатобумажных перчатках или специальных защитных рукавицах.
Кроме того, время между концом подготовки и началом нанесения покрытия критично. Источники указывают, что поверхность может быстро "заражаться" - пыль, влага и масло из воздуха оседают на чистую поверхность. Оптимально нанести покрытие в течение 4–8 часов после подготовки. Если это не удалось, перед нанесением нужна дополнительная чистка (легкая абразивная полировка или протирание чистой тканью с органическим растворителем).
Выбор метода нанесения покрытия
В промышленности для винтовых пар компрессора применяют несколько основных методов.
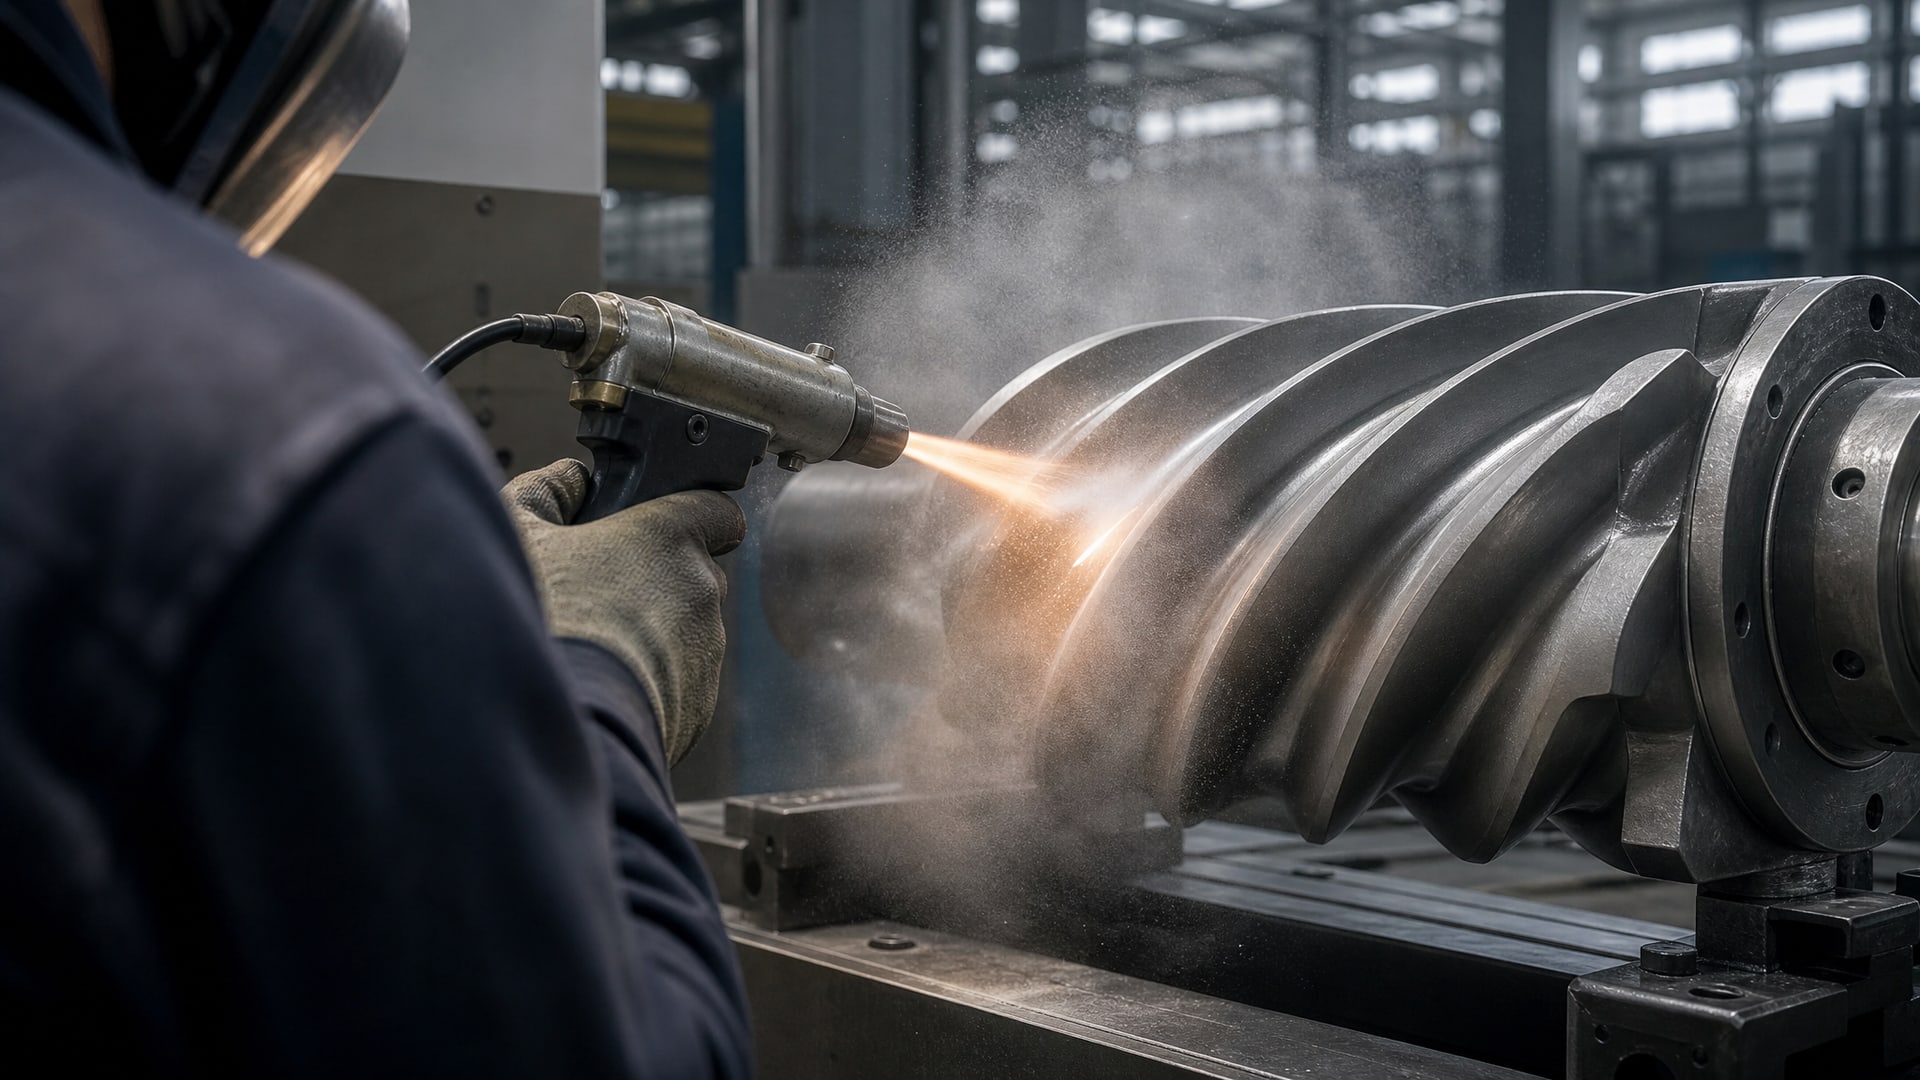
Каждый имеет свои преимущества, ограничения и требования к подготовке поверхности.
Дробеструйное нанесение (thermal spray)
Расплавленный материал (металл, керамика или полимер) распыляется на поверхность под высокой скоростью. Метод позволяет наносить толстые, прочные слои (до 1 мм и более) и хорошо работает для сложных геометрий типа винтовой пары.
Преимущества: высокая адгезия, толстый слой, хорошая защита от химии и абразива. Недостатки: требуется специальное оборудование, высокая стоимость, возможны микротрещины в слое.
Гальванические методы (electrodeposition, nickel/chrome plating)
Металл или сплав осаждается электрохимическим путем. Часто применяют твердое хромирование (hard chrome) или никелирование.
Преимущества: равномерный слой, хорошая адгезия к металлу, проверенная технология. Недостатки: слой обычно 20–100 микрон, что может быть недостаточно для высоконагруженных винтов; гальваника требует химических ванн и есть экологические ограничения.
Полимерные покрытия с термоотверждением (baked organic coatings)
На поверхность наносят жидкое полимерное покрытие (чаще эпоксидное или полиуретановое) кистью, валиком, распылением или окунанием, затем полимеризуют в печи при определенной температуре.
Преимущества: хорошая адгезия к подготовленной поверхности, возможность дозировки вязкости, относительно низкая стоимость. Недостатки: слой тоньше, чем при thermal spray, не подходит для сверхвысоких температур, требует очень чистой подготовки поверхности.
PVD и CVD покрытия
Физическое или химическое осаждение из газовой фазы под вакуумом. Применяется для режущих инструментов и высоконагруженных деталей.
Преимущества: очень твердые, тонкие и равномерные слои. Недостатки: высокая стоимость, требует специализированного оборудования, не все геометрии доступны (глубокие отверстия, внутренние полости).
В практике компрессорных производств для винтовых пар чаще выбирают thermal spray (плазменное или дуговое напыление) или эпоксидные полимерные покрытия с отверждением при 180–200 °C. Выбор зависит от требуемой толщины, бюджета и наличия оборудования.
Полимеризация и отверждение: ключевые параметры
Если выбран метод с полимерным покрытием, то процесс отверждения определяет финальные свойства слоя.
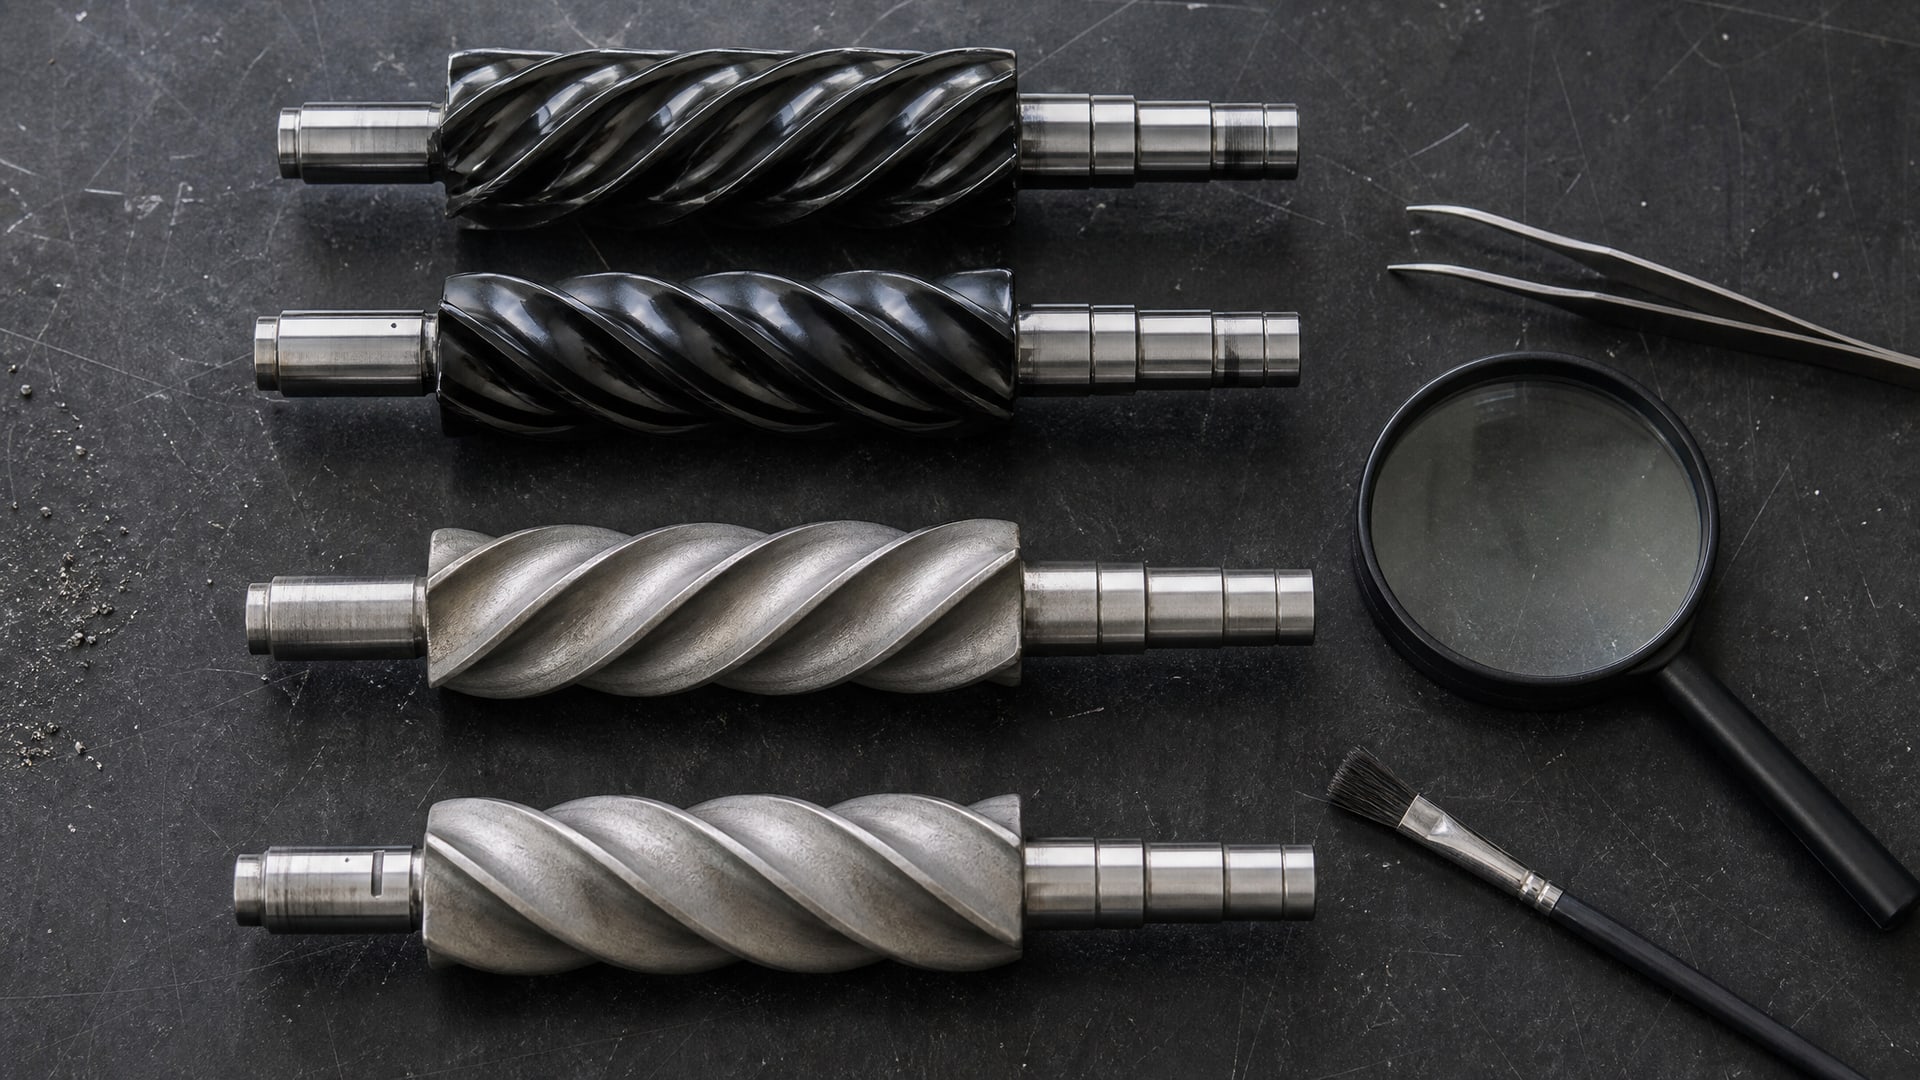
Недостаточное отверждение означает мягкий, быстро истирающийся слой; перегрев или длительное выдерживание может привести к хрупкости.
Стандартные режимы отверждения
Для фенольных смол: предварительное нагревание (pre-polymerization) при 100 °C в течение 30–60 минут, затем финальное отверждение при 160–200 °C в течение 1–3 часов.
Для эпоксидных смол: pre-cure при 140 °C в течение 30 минут, затем полная полимеризация при 180–220 °C в течение 2–4 часов.
Для эпоксипенольных композитов: комбинированный режим с начальной фазой при 100–140 °C и финальной при 200 °C.
Температуру и время выбирают на основе технического паспорта (TDS - Technical Data Sheet) покрытия. Превышение температуры выше рекомендуемой на 10–15 °C может привести к деградации смолы, потере пластичности и образованию микротрещин. Недостаточная выдержка оставляет непрореагировавшие группы, которые со временем впитывают влагу и теряют адгезию.
Контроль отверждения
Визуально отвержденное покрытие должно быть твердым, не прилипающим к пальцу, однородным по цвету. Проверку проводят тестом на прилипание (ASTM D3359 или аналог) - скотч клеят к поверхности и резко отрывают; хорошее покрытие не должно отслаиваться.
Также проводят тест на твердость (твердость по Шору D или Виккерсу), чтобы убедиться, что слой набрал нужную стойкость.
Защита винтовой пары от вытеснения покрытия при сборке
Когда винты готовы (покрытие высохло и охладилось), важно не повредить его при монтаже в компрессорный корпус.
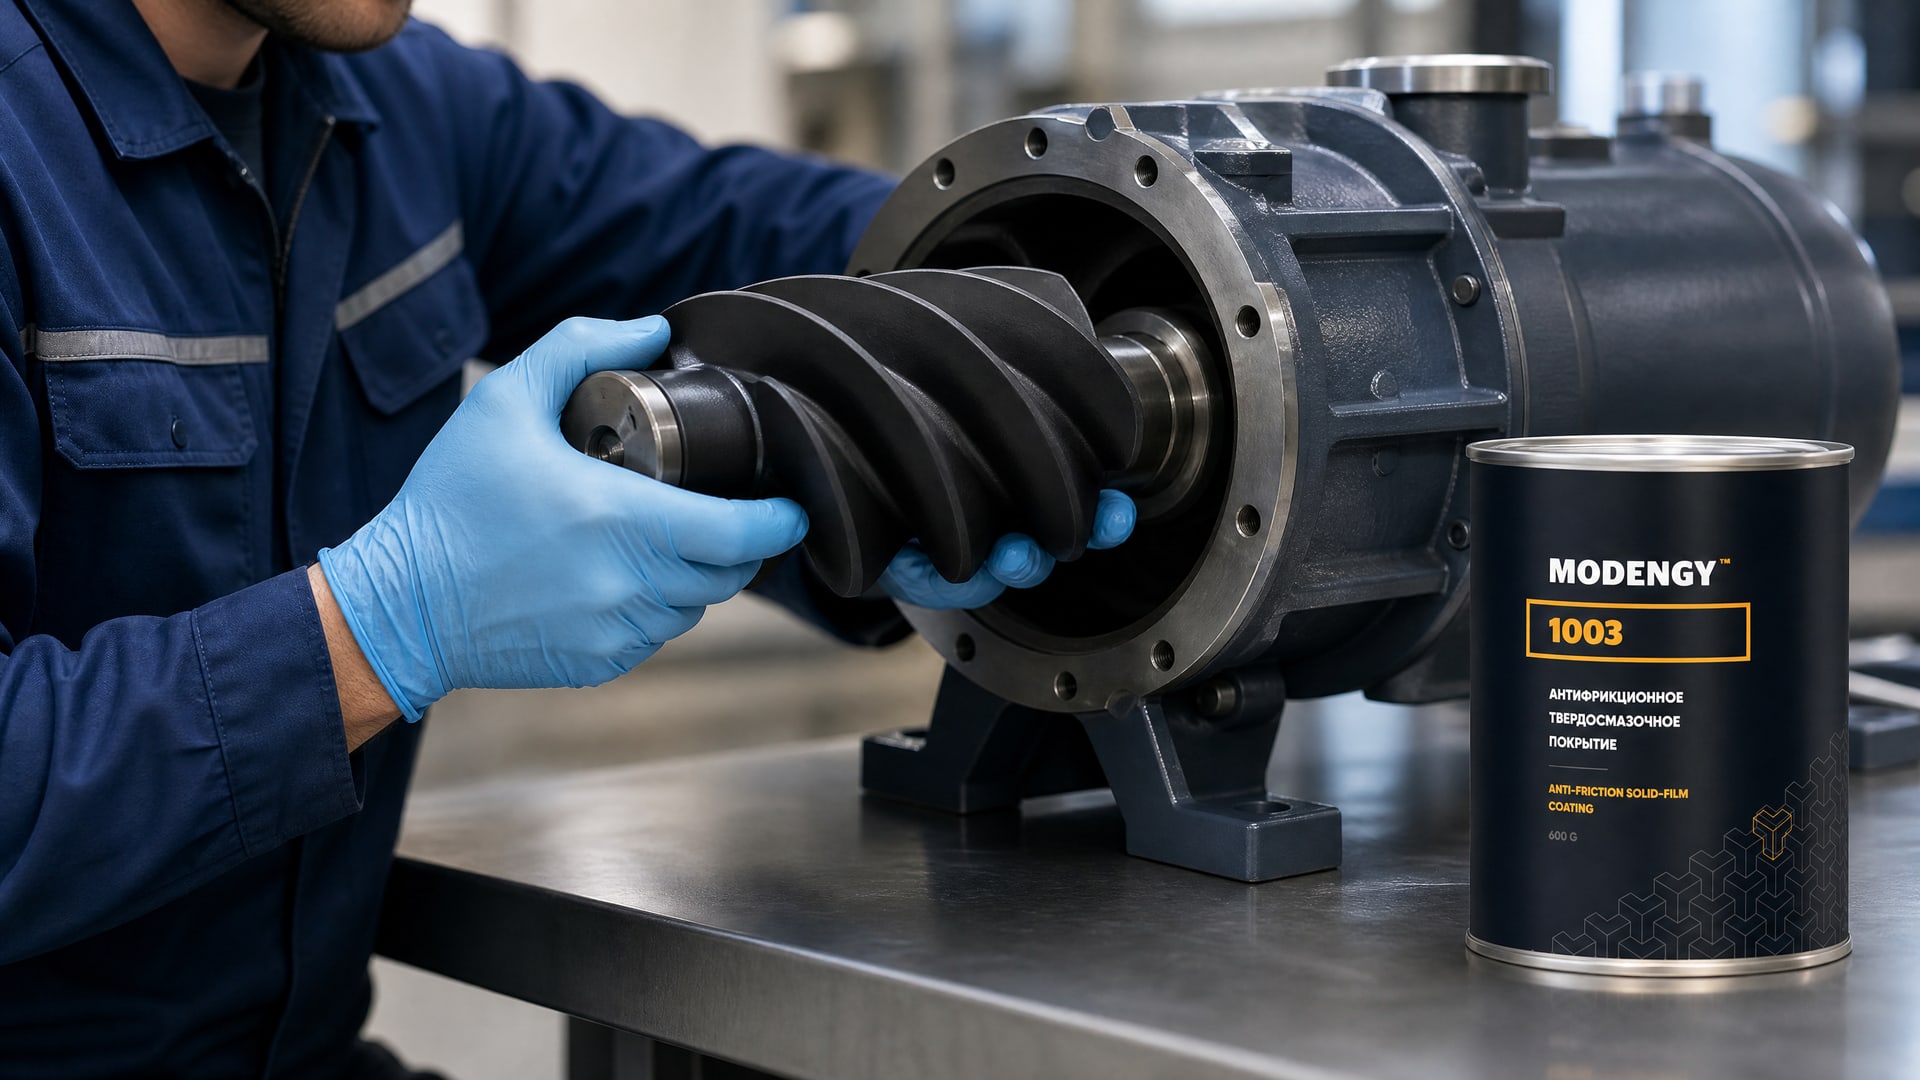
Ротор с покрытием должен вдвигаться в корпус медленно и плавно, без ударов и боковых напрягающих нагрузок.
На винтовой паре, если есть опорные подшипники или зазоры, покрытие может быть повреждено при взаимном контакте винтов или при контакте с корпусом. Для предотвращения применяют:
Пластиковые направляющие втулки, которые помогают центрировать ротор.
Смазочные присадки на водной основе (не масло!) для облегчения скольжения при сборке.
Защитные пластиковые или картонные экраны на концах винтов во время хранения и транспортировки.
Обеспечение долговечности и снижения трения винтовой пары компрессора требует не только использования антифрикционного твердосмазочного покрытия, но и его правильной защиты на этапах хранения и сборки. На линиях фасовки и в сервисных центрах, где компрессоры проходят техническое обслуживание, уже принято применять покрытия типа MODENGY 1003 для восстановления защитных свойств контактных поверхностей в тех местах, где исходное заводское покрытие было повреждено или изношено. Такое покрытие полимеризуется при комнатной температуре или ускоренно при нагреве, что позволяет избежать сложных и долгих печных циклов, сохраняя при этом адгезию и антифрикционные свойства.
Контроль качества подготовки поверхности: стандарты и методы
Перед нанесением покрытия инженер должен убедиться, что подготовка поверхности соответствует требованиям.
Для этого используют стандарты серии ISO 8500, которые описывают методы оценки.
| Стандарт | Назначение | Что проверяют |
|---|
| ISO 8501 | Оценка ржавления и окисления | Стадия коррозии поверхности до очистки (от A до D) |
| ISO 8502 | Остатки загрязнений | Наличие хлоридов, сульфатов и растворимых солей (методы A, B, C) |
| ISO 8503 | Профиль поверхности | Глубина и форма шероховатости после абразивной обработки (50–150 микрон для типовых покрытий) |
| ISO 8504 | Методы подготовки | Описание способов: механическая обработка, дробеструйная очистка, химическое травление |
Оценку проводят в несколько стадий:
1. Визуальная оценка чистоты поверхности и равномерности обработки (используют эталонные пластинки-компараторы).
2. Измерение шероховатости профилометром или портативным компаратором для проверки глубины абразивного слоя.
3. Химическое тестирование остатков солей (если требуется) - промывка дистиллированной водой и электропроводность.
4. Проверка адгезии финального покрытия через 7–14 дней после нанесения (тест скотчем по ISO 8501 или методом кросс-хатч).
Если хотя бы один из параметров не соответствует норме, винты отправляют на переподготовку. Повторная абразивная обработка или химическое травление позволяют достичь нужного состояния поверхности.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие на винты, которые уже работали в компрессоре?
Да, но с условиями. Старое покрытие и слой накопившегося масла/окислов нужно полностью удалить. Применяют абразивную дробеструйную обработку, иногда предварительное химическое травление. Если старое покрытие держится слишком прочно, его иногда слегка повреждают дополнительной грубой абразивной обработкой (grit blast более крупным абразивом), а потом повторяют мелкий. Затем следует полная очистка, как и для новых деталей.
Какой абразив и зернистость выбрать для подготовки винтов компрессора?
Стандартный выбор - корунд алюминиевый (Al₂O₃) фракция 90 (средняя). Она обеспечивает хороший баланс между скоростью обработки и качеством профиля. Фракция 80 (более крупная) удаляет окислы быстрее, но оставляет очень глубокие царапины; фракция 120–150 (мелкая) дает гладкий профиль, но требует больше времени. Для винтовых пар обычно берут 90, т.к. профиль 50–100 микрон считается оптимальным.
Почему сжатый воздух должен быть без воды и масла? Какая беда если попадет малость?
Даже тонкая пленка воды или масла на только что очищенной поверхности создает адгезионный барьер - покрытие не "прилипает" к металлу, остается мягким слоем. Со временем такое покрытие вымывается (даже если не контактирует с жидкостью напрямую, влага может проникнуть через микротрещины), крошится и отслаивается. Для критичных винтов компрессора это означает выход из строя в первый же месяц эксплуатации. Поэтому осушители и масло-отделители в пневмосистеме - не опция, а обязательное требование.
Сколько времени требуется для полного отверждения полимерного покрытия?
Типичный цикл: pre-cure (если требуется) 30–60 минут при 100–140 °C, затем основное отверждение 2–4 часа при 180–220 °C в зависимости от типа смолы. После извлечения из печи покрытие на ощупь становится твердым, но внутренние процессы полимеризации продолжаются еще несколько часов при охлаждении. До полного набора твердости обычно нужно 24–48 часов. Винты рекомендуется хранить в защитной упаковке и не подвергать механическим нагрузкам в первые сутки.
Как проверить, что подготовка поверхности хороша, перед нанесением покрытия?
Основные проверки: 1) визуальный осмотр - поверхность должна быть однородно серой или белой, без пятен и блеска; 2) измерение профиля компаратором или профилометром - глубина от 50 до 150 микрон; 3) проверка адгезии временем - если винт хранится в чистом воздухе, то в течение 4–8 часов адгезия остается высокой, после чего нужна легкая переподготовка. Если возможно, наносят пробный слой покрытия на малозначительный элемент и проверяют адгезию через неделю (тест скотчем).
Заключение
Нанесение антифрикционного покрытия на винтовую пару компрессора - это многоэтапный процесс, где каждый шаг влияет на финальный результат. Подготовка поверхности занимает не менее половины времени и ресурсов, потому что без чистой, сухой, шероховатой поверхности никакое даже лучшее покрытие не даст нужной адгезии и защиты.
Технология включает обезжиривание при 315–370 °C, абразивную обработку (дробеструйка с корундом Al₂O₃ фракция 90), чистое обращение в перчатках, выбор оптимального метода нанесения (thermal spray, гальваника или полимер с отверждением), соблюдение режима полимеризации и постоянный контроль качества по стандартам ISO 8501–8504. Пропуск любого из этих этапов или его неправильное выполнение приводит к отказам и сокращению ресурса. Если вы отвечаете за выбор технологии нанесения покрытия, сначала определите режим работы вашего компрессора (температура, влажность, тип хладагента или смазки), затем согласуйте спецификацию покрытия с производителем оборудования, получите рекомендации по подготовке и отверждению, и только после этого передавайте винты на обработку, предоставив все эти требования подрядчику в письменном виде.